
Как выбрать систему индукционной закалки: 8 ключевые факторы для производителей
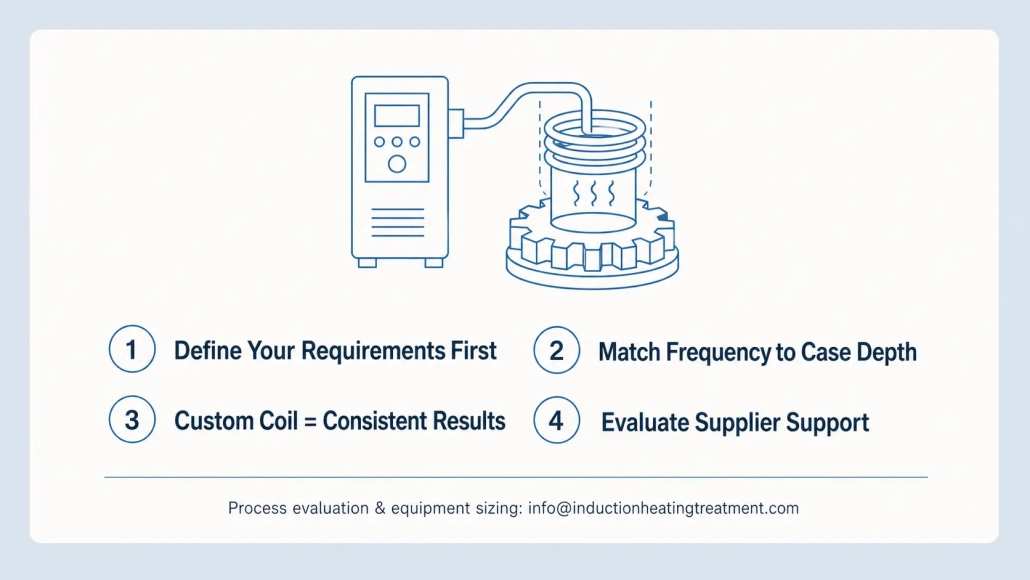
Выбор Система индукционной закалки не является решением, основанным на одной спецификации. Только указание мощности говорит очень мало. Правильная система зависит от геометрии вашей заготовки, желаемой глубины закалки, пропускной способности и от этого, насколько хорошо поставщик понимает ваш процесс — а не только своё оборудование.
Если один из этих пунктов оценен неверно, это приводит к неравномерной твердости, перегоревшим катушкам или машине, которая простаивает полсмены. Этот руководств объясняет восемь факторов, которые действительно определяют, дает ли система надёжные результаты — или становится узким местом в вашей линии.
1. Начинайте с вашей заготовки, а не с машины
Слишком много предприятий начинают с этого, Kilowattzahlen und Preisschilder zu vergleichen. Drehen Sie die Reihenfolge um. Beginnen Sie mit dem, was Sie härten möchten.
Klären Sie diese sechs Datenpunkte, прежде чем говорить с поставщиком:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Подшипниковое кольцо, Шарнир равных угловых скоростей)
— качество материала
— Целевая поверхностная твердость (Диапазон HRC)
— Требуемая глубина закалки
— Годовой объём производства
— Целевое тактовое время на деталь
Система, предназначен для плоской Закалка зубчатых колес с 0,8 мм глубины закалки предназначен, недостаточно для применения на валу с 6 мм. Если вы сначала определяете деталь, ] vermeiden Sie den Kauf einer Maschine, который либо слишком велик, либо слишком слаб.
2. Выберите правильный метод нагрева
Два подхода доминируют в закалке при производстве, и они подходят для различных заготовок.
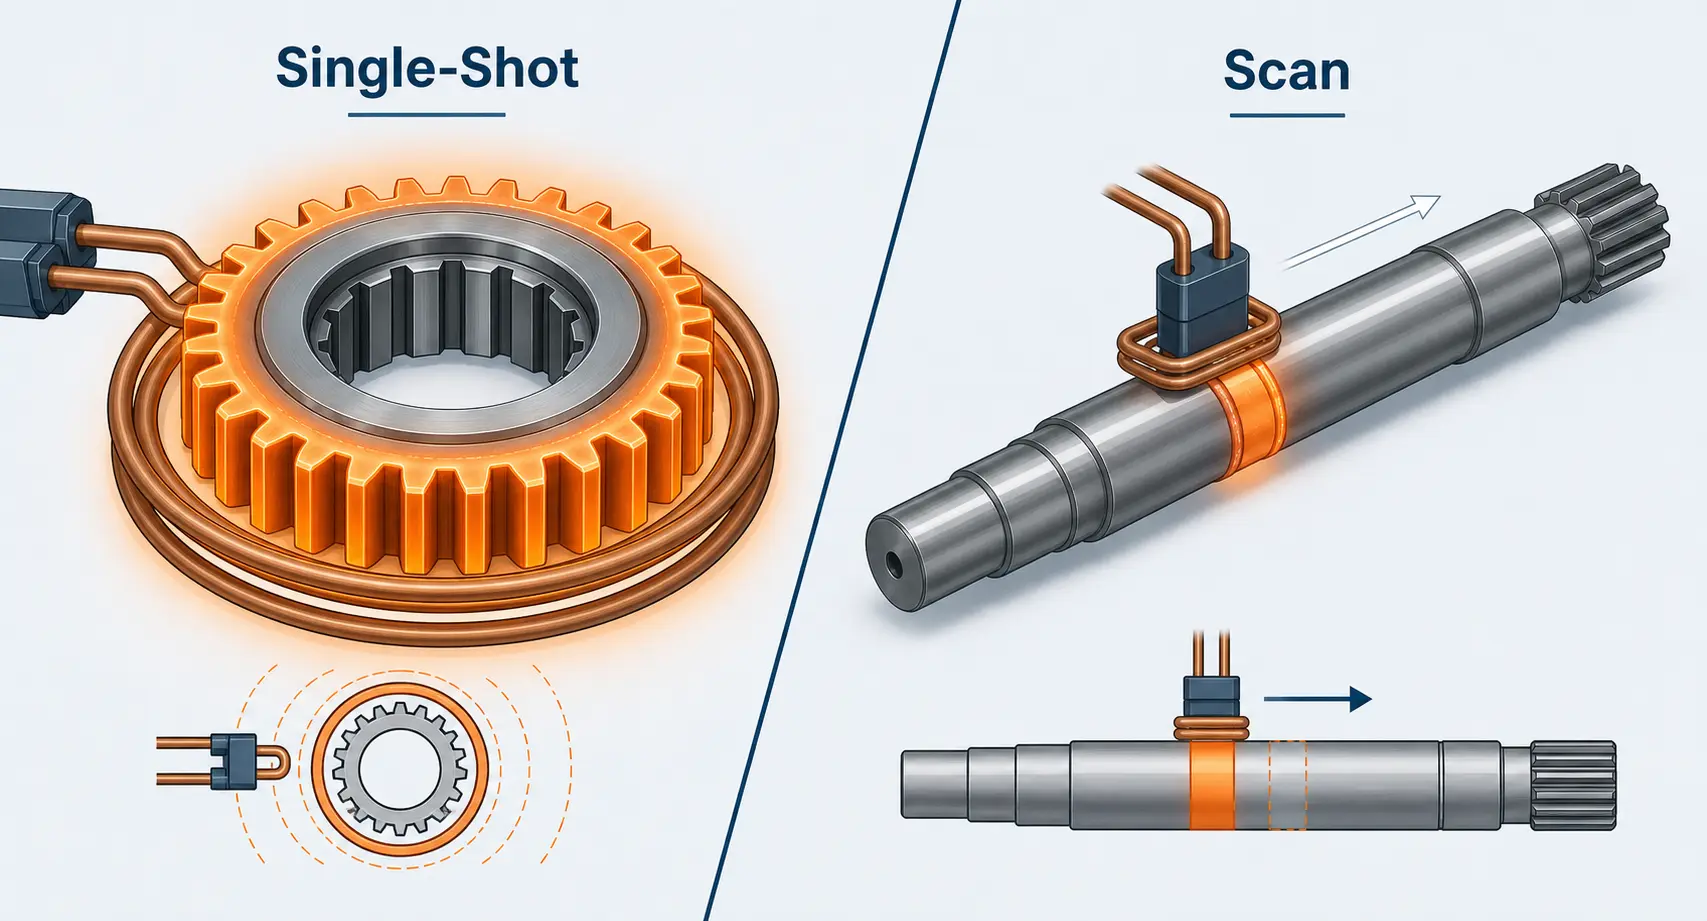
Однократная закалка нагревает всю целевую зону одновременно с помощью стационарной катушки, которая охватывает деталь. Обеспечивает отличное равномерность и короткие циклы — идеально для зубчатых колес, кольца подшипников и фланцевые детали, где закаленная зона компактна.
Сканирующая закалка перемещает катушку шаг за шагом вдоль заготовки, в то время как охлаждение происходит сразу за ней. Это предпочтительный метод для длинных валов, Направляющие и ролики, при котором нагрев всей поверхности одновременно потребовал бы непрактично большой источник питания.
Определите метод заранее. Он влияет на всё, что следует за этим: Геометрия катушки, Потребляемая мощность, Дизайн закалки и тип напряжений в детали.
| Фактор | Однократная закалка | Сканирующая закалка |
|---|---|---|
| Наиболее подходит для | Шестерни, Кольца подшипников, Фланцевые детали — Компактные зоны закалки | Длинные валы, Направляющие, роликами — Обширные зоны закалки |
| Время цикла | Короткое — Вся зона нагревается сразу | Длиннее — катушка движется пошагово вдоль детали |
| равномерность нагрева | Отлично — стационарная катушка охватывает деталь | Зависит от геометрии катушки и регулирования скорости подачи |
| Потребляемая мощность | Выше — вся зона должна одновременно получать энергию | Низкая — нагревается только узкая область |
| Сложность катушки | Среднее — многовитковая кольцевая катушка или профилированная катушка | Низкая — однослойная катушка или катушка типа 'блин', более простая конструкция |
| Стоимость оборудования | Более высокие первоначальные инвестиции | Обычно ниже — требуется меньшая подача тока |
3. Согласуйте мощность и частоту с задачей
Производительность определяет, насколько быстро вы нагреваете. Частота определяет, насколько глубоко проникает тепло. оба должны оцениваться вместе — ни один из этих параметров сам по себе не рассказывает всю историю.
Более высокие частоты (100–500 кГц) концентрируют энергию ближе к поверхности и создают малую глубину закалки 0,5–1,5 мм. средние частоты (1–10 кГц) проталкивают ток глубже в деталь и подходят для глубины закалки от 2 мм на больших деталях. Для глубокой поверхностной закалки через 5 мм частоты ниже 3 кГц типичны.
Распространенная ошибка заключается в, искать более высокую производительность, при этом пренебрегая частотой. Система на 200 кВт с неправильной частотой дает худшие результаты, чем правильно настроенный блок на 100 кВт. Если вы хотите глубже разобраться в Выбору мощности в этом вопросе, мы рассматривали эту тему отдельно.
4. Катушка определяет процесс
Ни один источник питания — каким бы продвинутым он ни был — не может компенсировать плохо спроектированную катушку. Катушка — это место, где электромагнитная энергия превращается в тепло. Ваша геометрия определяет равномерность нагрева, эффективность и возможность стабильно достигать твердости от детали к детали.
При оценке поставщика, спрашивайте конкретно о катушке:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger ошибки закалки infolge ungleichmäßiger Erwärmung.
5. Охлаждение — это не мысль задним числом
Beim Induktionshärten sind Erwärmung und Abschreckung in einem einzigen Prozess gekoppelt. Sie können das Erwärmungsprofil perfekt treffen und das Bauteil dennoch ruinieren, wenn der Abschreckstrom ungleichmäßig, verzögert oder unzureichend ist.
Achten Sie auf der Abschreckseite auf drei Dinge: Abdeckung des Sprühbilds, Durchflussstabilität im Dauerbetrieb und konstante Abschreckverzögerung. Eine Verzögerungsdrift von einer halben Sekunde zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das система охлаждения auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, IGBT-Ausfällen und ungeplanten Stillstandszeiten, die weit mehr kosten, als eine Kühlungsaufrüstung gekostet hätte.
6. Функции автоматизации, который вам действительно нужен
Auch eine manuell beladene Station profitiert prozessseitig von Automatisierung in der Steuerung. Achten Sie mindestens auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Teilenummer
— Echtzeitüberwachung von Leistung und Frequenz mit Alarmausgängen
— PLC-Kommunikation zur Integration mit vor- und nachgelagerten Stationen
— Produktionsdatenerfassung für Rückverfolgbarkeit
Das sind keine Luxusfunktionen. Allein die Rezeptverwaltung eliminiert Einrichtfehler, wenn Bediener zwischen Teilefamilien wechseln, und die Datenerfassung liefert die Dokumentationskette, die Kunden aus der Automobil- und Luftfahrtindustrie zunehmend verlangen.
7. Оцените поставщика, а не только по техническому паспорту
Машина, die auf dem Datenblatt perfekt aussieht, bedeutet wenig, если поставщик не может вас поддержать. Прежде чем принимать решение, проверьте, предоставляет ли поставщик следующее:
— опыты с образцами на ваших реальных компонентах (не только с эталонными образцами)
— Проектирование катушек и развитие процесса как часть пакета
— Пусконаладка на месте и обучение операторов
— Наличие запасных частей с документированными сроками поставки
Поставщик с хорошо развитой прикладной техникой часто получает лучшие результаты с оборудованием среднего класса, чем простой продавец устройств с премиальными характеристиками и без поддержки процессов.
8. Четыре ошибки, которые срывают решения о закупках
Покупка только по характеристикам производительности. Система мощностью 300 кВт с плохой катушкой производит хуже детали, чем система 150 кВт с хорошо спроектированной катушкой и соответствующей настройкой частоты.
Отказ от испытаний образцов. Никогда не покупайте, не пропуская сначала свои собственные детали через систему. То, что работает на демонстрационном зубчатом колесе, возможно, не переносится на вашу геометрию, ваш материал или вашу целевую тактовую частоту.
Обращаться с катушкой как с стандартной продукцией. Универсальная катушка — это самый быстрый путь к неравномерной твердости, низкой эффективности и преждевременному отказу. Планируйте с самого начала бюджет на индивидуальную разработку катушек.
Игнорировать гибкость. Если ваш ассортимент продукции охватывает несколько семейств деталей, система будет, которая может обрабатывать только одну геометрию, быстро столкнется с ограничениями. Спросите о креплениях для быстросменных катушек, Вместимость хранения рецептов и может ли питание работать с различными типами катушек без перенастройки.
Основное открытие
Система индукционной закалки — это инвестиция в процесс, не стандартная покупка. Лучшая система редко является самой мощной или самой дешевой — это система, где производительность, частоты, Дизайн катушки, Охлаждение и архитектура управления точно адаптированы к вашим деталям и вашей производственной реальности. Основы индукционное нагревание везде одинаковы, но прикладная техника определяет, заслуживает ли система места в вашем производстве.
F: Какую информацию я должен отправить поставщику установок индуктирования закалки?
А: Отправьте чертежи деталей, качество материала, Целевая твердость и глубина закалки, Годовой объем и тактовое время. Если вы можете отправить образцы деталей, сделайте это — ничто не заменяет реальный процессный тест.
F: Может ли система обрабатывать несколько типов компонентов?
А: Да — с выделенными катушками для каждой группы деталей и управляющей системой, которая сохраняет отдельные рецепты. Гибкая платформа с системой быстрого зажима экономит пространство и капитал по сравнению с эксплуатацией нескольких специализированных машин.
F: Всегда ли высокая производительность лучше?
А: Нет. Слишком высокая производительность усложняет регулирование температуры и увеличивает эксплуатационные расходы, не улучшая результаты. Рассчитайте мощность для вашей самой большой семейства деталей и самого быстрого требуемого цикла — все, что сверх этого, — трата.
Нужна помощь в проектировании системы индукционной закалки?
Отправьте нам чертежи ваших деталей и требования. Мы проводим пробное испытание и рекомендуем систему, которая адаптирована к вашим деталям — никаких стандартных универсальных предложений.










