
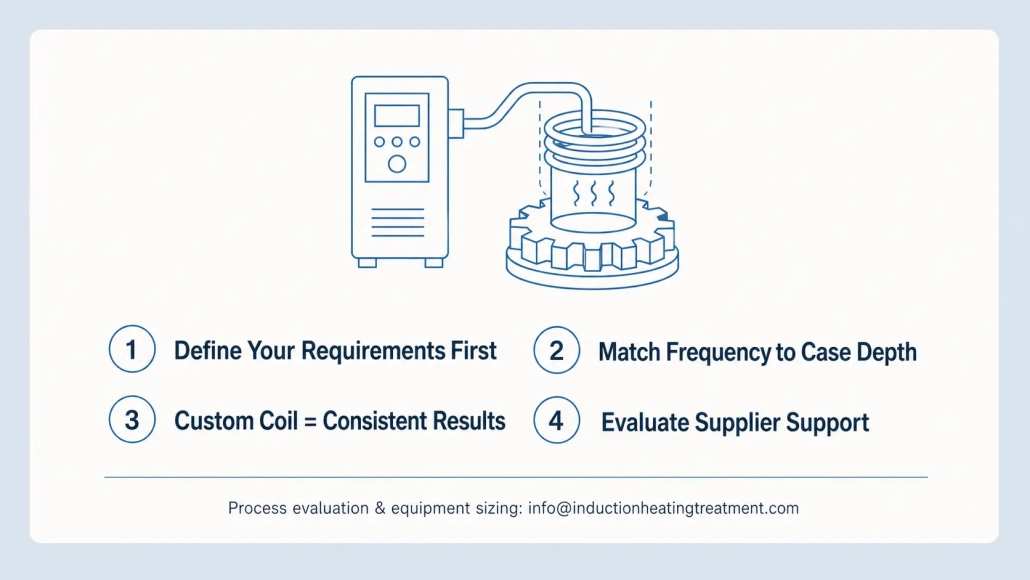
So wählen Sie ein Induktionshärtesystem aus: 8 entscheidende Faktoren für Hersteller
Die Auswahl eines Induktionshärtesystems ist keine Entscheidung anhand einer einzigen Spezifikation. Die Leistungsangabe allein sagt nur sehr wenig aus. Das richtige System hängt von der Geometrie Ihres Werkstücks, der angestrebten Einhärtetiefe, dem Durchsatz und davon ab, wie gut der Lieferant Ihren Prozess versteht — nicht nur seine eigene Ausrüstung.
Wenn einer dieser Punkte falsch bewertet wird, นำไปสู่ความแข็งที่ไม่สม่ำเสมอ, ขดลวดที่ไหม้ขาดหรือเครื่องจักร, ที่ครึ่งหนึ่งของรอบการทำงานไม่ได้ใช้ประโยชน์. คู่มือนี้อธิบายปัจจัยแปดประการ, ที่กำหนดจริงๆ, ว่าระบบให้ผลลัพธ์ที่เชื่อถือได้หรือไม่ — หรือจะกลายเป็นคอขวดในสายการผลิตของคุณ.
1. Beginnen Sie mit Ihrem Werkstück, nicht mit der Maschine
Zu viele Betriebe beginnen damit, Kilowattzahlen und Preisschilder zu vergleichen. Drehen Sie die Reihenfolge um. Beginnen Sie mit dem, was Sie härten möchten.
Klären Sie diese sechs Datenpunkte, bevor Sie mit einem Lieferanten sprechen:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Lagerring, Gleichlaufgelenk)
— คุณภาพวัสดุ
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
ระบบหนึ่ง, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, vermeiden Sie den Kauf einer Maschine, die entweder überdimensioniert oder zu schwach ist.
2. Wählen Sie das richtige Erwärmungsverfahren
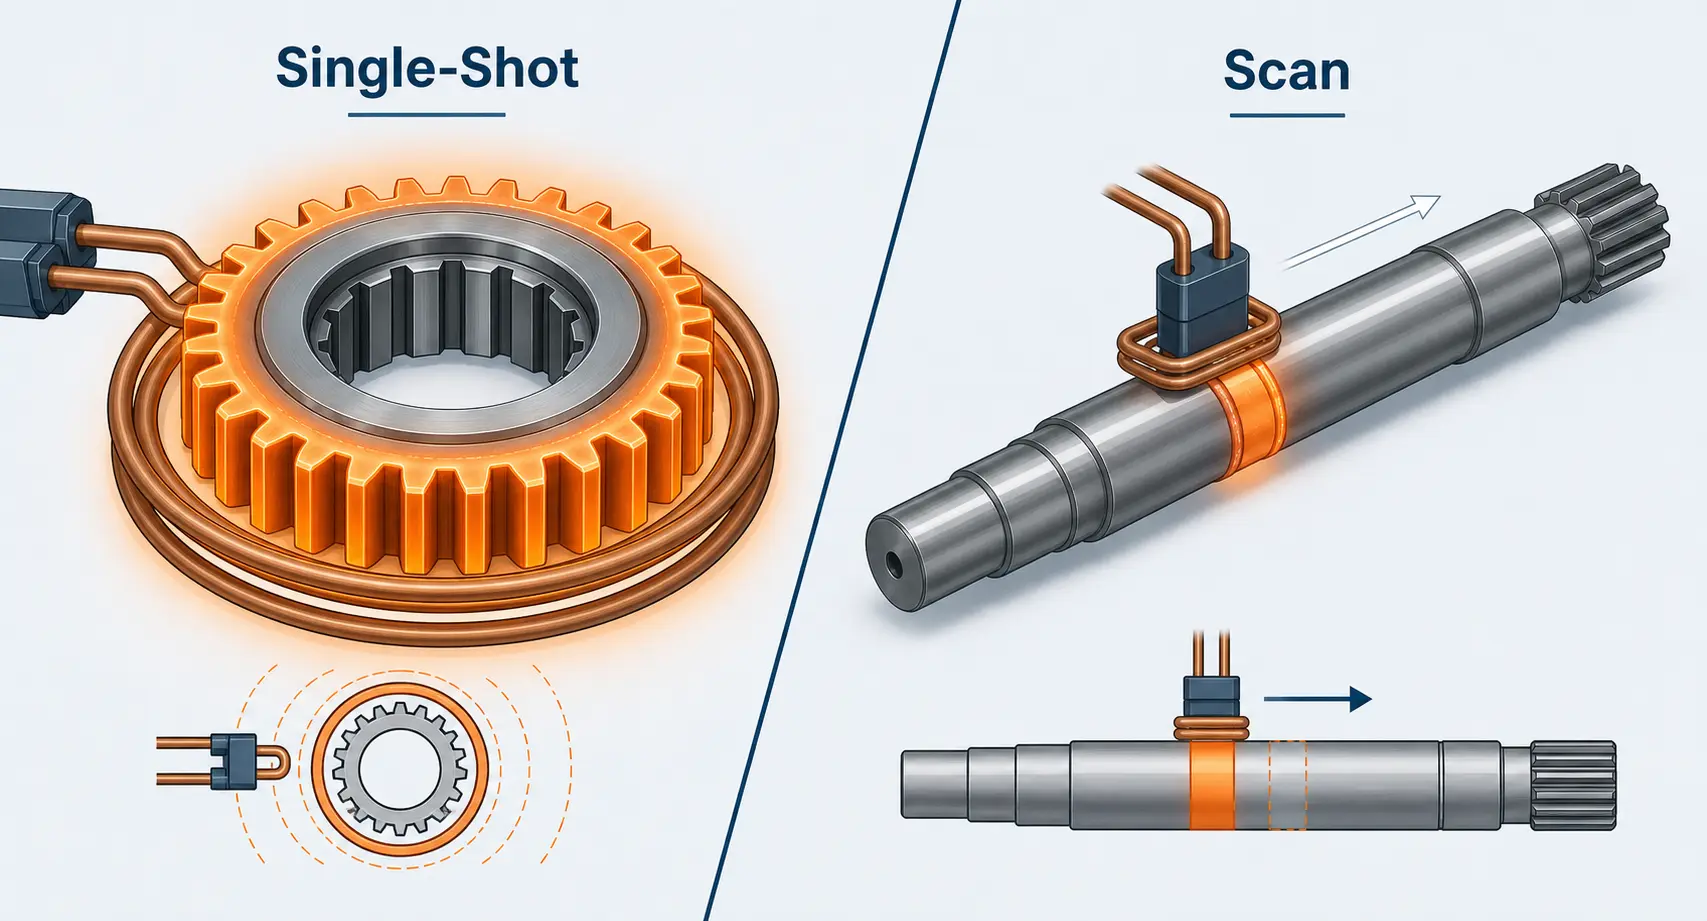
Zwei Ansätze dominieren das Härten in der Produktion, และเหมาะสำหรับชิ้นงานที่หลากหลาย.
การชุบแข็งแบบยิงครั้งเดียว ให้ความร้อนแก่โซนเป้าหมายทั้งหมดในครั้งเดียวด้วยขดลวดแบบคงที่, ซึ่งล้อมรอบชิ้นส่วน. ให้ความสม่ำเสมอที่ดีเยี่ยมและเวลาบนรอบสั้น — เหมาะสำหรับเฟือง, วงแหวนแบริ่ง และชิ้นส่วนหน้าแปลน, ซึ่งโซนที่แข็งตัวมีขนาดกะทัดรัด.
การชุบแข็งแบบสแกน เคลื่อนขดลวดทีละขั้นไปตามชิ้นงาน, ในขณะที่การดับทำทันทีหลังจากนั้น. นี่คือวิธีที่ต้องการสำหรับเพลายาว, รางนำและลูกกลิ้ง, ซึ่งการทำให้พื้นผิวทั้งหมดร้อนขึ้นในครั้งเดียวจะต้องใช้แหล่งจ่ายไฟขนาดใหญ่ซึ่งไม่สะดวก.
กำหนดวิธีการล่วงหน้า. มันส่งผลต่อทุกสิ่ง, สิ่งที่ตามมาหลังจากนั้น: รูปทรงของขดลวด, ความต้องการกำลัง, การออกแบบการชุบแข็งและประเภทแรงดันของชิ้นส่วน.
| ปัจจัย | การชุบแข็งแบบยิงครั้งเดียว | การชุบแข็งแบบสแกน |
|---|---|---|
| เหมาะสมที่สุดสำหรับ | Zahnräder, วงแหวนแบริ่ง, ชิ้นส่วนหน้าแปลน — โซนแข็งที่กะทัดรัด | เพลายาว, Führungsschienen, Rollen — โซนแข็งที่กว้างขวาง |
| เวลาโดยรอบ | สั้น — โซนทั้งหมดถูกทำให้ร้อนขึ้นในครั้งเดียว | ยาว — ขดลวดเคลื่อนที่เป็นขั้นตามชิ้นส่วน |
| ความสม่ำเสมอของการทำให้ร้อน | ยอดเยี่ยม — ขดลวดคงที่ล้อมรอบชิ้นส่วน | ขึ้นอยู่กับรูปทรงของขดลวดและการควบคุมความเร็วในการป้อนเข้า |
| ความต้องการกำลัง | สูง — ทั้งโซนทั้งหมดต้องได้รับพลังงานพร้อมกัน | ต่ำ — จะมีเพียงพื้นที่แคบ ๆ ที่ถูกทำให้ร้อน |
| ความซับซ้อนของขดลวด | Mittel — ขดลวดวงแหวนหลายรอบหรือขดลวดที่มีโปรไฟล์ | น้อย — ขดลวดรอบเดียวหรือขดลวดแพนเค้ก, โครงสร้างง่ายกว่า |
| ต้นทุนอุปกรณ์ | การลงทุนเริ่มต้นสูงกว่า | โดยทั่วไปต่ำกว่า — ต้องการแหล่งจ่ายไฟขนาดเล็กกว่า |
3. Stimmen Sie Leistung und Frequenz auf die Aufgabe ab
Die Leistung bestimmt, คุณอุ่นเร็วแค่ไหน. Die Frequenz bestimmt, ความร้อนซึมลึกแค่ไหน. ทั้งสองต้องได้รับการประเมินร่วมกัน — keine der beiden Größen erzählt allein die ganze Geschichte.
Höhere Frequenzen (100–500 กิโลเฮิรตซ์) konzentrieren die Energie nahe der Oberfläche und erzeugen geringe Einhärtetiefen von 0,5–1,5 มม.. ความถี่ปานกลาง (1–10 กิโลเฮิรตซ์) treiben den Strom tiefer in das Bauteil und eignen sich für Einhärtetiefen ab 2 mm bei größeren Teilen. Für tiefe Einsatzhärtung über 5 mm sind Frequenzen unter 3 kHz typisch.
Der häufige Fehler besteht darin, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Ein 200-kW-System mit der falschen Frequenz liefert schlechtere Ergebnisse als eine korrekt abgestimmte 100-kW-Einheit. Wenn Sie tiefer in die Leistungsauswahl einsteigen möchten, haben wir dieses Thema separat behandelt.
4. Die Spule entscheidet über den Prozess
Keine Stromversorgung — so fortschrittlich sie auch sein mag — kann eine schlecht ausgelegte Spule kompensieren. Die Spule ist der Ort, an dem elektromagnetische Energie in Wärme umgewandelt wird. Ihre Geometrie bestimmt die Gleichmäßigkeit der Erwärmung, die Effizienz und ob Sie von Teil zu Teil eine konstante Härte erreichen.
Wenn Sie einen Lieferanten bewerten, fragen Sie gezielt zur Spule nach:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger ข้อบกพร่องความแข็ง เนื่องจากการให้ความร้อนไม่สม่ำเสมอ.
5. การระบายความร้อนไม่ใช่เพียงความคิดภายหลัง
ในการชุบแข็งด้วยการเหนี่ยวนำ การให้ความร้อนและการชุบเย็นจะถูกผสานในกระบวนการเดียว. คุณสามารถทำให้โปรไฟล์การให้ความร้อนตรงจุดได้อย่างสมบูรณ์แต่ยังคงทำลายชิ้นงาน, เมื่อกระแสชุบเย็นไม่สม่ำเสมอ, ล่าช้าหรือไม่เพียงพอ.
ให้ใส่ใจสามสิ่งด้านการชุบเย็น: การปิดคลุมลักษณะการพ่น, ความเสถียรของการไหลในระหว่างการทำงานต่อเนื่องและความล่าช้าในการชุบเย็นที่คงที่. ความล่าช้าที่เปลี่ยนแปลงเพียงครึ่งวินาทีระหว่างรอบก็เพียงพอ, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das ระบบระบายความร้อน auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, IGBT-Ausfällen und ungeplanten Stillstandszeiten, die weit mehr kosten, als eine Kühlungsaufrüstung gekostet hätte.
6. Automatisierungsfunktionen, ที่คุณต้องการจริงๆ
Auch eine manuell beladene Station profitiert prozessseitig von Automatisierung in der Steuerung. Achten Sie mindestens auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Teilenummer
— Echtzeitüberwachung von Leistung und Frequenz mit Alarmausgängen
— PLC-Kommunikation zur Integration mit vor- und nachgelagerten Stationen
— Produktionsdatenerfassung für Rückverfolgbarkeit
Das sind keine Luxusfunktionen. Allein die Rezeptverwaltung eliminiert Einrichtfehler, wenn Bediener zwischen Teilefamilien wechseln, und die Datenerfassung liefert die Dokumentationskette, die Kunden aus der Automobil- und Luftfahrtindustrie zunehmend verlangen.
7. Bewerten Sie den Lieferanten, nicht nur das Datenblatt
เครื่องจักรเครื่องหนึ่ง, die auf dem Datenblatt perfekt aussieht, bedeutet wenig, หากซัพพลายเออร์ไม่สามารถสนับสนุนคุณได้. ก่อนที่คุณจะตัดสินใจ, prüfen Sie, ซัพพลายเออร์มีสิ่งต่อไปนี้หรือไม่:
— การทดสอบตัวอย่างด้วยชิ้นส่วนจริงของคุณ (ไม่ใช่แค่ชิ้นงานอ้างอิง)
— การออกแบบขดลวดและการพัฒนากระบวนการเป็นส่วนหนึ่งของแพ็กเกจ
— การเริ่มใช้ ณ สถานที่จริงและการฝึกอบรมผู้ปฏิบัติงาน
— ความพร้อมของอะไหล่พร้อมเวลาการส่งมอบที่มีเอกสารรับรอง
ซัพพลายเออร์ที่มีความเชี่ยวชาญด้านการประยุกต์ใช้งานสามารถทำผลลัพธ์ได้ดีกว่าบ่อยครั้งด้วยฮาร์ดแวร์ระดับกลางมากกว่าผู้จำหน่ายอุปกรณ์ที่ขายเฉพาะสเปคพรีเมียมและไม่มีการสนับสนุนกระบวนการ.
8. Vier Fehler, die Einkaufsentscheidungen entgleisen lassen
ซื้อเพียงตามข้อมูลประสิทธิภาพ. ระบบ 300 กิโลวัตต์ที่มีขดลวดแย่จะผลิตชิ้นส่วนได้น้อยกว่าระบบ 150 กิโลวัตต์ที่มีขดลวดออกแบบดีและปรับความถี่ให้เหมาะสม.
ละเว้นการทดสอบตัวอย่าง. อย่าซื้อโดยเด็ดขาด, โดยไม่ให้ชิ้นส่วนของคุณเองผ่านระบบก่อน. Was bei einem Demo-Zahnrad funktioniert, lässt sich möglicherweise nicht auf Ihre Geometrie, Ihr Material oder Ihr Taktzeitziel übertragen.
Die Spule als Standardware behandeln. Eine generische Spule ist der schnellste Weg zu ungleichmäßiger Härte, geringer Effizienz und vorzeitigem Ausfall. Planen Sie von Anfang an Budget für kundenspezifisches Spulen-Engineering ein.
Flexibilität ignorieren. Wenn Ihr Produktspektrum mehrere Teilefamilien umfasst, wird ein System, das nur eine Geometrie verarbeiten kann, schnell an Grenzen stoßen. Fragen Sie nach Schnellwechsel-Spulenaufnahmen, Rezept-Speicherkapazität und ob die Stromversorgung unterschiedliche Spulentypen ohne Neukonfiguration betreiben kann.
ข้อค้นพบที่สำคัญ
Ein Induktionshärtesystem ist eine Prozessinvestition, kein Standardkauf. Das beste System ist selten das leistungsstärkste oder das günstigste — es ist das System, bei dem Leistung, ความถี่, การออกแบบขดลวด, การระบายความร้อนและสถาปัตยกรรมการควบคุมถูกปรับให้เหมาะสมอย่างแม่นยำกับชิ้นส่วนของคุณและความเป็นจริงในการผลิตของคุณ. พื้นฐานของ การให้ความร้อนด้วยการเหนี่ยวนำ เหมือนกันทุกที่, แต่เทคนิคการใช้งานเป็นตัวกำหนด, ว่าระบบใดสมควรอยู่ในสายการผลิตของคุณ.
F: ฉันควรส่งข้อมูลอะไรให้ผู้จำหน่ายเครื่องชุบแข็งด้วยเหนี่ยวนำ?
ก: ส่งแบบร่างชิ้นงาน, คุณภาพวัสดุ, ความแข็งเป้าหมายและความลึกของการชุบ, ปริมาณต่อปีและเวลารอบ. ถ้าคุณสามารถส่งชิ้นงานตัวอย่างได้, ก็ส่งไป — ไม่มีอะไรแทนกระบวนการทดสอบจริงได้.
F: Kann ein System mehrere Bauteiltypen verarbeiten?
ก: ใช่ — mit dedizierten Spulen pro Teilefamilie und einem Steuerungssystem, das separate Rezepte speichert. Eine flexible Plattform mit Schnellwechsel-Spanntechnik spart Stellfläche und Kapital im Vergleich zum Betrieb mehrerer Einzweckmaschinen.
F: Ist höhere Leistung immer besser?
ก: ไม่. Zu viel Leistung erschwert die Temperaturregelung und erhöht die Betriebskosten, ohne die Ergebnisse zu verbessern. Dimensionieren Sie die Leistung für Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus — alles darüber hinaus ist Verschwendung.
Benötigen Sie Hilfe bei der Auslegung eines Induktionshärtesystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Musterversuch durch und empfehlen ein System, das auf Ihre Teile abgestimmt ist — kein Pauschalangebot von der Stange.










