
So wählen Sie ein Induktionshärtesystem aus: 8 entscheidende Faktoren für Hersteller
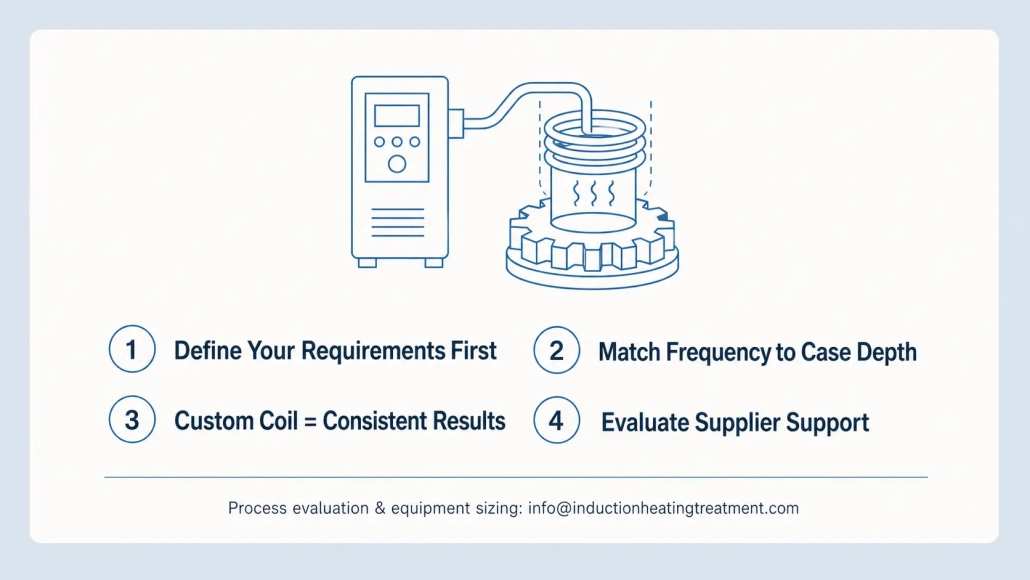
Die Auswahl eines Induktionshärtesystems ist keine Entscheidung anhand einer einzigen Spezifikation. Die Leistungsangabe allein sagt nur sehr wenig aus. Das richtige System hängt von der Geometrie Ihres Werkstücks, der angestrebten Einhärtetiefe, dem Durchsatz und davon ab, wie gut der Lieferant Ihren Prozess versteht — nicht nur seine eigene Ausrüstung.
Wenn einer dieser Punkte falsch bewertet wird, führt das zu ungleichmäßiger Härte, durchgebrannten Spulen oder einer Maschine, die eine halbe Schicht ungenutzt bleibt. Dieser Leitfaden erläutert die acht Faktoren, die tatsächlich bestimmen, ob ein System zuverlässige Ergebnisse liefert — oder zum Engpass in Ihrer Linie wird.
1. Iniziate dal vostro pezzo da lavorare, non dalla macchina
Zu viele Betriebe beginnen damit, Kilowattzahlen und Preisschilder zu vergleichen. Drehen Sie die Reihenfolge um. Beginnen Sie mit dem, was Sie härten möchten.
Klären Sie diese sechs Datenpunkte, prima di parlare con un fornitore:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Lagerring, Gleichlaufgelenk)
— la qualità del materiale
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
Un sistema, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, evita di acquistare una macchina, die entweder überdimensioniert oder zu schwach ist.
2. Scegliere il giusto metodo di riscaldamento
Zwei Ansätze dominieren das Härten in der Produktion, und sie eignen sich für unterschiedliche Werkstücke.
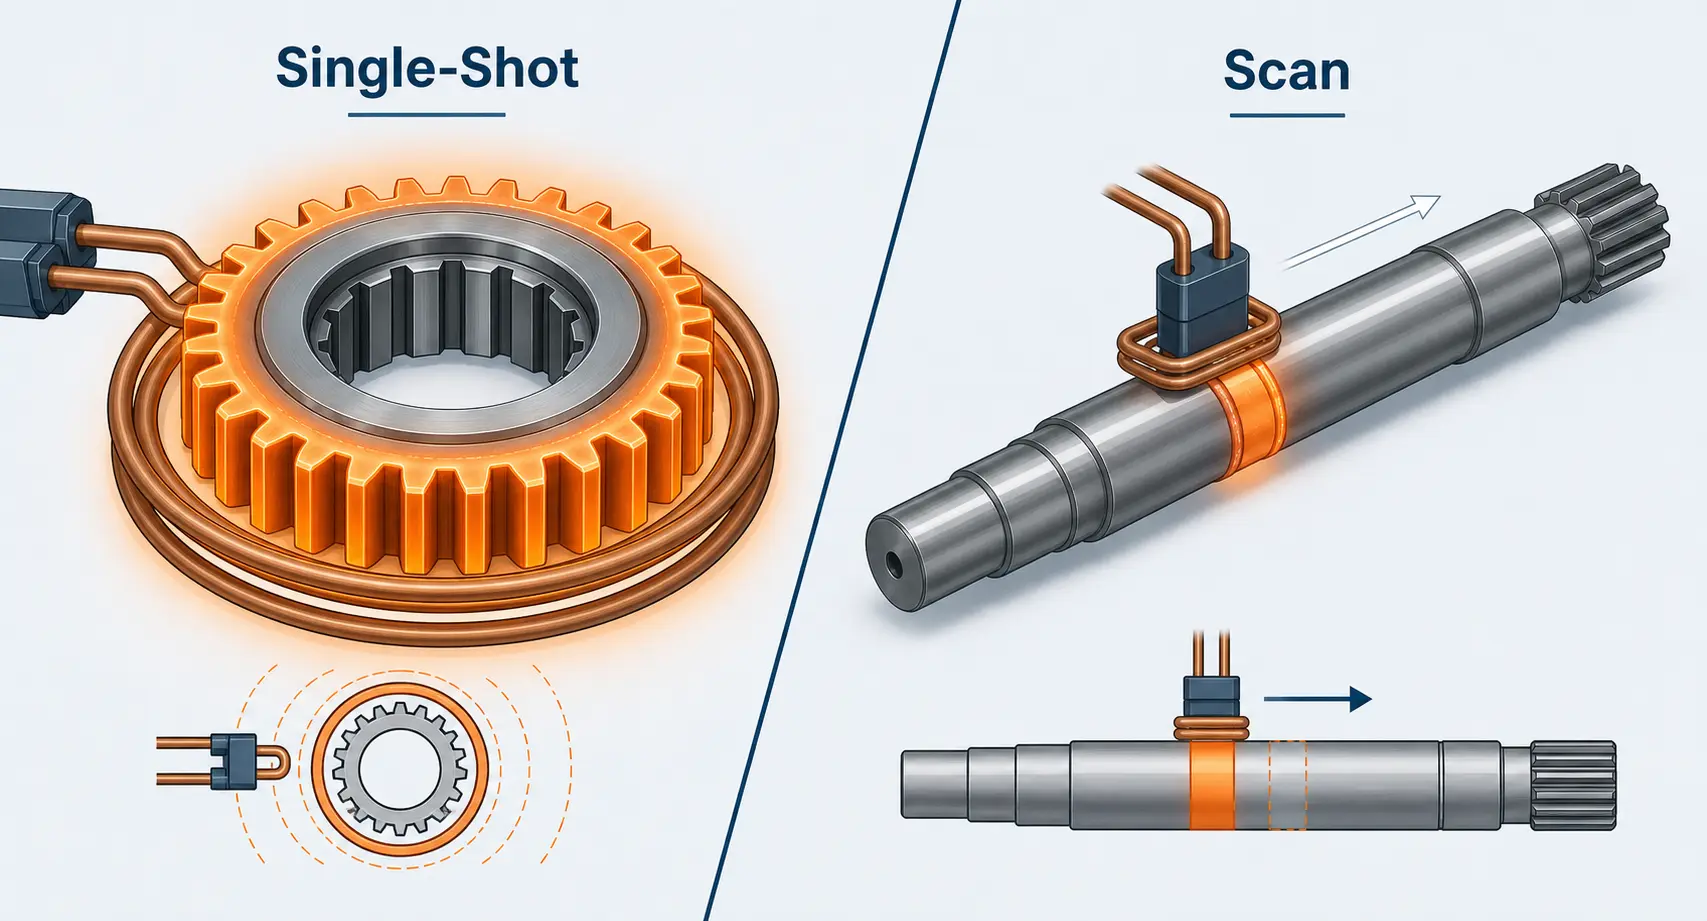
Tempra a colpo singolo erwärmt die gesamte Zielzone auf einmal mit einer stationären Spule, die das Bauteil umschließt. Es bietet hervorragende Gleichmäßigkeit und kurze Taktzeiten — ideal für Zahnräder, Lagerringe und Flanschbauteile, bei denen die gehärtete Zone kompakt ist.
Scan-Härten sposta gradualmente la bobina lungo il pezzo, mentre la tempra avviene direttamente dietro. Questo è il metodo preferito per alberi lunghi, guide e rulli, per i quali il riscaldamento dell'intera superficie contemporaneamente richiederebbe un'alimentazione elettrica eccessivamente grande.
Stabilisci la procedura sin dall'inizio. Influenza tutto, ciò che viene dopo: Spulengeometrie, Fabbisogno energetico, Progetto della tempra e tipo di tensione del componente.
| Fattore | Tempra a colpo singolo | Scan-Härten |
|---|---|---|
| Più adatto per | Ingranaggi, Anelli dei cuscinetti, Componenti a flangia — zone di tempra compatte | Lange Wellen, Führungsschienen, Rulli — zone di tempra estese |
| Tempo ciclo | Breve — l'intera zona viene riscaldata tutta insieme | Più lungo — la bobina si sposta gradualmente lungo il componente |
| Uniformità del riscaldamento | Eccellente — la bobina stazionaria avvolge il componente | Dipende dalla geometria della bobina e dal controllo della velocità di avanzamento |
| Fabbisogno energetico | Più alto — l'intera zona deve essere alimentata simultaneamente | Più basso — viene riscaldata solo un'area stretta alla volta |
| Complessità della bobina | Medio — bobina ad anello a più avvolgimenti o bobina profilata | Minore — bobina a singolo avvolgimento o bobina Pancake, costruzione più semplice |
| Costi dell'impianto | Investimento iniziale più elevato | Di solito più basso — alimentazione più piccola necessaria |
3. Adeguare potenza e frequenza al compito
La potenza determina, quanto velocemente riscaldi. La frequenza determina, quanto in profondità penetra il calore. Entrambi devono essere valutati insieme — nessuna delle due grandezze racconta da sola tutta la storia.
Higher frequencies (100–500 kHz) concentrano l'energia vicino alla superficie e producono basse profondità di indurimento di 0,5–1,5 mm. Frequenze medie (1–10 kHz) spingono la corrente più in profondità nel componente e sono adatte per profondità di indurimento a partire da 2 mm per componenti più grandi. Per un trattamento di indurimento in profondità oltre 5 mm sono tipiche frequenze sotto 3 kHz.
Der häufige Fehler besteht darin, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Ein 200-kW-System mit der falschen Frequenz liefert schlechtere Ergebnisse als eine korrekt abgestimmte 100-kW-Einheit. Wenn Sie tiefer in die Selezione della potenza einsteigen möchten, haben wir dieses Thema separat behandelt.
4. La bobina decide il processo
Keine Stromversorgung — so fortschrittlich sie auch sein mag — kann eine schlecht ausgelegte Spule kompensieren. Die Spule ist der Ort, an dem elektromagnetische Energie in Wärme umgewandelt wird. La loro geometria determina l'uniformità del riscaldamento, l'efficienza e se si raggiunge una durezza costante da pezzo a pezzo.
Quando valutate un fornitore, chiedete specificamente per quanto riguarda la bobina:
— È progettata appositamente per il vostro pezzo o si tratta di una forma standard?
— Il fornitore può fornire simulazioni termiche o risultati precedenti con geometrie simili?
— Come è integrato il raffreddamento nel corpo della bobina?
— Qual è la durata tipica della bobina, e quanto velocemente ricevete i ricambi?
Una bobina personalizzata costa inizialmente di più, ma si ammortizza grazie a meno scarti, cicli più rapidi e meno difetti di durezza a causa del riscaldamento irregolare.
5. Il raffreddamento non è un pensiero secondario
Nella tempra a induzione il riscaldamento e la tempra sono collegati in un unico processo. Potete raggiungere perfettamente il profilo di riscaldamento e tuttavia rovinare il componente, se la corrente di tempra è irregolare, ritardata o insufficiente.
Prestate attenzione a tre cose sul lato della tempra: Copertura del modello di spruzzo, Durchflussstabilität im Dauerbetrieb und konstante Abschreckverzögerung. Eine Verzögerungsdrift von einer halben Sekunde zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das Kühlsystem auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, IGBT-Ausfällen und ungeplanten Stillstandszeiten, die weit mehr kosten, als eine Kühlungsaufrüstung gekostet hätte.
6. Funzioni di automazione, quello di cui avete veramente bisogno
Anche una stazione caricata manualmente beneficia a livello di processo dell'automazione nel controllo. Prestate attenzione almeno a:
— Gestione delle ricette con parametri memorizzati per numero di pezzo
— Monitoraggio in tempo reale delle prestazioni e della frequenza con uscite di allarme
— Comunicazione PLC per integrazione con stazioni a monte- e a valle
— Rilevamento dati di produzione per tracciabilità
Queste non sono funzionalità di lusso. Solo la gestione delle ricette elimina gli errori di impostazione, quando l'operatore cambia tra famiglie di pezzi, e la raccolta dei dati fornisce la catena di documentazione, che i clienti dell'industria automobilistica- e aeronautica richiedono sempre di più.
7. Valutare il fornitore, nicht nur das Datenblatt
Una macchina, che sembra perfetta sulla scheda tecnica, significa poco, se il fornitore non può supportarla. Prima di impegnarti, verifica, se il fornitore offre quanto segue:
— Prove su campioni con i tuoi componenti effettivi (non solo con pezzi di riferimento)
— Progettazione della bobina e sviluppo del processo come parte del pacchetto
— Messa in servizio in loco e formazione degli operatori
— Disponibilità dei ricambi con tempi di consegna documentati
Un fornitore con solida competenza applicativa ottiene spesso risultati migliori con hardware di fascia media rispetto a un semplice venditore di dispositivi con specifiche premium e senza supporto di processo.
8. Vier Fehler, die Einkaufsentscheidungen entgleisen lassen
Acquisto basato solo sulle specifiche prestazionali. Un sistema da 300 kW con bobina scadente produce pezzi peggiori di un sistema da 150 kW con bobina ben progettata e accordatura della frequenza appropriata.
Rinunciare ai test di campioni. Non acquistare mai, senza prima far girare i propri pezzi attraverso il sistema. Ciò che funziona con un ingranaggio dimostrativo, potrebbe non trasferirsi alla vostra geometria, al vostro materiale o al vostro obiettivo di tempo ciclo.
Trattare la bobina come merce standard. Una bobina generica è il modo più veloce per ottenere durezza irregolare, bassa efficienza e guasti prematuri. Prevedete fin dall'inizio un budget per l'ingegneria su misura delle bobine.
Ignorare la flessibilità. Se la vostra gamma di prodotti comprende più famiglie di pezzi, wird ein System, das nur eine Geometrie verarbeiten kann, schnell an Grenzen stoßen. Fragen Sie nach Schnellwechsel-Spulenaufnahmen, Rezept-Speicherkapazität und ob die Stromversorgung unterschiedliche Spulentypen ohne Neukonfiguration betreiben kann.
Principale scoperta
Ein Induktionshärtesystem ist eine Prozessinvestition, kein Standardkauf. Das beste System ist selten das leistungsstärkste oder das günstigste — es ist das System, bei dem Leistung, Frequenza, Progettazione della bobina, Raffreddamento e architettura di controllo accuratamente adattati ai vostri componenti e alla vostra realtà produttiva. Le basi di Induction heating sono ovunque le stesse, ma la tecnica applicativa decide, se un sistema merita il suo posto nella vostra produzione.
F: Quali informazioni dovrei inviare a un fornitore di impianti di tempra a induzione?
Un: Inviare disegni dei pezzi, la qualità del materiale, Durezza obiettivo e profondità di tempra, Volume annuo e tempo ciclo. Se potete inviare pezzi campione, fatelo — nulla sostituisce una prova reale di processo.
F: Un sistema può elaborare più tipi di componenti?
Un: Sì — con bobine dedicate per ciascuna famiglia di parti e un sistema di controllo, che memorizza ricette separate. Una piattaforma flessibile con tecnologia di serraggio a cambio rapido salva spazio e capitale rispetto all'uso di più macchine dedicate.
F: È sempre meglio avere più potenza??
Un: No. Troppa potenza rende difficile il controllo della temperatura e aumenta i costi operativi, senza migliorare i risultati. Dimensionare la potenza per la tua famiglia di pezzi più grande e il ciclo più veloce necessario — alles darüber hinaus ist Verschwendung.
Benötigen Sie Hilfe bei der Auslegung eines Induktionshärtesystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Musterversuch durch und empfehlen ein System, adattato ai tuoi pezzi — kein Pauschalangebot von der Stange.










