
인덕션 경화 시스템을 선택하는 방법: 8 제조업체를 위한 결정적 요인
선택 인덕션 경화 시스템 단일 사양만으로 결정되는 것이 아닙니다. 성능 지표만으로는 거의 아무 것도 알 수 없습니다. 적절한 시스템은 귀하의 부품 형상에 따라 달라집니다, der angestrebten Einhärtetiefe, dem Durchsatz und davon ab, wie gut der Lieferant Ihren Prozess versteht — nicht nur seine eigene Ausrüstung.
Wenn einer dieser Punkte falsch bewertet wird, führt das zu ungleichmäßiger Härte, durchgebrannten Spulen oder einer Maschine, die eine halbe Schicht ungenutzt bleibt. Dieser Leitfaden erläutert die acht Faktoren, die tatsächlich bestimmen, ob ein System zuverlässige Ergebnisse liefert — oder zum zum Engpass in Ihrer Linie wird.
1. Beginnen Sie mit Ihrem Werkstück, 니히트 mit der Maschine
Zu viele Betriebe beginnen damit, Kilowattzahlen und Preisschilder zu vergleichen. Drehen Sie die Reihenfolge um. Beginnen Sie mit dem, sie härten möchten.
Klären Sie diese sechs Datenpunkte, 공급자와 이야기하기 전에:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Lagerring, Gleichlaufgelenk)
— Werkstoffgüte
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
하나의 시스템, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, vermeiden Sie den Kauf einer Maschine, die entweder überdimensioniert oder zu schwach ist.
2. Wählen Sie das richtige Erwärmungsverfahren
Zwei Ansätze dominieren das Härten in der Produktion, und sie eignen sich für unterschiedliche Werkstücke.
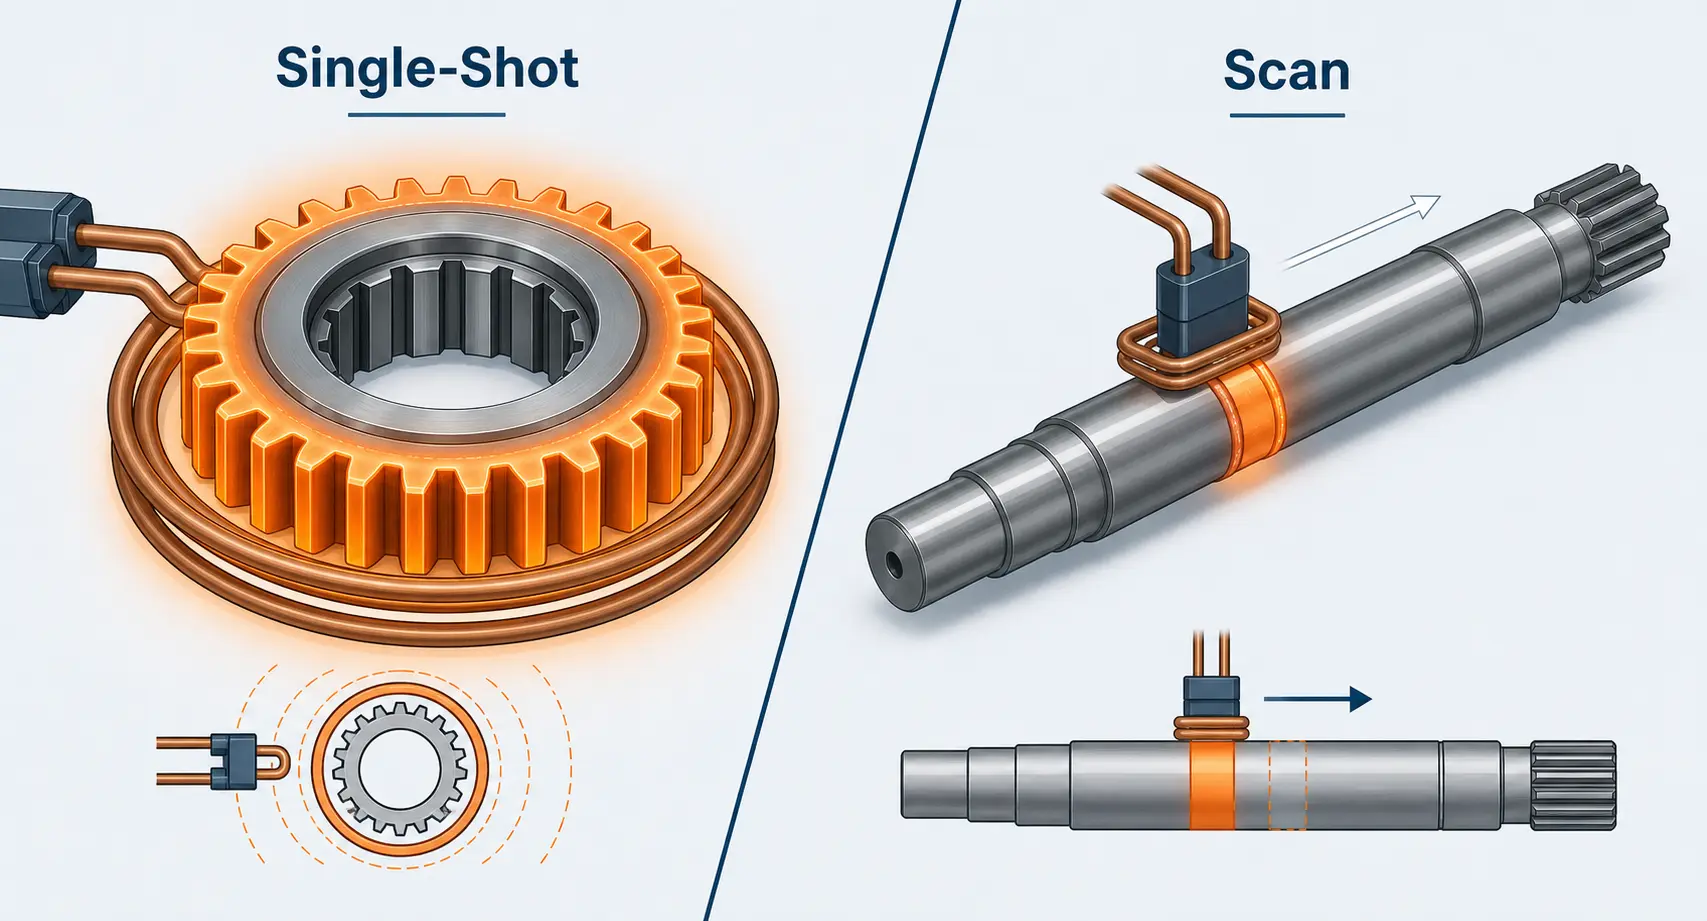
싱글샷 경화 erwärmt die gesamte Zielzone auf einmal mit einer stationären Spule, die das Bauteil umschließt. 우수한 균일성과 짧은 사이클 시간을 제공합니다 — 기어에 이상적입니다, 베어링 링과 플랜지 부품에 적합합니다, 경화된 영역이 컴팩트한 경우.
스캔 경화 스풀을 공작물 전체를 따라 단계적으로 이동시키면서, 질화는 바로 뒤에서 이루어집니다. 긴 샤프트에 가장 적합한 방법입니다, 가이드 레일과 롤에 적합합니다, 전체 표면을 한번에 가열하면 비현실적으로 큰 전력이 필요할 경우.
조기 단계에서 공정 방법을 결정하십시오. 모든 것에 영향을 미칩니다, Was Danach Kommt: 코일 형상, 전력 요구량, , Abschreckdesign und die Art der Bauteilspannung.
| 요인 | 싱글샷 경화 | 스캔 경화 |
|---|---|---|
| Am besten geeignet für | Zahnräder, 베어링 링,, Flanschbauteile — 콤팩트 경화 구역 | 긴 파동, 가이드 레일, 롤 — 광범위 경화 구역 |
| 주기 시간 | 짧음 — 전체 구역이 한 번에 가열됨 | 길어짐 — 코일이 부품을 따라 단계적으로 이동함 |
| 가열 균일성 | 우수함 — 고정 코일이 부품을 감쌈 | 코일 형상과 이송 속도 제어에 따라 다름 |
| 전력 요구량 | Höher — 전체 구역에 동시에 에너지를 공급해야 함 | Niedriger — 각각 좁은 영역만 가열됨 |
| 코일 복잡성 | 중간 — 다중 권선 링 코일 또는 성형 코일 | 낮음 — einwindige Spule oder Pancake-Spule, einfachere Konstruktion |
| Anlagenkosten | Höhere Anfangsinvestition | In der Regel niedriger — 작은 스트롬버소둥 에르forderlich |
3. Stimmen Sie Leistung und Frequenz auf die Aufgabe ab
Die Leistung bestimmt, wie schnell Sie erwärmen. Die Frequenz bestimmt, wie tief die Wärme eindringt. Beide müssen gemeinsam bewertet werden — keine der beiden Größen erzählt allein die ganze Geschichte.
Höhere Frequenzen (100–500 kHz) konzentrieren die Energie nahe der Oberfläche und erzeugen geringe Einhärtetiefen von 0,5–1,5 mm. Mittlere Frequenzen (1–10 kHz) treiben den Strom tiefer in das Bauteil und eignen sich für Einhärtetiefen ab 2 mm bei größeren Teilen. Für tiefe Einsatzhärtung über 5 mm sind Frequenzen unter 3 kHz typisch.
Der häufige Fehler besteht darin, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Ein 200-kW-System mit der falschen Frequenz liefert schlechtere Ergebnisse als eine korrekt abgestimmte 100-kW-Einheit. Wenn Sie tiefer in die 출력 선택 einsteigen möchten, haben wir dieses Thema separat behandelt.
4. Die Spule entscheidet über den Prozess
Keine Stromversorgung — 그래서 그것이 어떤 것이든 그런 것들 — 그가 어떤 장애물을 가지고 있는지. 그것이 바로 그 장소, an dem elektromagnetische Energie in Wärme umgewandelt wird. Ihre Geometrie bestimmt die Gleichmäßigkeit der Erwärmung, die Effizienz und ob Sie von Teil zu Teil eine konstante Härte erreichen.
Wenn Sie einen Lieferanten bewerten, fragen Sie gezielt zur Spule nach:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger Härtefehler infolge ungleichmäßiger Erwärmung.
5. Kühlung ist kein nachträglicher Gedanke
Beim Induktionshärten sind Erwärmung und Abschreckung in einem einzigen Prozess gekoppelt. Sie können das Erwärmungsprofil perfekt treffen und das Bauteil dennoch ruinieren, wenn der Abschreckstrom ungleichmäßig, verzögert oder unzureichend ist.
Achten Sie auf der Abschreckseite auf drei Dinge: Abdeckung des Sprühbilds, Durchflussstabilität im Dauerbetrieb und konstante Abschreckverzögerung. Eine Verzögerungsdrift von einer halben Sekunde zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das Kühlsystem auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, IGBT-Ausfällen und ungeplanten Stillstandszeiten, die weit mehr kosten, als eine Kühlungsaufrüstung gekostet hätte.
6. Automatisierungsfunktionen, die Sie wirklich benötigen
Auch eine manuell beladene Station profitiert prozessseitig von Automatisierung in der Steuerung. Achten Sie mindestens auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Teilenummer
— Echtzeitüberwachung von Leistung und Frequenz mit Alarmausgängen
— PLC-Kommunikation zur Integration mit vor- und nachgelagerten Stationen
— Produktionsdatenerfassung für Rückverfolgbarkeit
Das sind keine Luxusfunktionen. Allein die Rezeptverwaltung eliminiert Einrichtfehler, wenn Bediener zwischen Teilefamilien wechseln, und die Datenerfassung liefert die Dokumentationskette, die Kunden aus der Automobil- und Luftfahrtindustrie zunehmend verlangen.
7. Bewerten Sie den Lieferanten, Nicht nur das Datenblatt
Eine Maschine, die auf dem Datenblatt perfekt aussieht, bedeutet wenig, wenn der Lieferant sie nicht unterstützen kann. Bevor Sie sich festlegen, prüfen Sie, ob der Lieferant Folgendes bietet:
— Musterversuche mit Ihren tatsächlichen Bauteilen (nicht nur mit Referenzwerkstücken)
— 패키지의 일부로서의 코일 설계 및 공정 개발
— 현장 시운전 및 운전자 교육
— 문서화된 납기일을 갖춘 예비 부품 가용성
탄탄한 응용 기술을 가진 공급업체가 중급 하드웨어를 사용하면 프로세스 지원 없이 고급 사양만 제공하는 순수 장비 판매업체보다 종종 더 나은 결과를 얻을 수 있음.
8. Vier Fehler, die Einkaufsentscheidungen entgleisen
성능 수치만으로 구매. 300kW 시스템이 부실한 코일을 사용할 경우, 잘 설계된 코일과 적합한 주파수 조정이 있는 150kW 시스템보다 성능이 떨어지는 부품을 생산함.
샘플 테스트 생략. 절대로 구매하지 마세요, 먼저 시스템을 통해 자신의 부품을 실행해보지 않고. 데모 기어에서 작동하는 것이, 여러분의 형상, 재료 또는 사이클 타임 목표에 적용되지 않을 수 있습니다.
코일을 표준품으로 취급하지 마세요. 일반 코일은 불균일 경도, 낮은 효율성 및 조기 고장의 가장 빠른 방법입니다. 처음부터 맞춤형 코일 엔지니어링 예산을 계획하세요.
Flexibilität ignorieren. Wenn Ihr Produktspektrum mehrere Teilefamilien umfasst, wird ein System, das nur eine Geometrie verarbeiten kann, schnell an Grenzen stoßen. Fragen Sie nach Schnellwechsel-Spulenaufnahmen, Rezept-Speicherkapazität und ob die Stromversorgung unterschiedliche Spulentypen ohne Neukonfiguration betreiben kann.
주요 발견 사항
Ein Induktionshärtesystem ist eine Prozessinvestition, kein Standardkauf. 최고의 시스템은 흔히 가장 성능이 뛰어나거나 가장 저렴한 시스템이 아니다 — 그것은 시스템이다, 성능, 주파수, 스풀렌디자인, 냉각 및 제어 아키텍처가 귀하의 부품과 귀하의 생산 현실에 정확하게 맞춰진 시스템이다. 기초 지식은 Induktionserwärmung 어디서나 동일하다, 그러나 응용 기술이 결정한다, 시스템이 귀하의 생산에서 자리를 차지할 자격이 있는지 여부를.
F: 인덕션 경화 장치 공급업체에게 어떤 정보를 보내야 합니까?
A: 작업물 도면을 보내십시오, Werkstoffgüte, 목표 경도 및 경화 깊이, 연간 생산량 및 사이클 타임. 샘플 부품을 보낼 수 있다면, 보내세요 — 실제 공정 실험을 대체할 수 있는 것은 없습니다.
F: 한 시스템이 여러 부품 유형을 처리할 수 있나요?
A: 예 — 부품군별 전용 코일과 이를 관리하는 제어 시스템, 별도의 레시피를 저장하는 시스템. 빠른 교체 클램핑 기술을 갖춘 유연한 플랫폼은 다수의 전용 기계를 운용하는 것보다 설치 공간과 자본을 절약합니다.
F: 더 높은 성능이 항상 더 좋은가요?
A: 아니요. 너무 높은 성능은 온도 조절을 어렵게 하고 운영 비용을 증가시키며, 결과를 개선하지 않습니다. 귀사의 가장 큰 부품군과 가장 빠른 필요한 사이클에 맞춰 성능을 결정하세요 — 그 이상은 낭비입니다.
유도경화 장치 설계에 도움이 필요하신가요?
작업물 도면과 요구사항을 보내주세요. 샘플 테스트를 진행하고 시스템을 추천해 드립니다, das auf Ihre Teile abgestimmt ist — 기성품 일괄 견적은 제공하지 않습니다.










