
So reduzieren Sie Oxidation beim Induktionserwärmen: 8 bewährte Strategien
Oxidation beim Induktionserwärmen ist eines der ersten Prozessprobleme,, das Hersteller beim Übergang vom Prototyp zur Serienproduktion bemerken.. Sie zeigt sich als Zunder auf der Oberfläche,, Verfärbung,, Entkohlung oder schlechte Benetzung beim Löten – und führt in vielen Betrieben zu zusätzlicher Reinigung,, Nacharbeit oder sogar Ausschussteilen.. Die gute Nachricht: In den meisten Fällen ist Oxidation kein Materialproblem. Sie ist ein Problem der Prozesskontrolle – und die richtige Kombination aus Stromquelle, Coil design, Zykluszeit und Atmosphärenmanagement kann sie deutlich reduzieren.
|
5. Coil design & Positionierung 6. Spezifische Kontrolle beim Härten |
1. Warum Oxidation entsteht & warum Geschwindigkeit wichtig ist
oxidation is a simple chemical reaction: metal + oxygen + heat = oxide. the reaction rate increases with temperature and exposure time. from this arise two practical levers: keep the peak temperature as low, as the process allows, and minimize the time, during which the component is in the oxidation-prone temperature range. This is exactly where induction heating has a fundamental advantage over conventional methods: It delivers heat quickly, locally and only into the area, where it is needed.
The key word, however, is 'can'. An induction system only provides these advantages, if the power supply, coil and control are correctly tuned to the component. Ist die Frequenz falsch, if the cycle time drifts or the coil coupling is uneven, vergrößert sich das Oxidationsfenster. Das erste Prinzip ist daher einfach: Oxidationsvermeidung beginnt mit dem Prozessdesign, nicht mit Zusatzmaßnahmen. Die Stromquelle sollte niemals isoliert bewertet werden – sie gehört in dieselbe Betrachtung wie Spule, cooling system, Vorrichtung, Transfermethode und alle Anforderungen an Atmosphäre oder Abschirmung.
2. Leistungsregelung: schnelles Erwärmen vs. aggressives Erwärmen
In der Produktion reduziert schnelleres Erwärmen im Allgemeinen die Oxidation – jedoch nur, wenn es kontrolliert erfolgt. Es gibt einen wichtigen Unterschied zwischen schnellem Erwärmen und aggressivem Erwärmen:
Aggressives Erwärmen: Bringt zu viel Leistung zu schnell ein. Die Oberfläche überhitzt, bevor Kern oder Fügebereich die Zieltemperatur erreichen. Dadurch entstehen Hotspots, die zuerst und am schnellsten oxidieren.
Kontrolliertes schnelles Erwärmen: Nutzt die passende Leistungsdichte und Frequenz für die Bauteilgeometrie, bringt die gesamte Zielzone gleichmäßig auf Temperatur und minimiert die Gesamtzeit bei erhöhter Temperatur.
Langsames Erwärmen: Häufig verursacht durch eine unterdimensionierte oder schlecht abgestimmte Stromquelle; verlängert die Zeit, in der sich das Bauteil im oxidationsanfälligen Bereich befindet. Selbst wenn die Spitzentemperatur korrekt ist, kann die kumulierte Exposition erheblichen Zunder verursachen.
Hier wird eine vollständige Lösung für das Induktionserwärmen wichtig. Wenn Stromquelle und Spule gemeinsam ausgelegt werden, wird die Wärme präzise dort eingebracht, wo sie benötigt wird, Unnecessary exposure is minimized and the results remain consistent across batches. For applications such as induction hardening, Soldering, shrink fitting or preheating Repeatability is as important as peak temperature. If the heating profile varies from component to component, oxidation also varies.
3. Schutzatmosphären: choose the right option
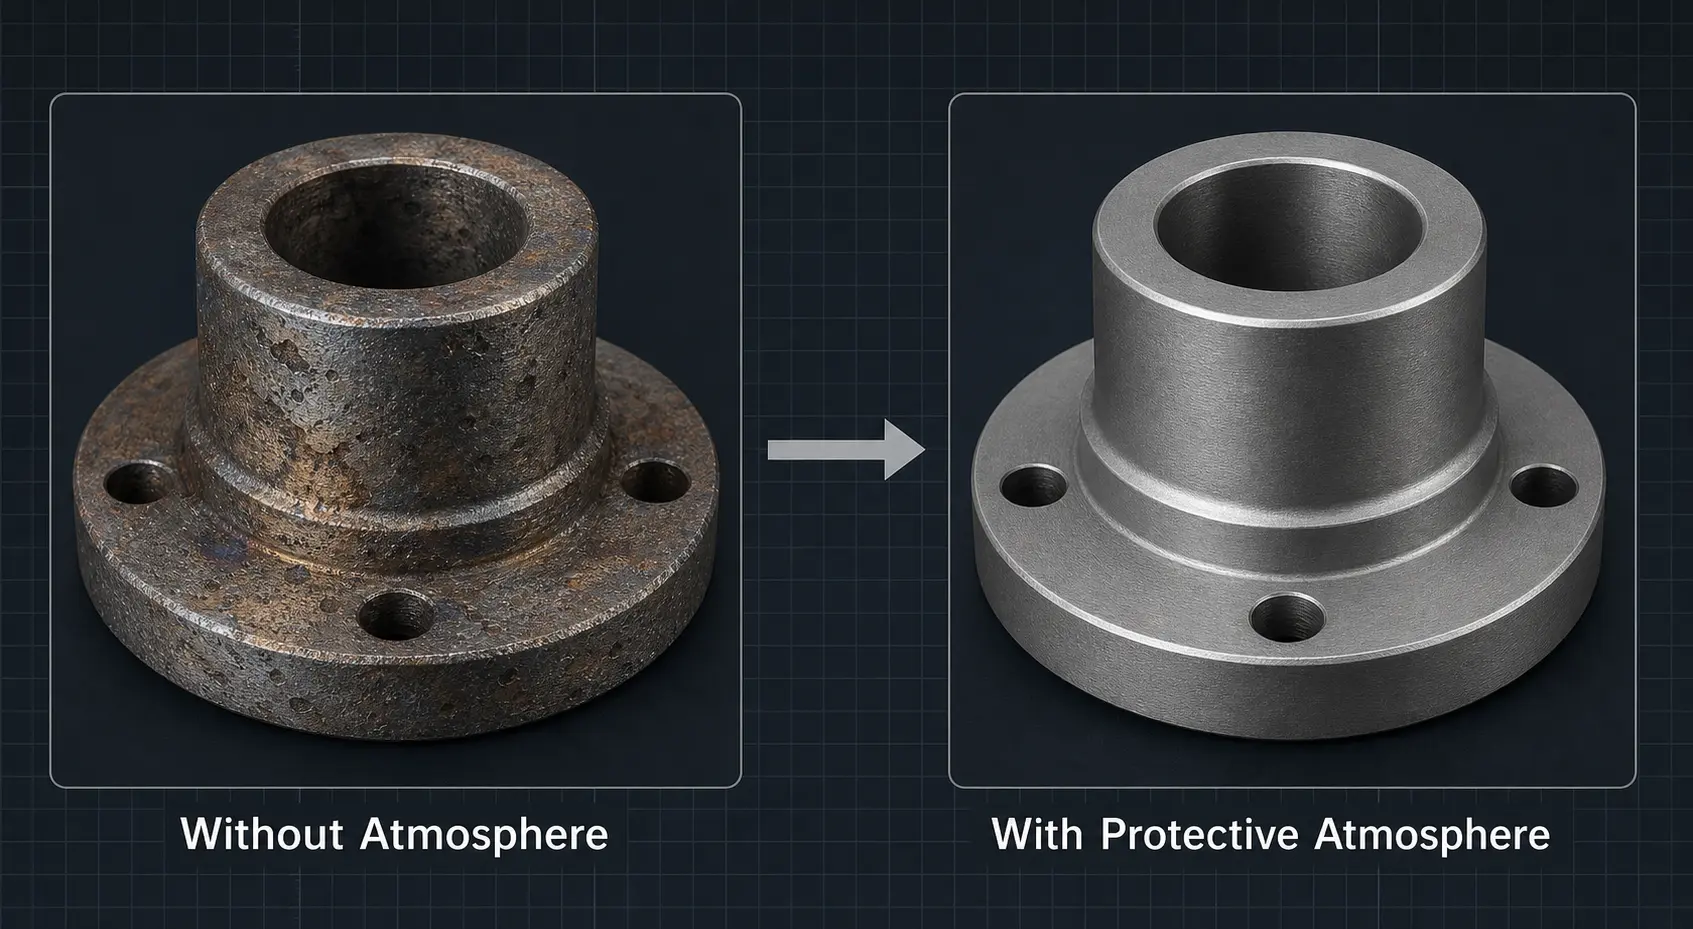
When surface quality is critical, a protective atmosphere can significantly reduce or completely prevent oxidation. However no single atmosphere is best for every application. Die richtige Wahl hängt von Material, temperature, Produktionsvolumen und dem tatsächlich erforderlichen Niveau der Oberflächenqualität ab. Die folgende Tabelle vergleicht die vier gängigsten Optionen.
| Atmosphäre | Kosten | Wirkung | Am besten geeignet für | Wichtige Überlegungen |
|---|---|---|---|---|
| Stickstoff (N2) | Niedrig | Gut | Allgemeine Erwärmung von Stahl und Kupfer; geschlossene oder halbgeschlossene Anlagen | Wirtschaftlichste inerte Option; breit verfügbar; funktioniert gut in den meisten nicht-kritischen Anwendungen |
| Argon (Ar) | Mittel | Besser | Hochwertige Komponenten; oxidationsanfällige Legierungen; titanium- und nickelbasierte Werkstoffe | Schwerer als Luft und bietet daher eine bessere Schutzabdeckung; in vielen Lieferketten höhere Reinheit als Bulk-Stickstoff |
| Formiergas (N2/H2-Gemisch) |
Mittel | Gut (reduzierend) | Anwendungen, für die reduzierende Bedingungen erforderlich sind; bestimmte Löt-- und Glühprozesse | Der Wasserstoffanteil bringt Anforderungen an Sicherheit und Belüftung mit sich; muss sorgfältig ausgelegt werden |
| Vakuum | Hoch | Am besten | Kritische Oberflächenqualität; air- and space- sowie Medizinkomponenten; Prozesse, die keine Oxidation tolerieren | Erhöht Anlagenkosten, Beladungskomplexität und Zykluszeit; Gesamtwirtschaftlichkeit bewerten |
Für Einkaufsteams sollte die Entscheidung auf dem gesamten Business Case basieren, nicht nur auf dem Wunsch nach einer saubereren Oberfläche. Vergleichen Sie den Anlagenpreis mit nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung und Durchsatz. Ein leistungsfähigeres Induktionserwärmungssystem mit integrierter Atmosphärensteuerung kann die Gesamtkosten über die Zeit häufig senken – insbesondere wenn Oxidation bereits Produktqualität oder Kundenakzeptanz beeinträchtigt.
4. Flussmittel, Coatings & barrier process: when they help
Neben der Atmosphärensteuerung können mehrere Methoden zum Oberflächenschutz die Oxidation in bestimmten Anwendungen reduzieren. Entscheidend ist zu verstehen, was jede Methode leisten kann und was nicht:
Flussmittel (Soldering): Beim Induction brazing unverzichtbar: Flussmittel schützt den Fügebereich vor Oxidation und unterstützt die ordnungsgemäße Benetzung durch das Lot. Die richtige Flussmittelchemie ist ebenso wichtig wie der richtige Erwärmungszyklus.
Zunderschutzbeschichtungen: Beim Warmumformen und Schmieden können spezielle Beschichtungen die Oxidation während Erwärmung und Transfer reduzieren. Sie sind eine praktische Ergänzung – kein Ersatz – für eine gute Temperaturkontrolle.
Einfache Abschirmungen/Einhausungen: In vielen Anwendungen kann eine gasgespülte Einhausung oder eine lokale Abschirmung um die Spule die Oberflächenqualität deutlich verbessern – ohne die Kosten eines vollständigen Vakuumsystems.
Der wichtige Hinweis: Diese Methoden funktionieren am besten als Teil eines vollständigen Prozessdesigns. Eine Beschichtung allein löst kein Überhitzungsproblem. Eine Gasabschirmung allein gleicht keine schlecht abgestimmte Spule oder instabile Leistungsabgabe aus. Wenn Oberflächenqualität direkt mit Optik, Lötnahtintegrität oder nachgelagerter Bearbeitung zusammenhängt, ist die Integration von Stromquelle, coil, Einhausung, Kühlung und Steuerung der Unterschied zwischen einem robusten und einem anfälligen Prozess.
5. Coil design & component positioning: the often overlooked variables
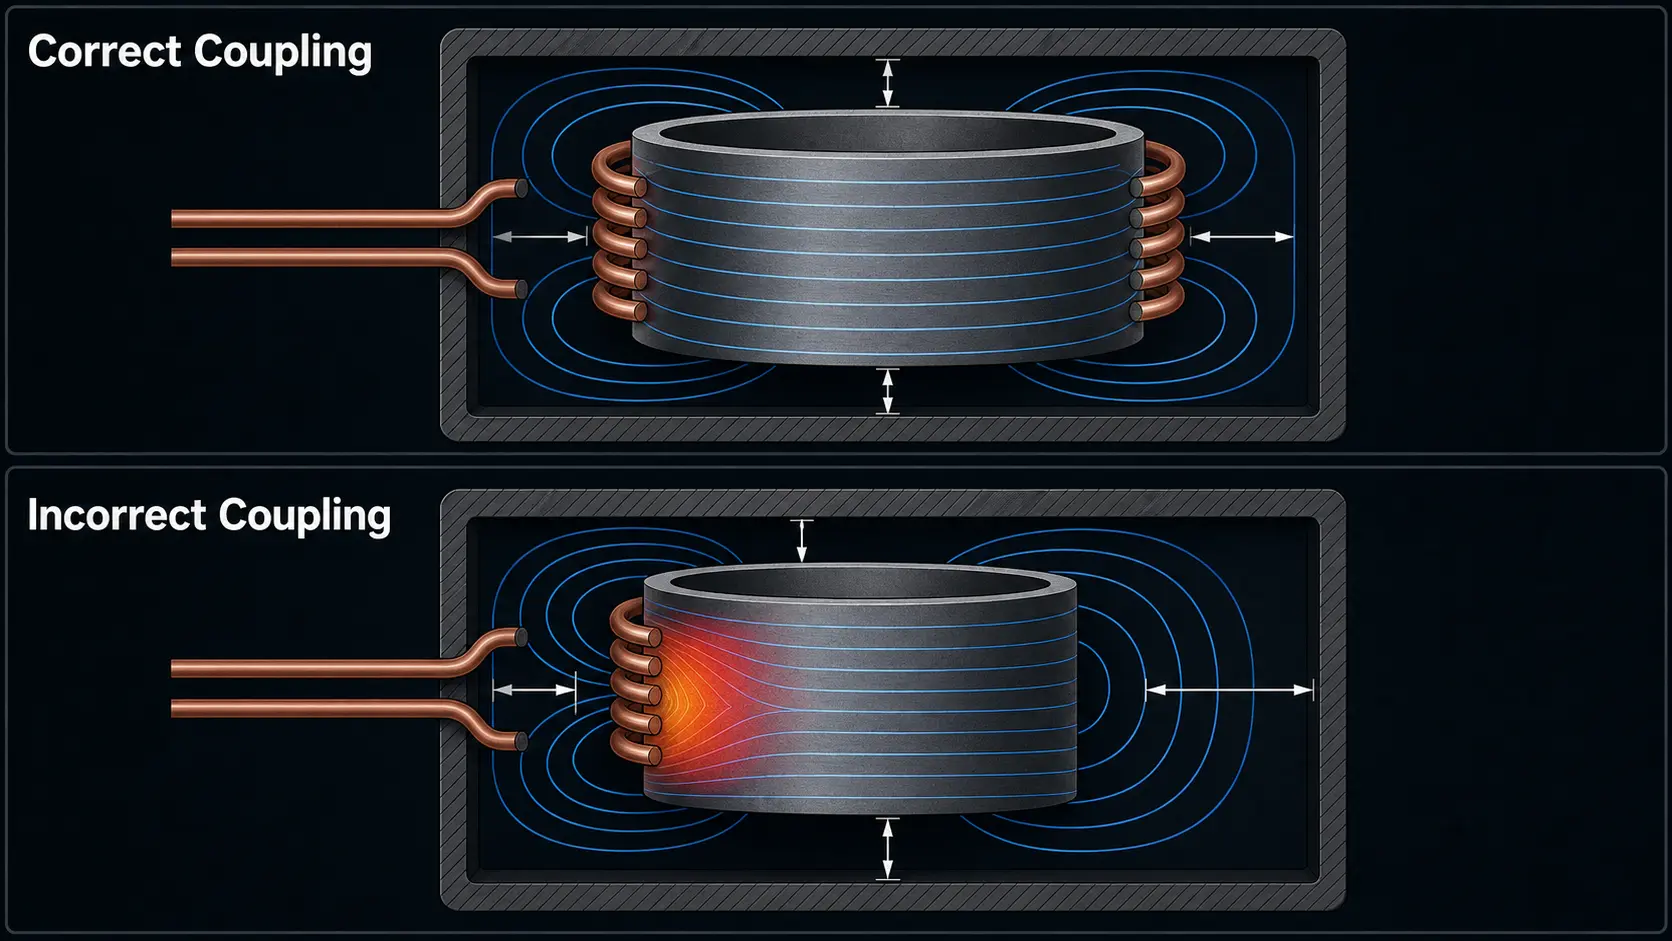
The coil design has a direct and often underestimated impact on oxidation. Local overheating at edges, Steps, Drillings, Threads or when changes in cross-sectional thickness occur Repeatable dross patterns, That appear to be a material problem, But are actually a process problem. When the coupling distance of the coil varies, Components are placed inconsistently or the condition of the coil deteriorates over time, wird das Erwärmungsmuster ungleichmäßig – und die Oxidation folgt den heißesten Bereichen.
Praktische Stabilitätsfaktoren, die die Oxidation direkt beeinflussen:
Konstanter Kopplungsabstand: Schon kleine Abweichungen im Spalt zwischen Spule und Bauteil verändern die magnetische Kopplung und erzeugen Temperaturgradienten.
Wiederholbares Einlegen der Bauteile: Uneinheitliches manuelles Beladen ist eine der häufigsten Ursachen für schwankende Oxidation in der Produktion mittlerer Stückzahlen.
Zustand des Kühlsystems: Nachlassende Wasserkühlung beeinflusst die Spulentemperatur, verschiebt dadurch die Impedanz und verändert das Erwärmungsprofil im Laufe der Zeit.
Integrität der Vorrichtung: Verschlissene oder falsch ausgerichtete Vorrichtungen verändern die Bauteilposition relativ zur Spule und verursachen Oxidation an vorhersehbaren Stellen.
Überwachung des Spulenzustands: Eine Spule, wears out, forms arcs of light or whose surface deteriorates, gradually generates more oxidation – often only noticed, when the rejection rate increases.
When oxidation has only occurred, after the system has been in operation for some time, it is rarely a sudden material change. More likely, is that coil wear, reduced cooling or alignment drift have shifted the process out of its validated window. A good equipment supplier should help with this, diese Variablen zu überwachen und zu kontrollieren – und nicht nur eine Stromquelle liefern.
6. oxidation control in induction hardening
Beim Induktionshärten ist die Oxidationskontrolle besonders eng mit drei Prozessvariablen verknüpft: Austenitisierungstemperatur, Erwärmungsgleichmäßigkeit und Abschreckzeitpunkt. Wird die Oberfläche vor dem Abschrecken zu lange oberhalb der Umwandlungstemperatur gehalten, nimmt die Oxidation zu und auch die Härteergebnisse können weniger konstant werden.
Eine Anlage zum Scan-Härten, die den Abstand zwischen Spule und Abschreckring präzise regelt – zusammen mit Sprühabdeckung, Durchflussrate und Vorschubgeschwindigkeit – kann die Zunderbildung auf der Oberfläche deutlich reduzieren. In vielen Härteprojekten gilt:
Leichte Verfärbung kann akzeptabel sein, wenn sie Maßhaltigkeit oder nachgelagerte Montage nicht beeinträchtigt.
Starker Zunder stört die Rissprüfung, Maßtoleranz und Nachprozess-Passung – er ist niemals nur kosmetisch.
Sicherheitskritische oder hochwertige Bauteile rechtfertigen von Beginn an eine Closed-Loop-Regelung, bessere thermische Wiederholgenauigkeit und die Integration einer Schutzatmosphäre.
Die Schlussfolgerung: Bewerten Sie Oxidation als Teil des gesamten Härtesystemdesigns, nicht als nachträglichen Punkt. Wenn das Bauteil enge Anforderungen an die Oberflächenqualität stellt, ist es fast immer günstiger, diese Funktionen von Anfang an in das System zu integrieren, als später nachzurüsten.
7. Häufige Fehler, to worsen the oxidation
Viele Oxidationsprobleme entstehen nicht durch eine einzelne falsche Entscheidung – sie summieren sich aus kleinen, korrigierbaren Prozesslücken. Hier sind die Fehler, die unser Engineering-Team am häufigsten sieht:
1. Mit mehr Leistung oder längeren Zyklen kompensieren. Wenn Bauteile oxidiert aus dem Prozess kommen, ist der Reflex oft: ‚heißer und schneller‘. Ohne die eigentliche Ursache zu beheben (Spulenabstimmung, Frequenz, Beladung), verschlimmert dies die Oxidation in der Regel.
2. Assume, dass Stickstoff alles löst. Stickstoff hilft, kann aber keinen Prozess mit schlechter Temperaturkontrolle, verschmutzten Eingangsteilen oder langsamem Transfer nach dem Erwärmen korrigieren.
3. Die Oberflächensauberkeit der Eingangsteile ignorieren. Öl, Rückstände von Schneidflüssigkeiten oder Rost auf der Bauteiloberfläche beschleunigen die Oxidation beim Erwärmen. Sauber hinein bedeutet sauber hinaus.
4. Langsamer Bauteiltransfer nach dem Erwärmen. Wenn das erhitzte Bauteil vor dem nächsten Prozessschritt (Quenching, Umformen, Soldering) in offener Luft liegt, vergrößert jede Sekunde die Oxidschicht.
5. Poor coil alignment or worn fixtures. Inconsistent component positioning causes variable heating and variable oxidation – often mistakenly interpreted as variation between material batches.
6. Retrofit atmosphere control. Adding a gas shield to a line, that was not designed for it, rarely works as well as expected. If the application requires low oxidation, this should be planned from the beginning.
7. Den Preis der Stromquelle isoliert bewerten. Niedrigere Anschaffungskosten, die zu höherem Ausschuss, mehr Nacharbeit und zusätzlicher Reinigung führen, sind keine Einsparung. Vergleichen Sie die gesamten Betriebskosten, nicht nur den Kaufpreis.
8. purchase criteria: what to look for in a low-oxidation system
Wenn Ihr nächstes Projekt eine enge Oxidationskontrolle erfordert, hilft diese praktische Checkliste bei der Bewertung von Anlagen. Jeder Punkt auf dieser Liste beeinflusst die Oberflächenqualität direkt oder indirekt:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, wodurch Oberflächenüberhitzung und unnötige Expositionszeit minimiert werden.
☐ Regelgenauigkeit und Wiederholbarkeit. Closed-Loop-Leistungsregelung und Temperaturüberwachung (Pyrometer- oder Thermoelement-Feedback) halten jeden Zyklus innerhalb des validierten Fensters.
☐ Spulenanpassung und Support. Eine Standardspule liefert selten optimale Ergebnisse. Achten Sie auf einen Lieferanten, design the coils to match your specific component geometry and production volume.
☐ Design of the cooling system. Adequate water cooling for both the power source and the coil is crucial for thermal stability and consistent results during continuous operation.
☐ Atmosphere compatibility. Even if you do not require gas shielding today, you should confirm, that the system can be integrated with an enclosure or local gas flushing if requirements change.
☐ Wiederholbarkeit von Vorrichtung und Beladung. Konstante Bauteilpositionierung ist ebenso wichtig wie konstante Leistungsabgabe. Fragen Sie nach Vorrichtungsoptionen und Automatisierungskompatibilität.
☐ Unterstützung bei der Prozessvalidierung. Ein Lieferant, der Anwendungstests und Prozessentwicklung vor der Auslieferung anbietet, kann Oxidationsrisiken frühzeitig erkennen – dann, wenn sie am günstigsten zu beheben sind.
☐ Gesamtkosten des Eigentums. Vergleichen Sie Kaufpreis, Energy efficiency, Spulenlebensdauer, Wartungsanforderungen und die versteckten Kosten von Ausschuss und Nacharbeit.
Die beste Strategie zur Oxidationsvermeidung ist selten eine einzelne technologische Entscheidung. Sie ist eine Entscheidung auf Systemebene, die mit der Definition der Oberflächenanforderung beginnt und die Anlage darum herum auswählt – nicht umgekehrt.
Key insight: Oxidation beim Induktionserwärmen ist ein Problem der Prozesskontrolle, kein Materialproblem. Ein gut ausgelegtes System – bei dem die Stromquelle, coil, Kühlung, Vorrichtung und Atmosphäre auf das spezifische Bauteil und die Produktionsumgebung abgestimmt sind – reduziert Oxidation, verbessert die Konstanz und senkt die gesamten Betriebskosten. Definieren Sie die Oberflächenanforderung frühzeitig, legen Sie das System darauf aus und wählen Sie Anlagenpartner, die den gesamten Prozess verstehen – nicht nur die Leistungselektronik.
FAQ: Oxidation beim Induktionserwärmen
F: Reicht Stickstoff aus, oder benötige ich Argon oder Vakuum?
A: Für die meisten allgemeinen Erwärmungsanwendungen mit Stahl und Kupfer bietet Stickstoff eine ausreichende Reduzierung der Oxidation zu den niedrigsten Kosten – insbesondere in geschlossenen oder halbgeschlossenen Anlagen. Wechseln Sie zu Argon, wenn Bauteile hochwertig sind, aus oxidationsanfälligen Legierungen bestehen (titanium, nickelbasiert) oder wenn die Oberflächenqualität an eine Kundenspezifikation gebunden ist. Vakuum ist gerechtfertigt, wenn die Oberflächenintegrität für Funktion oder Sicherheit kritisch ist, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht 'was ist am besten', sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
A: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. Eine einfache gasgespülte Einhausung oder eine lokale Abschirmung im Spulenbereich kann bei den meisten Systemen ergänzt werden und bietet eine spürbare Verbesserung bei moderaten Anforderungen an die Oberflächenqualität. Wenn das System jedoch grundlegende Probleme bei Spulenabstimmung, Leistungsstabilität oder Bauteilhandling hat, wird Gas allein nicht die erwarteten Ergebnisse liefern. Die erfolgreichsten Nachrüstungen beginnen mit einem Prozessaudit: First identify the dominant source of oxidation and then complement atmospheric control as a component of a more comprehensive solution – not as a standalone measure.
F: How much oxidation is acceptable during hardening compared to soldering?
A: The acceptable limit depends on, what happens after heating – not just on, how the component looks. Light discoloration during hardening is often tolerable, as long as dimensional accuracy, crack testing (fluorescent penetrant inspection) oder Montagepassung nach dem Prozess nicht beeinträchtigt. Starker Zunder, der abblättert, die Oberflächenrauheit verändert oder Prüfanzeigen verdeckt, ist nicht akzeptabel. Beim Löten liegt die Messlatte höher: Oxidation an der Fügefläche beeinträchtigt direkt die Benetzung durch das Lot und die Integrität der Verbindung. Selbst leichte Oxidation, die beim Härten noch akzeptabel wäre, kann zu Lötfehlern führen. Legen Sie die Akzeptanzkriterien gemeinsam mit Ihrem Qualitätsteam fest, bevor Sie das Budget für die Oxidationskontrolle bestimmen.
Haben Sie Oxidationsprobleme an Ihrer Induktionserwärmungslinie?
Unser Engineering-Team kann Sie dabei unterstützen, Material, Zykluszeit, Spulendesign und Atmosphärenanforderungen zu bewerten – und empfehlen, ob eine Standard-Stromquelle oder ein vollständig integriertes System die benötigte Oberflächenqualität liefert.










