
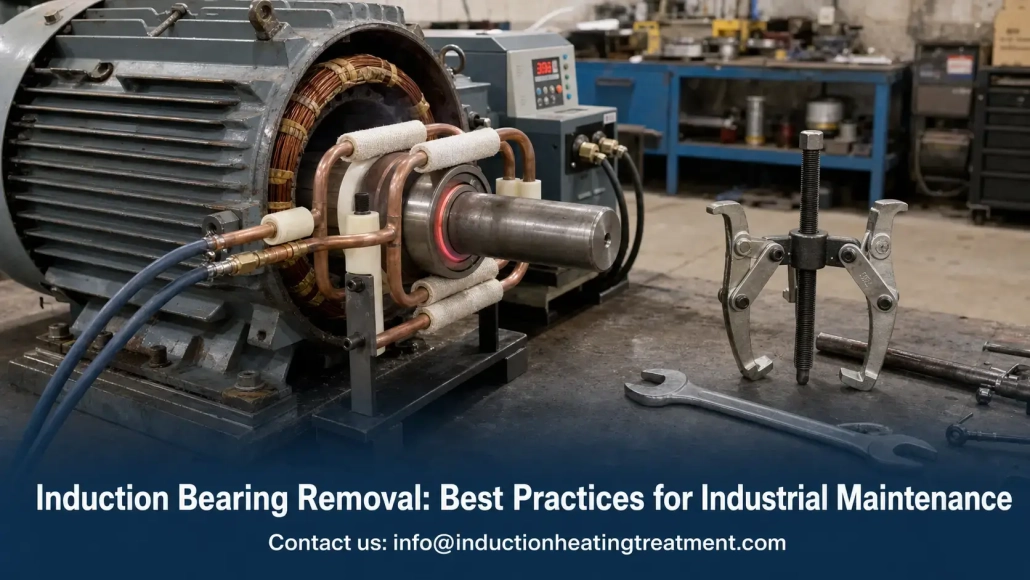
Inductive bearing removal: 5 Best practices to protect shafts and reduce downtime
Induktive Lagerdemontage Erhitzt einen festsitzenden Lagerring, bis er sich von der Welle ausdehnt — ohne Brenner, ohne stundenlangen Kampf mit einem Hydraulikabzieher. Die Spule bringt die Wärme genau dorthin, wo sie benötigt wird: in den Lagerring, bevor die Welle Zeit hat, sich mit auszudehnen.
Jedes Instandhaltungsteam kennt diesen Moment. Außenring und Wälzkörper ließen sich problemlos entfernen, doch der Innenring sitzt durch Korrosion und Presspassung noch immer fest auf dem Wellenzapfen. Was in der nächsten Stunde passiert, entscheidet darüber, ob es bei einem Lagerwechsel bleibt oder daraus eine Wellenreparatur wird.
Dieser Leitfaden behandelt die Physik dahinter, die fünf Vorgehensweisen, mit denen Wellenzapfen unbeschädigt bleiben, und worauf es bei der Auswahl der Ausrüstung wirklich ankommt.
1. Was ist induktive Lagerdemontage?
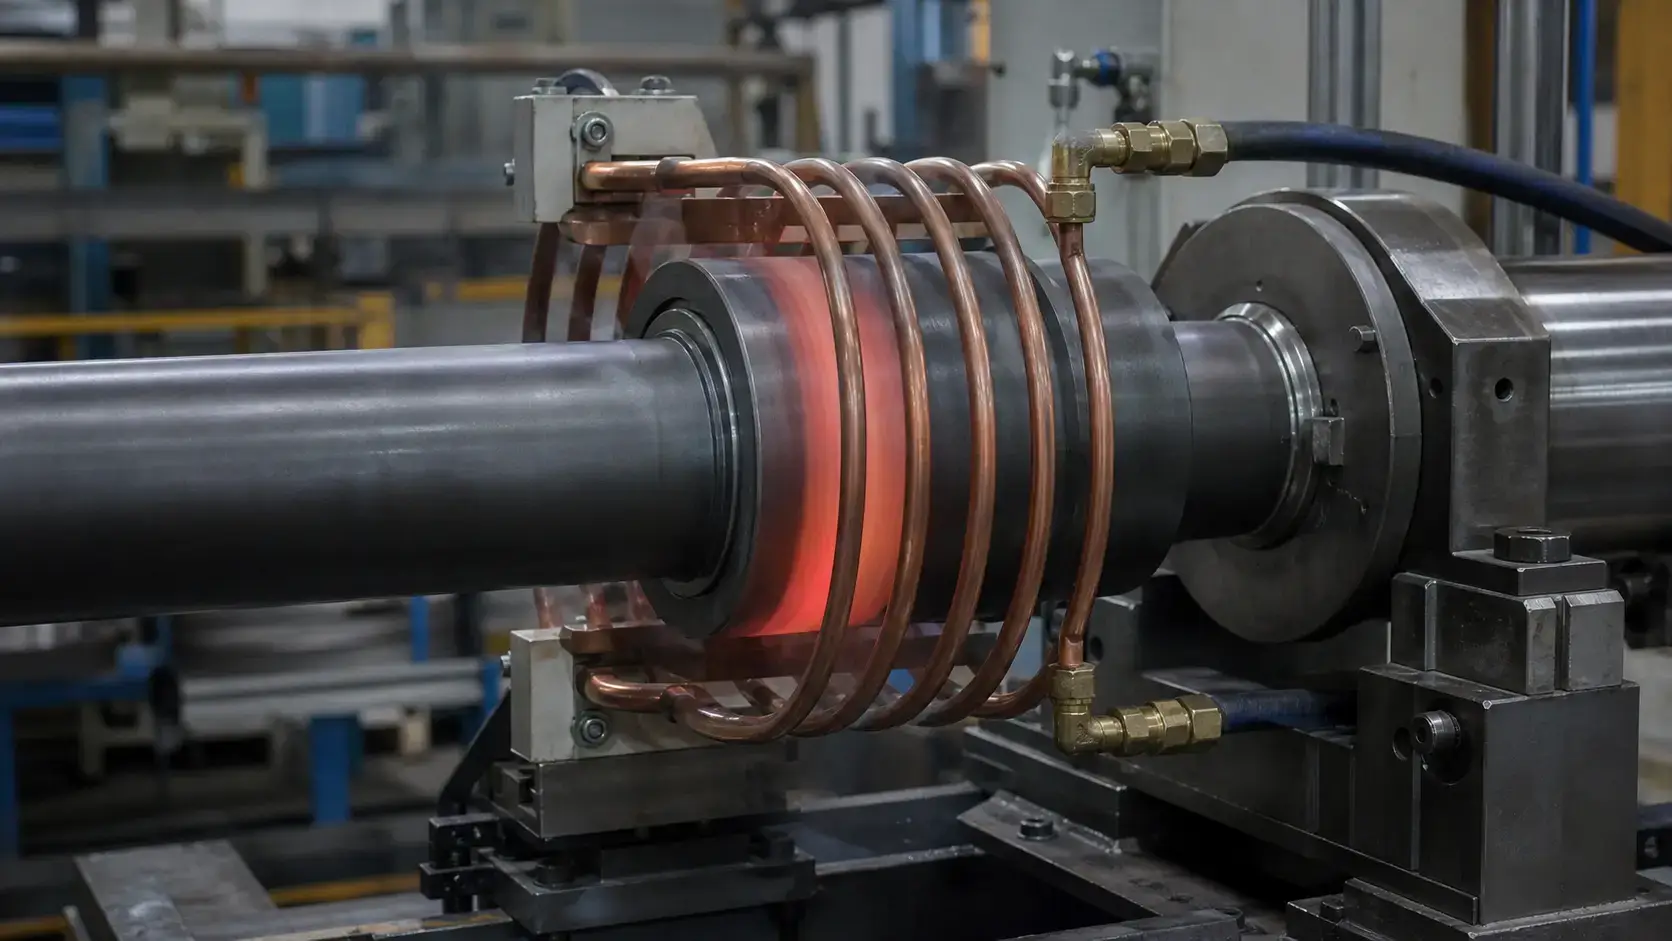
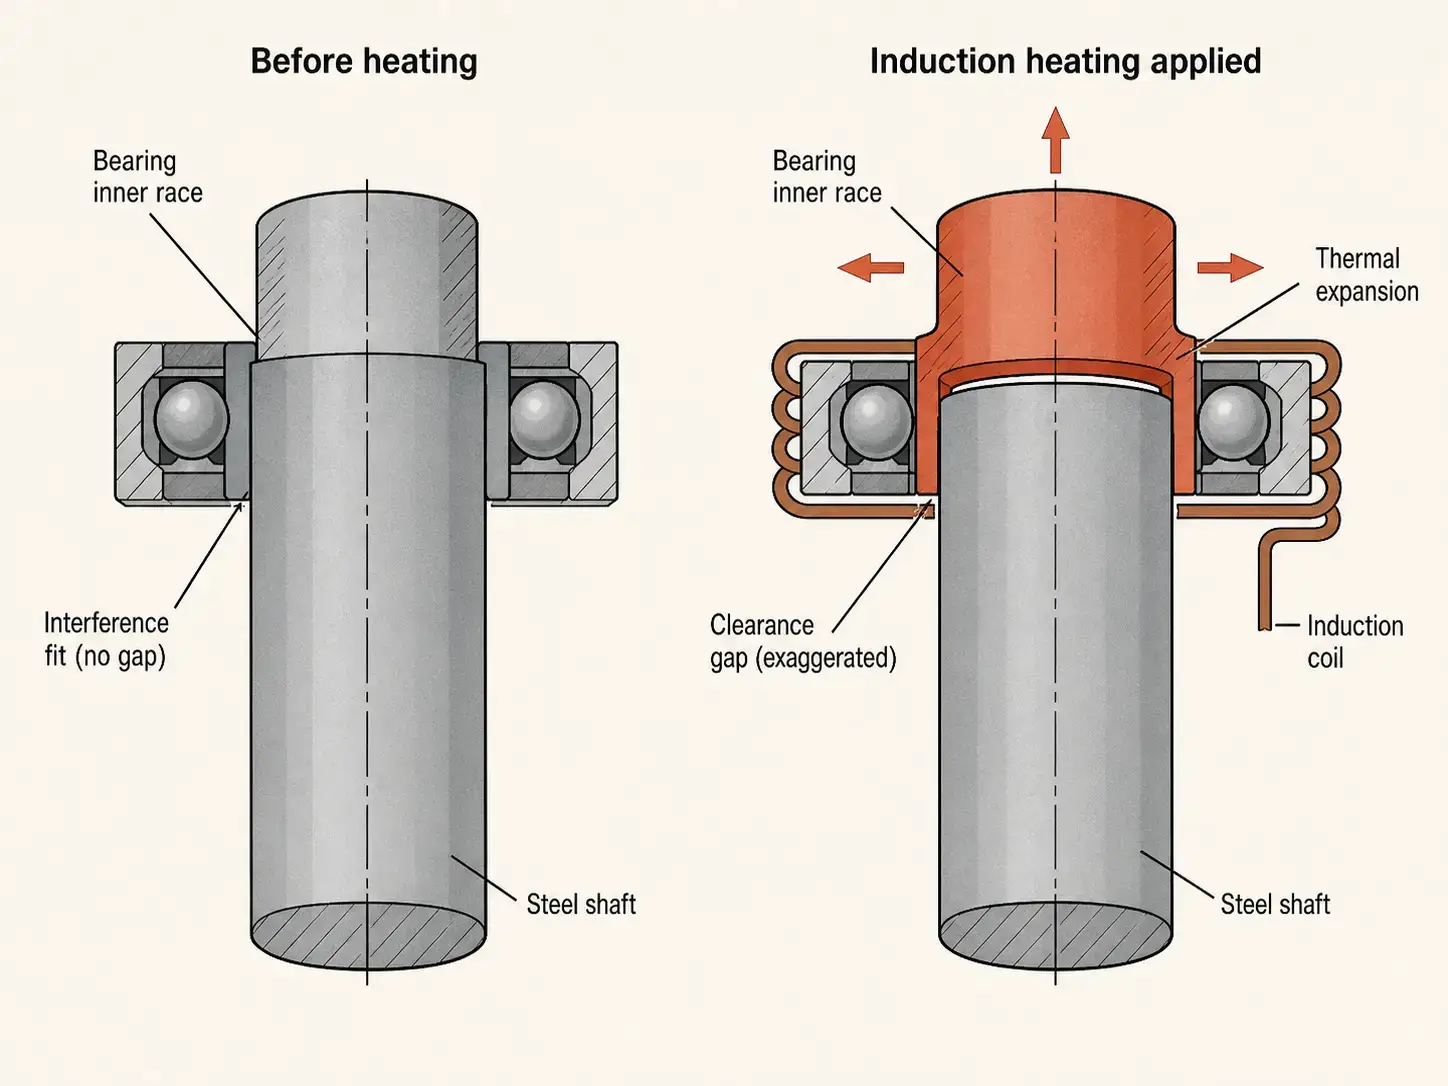
Eine Induktionsspule wird um den Lagerring oder den aufgepressten Ring gelegt und induziert direkt darin Wirbelströme. Der Ring erwärmt sich von innen, dehnt sich aus, und die Presspassung, die ihn auf dem Wellenzapfen gehalten hat, löst sich. Ziehen Sie ihn ab, solange die Welle noch kühl ist, und die Arbeit ist erledigt — bei einem mittelgroßen Motorlager oft in weniger als zwei Minuten.
Die Physik ist dieselbe elektromagnetische Induktion, die in der Wärmebehandlung eingesetzt wird. Das Ziel ist jedoch ein anderes. Beim Härten geht es um metallurgische Veränderungen; bei der Demontage um eine Temperaturdifferenz. Der Ring muss 90–110°C hotter than the underlying wave, and this difference must arise, before heat conduction evens it out again.
It is the mirror image of inductive shrinking: When assembling, a component is heated, to slide it on, During disassembly, a component is heated, to pull it off. Companies, that already use a shrink-fitting machine, can often cover both tasks with one system.
2. Warum Induktion Brennern und Abziehern überlegen ist
Three methods dominate bearing disassembly: Mechanical pulling, Heating with a torch and induction. The table shows, where each method has its weaknesses.
| Factor | Induction | Torch | Puller only |
|---|---|---|---|
| Risk of shaft damage | Low — The heat remains in the bearing ring | Hotspots cause bearing seats to stick | Scoring and seizing |
| Heat control | Time-controlled cycles, Temperature feedback | Operator dependent | None |
| Geschwindigkeit bei festgefressenen Passungen | 30–90 Sekunden bis zur Ausdehnung | Minuten, ungleichmäßig | Stunden bei korrodierten Passungen |
| Brandsicherheit | Keine offene Flamme | Flamme neben Fett und Öl | Keine Flamme, hohe gespeicherte Kraft |
| Wiederholbarkeit | Dokumentierte Einstellungen, gleiches Ergebnis | Variiert je nach Bediener | Variiert je nach Zustand der Passung |
Ein Abzieher funktioniert gut bei einem Lager, das sich lösen lässt. Bei einer korrodierten oder festgefressenen Passung verursacht die zum Losbrechen erforderliche Kraft Riefen am Lagersitz oder verformt die Schulter — und ein beschädigter Lagersitz an einem großen Motor macht aus einem routinemäßigen Lagerwechsel eine Bearbeitung, eine Hülsenreparatur oder eine neue Rotorwelle.
Die Wärme eines Brenners entspricht dem, was das Handgelenk des Bedieners vorgibt. Ein Hotspot auf einem gehärteten Lagersitz zieht lokal die Härte heraus, und Sie bemerken es erst Monate später, when the new bearing rotates on a soft seat.
Induction removes the flame from the work process. In systems with oil mist, grease or combustible dust, this eliminates the fire watch and the hot work permit at many sites. Operators still handle a very hot part — the safety practices for PPE and handling hot parts fully apply.
Moreover, it is clean. No soot, no oxide layer, no heat marks on the housing.
3. Wo die induktive Lagerdemontage funktioniert
The process is suitable for any conductive, fitted part, that heats up faster than the component, on which it sits:
— electric motor bearings and seized inner rings
— pumps- and compressor bearings
— gears, sprockets, clutches and bushings on shafts
— components of railway axles
— rolling mill bearings and maintenance of installed parts
— service on gears for fans, blowers, mining and marine applications
the case with the greatest benefit is the seized inner ring. the bearing fails, cage and rollers come loose, and a hardened steel ring remains on the shaft journal. Ihn abzuschneiden gefährdet die Welle; Abschleifen dauert Stunden. Eine Spule um den Ring dehnt ihn in weniger als einer Minute aus, und er lässt sich mit einem Bruchteil der Abziehkraft entfernen.
Bei großen Lagern und Walzwerkseinbaustücken wird Induktion mit hydraulischen Abziehvorrichtungen kombiniert — die Wärme löst die Passung, die Hydraulik übernimmt die Masse. Übergroße Teile benötigen höhere Leistung und manchmal eine kundenspezifische Spule. Ein kleines tragbares Gerät wird einen 300-mm-Ring nicht schneller ausdehnen, als die Wärme in die Welle abfließt.
4. Fünf Praktiken zum Schutz der Welle
Die Anlage heizt schnell. Genau das ist der Zweck, und genau darin liegt auch das Risiko. Planen Sie die Arbeit, bevor Sie den Startknopf drücken.
1. Vor dem Erhitzen prüfen. Prüfen Sie auf Sicherungsringe, Wellenmuttern, Stellschrauben und Heftschweißungen. Induktion dehnt Metall aus; sie entriegelt keine Befestigungselemente. Das Erhitzen gegen ein verriegeltes Bauteil baut Spannungen auf, die nirgendwohin entweichen können.
2. Heizbereich reinigen. Fett und Lack rauchen bei etwa 200°C, mit oder ohne Flamme. Wischen Sie den Ring und alles in seiner Nähe ab — Sie brauchen freie Sicht, wenn Sie gleich ein heißes Teil abziehen.
3. Die Spule an den Ring koppeln, nicht an die Welle. Die Spulengeometrie entscheidet, wohin die Energie geht. Eine Spule, die die Welle zusammen mit dem Ring erwärmt, hebt das Spiel auf, das Sie erzeugen wollen. Dies ist der häufigste Einrichtungsfehler und macht die Demontage schwieriger, als gar nichts zu tun.
4. Schnell erhitzen, sofort abziehen. Langsames Erhitzen gibt der Wärmeleitung Zeit, Wärme in den Wellenzapfen zu übertragen, und die Welle wächst mit dem Ring. Erreichen Sie, sofern das Bauteil es zulässt, die Demontagetemperatur in 30–90 Sekunden und ziehen Sie dann ohne Pause ab. Weiteres Erhitzen verteilt die Wärme nur dorthin, wo Sie sie nicht haben wollen.
5. Vor Arbeitsbeginn einen Temperaturgrenzwert für die Welle festlegen. Dichtungen, Schmierstoff, Wicklungen und gehärtete Oberflächen haben alle Grenzwerte — halten Sie gehärtete Wellenzapfen ungefähr unter 150°C und schirmen Sie alles in der Nähe ab, was schmelzen kann. Temperaturstifte, ein Infrarotsensor oder die eigene Regelung der Maschine halten die Grenze ein, aber nur, wenn der Grenzwert vor dem Einschalten definiert wurde.
Und ziehen Sie mit geeignetem Werkzeug. Induktion reduziert die erforderliche Kraft, aber der Ring ist immer noch schwer und immer noch 120°C heiß — verwenden Sie einen zugelassenen Abzieher oder eine Hebevorrichtung und verzichten Sie auf Hämmer.
5. Auswahl der Ausrüstung
Dimensionieren Sie die Stromversorgung nach dem größten Ring, den Sie erwarten, und nach der benötigten Demontagezeit. Zu geringe Leistung erwärmt langsam, und langsames Erhitzen bei Demontagearbeiten wirkt sich selbst entgegen — die Welle zieht nach. Hier gilt dieselbe Logik wie bei der Leistungsauswahl für die Prozesserwärmung, wobei die Geschwindigkeit stärker gewichtet wird.
Die Frequenz bestimmt, wo sich die Wärme konzentriert. Dünne Ringe erfordern eine höhere Frequenz und eine geringe Eindringtiefe; dicke Hülsen und Einbaustücke benötigen eine niedrigere Frequenz und tiefere Eindringung. Wie die Frequenz die Induktionserwärmung beeinflusst erläutert die Mechanismen.
Die Wahl der Spule hängt vom Zugang ab:
| Spulentyp | Am besten geeignet für |
|---|---|
| Geteilte Spule | Parts, die nicht durch eine geschlossene Spule geschoben werden können |
| Flexibles Kabel | Große, unregelmäßige oder vor Ort montierte Baugruppen |
| Starre Rundspule | Wiederholbare Werkstattarbeiten an ähnlichen Teilegrößen |
| Sonderspule | Wiederkehrende Demontagen in der Produktionsinstandhaltung |
Gehen Sie vor dem Kauf mit repräsentativen Teilen durch die Anlage. Ein Lager auf einem offenen Wellenende ist einfach. Ein Lagerring in einem Gehäuse, dicht an einer Schulter, bestimmt die Spule — und schließt oft einen standardmäßigen Bügel-Induktionsanwärmer vollständig aus.
Geräte ab etwa 10–15 kW arbeiten mit wassergekühlten Spulen und Leitungen, und die Einschaltdauer hängt davon ab, ob das cooling system bei aufeinanderfolgenden Erwärmungszyklen mithalten kann. Für Arbeiten vor Ort — Walzgerüste, Plattformen, installierte Maschinen — sind Gewicht, Kabellänge und Eingangsleistung wichtiger als die Kilowattangabe auf dem Typenschild. Tragbare Induktionsanwärmer decken die meisten Lagerarbeiten an Motoren und Pumpen ab; Werkstattsysteme rechtfertigen sich durch Stückzahlen und große Teile.
6. Wann Induktion nicht die richtige Lösung ist
Verzichten Sie auf Induktion, wenn:
— Die Spule den Lagerring physisch nicht erreichen kann
— Nahegelegene Dichtungen, Wicklungen oder Polymerteile nicht vor Hitze abgeschirmt werden können
— The component is mechanically blocked and cannot move after expansion
— The shaft is already damaged and the assembly will be disassembled anyway
— The location cannot meet the electrical or cooling requirements
In such cases, separation, hydraulic pressing or complete disassembly is the safer choice. Induction is worthwhile for parts, that are worth protecting — if the shaft is scrap anyway, an angle grinder is cheaper.
Key insight
Induktive Lagerdemontage convinces, by heating the bearing ring faster, as the shaft can follow the wave — the fit opens, the puller hardly has to work, and the bearing seat remains unaffected. speed is crucial: rapid heating, immediate pulling, a temperature limit, that is set, before anyone touches the power button. tune the coil to the component with the worst access, and the equipment pays off already with the first saved rotor shaft seat.
FAQ
F: Can inductive bearing removal damage the shaft?
A: Only due to too slow heating or a wrongly positioned coil — both conduct heat into the bearing seat instead of the bearing ring. Fast heating, correct coil coupling and a defined temperature limit for the shaft keep the bearing seat cold and free from scratches.
F: How hot must the ring get?
A: Hot enough, to loosen the press fit — typically 90–110°°C above the shaft temperature for standard fits, higher for heavy interference fits or corrosion. The crucial factor is the difference between ring and shaft, and it decreases within seconds, as soon as the heating stops. Remove immediately.
F: Can a standard bearing mounting heater also be used for disassembly?
A: Sometimes. Shrink fitting and disassembly are based on the same physics, and one device covers both tasks, if the parts match its coil and power range. Seized rings and large assemblies usually require more power and more coil options — split coils or flexible cables — than a small mounting heater offers.
Don't sacrifice shafts for seized bearings anymore
Send us your toughest disassembly case — the seized ring, the tight housing, the shaft, which you absolutely must not damage. We specify power, frequency and coil, with which it can be loosened.










