
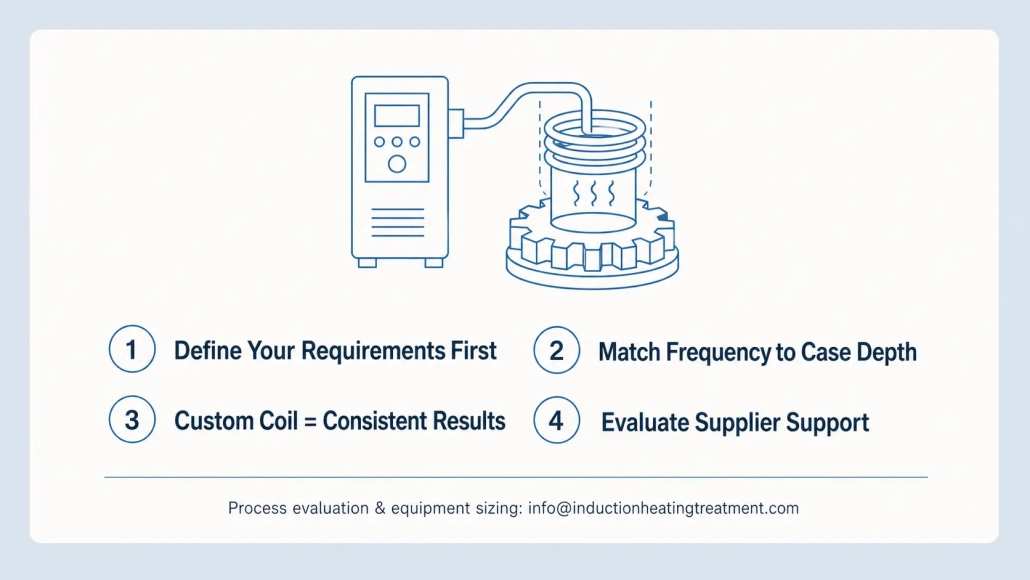
So wählen Sie ein Induktionshärtesystem aus: 8 entscheidende Faktoren für Hersteller
A escolha de um sistema de endurecimento por indução não é uma decisão baseada numa única especificação. A indicação de potência por si só diz muito pouco. O sistema correto depende da geometria da sua peça, da profundidade de endurecimento desejada, da produtividade e disso depende, quão bem o fornecedor entende o seu processo — e não apenas o seu próprio equipamento.
Se algum destes pontos for avaliado incorretamente, isso leva a dureza desigual, bobinas queimadas ou uma máquina, que fica meia mudança sem ser utilizada. Este guia explica os oito fatores, que realmente determinam, se um sistema fornece resultados fiáveis — ou se torna um gargalo na sua linha.
1. Comece com a sua peça de trabalho, não com a máquina
Muitas empresas começam com isso, Kilowattzahlen und Preisschilder zu vergleichen. Darrest Sie die Reihenfolge um. Beginnen Sie mit dem, was Sie härten möchten.
Klären Sie die sechs Datenpunkte, antes de falar com um fornecedor:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Lagerring, Gleichlaufgelenk)
— qualidade do material
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
Um sistema, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, evita comprar uma máquina, que é ou demasiado grande ou demasiado fraca.
2. Escolher o processo de aquecimento correto
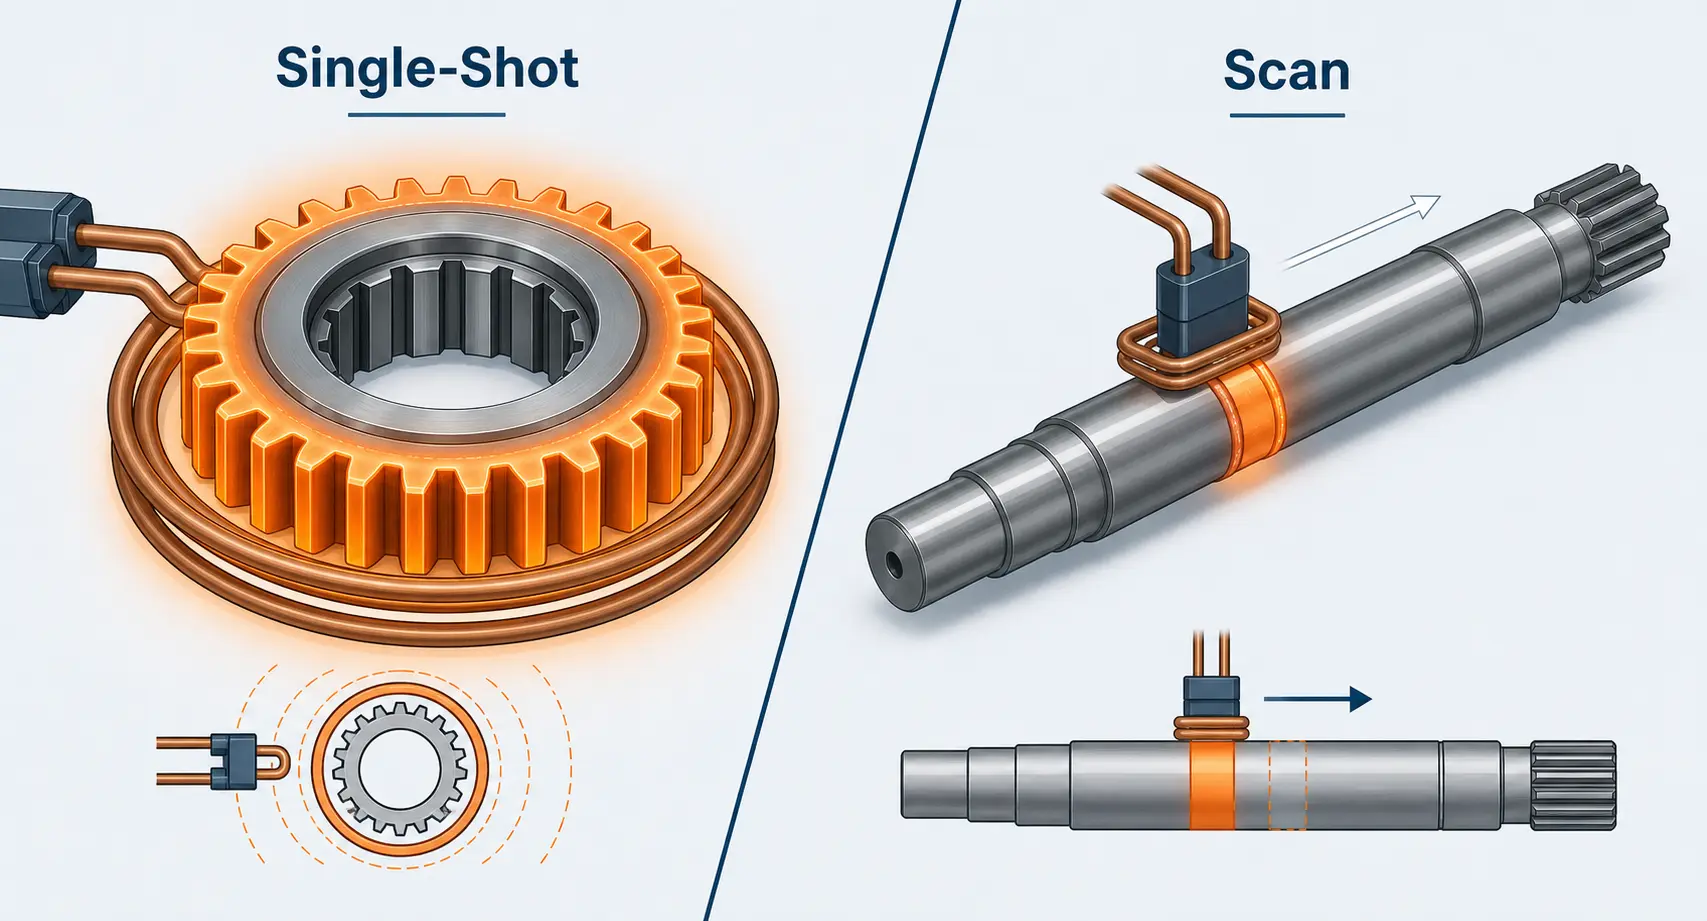
Dois métodos dominam o endurecimento na produção, e são adequados para diferentes peças de trabalho.
Endurecimento de disparo único aquece toda a zona alvo de uma só vez com uma bobina estacionária, que envolve a peça. Oferece excelente uniformidade e tempos de ciclo curtos — ideal para engrenagens, anéis de rolamentos e peças com flange, onde a zona endurecida é compacta.
Endurecimento por varredura move a bobina gradualmente ao longo da peça, enquanto o arrefecimento ocorre logo a seguir. Este é o método preferido para eixos longos, Guias e rolos, onde o aquecimento de toda a superfície de uma só vez exigiria uma alimentação elétrica impraticavelmente grande.
Defina o procedimento antecipadamente. Isso influencia tudo, o que vem depois: Geometria da bobina, Leistungsbedarf, Design de têmpera e o tipo de tensão do componente.
| Fator | Endurecimento de disparo único | Endurecimento por varredura |
|---|---|---|
| Mais adequada para | Zahnräder, Anéis de rolamento, Componentes com flange — Zonas de têmpera compactas | Eixos longos, guias, rolos — Zonas de têmpera extensas |
| Tempo de ciclo | Curto — toda a zona é aquecida de uma só vez | Mais longo — a bobina move-se gradualmente ao longo do componente |
| Uniformidade do aquecimento | Excelente — bobina estacionária envolve o componente | Depende da geometria da bobina e do controlo da velocidade de avanço |
| Leistungsbedarf | Mais alto — toda a zona deve ser alimentada simultaneamente com energia | Baixo — apenas uma área estreita é aquecida de cada vez |
| complexidade da bobina | Mittel — bobina de anel com várias espiras ou bobina perfilada | Menor — bobina de uma espira ou bobina tipo pancake, construção mais simples |
| custos do equipamento | Investimento inicial mais elevado | Normalmente mais baixo — fonte de alimentação menor necessária |
3. Ajustar a potência e a frequência à tarefa
Die Leistung bestimmt, quão rápido aquece. Die Frequenz bestimmt, quão profundamente o calor penetra. Beide müssen gemeinsam bewertet werden — keine der beiden Größen erzählt allein die ganze Geschichte.
Höhere Frequenzen (100–500 kHz) konzentrieren die Energie nahe der Oberfläche und erzeugen geringe Einhärtetiefen von 0,5–1,5 mm. Frequências médias (1–10 kHz) treiben den Strom tiefer in das Bauteil und eignen sich für Einhärtetiefen ab 2 mm bei größeren Teilen. Für tiefe Einsatzhärtung über 5 mm sind Frequenzen unter 3 kHz typisch.
Der häufige Fehler besteht darin, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Um sistema de 200 kW com a frequência errada fornece resultados piores do que uma unidade de 100 kW corretamente afinada. Se quiser aprofundar-se em seleção de potência este assunto, tratámos deste tema separadamente.
4. A bobina decide sobre o processo
Nenhum fornecimento de energia — por mais avançado que seja — pode compensar uma bobina mal concebida. A bobina é o local, onde a energia electromagnética é convertida em calor. A sua geometria determina a uniformidade do aquecimento, a eficiência e se consegue atingir uma dureza constante de peça para peça.
Wenn Sie einen Lieferanten bewerten, fragen Sie gezielt zur Spule nach:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger Defeitos de dureza devido ao aquecimento desigual.
5. O arrefecimento não é um pensamento posterior
Na têmpera por indução, o aquecimento e o arrefecimento estão ligados num único processo. Pode acertar perfeitamente o perfil de aquecimento e ainda assim arruinar a peça, quando a corrente de arrefecimento é desigual, atrasada ou insuficiente.
Preste atenção a três coisas no lado do arrefecimento: Cobertura do padrão de pulverização, Estabilidade do fluxo em operação contínua e atraso constante do arrefecimento. Um desvio de meio segundo entre os ciclos é suficiente, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das sistema de arrefecimento auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, Falhas de IGBT e tempos de paragem não planeados, que custam muito mais, do que teria custado uma atualização de arrefecimento.
6. Funções de automação, que você realmente necessita
Mesmo uma estação carregada manualmente beneficia a nível de processo da automatização no controlo. Preste atenção pelo menos a:
— Gestão de receitas com parâmetros armazenados por número de peça
— Monitorização em tempo real de potência e frequência com saídas de alarme
— Comunicação PLC para integração com estações upstream- e downstream
— Aquisição de dados de produção para rastreabilidade
Estas não são funções de luxo. Apenas a gestão de receitas elimina erros de configuração, quando o operador muda entre famílias de peças, e a recolha de dados fornece a cadeia de documentação, que os clientes da indústria automóvel- e da indústria aeronáutica cada vez mais exigem.
7. Avaliar o fornecedor, não apenas a ficha técnica
Uma máquina, que parece perfeita no ficheiro de dados, significa pouco, se o fornecedor não puder apoiá-lo. Antes de se comprometer, verifique, se o fornecedor oferece o seguinte:
— Testes de amostra com os seus componentes reais (não apenas com peças de referência)
— Design da bobina e desenvolvimento do processo como parte do pacote
— Comissionamento no local e formação de operadores
— Disponibilidade de peças sobressalentes com prazos de entrega documentados
Um fornecedor com sólida experiência em aplicações obtém frequentemente melhores resultados com hardware de gama média do que um vendedor que apenas fornece equipamentos com especificações premium e sem apoio ao processo.
8. Quatro erros, que podem descarrilar as decisões de compra
Compra apenas com base nas especificações de desempenho. Um sistema de 300 kW com bobina de má qualidade produz peças piores do que um sistema de 150 kW com bobina bem concebida e sintonia de frequência adequada.
Renúncia a testes de amostras. Nunca compre, sem primeiro passar as suas próprias peças pelo sistema. O que funciona num dente de demonstração, pode não ser transferível para a sua geometria, o seu material ou o seu objetivo de tempo de ciclo.
Tratar a bobina como um produto standard. Eine generische Spule ist der schnellste Weg zu ungleichmäßiger Härte, geringer Effizienz und vorzeitigem Ausfall. Planen Sie von Anfang an Budget für kundenspezifisches Spulen-Engineering ein.
Flexibilität ignorieren. Wenn Ihr Produktspektrum mehrere Teilefamilien umfasst, wird ein System, das nur eine Geometrie verarbeiten kann, schnell an Grenzen stoßen. Fragen Sie nach Schnellwechsel-Spulenaufnahmen, Rezept-Speicherkapazität und ob die Stromversorgung unterschiedliche Spulentypen ohne Neukonfiguration betreiben kann.
Principais conclusões
Ein Induktionshärtesystem ist eine Prozessinvestition, kein Standardkauf. Das beste System ist selten das leistungsstärkste oder das günstigste — es ist das System, bei dem Leistung, Frequência, Spulendesign, Kühlung und Steuerungsarchitektur präzise auf Ihre Teile und Ihre Produktionsrealität abgestimmt sind. Die Grundlagen der Induktionserwärmung sind überall gleich, aber die Anwendungstechnik entscheidet darüber, ob ein System seinen Platz in Ihrer Fertigung verdient.
F: Welche Informationen sollte ich einem Lieferanten für Induktionshärteanlagen senden?
A: Senden Sie Werkstückzeichnungen, qualidade do material, Zielhärte und Einhärtetiefe, Jahresvolumen und Taktzeit. Wenn Sie Musterteile versenden können, tun Sie es — nichts ersetzt einen realen Prozessversuch.
F: Kann ein System mehrere Bauteiltypen verarbeiten?
A: Ja — mit dedizierten Spulen pro Teilefamilie und einem Steuerungssystem, das separate Rezepte speichert. Eine flexible Plattform mit Schnellwechsel-Spanntechnik spart Stellfläche und Kapital im Vergleich zum Betrieb mehrerer Einzweckmaschinen.
F: Ist höhere Leistung immer besser?
A: Nein. Zu viel Leistung erschwert die Temperaturregelung und erhöht die Betriebskosten, ohne die Ergebnisse zu verbessern. Dimensionieren Sie die Leistung für Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus — alles darüber hinaus ist Verschwendung.
Benötigen Sie Hilfe bei der Auslegung eines Induktionshärtesystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Musterversuch durch und empfehlen ein System, das auf Ihre Teile abgestimmt ist — kein Pauschalangebot von der Stange.










