
Jak wybrać system do hartowania indukcyjnego: 8 decydujące czynniki dla producentów
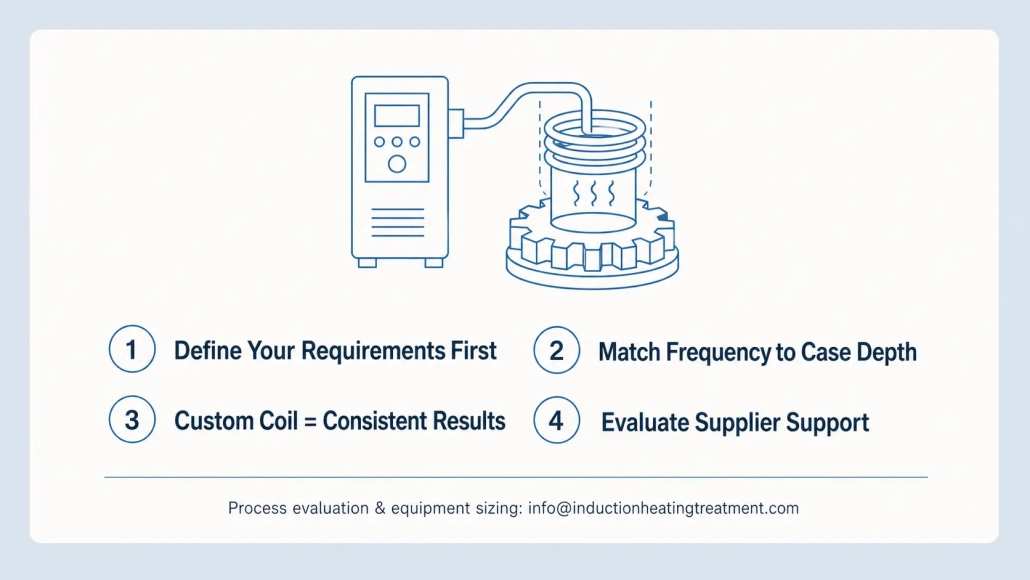
Wybór systemu hartowania indukcyjnego nie jest decyzją opartą na jednej specyfikacji. Sama specyfikacja mocy mówi bardzo niewiele. Odpowiedni system zależy od geometrii Twojego detalu, od zamierzonej głębokości hartowania, od wydajności oraz od tego, jak dobrze dostawca rozumie Twój proces — nie tylko swoje własne urządzenie.
Jeśli którykolwiek z tych punktów zostanie źle oceniony, prowadzi to do nierównomiernej twardości, przepalonych cewek lub maszyny, gdzie połowa warstwy pozostaje niewykorzystana. Ten przewodnik wyjaśnia osiem czynników, które faktycznie decydują, czy system dostarcza niezawodne wyniki — czy stanie się wąskim gardłem w Twojej linii.
1. Zacznij od swojej części roboczej, nie od maszyny
Zbyt wiele zakładów zaczyna od, porównywania wartości kilowatowych i cen. Odwróć kolejność. Zacznij od tego, co chcesz utwardzić.
Wyjaśnij te sześć punktów danych, zanim porozmawiasz z dostawcą:
— Rodzaj i geometria obrabianego elementu (Wał, Koło zębate, Pierścień łożyska, Przegub równoległy)
— jakość materiału
— Docelowa twardość powierzchni (Zakres HRC)
— Wymagana głębokość nawęglania
— Roczna produkcja
— Docelowy czas cyklu na część
System, przeznaczone do płaskiego Hartowanie kół zębatych z 0,8 mm zaprojektowanej głębokości nawęglania, nie wystarcza dla zastosowania wału z 6 mm. Jeśli najpierw zdefiniujesz element, unikaj kupowania maszyny, który jest albo nadmiernie duży, albo za słaby.
2. Wybierz odpowiednią metodę nagrzewania
Dwa podejścia dominują w hartowaniu w produkcji, i nadają się do różnych elementów.
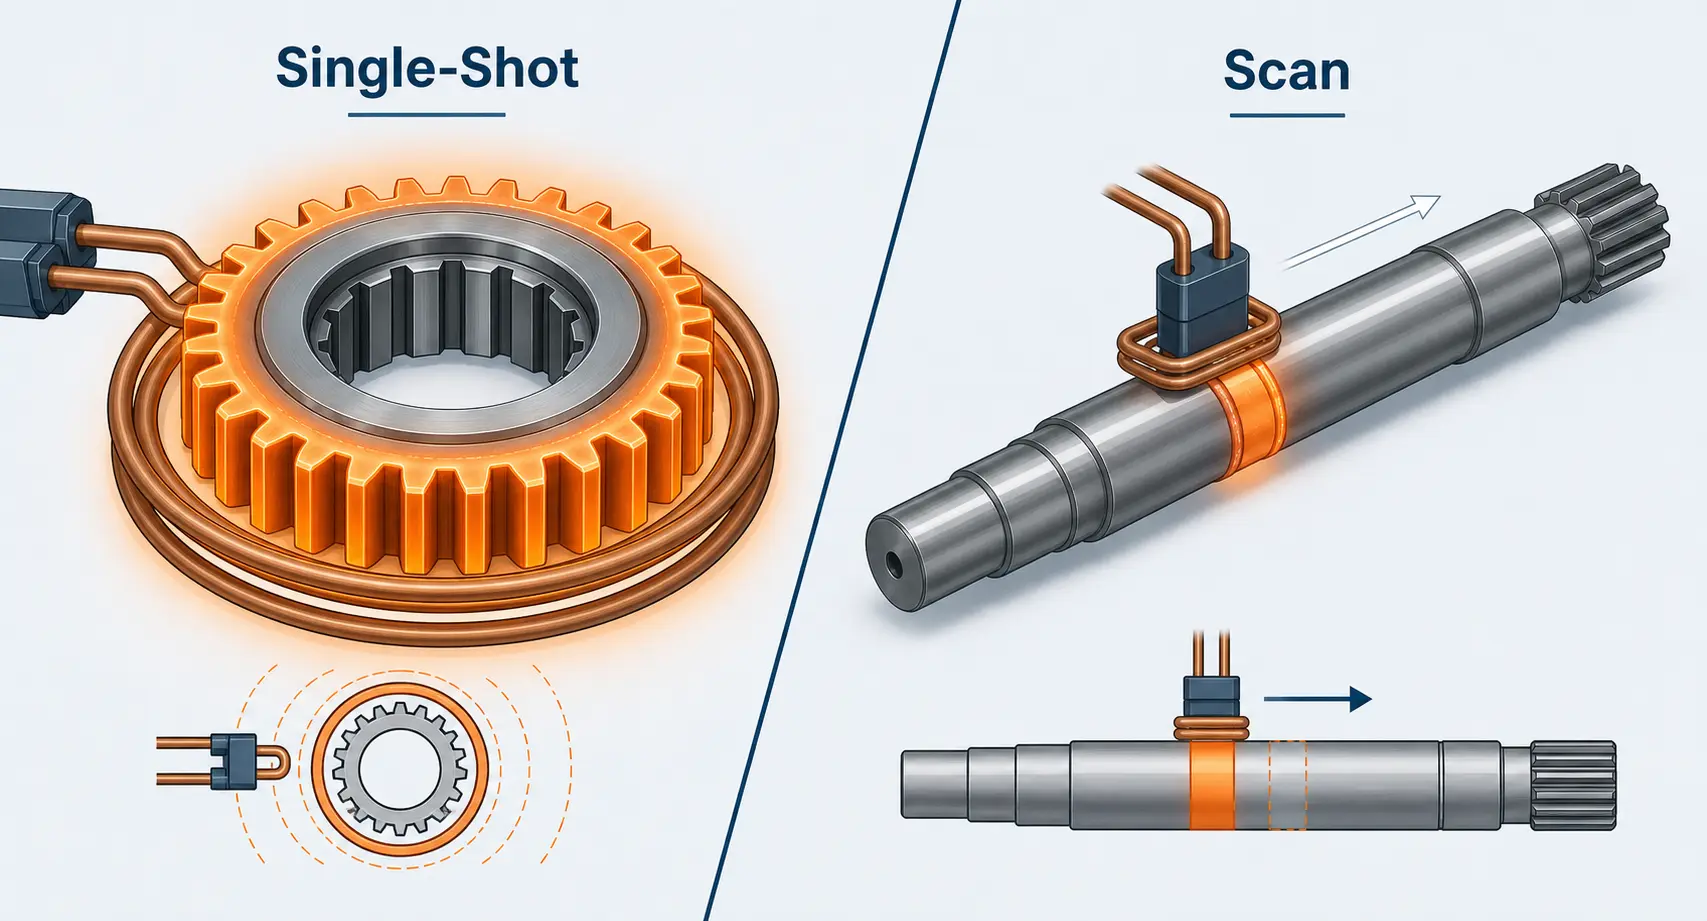
Hartowanie pojedynczym strzałem ogrzewa całą strefę docelową jednocześnie za pomocą stacjonarnej cewki, która otacza element. Zapewnia doskonałą jednolitość i krótkie czasy cyklu — idealne do zębników, pierścieni łożyskowych i elementów kołnierzowych, gdzie utwardzona strefa jest kompaktowa.
Hartowanie skanem przesuwa cewkę stopniowo wzdłuż obrabianego elementu, podczas gdy hartowanie następuje bezpośrednio za nią. To jest preferowana metoda dla długich wałów, szyn prowadzących i rolek, bei denen die Erwärmung der gesamten Oberfläche auf einmal eine unpraktisch große Stromversorgung erfordern würde.
Legen Sie das Verfahren frühzeitig fest. Es beeinflusst alles, was danach kommt: Geometrią cewki, Leistungsbedarf, Abschreckdesign und die Art der Bauteilspannung.
| Faktor | Hartowanie pojedynczym strzałem | Hartowanie skanem |
|---|---|---|
| Najlepiej nadaje się do | Koła zębate, Pierścienie łożyskowe, Flanschbauteile — kompakte Härtezonen | Lange Wellen, Führungsschienen, Rollen — ausgedehnte Härtezonen |
| Czas taktowania | Kurz — gesamte Zone wird auf einmal erwärmt | Länger — die Spule fährt schrittweise entlang des Bauteils |
| Erwärmungsgleichmäßigkeit | Hervorragend — stationäre Spule umschließt das Bauteil | Hängt von Spulengeometrie und Regelung der Vorschubgeschwindigkeit ab |
| Leistungsbedarf | Höher — die gesamte Zone muss gleichzeitig mit Energie versorgt werden | Niedriger — es wird jeweils nur ein schmaler Bereich erwärmt |
| Spulenkomplexität | Mittel — mehrwindige Ringspule oder profilierte Spule | Geringer — einwindige Spule oder Pancake-Spule, einfachere Konstruktion |
| Anlagenkosten | Höhere Anfangsinvestition | In der Regel niedriger — kleinere Stromversorgung erforderlich |
3. Dopasuj moc i częstotliwość do zadania
Die Leistung bestimmt, wie schnell Sie erwärmen. Częstotliwość określa, wie tief die Wärme eindringt. Beide müssen gemeinsam bewertet werden — keine der beiden Größen erzählt allein die ganze Geschichte.
Höhere Frequenzen (100–500 kHz) konzentrieren die Energie nahe der Oberfläche und erzeugen geringe Einhärtetiefen von 0,5–1,5 mm. Średnie częstotliwości (1–10 kHz) treiben den Strom tiefer in das Bauteil und eignen sich für Einhärtetiefen ab 2 mm bei größeren Teilen. Für tiefe Einsatzhärtung über 5 mm sind Frequenzen unter 3 kHz typisch.
Der häufige Fehler besteht darin, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Ein 200-kW-System mit der falschen Frequenz liefert schlechtere Ergebnisse als eine korrekt abgestimmte 100-kW-Einheit. Wenn Sie tiefer in die wyborze mocy einsteigen möchten, haben wir dieses Thema separat behandelt.
4. Cewka decyduje o procesie
Keine Stromversorgung — so fortschrittlich sie auch sein mag — kann eine schlecht ausgelegte Spule kompensieren. Die Spule ist der Ort, an dem elektromagnetische Energie in Wärme umgewandelt wird. Ihre Geometrie bestimmt die Gleichmäßigkeit der Erwärmung, die Effizienz und ob Sie von Teil zu Teil eine konstante Härte erreichen.
Wenn Sie einen Lieferanten bewerten, fragen Sie gezielt zur Spule nach:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger Błędy hartowania infolge ungleichmäßiger Erwärmung.
5. Chłodzenie nie jest późniejszą kwestią
Beim Induktionshärten sind Erwärmung und Abschreckung in einem einzigen Prozess gekoppelt. Sie können das Erwärmungsprofil perfekt treffen und das Bauteil dennoch ruinieren, wenn der Abschreckstrom ungleichmäßig, verzögert oder unzureichend ist.
Achten Sie auf der Abschreckseite auf drei Dinge: Abdeckung des Sprühbilds, Durchflussstabilität im Dauerbetrieb und konstante Abschreckverzögerung. Eine Verzögerungsdrift von einer halben Sekunde zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das Kühlsystem auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, IGBT-Ausfällen und ungeplanten Stillstandszeiten, die weit mehr kosten, als eine Kühlungsaufrüstung gekostet hätte.
6. Funkcje automatyzacji, których naprawdę potrzebujesz
Auch eine manuell beladene Station profitiert prozessseitig von Automatisierung in der Steuerung. Achten Sie mindestens auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Teilenummer
— Monitorowanie wydajności i częstotliwości w czasie rzeczywistym z wyjściami alarmowymi
— Komunikacja PLC w celu integracji z poprzednimi- i następnymi stacjami
— Zbieranie danych produkcyjnych dla możliwości śledzenia
To nie są funkcje luksusowe. Sama obsługa receptury eliminuje błędy ustawienia, gdy operatorzy zmieniają rodziny części, a zbieranie danych dostarcza łańcuch dokumentacji, który klienci z przemysłu motoryzacyjnego- i lotniczego coraz częściej wymagają.
7. Oceń dostawcę, nie tylko na podstawie karty katalogowej
Maszyna, która na karcie danych wygląda idealnie, znaczy niewiele, wenn der Lieferant sie nicht unterstützen kann. Bevor Sie sich festlegen, prüfen Sie, ob der Lieferant Folgendes bietet:
— Musterversuche mit Ihren tatsächlichen Bauteilen (nicht nur mit Referenzwerkstücken)
— Spulenauslegung und Prozessentwicklung als Teil des Pakets
— Inbetriebnahme vor Ort und Bedienerschulung
— Ersatzteilverfügbarkeit mit dokumentierten Lieferzeiten
Dostawca z solidną wiedzą z zakresu technologii aplikacyjnej osiąga przy sprzęcie średniej klasy często lepsze wyniki niż sam sprzedawca urządzeń z wysokimi specyfikacjami i bez wsparcia procesowego.
8. Cztery błędy, które mogą wykoleić decyzje zakupowe
Zakup wyłącznie na podstawie parametrów wydajności. System 300 kW ze słabą cewką produkuje gorsze części niż system 150 kW z dobrze zaprojektowaną cewką i odpowiednim strojem częstotliwości.
Rezygnacja z próbki. Nigdy nie kupuj, bez uprzedniego przetestowania swoich własnych części w systemie. Was bei einem Demo-Zahnrad funktioniert, lässt sich möglicherweise nicht auf Ihre Geometrie, Ihr Material oder Ihr Taktzeitziel übertragen.
Die Spule als Standardware behandeln. Eine generische Spule ist der schnellste Weg zu ungleichmäßiger Härte, geringer Effizienz und vorzeitigem Ausfall. Planen Sie von Anfang an Budget für kundenspezifisches Spulen-Engineering ein.
Flexibilität ignorieren. Wenn Ihr Produktspektrum mehrere Teilefamilien umfasst, wird ein System, das nur eine Geometrie verarbeiten kann, szybko napotykać ograniczenia. Zapytaj o nagrania szybkiej wymiany cewek, Pojemność pamięci przepisu i czy źródło zasilania może obsługiwać różne typy cewek bez rekonfiguracji.
Najważniejsze spostrzeżenia
System hartowania indukcyjnego jest inwestycją procesową, nie standardowy zakup. Najlepszy system rzadko jest najwydajniejszy lub najtańszy — to jest system, przy którym wydajność, Częstotliwość, Spulendesign, Chłodzenie i architektura sterowania precyzyjnie dopasowane do Państwa części i rzeczywistości produkcyjnej. Podstawy Induktionserwärmung są wszędzie takie same, ale technika zastosowania decyduje o tym, czy system zasługuje na miejsce w Państwa produkcji.
F: Jakie informacje powinienem przesłać dostawcy urządzeń do hartowania indukcyjnego?
A: Prześlij rysunki detali, jakość materiału, Docelowa twardość i głębokość hartowania, Roczne wolumeny i czas cyklu. Jeśli mogą Państwo wysłać próbki części, zróbcie to — nic nie zastąpi rzeczywistego próby procesowej.
F: Czy system może przetwarzać kilka typów komponentów?
A: Ja — z dedykowanymi cewkami dla każdej rodziny części i systemem sterowania, który przechowuje oddzielne receptury. Elastyczna platforma z techniką szybkiej wymiany uchwytów oszczędza miejsce i kapitał w porównaniu z obsługą kilku maszyn jednofunkcyjnych.
F: Czy wyższa wydajność jest zawsze lepsza?
A: Nie. Zbyt duża wydajność utrudnia kontrolę temperatury i zwiększa koszty operacyjne, bez poprawy wyników. Dimensionieren Sie die Leistung für Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus — alles darüber hinaus ist Verschwendung.
Benötigen Sie Hilfe bei der Auslegung eines Induktionshärtesystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Musterversuch durch und empfehlen ein System, das auf Ihre Teile abgestimmt ist — kein Pauschalangebot von der Stange.










