
كيف تختار نظام التقسية بالحث: 8 العوامل الحاسمة للمصنعين
Die Auswahl eines Induktionshärtesystems ist keine Entscheidung anhand einer einzigen Spezifikation. Die Leistungsangabe allein sagt nur sehr wenig aus. Das richtige System hängt von der Geometrie Ihres Werkstücks, der angestrebten Einhärtetiefe, dem Durchsatz und davon ab, wie gut der Lieferant Ihren Prozess versteht — nicht nur seine eigene Ausrüstung.
Wenn einer dieser Punkte falsch bewertet wird, führt das zu ungleichmäßiger Härte, durchgebrannten Spulen oder einer Maschine, die eine halbe Schicht ungenutzt bleibt. Dieser Leitfaden erläutert die acht Faktoren, die tatsächlich bestimmen, ob ein System zuverlässige Ergebnisse liefert — oder zum Engpass in Ihrer Linie wird.
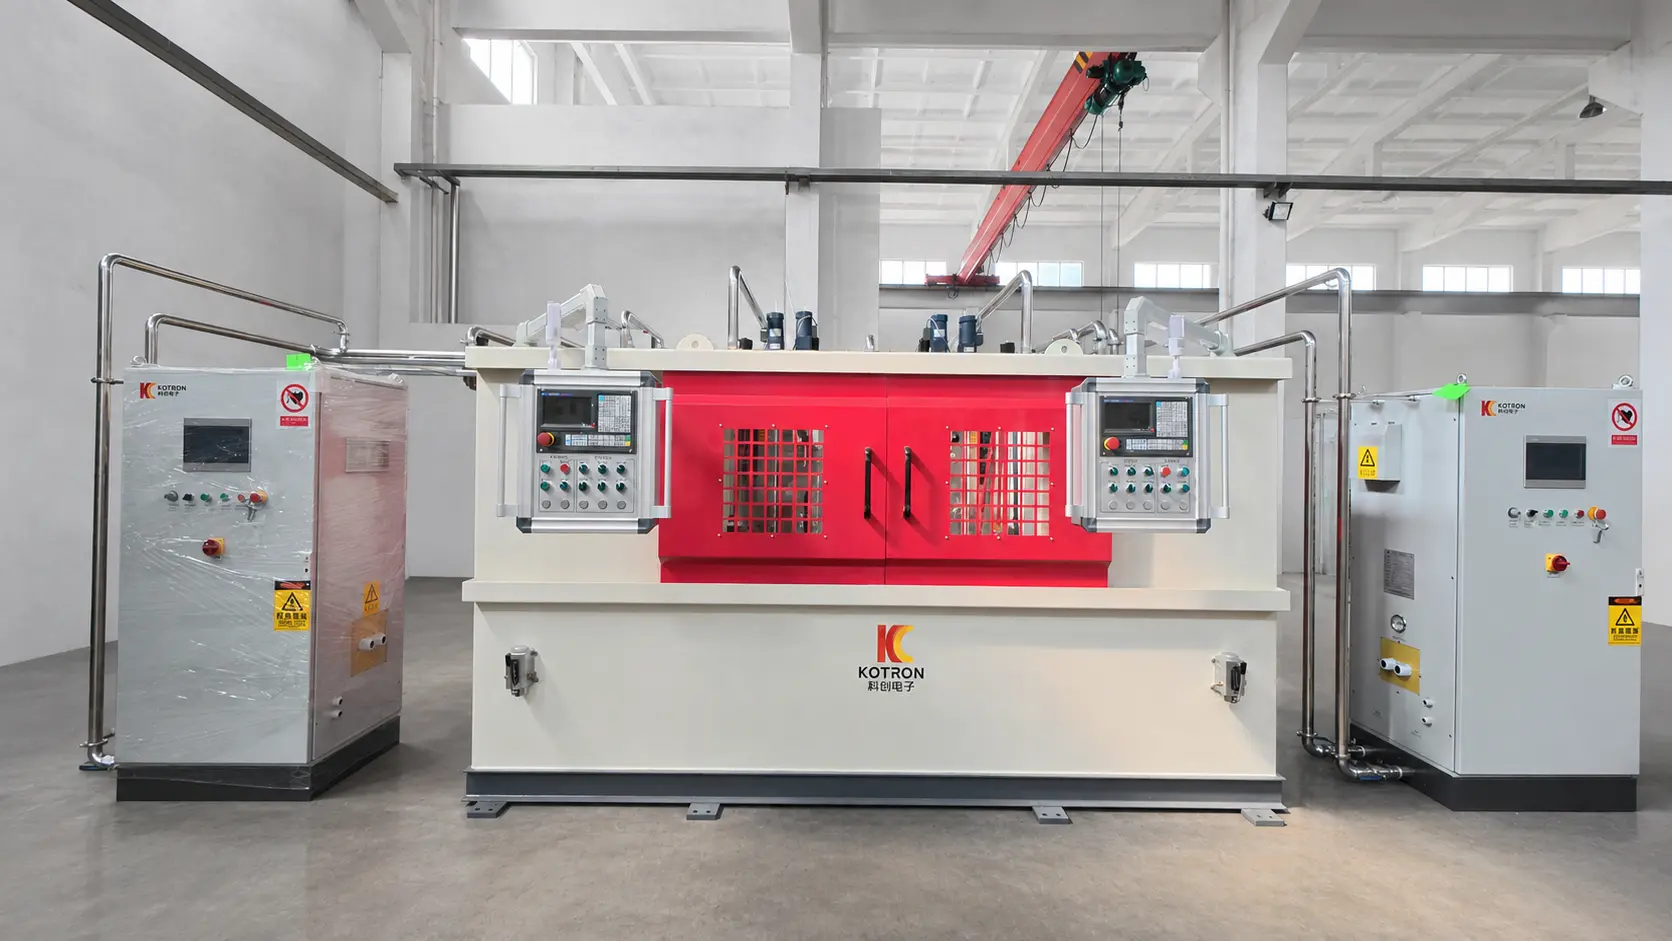
1. Beginnen Sie mit Ihrem Werkstück, ليس مع الآلة
كثير من الشركات يبدأون بذلك, مقارنة أرقام الكهرباء والملصقات السعرية. قم بعكس الترتيب. ابدأ بـ, ما تريد تقسيته.
حدد هذه النقاط الست للبيانات, قبل أن تتحدث مع المورد:
— نوع وقالب قطعة العمل (عمود, ترس, Lagerring, Gleichlaufgelenk)
— جودة المواد
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
نظام, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, تجنب شراء آلة, die entweder überdimensioniert oder zu schwach ist.
2. اختر طريقة التسخين الصحيحة
Zwei Ansätze dominieren das Härten in der Produktion, und sie eignen sich für unterschiedliche Werkstücke.
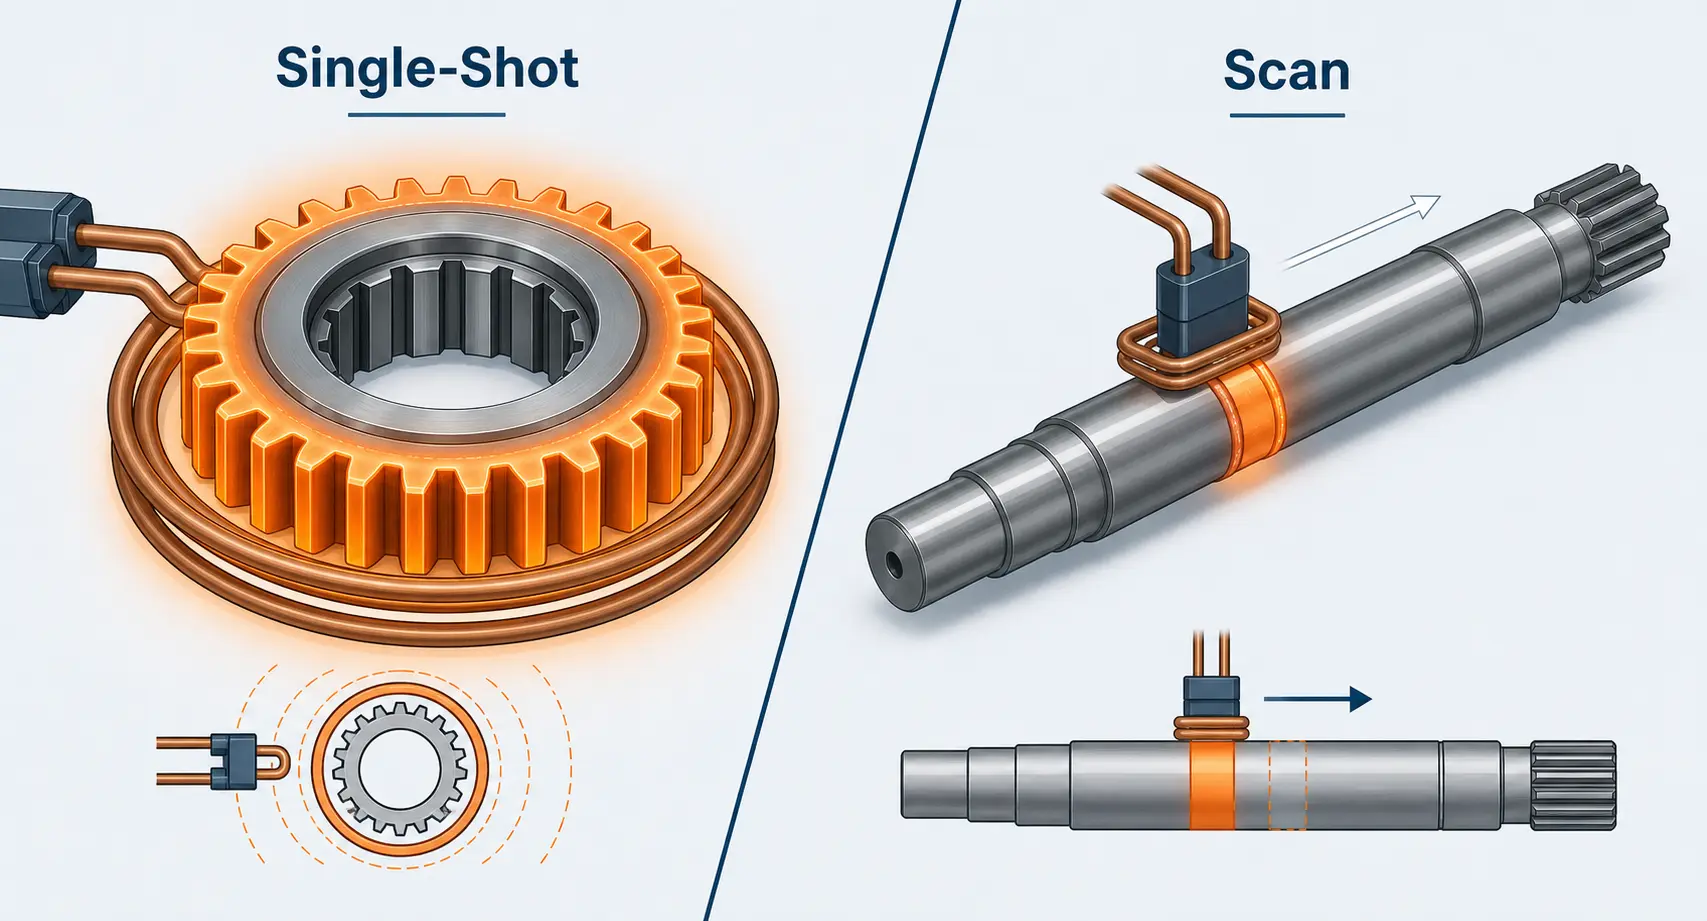
التصلب بالطلقة الواحدة erwärmt die gesamte Zielzone auf einmal mit einer stationären Spule, die das Bauteil umschließt. Es bietet hervorragende Gleichmäßigkeit und kurze Taktzeiten — ideal für Zahnräder, Lagerringe und Flanschbauteile, bei denen die gehärtete Zone kompakt ist.
Scan-Härten bewegt die Spule schrittweise entlang des Werkstücks, während die Abschreckung direkt dahinter erfolgt. Dies ist die bevorzugte Methode für lange Wellen, Führungsschienen und Rollen, bei denen die Erwärmung der gesamten Oberfläche auf einmal eine unpraktisch große Stromversorgung erfordern würde.
Legen Sie das Verfahren frühzeitig fest. Es beeinflusst alles, was danach kommt: هندسة الملف, Leistungsbedarf, تصميم الردع ونوع إجهاد المكون.
| عامل | التصلب بالطلقة الواحدة | Scan-Härten |
|---|---|---|
| الأفضل لـ | التروس, حلقات المحامل, مكونات الشفة — مناطق صلابة مدمجة | محاور طويلة, قضبان التوجيه, البكرات — مناطق صلابة ممتدة |
| زمن الدورة | قصير — يتم تسخين المنطقة بأكملها مرة واحدة | أطول — تتحرك الملف تدريجياً على طول المكون |
| التساوي في التسخين | رائع — الملف الثابت يحيط بالمكون | يعتمد على شكل الملف وتنظيم سرعة التغذية |
| Leistungsbedarf | أعلى — يجب أن يتم تزويد المنطقة بأكملها بالطاقة في نفس الوقت | منخفضة — يتم تسخين منطقة ضيقة فقط في كل مرة |
| تعقيد الملفات | Mittel — ملف حلقي متعدد اللفات أو ملف مصمم بشكل خاص | منخفض — ملف ذو لفة واحدة أو ملف فطيرة, تصميم أبسط |
| تكلفة المعدات | استثمار أولي أعلى | عادةً أقل — مزود طاقة أصغر مطلوب |
3. ضبط القدرة والتردد وفقًا للمهمة
تحدد القدرة, مدى سرعة التسخين. التردد يحدد, مدى عمق اختراق الحرارة. يجب تقييم الاثنين معًا — لا يخبر أي من المقاسين القصة كاملة بمفرده.
ترددات أعلى (100–500 كيلوهرتز) تركز الطاقة بالقرب من السطح وتنتج أعماق تقسية منخفضة تصل إلى 0.5–1,5 مم. Mittlere Frequenzen (1–10 كيلوهرتز) treiben den Strom tiefer in das Bauteil und eignen sich für Einhärtetiefen ab 2 mm bei größeren Teilen. Für tiefe Einsatzhärtung über 5 mm sind Frequenzen unter 3 kHz typisch.
Der häufige Fehler besteht darin, nach höherer Leistung zu suchen und dabei die Frequenz zu vernachlässigen. Ein 200-kW-System mit der falschen Frequenz liefert schlechtere Ergebnisse als eine korrekt abgestimmte 100-kW-Einheit. Wenn Sie tiefer in die اختيار الأداء إذا كنتم ترغبون في الانضمام, لقد ناقشنا هذا الموضوع بشكل منفصل.
4. Die Spule entscheidet über den Prozess
لا توجد طاقة كهربائية — مهما كانت متقدمة — يمكن لفئة ملف مصممة بشكل سيئ أن تعوض. الملف هو المكان, حيث يتم تحويل الطاقة الكهرومغناطيسية إلى حرارة. تحدد هندستها انتظام التسخين, الكفاءة وما إذا كنتم تصلون إلى صلابة ثابتة من جزء إلى آخر.
عند تقييم مورد, اسأل بشكل محدد عن الملف:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger خطأ صلابة infolge ungleichmäßiger Erwärmung.
5. Kühlung ist kein nachträglicher Gedanke
Beim Induktionshärten sind Erwärmung und Abschreckung in einem einzigen Prozess gekoppelt. Sie können das Erwärmungsprofil perfekt treffen und das Bauteil dennoch ruinieren, wenn der Abschreckstrom ungleichmäßig, verzögert oder unzureichend ist.
Achten Sie auf der Abschreckseite auf drei Dinge: Abdeckung des Sprühbilds, Durchflussstabilität im Dauerbetrieb und konstante Abschreckverzögerung. Eine Verzögerungsdrift von einer halben Sekunde zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das نظام التبريد حتى الملف والإلكترونيات القدرة. التبريد غير الكافي يؤدي إلى احتراق الملف, فشل IGBT وأوقات توقف غير مخطط لها, التي تكلف أكثر بكثير, مما كان سيكلف ترقية التبريد.
6. وظائف الأتمتة, die Sie wirklich benötigen
حتى محطة محملة يدوياً تستفيد من الأتمتة على مستوى العملية في التحكم. انتبه على الأقل إلى:
— إدارة الوصفات مع معلمات مخزنة لكل رقم قطعة
— المراقبة الفعلية للطاقة والتردد مع مخارج الإنذار
— الاتصال بـ PLC للتكامل مع الأمام- والمحطات التابعة لها
— تسجيل بيانات الإنتاج لتتبع المصدر
هذه ليست وظائف فاخرة. إدارة الوصفات وحدها تلغي أخطاء الإعداد, عندما ينتقل العامل بين عائلات الأجزاء, وتسجيل البيانات يوفر سلسلة التوثيق, التي يطلبها العملاء بشكل متزايد من صناعة السيارات- وصناعة الطيران.
7. تقييم المورد, ليس فقط ورقة البيانات
آلة, ما يبدو مثاليًا في ورقة البيانات, لا يعني الكثير, Wenn der Lieferant sie nicht unterstützen kann. Bevor Sie sich festlegen, prüfen Sie, ob der Lieferant Folgendes bietet:
— Musterversuche mit Ihren tatsächlichen Bauteilen (nicht nur mit Referenzwerkstücken)
— Spulenauslegung und Prozessentwicklung als Teil des Pakets
— Inbetriebnahme vor Ort und Bedienerschulung
— Ersatzteilverfügbarkeit mit dokumentierten Lieferzeiten
المورد الذي يمتلك خبرة تقنية عملية جيدة غالبًا ما يحقق نتائج أفضل باستخدام أجهزة من الفئة المتوسطة مقارنة ببائع الأجهزة البحت مع مواصفات فاخرة وبدون دعم عملياتي.
8. أربعة أخطاء, تؤدي إلى فشل قرارات الشراء
الشراء بناءً على مواصفات الأداء فقط. نظام بقدرة 300 كيلوواط مع لفافة سيئة ينتج قطعًا أسوأ من نظام بقدرة 150 كيلوواط مع لفافة مصممة جيدًا ومزامنة تردد مناسبة.
التخلي عن تجارب النماذج الأولية. لا تشترِ أبدًا, دون أن تمرر قطعك الخاصة عبر النظام أولاً. ما يعمل على عجلة مسننة تجريبية, قد لا ينطبق على هندستك, نقل المواد أو هدف زمن الدورة الخاص بك.
التعامل مع البكرة كسلعة قياسية. البكرة العامة هي أسرع طريقة للحصول على صلابة غير متساوية, انخفاض الكفاءة والفشل المبكر. خطط منذ البداية للميزانية الخاصة بهندسة البكرات المخصصة.
تجاهل المرونة. إذا كانت مجموعة منتجاتك تشمل عدة عائلات من الأجزاء, سيكون النظام, الذي يمكنه معالجة هندسة واحدة فقط, الاصطدام بالحدود بسرعة. اسأل عن تسجيلات بكرات التغيير السريع, سعة تخزين الوصفات وما إذا كان مصدر الطاقة يمكنه تشغيل أنواع مختلفة من البكرات دون إعادة التكوين.
أهم استنتاج
نظام التصلب بالحث الكهربائي هو استثمار في العملية, ليس شراء قياسي. أفضل نظام نادراً ما يكون الأقوى أو الأرخص — إنه النظام, الذي تكون فيه القدرة, التردد, تصميم الملف, تبريد وبنية التحكم دقيقة التوافق مع أجزاءك وواقع الإنتاج الخاص بك. Die Grundlagen der تسخين بالتحريض sind überall gleich, aber die Anwendungstechnik entscheidet darüber, ob ein System seinen Platz in Ihrer Fertigung verdient.
ص: Welche Informationen sollte ich einem Lieferanten für Induktionshärteanlagen senden?
أ: Senden Sie Werkstückzeichnungen, جودة المواد, Zielhärte und Einhärtetiefe, Jahresvolumen und Taktzeit. Wenn Sie Musterteile versenden können, tun Sie es — nichts ersetzt einen realen Prozessversuch.
ص: Kann ein System mehrere Bauteiltypen verarbeiten?
أ: نعم — mit dedizierten Spulen pro Teilefamilie und einem Steuerungssystem, das separate Rezepte speichert. Eine flexible Plattform mit Schnellwechsel-Spanntechnik spart Stellfläche und Kapital im Vergleich zum Betrieb mehrerer Einzweckmaschinen.
ص: Ist höhere Leistung immer besser?
أ: Nein. Zu viel Leistung erschwert die Temperaturregelung und erhöht die Betriebskosten, ohne die Ergebnisse zu verbessern. Dimensionieren Sie die Leistung für Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus — كل ما يتجاوز ذلك هو إهدار.
هل تحتاج إلى مساعدة في تفسير نظام التقسية بالحث؟?
أرسل لنا رسومات قطع العمل والمتطلبات الخاصة بك. نقوم بتجربة نموذجية ونوصي بنظام, متوافق مع قطعك — لا يوجد عرض شامل جاهز.










