
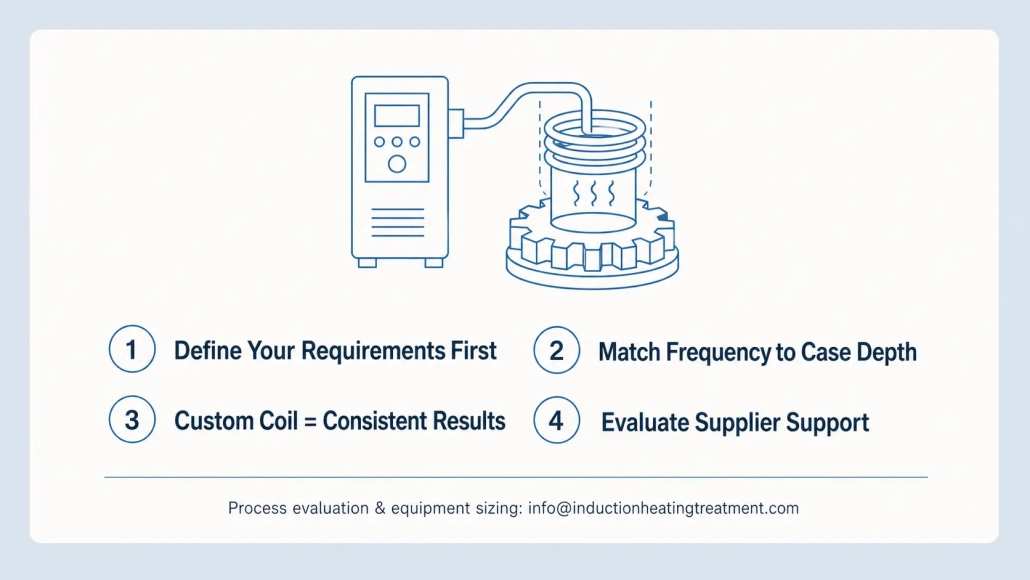
So wählen Sie ein Induktionshärtesystem aus: 8 entscheidende Faktoren für Hersteller
La selección de un Sistema de temple por inducción no es una decisión basada en una sola especificación. La indicación de potencia por sí sola dice muy poco. El sistema correcto depende de la geometría de su pieza de trabajo, la profundidad de temple deseada, el rendimiento y de eso depende, qué tan bien el proveedor entiende su proceso — no solo su propio equipo.
Si uno de estos puntos se evalúa incorrectamente, esto conduce a una dureza desigual, bobinas quemadas o una máquina, que permanece sin usar durante media jornada. Esta guía explica los ocho factores, que realmente determinan, si un sistema proporciona resultados confiables — o se convierte en un cuello de botella en su línea.
1. Comience con su pieza de trabajo, no con la máquina
Demasiadas empresas comienzan con eso, Kilowattzahlen und Preisschilder zu vergleichen. Drehen Sie die Reihenfolge um. Beginnen Sie mit dem, was Sie härten möchten.
Klären Sie diese sechs Datenpunkte, bevor Sie mit einem Lieferanten sprechen:
— Werkstücktyp und Geometrie (Welle, Zahnrad, Lagerring, Gleichlaufgelenk)
— Calidad del material
— Ziel-Oberflächenhärte (HRC-Bereich)
— Erforderliche Einhärtetiefe
— Jährliches Produktionsvolumen
— Ziel-Taktzeit pro Teil
Ein System, das für flaches Zahnradhärten mit 0,8 mm Einhärtetiefe ausgelegt ist, reicht bei einer Wellenanwendung mit 6 mm nicht aus. Wenn Sie zuerst das Bauteil definieren, evitas comprar una máquina, que es o bien sobredimensionada o demasiado débil.
2. Elija el procedimiento de calentamiento correcto
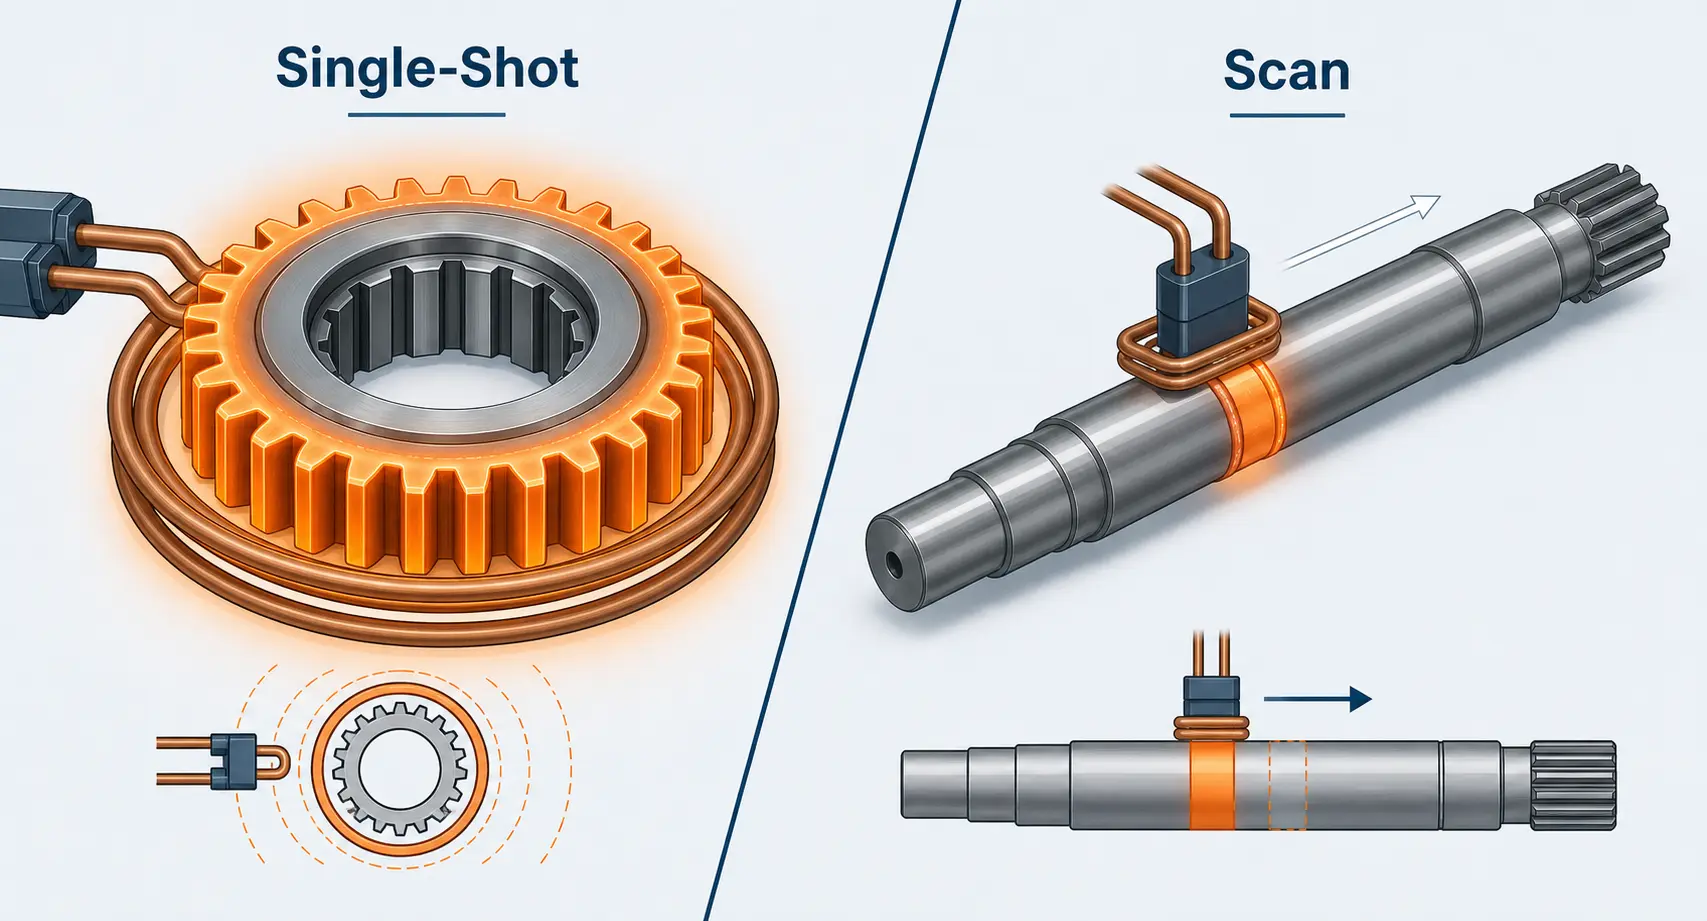
Dos enfoques dominan el endurecimiento en la producción, y son adecuados para diferentes piezas de trabajo.
Endurecimiento de un solo disparo calienta toda la zona objetivo de una vez con una bobina estacionaria, que rodea la pieza. Ofrece una excelente uniformidad y tiempos de ciclo cortos — ideal para engranajes, anillos de rodamiento y piezas de brida, donde la zona endurecida es compacta.
Endurecimiento por escaneo mueve la bobina paso a paso a lo largo de la pieza de trabajo, mientras que el enfriamiento ocurre directamente detrás. Este es el método preferido para ondas largas, Guías y rodillos, donde calentar toda la superficie de una sola vez requeriría una fuente de energía imprácticamente grande.
Defina el procedimiento desde el principio. Influye en todo, lo que viene después: geometría de la bobina, Requerimiento de potencia, Diseño de temple y tipo de tensión de la pieza.
| Faktor | Endurecimiento de un solo disparo | Endurecimiento por escaneo |
|---|---|---|
| Más adecuado para | Zahnräder, Lagerringe, Piezas con bridas — Zonas de endurecimiento compactas | Lange Wellen, guías, rodillos — Zonas de endurecimiento extensas |
| Tiempo de ciclo | Corto — toda la zona se calienta de una vez | Más largo — la bobina se mueve por etapas a lo largo de la pieza |
| Uniformidad de calentamiento | Excelente — una bobina estacionaria rodea el componente | Depende de la geometría de la bobina y del control de la velocidad de avance |
| Requerimiento de potencia | Más alto — toda la zona debe ser alimentada con energía al mismo tiempo | Más bajo — solo se calienta una zona estrecha a la vez |
| complejidad de la bobina | Mittel — bobina anular de varias vueltas o bobina perfilada | Menor — bobina de una sola vuelta o bobina tipo pancake, construcción más simple |
| costos de la instalación | Mayor inversión inicial | Generalmente más baja — se requiere una fuente de alimentación más pequeña |
3. Ajuste la potencia y la frecuencia a la tarea
El rendimiento determina, qué tan rápido calientas. La frecuencia determina, qué tan profundamente penetra el calor. Ambos deben evaluarse conjuntamente — ninguna de las dos magnitudes cuenta por sí sola toda la historia.
Frecuencias más altas (100–500 kHz) concentran la energía cerca de la superficie y generan profundidades de endurecimiento bajas de 0,5–1,5 mm. Frecuencias medias (1–10 kHz) llevan la corriente más profundamente en la pieza y son adecuados para profundidades de endurecimiento a partir de 2 mm en piezas más grandes. Para un endurecimiento profundo por cementación de 5 mm son típicas frecuencias por debajo de 3 kHz.
El error frecuente consiste en, buscar mayor potencia descuidando la frecuencia. Un sistema de 200 kW con la frecuencia incorrecta ofrece resultados peores que una unidad de 100 kW correctamente ajustada. Si desea profundizar en Leistungsauswahl este tema, lo hemos tratado por separado.
4. La bobina decide sobre el proceso
Ninguna fuente de alimentación — por muy avanzada que sea — puede compensar una bobina mal diseñada. La bobina es el lugar, donde la energía electromagnética se convierte en calor. Su geometría determina la uniformidad del calentamiento, la eficiencia y si se logra una dureza constante de pieza a pieza.
Wenn Sie einen Lieferanten bewerten, fragen Sie gezielt zur Spule nach:
— Ist sie speziell für Ihr Werkstück ausgelegt oder handelt es sich um eine Standardform?
— Kann der Lieferant thermische Simulationen oder frühere frühere Ergebnisse mit ähnlichen Geometrien vorlegen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie hoch ist die typische Spulenlebensdauer, und wie schnell erhalten Sie Ersatz?
Eine kundenspezifische Spule kostet anfangs mehr, amortisiert sich aber durch weniger Ausschuss, schnellere Takte und weniger Härtefehler infolge ungleichmäßiger Erwärmung.
5. La refrigeración no es un pensamiento posterior
Beim Induktionshärten sind Erwärmung und Abschreckung in einem einzigen Prozess gekoppelt. Sie können das Erwärmungsprofil perfekt treffen und das Bauteil dennoch ruinieren, wenn der Abschreckstrom ungleichmäßig, verzögert oder unzureichend ist.
Achten Sie auf der Abschreckseite auf drei Dinge: Abdeckung des Sprühbilds, Durchflussstabilität im Dauerbetrieb und konstante Abschreckverzögerung. Eine Verzögerungsdrift von einer halben Sekunde zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus schützt das sistema de refrigeración auch die Spule und die Leistungselektronik. Unterdimensionierte Kühlung führt zu Spulendurchbrand, IGBT-Ausfällen und ungeplanten Stillstandszeiten, die weit mehr kosten, als eine Kühlungsaufrüstung gekostet hätte.
6. Funciones de automatización, que realmente necesita
Auch eine manuell beladene Station profitiert prozessseitig von Automatisierung in der Steuerung. Achten Sie mindestens auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Teilenummer
— Echtzeitüberwachung von Leistung und Frequenz mit Alarmausgängen
— PLC-Kommunikation zur Integration mit vor- und nachgelagerten Stationen
— Produktionsdatenerfassung für Rückverfolgbarkeit
Das sind keine Luxusfunktionen. Allein die Rezeptverwaltung eliminiert Einrichtfehler, wenn Bediener zwischen Teilefamilien wechseln, und die Datenerfassung liefert die Dokumentationskette, die Kunden aus der Automobil- und Luftfahrtindustrie zunehmend verlangen.
7. Evaluar al proveedor, no solo la ficha técnica
Una máquina, die auf dem Datenblatt perfekt aussieht, bedeutet wenig, wenn der Lieferant sie nicht unterstützen kann. Bevor Sie sich festlegen, prüfen Sie, ob der Lieferant Folgendes bietet:
— Musterversuche mit Ihren tatsächlichen Bauteilen (nicht nur mit Referenzwerkstücken)
— Spulenauslegung und Prozessentwicklung als Teil des Pakets
— Inbetriebnahme vor Ort und Bedienerschulung
— Ersatzteilverfügbarkeit mit dokumentierten Lieferzeiten
Un proveedor con sólida experiencia en aplicaciones suele obtener mejores resultados con hardware de gama media que un simple vendedor de equipos con especificaciones premium y sin apoyo en procesos.
8. Cuatro errores, que descarrilan las decisiones de compra
Comprar solo según la indicación de rendimiento. Un sistema de 300 kW con bobina deficiente produce piezas de peor calidad que un sistema de 150 kW con bobina bien diseñada y sintonización de frecuencia adecuada.
Renunciar a pruebas de muestra. Nunca compre, sin antes hacer pasar sus propias piezas por el sistema. Was bei einem Demo-Zahnrad funktioniert, lässt sich möglicherweise nicht auf Ihre Geometrie, Ihr Material oder Ihr Taktzeitziel übertragen.
Die Spule als Standardware behandeln. Eine generische Spule ist der schnellste Weg zu ungleichmäßiger Härte, geringer Effizienz und vorzeitigem Ausfall. Planen Sie von Anfang an Budget für kundenspezifisches Spulen-Engineering ein.
Flexibilität ignorieren. Wenn Ihr Produktspektrum mehrere Teilefamilien umfasst, wird ein System, das nur eine Geometrie verarbeiten kann, schnell an Grenzen stoßen. Fragen Sie nach Schnellwechsel-Spulenaufnahmen, Rezept-Speicherkapazität und ob die Stromversorgung unterschiedliche Spulentypen ohne Neukonfiguration betreiben kann.
Wichtigste Erkenntnis
Ein Induktionshärtesystem ist eine Prozessinvestition, kein Standardkauf. Das beste System ist selten das leistungsstärkste oder das günstigste — es ist das System, bei dem Leistung, Frequenz, Diseño de bobina, La refrigeración y la arquitectura de control están ajustadas con precisión a sus piezas y a la realidad de su producción. Los fundamentos de Induktionserwärmung son iguales en todas partes, pero la técnica de aplicación determina, si un sistema merece su lugar en su fabricación.
F: Qué información debo enviar a un proveedor de equipos de temple por inducción?
A: Envíe dibujos de las piezas, Calidad del material, Dureza objetivo y profundidad de temple, Volumen anual y tiempo de ciclo. Si puede enviar piezas de muestra, hágalo — nada sustituye a una prueba de proceso real.
F: ¿Puede un sistema procesar varios tipos de componentes?
A: Ja — con bobinas dedicadas por familia de piezas y un sistema de control, que almacena recetas separadas. Una plataforma flexible con tecnología de sujeción de cambio rápido ahorra espacio y capital en comparación con operar varias máquinas de propósito único.
F: ¿Es siempre mejor un rendimiento más alto?
A: No. Demasiado rendimiento complica el control de temperatura y aumenta los costos operativos, sin mejorar los resultados. Dimensionieren Sie die Leistung für Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus — alles darüber hinaus ist Verschwendung.
Benötigen Sie Hilfe bei der Auslegung eines Induktionshärtesystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Musterversuch durch und empfehlen ein System, das auf Ihre Teile abgestimmt ist — kein Pauschalangebot von der Stange.










