
유도 가열 대. 저항가열: Welches elektrische Erwärmungsverfahren passt zu Ihrem Prozess?
유도 가열 대. 저항가열 ist ein Vergleich, der immer dann relevant wird, 제조업체가 생산을 위해 전기 가열 방식을 선택해야 할 때. 둘 다 전기를 열로 변환한다. 둘 다 산업용 온도를 달성할 수 있다. 하지만 이 열을 생성하고 전달하는 방식은 근본적으로 다르며 — 이러한 차이는 사이클 시간, 부품 품질, 에너지 소비 및 라인을 통한 공정 통합 용이성에 영향을 준다.
이 가이드는 기술적 및 구매 관점에서 두 가지 방식을 비교한다: 작동 방식, 그들의 각 강점이 어디에 있는지와 당신이 어떤 과정을 선택할지 결정하는 방법, 당신의 공정에 맞는 방법.
| 1. 기술이 작동하는 방법 | 5. 재료 & 부품 형상 |
| 2. 한눈에 보는 주요 차이점 | 6. 장비 & 통합 |
| 3. Geschwindigkeit & 에너지 효율 | 7. 일반적인 산업 응용 |
| 4. 온도 제어 & 반복 정확도 | 8. 간단한 자기 점검: 유도? |
1. 기술이 작동하는 방법
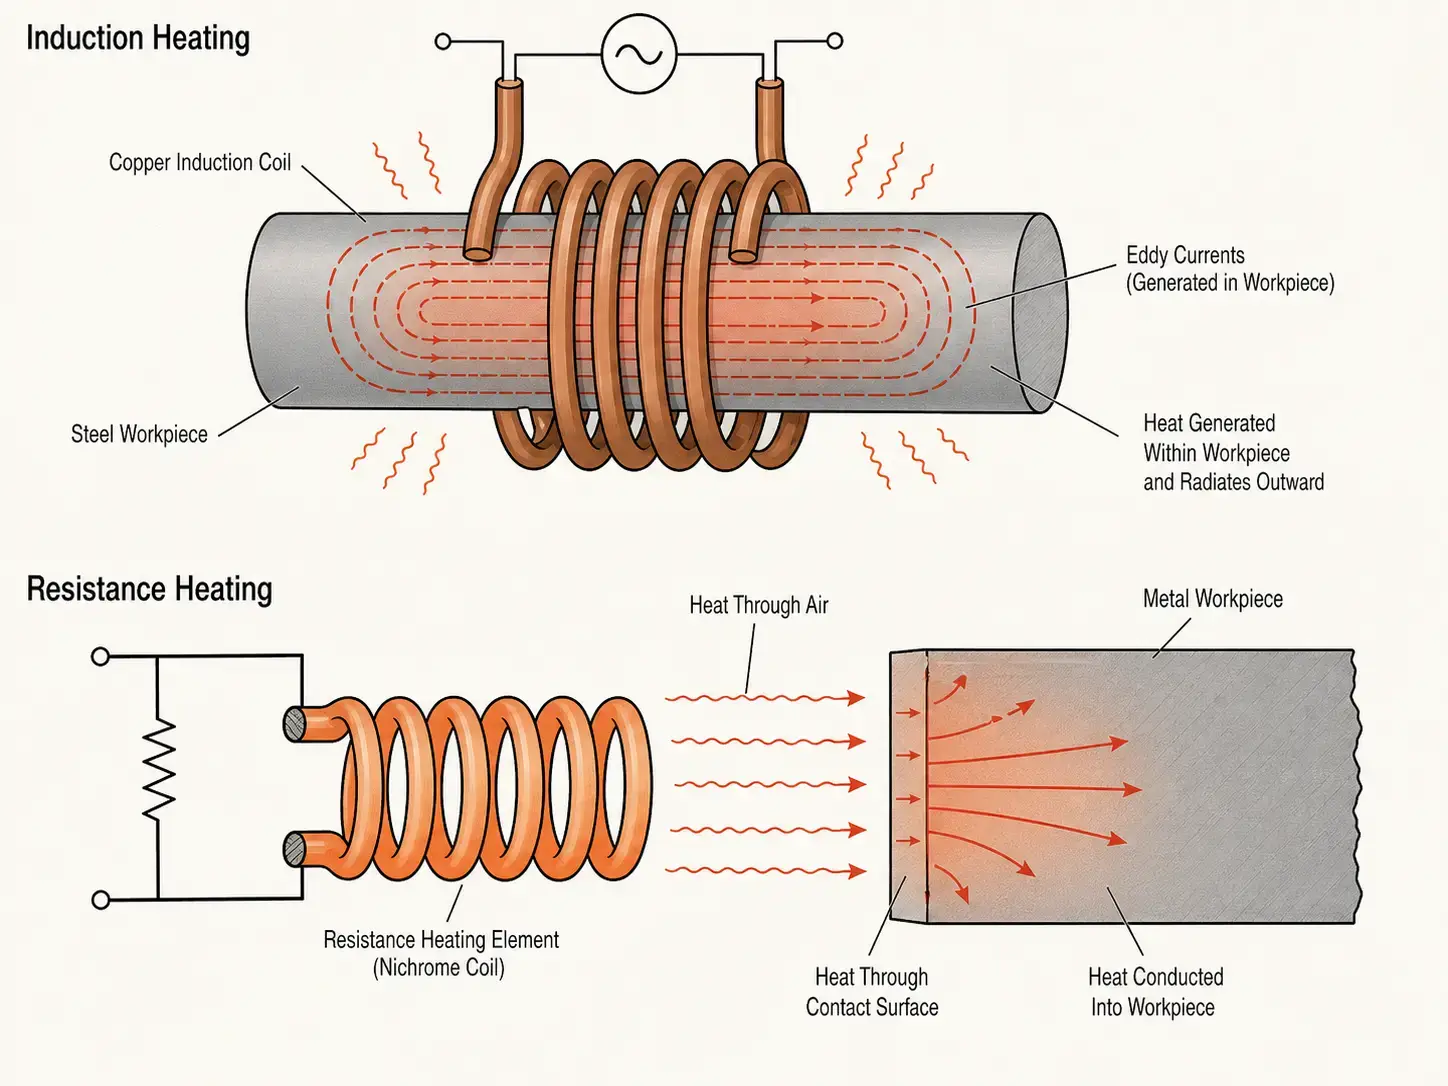
Induktionserwärmung 교번하는 자기장을 사용, 전기를 잘 전도하는 부품 내부에서 직접 열을 생성하기 위해. 유도 전류원은 교류를 구리 코일을 통해 흘려 자기장을 생성한다. Wenn ein Metallteil in dieses Feld gelangt, 부품 자체에서 와전류가 유도되며 — 이 전류가 내부에서 열을 발생시킨다. 부품 자체가 열원이다. 접촉 없음. 예열 지연 없음. 중간 매체 없음.
저항 가열에서는 전류가 저항 요소 — 감은 철사 — 를 통과한다, 막대, eine Heizpatrone oder ein flaches Band — und dieses Element wird heiß. Die Wärme wird anschließend durch Wärmeleitung, Konvektion oder Strahlung auf das Werkstück übertragen. In einem Ofen erwärmt das Element die Kammerluft und die Wände, die dann das Bauteil erwärmen. Bei der Widerstandserwärmung mit Direktkontakt berührt das heiße Element das Bauteil.
Der praktische Unterschied liegt darin, wo die Wärme entsteht. Induktion erzeugt sie im Metall. 저항 가열은 별도의 요소에서 발생시키고 이를 부품으로 전달한다. 기타 모든 사항 — 속도, 정밀성, 효율성, 부품 변형 — 이 한 가지 차이로부터 발생한다.
2. 한눈에 보는 주요 차이점
| 요인 | Induktionserwärmung | 저항가열 |
|---|---|---|
| 열 발생 | 작품 내 — 전자기 유도 | 저항 요소 내 — 줄 가열, 그 후 전달 |
| 가열 속도 | 목표 온도 도달까지의 초 | Minuten — Element und Kammer müssen zuerst aufheizen |
| Lokalisierung | Präzise — nur die Zone innerhalb der Spule wird erwärmt | Breitflächig — typischerweise Erwärmung einer Kammer, Platte oder Kontaktfläche |
| Materialkompatibilität | Nur elektrisch leitfähige Materialien | Leitfähige und nichtleitende Materialien — Metalle, Kunststoffe, Keramik |
| Aufwärmzeit | Keine — sofort ein, sofort aus | Minuten bis zum Erreichen des Kammer- oder Element-Sollwerts |
| Automatisierungsfähigkeit | Ausgezeichnet — kurze Zyklen, einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Widerstandserwärmung beinhaltet immer eine thermische Übergabe: 원소 위르드 하이스 → 루프트 또는 콘타크트플래체 위르드 헤이스 → 보테일 위드 헤이스. In Batch-Öfen muss die gesamte Kammermasse — Feuerfestmaterial, Vorrichtungen, Atmosphäre — durchwärmt werden, bevor die Charge die Temperatur erreicht. Dieser Overhead ist bei Batch-Prozessen mit langen Zyklen akzeptabel. In Linien mit hohem Durchsatz wird er zum Engpass.
Auf der Energieseite überträgt Induktion einen höheren Anteil der Eingangsleistung direkt in das Werkstück — typischerweise 50–80% Systemwirkungsgrad, 코일이 잘 설계되고 주파수가 부품에 맞을 경우. 저항로는 챔버 벽을 통해 에너지를 잃는다, 배기, 장치 및 반복적인 열 사이클. 효율성만으로 선택이 항상 결정되는 것은 아니다 — kWh당 비용, 사이클 시간과 불량률이 함께 ROI를 결정한다. 숫자를 더 깊이 살펴볼 수 있는 가이드를 제공한다 Leistungsberechnung für Induktionserwärmung.
4. 온도 제어 및 공정 반복 정확도
유도 시스템은 정밀한 제어를 제공한다, 거의 즉각적인 출력 조절. In Kombination mit geschlossener Pyrometer-Rückführung und rezeptbasierter Automatisierung erhält jedes Bauteil nahezu identische Erwärmungsbedingungen — entscheidend beim Härten, Hartlöten und bei jedem Prozess mit engem Temperaturfenster.
Auch Widerstandserwärmung kann Temperaturen genau halten, insbesondere in Öfen mit hoher thermischer Masse. Die Reaktion ist jedoch langsamer — die Temperatur einer heißen Kammer oder einer großen Heizplatte lässt sich nicht innerhalb von Sekunden ändern. 귀하의 공정이 빠른 기동, 단계 변경 또는 부품별 프로필을 요구할 경우, 유도는 더 빠르게 반응합니다.
생산에서 반복 정확도는 기술 이름만으로 결정되지 않습니다. 유도의 경우 일정한 부품 위치, 코일 상태 및 전력 설정이 중요합니다. 저항 가열의 경우 요소 상태, 접촉 품질, 부하 분포 및 균일한 공기 흐름에 따라 달라집니다. 두 경우 모두 설비 상의 명칭보다 제어된 공정 창이 더 중요합니다.
5. 재료 및 부품 형상
첫 번째 선택 질문이 가장 쉽습니다: 작품이 전기적으로 전도성이 있는가? 유도는 이를 필요로 합니다 — 강철, 스테인리스강, Kupfer, 황동과 알루미늄도 가능합니다. 저항 가열은 무엇이든 가열할 수 있습니다, 오븐에 넣거나 뜨거운 표면에 눌러댈 수 있는 것: 금속, Kunststoffe, Keramik, 복합 재료, 접착제.
탄소와 같은 강자성 금속에서- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, wenn die Spule das Bauteil umschließen oder eng seiner Kontur folgen kann — Wellen, Zahnräder, 베어링, 배관, Befestigungselemente und zylindrische Komponenten sind ideal. Komplexe oder unregelmäßige Formen können eine individuelle Spulenkonstruktion, 플럭스 집중기, Rotation oder Scanning erfordern. Widerstandserwärmung ist bei ungewöhnlichen Geometrien toleranter, wenn Teile einfach in einen Ofen gelegt werden; Widerstandserwärmung mit Direktkontakt hat jedoch Schwierigkeiten bei schlechten oder variierenden Kontaktflächen.
6. 장비, Wartung und Integration
Ein Induktionssystem ist stärker technisch ausgelegt als ein einfacher Widerstandsheizer. Es umfasst eine Stromquelle, eine Induktionsspule, ein Wasserkühlsystem, eine Steuerungsschnittstelle, Sicherheitsverriegelungen und häufig auch Teilehandling. Diese Komplexität ist kein Nachteil, wenn der Nutzen in Geschwindigkeit, Wiederholgenauigkeit und einfacher Integration in automatisierte Zellen liegt.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, 재료, Zieltemperatur, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. 과도한 설계는 자본을 낭비한다. 부적절한 설계는 느린 사이클과 불안정한 프로세스를 초래한다. Unser Leitfaden zur Leistungsauswahl 계산을 통해 유도된다.
냉각도 동일하게 중요하다. 유도 코일과 전력 전자 장치는 열을 발생시킨다, 신뢰성 있게 방출되어야 한다. 좋지 않은 수질, 제한된 유량 또는 작은 크기로 설계된 냉각은 설비의 수명을 단축시키고 계획되지 않은 정지를 발생시킨다.
저항 가열 설비는 기계적으로 단순하다, 그러나 여전히 유지보수가 필요하다: Elemente verschleißen, Thermoelemente driften, Isolierungen bauen ab, Kontaktflächen oxidieren und die Temperaturgleichmäßigkeit im Ofen verändert sich mit der Zeit. Bei Direktkontakt-Anwendungen beeinflussen Oberflächenreinheit und konstanter Anpressdruck direkt die Wärmeübertragung und Bauteilqualität.
7. 일반적인 산업 응용
Beide Technologien haben bewährte industrielle Einsatzbereiche. Entscheidend ist das Prozessziel.
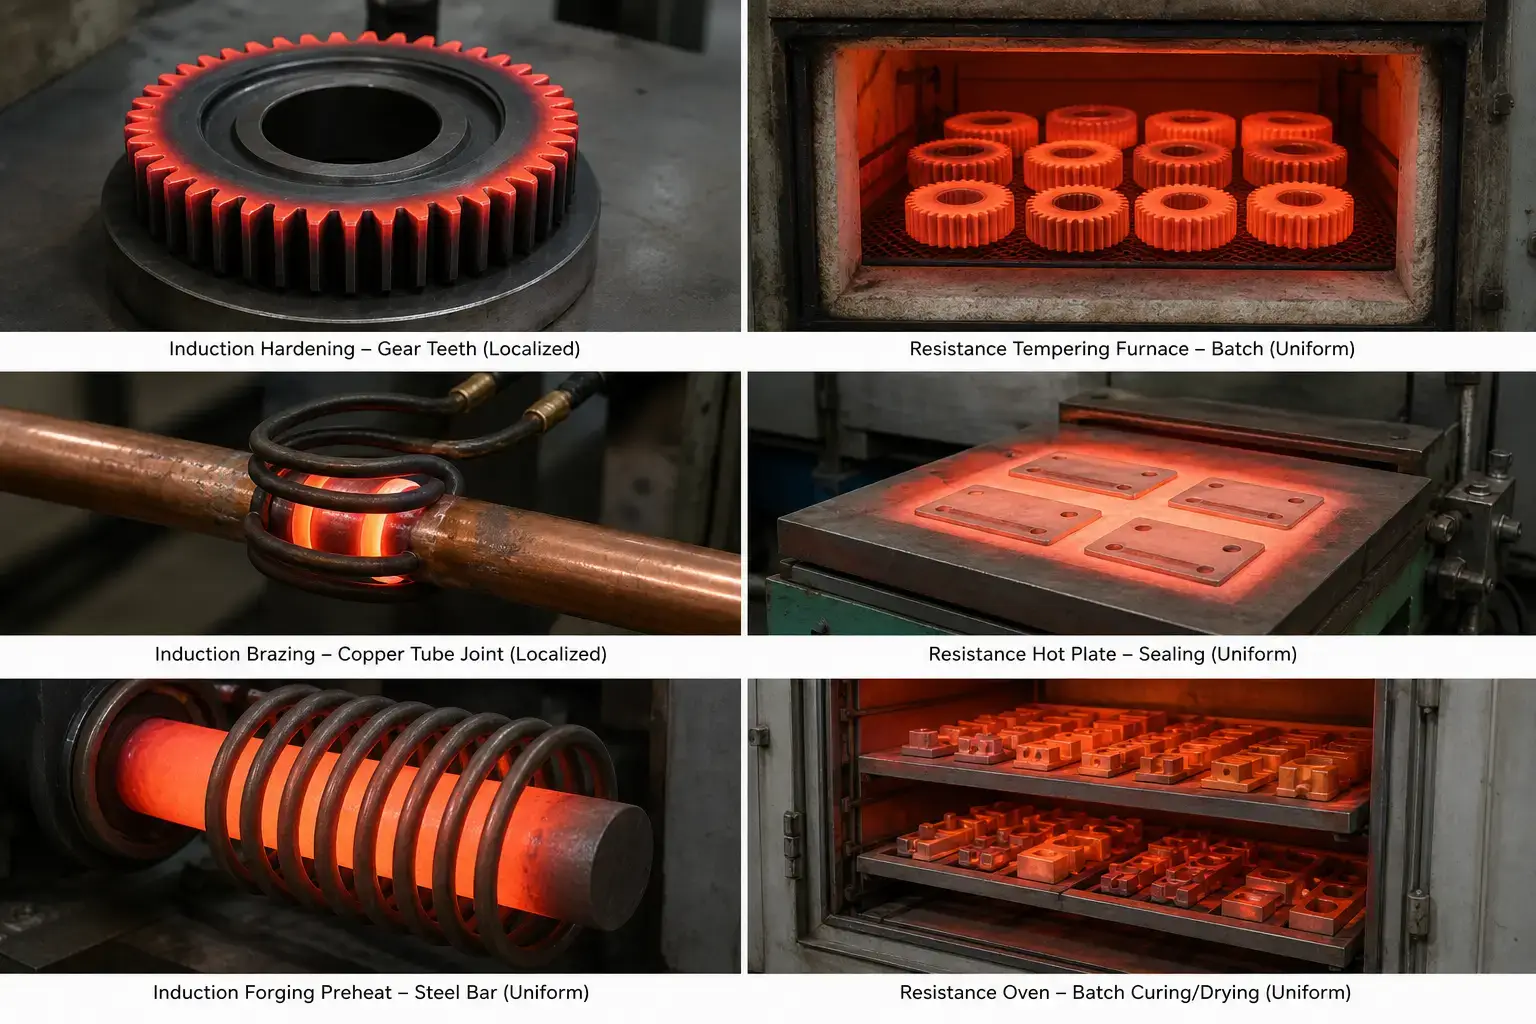
Induktionserwärmung wird häufig eingesetzt für:
— Induktionshärten — Wellen, Zahnräder, Stifte, Laufbahnen und Lagerflächen, bei denen nur die Außenschicht gehärtet werden soll, , während der Kern zäh bleibt
— Hartlöten und Weichlöten — Montage von Hartmetallwerkzeugen, Kupferfittings, HVAC-Komponenten, bei denen lokalisierte Erwärmung der Fügestelle Schäden an angrenzenden Materialien verhindert
— Schrumpfpassungen und thermische Montage — Zahnräder auf Wellen, Lagerringe in Gehäuse
— Vorwärmen von Schmiedeknüppeln, Glühen und Vorwärmen vor dem Schweißen — schnell, bedarfsgerecht, mit minimaler Zunderbildung
Widerstandserwärmung wird häufig eingesetzt für:
— Batch-Anlassen und Spannungsarmglühen — große Mengen von Teilen, die ein gleichmäßiges Durchwärmen bei moderaten Temperaturen benötigen
— Trocknen, Aushärten und Backen — Beschichtungen, 접착제, Aushärten von Verbundwerkstoffen in Öfen mit kontrollierter Atmosphäre
— Heizplatten- und Plattenerwärmung — Kunststoffversiegelung, Umformen, Laborerwärmung, Prozesse mit geringem Volumen
— Anwendungen mit Heizpatronen und Bandheizern — lokalisierte Kontakterwärmung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten und Best Practices für das Induktionshartlöten.
8. 간단한 자기 점검: Spricht Ihr Prozess eher für Induktion?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ Mein Werkstück ist elektrisch leitfähig (강철, 스테인리스강, Kupfer, Messing, Aluminium).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 Sekunden beeinflusst direkt meinen Durchsatz.
☐ Temperaturpräzision ist entscheidend für Bauteilqualität, Härte oder Verbindungsintegrität.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, damit eine Spule sie umschließen oder eng verfolgen kann.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit PLC- und Rezeptsteuerung integrieren.
☐ Offene Flammen, heißes Abgas oder große beheizte Kammern sind in meiner Fertigung unerwünscht.
☐ Die Reduzierung von Ausschuss, Verzug und Bauteil-zu-Bauteil-Abweichungen hat für meinen Betrieb einen messbaren ROI.
점수 6–8: Induktion ist sehr gut geeignet. Die Technologie wurde genau für diese Bedingungen entwickelt.
점수 3–5: Sie befinden sich in der Grauzone. Führen Sie einen Mustertest an Ihren tatsächlichen Teilen durch — das Prozessergebnis, nicht das Datenblatt, sollte entscheiden.
Punktzahl 0–2: Widerstandserwärmung passt wahrscheinlich besser zu Ihrem Prozess. Sehen Sie sich die Abschnitte 5 ~까지 7 oben erneut an, um Orientierung für Batch-, nichtleitende oder Langzeit-Durchwärm-Anwendungen zu erhalten.
주요 발견 사항
유도 가열 대. 저항가열 ist keine Frage, welche Technologie grundsätzlich überlegen ist. Entscheidend ist, welche besser zu Ihrem Material, Ihrer Geometrie, Ihrer Zykluszeit und Ihrer Produktionsumgebung passt. Induktion dominiert, wenn Geschwindigkeit, lokalisierte Erwärmung und Wiederholgenauigkeit wichtig sind — Härten, 경질 인두접합, Vorwärmen zum Schmieden, Schrumpfpassungen. Widerstandserwärmung behauptet sich bei Batch-Prozessen, nichtleitenden Materialien, langen Durchwärmzyklen und Anwendungen, bei denen Einfachheit wichtiger ist als Geschwindigkeit. Beginnen Sie mit dem Bauteil, nicht mit der Technologie — dann wird die Antwort meist klar.
F: Was ist der Hauptunterschied zwischen Induktionserwärmung und Widerstandserwärmung?
A: Induktion erzeugt Wärme mithilfe eines elektromagnetischen Feldes direkt in einem leitfähigen Werkstück — das Bauteil ist seine eigene Wärmequelle. Widerstandserwärmung erzeugt Wärme in einem separaten Element (gewickelter Draht, Heizpatrone, 밴드) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
A: 항상 그런 것은 아니다. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Ein schlecht ausgelegtes Induktionssystem kann schlechter abschneiden als ein gut abgestimmter Widerstandsofen.
F: Kann Induktionserwärmung einen Widerstandsofen vollständig ersetzen?
A: Teilweise. Induktion kann die Erwärmung im Widerstandsofen ersetzen, wenn der Prozess eine schnelle, lokalisierte Erwärmung leitfähiger Teile erfordert — Härten, 경질 인두접합, Vorwärmen zum Schmieden. Ein Widerstandsofen ist weiterhin besser geeignet für Batch-Anlassen, lange Durchwärmzyklen, Prozesse mit kontrollierter Atmosphäre oder die Erwärmung nichtleitender Materialien wie Kunststoffe und Keramik.
F: Was sollte ich vorbereiten, bevor ich einen Anbieter von Induktionserwärmungsanlagen kontaktiere?
A: Halten Sie Werkstoffgüte, Bauteilzeichnungen, Zieltemperatur, Erwärmungszone, angestrebte Zykluszeit und jährliches Produktionsvolumen bereit. Wenn möglich, senden Sie Musterteile für einen Prozesstest — nichts ersetzt einen realen Testlauf an Ihrem tatsächlichen Werkstück.
Versuchen Sie, zwischen Induktions- und Widerstandserwärmung zu entscheiden?
Senden Sie uns Ihre Werkstückdetails und Prozessanforderungen. Wir bewerten, ob Induktion zu Ihrer Anwendung passt — und empfehlen ein System, das auf Ihre Teile abgestimmt ist, statt eines Angebots nach dem Einheitsprinzip.










