
Induction heating vs. Riscaldamento a resistenza: Quale metodo di riscaldamento elettrico si adatta al vostro processo?
Induction heating vs. Riscaldamento a resistenza ist ein Vergleich, der immer dann relevant wird, wenn Hersteller ein elektrisches Erwärmungsverfahren für die Produktion auswählen müssen. Beide wandeln Strom in Wärme um. Entrambi possono raggiungere temperature industriali. Tuttavia generano e trasferiscono questo calore in modi fondamentalmente diversi — e queste differenze influenzano il tempo del ciclo, La qualità del componente, Il consumo energetico e la facile integrazione del processo nella vostra linea.
Questa guida confronta entrambe le tecniche da un punto di vista tecnico e d'acquisto: Come funzionano, Quali sono i loro rispettivi punti di forza e come decidere, Quale tecnica è adatta al vostro processo.
1. Wie die Technologien funktionieren
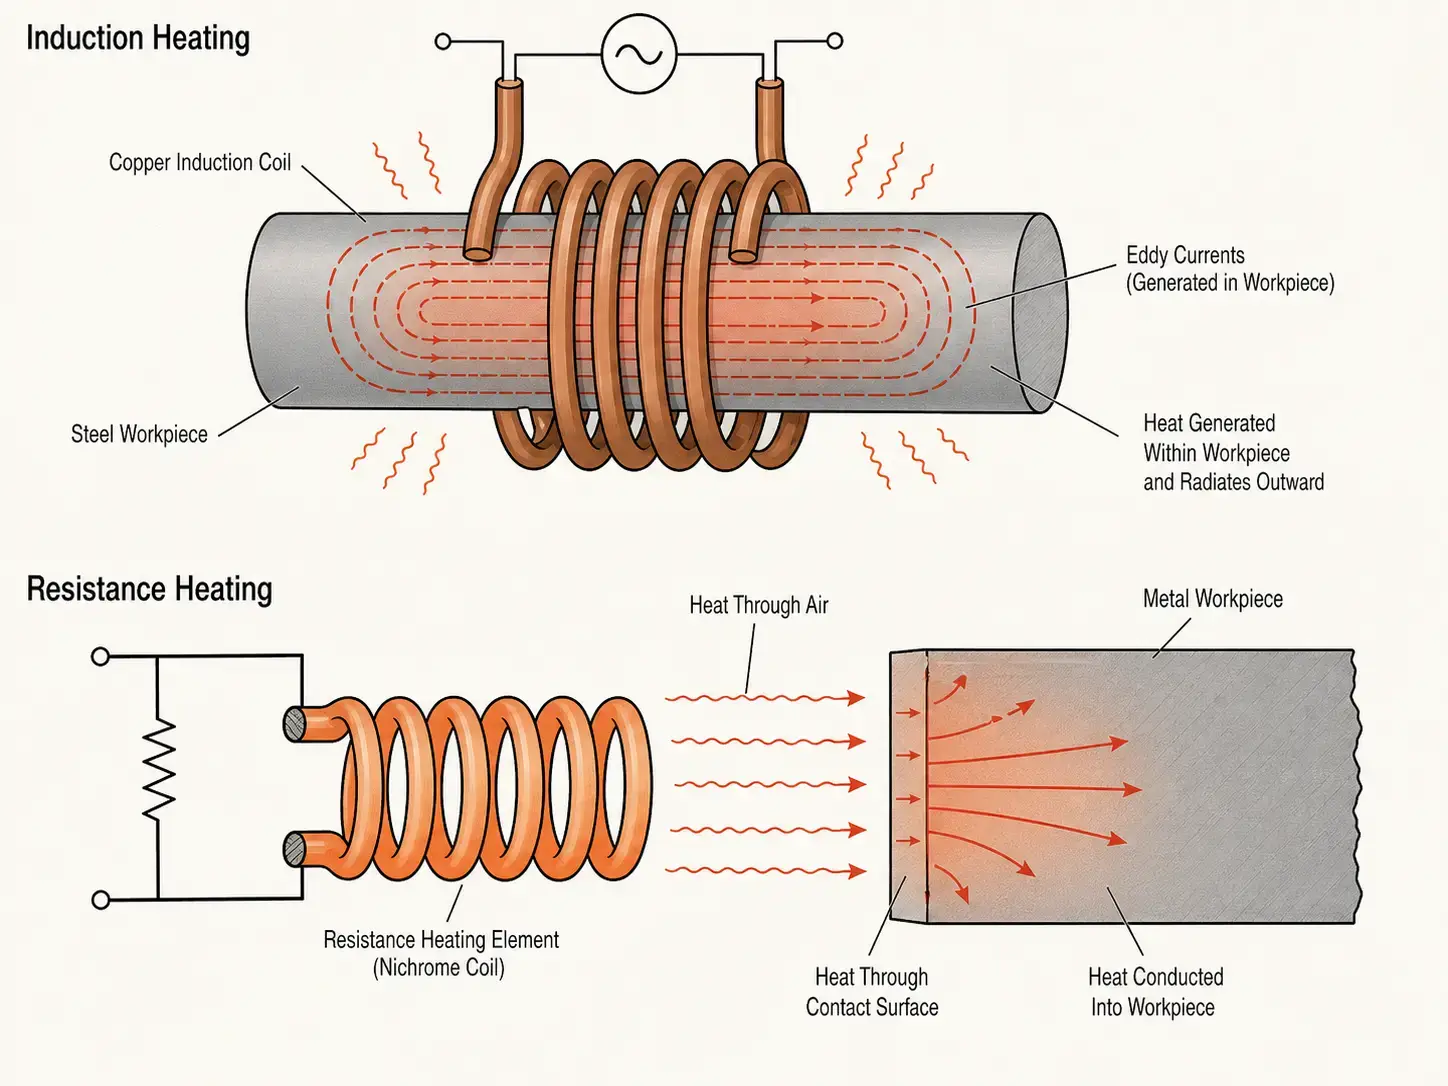
Induction heating nutzt ein wechselndes elektromagnetisches Feld, um Wärme direkt in einem elektrisch leitfähigen Werkstück zu erzeugen. Una sorgente di corrente a induzione conduce corrente alternata attraverso una bobina di rame e genera così un campo magnetico. When a metal part enters this field, nel componente stesso vengono indotte correnti parassite — e queste correnti generano calore dall'interno. Il componente è la propria sorgente di calore. Nessun contatto. Nessun ritardo di riscaldamento. Nessun mezzo intermedio.
Nel riscaldamento resistivo la corrente scorre attraverso un elemento resistivo — un filo avvolto, un'asta, una cartuccia riscaldante o una fascia piatta — e questo elemento diventa caldo. Die Wärme wird anschließend durch Wärmeleitung, Konvektion oder Strahlung auf das Werkstück übertragen. In einem Ofen erwärmt das Element die Kammerluft und die Wände, die dann das Bauteil erwärmen. Bei der Widerstandserwärmung mit Direktkontakt berührt das heiße Element das Bauteil.
Der praktische Unterschied liegt darin, wo die Wärme entsteht. Induktion erzeugt sie im Metall. Widerstandserwärmung erzeugt sie in einem separaten Element und überträgt sie auf das Bauteil. Alles Weitere — Geschwindigkeit, Precisione, Efficiency, Bauteilverzug — ergibt sich aus diesem einen Unterschied.
2. Die wichtigsten Unterschiede auf einen Blick
| Fattore | Induction heating | Riscaldamento a resistenza |
|---|---|---|
| Wärmeerzeugung | Im Werkstück — elektromagnetische Induktion | In einem Widerstandselement — Joule-Erwärmung, anschließend Übertragung |
| Velocità di riscaldamento | Sekunden bis zum Erreichen der Zieltemperatur | Minuten — Element und Kammer müssen zuerst aufheizung |
| Lokalisierung | Präzise — nur die Zone innerhalb der Spule wird erwärmt | Breitflächig — typischerweise Erwärmung einer Kammer, Platte oder Kontaktfläche |
| Materialkompatibilität | Nur elektrisch leitfähige Materialien | Leitfähige und nichtleitende Materialien — Metalle, Kunststoffe, Keramik |
| Aufwärmzeit | Keine — sofort ein, sofort aus | Minuten bis zum Erreichen des Kammer- oder Element-Sollwerts |
| Automatisierungsfähigkeit | Ausgezeichnet — kurze Zyklen, einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Speed and energy efficiency
La velocità di riscaldamento è uno dei punti più forti a favore dell'induzione. Poiché il calore viene generato nel componente, non è necessario aspettare, che un elemento riscaldante, una camera del forno o una piastra riscaldante raggiunga la temperatura. Un albero d'acciaio, un ingranaggio o un tondello possono essere portati in pochi secondi da freddo a temperatura di forgiatura- o di tempra.
Il riscaldamento per resistenza comporta sempre un trasferimento termico: L'elemento si riscalda → l'aria o la superficie di contatto si riscalda → il componente si riscalda. Nei forni a lotti l'intera massa della camera — materiale refrattario, Apparecchiature, Atmosfera — deve essere riscaldata, prima che il carico raggiunga la temperatura. Questo overhead è accettabile nei processi a lotti con cicli lunghi. Nelle linee ad alto rendimento diventa un collo di bottiglia.
Dal lato energetico, l'induzione trasferisce una quota maggiore della potenza in ingresso direttamente al pezzo — tipicamente 50–80% di efficienza del sistema, se la bobina è ben progettata e la frequenza è adatta al componente. Widerstandsöfen verlieren Energie über Kammerwände, Abluft, Vorrichtungen und wiederholte thermische Zyklen. Die Effizienz allein entscheidet die Wahl jedoch nicht immer — Ihre Kosten pro kWh, die Zykluszeit und die Ausschussrate bestimmen gemeinsam den ROI. Einen tieferen Blick auf die Zahlen bietet unser Leitfaden zur Leistungsberechnung für Induktionserwärmung.
4. Temperaturregelung und Prozesswiederholgenauigkeit
Induktionssysteme bieten eine präzise, nahezu sofortige Leistungsregelung. In combinazione con il feedback chiuso del pirometro e l'automazione basata su ricetta, ogni componente riceve condizioni di riscaldamento quasi identiche — fondamentale per la tempra, Saldatura dura e in ogni processo con finestra di temperatura stretta.
Anche il riscaldamento resistivo può mantenere le temperature con precisione, in particolare nei forni con alta massa termica. La reazione è però più lenta — la temperatura di una camera calda o di una grande piastra riscaldante non può essere modificata in pochi secondi. Se il vostro processo richiede un avvio rapido, variazioni di fase o profili specifici del componente, l'induzione reagisce più rapidamente.
La precisione di ripetizione in produzione dipende da più fattori oltre al nome della tecnologia. Nell'induzione è importante il posizionamento costante dei componenti, lo stato della bobina e le impostazioni di potenza. Nel riscaldamento a resistenza dipende dallo stato dell'elemento, dalla qualità del contatto, dalla distribuzione del carico e dal flusso d'aria uniforme. In entrambi i casi, una finestra di processo controllata è più importante della dicitura sull'impianto.
5. Materiale e geometria del componente
La prima domanda di selezione è la più semplice: Il pezzo è elettricamente conduttivo? L'induzione lo richiede — acciaio, Acciaio inossidabile, Kupfer, Il rame e l'alluminio funzionano. Il riscaldamento a resistenza può riscaldare tutto, ciò che si può mettere in un forno o premere contro una superficie calda: Metalli, Kunststoffe, Keramik, Materiali compositi, Adesivi.
Nei metalli ferromagnetici come il carbonio- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, quando la bobina può avvolgere il componente o seguire da vicino il suo contorno — onde, Ingranaggi, Cuscinetti, Rohre, Gli elementi di fissaggio e i componenti cilindrici sono ideali. Le forme complesse o irregolari possono richiedere una costruzione personalizzata della bobina, Concentratori di flusso, Rotazione o scansione sono necessarie. Il riscaldamento a resistenza è più tollerante con geometrie insolite, quando i pezzi possono essere semplicemente messi in forno; Il riscaldamento a resistenza con contatto diretto ha però difficoltà con superfici di contatto cattive o variabili.
6. Ausrüstung, Manutenzione e integrazione
Un sistema a induzione è concepito più tecnicamente di un semplice riscaldatore a resistenza. Comprende una fonte di alimentazione, una bobina di induzione, un Wasserkühlsystem, un'interfaccia di controllo, blocchi di sicurezza e spesso anche la movimentazione dei componenti. Questa complessità non è uno svantaggio, se il beneficio risiede in velocità, precisione di ripetizione e facile integrazione in celle automatizzate.
La dimensione della fonte di alimentazione dovrebbe basarsi sulla massa del componente, Materiale, Temperatura obiettivo, sui tempi di ciclo e sul tasso di produzione — non su stime. La sovradimensionamento spreca capitale. La sottodimensionamento porta a cicli lenti e processi instabili. . Unser Leitfaden zur Leistungsauswahl porta tramite il calcolo.
Il raffreddamento è altrettanto importante. Le bobine a induzione e l'elettronica di potenza generano calore, che deve essere dissipato in modo affidabile. Scarsa qualità dell'acqua, Flusso limitato o raffreddamento sottodimensionato riducono la vita utile dell'impianto e causano fermate non pianificate.
Gli impianti a riscaldamento resistivo sono meccanicamente più semplici, ma richiedono comunque manutenzione: Gli elementi si consumano, I termoelementi derivano, Gli isolamenti si degradano, Le superfici di contatto si ossidano e l'uniformità della temperatura nel forno cambia nel tempo. Nelle applicazioni a contatto diretto, la purezza della superficie e la pressione di contatto costante influenzano direttamente il trasferimento di calore e la qualità del componente.
7. Typische industrielle Anwendungen
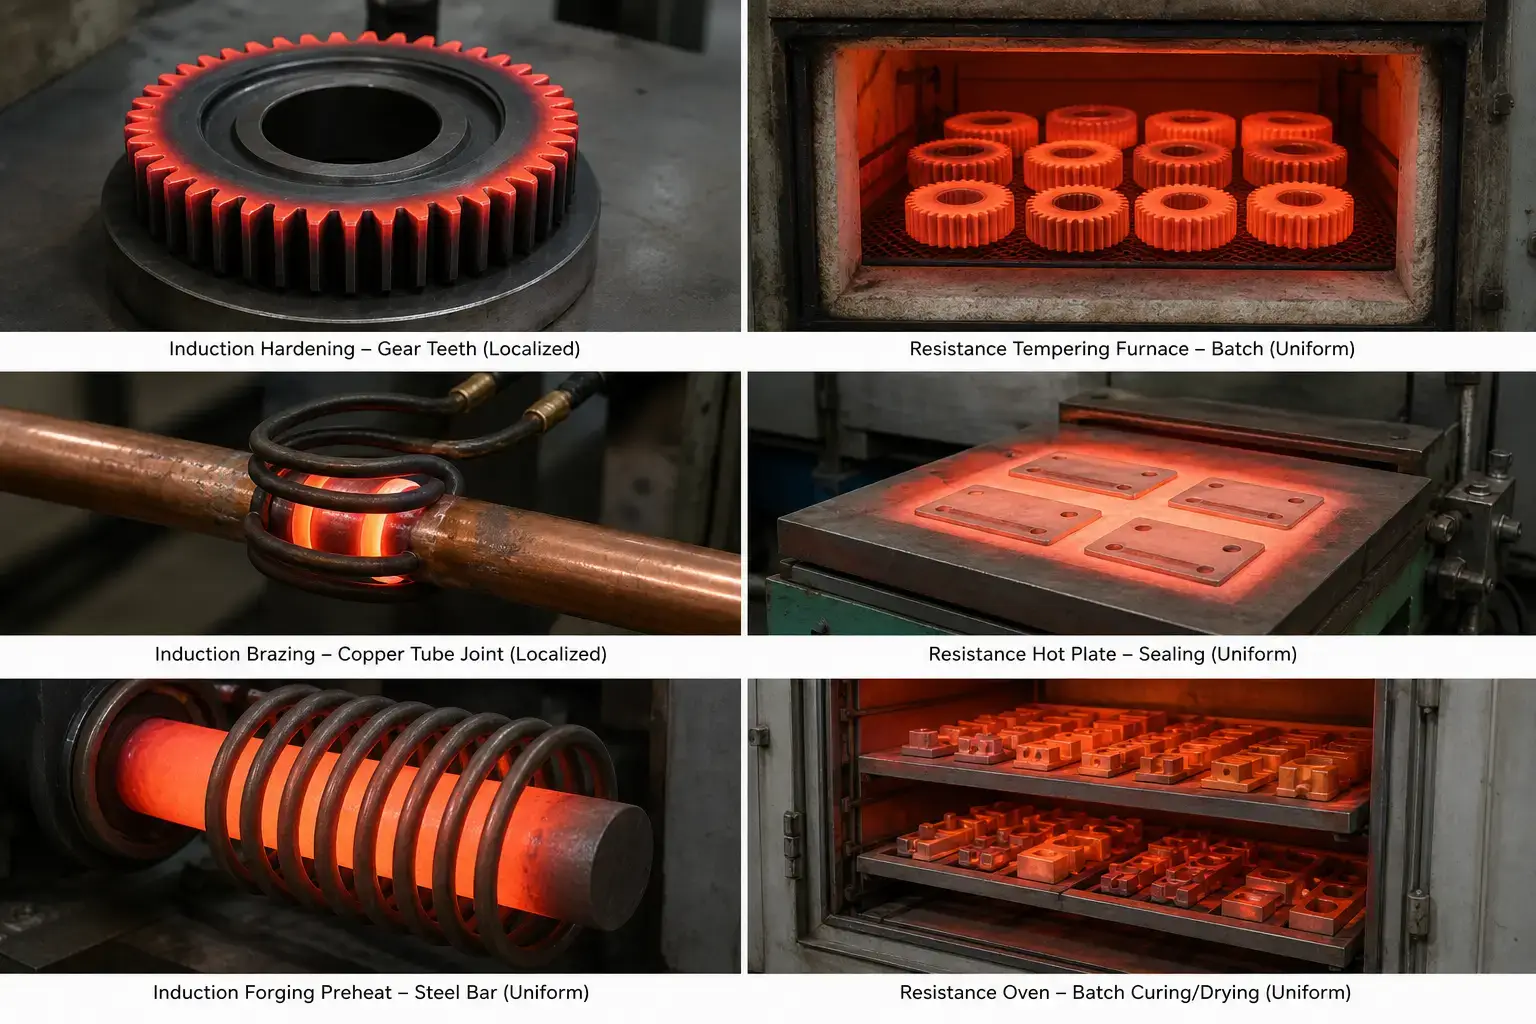
Entrambe le tecnologie hanno aree di applicazione industriale consolidate. Determinante è l'obiettivo del processo.
Il riscaldamento a induzione viene spesso utilizzato per:
— tempra a induzione — Alberi, Ingranaggi, Perni, Piste e superfici dei cuscinetti, in cui deve essere indurito solo lo strato esterno, mentre il nucleo rimane duttile
— Brasatura dura e brasatura tenera — Montaggio di utensili in metallo duro, Raccordi in rame, Componenti HVAC, in cui il riscaldamento localizzato del giunto previene danni ai materiali adiacenti
— Accoppiamenti a pressione e montaggio termico — Ingranaggi sugli alberi, Anelli dei cuscinetti nelle carcasse
— Preriscaldo dei lingotti forgiati, Ricottura e preriscaldamento prima della saldatura — rapido, secondo necessità, con minima formazione di ossidi
Il riscaldamento a resistenza è spesso utilizzato per:
— Batch-Anlassen und Spannungsarmglühen — große Mengen von Teilen, die ein gleichmäßiges Durchwärmen bei moderaten Temperaturen benötigen
— Trocknen, Aushärten und Backen — Beschichtungen, Adesivi, Aushärten von Verbundwerkstoffen in Öfen mit kontrollierter Atmosphäre
— Heizplatten- und Plattenerwärmung — Kunststoffversiegelung, Deformazione, Laborerwärmung, Prozesse mit geringem Volumen
— Anwendungen mit Heizpatronen und Bandheizern — lokalisierte Kontakterwärmung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten und Best Practices für das Induktionshartlöten.
8. Kurzer Selbstcheck: Spricht Ihr Prozess eher für Induktion?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ Mein Werkstück ist elektrisch leitfähig (Acciaio, Acciaio inossidabile, Kupfer, Messing, Aluminium).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 I secondi influenzano direttamente la mia produttività.
☐ Temperaturpräzision ist entscheidend für Bauteilqualität, Durezza o integrità delle giunzioni.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, affinché una bobina possa circondarlo o seguirlo da vicino.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit PLC- e controllo delle ricette.
☐ Offene Flammen, gas di scarico caldo o grandi camere riscaldate non sono desiderati nella mia produzione.
☐ Die Reduzierung von Ausschuss, Il ritardo e le deviazioni tra componenti hanno per la mia azienda un ROI misurabile.
Punteggio 6–8: L'induzione è molto adatta. La tecnologia è stata sviluppata appositamente per queste condizioni.
Punteggio 3–5: Si trovano nella zona grigia. Eseguire un test su un campione dei vostri pezzi effettivi — il risultato del processo, non la scheda tecnica, dovrebbe decidere.
Punteggio 0–2: Il riscaldamento per resistenza si adatta probabilmente meglio al vostro processo. Rivedete le sezioni 5 fino a 7 sopra di nuovo, per ottenere indicazioni su applicazioni batch-, non conduttive o di riscaldamento a lungo termine.
Principale scoperta
Induction heating vs. Riscaldamento a resistenza non è una questione, welche Technologie grundsätzlich überlegen ist. Ciò che conta è, welche besser zu Ihrem Material, Ihrer Geometrie, Ihrer Zykluszeit und Ihrer Produktionsumgebung passt. Induktion dominiert, wenn Geschwindigkeit, lokalisierte Erwärmung und Wiederholgenauigkeit wichtig sind — Härten, Brasatura forte, Vorwärmen zum Schmieden, Schrumpfpassungen. Widerstandserwärmung behauptet sich bei Batch-Prozessen, nichtleitenden Materialien, langen Durchwärmzyklen und Anwendungen, bei denen Einfachheit wichtiger ist als Geschwindigkeit. Beginnen Sie mit dem Bauteil, nicht mit der Technologie — dann wird die Antwort meist klar.
F: Was ist der Hauptunterschied zwischen Induktionserwärmung und Widerstandserwärmung?
Un: Induktion erzeugt Wärme mithilfe eines elektromagnetischen Feldes direkt in einem leitfähigen Werkstück — das Bauteil ist seine eigene Wärmequelle. Widerstandserwärmung erzeugt Wärme in einem separaten Element (gewickelter Draht, Heizpatrone, Nastro) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
Un: Nicht immer. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Ein schlecht ausgelegtes Induktionssystem kann schlechter abschneiden als ein gut abgestimmter Widerstandsofen.
F: L'induzione può sostituire completamente un forno a resistenza??
Un: Parzialmente. L'induzione può sostituire il riscaldamento in un forno a resistenza, quando il processo richiede un riscaldamento rapido, localizzato di parti conduttive — tempra, Brasatura forte, Vorwärmen zum Schmieden. Un forno a resistenza è ancora più adatto per rinvenimenti a lotto, cicli di riscaldamento lunghi, processi con atmosfera controllata o il riscaldamento di materiali non conduttivi come plastica e ceramica.
F: Cosa dovrei preparare, prima di contattare un fornitore di sistemi di riscaldamento a induzione?
Un: Tenere pronti la qualità del materiale, Disegni dei componenti, Temperatura obiettivo, Zona di riscaldamento, tempi di ciclo desiderati e volume di produzione annuale. Wenn möglich, inviare campioni per un test di processo — nulla sostituisce un test reale sul vostro pezzo effettivo.
Provare, a decidere tra riscaldamento a induzione- e riscaldamento a resistenza?
Inviateci i dettagli del vostro pezzo e i requisiti del processo. Valutiamo, se l'induzione è adatta alla vostra applicazione — e consigliamo un sistema, adattato ai tuoi pezzi, invece di un'offerta secondo il principio dell'unità.










