
5 critical factors when selecting an induction annealing system
Bei der Auswahl einer Induktionsglühmaschine geht es nicht darum, die Stromversorgung mit der höchsten Wattzahl oder das günstigste Angebot zu finden. Es geht darum, die Anlage auf drei Anforderungen abzustimmen, die konventionelles Ofenglühen nicht gleichzeitig erfüllen kann: lokale Erwärmung, kontrollierte Abkühlung und Inline-Durchsatz. Eine gut spezifizierte Maschine macht kaltverformtes Metall weicher, baut Spannungen in der Schweißzone ab und stellt die Duktilität wieder her — in Sekunden pro Teil statt in Stunden pro Charge. Eine schlecht abgestimmte Maschine führt zu einer uneinheitlichen Kornstruktur, Oberflächenoxidation und einer Investitionsanlage, die sich nie in den Rest der Linie integrieren lässt.
Glühen unterscheidet sich grundlegend vom Härten und Anlassen. Es arbeitet bei höheren Temperaturen, requires control of the cooling rate — not just the heating rate — and serves completely different production processes: Wire drawing, Tube forming, Cold upsetting and stress-relieving after welding. The following five factors are the decision points, that make a machine, that fits your process, from one, that works against it.
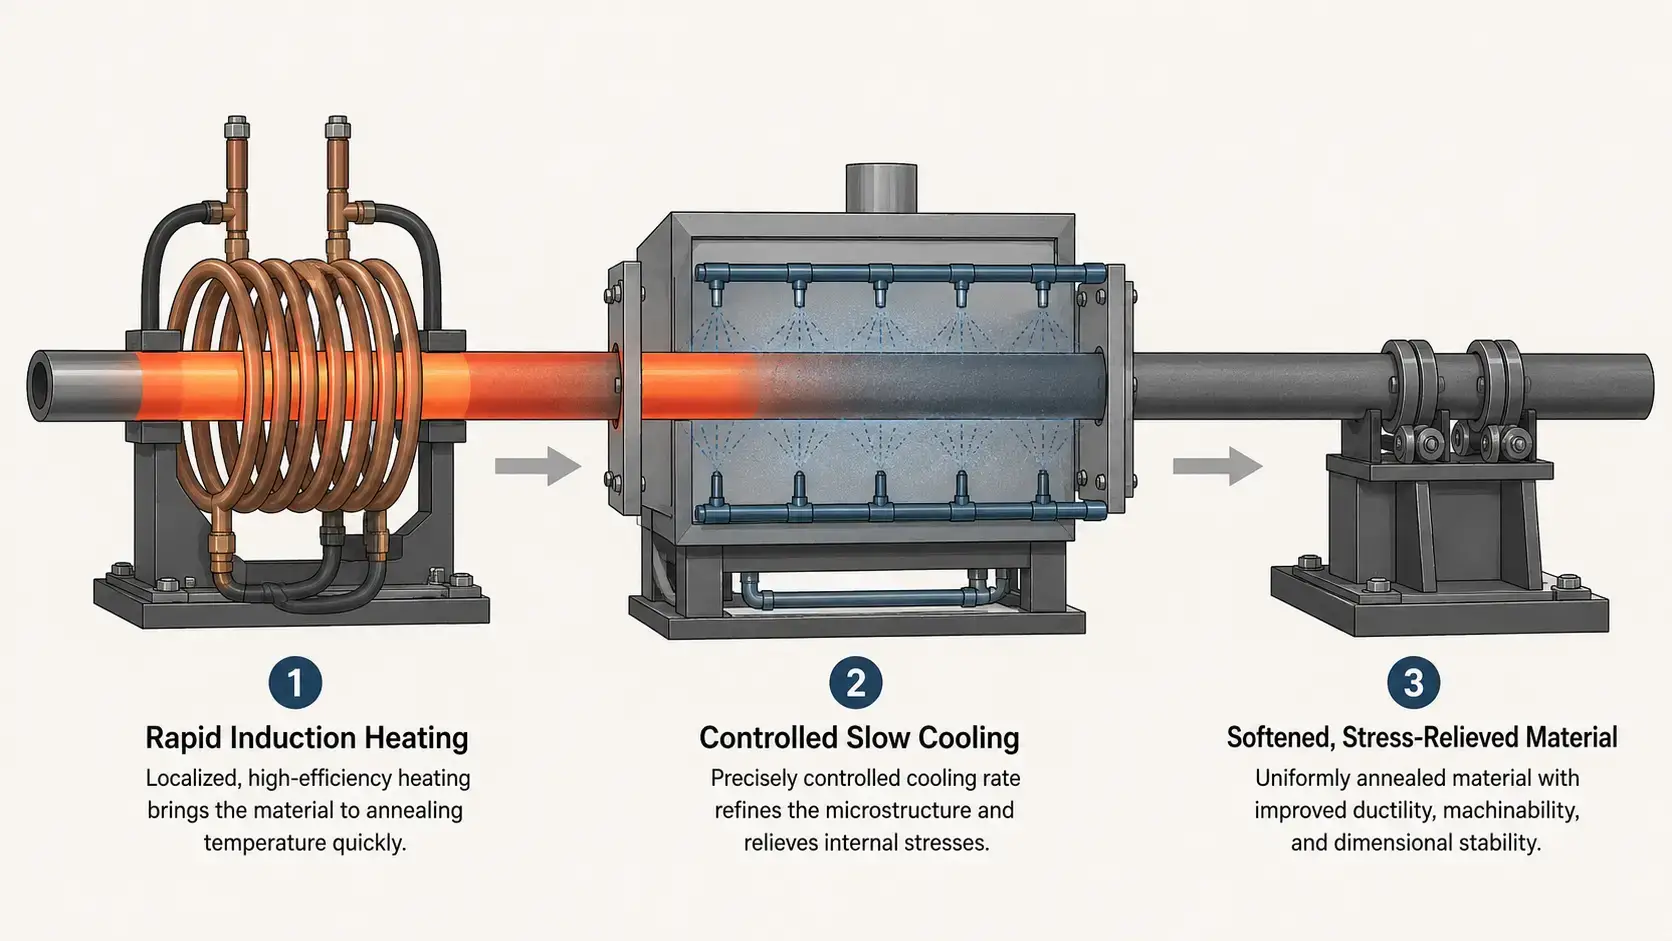
Table of Contents
1. Define your annealing application
Glühen ist kein einzelner Prozess — es ist eine Prozessfamilie, und die benötigte Maschine hängt vollständig davon ab, welchen Prozess Sie einsetzen. Im Gegensatz zum induktiven Anlassen, das fast immer auf das Härten folgt, kommt das Glühen an mehreren Stellen in der Produktionskette vor: nach dem Kaltziehen, zwischen Umformstufen, after welding or as a final step for stress-relief annealing before machining.
Start by, to determine, which type of application you are dealing with:
— Wire- and stranded wire annealing: Continuous wire drawing work-hardens the material. Inline induction annealing between drawing passes restores ductility, ohne die Linie anzuhalten. Das Spulendesign ist hier typischerweise eine mehrwindige Tunnelspule, durch die der Draht mit hoher Geschwindigkeit läuft.
— Rohr- und Leitungsrohr-Glühen: Rohrumformung, Biegen und Schweißen erzeugen Eigenspannungen. Induktionsglühen kann gezielt bestimmte Zonen behandeln — die Schweißnaht, den Biegeradius oder den gesamten Querschnitt — und verursacht dabei deutlich weniger Oxidation als ein Ofen.
— Stangen- und Rundmaterial-Glühen: Cold-forged or cold-drawn bar material often requires softening through the entire cross-section before the next forming process. Medium-frequency systems provide the required penetration depth for solid cross-sections.
— Annealing of the weld zone: Nach dem WIG-, MIG- oder Laserschweißen enthält die Wärmeeinflusszone (WEZ) Eigenspannungen, die Rissbildung verursachen können. Lokalisiertes Induktionsglühen behandelt ausschließlich die WEZ und lässt den Rest des Bauteils unverändert — etwas, das ein Ofen nicht leisten kann.
— Kontinuierliches Glühen über die gesamte Länge: Langprodukte wie Draht, Band oder Rohrmaterial laufen mit konstanter Geschwindigkeit durch eine feste Spule. Die Maschine muss über viele Stunden kontinuierlichen Betriebs ein stabiles thermisches Profil aufrechterhalten.
Eine Induktionsglühmaschine, die für kontinuierlichen Draht mit 200 Metern pro Minute ausgelegt ist, ist ein völlig anderes System als eine Maschine für die lokale Nachbehandlung nach dem Schweißen an einer Charge gefertigter Baugruppen. Definieren Sie zuerst die Anwendung und legen Sie anschließend die Maschine darauf aus.
2. Leistung, Frequenz & Kühlungsregelung
Leistung und Frequenz bestimmen, wie schnell und wie tief sich das Bauteil erwärmt. Beim Glühen gibt es jedoch eine dritte Variable, die ebenso wichtig ist: die Regelung der Abkühlrate. Anders als beim Härten — wo abgeschreckt wird — und beim Anlassen — wo in der Regel an Luft abgekühlt wird — erfordert das Glühen ein kontrolliertes langsames Abkühlen, damit sich die Kornstruktur richtig neu ausbilden kann. A machine, die perfekt erwärmt, aber zu schnell abkühlt, hinterlässt das Material härter als zu Beginn.
Die drei Parameter, die gemeinsam zu bewerten sind:
— Leistungsniveau: Annealing temperatures are higher than tempering temperatures — typically 700–900°C for steels, compared to 150–650°C for tempering. This means a higher specific power per kilogram of workpiece. Follow the standard Power requirements heran, um Ihre Ausgangsbasis abzuschätzen, rechnen Sie jedoch bei Glühprozessen mit Lasten am oberen Ende des Bereichs für eine gegebene Bauteilmasse.
— Frequenzauswahl: Medium frequency (1–10 kHz) eignet sich für massive Querschnitte wie Stangen und dickwandige Rohre, where the heat has to penetrate to the core. Higher frequencies (10–50 kHz) are suitable for thin-walled pipes, Wire and the annealing of surface layers. The rule is the same as for any Induction heating: smaller cross-section → higher frequency.
— Controlled cooling section: Here, the induction annealing system differs fundamentally from other induction machines. After the heating coil, the workpiece must pass through a controlled cooling zone — an insulated tunnel, einen temperaturgeregelten Mantel oder einen präzise getakteten Luftspalt — die die Temperatur langsam genug senkt, um eine vollständige Rekristallisation zu erreichen. Fragen Sie den Lieferanten, wie die Abkühlrate gesteuert wird, nicht nur, wie die Erwärmung erfolgt.
Ein Lieferant, der nur über Kilowatt und Kilohertz spricht, ohne die Kühlungsregelung zu berücksichtigen, behandelt das Glühen wie Härten mit einem niedrigeren Temperatursollwert. Es ist nicht dasselbe.
3. Temperaturpräzision & Gleichmäßigkeit
Die Temperaturregelung beim Glühen ist aus zwei Gründen anspruchsvoll, die nicht für das Härten oder Anlassen gelten. Erstens ist das Zieltemperaturfenster im Verhältnis zur absoluten Temperatur eng — das Halten bei 850°C ±10°C erfordert eine strengere proportionale Regelung als das Halten bei 400°C ±10°C, da Wärmeverluste an die Umgebung mit der vierten Potenz der absoluten Temperatur skalieren. Zweitens beschleunigt sich das Kornwachstum, wenn die Temperatur zu weit überschwingt, und die mechanischen Eigenschaften des Materials verschlechtern sich dauerhaft — grobe Körner lassen sich durch langsameres Abkühlen nicht wieder „zurückwachsen“.
Wichtige Funktionen zur Temperaturregelung, die bei einem Induktionsglühsystem zu bewerten sind:
— Zweiwellenlängen- oder Verhältnispyrometrie: Standard-IR-Pyrometer können bei Änderungen des Emissionsgrads driften, wenn die Bauteiloberfläche bei Glühtemperaturen oxidiert. Ein Zweiwellenlängensensor kompensiert dies und liefert genaue Messwerte, even if the surface condition changes during heating.
— Closed-loop power control with fast response: The system must adjust the output power within milliseconds, to compensate for fluctuations in line speed, temperature fluctuations of the input material and drift of the coil impedance, when the coil heats up during a production run.
— Multi-zone monitoring for continuous processes: In wire- Oder Rohrglühlinien sollte die Temperatur am Spulenausgang und am Ausgang der Kühlzone gemessen werden. Die Differenz zwischen diesen beiden Messwerten zeigt, ob die Abkühlrate im Sollbereich liegt.
— Rezeptverwaltung mit materialspezifischen Profilen: Glühparameter für Rohre aus Edelstahl 304 unterscheiden sich vollständig von denen für Draht aus C1020-Kohlenstoffstahl. Die Maschine sollte validierte Profile speichern, abrufen und sperren können, damit Bediener nicht bei jedem Materialwechsel neu abstimmen müssen.
Wenn ein Lieferant die Temperaturgleichmäßigkeit an Ihrem spezifischen Werkstück mit Ihrem spezifischen Material nicht nachweisen kann, suchen Sie weiter. Die Prozessvalidierung an Ihren tatsächlichen Teilen ist der einzige Nachweis, der zählt.
4. Automatisierung & Produktionskapazität
Glühlinien lassen sich in zwei große Kategorien einteilen, und die Automatisierungsanforderungen sind jeweils völlig unterschiedlich. Kontinuierliche Prozesslinien — Drahtziehen, Rohrwerk-Glühen, Bandverarbeitung — erfordern, dass das Induktionssystem mit einer bestehenden Liniengeschwindigkeit synchronisiert wird, die möglicherweise bereits festgelegt ist. Batch-Glühstationen — Zellen zur Nachbehandlung von Schweißnähten, Stationen zum Spannungsarmglühen vor der Bearbeitung — benötigen schnellen Teilewechsel und flexible Vorrichtungen.
Stimmen Sie den Automatisierungsgrad auf Ihr Produktionsprofil ab:
— Kontinuierliches Inline-Glühen: Die Induktionsspule und die Kühlstrecke werden direkt in die Drahtzieh-, Rohrschweiß- oder Bandwalzlinie integriert. Das Steuerungssystem muss mit der Linien-PLC kommunizieren, um die Leistung bei Änderungen der Liniengeschwindigkeit in Echtzeit anzupassen. Eine Kommunikationsverzögerung von zwei Sekunden bei 100 Metern pro Minute bedeutet drei Meter Ausschuss.
— Halbautomatische Batch-Zellen: Ein Bediener lädt das Teil in eine Vorrichtung, startet den Zyklus und entnimmt das fertige Teil. Geeignet für das Glühen von Schweißzonen an gefertigten Baugruppen oder das Spannungsarmglühen von Schmiedeteilen vor der Bearbeitung. Die Konstanz der Zykluszeit hängt von der Wiederholgenauigkeit der Teilepositionierung ab — die Vorrichtung sollte das Werkstück jedes Mal präzise relativ zur Spule positionieren.
— Vollautomatische Roboterzellen: Ein Roboter lädt Teile in die Spule, der Glühzyklus läuft, und der Roboter entlädt sie. Diese Konfiguration eignet sich gut für mittlere bis hohe Stückzahlen einzelner Teile, bei denen Arbeitskosten oder die Konstanz der Zykluszeit die Automatisierungsinvestition rechtfertigen. Dieselbe Konstruktionslogik gilt wie bei der Auswahl eines Induktionshärtesystems mit Roboterhandling.
— Schnellwechsel-Werkzeuge: Wenn Sie mehrere SKUs auf derselben Maschine glühen, sollten Spule, Führungen und Einsätze der Kühlzone innerhalb von Minuten und nicht erst nach Stunden austauschbar sein. Jede Minute Rüstzeit ist verlorene Produktionskapazität.
Bei kontinuierlichen Linien sollten Sie die Maschine für die höchste Liniengeschwindigkeit auslegen, die Sie in den nächsten drei Jahren erwarten, nicht für die Geschwindigkeit, mit der Sie heute fahren. Die spätere Nachrüstung einer schnelleren Stromversorgung ist teurer, als die richtige Kapazität von Anfang an zu kaufen.
5. Lieferantenerfahrung & Prozess-Know-how
Glühen ist der Induktionsprozess, bei dem die Erfahrung des Lieferanten am meisten zählt. Härten ist vergleichsweise fehlertolerant: über die Umwandlungstemperatur erhitzen, abschrecken, fertig. Anlassen ist unkompliziert: auf eine niedrigere Zieltemperatur erhitzen, halten, an der Luft abkühlen. Beim Glühen kommt eine weitere Dimension hinzu — kontrolliertes Abkühlen — und dafür muss der Lieferant Metallurgie verstehen, nicht nur Elektrotechnik. Ein Lieferant, der sich mit Leistungselektronik auskennt, aber nicht mit der Kinetik von Phasenumwandlungen, wird eine Maschine spezifizieren, die hervorragend erhitzt und das Material beim Abkühlen ruiniert.
Bei der Bewertung von Lieferanten sollten Sie über den Gerätekatalog hinaus nachfragen:
— Materialspezifische Prozesserfahrung: Hat der Lieferant Glühanlagen für Ihre Werkstofffamilie gebaut — Kohlenstoffstähle, nichtrostende Stähle, Kupferlegierungen, aluminum? Jede Werkstoffgruppe hat unterschiedliche Umwandlungstemperaturen, Emissionsgradeigenschaften und Empfindlichkeiten gegenüber Abkühlraten. Fragen Sie nach einer Referenz eines Kunden, der ein ähnliches Material verarbeitet.
— Spulendesign für das Glühen: Glühspulen laufen häufig bei höheren Temperaturen und über längere Einschaltdauern als Härtespulen. Das Kühlsystem der Spule, die Isolierung und die mechanische Tragstruktur müssen für eine dauerhafte thermische Belastung ausgelegt sein, nicht für intermittierenden Betrieb. Eine zum Glühen umfunktionierte Härtespule wird vorzeitig ausfallen.
— Engineering der Kühlzone: Dies ist der Teil eines induction heating system, den die meisten generischen Lieferanten übersehen. Lassen Sie sich zeigen, wie der Kühlabschnitt ausgelegt ist — Länge, Isolierung, Temperaturmesspunkte und ob er für unterschiedliche Materialien und Liniengeschwindigkeiten angepasst werden kann.
— Prozessvalidierung vor Ort: Der Lieferant sollte bereit sein, Ihr Material durch ein Testsystem laufen zu lassen und Zeit-Temperatur-Kurven, Härtemesswerte vor und nach der Behandlung sowie metallografische Bilder der Kornstruktur bereitzustellen. Ein Angebot ohne Prozessdaten ist ein Glücksspiel.
— After-Sales-Support und Ersatzteile: Glühlinien laufen häufig rund um die Uhr. Stillstandskosten werden pro Minute berechnet, nicht pro Tag. Klären Sie die Lieferzeiten für Ersatzteile und ob der Lieferant Ferndiagnose für die Stromversorgung und das Steuerungssystem anbietet.
Ein Lieferant, mit dem sich die Zusammenarbeit lohnt, fragt nach Ihrer Glühanwendung, bevor er eine Leistungsangabe anbietet. Wir bewerten jede Anfrage anhand der fünf oben genannten Faktoren — Anwendungstyp, Leistungs- und Kühlanforderungen, Temperaturregelung, Automation needs and long-term process support — and deliver a configuration based on your materials and production goals, not based on a catalog preset.
Induktion vs. konventionelles Ofenglühen
For manufacturers, who currently use batch furnaces or continuous belt furnaces for annealing, the question arises, whether induction offers a sufficient advantage, to justify the switch. The following table compares the two methods based on the aspects, that are most important in production.
| Induction annealing | Conventional oven heating |
|---|---|
| Rapid local heating — seconds to minutes | Slow batch heating — typically 1–6 hours |
| Controlled cooling rate — programmable slow-cooling zone | Passive oven cooling — limited control of cooling rate, Dependent on thermal mass |
| Minimal oxidation — short high-temperature exposure, Compatible with inert gas | More scale formation — longer exposure at temperature |
| Lower energy requirement per part — only the target zone is heated | Higher energy consumption — oven idle, Wärmeverluste an die Umgebung |
| Inline-fähig — kontinuierliche Verarbeitung von Draht, Rohr und Band | Auf Chargen beschränkter Ablauf — beladen, halten, abkühlen, entladen |
| Konstante Kornfeinung — wiederholbarer thermischer Zyklus pro Teil | Temperaturgradienten im Ofen — variable Ergebnisse je nach Zone |
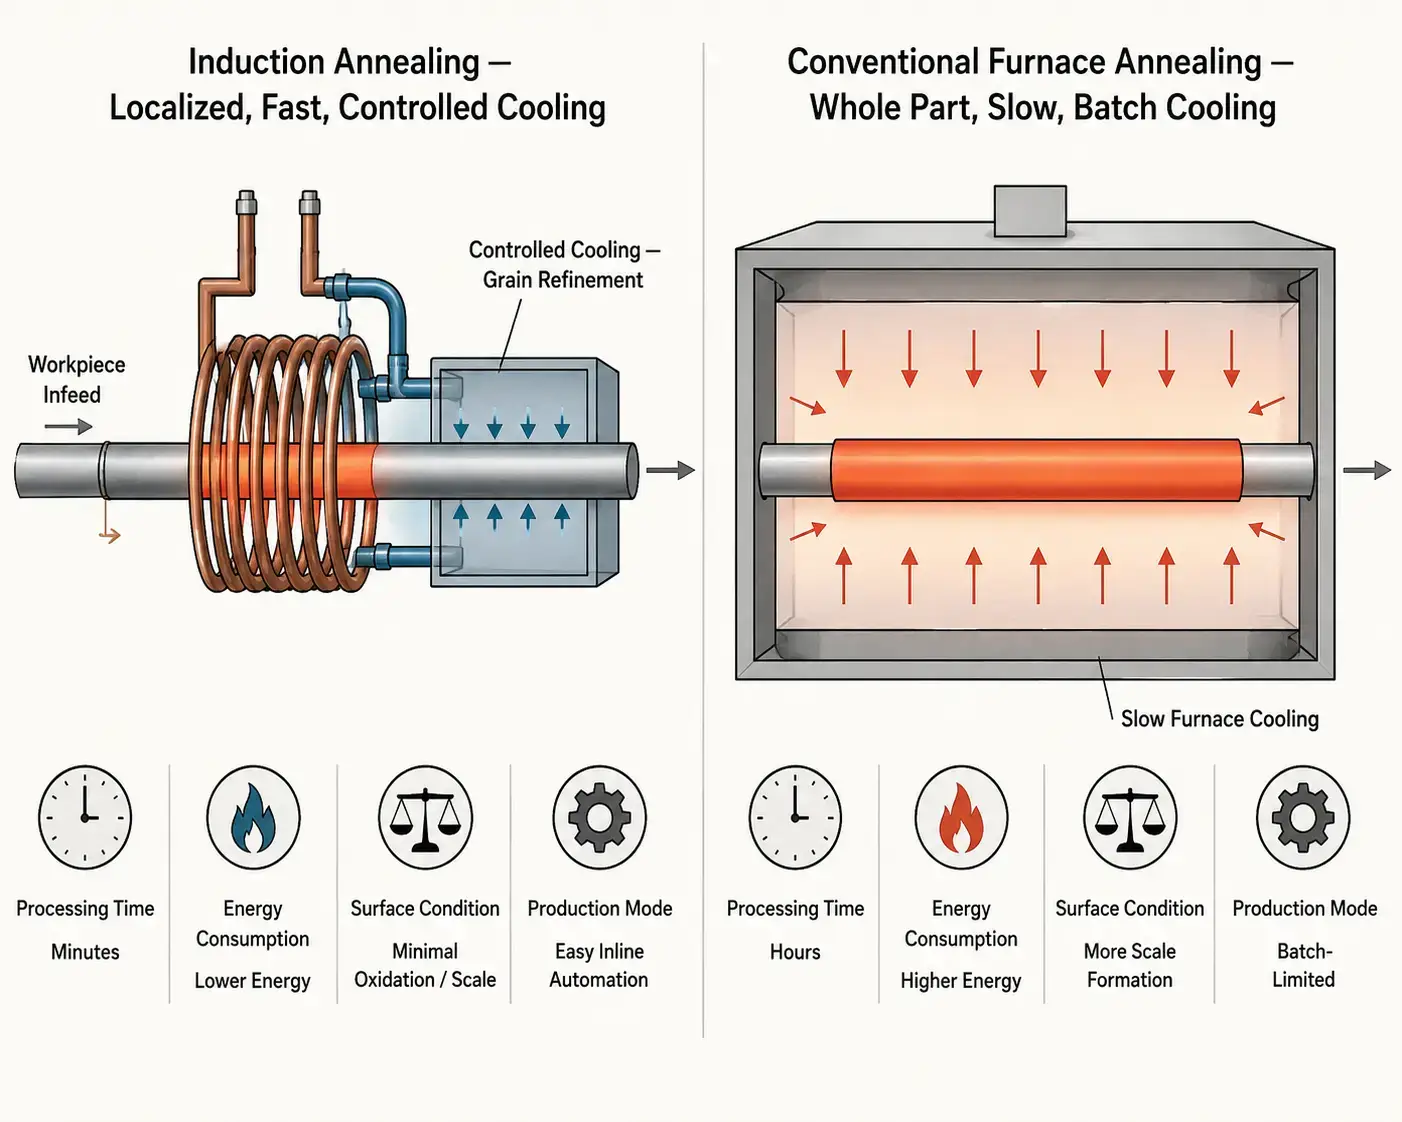
Induktionsglühen ist kein universeller Ersatz für den Ofen. Für Lohnfertiger, die Dutzende unterschiedlicher Teile-Geometrien in unvorhersehbaren Chargen glühen, bleibt ein konventioneller Ofen das vielseitigere Werkzeug — beladen, Profil einstellen und laufen lassen. Für dedizierte Produktionslinien, die Draht, Rohr, Stabmaterial oder wiederkehrende Schweißbaugruppen bei mittleren bis hohen Stückzahlen glühen, bietet Induktion jedoch schnellere Zyklen, einen geringeren Energiebedarf pro Teil, deutlich weniger Oxidation und eine Kontrolle der Abkühlrate, die ein Chargenofen nicht erreichen kann. Der wirtschaftliche Kipppunkt ist am deutlichsten, wenn der Glühschritt der Engpass in einer ansonsten kontinuierlichen Linie ist.
Key insight
Die Auswahl einer Induktionsglühmaschine läuft auf fünf Entscheidungen hinaus, und die wichtigste ist die erste: genau zu definieren, was Sie glühen und warum. Die Anwendung — Draht, Rohr, Stange oder Schweißzone — bestimmt Leistung, Frequenz und Spulengeometrie. Das Material bestimmt die Zieltemperatur und die Abkühlrate, die Sie einhalten müssen. Und das Produktionsvolumen bestimmt, ob Sie ein kontinuierliches Inline-System, eine halbautomatische Zelle oder eine vollrobotische Arbeitsstation benötigen. Ein Lieferant, der zunächst nach Ihrem Material und Ihrer Liniengeschwindigkeit fragt, statt einfach eine Maschine aus einem Katalog anzubieten, macht den Unterschied zwischen einem System, das vom ersten Tag an funktioniert, und einem, das sechs Monate Nachjustierung erfordert. Die richtige, korrekt spezifizierte Maschine macht aus dem Glühen als Batch-and-Wait-Prozess einen kontinuierlichen, wiederholbaren Produktionsschritt.
FAQ
F: What is the difference between induction annealing and induction tempering?
A: The three main differences are temperature, cooling rate, and purpose. Annealing occurs at higher temperatures (typically 700–900°C for steels), to fully recrystallize the grain structure and achieve maximum softness and ductility. Tempering occurs at lower temperatures (150~650°C), to reduce brittleness after hardening while retaining most of the hardness. Glühen erfordert kontrolliertes langsames Abkühlen, um Kornfeinung zu ermöglichen; Anlassen erfolgt in der Regel an Luft. Außerdem dienen sie unterschiedlichen Punkten in der Fertigungskette: Glühen wird häufig bei kaltverformtem oder geschweißtem Material eingesetzt, während Anlassen immer auf einen Härteschritt folgt.
F: Welche Materialien können induktiv geglüht werden?
A: Kohlenstoffstähle, legierte Stähle, Edelstähle, Kupfer und Kupferlegierungen, Aluminiumlegierungen und Titan können alle induktiv geglüht werden, sofern Stromversorgung und Frequenz auf den elektrischen Widerstand und die Wärmeleitfähigkeit des Materials abgestimmt sind. Nichteisenmetalle wie Kupfer und Aluminium erfordern höhere Leistungsdichten, da ihr geringerer elektrischer Widerstand die Effizienz der induktiven Erwärmung reduziert. Spulendesign und Frequenz müssen für jede Materialfamilie angepasst werden — ein für Stahl eingerichtetes System wird Kupfer ohne Neukonstruktion nicht effektiv glühen.
F: Kann Induktionsglühen einen herkömmlichen Glühofen ersetzen?
A: Für die kontinuierliche Produktion von Draht, Rohr, Band und Stange: ja — Induktionsglühen kann den Ofen vollständig ersetzen und bietet schnellere Zykluszeiten, niedrigere Energiekosten, weniger Oxidation und eine deutlich bessere Kontrolle der Abkühlrate. Für das Chargenglühen großer, unregelmäßig geformter Konstruktionen oder gemischter Teileaufträge ist ein Ofen häufig weiterhin die praktischere Wahl. Viele Hersteller nutzen ein Hybridmodell: Induction for dedicated high-volume lines, Oven for variable small-batch work.
Do you need help specifying an induction annealing system?
Tell us your material, the workpiece dimensions, the target properties and production volume. We recommend an induction annealing configuration, that is tailored to your application.










