
Induktionserwärmung vs. Widerstandserwärmung: Welches elektrische Erwärmungsverfahren passt zu Ihrem Prozess?
Induktionserwärmung vs. Widerstandserwärmung ist ein Vergleich, der immer dann relevant wird, wenn Hersteller ein elektrisches Erwärmungsverfahren für die Produktion auswählen müssen. Beide wandeln Strom in Wärme um. Beide können industrielle Temperaturen erreichen. Doch sie erzeugen und übertragen diese Wärme auf grundlegend unterschiedliche Weise — und diese Unterschiede wirken sich auf Zykluszeit, Bauteilqualität, Energieverbrauch und die einfache Integration des Prozesses in Ihre Linie aus.
Dieser Leitfaden vergleicht beide Verfahren aus technischer und einkäuferischer Sicht: wie sie funktionieren, wo ihre jeweiligen Stärken liegen und wie Sie entscheiden, welches Verfahren zu Ihrem Prozess passt.
1. Wie die Technologien funktionieren
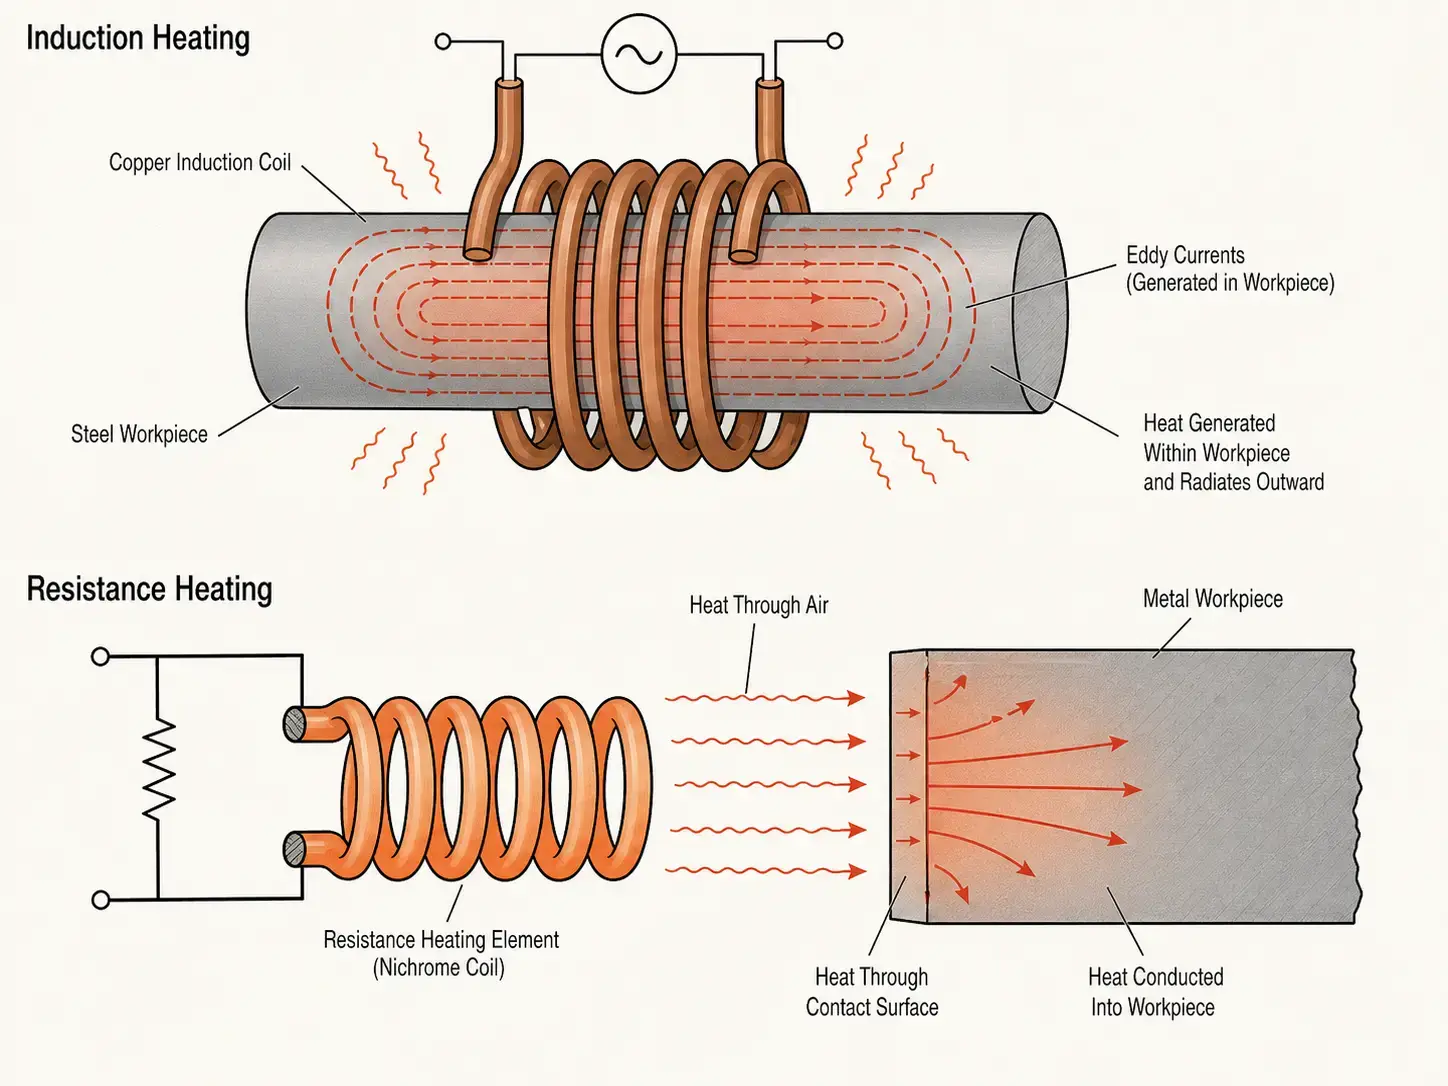
Induktionserwärmung nutzt ein wechselndes elektromagnetisches Feld, um Wärme direkt in einem elektrisch leitfähigen Werkstück zu erzeugen. Eine Induktionsstromquelle leitet Wechselstrom durch eine Kupferspule und erzeugt dadurch ein Magnetfeld. Wenn ein Metallteil in dieses Feld gelangt, werden im Bauteil selbst Wirbelströme induziert — und diese Ströme erzeugen Wärme von innen heraus. Das Bauteil ist seine eigene Wärmequelle. Kein Kontakt. Keine Aufwärmverzögerung. Kein Zwischenmedium.
Bei der Widerstandserwärmung fließt Strom durch ein Widerstandselement — einen gewickelten Draht, einen Stab, eine Heizpatrone oder ein flaches Band — und dieses Element wird heiß. Die Wärme wird anschließend durch Wärmeleitung, Konvektion oder Strahlung auf das Werkstück übertragen. In einem Ofen erwärmt das Element die Kammerluft und die Wände, die dann das Bauteil erwärmen. Bei der Widerstandserwärmung mit Direktkontakt berührt das heiße Element das Bauteil.
Der praktische Unterschied liegt darin, wo die Wärme entsteht. Induktion erzeugt sie im Metall. Widerstandserwärmung erzeugt sie in einem separaten Element und überträgt sie auf das Bauteil. Alles Weitere — Geschwindigkeit, Präzision, Effizienz, Bauteilverzug — ergibt sich aus diesem einen Unterschied.
2. Die wichtigsten Unterschiede auf einen Blick
| Faktor | Induktionserwärmung | Widerstandserwärmung |
|---|---|---|
| Wärmeerzeugung | Im Werkstück — elektromagnetische Induktion | In einem Widerstandselement — Joule-Erwärmung, anschließend Übertragung |
| Erwärmungsrate | Sekunden bis zum Erreichen der Zieltemperatur | Minuten — Element und Kammer müssen zuerst aufheizen |
| Lokalisierung | Präzise — nur die Zone innerhalb der Spule wird erwärmt | Breitflächig — typischerweise Erwärmung einer Kammer, Platte oder Kontaktfläche |
| Materialkompatibilität | Nur elektrisch leitfähige Materialien | Leitfähige und nichtleitende Materialien — Metalle, Kunststoffe, Keramik |
| Aufwärmzeit | Keine — sofort ein, sofort aus | Minuten bis zum Erreichen des Kammer- oder Element-Sollwerts |
| Automatisierungsfähigkeit | Ausgezeichnet — kurze Zyklen, einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Widerstandserwärmung beinhaltet immer eine thermische Übergabe: Element wird heiß → Luft oder Kontaktfläche wird heiß → Bauteil wird heiß. In Batch-Öfen muss die gesamte Kammermasse — Feuerfestmaterial, Vorrichtungen, Atmosphäre — durchwärmt werden, bevor die Charge die Temperatur erreicht. Dieser Overhead ist bei Batch-Prozessen mit langen Zyklen akzeptabel. In Linien mit hohem Durchsatz wird er zum Engpass.
Auf der Energieseite überträgt Induktion einen höheren Anteil der Eingangsleistung direkt in das Werkstück — typischerweise 50–80% Systemwirkungsgrad, wenn die Spule gut ausgelegt ist und die Frequenz zum Bauteil passt. Widerstandsöfen verlieren Energie über Kammerwände, Abluft, Vorrichtungen und wiederholte thermische Zyklen. Die Effizienz allein entscheidet die Wahl jedoch nicht immer — Ihre Kosten pro kWh, die Zykluszeit und die Ausschussrate bestimmen gemeinsam den ROI. Einen tieferen Blick auf die Zahlen bietet unser Leitfaden zur Leistungsberechnung für Induktionserwärmung.
4. Temperaturregelung und Prozesswiederholgenauigkeit
Induktionssysteme bieten eine präzise, nahezu sofortige Leistungsregelung. In Kombination mit geschlossener Pyrometer-Rückführung und rezeptbasierter Automatisierung erhält jedes Bauteil nahezu identische Erwärmungsbedingungen — entscheidend beim Härten, Hartlöten und bei jedem Prozess mit engem Temperaturfenster.
Auch Widerstandserwärmung kann Temperaturen genau halten, insbesondere in Öfen mit hoher thermischer Masse. Die Reaktion ist jedoch langsamer — die Temperatur einer heißen Kammer oder einer großen Heizplatte lässt sich nicht innerhalb von Sekunden ändern. Wenn Ihr Prozess schnelles Hochfahren, Stufenänderungen oder bauteilspezifische Profile erfordert, reagiert Induktion schneller.
Wiederholgenauigkeit in der Produktion hängt von mehr ab als vom Namen der Technologie. Bei Induktion kommt es auf konstante Bauteilpositionierung, Spulenzustand und Leistungseinstellungen an. Bei Widerstandserwärmung hängt sie von Elementzustand, Kontaktqualität, Lastverteilung und gleichmäßiger Luftströmung ab. In beiden Fällen ist ein kontrolliertes Prozessfenster wichtiger als die Bezeichnung auf der Anlage.
5. Material und Bauteilgeometrie
Die erste Auswahlfrage ist die einfachste: Ist das Werkstück elektrisch leitfähig? Induktion erfordert dies — Stahl, Edelstahl, Kupfer, Messing und Aluminium funktionieren. Widerstandserwärmung kann alles erwärmen, was Sie in einen Ofen legen oder gegen eine heiße Oberfläche pressen können: Metalle, Kunststoffe, Keramik, Verbundwerkstoffe, Klebstoffe.
Bei ferromagnetischen Metallen wie Kohlenstoff- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, wenn die Spule das Bauteil umschließen oder eng seiner Kontur folgen kann — Wellen, Zahnräder, Lager, Rohre, Befestigungselemente und zylindrische Komponenten sind ideal. Komplexe oder unregelmäßige Formen können eine individuelle Spulenkonstruktion, Flusskonzentratoren, Rotation oder Scanning erfordern. Widerstandserwärmung ist bei ungewöhnlichen Geometrien toleranter, wenn Teile einfach in einen Ofen gelegt werden; Widerstandserwärmung mit Direktkontakt hat jedoch Schwierigkeiten bei schlechten oder variierenden Kontaktflächen.
6. Ausrüstung, Wartung und Integration
Ein Induktionssystem ist stärker technisch ausgelegt als ein einfacher Widerstandsheizer. Es umfasst eine Stromquelle, eine Induktionsspule, ein Wasserkühlsystem, eine Steuerungsschnittstelle, Sicherheitsverriegelungen und häufig auch Teilehandling. Diese Komplexität ist kein Nachteil, wenn der Nutzen in Geschwindigkeit, Wiederholgenauigkeit und einfacher Integration in automatisierte Zellen liegt.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, Material, Zieltemperatur, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. Überdimensionierung verschwendet Kapital. Unterdimensionierung führt zu langsamen Zyklen und instabilen Prozessen. Unser Leitfaden zur Leistungsauswahl führt durch die Berechnung.
Kühlung ist ebenso wichtig. Induktionsspulen und Leistungselektronik erzeugen Wärme, die zuverlässig abgeführt werden muss. Schlechte Wasserqualität, eingeschränkter Durchfluss oder zu klein dimensionierte Kühlung verkürzen die Lebensdauer der Anlage und verursachen ungeplante Stillstände.
Anlagen zur Widerstandserwärmung sind mechanisch einfacher, erfordern aber dennoch Wartung: Elemente verschleißen, Thermoelemente driften, Isolierungen bauen ab, Kontaktflächen oxidieren und die Temperaturgleichmäßigkeit im Ofen verändert sich mit der Zeit. Bei Direktkontakt-Anwendungen beeinflussen Oberflächenreinheit und konstanter Anpressdruck direkt die Wärmeübertragung und Bauteilqualität.
7. Typische industrielle Anwendungen
Beide Technologien haben bewährte industrielle Einsatzbereiche. Entscheidend ist das Prozessziel.
Induktionserwärmung wird häufig eingesetzt für:
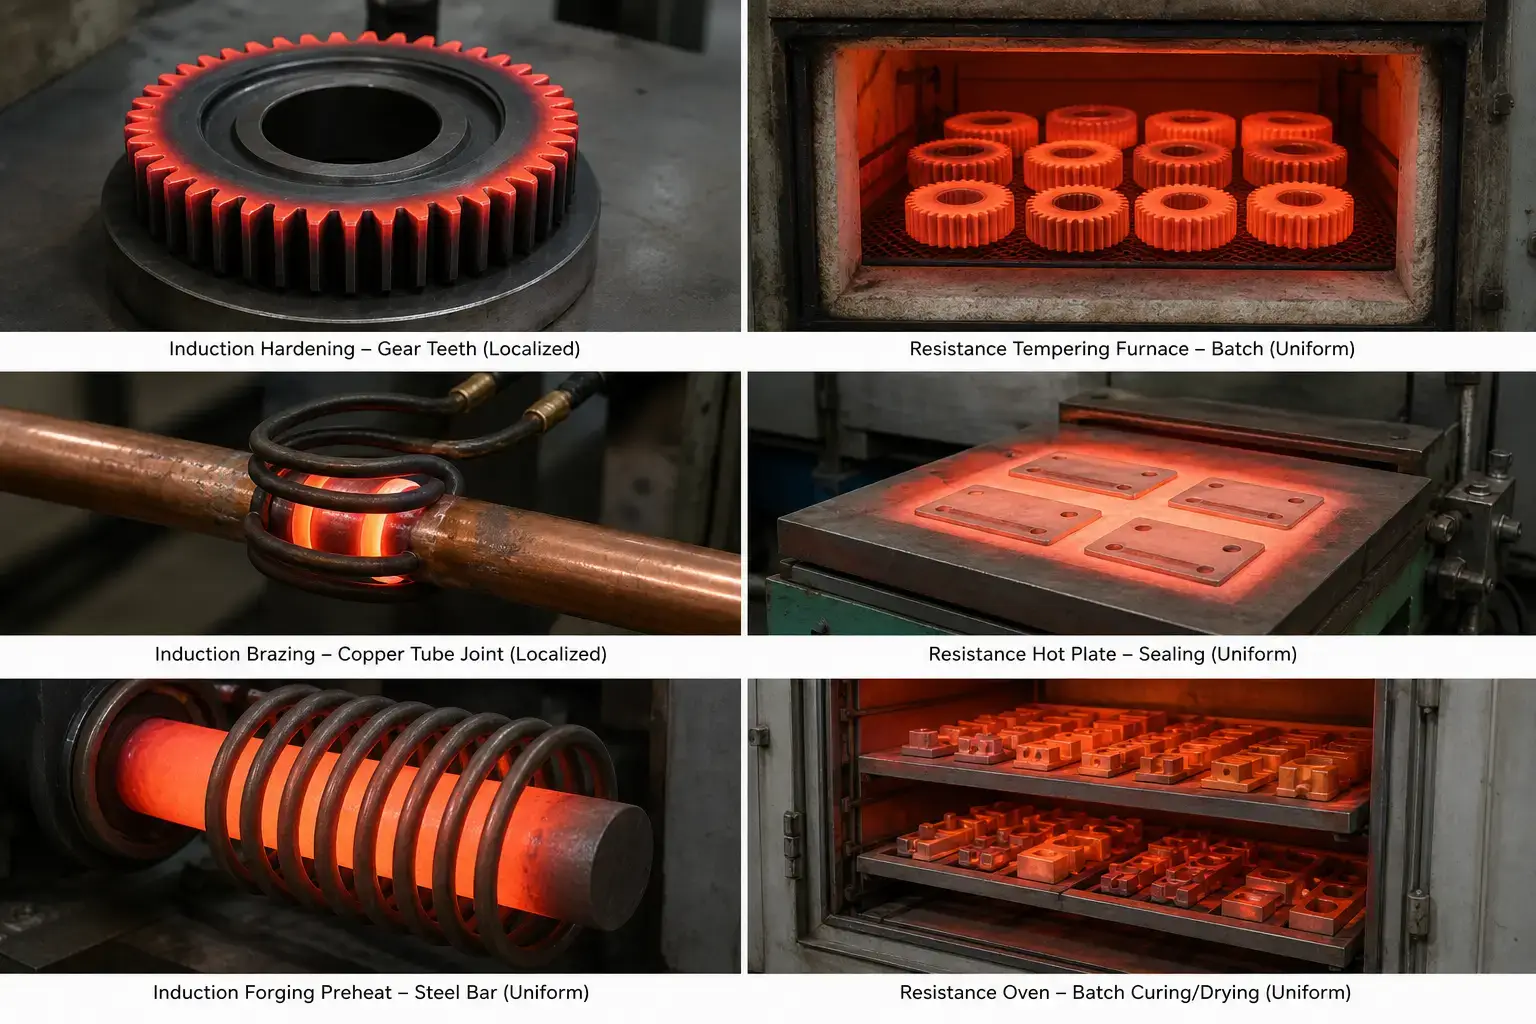
— Induktionshärten — Wellen, Zahnräder, Stifte, Laufbahnen und Lagerflächen, bei denen nur die Außenschicht gehärtet werden soll, während der Kern zäh bleibt
— Hartlöten und Weichlöten — Montage von Hartmetallwerkzeugen, Kupferfittings, HVAC-Komponenten, bei denen lokalisierte Erwärmung der Fügestelle Schäden an angrenzenden Materialien verhindert
— Schrumpfpassungen und thermische Montage — Zahnräder auf Wellen, Lagerringe in Gehäuse
— Vorwärmen von Schmiedeknüppeln, Glühen und Vorwärmen vor dem Schweißen — schnell, bedarfsgerecht, mit minimaler Zunderbildung
Widerstandserwärmung wird häufig eingesetzt für:
— Batch-Anlassen und Spannungsarmglühen — große Mengen von Teilen, die ein gleichmäßiges Durchwärmen bei moderaten Temperaturen benötigen
— Trocknen, Aushärten und Backen — Beschichtungen, Klebstoffe, Aushärten von Verbundwerkstoffen in Öfen mit kontrollierter Atmosphäre
— Heizplatten- und Plattenerwärmung — Kunststoffversiegelung, Umformen, Laborerwärmung, Prozesse mit geringem Volumen
— Anwendungen mit Heizpatronen und Bandheizern — lokalisierte Kontakterwärmung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten und Best Practices für das Induktionshartlöten.
8. Kurzer Selbstcheck: Spricht Ihr Prozess eher für Induktion?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ Mein Werkstück ist elektrisch leitfähig (Stahl, Edelstahl, Kupfer, Messing, Aluminium).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 Sekunden beeinflusst direkt meinen Durchsatz.
☐ Temperaturpräzision ist entscheidend für Bauteilqualität, Härte oder Verbindungsintegrität.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, damit eine Spule sie umschließen oder eng verfolgen kann.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit PLC- und Rezeptsteuerung integrieren.
☐ Offene Flammen, heißes Abgas oder große beheizte Kammern sind in meiner Fertigung unerwünscht.
☐ Die Reduzierung von Ausschuss, Verzug und Bauteil-zu-Bauteil-Abweichungen hat für meinen Betrieb einen messbaren ROI.
Punktzahl 6–8: Induktion ist sehr gut geeignet. Die Technologie wurde genau für diese Bedingungen entwickelt.
Punktzahl 3–5: Sie befinden sich in der Grauzone. Führen Sie einen Mustertest an Ihren tatsächlichen Teilen durch — das Prozessergebnis, nicht das Datenblatt, sollte entscheiden.
Punktzahl 0–2: Widerstandserwärmung passt wahrscheinlich besser zu Ihrem Prozess. Sehen Sie sich die Abschnitte 5 bis 7 oben erneut an, um Orientierung für Batch-, nichtleitende oder Langzeit-Durchwärm-Anwendungen zu erhalten.
Wichtigste Erkenntnis
Induktionserwärmung vs. Widerstandserwärmung ist keine Frage, welche Technologie grundsätzlich überlegen ist. Entscheidend ist, welche besser zu Ihrem Material, Ihrer Geometrie, Ihrer Zykluszeit und Ihrer Produktionsumgebung passt. Induktion dominiert, wenn Geschwindigkeit, lokalisierte Erwärmung und Wiederholgenauigkeit wichtig sind — Härten, Hartlöten, Vorwärmen zum Schmieden, Schrumpfpassungen. Widerstandserwärmung behauptet sich bei Batch-Prozessen, nichtleitenden Materialien, langen Durchwärmzyklen und Anwendungen, bei denen Einfachheit wichtiger ist als Geschwindigkeit. Beginnen Sie mit dem Bauteil, nicht mit der Technologie — dann wird die Antwort meist klar.
F: Was ist der Hauptunterschied zwischen Induktionserwärmung und Widerstandserwärmung?
A: Induktion erzeugt Wärme mithilfe eines elektromagnetischen Feldes direkt in einem leitfähigen Werkstück — das Bauteil ist seine eigene Wärmequelle. Widerstandserwärmung erzeugt Wärme in einem separaten Element (gewickelter Draht, Heizpatrone, Band) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
A: Nicht immer. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Ein schlecht ausgelegtes Induktionssystem kann schlechter abschneiden als ein gut abgestimmter Widerstandsofen.
F: Kann Induktionserwärmung einen Widerstandsofen vollständig ersetzen?
A: Teilweise. Induktion kann die Erwärmung im Widerstandsofen ersetzen, wenn der Prozess eine schnelle, lokalisierte Erwärmung leitfähiger Teile erfordert — Härten, Hartlöten, Vorwärmen zum Schmieden. Ein Widerstandsofen ist weiterhin besser geeignet für Batch-Anlassen, lange Durchwärmzyklen, Prozesse mit kontrollierter Atmosphäre oder die Erwärmung nichtleitender Materialien wie Kunststoffe und Keramik.
F: Was sollte ich vorbereiten, bevor ich einen Anbieter von Induktionserwärmungsanlagen kontaktiere?
A: Halten Sie Werkstoffgüte, Bauteilzeichnungen, Zieltemperatur, Erwärmungszone, angestrebte Zykluszeit und jährliches Produktionsvolumen bereit. Wenn möglich, senden Sie Musterteile für einen Prozesstest — nichts ersetzt einen realen Testlauf an Ihrem tatsächlichen Werkstück.
Versuchen Sie, zwischen Induktions- und Widerstandserwärmung zu entscheiden?
Senden Sie uns Ihre Werkstückdetails und Prozessanforderungen. Wir bewerten, ob Induktion zu Ihrer Anwendung passt — und empfehlen ein System, das auf Ihre Teile abgestimmt ist, statt eines Angebots nach dem Einheitsprinzip.










