
Индукционный нагрев против. Нагрев сопротивлением: Какой метод электрического нагрева подходит для вашего процесса?
Индукционный нагрев против. Нагрев сопротивлением ist ein Vergleich, der immer dann relevant wird, wenn Hersteller ein elektrisches Erwärmungsverfahren für die Produktion auswählen müssen. Beide wandeln Strom in Wärme um. Beide können industrielle Temperaturen erreichen. Doch sie erzeugen und übertragen diese Wärme auf grundlegend unterschiedliche Weise — und diese Unterschiede wirken sich auf Zykluszeit, Bauteilqualität, Energieverbrauch und die einfache Integration des Prozesses in Ihre Linie aus.
В этом руководстве оба процесса сравниваются с технической точки зрения и с точки зрения закупок.: как они работают, в чем заключаются ваши сильные стороны и как вы решаете, какой метод подходит для вашего процесса.
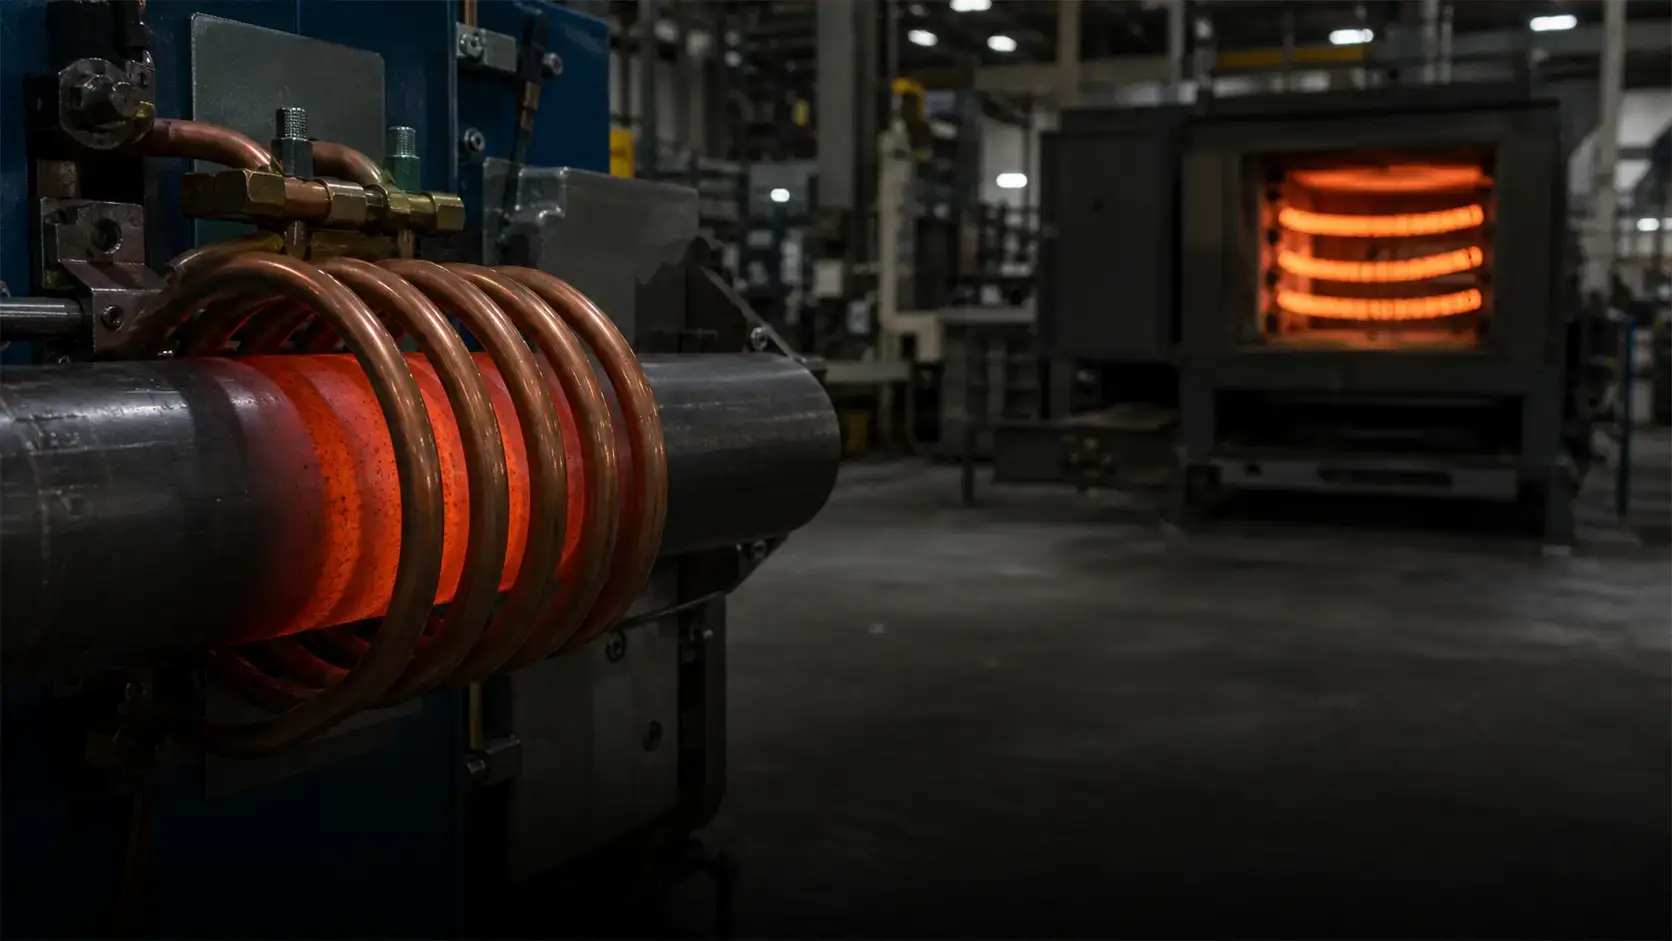
1. Как работают технологии
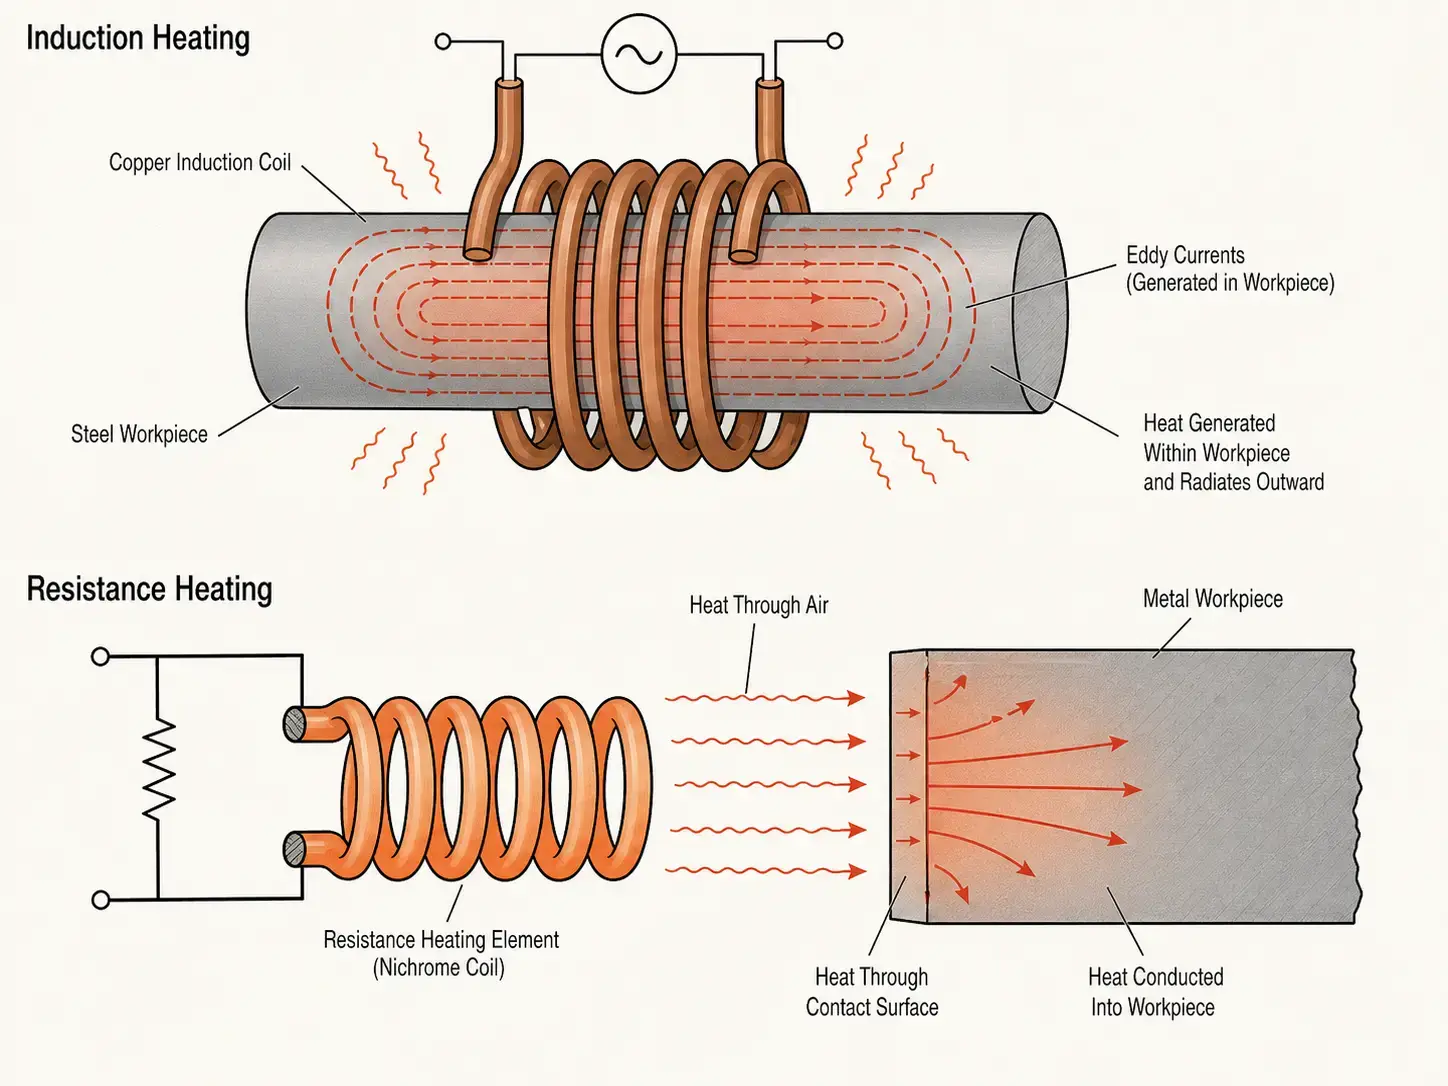
индукционное нагревание nutzt ein wechselndes elektromagnetisches Feld, . um Wärme direkt in einem elektrisch leitfähigen Werkstück zu erzeugen. Eine Induktionsstromquelle leitet Wechselstrom durch eine Kupferspule und erzeugt dadurch ein Magnetfeld. Когда металлическая деталь попадает в это поле, werden im Bauteil selbst Wirbelströme induziert — und diese Ströme erzeugen Wärme von innen heraus. Das Bauteil ist seine eigene Wärmequelle. Kein Kontakt. Keine Aufwärmverzögerung. Kein Zwischenmedium.
Bei der Widerstandserwärmung fließt Strom durch ein Widerstandselement — einen gewickelten Draht, стержень, нагревательный элемент или плоская лента — и этот элемент нагревается. Затем тепло передаётся через теплопроводность, конвекцию или излучение на заготовку. В печи элемент нагревает камеру и стенки, которые затем нагревают деталь. При сопротивленческом нагреве с прямым контактом горячий элемент касается детали.
Практическая разница заключается в том, где возникает тепло. Индукция создаёт её в металле. Электрическое сопротивление создаёт её в отдельном элементе и передаёт на деталь. Всё остальное — скорость, Точность, Эффективность, Деформация детали — возникает из-за этой одной разницы.
2. Краткий обзор наиболее важных отличий
| Фактор | индукционное нагревание | Нагрев сопротивлением |
|---|---|---|
| Генерация тепла | В заготовке — электромагнитная индукция | В элементе сопротивления — джоулевский нагрев, затем передача |
| Скорость нагрева | Секунды до достижения целевой температуры | Минуты — элемент и камера должны сначала нагреться |
| Локализация | Точно — нагревается только зона внутри спирали | Широкая — обычно нагревание камеры, Пластина или контактная поверхность |
| Совместимость с материалами | Только электрически проводящие материалы | Проводящие и непроводящие материалы — металлы, Пластмассы, Керамика |
| Время разогрева | Нет — сразу включено, сразу выключено | Минуты до достижения заданной температуры камеры- или элемента |
| Автоматизация | Ausgezeichnet — kurze Zyklen, ] einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Сопротивленческий нагрев всегда включает тепловую передачу: Элемент становится горячим → воздух или контактная поверхность становятся горячими → компонент становится горячим. В печах периодического действия вся масса камеры должна состоять из огнеупорного материала., Устройства, Атмосфера - согреться насквозь, до того, как партия достигнет температуры. Эти накладные расходы приемлемы для пакетных процессов с длинными циклами.. Это становится узким местом на линиях с высокой пропускной способностью..
Что касается энергии, индукция передает большую часть входной мощности непосредственно в заготовку — обычно КПД системы составляет 50–80 %., если катушка хорошо рассчитана и частота соответствует компоненту. Сопротивительные печи теряют энергию через стенки камеры, Вытяжка, Устройства и повторяющиеся термические циклы. Однако эффективность сама по себе не всегда определяет выбор — ваши затраты на кВт⋅ч, Время цикла и процент брака вместе определяют возврат инвестиций. Подробный взгляд на цифры предлагает наше руководство по Расчет мощности для индукционного нагрева.
4. Контролю температуры и точности повторяемости процесса
Индукционные системы обеспечивают точное, почти мгновенное регулирование мощности. В сочетании с закрытой пирометрической обратной связью и рецептурной автоматизацией каждое изделие получает практически идентичные условия нагрева — это решающе при закалке, пайке твердым припоем и при любом процессе с узким температурным диапазоном.
Даже сопротивление нагрева может точно поддерживать температуру, особенно в печах с высокой тепловой массой. Однако реакция происходит медленнее — температуру горячей камеры или большой нагревательной плиты невозможно изменить за несколько секунд. Если ваш процесс требует быстрого разогрева, ступенчатых изменений или профильной настройки для конкретных деталей, индукция реагирует быстрее.
Повторяемость в производстве зависит не только от названия технологии. В случае индукции важны постоянное положение детали, состояние катушки и настройки мощности. Bei Widerstandserwärmung hängt sie von Elementzustand, Kontaktqualität, Lastverteilung und gleichmäßiger Luftströmung ab. In beiden Fällen ist ein kontrolliertes Prozessfenster wichtiger als die Bezeichnung auf der Anlage.
5. Material und Bauteilgeometrie
Die erste Auswahlfrage ist die einfachste: Ist das Werkstück elektrisch leitfähig? Induktion erfordert dies — Stahl, Нержавеющая сталь, Kupfer, Messing und Aluminium funktionieren. Widerstandserwärmung kann alles erwärmen, was Sie in einen Ofen legen oder gegen eine heiße Oberfläche pressen können: Metalle, Пластмассы, Керамика, Композитные материалы, Клеи.
Для ферромагнитных металлов, таких как углерод- и легированных сталей, индукция эффективно взаимодействует с магнитным полем — особенно ниже температуры Кюри — и поэтому является предпочтительным решением для закалки и предварительного нагрева перед ковкой.. Цветные металлы, такие как медь и алюминий, также можно нагревать индукционным методом., Однако из-за их более низкого удельного сопротивления они обычно требуют более высокой плотности мощности и другого выбора частоты..
Также геометрия детали играет роль. Индукция работает лучше всего, когда катушка может охватывать деталь или плотно следовать её контуру — волны, Шестерни, Подшипники, Трубы, Крепёжные элементы и цилиндрические компоненты идеальны. Сложные или неправильной формы изделия могут требовать индивидуальной конструкции катушки, Концентраторы потока, Вращение или сканирование необходимы. Нагрев сопротивлением более терпим к необычной геометрии, если детали можно просто поместить в печь; Нагрев сопротивлением с прямым контактом, однако, сталкивается с трудностями при плохих или изменяющихся контактных поверхностях.
6. оборудование, Обслуживание и интеграция
Индукционная система более технически ориентирована, чем простой нагреватель сопротивления. Она включает источник тока, индукционную катушку, одна систему водяного охлаждения, интерфейс управления, блокировки безопасности и часто также обработку деталей. Эта сложность не является недостатком, если польза заключается в скорости, точности повторения и простой интеграции в автоматизированные ячейки.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, Материал, Целевая температура, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. Überdimensionierung verschwendet Kapital. Unterdimensionierung führt zu langsamen Zyklen und instabilen Prozessen. Наш руководстве по выбору производительности führt durch die Berechnung.
Kühlung ist ebenso wichtig. Induktionsspulen und Leistungselektronik erzeugen Wärme, die zuverlässig abgeführt werden muss. Schlechte Wasserqualität, Ограниченный поток или слишком малый размер системы охлаждения сокращают срок службы установки и вызывают незапланированные остановки.
Системы сопротивлительного нагрева механически проще, но все же требуют обслуживания: Элементы изнашиваются, Термопары дрейфуют, Изоляции разрушаются, Контактные поверхности окисляются, и равномерность температуры в печи меняется со временем. В приложениях с прямым контактом чистота поверхности и постоянное прижатие напрямую влияют на теплопередачу и качество изделия.
7. Типичные промышленные применения
Обe технологии имеют проверенные промышленные области применения. Ключевым является цель процесса.
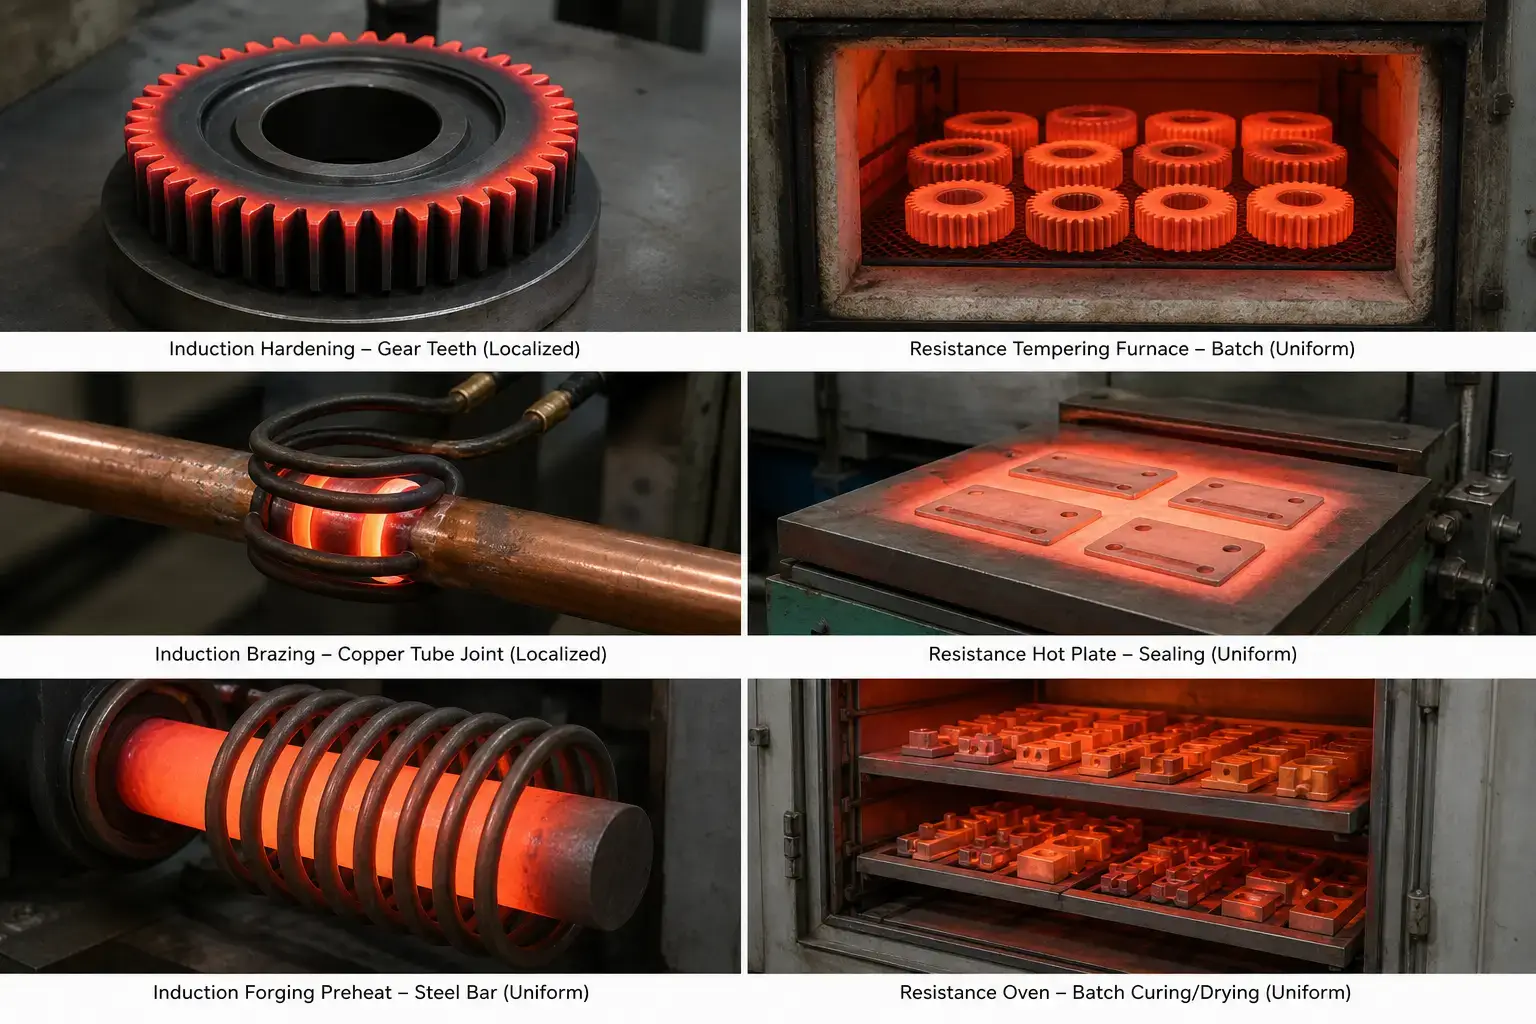
Индукционный нагрев часто используется для:
— Индукционной закалкой — валов, Шестерни, штифтов, дорожек и рабочих поверхностей подшипников, при которых должна закаливаться только наружная оболочка, в то время как сердцевина остаётся вязкой
— Твёрдая и мягкая пайка — сборка твёрдосплавных инструментов, медных фитингов, компонентов HVAC, где локальный нагрев соединения предотвращает повреждение соседних материалов
— Термоусадочные посадки и термическая сборка — Шестерни на валах, Кольца подшипника в корпусе
— Предварительный нагрев кузнечных заготовок, Отжиг и предварительный нагрев перед сваркой - быстрый, основанный на потребностях, с минимальным образованием накипи
Резистивный нагрев часто используется для:
— Закалка партии и снятие напряжений — большое количество деталей, требующие равномерного нагрева при умеренных температурах
— Сухой, Закалка и запекание — Покрытия, Клеи, Отверждение композитных материалов в печах с контролируемой атмосферой
— Нагревательные плиты- и нагрев плит — Пластиковая герметизация, Формовка, Лабораторный нагрев, Процессы с малым объёмом
— Применение нагревательных патронов и ленточных нагревателей — локализованный контактный нагрев, когда простота важнее скорости
Дополнительную информацию о конкретных процессах вы найдете в наших руководствах по типичные ошибки при индукционной закалке и Лучшие практики для индукционной пайки.
8. Короткая самопроверка: Ваш процесс скорее подходит для индукции??
Отметьте каждое утверждение, которое относится к вашему применению. Чем больше галочек вы поставите, тем больше аргументов в пользу индукции.
☐ Моя заготовка электропроводна. (Сталь, Нержавеющая сталь, Kupfer, Латунь, Aluminium).
☐ Мне нужно нагреть только определенную зону, а не весь компонент..
☐ Время одного цикла ниже 60 секунд напрямую влияет на мою производительность.
☐ Точность температуры имеет решающее значение для качества компонентов, Твердость или целостность соединения.
☐ Геометрия компонента цилиндрическая или достаточно правильная., чтобы катушка могла окружить его или близко проследить за ним.
☐ Хочу отопление в автоматизированной камере с ПЛК- и интегрировать контроль рецептов.
☐ Открытое пламя, Горячие выхлопные газы или большие обогреваемые камеры нежелательны на моем производстве..
☐ Сокращение брака, Деформация и отклонения между компонентами приносят измеримую рентабельность инвестиций для моей компании..
Оценка 6–8: Индукция очень подходит. Технология была разработана именно для этих условий.
Оценка 3–5: Вы находитесь в серой зоне. Проведите тест-пример на ваших фактических деталях — результат процесса, а не данные из паспорта, должен решать.
Оценка 0–2: Нагрев сопротивлением, вероятно, лучше подходит для вашего процесса. Смотрите разделы 5 до 7 выше снова, чтобы получить ориентир для партийного, непроводящего или длительного нагрева.
Основное открытие
Индукционный нагрев против. Нагрев сопротивлением не стоит вопроса, какая технология принципиально лучше. Важно, какая лучше подходит для вашего материала, вашей геометрии, Соответствует вашему цикловому времени и производственной среде. Индукция преобладает, когда скорость, локализованное нагревание и повторяемость важны — закалка, твёрдое пайка, Предварительный нагрев перед ковкой, Сжатые посадки. Сопротивление нагреву утверждается при пакетной обработке, нелектропроводящие материалы, длительные циклы прогрева и применения, где простота важнее скорости. Начните с детали, а не с технологии — тогда ответ обычно становится очевидным.
F: В чем основное отличие индукционного нагрева от сопротивления?
А: Индукция создает тепло с помощью электромагнитного поля непосредственно в проводящем изделии — компонент является собственным источником тепла. Нагрев сопротивлением создает тепло в отдельном элементе (намотанный провод, нагревательный картридж, Полоса) и передает его через теплопроводность, конвекцию или излучение на компонент.
F: Является ли индукционный нагрев всегда более энергоэффективным, чем нагрев сопротивлением?
А: Не всегда. Индукция эффективна при быстром, локализованное нагревание металлов часто более эффективно, потому что теряется меньше энергии на нагрев воздуха, устройств или массы печи. Фактическая эффективность зависит однако от конструкции катушки, настройки частоты, расстояния сцепления и выбора источника питания. Плохо спроектированная индукционная система может работать хуже, чем хорошо настроенная сопротивляющая печь.
F: Может ли индукционный нагрев полностью заменить сопротивляющую печь?
А: Частично. Индукция может заменить нагрев в сопротивляющей печи, если процесс требует быстрого, локализованного нагрева проводящих частей — закалка, твёрдое пайка, Предварительный нагрев перед ковкой. Резисторная печь по-прежнему лучше подходит для пакетного отпуска, длительные циклы прогрева, Процессы с контролируемой атмосферой или нагрев непроводящих материалов, таких как пластмассы и керамика.
F: Что мне следует подготовить, прежде чем обращаться к поставщику установок индукционного нагрева?
А: Держите готовность материалов, Чертежи деталей, Целевая температура, Зона нагрева, желаемое время цикла и годовой объем производства под рукой. Если возможно, отправьте образцы деталей для тестирования процесса — ничто не заменит реальный испытательный прогон на вашем фактическом изделии.
Попробуйте, между индукциями- и решать, использовать ли сопротивление для нагрева?
Отправьте нам детали вашего изделия и требования к процессу. Мы оцениваем, подходит ли индукция для вашего применения — и рекомендуем систему, которая адаптирована к вашим деталям, вместо предложения по принципу единой цены.










