
Gia nhiệt cảm ứng vs. Gia nhiệt điện trở: Phương pháp làm nóng điện nào phù hợp với quy trình của bạn?
Gia nhiệt cảm ứng vs. Gia nhiệt điện trở là một so sánh, luôn trở nên quan trọng khi, các nhà sản xuất phải chọn một phương pháp gia nhiệt điện cho sản xuất. Cả hai đều chuyển điện thành nhiệt. Cả hai đều có thể đạt nhiệt độ công nghiệp. Nhưng chúng tạo ra và truyền nhiệt theo cách cơ bản khác nhau — và những khác biệt này ảnh hưởng đến thời gian chu trình, Chất lượng chi tiết, Tiêu thụ năng lượng và việc tích hợp dễ dàng quy trình vào dây chuyền của bạn.
Hướng dẫn này so sánh cả hai phương pháp một cách kỹ thuật và từ góc độ mua sắm: wie sie funktionieren, wo ihre jeweiligen Stärken liegen und wie Sie entscheiden, welches Verfahren zu Ihrem Prozess passt.
1. Wie die Technologien funktionieren
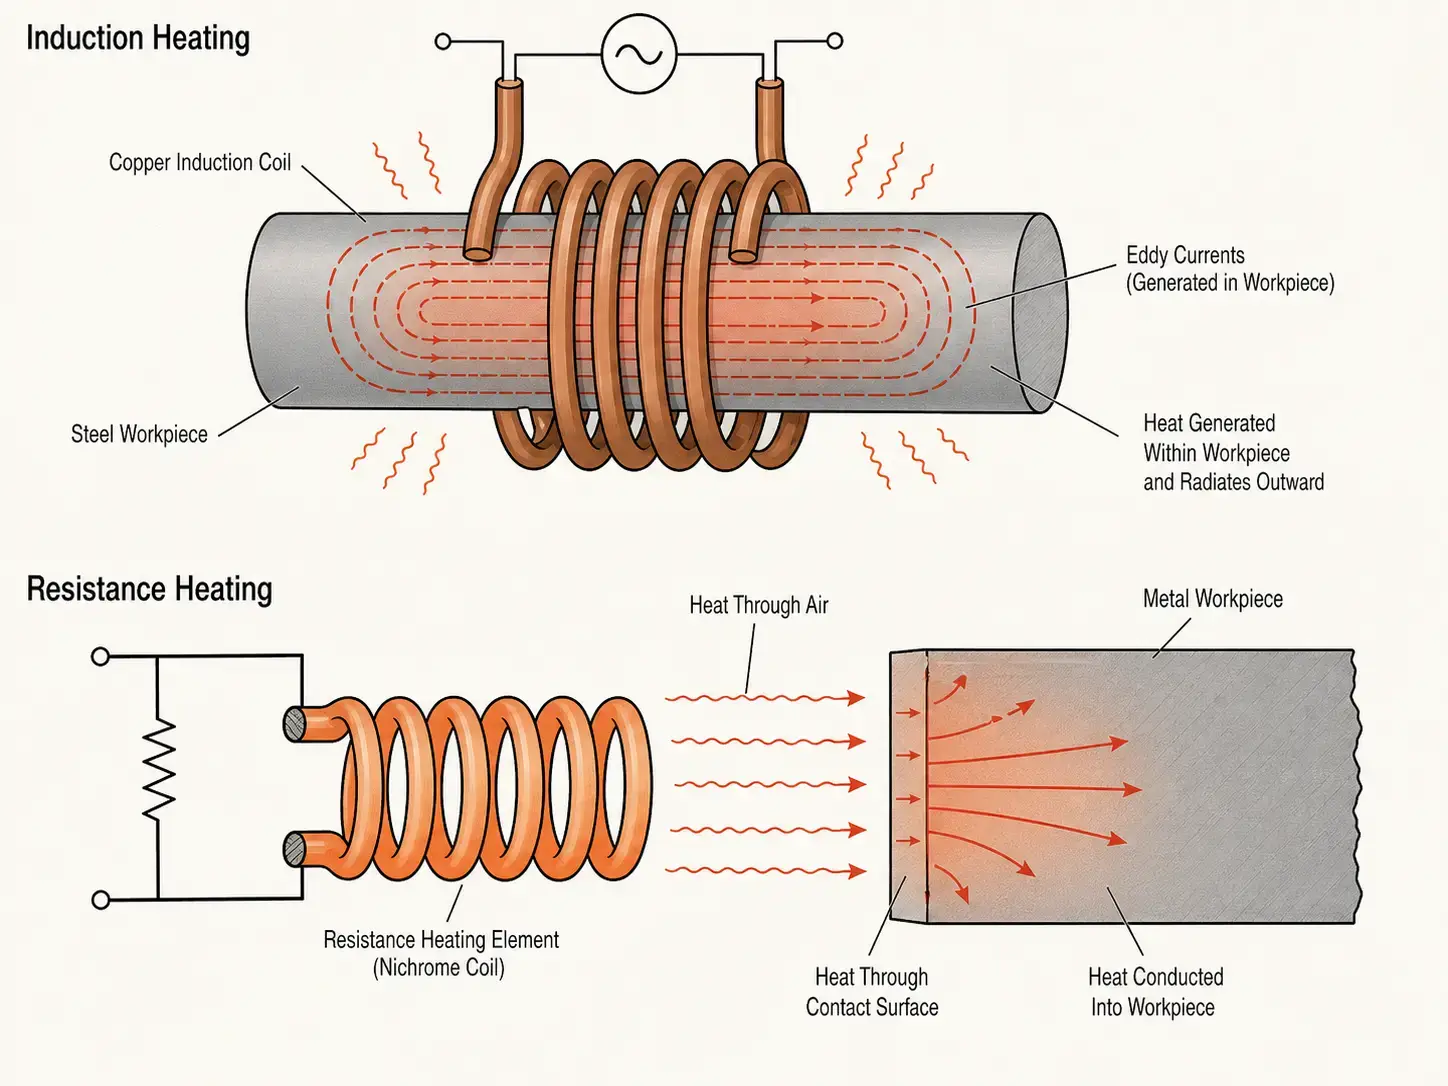
Induktionserwärmung nutzt ein wechselndes elektromagnetisches Feld, để sinh nhiệt trực tiếp trong một chi tiết dẫn điện bằng điện. Một nguồn dòng điện cảm ứng dẫn dòng điện xoay chiều qua một cuộn dây đồng và tạo ra từ trường. Wenn ein Metallteil in dieses Feld gelangt, dòng điện xoáy được cảm ứng ngay trong chi tiết — và những dòng điện này sinh nhiệt từ bên trong. Chi tiết tự trở thành nguồn nhiệt của chính nó. Không tiếp xúc. Không có độ trễ khi làm nóng. Không một môi trường trung gian nào.
Khi gia nhiệt bằng điện trở, dòng điện chạy qua một phần tử điện trở — một dây quấn, một thanh, một thanh điện trở hoặc một dải phẳng — và phần tử này trở nên nóng. Nhiệt sau đó được truyền qua dẫn nhiệt, Đối lưu hoặc bức xạ lên chi tiết. Trong lò, phần tử làm nóng không khí trong buồng và các bức tường, sau đó làm nóng chi tiết. Trong gia nhiệt điện trở tiếp xúc trực tiếp, phần tử nóng chạm vào chi tiết.
Sự khác biệt thực tiễn nằm ở chỗ, nơi nhiệt được sinh ra. Cảm ứng tạo ra nhiệt trong kim loại. Nhiệt sinh bởi điện trở được tạo ra trong một phần tử riêng biệt và truyền sang bộ phận. Mọi thứ khác — tốc độ, Độ chính xác, Effizienz, Biến dạng bộ phận — kết quả từ sự khác biệt duy nhất này.
2. Die wichtigsten Unterschiede auf einen Blick
| Yếu tố | Induktionserwärmung | Gia nhiệt điện trở |
|---|---|---|
| Tạo nhiệt | Trong chi tiết — cảm ứng điện từ | Trong một phần tử điện trở — nhiệt Joule, sau đó truyền nhiệt |
| Tốc độ làm nóng | Từng giây cho đến khi đạt nhiệt độ mục tiêu | Phút — Phần tử và buồng phải được làm nóng trước |
| Định vị | Chính xác — chỉ vùng bên trong cuộn cảm được làm nóng | Rộng — điển hình là làm nóng cả buồng, Tấm hoặc bề mặt tiếp xúc |
| Tương thích vật liệu | Chỉ vật liệu dẫn điện | Vật liệu dẫn điện và cách điện — kim loại, Nhựa, Gốm |
| Thời gian làm nóng | Không — ngay lập tức bật, tắt ngay lập tức | Vài phút để đạt giá trị buồng hoặc phần tử- hoặc giá trị mục tiêu |
| Khả năng tự động hóa | Xuất sắc — chu kỳ ngắn, tích hợp PLC / robot dễ dàng | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Widerstandserwärmung beinhaltet immer eine thermische Übergabe: Phần tử trở nên nóng → Không khí hoặc bề mặt tiếp xúc trở nên nóng → Bộ phận trở nên nóng. Trong lò mẻ, toàn bộ khối lượng buồng — vật liệu chịu lửa, Thiết bị, Bầu không khí — phải được làm nóng đều, trước khi mẻ đạt nhiệt độ. Chi phí tổng thể này trong các quy trình mẻ với chu kỳ dài là chấp nhận được. Trong các dây chuyền sản xuất có sản lượng cao, điều này trở thành điểm nghẽn.
Về phía năng lượng, cảm ứng truyền một phần lớn công suất đầu vào trực tiếp vào chi tiết — điển hình là hiệu suất hệ thống 50–80%, khi cuộn dây được thiết kế tốt và tần số phù hợp với linh kiện. Lò điện trở mất năng lượng qua thành buồng, Khí thải, Thiết bị và các chu kỳ nhiệt lặp đi lặp lại. Hiệu quả đơn thuần không luôn quyết định sự lựa chọn — chi phí của bạn cho mỗi kWh, thời gian chu kỳ và tỷ lệ phế phẩm cùng nhau quyết định ROI. Một cái nhìn sâu hơn về các con số được cung cấp trong hướng dẫn của chúng tôi về Tính toán công suất cho gia nhiệt cảm ứng.
4. Kiểm soát nhiệt độ và độ chính xác tái lặp của quá trình
Hệ thống cảm ứng cung cấp một điều khiển chính xác, Điều khiển công suất gần như tức thì. Kết hợp với phản hồi pyrometer đóng và tự động hóa theo công thức, mỗi bộ phận nhận được điều kiện gia nhiệt gần như giống hệt — điều này rất quan trọng khi tôi luyện, Hàn cứng và trong mỗi quy trình với khoảng nhiệt hẹp.
Ngay cả làm nóng bằng điện trở cũng có thể duy trì nhiệt độ chính xác, đặc biệt trong lò có khối lượng nhiệt cao. Tuy nhiên phản ứng chậm hơn — nhiệt độ của buồng nóng hoặc tấm gia nhiệt lớn không thể thay đổi trong một vài giây. Wenn Ihr Prozess schnelles Hochfahren, Stufenänderungen oder bauteilspezifische Profile erfordert, reagiert Induktion schneller.
Wiederholgenauigkeit in der Produktion hängt von mehr ab als vom Namen der Technologie. Bei Induktion kommt es auf konstante Bauteilpositionierung, Spulenzustand und Leistungseinstellungen an. Bei Widerstandserwärmung hängt sie von Elementzustand, Kontaktqualität, Lastverteilung und gleichmäßiger Luftströmung ab. Trong cả hai trường hợp, một khoảng kiểm soát quá trình quan trọng hơn nhãn trên thiết bị.
5. Vật liệu và hình học chi tiết
Câu hỏi lựa chọn đầu tiên là đơn giản nhất: Chi tiết có dẫn điện không? Cảm ứng yêu cầu điều này — Thép, Edelstahl, Đồng, Đồng thau và nhôm cũng dùng được. Gia nhiệt bằng điện trở có thể làm nóng bất cứ thứ gì, mà bạn có thể đặt vào lò hoặc ép vào bề mặt nóng: Kim loại, Nhựa, Gốm, Vật liệu tổng hợp, Chất kết dính.
Đối với kim loại ferromagnet như carbon- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, wenn die Spule das Bauteil umschließen oder eng seiner Kontur folgen kann — Wellen, Bánh răng, Ổ trục, Rohre, Befestigungselemente und zylindrische Komponenten sind ideal. Komplexe oder unregelmäßige Formen können eine individuelle Spulenkonstruktion, các bộ tập trung dòng, Rotation oder Scanning erfordern. Widerstandserwärmung ist bei ungewöhnlichen Geometrien toleranter, wenn Teile einfach in einen Ofen gelegt werden; Widerstandserwärmung mit Direktkontakt hat jedoch Schwierigkeiten bei schlechten oder variierenden Kontaktflächen.
6. Ausrüstung, Wartung und Integration
Ein Induktionssystem ist stärker technisch ausgelegt als ein einfacher Widerstandsheizer. Es umfasst eine Stromquelle, eine Induktionsspule, một làm mát bằng nước khép kín, eine Steuerungsschnittstelle, Sicherheitsverriegelungen und häufig auch Teilehandling. Diese Komplexität ist kein Nachteil, wenn der Nutzen in Geschwindigkeit, Wiederholgenauigkeit und einfacher Integration in automatisierte Zellen liegt.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, Vật liệu, Nhiệt độ mục tiêu, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. Kích thước quá lớn lãng phí vốn. Kích thước quá nhỏ dẫn đến chu kỳ chậm và quy trình không ổn định. ,Unser Leitfaden zur Leistungsauswahl dẫn đến thông qua việc tính toán.
Làm mát cũng quan trọng. Cuộn cảm từ và điện tử công suất sinh nhiệt, cần được tản nhiệt một cách đáng tin cậy. Chất lượng nước kém, Lưu lượng bị hạn chế hoặc làm mát có kích thước quá nhỏ sẽ rút ngắn tuổi thọ của thiết bị và gây ra ngừng hoạt động không được lên kế hoạch.
Các thiết bị làm nóng bằng điện trở về cơ học thì đơn giản hơn, nhưng vẫn cần bảo dưỡng: Các phần tử bị mòn, Các cặp nhiệt điện bị trôi, Lớp cách điện bị thoái hóa, Các bề mặt tiếp xúc bị oxy hóa và độ đồng đều nhiệt độ trong lò thay đổi theo thời gian. Trong các ứng dụng tiếp xúc trực tiếp, độ sạch của bề mặt và áp lực duy trì ổn định trực tiếp ảnh hưởng đến truyền nhiệt và chất lượng chi tiết.
7. Typische industrielle Anwendungen
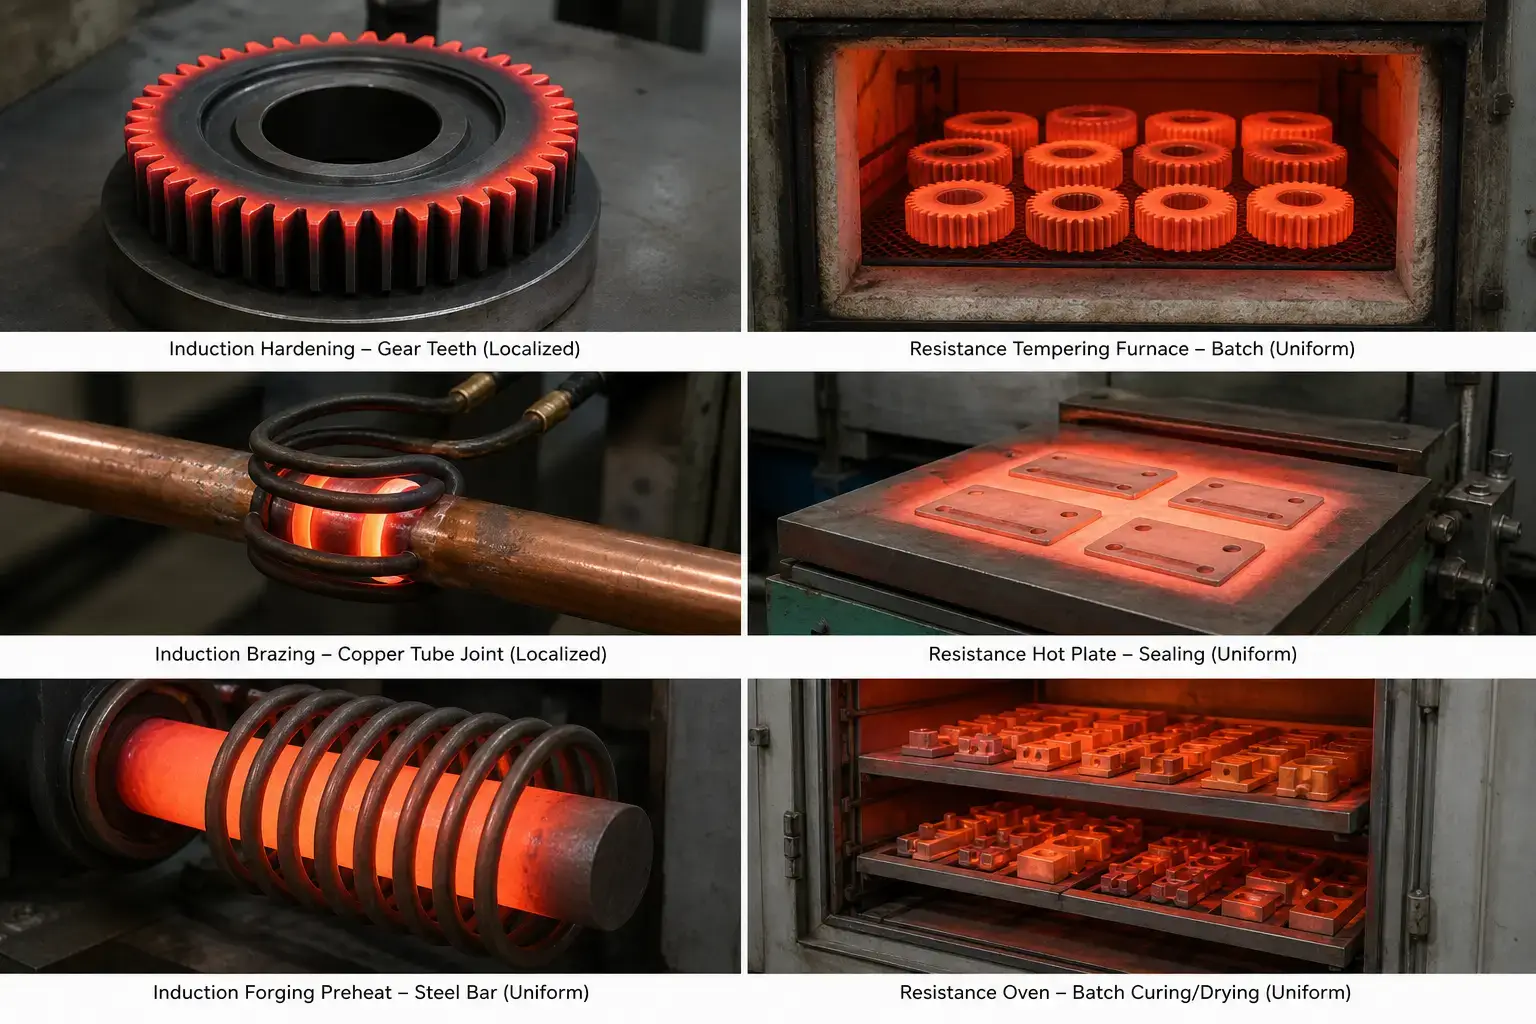
Cả hai công nghệ đều có các lĩnh vực ứng dụng công nghiệp đã được chứng minh. Điều quan trọng là mục tiêu quy trình.
Gia nhiệt cảm ứng thường được sử dụng cho:
— Tôi cứng hóa cảm ứng — Trục, Bánh răng, Chốt, Bề mặt chạy và các bề mặt ổ bi, nơi chỉ lớp ngoài được làm cứng, trong khi lõi vẫn giữ tính dẻo dai
— Hàn cứng và hàn mềm — Lắp ráp công cụ hợp kim cứng, Phụ kiện bằng đồng, Các thành phần HVAC, nơi việc làm nóng cục bộ của mối ghép ngăn chặn thiệt hại cho các vật liệu lân cận
— Lắp khít co lại và lắp ráp nhiệt — Bánh răng trên trục, Vòng bạc trên vỏ
— Làm nóng trước các thanh rèn, Ủ và làm nóng trước khi hàn — nhanh, theo nhu cầu, với lượng xỉ tối thiểu
Gia nhiệt điện trở thường được sử dụng cho:
— Khởi động theo lô và tôi giảm ứng suất — số lượng lớn các chi tiết, cần làm nóng đều ở nhiệt độ vừa phải
— Sấy khô, Cứng hóa và nướng — lớp phủ, Chất kết dính, Cứng hóa các vật liệu composite trong lò có kiểm soát khí quyển
— Bề mặt nhiệt- và làm nóng tấm — niêm phong nhựa, Định hình, Làm nóng trong phòng thí nghiệm, Các quy trình với khối lượng nhỏ
— Ứng dụng với thanh nhiệt và dây băng nhiệt — làm nóng tiếp xúc cục bộ, tính đơn giản quan trọng hơn tốc độ
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten và Best Practices für das Induktionshartlöten.
8. Kurzer Selbstcheck: Spricht Ihr Prozess eher für Induktion?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ Mein Werkstück ist elektrisch leitfähig (Thép, Edelstahl, Đồng, Messing, Nhôm).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 Sekunden beeinflusst direkt meinen Durchsatz.
☐ Temperaturpräzision ist entscheidend für Bauteilqualität, Härte oder Verbindungsintegrität.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, damit eine Spule sie umschließen oder eng verfolgen kann.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit PLC- und Rezeptsteuerung integrieren.
☐ Offene Flammen, heißes Abgas oder große beheizte Kammern sind in meiner Fertigung unerwünscht.
☐ Die Reduzierung von Ausschuss, Verzug und Bauteil-zu-Bauteil-Abweichungen hat für meinen Betrieb einen messbaren ROI.
Điểm 6–8: Induktion ist sehr gut geeignet. Die Technologie wurde genau für diese Bedingungen entwickelt.
Điểm 3–5: Bạn đang ở vùng xám. Thực hiện một bài kiểm tra mẫu trên các bộ phận thực tế của bạn — kết quả quá trình, không phải dữ liệu kỹ thuật, nên được quyết định.
Điểm 0–2: Sự nóng lên của điện trở có thể phù hợp hơn với quy trình của bạn. Hãy xem lại các phần 5 bis 7 ở trên, để có định hướng cho các ứng dụng theo lô, không dẫn điện hoặc sưởi ấm lâu dài.
Nhận định quan trọng nhất
Gia nhiệt cảm ứng vs. Gia nhiệt điện trở không phải là câu hỏi, công nghệ nào về cơ bản vượt trội. Điều quan trọng là, công nghệ nào phù hợp hơn với vật liệu của bạn, hình học của bạn, thời gian chu kỳ và môi trường sản xuất của bạn. Cảm ứng chiếm ưu thế, khi tốc độ, sự làm nóng cục bộ và độ chính xác lặp lại quan trọng — tôi cứng hóa, Hàn cứng, hâm nóng trước để rèn, lắp ghép co ngót. làm nóng điện trở khẳng định được vị thế trong các quy trình theo lô, vật liệu không dẫn điện, các chu kỳ làm nóng lâu và các ứng dụng, nơi sự đơn giản quan trọng hơn tốc độ. Bắt đầu với chi tiết, không phải với công nghệ — sau đó câu trả lời thường rõ ràng.
F: Sự khác biệt chính giữa làm nóng cảm ứng và làm nóng điện trở là gì?
MỘT: Induktion erzeugt Wärme mithilfe eines elektromagnetischen Feldes direkt in einem leitfähigen Werkstück — das Bauteil ist seine eigene Wärmequelle. Widerstandserwärmung erzeugt Wärme in einem separaten Element (gewickelter Draht, Heizpatrone, Băng) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
MỘT: Không phải lúc nào cũng vậy. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Thiết bị hoặc khối lượng lò bị mất đi. Hiệu suất thực tế phụ thuộc vào thiết kế cuộn cảm, Điều chỉnh tần số, Khoảng cách ghép nối và lựa chọn nguồn điện. Một hệ thống cảm ứng thiết kế kém có thể hoạt động kém hơn so với một lò điện trở được điều chỉnh tốt.
F: Liệu cảm ứng làm nóng có thể hoàn toàn thay thế lò điện trở không?
MỘT: Một phần. Cảm ứng có thể thay thế việc làm nóng trong lò điện trở, nếu quá trình yêu cầu làm nóng nhanh, tập trung các bộ phận dẫn điện — tôi cứng hóa, Hàn cứng, hâm nóng trước để rèn. Một lò điện trở vẫn thích hợp hơn cho việc tôi luyện theo mẻ, chu kỳ làm nóng lâu, quy trình với bầu khí quyển được kiểm soát hoặc việc làm nóng các vật liệu không dẫn điện như nhựa và gốm sứ.
F: Tôi nên chuẩn bị gì, trước khi liên hệ với nhà cung cấp hệ thống làm nóng cảm ứng?
MỘT: Cung cấp chất lượng vật liệu, Bản vẽ chi tiết linh kiện, Nhiệt độ mục tiêu, Vùng làm nóng, thời gian chu kỳ mong muốn và sản lượng hàng năm. Nếu có thể, gửi các mẫu bộ phận để thử nghiệm quy trình — không gì thay thế được việc thử nghiệm thực tế trên chi tiết thực tế của bạn.
hãy thử, quyết định giữa làm nóng cảm ứng- và làm nóng bằng điện trở?
Gửi cho chúng tôi thông tin chi tiết về chi tiết và yêu cầu quy trình của bạn. Chúng tôi đánh giá, liệu cảm ứng có phù hợp với ứng dụng của bạn — và đề xuất một hệ thống, phù hợp với các chi tiết của bạn, thay vì một báo giá theo nguyên tắc đồng nhất.










