
calentamiento por inducción vs. Calentamiento por resistencia: Qué método de calentamiento eléctrico se ajusta a su proceso?
calentamiento por inducción vs. Calentamiento por resistencia es una comparación, que siempre resulta relevante, wenn Hersteller ein elektrisches Erwärmungsverfahren für die Produktion auswählen müssen. Beide wandeln Strom in Wärme um. Beide können industrielle Temperaturen erreichen. Doch sie erzeugen und übertragen diese Wärme auf grundlegend unterschiedliche Weise — und diese Unterschiede wirken sich auf Zykluszeit, Bauteilqualität, Energieverbrauch und die einfache Integration des Prozesses in Ihre Linie aus.
Dieser Leitfaden vergleicht beide Verfahren aus technischer und einkäuferischer Sicht: wie sie funktionieren, dónde se encuentran sus respectivas fortalezas y cómo decidir, qué procedimiento se adapta a su proceso.
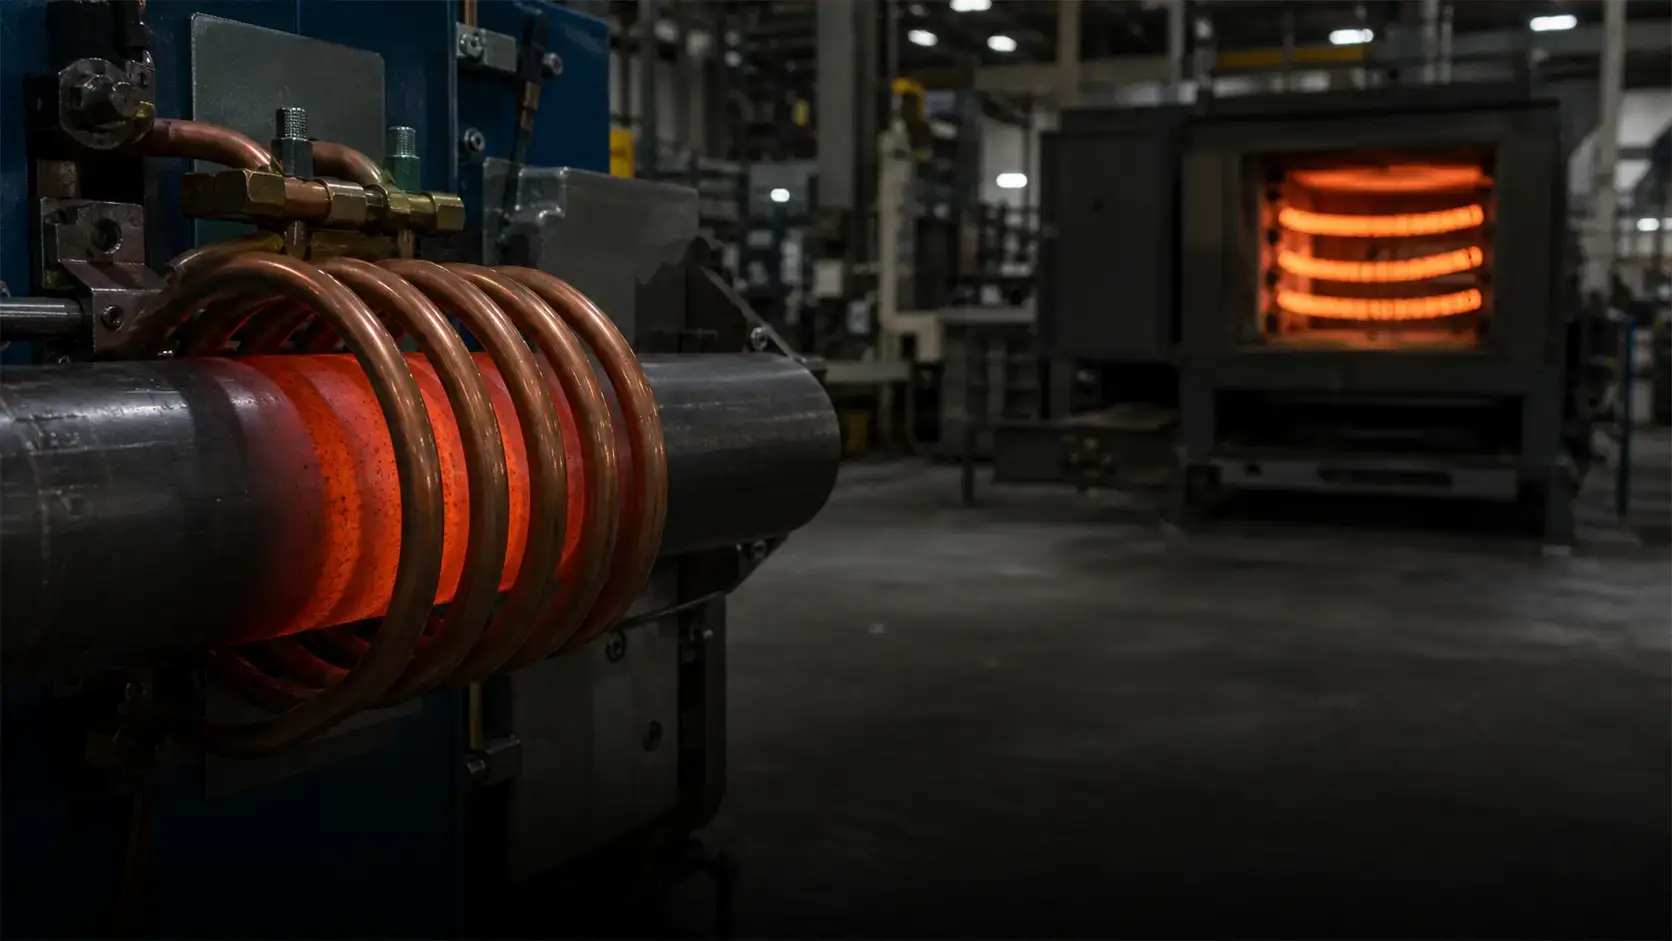
1. cómo funcionan las tecnologías
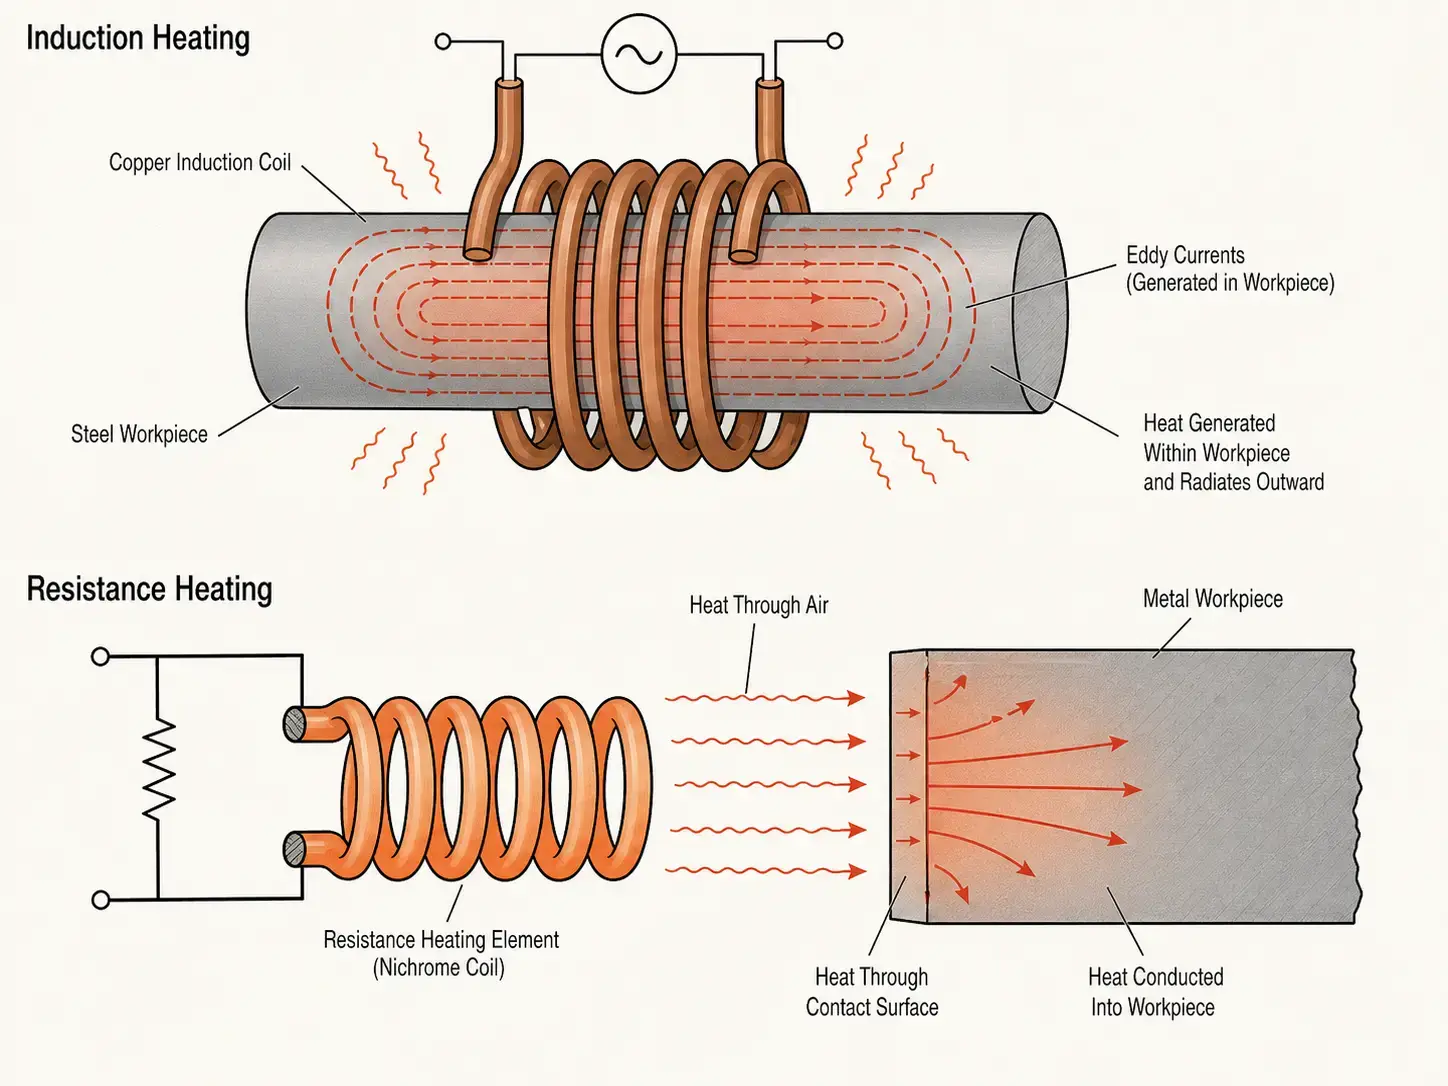
Induktionserwärmung utiliza un campo electromagnético variable, para generar calor directamente en una pieza de trabajo eléctricamente conductora. Una fuente de corriente de inducción conduce corriente alterna a través de una bobina de cobre y así genera un campo magnético. Cuando una pieza de metal entra en este campo, en el propio componente se inducen corrientes parásitas, y estas corrientes generan calor desde el interior. El componente es su propia fuente de calor. Sin contacto. Sin demora en el calentamiento. Sin medio intermedio.
En el calentamiento por resistencia, la corriente fluye a través de un elemento resistivo: un alambre enrollado, una varilla, un cartucho calefactor o una banda plana, y este elemento se calienta. Die Wärme wird anschließend durch Wärmeleitung, Konvektion oder Strahlung auf das Werkstück übertragen. En un horno, el elemento calienta el aire de la cámara y las paredes, que luego calientan la pieza. En el calentamiento por resistencia con contacto directo, el elemento caliente toca la pieza.
La diferencia práctica radica en, dónde se genera el calor. La inducción lo genera en el metal. El calentamiento por resistencia lo genera en un elemento separado y lo transfiere a la pieza. Todo lo demás — velocidad, Precisión, eficiencia, Distorsión de la pieza — se debe a esta única diferencia.
2. las principales diferencias de un vistazo
| Faktor | Induktionserwärmung | Calentamiento por resistencia |
|---|---|---|
| Generación de calor | En la pieza — inducción electromagnética | En un elemento de resistencia — calentamiento por efecto Joule, Transferencia posterior |
| Tasa de calentamiento | Segundos para alcanzar la temperatura objetivo | Minutos — el elemento y la cámara deben calentarse primero |
| Localización | Preciso — solo la zona dentro de la bobina se calienta | Amplio — típicamente calentamiento de una cámara, Placa o superficie de contacto |
| Compatibilidad de materiales | Solo materiales eléctricamente conductores | Materiales conductores y no conductores — metales, Plásticos, Cerámica |
| Tiempo de calentamiento | Ninguno — inmediatamente encendido, inmediatamente apagado | Minutos hasta alcanzar el valor nominal de la cámara- o del elemento |
| Capacidad de automatización | Excelente — ciclos cortos, integración sencilla con PLC/robot | Media — más adecuado para procesos por lotes- o semiautomatizados |
3. Velocidad y eficiencia energética
La velocidad de calentamiento es uno de los argumentos más fuertes a favor de la inducción. Dado que el calor se genera en la pieza, no es necesario esperar, hasta que un elemento calefactor, una cámara de horno o una placa calefactora alcance la temperatura. Un eje de acero, un engranaje o un lingote puede ser llevado de frío a temperatura de forja- o de temple en segundos.
El calentamiento por resistencia siempre implica una transferencia térmica: El elemento se calienta → el aire o la superficie de contacto se calienta → la pieza se calienta. En los hornos de lote, toda la masa de la cámara — material refractario, Dispositivos, Atmósfera — debe ser calentada, antes de que la carga alcance la temperatura. Este sobrecoste es aceptable en procesos por lotes con ciclos largos. En líneas de alto rendimiento se convierte en un cuello de botella.
En el lado energético, la inducción transfiere una mayor parte de la potencia de entrada directamente a la pieza — típicamente 50–80% de eficiencia del sistema, si la bobina está bien diseñada y la frecuencia corresponde al componente. Los hornos de resistencia pierden energía a través de las paredes de la cámara, Escape de aire, Dispositivos y ciclos térmicos repetidos. La eficiencia por sí sola, sin embargo, no siempre decide la elección: sus costos por kWh, el tiempo de ciclo y la tasa de desperdicio determinan conjuntamente el ROI. Una mirada más profunda a los números ofrece nuestra guía sobre Cálculo del rendimiento para el calentamiento por inducción.
4. Control de temperatura y repetibilidad del proceso
Los sistemas de inducción ofrecen un control preciso, casi instantáneo de la potencia. En combinación con la retroalimentación cerrada del pirómetro y la automatización basada en recetas, cada componente recibe condiciones de calentamiento casi idénticas, lo cual es crucial al templar, Soldadura fuerte y en cualquier proceso con un estrecho rango de temperatura.
Incluso la calefacción por resistencia puede mantener las temperaturas con precisión, especialmente en hornos con alta masa térmica. Sin embargo, la reacción es más lenta: la temperatura de una cámara caliente o de una gran placa calefactora no se puede cambiar en cuestión de segundos. Si su proceso requiere un arranque rápido, cambios de etapa o perfiles específicos de componentes, la inducción responde más rápido.
La repetibilidad en la producción depende de más que del nombre de la tecnología. En la inducción importa la colocación constante de la pieza, el estado de la bobina y los ajustes de potencia. En el calentamiento por resistencia depende del estado del elemento, la calidad del contacto, la distribución de la carga y el flujo de aire uniforme. En ambos casos, una ventana de proceso controlada es más importante que la denominación en la máquina.
5. Material y geometría de la pieza
La primera pregunta de selección es la más sencilla: ¿Es la pieza conductora de electricidad?? La inducción lo requiere — acero, Acero inoxidable, Kupfer, El latón y el aluminio funcionan. El calentamiento por resistencia puede calentar todo, lo que puedas colocar en un horno o presionar contra una superficie caliente: Metales, Plásticos, Cerámica, Materiales compuestos, Adhesivos.
En metales ferromagnéticos como el carbono- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, cuando la bobina puede rodear el componente o seguir de cerca su contorno — ondulaciones, Zahnräder, cojinetes, Rohre, Los elementos de fijación y componentes cilíndricos son ideales. Las formas complejas o irregulares pueden requerir un diseño de bobina individual, Concentradores de flujo, Rotación o escaneo. El calentamiento por resistencia es más tolerante con geometrías inusuales, cuando las piezas se colocan fácilmente en un horno; Sin embargo, el calentamiento por resistencia con contacto directo tiene dificultades con superficies de contacto malas o variables.
6. equipamiento, Mantenimiento e integración
Un sistema de inducción está diseñado más técnicamente que un simple calentador resistivo.. Incluye una fuente de corriente, una bobina de inducción, un un sistema de enfriamiento por agua, una interfaz de control, bloqueos de seguridad y a menudo también manipulación de piezas. Esta complejidad no es una desventaja, si el beneficio está en la velocidad, precisión en la repetición y fácil integración en células automatizadas.
La dimensionamiento de la fuente de corriente debe basarse en la masa de la pieza, Material, Temperatura objetivo, tiempo de ciclo y tasa de producción — no en estimaciones. La sobredimensión desperdicia capital. La subdimensión conduce a ciclos lentos y procesos inestables. Nuestro Guía de selección de potencia conduce mediante el cálculo.
La refrigeración es igualmente importante. Las bobinas de inducción y la electrónica de potencia generan calor, que debe ser evacuado de manera confiable. Mala calidad del agua, Un flujo restringido o una refrigeración de tamaño insuficiente acortan la vida útil de la instalación y causan paradas no planificadas.
Las instalaciones de calentamiento por resistencia son mecánicamente más simples, pero aún requieren mantenimiento: Los elementos se desgastan, Los termopares derivan, Los aislamientos se deterioran, Las superficies de contacto se oxidan y la uniformidad de temperatura en el horno cambia con el tiempo. En aplicaciones de contacto directo, la pureza de la superficie y la presión de contacto constante influyen directamente en la transferencia de calor y la calidad del componente.
7. aplicaciones industriales típicas
Ambas tecnologías tienen áreas de aplicación industrial probadas. Lo decisivo es el objetivo del proceso.
La calefacción por inducción se utiliza con frecuencia para:
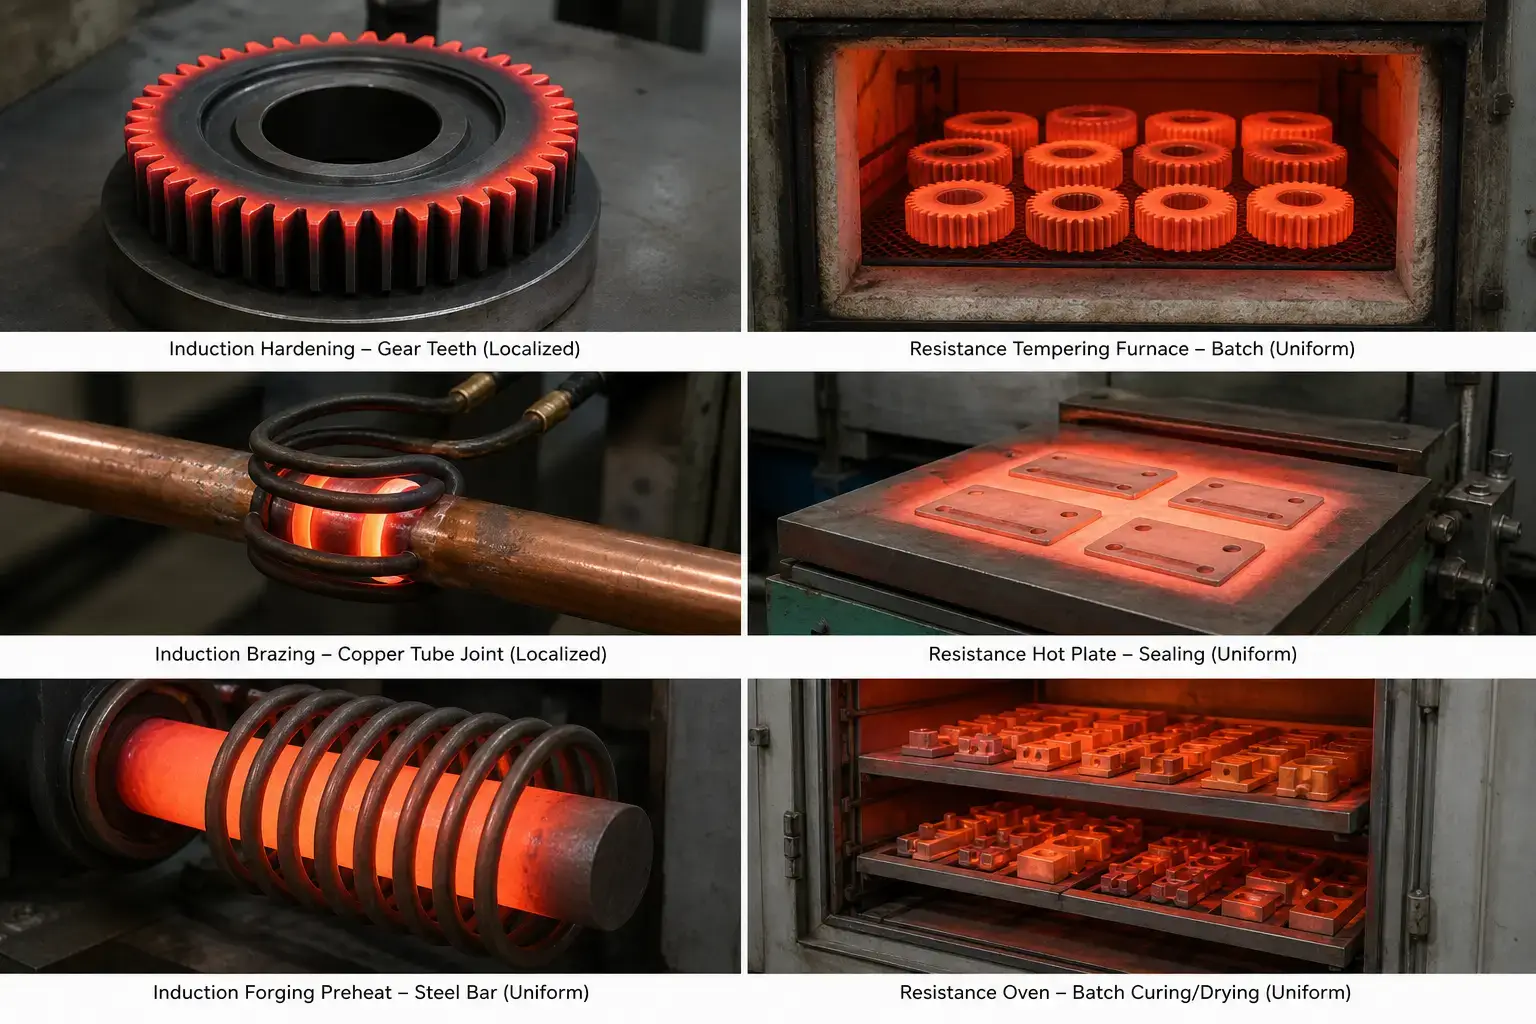
— Endurecimiento por inducción — Ejes, Zahnräder, Pasadores, Carriles y superficies de rodamiento, donde solo se debe endurecer la capa exterior, mientras que el núcleo permanece dúctil
— Soldadura fuerte y soldadura blanda — Montaje de herramientas de carburo, Accesorios de cobre, Componentes HVAC, donde el calentamiento localizado de la unión evita daños en materiales adyacentes
— Ajustes por contracción y montaje térmico — Engranajes en ejes, Anillos de rodamientos en carcasa
— Precalentamiento de lingotes de forja, Recocido y precalentamiento antes de la soldadura — rápido, según la necesidad, con formación mínima de óxido
El calentamiento por resistencia se utiliza frecuentemente para:
— Recocido por lotes y revenido por desestresado — grandes cantidades de piezas, die ein gleichmäßiges Durchwärmen bei moderaten Temperaturen benötigen
— Trocknen, Aushärten und Backen — Beschichtungen, Adhesivos, Aushärten von Verbundwerkstoffen in Öfen mit kontrollierter Atmosphäre
— Heizplatten- und Plattenerwärmung — Kunststoffversiegelung, Conformado, Laborerwärmung, Prozesse mit geringem Volumen
— Anwendungen mit Heizpatronen und Bandheizern — lokalisierte Kontakterwärmung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten y Best Practices für das Induktionshartlöten.
8. breve autoevaluación: Spricht Ihr Prozess eher für Induktion?
Markieren Sie jede Aussage, que se aplica a su solicitud. Cuantos más cuadros marque, más fuerte es el caso a favor de la inducción.
☐ Mein Werkstück ist elektrisch leitfähig (Acero, Acero inoxidable, Kupfer, Latón, Aluminium).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 Sekunden beeinflusst direkt meinen Durchsatz.
☐ Temperaturpräzision ist entscheidend für Bauteilqualität, Härte oder Verbindungsintegrität.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, damit eine Spule sie umschließen oder eng verfolgen kann.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit PLC- und Rezeptsteuerung integrieren.
☐ Offene Flammen, heißes Abgas oder große beheizte Kammern sind in meiner Fertigung unerwünscht.
☐ Die Reduzierung von Ausschuss, Verzug und Bauteil-zu-Bauteil-Abweichungen hat für meinen Betrieb einen messbaren ROI.
Punktzahl 6–8: Induktion ist sehr gut geeignet. Die Technologie wurde genau für diese Bedingungen entwickelt.
Punktzahl 3–5: Se encuentra en la zona gris. Realice una prueba piloto en sus piezas reales: el resultado del proceso, no la hoja de datos, debería decidir.
Punktzahl 0–2: El calentamiento por resistencia probablemente se ajuste mejor a su proceso. Sehen Sie sich die Abschnitte 5 hasta 7 oben erneut an, para obtener orientación para aplicaciones por lotes, no conductoras o de calentamiento prolongado.
Wichtigste Erkenntnis
calentamiento por inducción vs. Calentamiento por resistencia no es una cuestión de, qué tecnología es fundamentalmente superior. Lo decisivo es, cuál se ajusta mejor a su material, a su geometría, a su tiempo de ciclo y a su entorno de producción. La inducción domina, cuando la velocidad, el calentamiento localizado y la repetibilidad son importantes — temple, Hartlöten, precaliéntalo para forjado, ajustes por contracción. el calentamiento por resistencia se afirma en procesos por lotes, materiales no conductores, ciclos de calentamiento largos y aplicaciones, en las que la simplicidad es más importante que la velocidad. Comience con la pieza, no con la tecnología — entonces la respuesta generalmente será clara.
F: ¿Cuál es la principal diferencia entre el calentamiento por inducción y el calentamiento por resistencia??
A: La inducción genera calor mediante un campo electromagnético directamente en una pieza conductora: la pieza es su propia fuente de calor. El calentamiento por resistencia genera calor en un elemento separado (Alambre enrollado, Cartucho calefactor, Cinta) y lo transfiere por conducción de calor, convección o radiación a la pieza.
F: ¿Es la calentamiento por inducción siempre más eficiente enérgicamente que el calentamiento por resistencia??
A: Nicht immer. La inducción suele ser más eficiente en el calentamiento rápido, localizado de metales, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Ein schlecht ausgelegtes Induktionssystem kann schlechter abschneiden als ein gut abgestimmter Widerstandsofen.
F: Kann Induktionserwärmung einen Widerstandsofen vollständig ersetzen?
A: Teilweise. Induktion kann die Erwärmung im Widerstandsofen ersetzen, wenn der Prozess eine schnelle, calentamiento localizado de partes conductoras requiere — temple, Hartlöten, precaliéntalo para forjado. Un horno de resistencia sigue siendo más adecuado para revenido por lotes, ciclos largos de calentamiento, procesos con atmósfera controlada o el calentamiento de materiales no conductores como plásticos y cerámica.
F: Qué debería preparar, antes de contactar a un proveedor de instalaciones de calentamiento por inducción?
A: Mantenga la calidad del material, planos de las piezas, Temperatura objetivo, zona de calentamiento, tiempo de ciclo deseado y volumen anual de producción disponibles. Si es posible, senden Sie Musterteile für einen Prozesstest — nichts ersetzt einen realen Testlauf an Ihrem tatsächlichen Werkstück.
Versuchen Sie, zwischen Induktions- y decidir sobre el calentamiento por resistencia?
Envíenos los detalles de su pieza y los requisitos del proceso. Evaluamos, si la inducción se ajusta a su aplicación — y recomendamos un sistema, das auf Ihre Teile abgestimmt ist, en lugar de una oferta basada en el principio de unidad.










