
การให้ความร้อนด้วยเหนี่ยวนำกับ. การให้ความร้อนด้วยความต้านทาน: วิธีการให้ความร้อนด้วยไฟฟ้าแบบใดที่เหมาะกับกระบวนการของคุณ?
การให้ความร้อนด้วยเหนี่ยวนำกับ. การให้ความร้อนด้วยความต้านทาน เป็นการเปรียบเทียบ, ซึ่งจะมีความสำคัญเมื่อต้องเลือก, เมื่อผู้ผลิตต้องเลือกวิธีการให้ความร้อนด้วยไฟฟ้าสำหรับการผลิต. ทั้งสองแปลงกระแสไฟฟ้าเป็นความร้อน. ทั้งสองสามารถเข้าถึงอุณหภูมิในอุตสาหกรรมได้. แต่พวกมันสร้างและถ่ายโอนความร้อนนี้ในรูปแบบที่แตกต่างกันโดยพื้นฐาน — และความแตกต่างเหล่านี้มีผลต่อเวลาในการทำงาน, คุณภาพของชิ้นส่วน, Energieverbrauch und die einfache Integration des Prozesses in Ihre Linie aus.
Dieser Leitfaden vergleicht beide Verfahren aus technischer und einkäuferischer Sicht: wie sie funktionieren, wo ihre jeweiligen Stärken liegen und wie Sie entscheiden, welches Verfahren zu Ihrem Prozess passt.
1. Wie die Technologien funktionieren
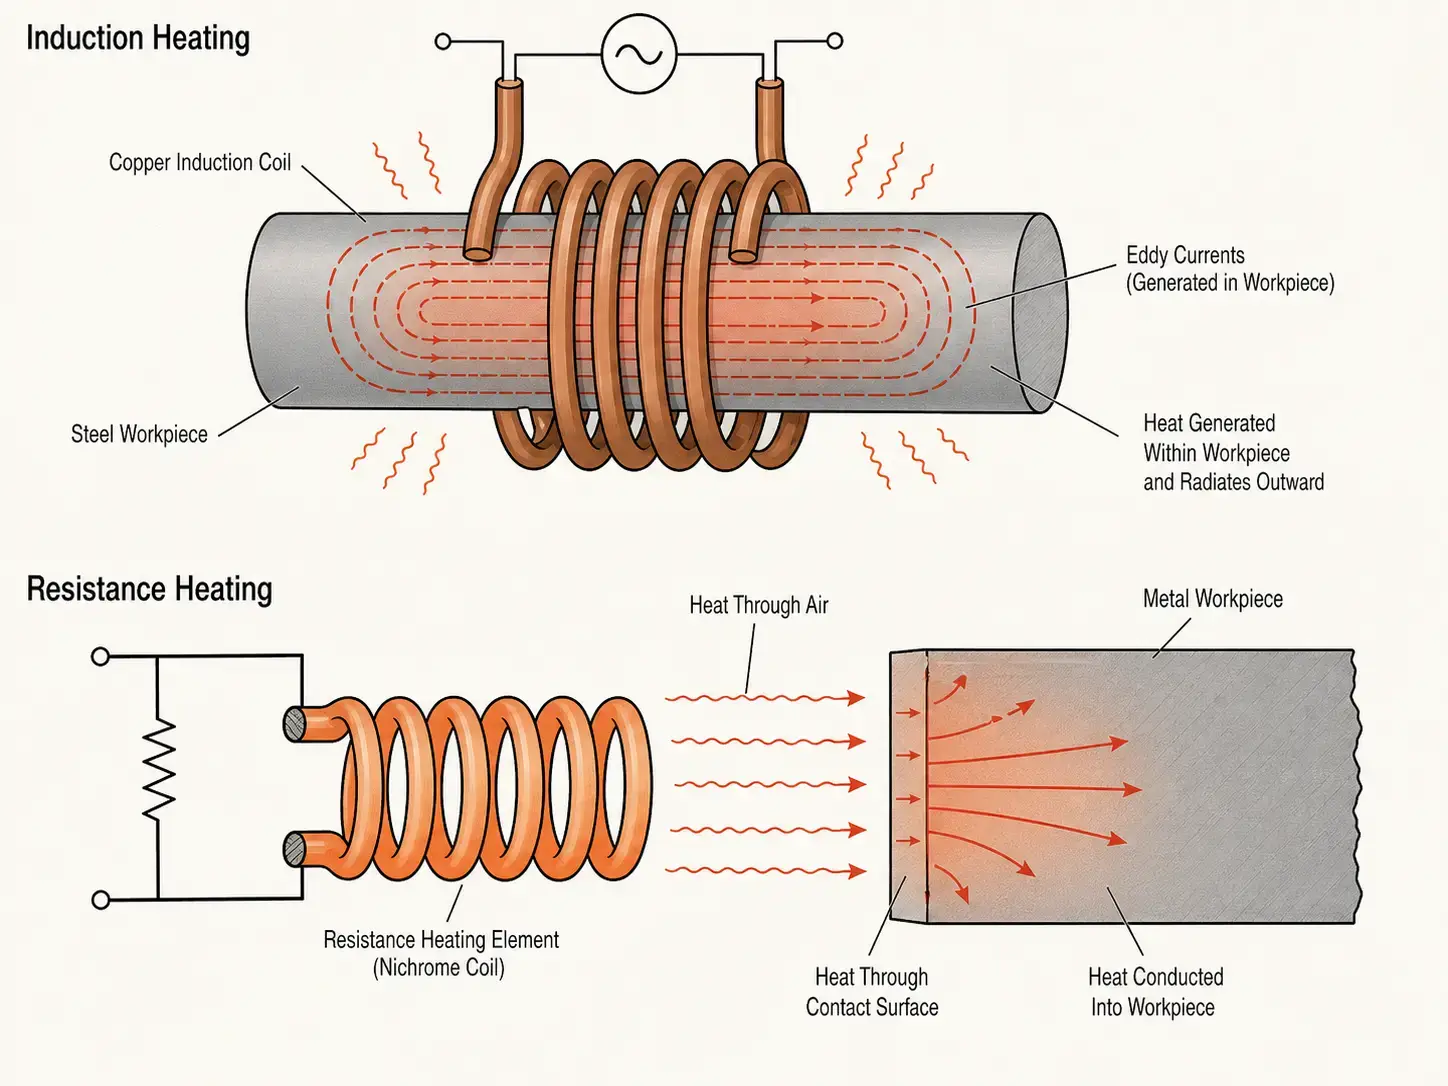
การให้ความร้อนด้วยการเหนี่ยวนำ ใช้สนามแม่เหล็กไฟฟ้าที่เปลี่ยนแปลงไป, เพื่อสร้างความร้อนโดยตรงในชิ้นงานที่นำไฟฟ้าได้. แหล่งจ่ายกระแสเหนี่ยวนำส่งกระแสสลับผ่านขดลวดทองแดงและสร้างสนามแม่เหล็ก. Wenn ein Metallteil in dieses Feld gelangt, กระแวนวนจะถูกเหนี่ยวนำในตัวชิ้นส่วนเอง — และกระแสเหล่านี้จะสร้างความร้อนจากภายใน. ชิ้นงานเป็นแหล่งความร้อนของตัวเอง. ไม่ต้องสัมผัส. ไม่มีความล่าช้าในการทำความร้อน. ไม่มีตัวกลาง.
ในการให้ความร้อนด้วยความต้านทาน กระแสจะไหลผ่านองค์ประกอบต้านทาน — ลวดพันแผล, พนักงาน, เครื่องทำความร้อนแบบตลับหรือแถบแบน - และองค์ประกอบนั้นจะร้อน. จากนั้นความร้อนจะถูกถ่ายเทผ่านการนำความร้อน, การพาความร้อนหรือการแผ่รังสีที่ถ่ายโอนไปยังชิ้นงาน. ในเตาเผา องค์ประกอบจะให้ความร้อนแก่อากาศในห้องและผนัง, ซึ่งจะให้ความร้อนแก่ส่วนประกอบ. ด้วยการทำความร้อนแบบต้านทานด้วยการสัมผัสโดยตรง องค์ประกอบร้อนจะสัมผัสกับส่วนประกอบ.
ความแตกต่างในทางปฏิบัติอยู่ในเรื่องนี้, ที่ซึ่งความร้อนเกิดขึ้น. การเหนี่ยวนำทำให้เกิดความร้อนในโลหะ. การทำให้ร้อนด้วยความต้านทานทำให้เกิดความร้อนในชิ้นส่วนแยกต่างหากแล้วถ่ายโอนไปยังชิ้นส่วน. ทุกอย่างอื่น — ความเร็ว, ความแม่นยำ, ประสิทธิภาพ, การบิดงอของชิ้นส่วน — เกิดจากความแตกต่างนี้เพียงอย่างเดียว.
2. Die wichtigsten Unterschiede auf einen Blick
| ปัจจัย | การให้ความร้อนด้วยการเหนี่ยวนำ | การให้ความร้อนด้วยความต้านทาน |
|---|---|---|
| การสร้างความร้อน | ในชิ้นงาน — การเหนี่ยวนำแม่เหล็กไฟฟ้า | ในองค์ประกอบต้านทาน — การทำให้ร้อนของจูลล์, จากนั้นถ่ายโอน |
| อัตราการให้ความร้อน | วินาทีจนกระทั่งถึงอุณหภูมิเป้าหมาย | นาที — องค์ประกอบและห้องจะต้องร้อนขึ้นก่อน |
| รองรับหลายภาษา | แม่นยำ — เฉพาะโซนภายในคอยล์เท่านั้นที่ได้รับความร้อน | พื้นที่กว้าง — โดยทั่วไปแล้วจะทำความร้อนหนึ่งห้อง, แผ่นหรือพื้นผิวสัมผัส |
| ความเข้ากันได้ของวัสดุ | วัสดุนำไฟฟ้าเท่านั้น | วัสดุที่เป็นสื่อกระแสไฟฟ้าและไม่นำไฟฟ้า ได้แก่ โลหะ, พลาสติก, เซรามิกส์ |
| เวลาอุ่นเครื่อง | ไม่มี — เปิดทันที, ออกทันที | อีกไม่กี่นาทีก็ถึงห้อง- หรือจุดกำหนดองค์ประกอบ |
| ความสามารถอัตโนมัติ | Ausgezeichnet — kurze Zyklen, einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
การให้ความร้อนแบบความต้านทานมักเกี่ยวข้องกับการถ่ายเทพลังงานความร้อน: ชิ้นส่วนร้อน → อากาศหรือพื้นผิวสัมผัสร้อน → องค์ประกอบร้อน. ในเตาอบแบบชุด มวลทั้งหมดของห้อง — วัสดุทนไฟ, อุปกรณ์, บรรยากาศ — ต้องได้รับความร้อนก่อน, ก่อนที่ชุดจะถึงอุณหภูมิ. ค่า Overhead นี้ในกระบวนการแบบชุดที่มีรอบเวลานานถือว่ายอมรับได้. ในสายการผลิตที่มีปริมาณสูง จะกลายเป็นคอขวด.
Auf der Energieseite überträgt Induktion einen höheren Anteil der Eingangsleistung direkt in das Werkstück — typischerweise 50–80% Systemwirkungsgrad, wenn die Spule gut ausgelegt ist und die Frequenz zum Bauteil passt. Widerstandsöfen verlieren Energie über Kammerwände, Abluft, Vorrichtungen und wiederholte thermische Zyklen. Die Effizienz allein entscheidet die Wahl jedoch nicht immer — Ihre Kosten pro kWh, die Zykluszeit und die Ausschussrate bestimmen gemeinsam den ROI. คำแนะนำของเรานำเสนอตัวเลขที่เจาะลึกยิ่งขึ้น การคำนวณกำลังสำหรับการทำความร้อนด้วยการเหนี่ยวนำ.
4. การควบคุมอุณหภูมิและการทำซ้ำของกระบวนการ
ระบบเหนี่ยวนำให้ความแม่นยำ, การควบคุมพลังงานเกือบจะทันที. เมื่อรวมกับการตอบสนองของไพโรมิเตอร์แบบวงปิดและระบบอัตโนมัติตามสูตร ส่วนประกอบแต่ละชิ้นจะได้รับสภาวะการให้ความร้อนที่เกือบจะเหมือนกัน — สำคัญในระหว่างการชุบแข็ง, การบัดกรีแข็งและกระบวนการใดๆ ที่มีหน้าต่างอุณหภูมิแคบ.
การทำความร้อนด้วยความต้านทานยังสามารถรักษาอุณหภูมิได้อย่างแม่นยำ, insbesondere in Öfen mit hoher thermischer Masse. Die Reaktion ist jedoch langsamer — die Temperatur einer heißen Kammer oder einer großen Heizplatte lässt sich nicht innerhalb von Sekunden ändern. Wenn Ihr Prozess schnelles Hochfahren, Stufenänderungen oder bauteilspezifische Profile erfordert, reagiert Induktion schneller.
Wiederholgenauigkeit in der Produktion hängt von mehr ab als vom Namen der Technologie. Bei Induktion kommt es auf konstante Bauteilpositionierung, Spulenzustand und Leistungseinstellungen an. Bei Widerstandserwärmung hängt sie von Elementzustand, Kontaktqualität, Lastverteilung und gleichmäßiger Luftströmung ab. In beiden Fällen ist ein kontrolliertes Prozessfenster wichtiger als die Bezeichnung auf der Anlage.
5. Material und Bauteilgeometrie
Die erste Auswahlfrage ist die einfachste: Ist das Werkstück elektrisch leitfähig? Induktion erfordert dies — Stahl, Edelstahl, ทองแดง, Messing und Aluminium funktionieren. Widerstandserwärmung kann alles erwärmen, was Sie in einen Ofen legen oder gegen eine heiße Oberfläche pressen können: Metalle, พลาสติก, เซรามิกส์, Verbundwerkstoffe, Klebstoffe.
Bei ferromagnetischen Metallen wie Kohlenstoff- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, อย่างไรก็ตาม เนื่องจากความต้านทานต่ำ จึงมักต้องการความหนาแน่นของพลังงานที่สูงขึ้นและการเลือกความถี่ที่แตกต่างกัน.
เรขาคณิตของส่วนประกอบก็มีบทบาทเช่นกัน. การเหนี่ยวนำทำงานได้ดีที่สุด, หากขดลวดสามารถล้อมรอบส่วนประกอบหรือตามรูปร่างของมันอย่างใกล้ชิดได้ นั่นก็คือคลื่น, Zahnräder, แบริ่ง, หลอด, ตัวยึดและส่วนประกอบทรงกระบอกเหมาะอย่างยิ่ง. รูปร่างที่ซับซ้อนหรือไม่สม่ำเสมออาจต้องมีการออกแบบคอยล์แบบกำหนดเอง, ตัวรวมความเข้มของกระแสไหล, จำเป็นต้องหมุนหรือสแกน. Widerstandserwärmung ist bei ungewöhnlichen Geometrien toleranter, wenn Teile einfach in einen Ofen gelegt werden; Widerstandserwärmung mit Direktkontakt hat jedoch Schwierigkeiten bei schlechten oder variierenden Kontaktflächen.
6. Ausrüstung, Wartung und Integration
Ein Induktionssystem ist stärker technisch ausgelegt als ein einfacher Widerstandsheizer. Es umfasst eine Stromquelle, eine Induktionsspule, ein Wasserkühlsystem, eine Steuerungsschnittstelle, Sicherheitsverriegelungen und häufig auch Teilehandling. ความซับซ้อนนี้ไม่ใช่ข้อเสีย, ถ้าประโยชน์อยู่ที่ความเร็ว, ความแม่นยำในการทำซ้ำ และการรวมเข้ากับเซลล์อัตโนมัติได้ง่าย.
การกำหนดขนาดแหล่งพลังงานควรอิงตามมวลของชิ้นส่วน, วัสดุ, อุณหภูมิเฉพาะเป้าหมาย, เวลาวงจรและอัตราการผลิต — ไม่ใช่การประมาณ. การมีขนาดเกินไปจะทำให้สูญเสียทุน. การมีขนาดต่ำไปจะทำให้เวลาวงจรช้าและกระบวนการไม่เสถียร. ของเรา Leitfaden zur Leistungsauswahl ดำเนินการผ่านการคำนวณ.
การระบายความร้อนก็สำคัญเช่นกัน. ขดลวดเหนี่ยวนำและอิเล็กทรอนิกส์กำลังสร้างความร้อน, ซึ่งต้องถูกระบายอย่างเชื่อถือได้. คุณภาพน้ำไม่ดี, การไหลจำกัดหรือการระบายความร้อนที่มีขนาดเล็กเกินไปทำให้อายุการใช้งานของระบบสั้นลงและทำให้เกิดการหยุดทำงานโดยไม่คาดคิด.
อุปกรณ์สำหรับการให้ความร้อนด้วยความต้านทานมีความเรียบง่ายทางกลไก, แต่ยังคงต้องการการบำรุงรักษา: ชิ้นส่วนสึกหรอ, เทอร์โมคัปเปิ้ลเกิดการลอยตัวของค่า, ฉนวนเสื่อมสภาพ, พื้นผิวสัมผัสเกิดการออกไซด์และความสม่ำเสมอของอุณหภูมิในเตาเปลี่ยนแปลงตามเวลา. ในแอปพลิเคชันที่สัมผัสโดยตรง ความสะอาดของพื้นผิวและแรงกดคงที่มีผลโดยตรงต่อการถ่ายเทความร้อนและคุณภาพของชิ้นส่วน.
7. การใช้งานในอุตสาหกรรมทั่วไป
ทั้งสองเทคโนโลยีมีการใช้งานในอุตสาหกรรมที่ได้รับการยืนยันแล้ว. สิ่งสำคัญคือต้องทราบวัตถุประสงค์ของกระบวนการ.
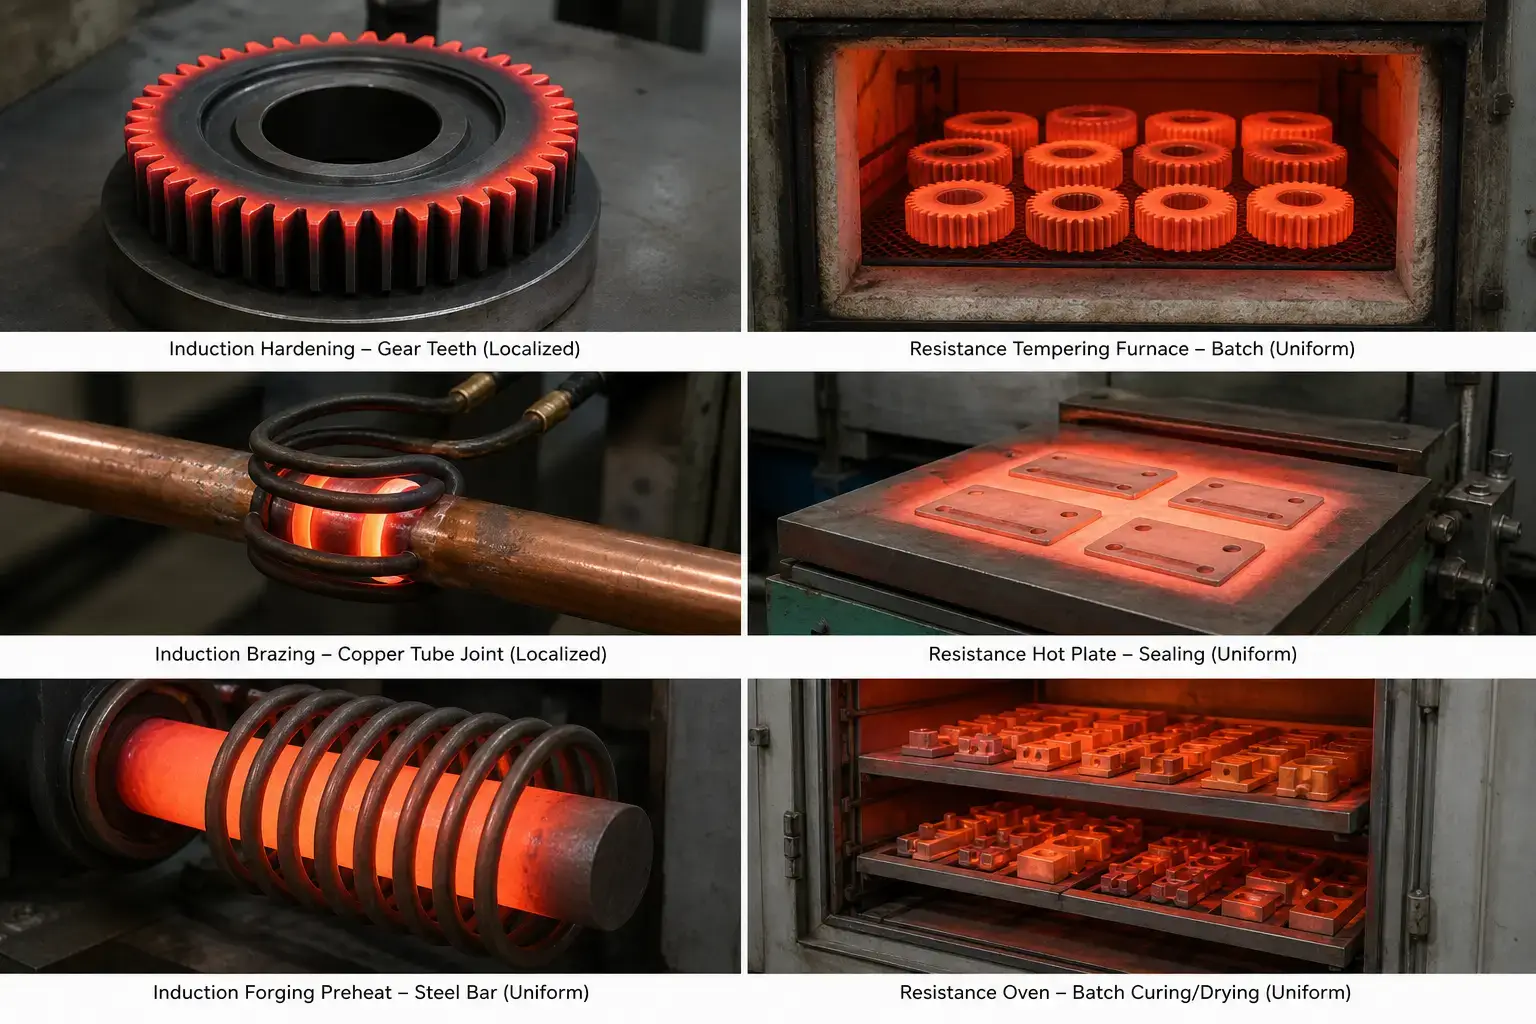
การให้ความร้อนด้วยการเหนี่ยวนำมักใช้สำหรับ:
— การชุบแข็งด้วยเหนี่ยวนำ — เพลาหมุน, Zahnräder, พิน, รางและพื้นผิวของตลับลูกปืน, ซึ่งต้องการให้เฉพาะชั้นนอกแข็งตัว, ในขณะที่แกนยังคงเหนียว
— การบัดกรีแบบแข็งและแบบอ่อน — การประกอบเครื่องมือคาร์ไบด์แข็ง, ฟิตติ้งทองแดง, ส่วนประกอบ HVAC, โดยที่การให้ความร้อนเฉพาะจุดของข้อต่อช่วยป้องกันความเสียหายต่อวัสดุที่อยู่ติดกัน
— Shrink fit และชุดประกอบระบายความร้อน - เกียร์บนเพลา, แหวนแบริ่งในตัวเครื่อง
— การอุ่นแท่งเหล็กของช่างตีเหล็ก, การหลอมและการอุ่นก่อนการเชื่อม - เร็ว, ตามความต้องการ, โดยมีการก่อสเกลน้อยที่สุด
การให้ความร้อนด้วยความต้านทานมักใช้สำหรับ:
— การแบ่งเบาบรรเทาเป็นกลุ่มและบรรเทาความเครียด - ชิ้นส่วนจำนวนมาก, ที่ต้องการความร้อนแม้ที่อุณหภูมิปานกลาง
— แห้ง, การชุบแข็งและการอบ — การเคลือบผิว, Klebstoffe, การอบชิ้นงานคอมโพสิตในเตาอบที่ควบคุมบรรยากาศ
— แผ่นทำความร้อน- และการทำให้แผ่นร้อน — การเคลือบพลาสติก, การขึ้นรูป, การทำให้ร้อนในห้องปฏิบัติการ, กระบวนการปริมาตรน้อย
— การใช้งานกับฮีตเตอร์แท่งและสายพานร้อน — การทำให้ร้อนเฉพาะจุดด้วยการสัมผัส, เมื่อความเรียบง่ายสำคัญกว่าความเร็ว
ข้อมูลเพิ่มเติมเกี่ยวกับกระบวนการเฉพาะสามารถพบได้ในคู่มือของเราเกี่ยวกับ ข้อผิดพลาดทั่วไปในการชุบแข็งด้วยการเหนี่ยวนำ และ แนวทางปฏิบัติที่ดีที่สุดสำหรับการบัดกรีแข็งด้วยการเหนี่ยวนำ.
8. การตรวจสอบตัวเองสั้น ๆ: กระบวนการของคุณเหมาะกับการเหนี่ยวนำหรือไม่?
ทำเครื่องหมายแต่ละข้อ, ซึ่งเหมาะกับการใช้งานของคุณ. ยิ่งคุณทำเครื่องหมายหลายช่อง, ก็ยิ่งเหมาะกับการเหนี่ยวนำมากขึ้น.
☐ ชิ้นงานของฉันเป็นสื่อกระแสไฟฟ้า (เหล็ก, Edelstahl, ทองแดง, ทองเหลือง, อะลูมิเนียม).
☐ ฉันต้องทำความร้อนเฉพาะโซนเท่านั้น ไม่ใช่ส่วนประกอบทั้งหมด.
☐ รอบเวลาหนึ่งด้านล่าง 60 วินาทีส่งผลโดยตรงต่อผลผลิตของฉัน.
☐ ความแม่นยำของอุณหภูมิเป็นสิ่งสำคัญสำหรับคุณภาพของส่วนประกอบ, ความแข็งหรือความสมบูรณ์ของการเชื่อมต่อ.
☐ รูปทรงของส่วนประกอบเป็นทรงกระบอกหรือสม่ำเสมอเพียงพอ, เพื่อให้ขดลวดสามารถล้อมรอบหรือติดตามได้อย่างใกล้ชิด.
☐ ฉันต้องการทำความร้อนในเซลล์อัตโนมัติด้วย PLC- และบูรณาการการควบคุมสูตร.
☐ เปิดเปลวไฟ, ก๊าซไอเสียร้อนหรือห้องให้ความร้อนขนาดใหญ่เป็นสิ่งที่ไม่พึงประสงค์ในการผลิตของฉัน.
☐ การลดลงของการปฏิเสธ, การบิดเบี้ยวและการเบี่ยงเบนของส่วนประกอบต่อส่วนประกอบมี ROI ที่วัดได้สำหรับบริษัทของฉัน.
คะแนน 6–8: อินดัสเทรียลเหมาะมาก. เทคโนโลยีได้รับการพัฒนาอย่างแม่นยำสำหรับสภาวะเหล่านี้.
คะแนน 3–5: คุณอยู่ในพื้นที่สีเทา. ทำการทดสอบตัวอย่างกับชิ้นส่วนจริงของคุณ — ผลลัพธ์ของกระบวนการ, ไม่ใช่แผ่นข้อมูล, ควรตัดสินใจ.
คะแนน 0–2: การทำความร้อนด้วยความต้านทานน่าจะเหมาะกับกระบวนการของคุณมากกว่า. ดูส่วน 5 ถึง 7 ด้านบนอีกครั้ง, สำหรับการปฐมนิเทศสำหรับแบทช์, การใช้งานที่ไม่นำไฟฟ้าหรือแช่ในระยะยาว.
ข้อค้นพบที่สำคัญ
การให้ความร้อนด้วยเหนี่ยวนำกับ. การให้ความร้อนด้วยความต้านทาน ไม่มีคำถาม, เทคโนโลยีใดที่เหนือกว่าโดยพื้นฐาน. สิ่งที่สำคัญคือ, อันไหนที่เหมาะกับวัสดุของคุณดีกว่า, เรขาคณิตของคุณ, เหมาะสมกับรอบเวลาการผลิตและสภาพแวดล้อมการผลิตของคุณ. การเหนี่ยวนำมีบทบาทโดดเด่น, เมื่อความเร็ว, ความร้อนเฉพาะจุดและความแม่นยำในการทำซ้ำมีความสำคัญ — การชุบแข็ง, การเชื่อมแข็งตัวแบบแข็ง, การอุ่นล่วงหน้าสำหรับการตีขึ้นรูป, การใส่แบบรัดรึง. การให้ความร้อนด้วยความต้านทานมักใช้ได้ผลในกระบวนการแบบชุด, วัสดุที่ไม่ใช่ตัวนำไฟฟ้า, รอบการให้ความร้อนยาวและการใช้งาน, ซึ่งความเรียบง่ายสำคัญกว่าความเร็ว. เริ่มจากชิ้นส่วน, ไม่ใช่จากเทคโนโลยี — จากนั้นคำตอบมักชัดเจน.
F: ความแตกต่างหลักระหว่างการทำความร้อนด้วยเหนี่ยวนำและการทำความร้อนด้วยความต้านทานคืออะไร?
ก: การเหนี่ยวนำสร้างความร้อนโดยใช้สนามแม่เหล็กไฟฟ้าโดยตรงในชิ้นงานที่นำไฟฟ้า — ชิ้นส่วนเองเป็นแหล่งความร้อนของมัน. การทำความร้อนด้วยความต้านทานสร้างความร้อนในองค์ประกอบแยกต่างหาก (ลวดพัน, ตลับความร้อน, แถบ) และส่งผ่านความร้อนไปยังชิ้นงานด้วยการนำความร้อน, การพา หรือการแผ่รังสี.
F: การทำความร้อนด้วยเหนี่ยวนำประหยัดพลังงานกว่าการทำความร้อนด้วยความต้านทานเสมอหรือไม่?
ก: Nicht immer. การเหนี่ยวนำมีประสิทธิภาพเมื่อเร็ว, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Ein schlecht ausgelegtes Induktionssystem kann schlechter abschneiden als ein gut abgestimmter Widerstandsofen.
F: Kann Induktionserwärmung einen Widerstandsofen vollständig ersetzen?
ก: Teilweise. Induktion kann die Erwärmung im Widerstandsofen ersetzen, หากกระบวนการรวดเร็ว, การทำความร้อนแบบเฉพาะจุดของชิ้นส่วนที่เป็นสื่อกระแสไฟฟ้าต้องใช้ — การชุบแข็ง, การเชื่อมแข็งตัวแบบแข็ง, การอุ่นล่วงหน้าสำหรับการตีขึ้นรูป. เตาต้านทานยังเหมาะสำหรับการอบคืนตัวแบบเป็นชุดมากกว่า, รอบการอุ่นเครื่องที่ยาวนาน, กระบวนการควบคุมบรรยากาศหรือการทำความร้อนวัสดุที่ไม่นำไฟฟ้า เช่น พลาสติกและเซรามิก.
F: ฉันควรเตรียมอะไรบ้าง?, ก่อนที่จะติดต่อผู้ให้บริการระบบทำความร้อนแบบเหนี่ยวนำ?
ก: รักษาคุณภาพของวัสดุ, ภาพวาดส่วนประกอบ, อุณหภูมิเฉพาะเป้าหมาย, โซนร้อน, รอบเวลาเป้าหมายและปริมาณการผลิตต่อปี. ถ้าเป็นไปได้, ส่งชิ้นส่วนตัวอย่างสำหรับการทดสอบกระบวนการ ไม่มีอะไรมาแทนที่การทดสอบการทำงานจริงกับชิ้นงานจริงของคุณได้.
พยายาม, ระหว่างการเหนี่ยวนำ- และความต้านทานความร้อน?
ส่งรายละเอียดชิ้นงานและข้อกำหนดกระบวนการของคุณมาให้เรา. เราประเมิน, การเหนี่ยวนำเหมาะสมกับการใช้งานของคุณหรือไม่ - และแนะนำระบบ, das auf Ihre Teile abgestimmt ist, แทนที่จะเสนอโดยใช้หลักการเอกภาพ.










