
感应加热与. 电阻加热: 哪种电加热方法适合您的工艺?
感应加热与. 电阻加热 ist ein Vergleich, der immer dann relevant wird, wenn Hersteller ein elektrisches Erwärmungsverfahren für die Produktion auswählen müssen. Beide wandeln Strom in Wärme um. Beide können industrielle Temperaturen erreichen. Doch sie erzeugen und übertragen diese Wärme auf grundlegend unterschiedliche Weise — und diese Unterschiede wirken sich auf Zykluszeit, Bauteilqualität, Energieverbrauch und die einfache Integration des Prozesses in Ihre Linie aus.
Dieser Leitfaden vergleicht beide Verfahren aus technischer und einkäuferischer Sicht: wie sie funktionieren, wo ihre jeweiligen Stärken liegen und wie Sie entscheiden, welches Verfahren zu Ihrem Prozess passt.
| 1. 技术的工作原理 | 5. 材料 & 零件几何形状 |
| 2. 主要区别一目了然 | 6. 设备 & 集成 |
| 3. 速度快 & 能源效率 | 7. 典型的工业应用 |
| 4. 温度控制 & 重复精度 | 8. 简短自检: 感应? |
1. 技术的工作原理
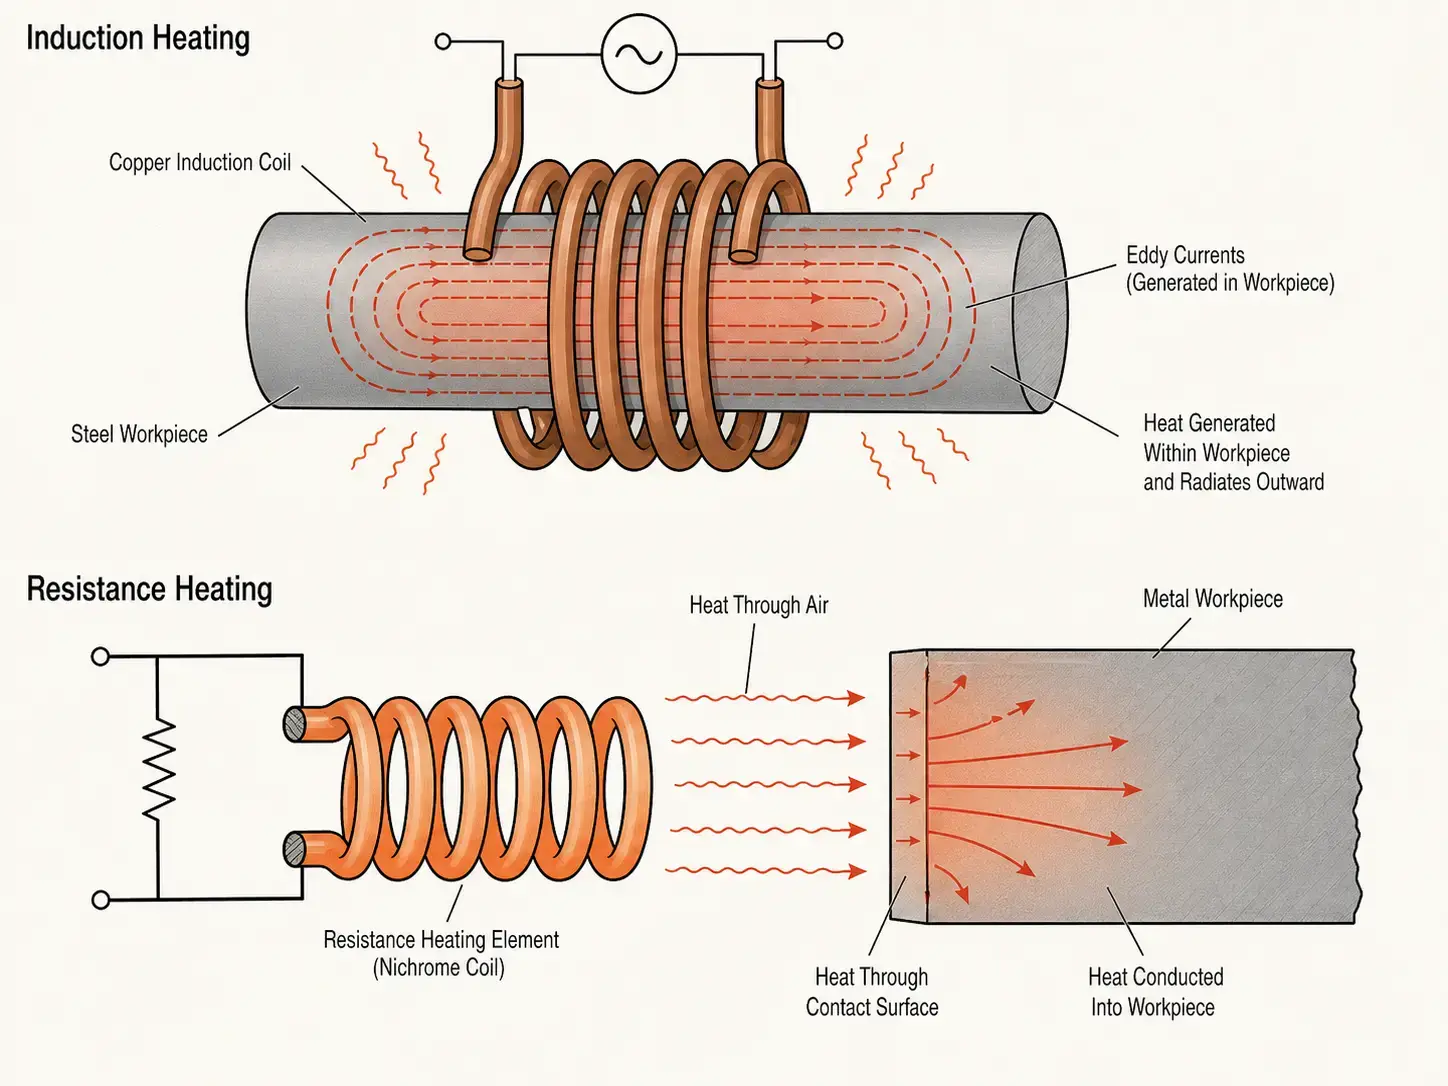
感应加热 利用变化的电磁场, 在电导性工件中直接产生热量. 感应电流源通过铜线圈传导交流电,从而产生磁场. 当金属部件进入该磁场时, 在零件中会感应出涡流——这些电流从内部产生热量. 零件自身就是热源. 无需接触. 没有预热延迟. 没有中间介质.
在电阻加热中,电流通过电阻元件——一个绕组线圈, 一根棒, 一个加热芯棒或一个扁平带——该元件会发热. 随后通过热传导, 对流或辐射将热量传递给工件. 在炉子中,元件加热炉腔空气和炉壁, 然后这些加热物件. 在直接接触的电阻加热中,热元件直接接触工件.
实际区别在于, 热量产生的位置. 感应加热在金属中产生热量. 电阻加热在独立元件中产生热量并传递到工件上. 其他方面——速度, 精确性, 效率, 工件变形——源于这一点差异.
2. 主要区别一目了然
| 因素 | 感应加热 | 电阻加热 |
|---|---|---|
| Wärmeerzeugung | Im Werkstück — elektromagnetische Induktion | 在电阻元件中 — 焦耳加热, 随后传输 |
| 加热速率 | 达到目标温度所需的秒数 | 分钟 — 元件和腔体必须先预热 |
| 定位 | 精确 — 仅加热线圈范围内的区域被加热 | 广域 — 通常加热整个腔体, 板或接触面 |
| 材料兼容性 | 仅导电材料 | 导电和绝缘材料 — 金属, 塑料, 陶瓷 |
| 预热时间 | 无 — 立即开启, 立即关闭 | Minuten bis zum Erreichen des Kammer- oder Element-Sollwerts |
| Automatisierungsfähigkeit | Ausgezeichnet — kurze Zyklen, einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Widerstandserwärmung beinhaltet immer eine thermische Übergabe: Element wird heiß → Luft oder Kontaktfläche wird heiß → Bauteil wird heiß. In Batch-Öfen muss die gesamte Kammermasse — Feuerfestmaterial, Vorrichtungen, Atmosphäre — durchwärmt werden, bevor die Charge die Temperatur erreicht. Dieser Overhead ist bei Batch-Prozessen mit langen Zyklen akzeptabel. In Linien mit hohem Durchsatz wird er zum Engpass.
Auf der Energieseite überträgt Induktion einen höheren Anteil der Eingangsleistung direkt in das Werkstück — typischerweise 50–80% Systemwirkungsgrad, wenn die Spule gut ausgelegt ist und die Frequenz zum Bauteil passt. 电阻炉通过炉膛壁损失能量, 排气, 装置和重复的热循环. 然而,仅凭效率并不能总是决定选择——每千瓦时的成本, 循环时间和废品率共同决定投资回报率. 我们的指南提供了对数字的更深入的分析,涉及 感应加热的功率计算.
4. 温度控制和工艺重复精度
感应系统提供精确的, 几乎即时的功率调节. 结合闭环高温计反馈和基于配方的自动化,每个工件几乎获得相同的加热条件——在淬火, 硬钎焊以及任何温度窗口严格的工艺中至关重要.
电阻加热也可以精确保持温度, 尤其是在具有高热质量的炉子中. 然而,反应较慢——热炉膛或大型加热板的温度无法在几秒钟内改变. Wenn Ihr Prozess schnelles Hochfahren, Stufenänderungen oder bauteilspezifische Profile erfordert, reagiert Induktion schneller.
Wiederholgenauigkeit in der Produktion hängt von mehr ab als vom Namen der Technologie. Bei Induktion kommt es auf konstante Bauteilpositionierung, Spulenzustand und Leistungseinstellungen an. Bei Widerstandserwärmung hängt sie von Elementzustand, Kontaktqualität, Lastverteilung und gleichmäßiger Luftströmung ab. In beiden Fällen ist ein kontrolliertes Prozessfenster wichtiger als die Bezeichnung auf der Anlage.
5. Material und Bauteilgeometrie
Die erste Auswahlfrage ist die einfachste: Ist das Werkstück elektrisch leitfähig? Induktion erfordert dies — Stahl, Edelstahl, 铜, Messing und Aluminium funktionieren. Widerstandserwärmung kann alles erwärmen, was Sie in einen Ofen legen oder gegen eine heiße Oberfläche pressen können: Metalle, 塑料, 陶瓷, Verbundwerkstoffe, Klebstoffe.
Bei ferromagnetischen Metallen wie Kohlenstoff- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, wenn die Spule das Bauteil umschließen oder eng seiner Kontur folgen kann — Wellen, 齿轮, 轴承, Rohre, Befestigungselemente und zylindrische Komponenten sind ideal. Komplexe oder unregelmäßige Formen können eine individuelle Spulenkonstruktion, 磁通集中器, Rotation oder Scanning erfordern. 对于不寻常的几何形状,电阻加热更具容忍性, 当零件只是简单地放入炉中时; 然而,直接接触电阻加热在接触面不好或变化时会有困难.
6. 设备, 维护和集成
感应系统在技术上比简单的电阻加热器更复杂. 它包括一个电源, 一个感应线圈, 一个 水冷系统, 一个控制接口, 安全联锁以及通常还有零件处理. Diese Komplexität ist kein Nachteil, wenn der Nutzen in Geschwindigkeit, Wiederholgenauigkeit und einfacher Integration in automatisierte Zellen liegt.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, 材料, 目标温度, 循环时间和生产率基于——而不是估算. 过度设计浪费资金. 设计不足会导致周期缓慢和工艺不稳定. 我们的 功率选择指南 通过计算实现.
冷却同样重要. 感应线圈和电力电子设备会产生热量, 必须可靠排放. 水质差, 流量受限或冷却尺寸过小会缩短设备寿命并导致计划外停机.
电阻加热设备在机械上更简单, 但仍需要维护: 元件磨损, 热电偶漂移, 绝缘材料退化, 接触面氧化,炉内温度均匀性随时间变化. 在直接接触应用中,表面清洁度和恒定的接触压力直接影响传热和零件质量.
7. 典型的工业应用
两种技术都有成熟的工业应用领域. 关键在于工艺目标.
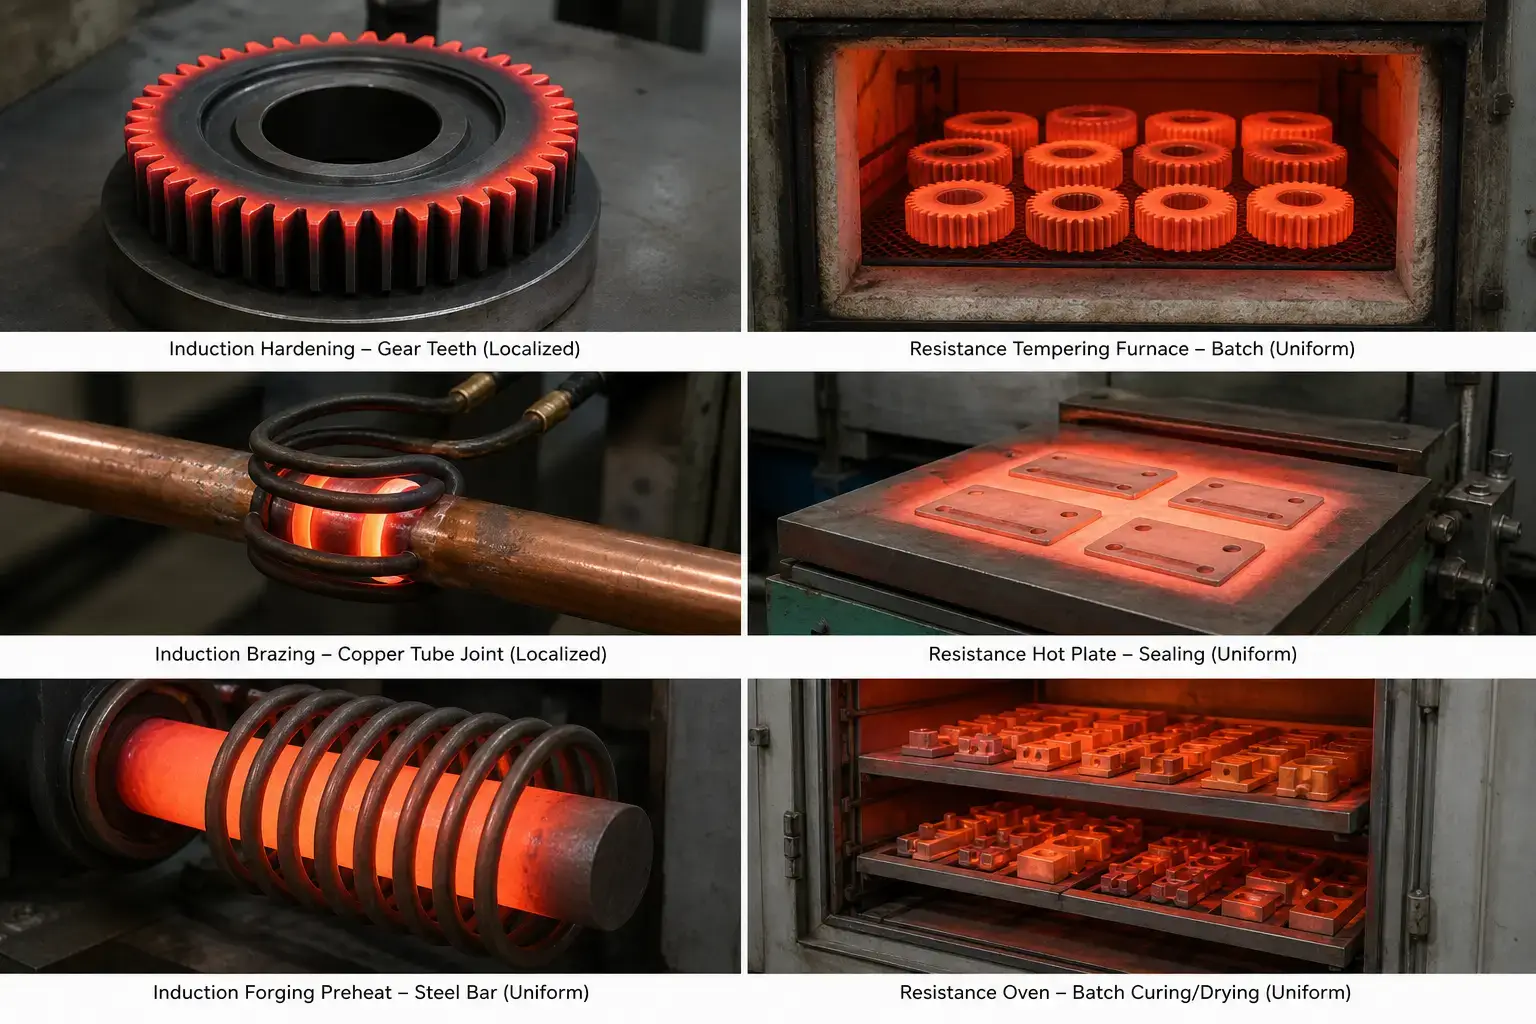
感应加热常用于:
— 感应淬火 — 轴, 齿轮, 销钉, 导轨和轴承面, 只需硬化外层, 而保持芯部韧性
— 硬焊和软焊 — 硬质合金工具的组装, 铜配件, 暖通空调组件, 通过局部加热连接部位可防止邻近材料受损
— 收缩配合和热装配 — 齿轮在轴上, 轴承环在壳体中
— 预热锻坯, 焊接前的加热和预热 — 快速, 按需, 生成最少氧化皮
电阻加热常用于:
— 批量回火和消除应力退火 — 大量零件, 需要在适中温度下均匀加热
— 干燥, 硬化和烘烤 — 涂层, Klebstoffe, 在受控气氛炉中固化复合材料
— 加热板- 和板材加热 — 塑料密封, 成形, 实验室加热, 小批量工艺
— Anwendungen mit Heizpatronen und Bandheizern — lokalisierte Kontakterwärmung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten 和 Best Practices für das Induktionshartlöten.
8. 简短自检: Spricht Ihr Prozess eher für Induktion?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ Mein Werkstück ist elektrisch leitfähig (钢, Edelstahl, 铜, 梅辛, 铝).
☐ Ich muss nur eine bestimmte Zone erwärmen — nicht das gesamte Bauteil.
☐ Eine Zykluszeit unter 60 Sekunden beeinflusst direkt meinen Durchsatz.
☐ Temperaturpräzision ist entscheidend für Bauteilqualität, Härte oder Verbindungsintegrität.
☐ Die Bauteilgeometrie ist zylindrisch oder regelmäßig genug, damit eine Spule sie umschließen oder eng verfolgen kann.
☐ Ich möchte die Erwärmung in eine automatisierte Zelle mit PLC- und Rezeptsteuerung integrieren.
☐ Offene Flammen, heißes Abgas oder große beheizte Kammern sind in meiner Fertigung unerwünscht.
☐ Die Reduzierung von Ausschuss, Verzug und Bauteil-zu-Bauteil-Abweichungen hat für meinen Betrieb einen messbaren ROI.
得分6–8: Induktion ist sehr gut geeignet. Die Technologie wurde genau für diese Bedingungen entwickelt.
Punktzahl 3–5: Sie befinden sich in der Grauzone. Führen Sie einen Mustertest an Ihren tatsächlichen Teilen durch — das Prozessergebnis, nicht das Datenblatt, sollte entscheiden.
Punktzahl 0–2: Widerstandserwärmung passt wahrscheinlich besser zu Ihrem Prozess. Sehen Sie sich die Abschnitte 5 bis 7 oben erneut an, um Orientierung für Batch-, nichtleitende oder Langzeit-Durchwärm-Anwendungen zu erhalten.
最重要的发现
感应加热与. 电阻加热 ist keine Frage, welche Technologie grundsätzlich überlegen ist. Entscheidend ist, welche besser zu Ihrem Material, Ihrer Geometrie, Ihrer Zykluszeit und Ihrer Produktionsumgebung passt. Induktion dominiert, wenn Geschwindigkeit, lokalisierte Erwärmung und Wiederholgenauigkeit wichtig sind — Härten, 钎焊, Vorwärmen zum Schmieden, Schrumpfpassungen. Widerstandserwärmung behauptet sich bei Batch-Prozessen, nichtleitenden Materialien, langen Durchwärmzyklen und Anwendungen, bei denen Einfachheit wichtiger ist als Geschwindigkeit. Beginnen Sie mit dem Bauteil, nicht mit der Technologie — dann wird die Antwort meist klar.
F: Was ist der Hauptunterschied zwischen Induktionserwärmung und Widerstandserwärmung?
一个: Induktion erzeugt Wärme mithilfe eines elektromagnetischen Feldes direkt in einem leitfähigen Werkstück — das Bauteil ist seine eigene Wärmequelle. Widerstandserwärmung erzeugt Wärme in einem separaten Element (gewickelter Draht, Heizpatrone, 乐队) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
一个: 并不总是. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Ein schlecht ausgelegtes Induktionssystem kann schlechter abschneiden als ein gut abgestimmter Widerstandsofen.
F: Kann Induktionserwärmung einen Widerstandsofen vollständig ersetzen?
一个: Teilweise. Induktion kann die Erwärmung im Widerstandsofen ersetzen, wenn der Prozess eine schnelle, 局部加热导电部件所需——淬火, 钎焊, Vorwärmen zum Schmieden. 对于批量回火,电阻炉仍然更适合, 长时间加热周期, 需要受控气氛的工艺或加热非导电材料如塑料和陶瓷.
F: 我应该准备什么, 在联系感应加热设备供应商之前?
一个: 保持材料等级, 部件图纸, 目标温度, 加热区域, 目标循环时间和年产量. 如果可能的话, senden Sie Musterteile für einen Prozesstest — nichts ersetzt einen realen Testlauf an Ihrem tatsächlichen Werkstück.
Versuchen Sie, zwischen Induktions- und Widerstandserwärmung zu entscheiden?
Senden Sie uns Ihre Werkstückdetails und Prozessanforderungen. Wir bewerten, ob Induktion zu Ihrer Anwendung passt — und empfehlen ein System, 该系统适合您的零件, 不是按照统一原则的报价.










