
Induktionserwärmung vs. ogrzewanie oporowe: Welches elektrische Erwärmungsverfahren passt zu Ihrem Prozess?
Induktionserwärmung vs. ogrzewanie oporowe to porównanie, które staje się istotne zawsze wtedy, gdy producenci muszą wybrać elektryczną metodę ogrzewania do produkcji. Oba przetwarzają prąd w ciepło. Oba mogą osiągać temperatury przemysłowe. Jednak wytwarzają i przekazują to ciepło w zasadniczo różny sposób — a te różnice wpływają na czas cyklu, jakość części, zużycie energii oraz łatwość integracji procesu w Twojej linii.
W tym przewodniku porównano oba procesy z punktu widzenia technicznego i zakupowego: jak one działają, gdzie leżą Twoje mocne strony i w jaki sposób podejmujesz decyzję, która metoda pasuje do Twojego procesu.
1. Jak działają technologie
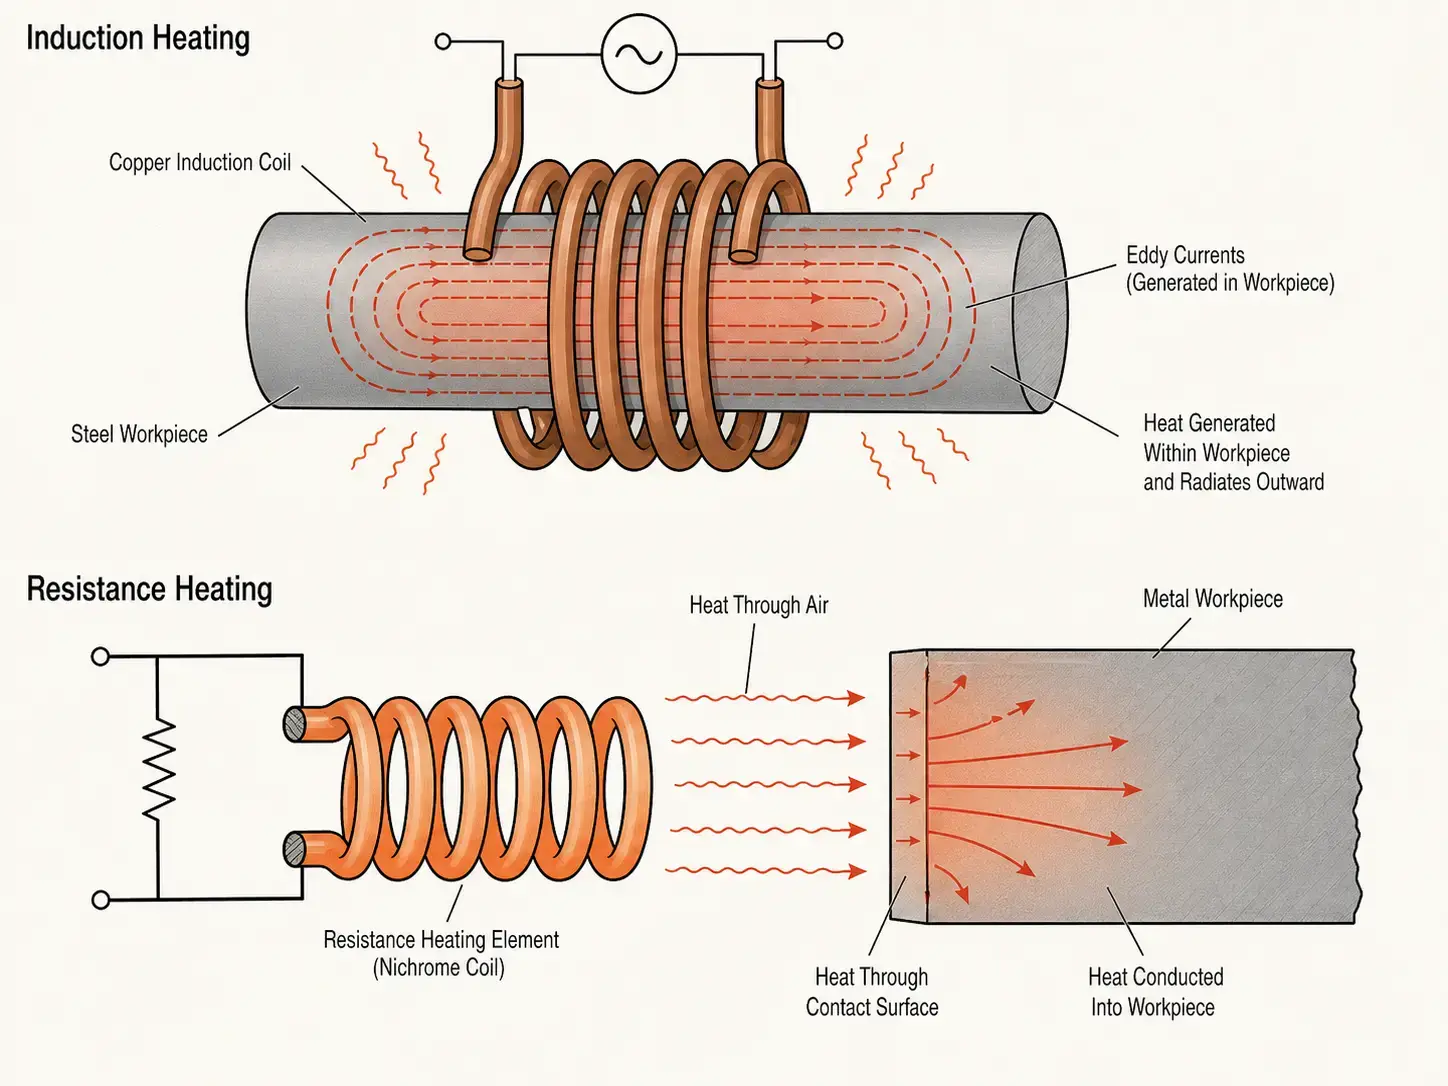
Induktionserwärmung nutzt ein wechselndes elektromagnetisches Feld, um Wärme direkt in einem elektrisch leitfähigen Werkstück zu erzeugen. Eine Induktionsstromquelle leitet Wechselstrom durch eine Kupferspule und erzeugt dadurch ein Magnetfeld. Wenn ein Metallteil in dieses Feld gelangt, werden im Bauteil selbst Wirbelströme induziert — und diese Ströme erzeugen Wärme von innen heraus. Das Bauteil ist seine eigene Wärmequelle. Kein Kontakt. Keine Aufwärmverzögerung. Kein Zwischenmedium.
Podczas ogrzewania oporowego prąd przepływa przez element oporowy – nawinięty drut, laska, grzejnik kasetowy lub płaska opaska – i ten element się nagrzewa. Ciepło jest następnie przekazywane poprzez przewodzenie ciepła, Konwekcja lub promieniowanie przenoszone na przedmiot obrabiany. W piecu element podgrzewa powietrze w komorze i ściany, które następnie podgrzewają element. W przypadku ogrzewania oporowego z bezpośrednim kontaktem gorący element dotyka elementu.
Na tym polega praktyczna różnica, gdzie wytwarzane jest ciepło. Indukcja wytwarza ją w metalu. Podgrzewanie oporowe wytwarza ją w osobnym elemencie i przenosi na część składową. Wszystko inne — prędkość, Precyzja, wydajność, Odkształcenie części — wynika z tej jednej różnicy.
2. Najważniejsze różnice w skrócie
| Faktor | Induktionserwärmung | ogrzewanie oporowe |
|---|---|---|
| Wytwarzanie ciepła | W przedmiocie obrabianym — indukcja elektromagnetyczna | W elemencie oporowym — podgrzewanie Joule’a, następnie przekazywanie |
| szybkość nagrzewania | Kilka sekund do osiągnięcia temperatury docelowej | Minuty — element i komora muszą najpierw się nagrzać |
| Lokalizacja | Precyzyjne – podgrzewana jest tylko strefa wewnątrz wężownicy | Szeroki obszar — zazwyczaj ogrzewa jedną komorę, Płyta lub powierzchnia kontaktowa |
| Kompatybilność materiałowa | Tylko materiały przewodzące prąd elektryczny | Materiały przewodzące i nieprzewodzące – metale, Tworzywa sztuczne, Ceramika |
| Czas rozgrzewki | Brak — włącz natychmiast, natychmiast wyjść | Minuty na dotarcie do komory- lub wartość zadana elementu |
| Możliwość automatyzacji | Ausgezeichnet — kurze Zyklen, einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Prędkość i wydajność energetyczna
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Widerstandserwärmung beinhaltet immer eine thermische Übergabe: Element wird heiß → Luft oder Kontaktfläche wird heiß → Bauteil wird heiß. In Batch-Öfen muss die gesamte Kammermasse — Feuerfestmaterial, Vorrichtungen, Atmosphäre — durchwärmt werden, bevor die Charge die Temperatur erreicht. Dieser Overhead ist bei Batch-Prozessen mit langen Zyklen akzeptabel. In Linien mit hohem Durchsatz wird er zum Engpass.
Auf der Energieseite überträgt Induktion einen höheren Anteil der Eingangsleistung direkt in das Werkstück — typischerweise 50–80% Systemwirkungsgrad, wenn die Spule gut ausgelegt ist und die Frequenz zum Bauteil passt. Widerstandsöfen verlieren Energie über Kammerwände, Abluft, Vorrichtungen und wiederholte thermische Zyklen. Die Effizienz allein entscheidet die Wahl jedoch nicht immer — Ihre Kosten pro kWh, die Zykluszeit und die Ausschussrate bestimmen gemeinsam den ROI. Einen tieferen Blick auf die Zahlen bietet unser Leitfaden zur Leistungsberechnung für Induktionserwärmung.
4. Temperaturregelung und Prozesswiederholgenauigkeit
Induktionssysteme bieten eine präzise, nahezu sofortige Leistungsregelung. In Kombination mit geschlossener Pyrometer-Rückführung und rezeptbasierter Automatisierung erhält jedes Bauteil nahezu identische Erwärmungsbedingungen — entscheidend beim Härten, Hartlöten und bei jedem Prozess mit engem Temperaturfenster.
Auch Widerstandserwärmung kann Temperaturen genau halten, insbesondere in Öfen mit hoher thermischer Masse. Die Reaktion ist jedoch langsamer — die Temperatur einer heißen Kammer oder einer großen Heizplatte lässt sich nicht innerhalb von Sekunden ändern. Wenn Ihr Prozess schnelles Hochfahren, Stufenänderungen oder bauteilspezifische Profile erfordert, reagiert Induktion schneller.
Wiederholgenauigkeit in der Produktion hängt von mehr ab als vom Namen der Technologie. Bei Induktion kommt es auf konstante Bauteilpositionierung, Spulenzustand und Leistungseinstellungen an. Podgrzewanie oporowe zależy od stanu elementu, jakości kontaktu, rozłożenia obciążenia i równomiernego przepływu powietrza. W obu przypadkach kontrolowane okno procesu jest ważniejsze niż oznaczenie na urządzeniu.
5. Materiał i geometria elementu
Pierwsze pytanie wyboru jest najprostsze: Czy obrabiany przedmiot jest przewodzący elektrycznie? Indukcja tego wymaga — stal, Stal nierdzewna, miedź, Mosiądz i aluminium działają. Podgrzewanie oporowe może ogrzewać wszystko, które można włożyć do piekarnika lub docisnąć do gorącej powierzchni: metale, Tworzywa sztuczne, Ceramika, Kompozyty, Kleje.
Do metali ferromagnetycznych, takich jak węgiel- i stali stopowych, indukcja skutecznie łączy się z polem magnetycznym — szczególnie poniżej temperatury Curie — i dlatego jest preferowanym rozwiązaniem w przypadku hartowania i podgrzewania wstępnego przed kuciem. Metale nieżelazne, takie jak miedź i aluminium, można również nagrzewać indukcyjnie, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
Auch die Bauteilgeometrie spielt eine Rolle. Induktion funktioniert am besten, wenn die Spule das Bauteil umschließen oder eng seiner Kontur folgen kann — Wellen, Koła zębate, Lager, Rohre, Befestigungselemente und zylindrische Komponenten sind ideal. Komplexe oder unregelmäßige Formen können eine individuelle Spulenkonstruktion, Flusskonzentratoren, Rotation oder Scanning erfordern. Widerstandserwärmung ist bei ungewöhnlichen Geometrien toleranter, wenn Teile einfach in einen Ofen gelegt werden; Widerstandserwärmung mit Direktkontakt hat jedoch Schwierigkeiten bei schlechten oder variierenden Kontaktflächen.
6. sprzęt, Wartung und Integration
Ein Induktionssystem ist stärker technisch ausgelegt als ein einfacher Widerstandsheizer. Es umfasst eine Stromquelle, eine Induktionsspule, jeden Wasserkühlsystem, eine Steuerungsschnittstelle, Sicherheitsverriegelungen und häufig auch Teilehandling. Diese Komplexität ist kein Nachteil, wenn der Nutzen in Geschwindigkeit, Wiederholgenauigkeit und einfacher Integration in automatisierte Zellen liegt.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, Materiał, Temperatura docelowa, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. Überdimensionierung verschwendet Kapital. Unterdimensionierung führt zu langsamen Zyklen und instabilen Prozessen. Unser Leitfaden zur Leistungsauswahl führt durch die Berechnung.
Kühlung ist ebenso wichtig. Induktionsspulen und Leistungselektronik erzeugen Wärme, die zuverlässig abgeführt werden muss. Schlechte Wasserqualität, ograniczony przepływ lub zbyt mało wydajne chłodzenie skracają żywotność urządzenia i powodują nieplanowane przestoje.
Urządzenia do ogrzewania oporowego są mechanicznie prostsze, ale nadal wymagają konserwacji: Elementy się zużywają, Termoelementy dryfują, Izolacje ulegają degradacji, Powierzchnie stykowe ulegają utlenianiu, a jednolitość temperatury w piecu zmienia się z czasem. W przypadku zastosowań z bezpośrednim kontaktem czystość powierzchni i stały docisk bezpośrednio wpływają na transfer ciepła i jakość elementu.
7. Typowe zastosowania przemysłowe
Obie technologie mają sprawdzone przemysłowe obszary zastosowań. Decydujący jest cel procesu.
Nagrzewanie indukcyjne jest często stosowane do:
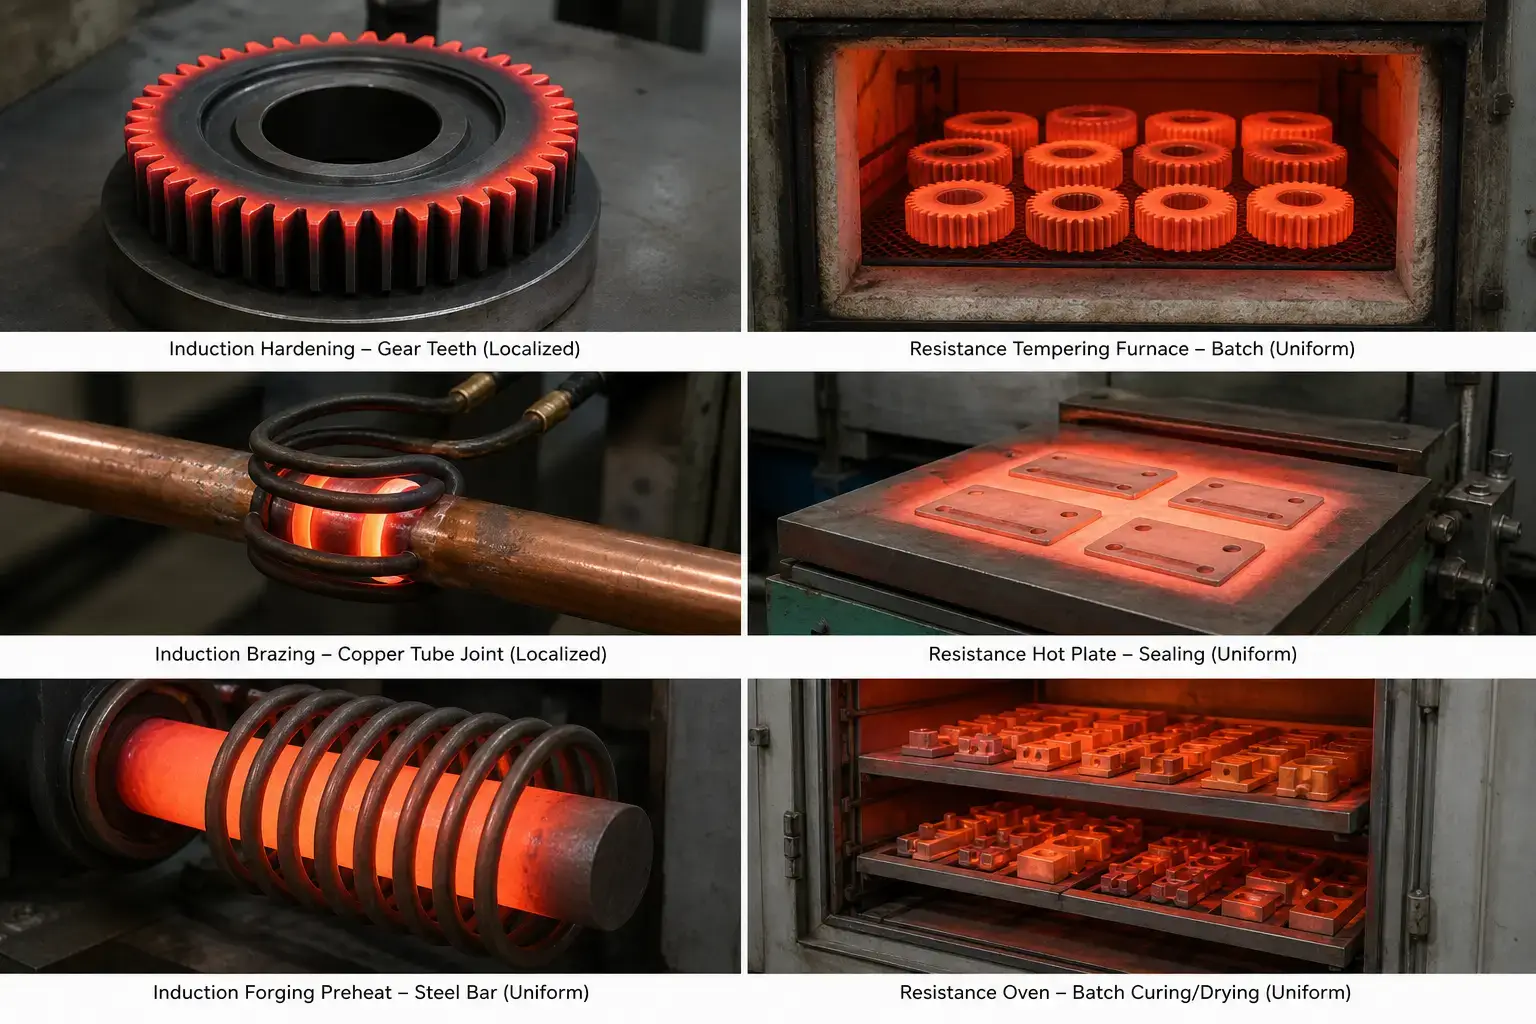
— hartowania indukcyjnego — Wałów, Koła zębate, Sworzni, Ścieżek i powierzchni łożyskowych, gdzie ma być utwardzona tylko warstwa zewnętrzna, podczas gdy rdzeń pozostaje sprężysty
— Lutowanie twarde i miękkie — Montaż narzędzi z węglika spiekanego, Króćców miedzianych, Elementów HVAC, bei denen lokalisierte Erwärmung der Fügestelle Schäden an angrenzenden Materialien verhindert
— Schrumpfpassungen und thermische Montage — Zahnräder auf Wellen, — Lagerringe in Gehäuse
— Vorwärmen von Schmiedeknüppeln, Glühen und Vorwärmen vor dem Schweißen — schnell, bedarfsgerecht, mit minimaler Zunderbildung
Widerstandserwärmung wird häufig eingesetzt für:
— Batch-Anlassen und Spannungsarmglühen — große Mengen von Teilen, die ein gleichmäßiges Durchwärmen bei moderaten Temperaturen benötigen
— Trocknen, Aushärten und Backen — Powłoki, Kleje, Utwardzanie materiałów kompozytowych w piecach z kontrolowaną atmosferą
— płyty grzewcze- i ogrzewanie płytowe — Uszczelnienie z tworzywa sztucznego, Formowanie, Ogrzewanie laboratoryjne, Procesy o niskim wolumenie
— Zastosowania z wkładami grzewczymi i grzejnikami taśmowymi — miejscowe ogrzewanie kontaktowe, gdzie prostota jest ważniejsza niż szybkość
Więcej informacji na temat konkretnych procesów znajdziesz w naszych poradnikach typowe błędy podczas hartowania indukcyjnego i Najlepsze praktyki w lutowaniu indukcyjnym na twardo.
8. Kurzer Selbstcheck: Czy Twój proces raczej przemawia za indukcją?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ Mój przedmiot przewodzi prąd elektryczny (Stahl, Stal nierdzewna, miedź, Messing, aluminium).
☐ Muszę ogrzać tylko określoną strefę, a nie cały element.
☐ Poniżej czas jednego cyklu 60 Sekundy bezpośrednio wpływają na moją wydajność.
☐ Precyzja temperatury ma kluczowe znaczenie dla jakości komponentów, Twardość lub integralność połączenia.
☐ Geometria komponentu jest cylindryczna lub wystarczająco regularna, aby cewka mogła ją obejmować lub ściśle śledzić.
☐ Chcę ogrzewanie w zautomatyzowanej celi ze sterownikiem PLC- i sterowaniem recepturami.
☐ Otwarte płomienie, gorące spaliny lub duże ogrzewane komory są w mojej produkcji niepożądane.
☐ Redukcja odrzutów, Krzywulsz i odchylenia między elementami mają dla mojego zakładu wymierny zwrot z inwestycji (ROI).
Ocena 6–8: Indukcja jest bardzo dobrze odpowiednia. Technologia została opracowana dokładnie dla tych warunków.
Ocena 3–5: Znajdują się Państwo w szarej strefie. Przeprowadź test próbki na rzeczywistych częściach — to wynik procesu, nie karta katalogowa, powinien decydować.
Ocena 0–2: Ogrzewanie oporowe prawdopodobnie lepiej pasuje do Twojego procesu. Ponownie przejrzyj sekcje 5 do 7 powyżej, um Orientierung für Batch-, nichtleitende oder Langzeit-Durchwärm-Anwendungen zu erhalten.
Najważniejsze spostrzeżenia
Induktionserwärmung vs. ogrzewanie oporowe ist keine Frage, welche Technologie grundsätzlich überlegen ist. Decydujące jest, welche besser zu Ihrem Material, Ihrer Geometrie, Ihrer Zykluszeit und Ihrer Produktionsumgebung passt. Induktion dominiert, wenn Geschwindigkeit, lokalisierte Erwärmung und Wiederholgenauigkeit wichtig sind — Härten, Lutowanie twarde, Vorwärmen zum Schmieden, Schrumpfpassungen. Widerstandserwärmung behauptet sich bei Batch-Prozessen, nichtleitenden Materialien, długie cykle nagrzewania i zastosowania, gdzie prostota jest ważniejsza niż szybkość. Zacznij od komponentu, nie z technologią — wtedy odpowiedź zwykle staje się jasna.
F: Jaka jest główna różnica między ogrzewaniem indukcyjnym a ogrzewaniem oporowym?
A: Indukcja wytwarza ciepło za pomocą pola elektromagnetycznego bezpośrednio w przewodzącym przedmiocie obrabianym — element jest jego własnym źródłem ciepła. Ogrzewanie oporowe wytwarza ciepło w oddzielnym elemencie (drut nawinięty, Heizpatron, Band) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
A: Nicht immer. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Źle zaprojektowany system indukcyjny może działać gorzej niż dobrze wyregulowany piec oporowy.
F: Czy ogrzewanie indukcyjne może całkowicie zastąpić piec oporowy?
A: Częściowo. Indukcja może zastąpić ogrzewanie w piecu oporowym, jeśli proces wymaga szybkiego,, lokalnego nagrzewania przewodzących części — hartowanie, Lutowanie twarde, Vorwärmen zum Schmieden. Piec oporowy nadal lepiej nadaje się do wyżarzania wsadowego, długich cykli nagrzewania, Prozesse mit kontrollierter Atmosphäre oder die Erwärmung nichtleitender Materialien wie Kunststoffe und Keramik.
F: Was sollte ich vorbereiten, bevor ich einen Anbieter von Induktionserwärmungsanlagen kontaktiere?
A: Halten Sie Werkstoffgüte, Bauteilzeichnungen, Temperatura docelowa, Erwärmungszone, angestrebte Zykluszeit und jährliches Produktionsvolumen bereit. Jeśli to możliwe, senden Sie Musterteile für einen Prozesstest — nichts ersetzt einen realen Testlauf an Ihrem tatsächlichen Werkstück.
Versuchen Sie, zwischen Induktions- i ogrzewanie oporowe?
Senden Sie uns Ihre Werkstückdetails und Prozessanforderungen. Wir bewerten, ob Induktion zu Ihrer Anwendung passt — und empfehlen ein System, das auf Ihre Teile abgestimmt ist, statt eines Angebots nach dem Einheitsprinzip.










