
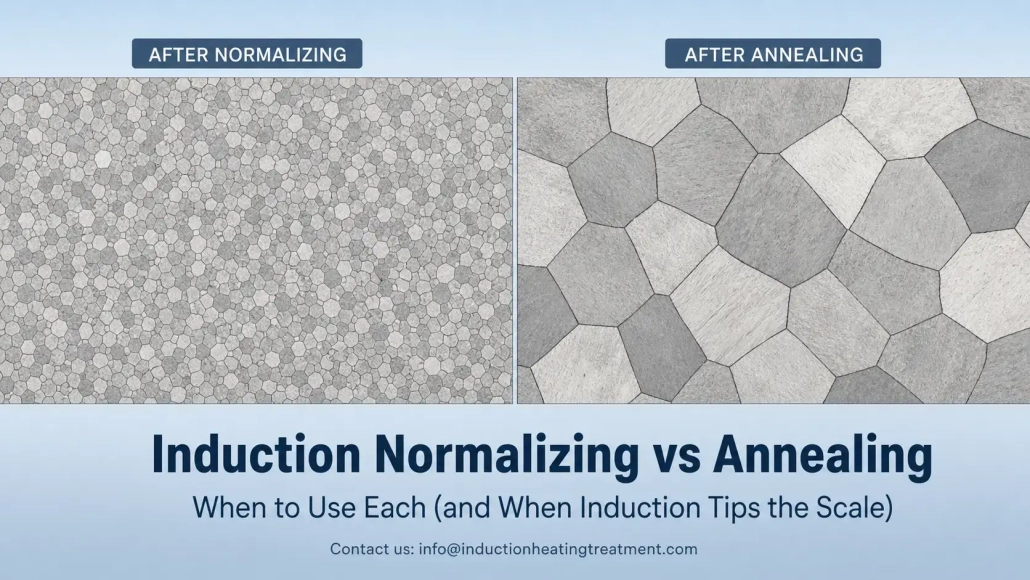
Induktionsnormalisieren vs. Glühen: Wann welche Methode sinnvoll ist (und wann Induktion den Ausschlag gibt)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
Normalizing and annealing both heat steel above the transformation temperature. The difference lies in the cooling step — and everything about the finished component results from this one variable: Hardness, Strength, Machinability, Grain structure and whether the component will warp in the next processing step.
1. What actually happens in each process
Beide Verfahren erhitzen Stahl über seine obere Umwandlungstemperatur — typischerweise 800–950°C, abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was danach passiert.
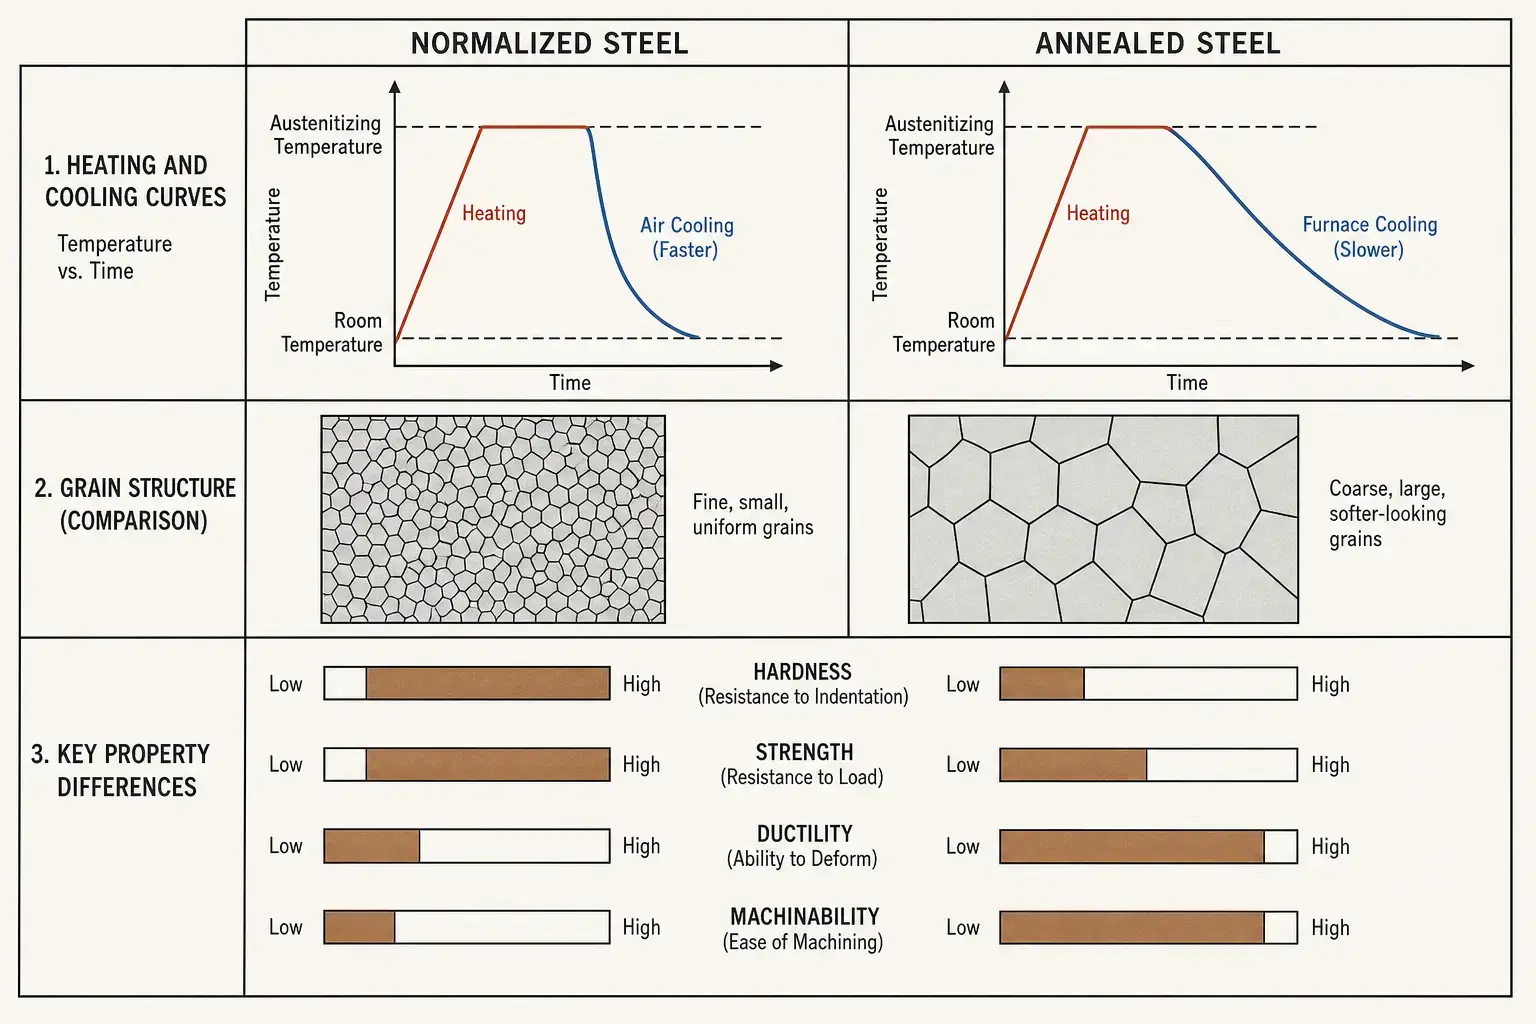
Beim Normalisieren wird das Bauteil entnommen und an der Luft abgekühlt. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte und gleichmäßigere mechanische Eigenschaften. Beim Weichglühen bleibt das Bauteil im Ofen und kühlt langsam ab — manchmal über mehrere Stunden. Die langsame Abkühlung führt zu maximaler Weichheit, hoher Duktilität und einer groben Kornstruktur.
Bei der induktiven Erwärmung erfolgt das Aufheizen schnell und lokal — in Sekunden statt in Minuten. Das allein verändert die Metallurgie des Normalisierens oder Weichglühens nicht. Was sich verändert, ist, wo Sie den Prozess einsetzen können und wie einfach er sich in eine Produktionslinie integrieren lässt. Mehr dazu in Abschnitt 4.
| Aspekt | Normalisieren | Glühen |
|---|---|---|
| Abkühlung | Luft — schneller | Ofengesteuert — langsam, oft über Stunden |
| Hardness | Mittel | Für die Güteklasse möglichst niedrig |
| Kornstruktur | Fein, gleichmäßig | Grob, erweicht |
| Strength | Mittel bis hoch | Niedrig |
| Duktilität | Mittel | Hoch |
| Machinability | Gut für Stahl mit mittlerem Kohlenstoffgehalt | Am besten für kohlenstoffreichen Stahl & legierten Stahl |
| Typical application | Nach Schmieden, Gießen, Schweißen, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. When normalizing is the better choice
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, Gießen, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück — schnell genug, um das Korn zu verfeinern, und langsam genug, um die Sprödigkeit einer vollständigen Abschreckung zu vermeiden.
| Anwendung | Warum Normalisieren geeignet ist |
|---|---|
| Forged steel parts | Setzt die Kornstruktur nach der Warmumformung zurück; Beseitigt Unregelmäßigkeiten durch variable Abkühlung nach dem Schmieden |
| Steel cast components | Verbessert die Gleichmäßigkeit vor der Bearbeitung oder dem Härten — Gussgefüge sind von Natur aus grob und ungleichmäßig |
| Welded pipe- & Hose sections | Verfeinert die Wärmeeinflusszone, in der sich die Schweißmikrostruktur vom Grundwerkstoff unterscheidet |
| Stahl mit mittlerem Kohlenstoffgehalt vor dem Induktionshärten | Creates a consistent starting microstructure — better predictable case depth and hardness distribution |
| Parts, that require balanced strength & Machinability required | Air cooling produces a medium hardness — hard enough for function, soft enough for cutting without excessive tool wear |
A forged automotive shaft is a typical case. It comes from hot forging with a grain structure, that was shaped by the respective cooling in production on that day. If it goes directly to machining or hardening, varying tool wear, distortion and case depth. Normalizing erases this history. The shaft enters the next process from a known starting point.
3. Wann Glühen die bessere Wahl ist
Annealing is the right choice, when the part must be as soft and workable as possible. Slow furnace cooling — sometimes controlled over hours — produces the lowest achievable hardness and the highest ductility for a given steel grade.
This makes annealing the standard solution, wenn der nächste Prozess Kaltumformen, Tiefziehen, starkes Biegen oder intensive Zerspanung von hochkohlenstoffhaltigem oder legiertem Stahl ist. Normalisieren würde diese Werkstoffe zu hart lassen, Werkzeuge stark beanspruchen und die Ausschussraten erhöhen.
| Anwendung | Warum Glühen geeignet ist |
|---|---|
| Kohlenstoffreicher Stahl & legierter Stahl vor der Zerspanung | Sphäroidisiert geglühte Struktur = längste Werkzeugstandzeit, beste Spankontrolle |
| Bauteile vor Kaltumformung oder Ziehen | Maximale Duktilität verhindert Rissbildung bei starker Verformung |
| Stark geschweißte Konstruktionen | Slow cooling relieves internal stresses, without introducing new distortions |
| Precision components with requirements for dimensional stability | Stable, stress-free structure before final processing — less movement after material removal |
| Wire, Band, thin-walled tube | Soft condition required before bending, flattening- or drawing operations |
Induction also plays a role in annealing, but it is limited. Induction annealing suitable for local soft annealing or stress-relief annealing on certain features. For annealing complete components, where slow, controlled cooling over hours is required, an oven remains the practical choice. The right question is not „can induction anneal“, but rather „does this specific component require the full oven cycle, or can local annealing solve the problem faster?“
4. Wo Induktion die Abwägung verändert
The following is not changed by induction: the metallurgy. Normalizing still requires heating above the transformation point and cooling in air. Annealing still requires slow cooling. The physics remains the same.
The following changes induction: Speed, Space requirements, Integration and localization.
A furnace heats the entire component — and the air around it, the chamber and the fixtures — to reach the temperature. Induction generates heat directly in the surface of the workpiece. During normalizing, where cooling in air is the final step, ermöglicht diese Geschwindigkeit eine Inline-Verarbeitung. Ein Rohr, das sich kontinuierlich mit Liniengeschwindigkeit durch eine Spule bewegt, kann in Sekunden normalisiert werden, statt in Chargenzyklen.
Auch die Lokalisierung ist wichtig. Bei einem geschweißten Rohr müssen möglicherweise nur die Schweißnaht und die Wärmeeinflusszone normalisiert werden. Induktion kann diese Zone gezielt behandeln, ohne den gesamten Umfang zu erwärmen. Bei einer geschmiedeten Automobilkomponente kann ein bestimmter Lagersitz oder ein Bereich eines Zahnradrohlings normalisiert werden, während der Rest des Bauteils im geschmiedeten Zustand bleibt. Ein Ofen kann das nicht.
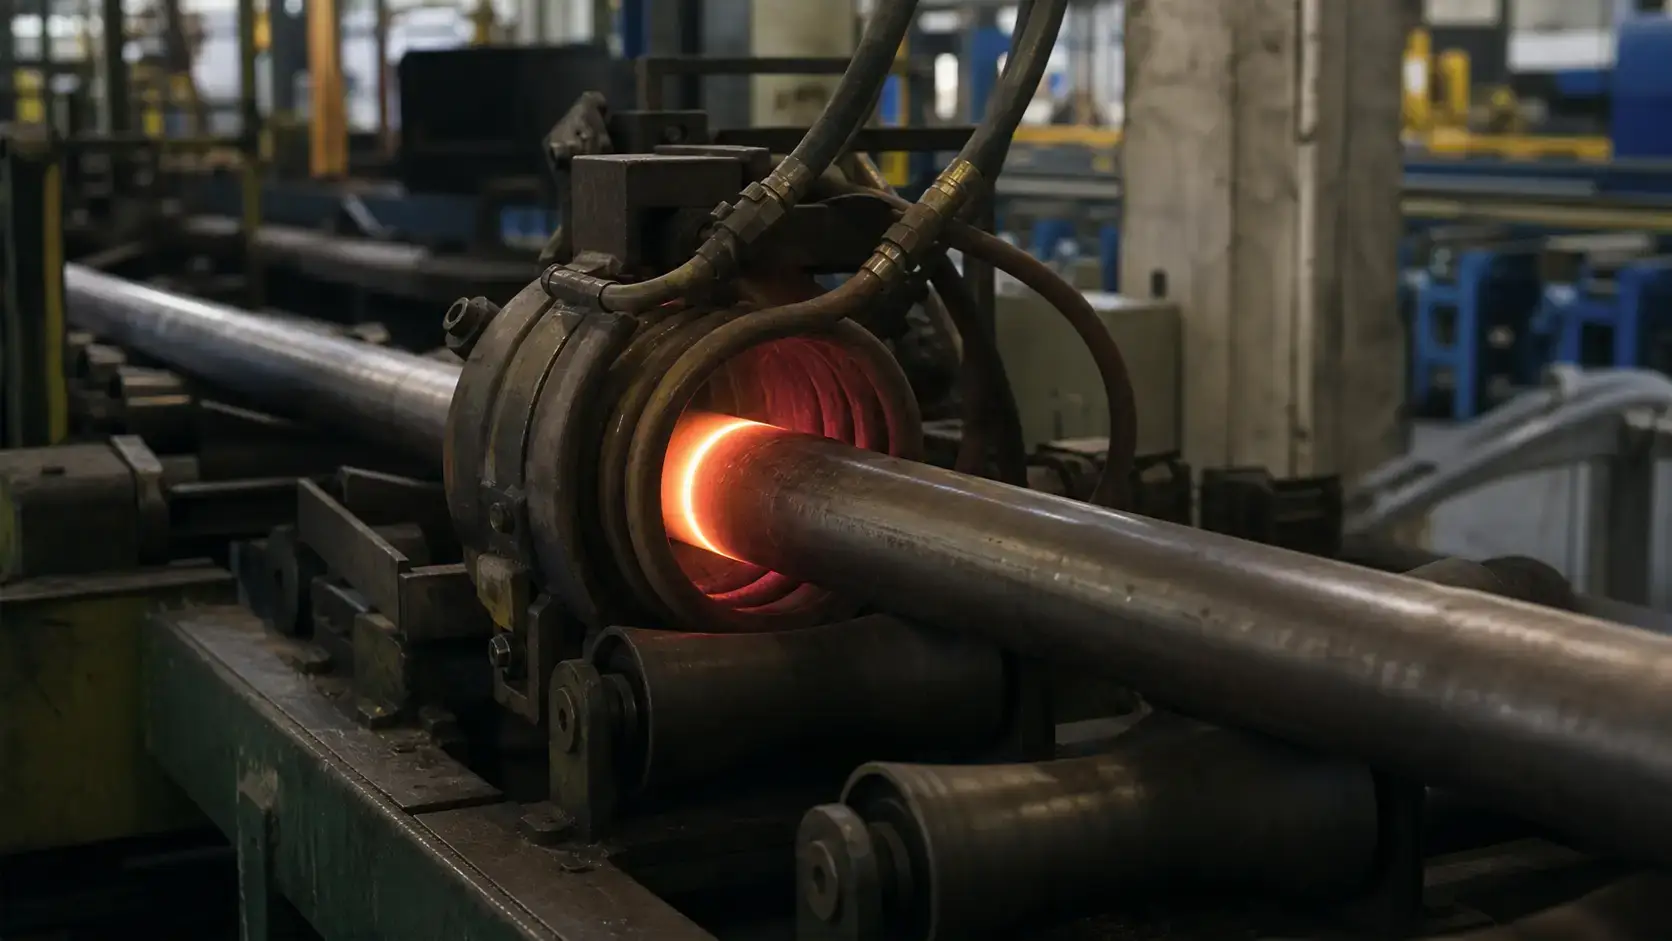
Zwei Beispiele machen dies konkret:
— Normalisieren von Rohren und Tubes. ERW-Rohrwerke laufen kontinuierlich. Rohre für das Normalisieren im Chargenofen offline zu nehmen, unterbricht den Ablauf. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, Luftkühlung auf dem Auslauftisch — hält die Linie in Bewegung. Die entscheidenden Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit und Spulengeometrie. Ist die Frequenz falsch, erwärmen Sie nur die Oberfläche. Ist die Leistung falsch, verlangsamt sich die Linie.
— Normalisieren von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Shafts and yokes enter the machining cell with the grain structure, left by the forging process. Induktionsnormalisieren vor der Bearbeitung — manchmal in derselben Zelle, mit demselben Roboter, der die Drehmaschine belädt — gibt jedem Teil denselben Ausgangszustand. Die Alternative ist ein Chargenofen, was Zwischenbestände zwischen den Arbeitsgängen, längere Durchlaufzeiten und Teile bedeutet, die je nachdem, wo sie im Korb lagen, unterschiedlich schnell abkühlen.
Induktionsnormalisieren macht das Glühen nicht überflüssig. Bei hochgekohltem Stahl, der vor der Präzisionsbearbeitung ein sphäroidisiertes Gefüge benötigt, ist das Ofenglühen weiterhin im Vorteil. Doch für den breiten mittleren Bereich — Schmiedeteile, Gussteile, Schweißkonstruktionen aus mittelgekohltem Stahl sowie Teile, die für das Induktionshärten vorgesehen sind — passt das Induktionsnormalisieren häufig besser in den Produktionsfluss. Es beseitigt den Ofen als Engpass.
5. What determines your plant specification
Werkstoffgüte und Kohlenstoffgehalt. Niedriggekohlte, mittelgekohlte, Alloyed and tool steels do not respond in the same way to the same temperature and cooling. A medium-carbon forged part may be acceptably normalized with a simple heating- and air-cooling cycle. A high-carbon steel may require closer temperature control and proven uniform cooling. Always check the material specification, before setting target temperatures.
Part geometry and cross-sectional thickness. Thin cross-sections heat up quickly through and cool down evenly. Thick cross-sections develop a temperature gradient from the surface to the core during heating, and they cool at different rates across the cross-section during air cooling. During induction normalizing, this affects the selection of Frequenz — lower frequency for deeper penetration, higher for surface-dominated heating in thin walls. It also affects heating time, Feed- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. Ein fünfsekündiger Erwärmungszyklus in Kombination mit einem zwanzigsekündigen manuellen Beladevorgang ist ein dreisekündiger Nettozyklus, der nur darauf wartet, realisiert zu werden.
Temperaturmessung und -regelung. Induktion erwärmt schnell. Das bedeutet, dass das Regelungssystem weniger Zeit hat, auf eine Temperaturabweichung zu reagieren, als dies bei einem Ofen der Fall wäre. Pyrometer, Wärmebildkameras oder Kontaktsensoren müssen so positioniert werden, dass sie den kritischen Bereich des Teils erfassen — nicht eine bequeme, aber irrelevante Oberfläche. Bei bewegten oder rotierenden Teilen beeinflussen Emissionsgrad, Zunder, Oberflächenzustand und Betrachtungswinkel die Messung. Eine geschlossene Leistungsregelung mit Temperaturfeedback in Echtzeit ist die Kosten wert, wenn das Temperaturfenster eng ist.
Kühlmethode. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und coil eine zuverlässige Wasserkühlung. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. Errors, die am teuersten werden
— Glühen, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, Zeit, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Normalisieren, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Wenn der nächste Arbeitsgang starke Kaltumformung oder schwere Zerspanung bei einer harten Güte ist, rechtfertigt Glühen seine Kosten.
— Die vorherige Materialhistorie ignorieren. Dieselbe Stahlsorte reagiert unterschiedlich, je nachdem, ob sie gegossen, geschmiedet, gewalzt, geschweißt oder zuvor wärmebehandelt wurde. Prüfen Sie das eingehende Gefüge, nicht nur die chemische Zusammensetzung im Zertifikat.
— Die Induktionsspule als Zubehör betrachten. Eine gut ausgelegte Stromversorgung in Kombination mit der falschen Spule ist ein gut konstruierter Briefbeschwerer. Die Spulengeometrie bestimmt Erwärmungsmuster, Gleichmäßigkeit und ob das Bauteil die Temperatur erreicht, bevor die Linie weiterläuft. Wenn der Lieferant Ihnen keine Spulendesigns für Ihre spezifische Bauteilgeometrie zeigen kann, suchen Sie weiter.
— Normalisieren mit Härten verwechseln. Beim Normalisieren wird Luftkühlung verwendet, um die Kornstruktur zu verfeinern. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
Key insight
Normalisieren ist kein günstigeres Glühen. Glühen ist kein weicheres Normalisieren. Es sind unterschiedliche Prozesse für unterschiedliche Fertigungsprobleme. Wenn das Ziel Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Wenn das Ziel maximale Weichheit für Umformen oder schwere Zerspanung ist: glühen. Induktionsnormalisieren ändert diesen Entscheidungsbaum nicht — aber es macht das Normalisieren schneller, lokaler und leichter in eine Produktionslinie integrierbar. Definieren Sie zuerst die metallurgische Anforderung. Wählen Sie danach die Anlage aus.
F: Ist normalisierter Stahl härter als geglühter Stahl?
A: Ja. Normalisierter Stahl ist härter und fester als geglühter Stahl derselben Güte. The faster air cooling produces a finer grain structure and higher strength. The exact difference depends on the carbon content, Alloy content and cross-section.
F: Can induction heating be used for annealing or only for normalizing?
A: Induction can do both, the limitation, however, lies in the cooling. Normalizing, after heating, only requires air cooling — this can be implemented well with induction, especially inline. Annealing requires a slow, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
A: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, extreme size differences within a batch or parts, that cannot be clamped for inline heating. A furnace normalizes everything in the basket in the same way. Induction normalizes each part or a zone. Choose the tool, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, Werkstoffgüte und Produktionsrate. Wir sagen Ihnen, ob Induktionsnormalisieren, Glühen oder ein anderer Ansatz zu Ihrem Prozess passt — bevor Sie sich für eine Anlage entscheiden.










