
Aquecimento por indução vs. Aquecimento por resistência: Qual método de aquecimento elétrico se adequa ao seu processo?
Aquecimento por indução vs. Aquecimento por resistência é uma comparação, que se torna relevante sempre, que os fabricantes precisam escolher um processo de aquecimento elétrico para a produção. Ambos convertem eletricidade em calor. Ambos podem atingir temperaturas industriais. No entanto, geram e transmitem esse calor de forma fundamentalmente diferente — e essas diferenças afetam o tempo de ciclo, qualidade da peça, Energieverbrauch und die einfache Integration des Prozesses in Ihre Linie aus.
Dieser Leitfaden vergleicht beide Verfahren aus technischer und einkäuferischer Sicht: wie sie funktionieren, wo ihre jeweiligen Stärken liegen und wie Sie entscheiden, welches Verfahren zu Ihrem Prozess passt.
1. Wie die Technologien funktionieren
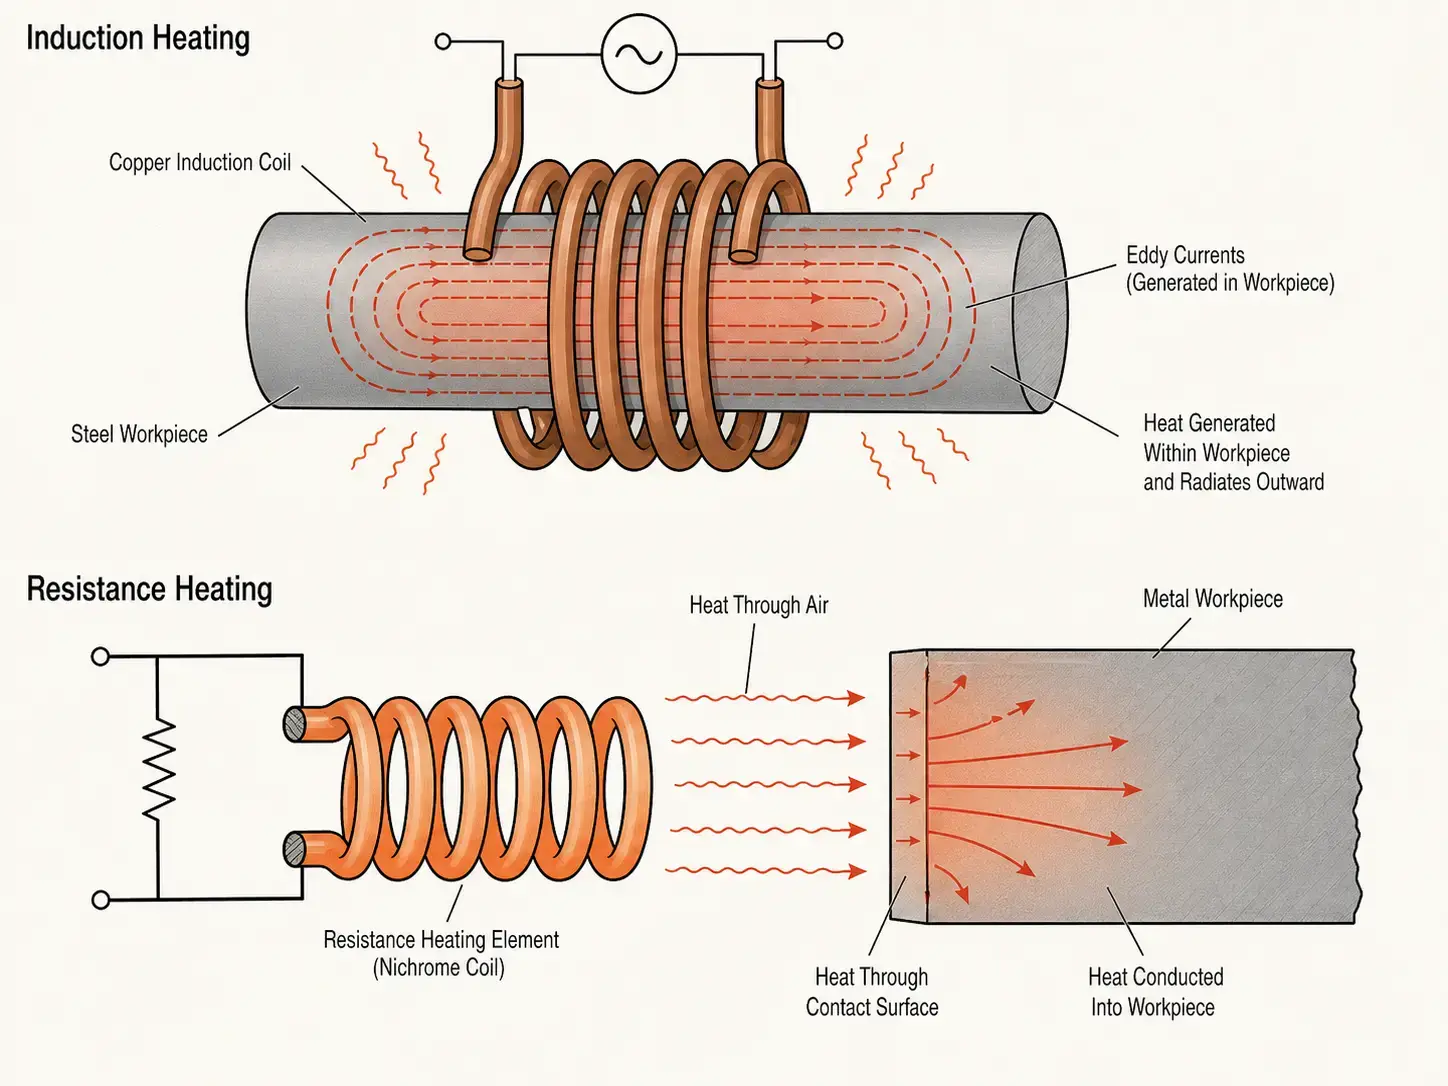
Induktionserwärmung utiliza um campo electromagnético variável, para gerar calor directamente numa peça condutora de eletricidade. Uma fonte de corrente por indução conduz corrente alternada através de uma bobina de cobre, gerando assim um campo magnético. Wenn ein Metallteil in dieses Feld gelangt, correntes parasitas são induzidas na própria peça — e estas correntes produzem calor a partir do interior. A peça é a sua própria fonte de calor. Sem contacto. Sem atraso de aquecimento. Sem meio intermediário.
No aquecimento por resistência, a corrente flui através de um elemento de resistência – um fio enrolado, uma equipe, um aquecedor de cartucho ou banda plana – e esse elemento esquenta. O calor é então transferido por condução de calor, Convecção ou radiação transferida para a peça de trabalho. Numa fornalha, o elemento aquece o ar da câmara e as paredes, que então aquece o componente. Com aquecimento por resistência com contato direto, o elemento quente toca o componente.
A diferença prática reside neste, onde o calor é gerado. A indução gera-a no metal. O aquecimento por resistência gera-a num elemento separado e transfere-a para a peça. Tudo o resto — velocidade, Precisão, Eficiência, Deformação da peça — resulta desta única diferença.
2. Die wichtigsten Unterschiede auf einen Blick
| Fator | Induktionserwärmung | Aquecimento por resistência |
|---|---|---|
| Geração de calor | Na peça — indução eletromagnética | Num elemento de resistência — aquecimento Joule, posteriormente transferência |
| Taxa de aquecimento | Segundos até atingir a temperatura alvo | Minutos — o elemento e a câmara precisam primeiro de aquecer |
| Localização | Preciso — apenas a zona dentro da bobina é aquecida | Área ampla — normalmente aquecimento de uma câmara, Placa ou superfície de contacto |
| Compatibilidade de materiais | Apenas materiais eletricamente condutores | Materiais condutores e não condutores — metais, Plásticos, Cerâmica |
| Tempo de aquecimento | Nenhum — liga imediatamente, desliga imediatamente | Minutos até atingir o valor desejado da câmara- ou do elemento |
| Capacidade de automação | Ausgezeichnet — kurze Zyklen, einfache PLC-/Roboterintegration | Mittel — besser geeignet für Batch- oder halbautomatisierte Prozesse |
3. Geschwindigkeit und Energieeffizienz
Die Erwärmungsgeschwindigkeit ist eines der stärksten Argumente für Induktion. Da die Wärme im Bauteil erzeugt wird, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
O aquecimento por resistência envolve sempre uma transferência térmica: O elemento aquece → o ar ou a superfície de contacto aquece → o componente aquece. Em fornos de lote, toda a massa da câmara — material refratário, Dispositivos, Atmosfera — deve ser aquecida, antes de a carga atingir a temperatura. Este overhead é aceitável em processos por lote com ciclos longos. Em linhas de alta produtividade, torna-se um estrangulamento.
No lado da energia, a indução transfere uma maior parte da potência de entrada diretamente para a peça — tipicamente 50–80% de eficiência do sistema, se a bobina estiver bem concebida e a frequência adequada para o componente. Os fornos de resistência perdem energia através das paredes da câmara, Exaustão, Dispositivos e ciclos térmicos repetidos. No entanto, a eficiência por si só nem sempre determina a escolha — os seus custos por kWh, o tempo de ciclo e a taxa de rejeição determinam conjuntamente o ROI. Einen tieferen Blick auf die Zahlen bietet unser Leitfaden zur Cálculo de potência para aquecimento por indução.
4. Temperaturregelung und Prozesswiederholgenauigkeit
Induktionssysteme bieten eine präzise, nahezu sofortige Leistungsregelung. In Kombination mit geschlossener Pyrometer-Rückführung und rezeptbasierter Automatisierung erhält jedes Bauteil nahezu identische Erwärmungsbedingungen — entscheidend beim Härten, Hartlöten und bei jedem Prozess mit engem Temperaturfenster.
Auch Widerstandserwärmung kann Temperaturen genau halten, insbesondere in Öfen mit hoher thermischer Masse. Die Reaktion ist jedoch langsamer — die Temperatur einer heißen Kammer oder einer großen Heizplatte lässt sich nicht innerhalb von Sekunden ändern. Wenn Ihr Prozess schnelles Hochfahren, Stufenänderungen oder bauteilspezifische Profile erfordert, reagiert Induktion schneller.
Wiederholgenauigkeit in der Produktion hängt von mehr ab als vom Namen der Technologie. Bei Induktion kommt es auf konstante Bauteilpositionierung, Spulenzustand und Leistungseinstellungen an. No aquecimento por resistência, depende do estado do elemento, Qualidade do contacto, Lastverteilung und gleichmäßiger Luftströmung ab. In beiden Fällen ist ein kontrolliertes Prozessfenster wichtiger als die Bezeichnung auf der Anlage.
5. Material und Bauteilgeometrie
Die erste Auswahlfrage ist die einfachste: Ist das Werkstück elektrisch leitfähig? Induktion erfordert dies — Stahl, Edelstahl, Kupfer, Messing und Aluminium funktionieren. Widerstandserwärmung kann alles erwärmen, was Sie in einen Ofen legen oder gegen eine heiße Oberfläche pressen können: Metalle, Plásticos, Cerâmica, Verbundwerkstoffe, Klebstoffe.
Bei ferromagnetischen Metallen wie Kohlenstoff- und legierten Stählen koppelt Induktion effizient mit dem Magnetfeld — insbesondere unterhalb der Curie-Temperatur — und ist daher die bevorzugte Lösung für das Härten und das Vorwärmen zum Schmieden. Nichteisenmetalle wie Kupfer und Aluminium lassen sich ebenfalls induktiv erwärmen, benötigen jedoch aufgrund ihres geringeren spezifischen Widerstands in der Regel eine höhere Leistungsdichte und eine andere Frequenzauswahl.
A geometria do componente também desempenha um papel. A indução funciona melhor, quando a bobina pode envolver a peça ou seguir de perto o seu contorno — ondas, Zahnräder, rolamentos, Tubos, Elementos de fixação e componentes cilíndricos são ideais. Formas complexas ou irregulares podem exigir uma construção de bobina individual, Concentradores de fluxo, Rotação ou digitalização são necessárias. O aquecimento por resistência é mais tolerante em geometrias incomuns, quando as peças são simplesmente colocadas num forno; O aquecimento resistivo com contacto direto, no entanto, tem dificuldades quando as superfícies de contacto são más ou variáveis.
6. Ausrüstung, Manutenção e integração
Um sistema de indução é mais orientado tecnologicamente do que um simples aquecedor resistivo. Inclui uma fonte de alimentação, uma bobina de indução, ein Sistema de refrigeração a água, uma interface de controlo, travas de segurança e frequentemente também manuseamento de peças. Esta complexidade não é uma desvantagem, quando o benefício reside na velocidade, precisão de repetição e fácil integração em células automatizadas.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, Material, Temperatura alvo, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. Überdimensionierung verschwendet Kapital. Unterdimensionierung führt zu langsamen Zyklen und instabilen Prozessen. Unser Leitfaden zur Leistungsauswahl führt durch die Berechnung.
Kühlung ist ebenso wichtig. Induktionsspulen und Leistungselektronik erzeugen Wärme, die zuverlässig abgeführt werden muss. Schlechte Wasserqualität, fluxo restrito ou arrefecimento subdimensionado encurtam a vida útil da instalação e provocam paragens não planeadas.
instalações de aquecimento resistivo são mecanicamente mais simples, mas ainda requerem manutenção: os elementos desgastam-se, os termopares desviam, os isolamentos degradam-se, as superfícies de contacto oxidam e a uniformidade da temperatura no forno altera-se com o tempo. Em aplicações de contacto direto, a limpeza da superfície e a pressão de contacto constante influenciam diretamente a transferência de calor e a qualidade da peça.
7. Aplicações industriais típicas
Ambas as tecnologias têm áreas de aplicação industrial comprovadas. O objetivo do processo é decisivo.
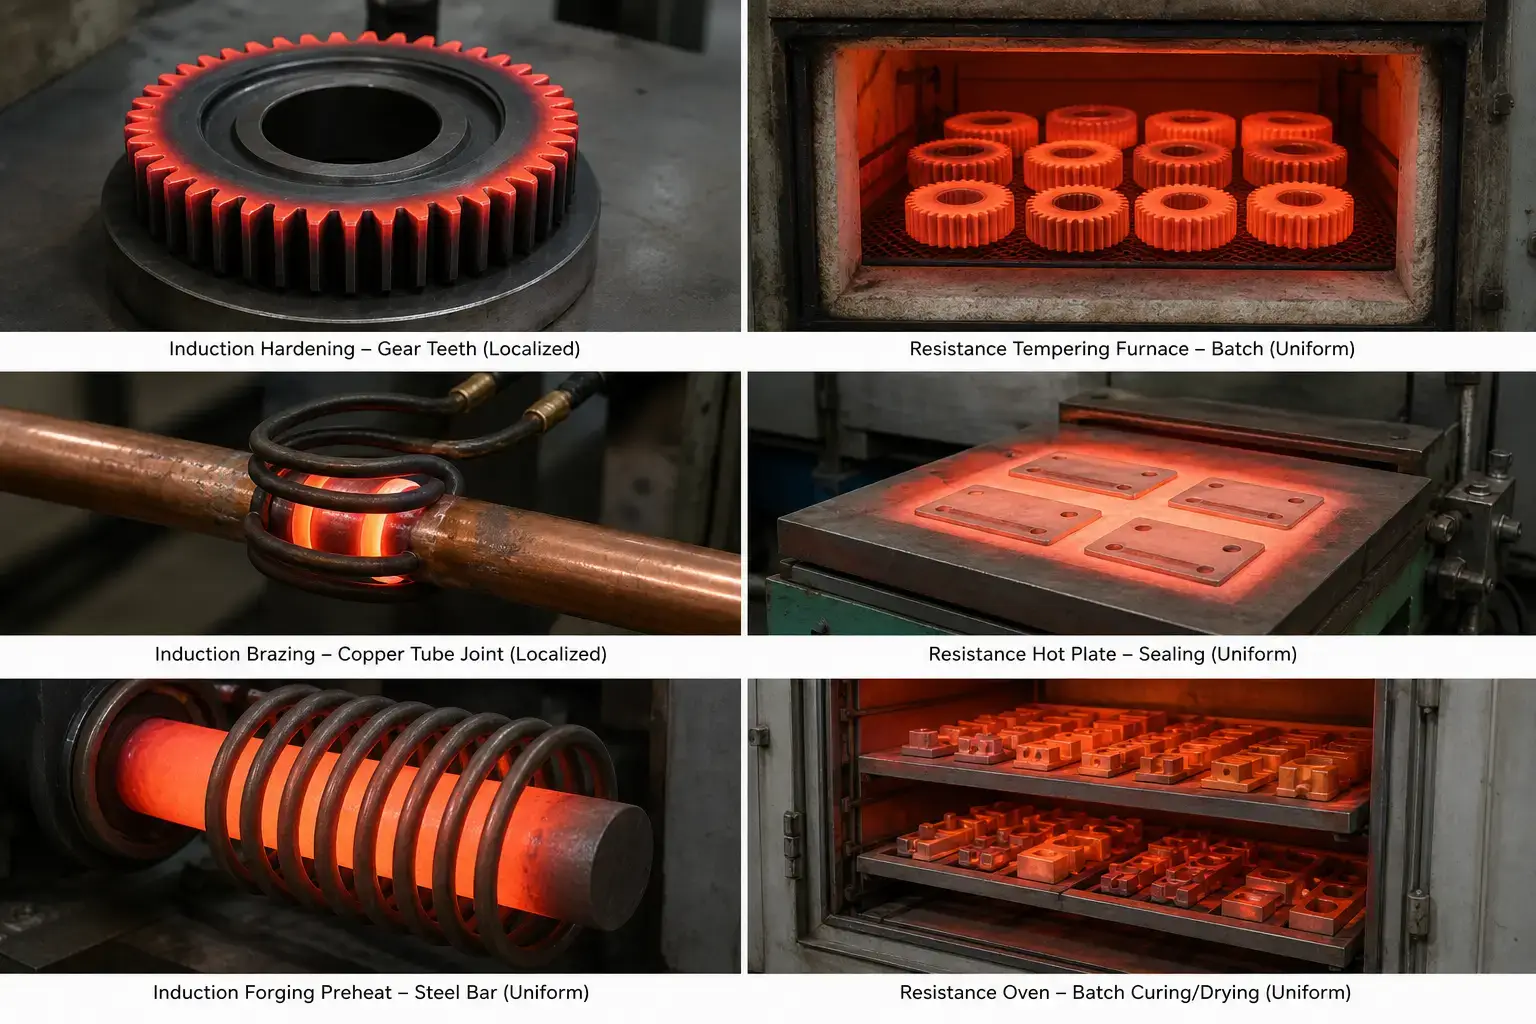
O aquecimento por indução é frequentemente utilizado para:
— Induktionshärten — Eixos, Zahnräder, Pinos, Pistas e superfícies de rolamentos, nas quais apenas a camada exterior deve ser endurecida, enquanto o núcleo permanece tenro
— Soldadura forte e soldadura mole — Montagem de ferramentas de metal duro, Conexões de cobre, Componentes HVAC, em que o aquecimento localizado da zona de união previne danos aos materiais adjacentes
— Ajustes por retração e montagem térmica — Engrenagens em eixos, Anéis de rolamento em carcaças
— Aquecimento prévio de lingotes para forjamento, Recozimento e aquecimento prévio antes da soldadura — rápido, conforme necessário, com mínima formação de óxido
O aquecimento por resistência é frequentemente utilizado para:
— Recozimento por lotes e alivio de tensões — grandes quantidades de peças, que necessitam de aquecimento uniforme a temperaturas moderadas
— Secagem, Endurecimento e cozedura — Beschichtungen, Klebstoffe, Cura de materiais compósitos em fornos de atmosfera controlada
— placas de aquecimento- e aquecimento de placas - Vedação de plástico, Umformen, Aquecimento de laboratório, Processos de baixo volume
— Aplicações com cartuchos de aquecimento e aquecedores de banda — aquecimento de contato localizado, onde a simplicidade é mais importante que a velocidade
Para obter mais informações sobre processos específicos, consulte nossos guias erros típicos na têmpera por indução e Melhores práticas para a brasagem por indução.
8. Auto-verificação rápida: O seu processo indica mais indução?
Marque cada afirmação, que se aplica à sua aplicação. Quanto mais caixas marcar, mais forte é o caso para indução.
☐ Minha peça de trabalho é eletricamente condutora (Aço, Edelstahl, Kupfer, Messing, Aluminium).
☐ Só preciso aquecer uma zona específica - não todo o componente.
☐ Um tempo de ciclo abaixo 60 Os segundos influenciam diretamente a minha produção.
☐ A precisão da temperatura é crucial para a qualidade dos componentes, Dureza ou integridade da ligação.
☐ A geometria do componente é cilíndrica ou regular o suficiente, para que uma bobina a possa envolver ou seguir de perto.
☐ Quero o aquecimento em célula automatizada com PLC- e controlo de receitas.
☐ Chamas abertas, gases de escape quentes ou grandes câmaras aquecidas não são desejáveis na minha produção.
☐ A redução de rejeições, Deformação e variações de peça para peça têm um ROI mensurável para a minha operação.
Pontuação 6–8: A indução é muito adequada. A tecnologia foi desenvolvida exatamente para estas condições.
Pontuação 3–5: Você encontra-se na zona cinzenta. Realize um teste de amostra nas suas peças reais — o resultado do processo, não a ficha técnica, deve decidir.
Pontuação 0–2: O aquecimento por resistência provavelmente se adequa melhor ao seu processo. Consulte novamente as secções 5 até 7 acima, um Orientierung für Batch-, nichtleitende oder Langzeit-Durchwärm-Anwendungen zu erhalten.
Principais conclusões
Aquecimento por indução vs. Aquecimento por resistência ist keine Frage, welche Technologie grundsätzlich überlegen ist. O essencial é, welche besser zu Ihrem Material, Ihrer Geometrie, Adequa-se ao seu tempo de ciclo e ao seu ambiente de produção. Indução domina, quando a velocidade, aquecimento localizado e repetibilidade são importantes — têmpera, Soldadura dura, Pré-aquecimento para forjamento, Ajustes por contração. O aquecimento por resistência prevalece em processos de lotes, materiais não condutores, langen Durchwärmzyklen und Anwendungen, bei denen Einfachheit wichtiger ist als Geschwindigkeit. Beginnen Sie mit dem Bauteil, nicht mit der Technologie — dann wird die Antwort meist klar.
F: Was ist der Hauptunterschied zwischen Induktionserwärmung und Widerstandserwärmung?
A: Induktion erzeugt Wärme mithilfe eines elektromagnetischen Feldes direkt in einem leitfähigen Werkstück — das Bauteil ist seine eigene Wärmequelle. Widerstandserwärmung erzeugt Wärme in einem separaten Element (gewickelter Draht, Heizpatrone, Band) und überträgt sie durch Wärmeleitung, Convecção ou radiação no componente.
F: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
A: Nicht immer. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. Um sistema de indução mal dimensionado pode ter um desempenho pior do que um forno de resistência bem ajustado.
F: A aquecimento por indução pode substituir completamente um forno de resistência?
A: Parcialmente. A indução pode substituir o aquecimento no forno de resistência, quando o processo requer um aquecimento rápido, localizado de peças condutoras — têmpera, Soldadura dura, Pré-aquecimento para forjamento. Um forno de resistência continua a ser mais adequado para revenimentos em lotes, ciclos longos de aquecimento, Processos com atmosfera controlada ou o aquecimento de materiais não condutores como plásticos e cerâmica.
F: O que devo preparar, antes de contactar um fornecedor de equipamentos de aquecimento por indução?
A: Tenha à mão a qualidade do material, Desenhos das peças, Temperatura alvo, Zona de aquecimento, Tempo de ciclo desejado e volume de produção anual. Se possível, envie peças de amostra para um teste de processo — nada substitui um teste real com a sua peça real.
Tente, entre indução- e aquecimento por resistência para decidir?
Envie-nos os detalhes da sua peça e os requisitos do processo. Avaliamos, se a indução se adequa à sua aplicação — e recomendam um sistema, das auf Ihre Teile abgestimmt ist, em vez de uma oferta pelo princípio uniforme.










