
Induktionserwärmung vs. تسخين المقاومة: Welches elektrische Erwärmungsverfahren passt zu Ihrem Prozess?
Induktionserwärmung vs. تسخين المقاومة ist ein Vergleich, der immer dann relevant wird, wenn Hersteller ein elektrisches Erwärmungsverfahren für die Produktion auswählen müssen. Beide wandeln Strom in Wärme um. Beide können industrielle Temperaturen erreichen. لكنها تولد وتنقل تلك الحرارة بطرق مختلفة جذريًا، وتؤثر هذه الاختلافات على زمن الدورة, جودة المكون, استهلاك الطاقة وسهولة دمج العملية في خطك.
يقارن هذا الدليل كلتا العمليتين من منظور تقني وشرائي: كيف يعملون, أين تكمن نقاط قوتك وكيف تقرر, الطريقة التي تناسب عمليتك.
1. كيف تعمل التقنيات
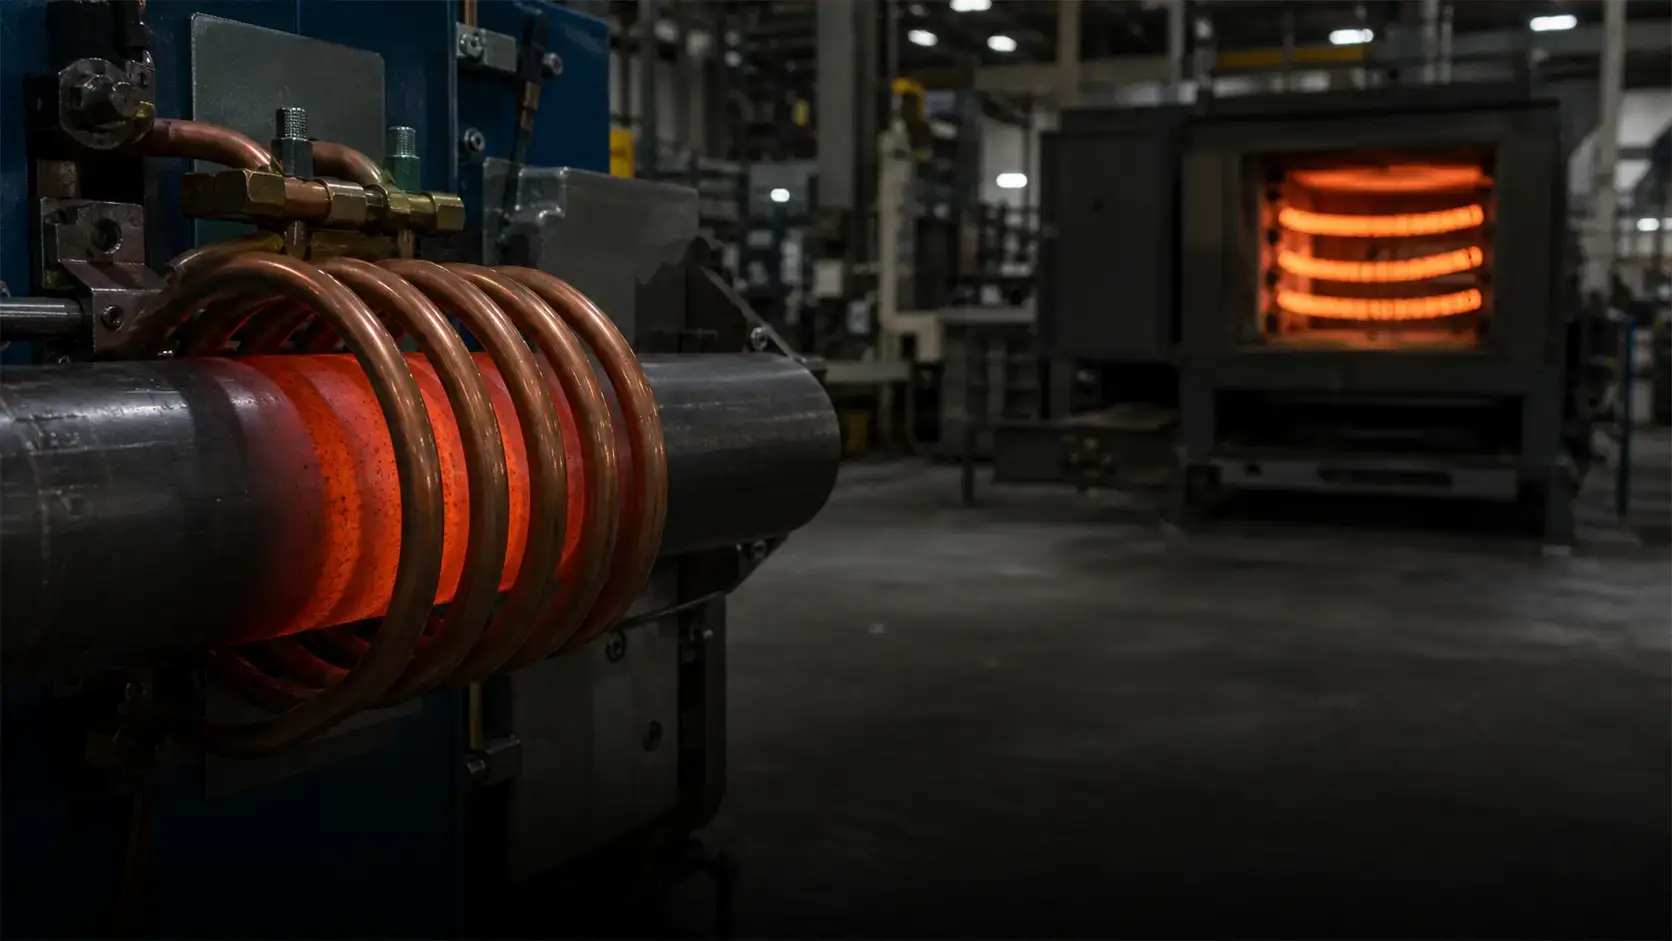
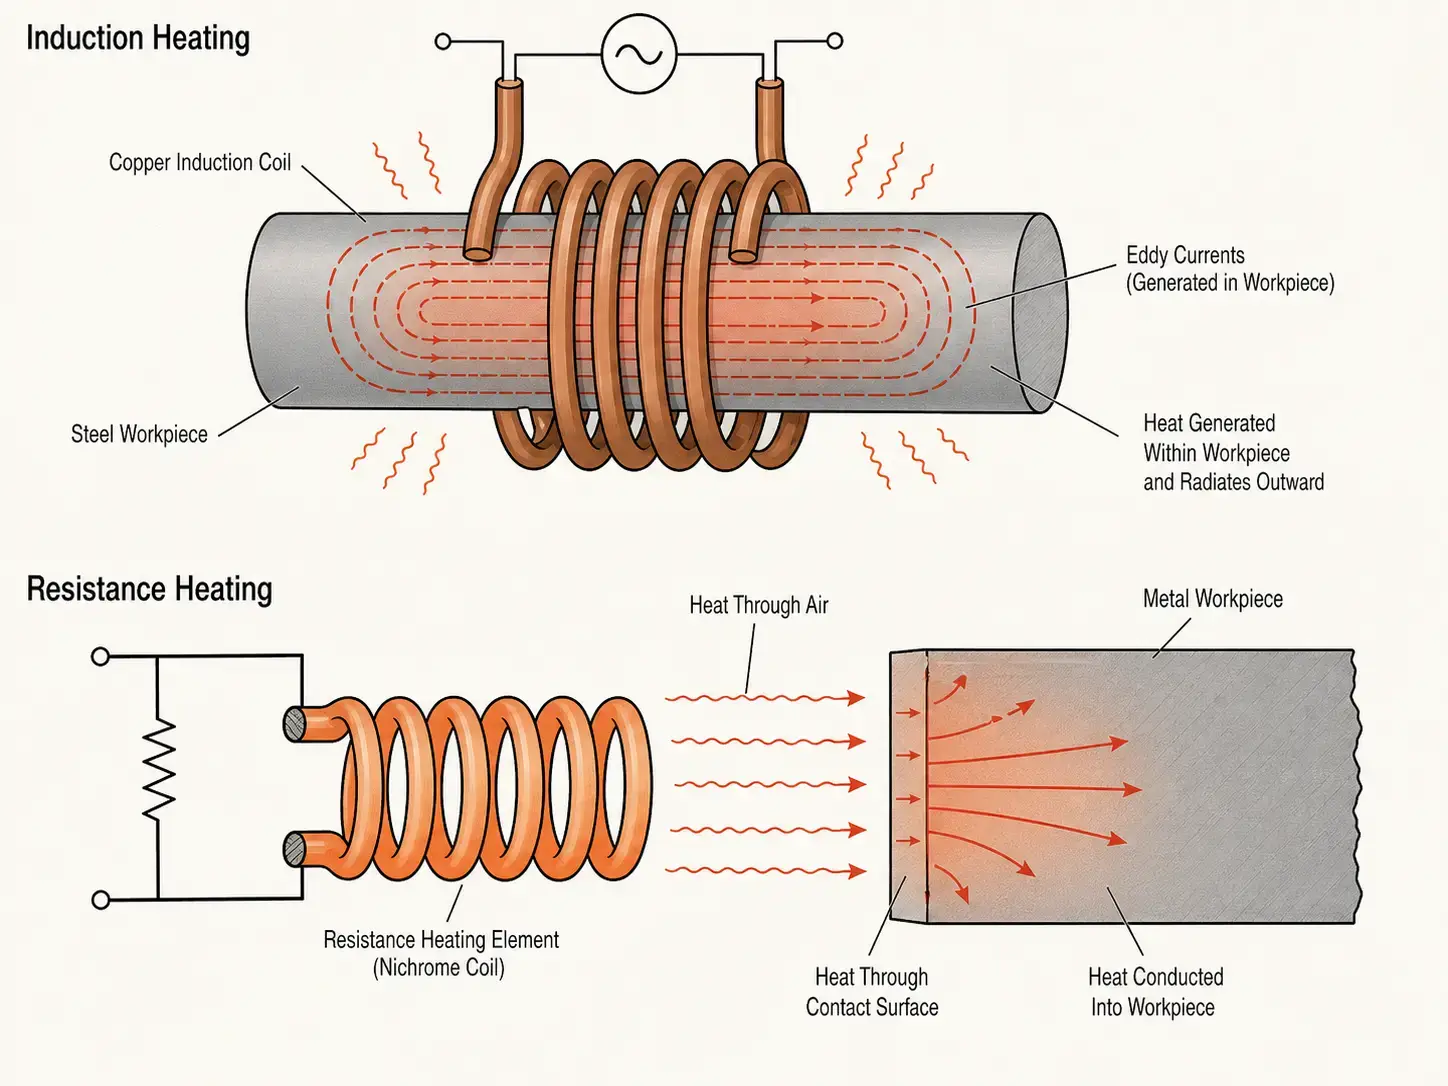
تسخين بالتحريض يستخدم مجالًا كهرومغناطيسيًا متغيرًا, لتوليد الحرارة مباشرة في قطعة عمل موصلة للكهرباء. تقوم مصدر تيار الحثي بتمرير تيار متردد عبر ملف نحاسي وبالتالي توليد مجال مغناطيسي. إذا دخل جزء معدني إلى هذا المجال, werden im Bauteil selbst Wirbelströme induziert — und diese Ströme erzeugen Wärme von innen heraus. Das Bauteil ist seine eigene Wärmequelle. Kein Kontakt. Keine Aufwärmverzögerung. Kein Zwischenmedium.
Bei der Widerstandserwärmung fließt Strom durch ein Widerstandselement — einen gewickelten Draht, einen Stab, eine Heizpatrone oder ein flaches Band — und dieses Element wird heiß. Die Wärme wird anschließend durch Wärmeleitung, Konvektion oder Strahlung auf das Werkstück übertragen. In einem Ofen erwärmt das Element die Kammerluft und die Wände, die dann das Bauteil erwärmen. Bei der Widerstandserwärmung mit Direktkontakt berührt das heiße Element das Bauteil.
Der praktische Unterschied liegt darin, wo die Wärme entsteht. Induktion erzeugt sie im Metall. Widerstandserwärmung erzeugt sie in einem separaten Element und überträgt sie auf das Bauteil. Alles Weitere — Geschwindigkeit, الدقة, الكفاءة, Bauteilverzug — ergibt sich aus diesem einen Unterschied.
2. أهم الاختلافات لمحة سريعة
| عامل | تسخين بالتحريض | تسخين المقاومة |
|---|---|---|
| توليد الحرارة | في قطعة العمل — التحريض الكهرومغناطيسي | في عنصر مقاوم — تسخين جول, ثم النقل |
| Erwärmungsrate | ثوانٍ حتى الوصول إلى درجة الحرارة المستهدفة | دقائق — يجب أولاً تسخين العنصر والحجرة |
| تموضع | دقيق — يتم تسخين المنطقة داخل الملف فقط | واسع النطاق — عادة تسخين حجرة, لوحة أو سطح تلامس |
| Materialkompatibilität | المواد الموصلة للكهرباء فقط | المواد الموصلة وغير الموصلة – المعادن, البلاستيك, سيراميك |
| وقت الاحماء | لا شيء - على الفور, خارجا على الفور | دقائق للوصول للغرفة- أو نقطة ضبط العنصر |
| القدرة على الأتمتة | ممتاز – دورات قصيرة, سهولة التكامل مع PLC/الروبوت | متوسطة - أكثر ملاءمة للدفعة- أو العمليات شبه الآلية |
3. Geschwindigkeit und Energieeffizienz
يعد معدل التسخين أحد أقوى الحجج لصالح الحث. لأن الحرارة تتولد في المكون, muss nicht gewartet werden, bis ein Heizelement, eine Ofenkammer oder eine Heizplatte Temperatur erreicht. Eine Stahlwelle, ein Zahnrad oder ein Knüppel kann in Sekunden von kalt auf Schmiede- oder Härtetemperatur gebracht werden.
Widerstandserwärmung beinhaltet immer eine thermische Übergabe: Element wird heiß → Luft oder Kontaktfläche wird heiß → Bauteil wird heiß. In Batch-Öfen muss die gesamte Kammermasse — Feuerfestmaterial, Vorrichtungen, Atmosphäre — durchwärmt werden, bevor die Charge die Temperatur erreicht. هذا الحمل الزائد مقبول في العمليات الدُفعية ذات الدورات الطويلة. في الخطوط ذات الإنتاجية العالية يصبح عنق الزجاجة.
من ناحية الطاقة، تنقل الحث نسبة أعلى من القدرة المدخلة مباشرة إلى القطعة — عادةً 50–80٪ من كفاءة النظام, عندما تكون الملف مصممة بشكل جيد وتتناسب التردد مع المكوّن. أفران المقاومة تفقد الطاقة عبر جدران الحجرة, التهوية, الأجهزة والدورات الحرارية المتكررة. الكفاءة وحدها لا تحدد الاختيار دائمًا - تكلفة كل كيلوواط ساعة الخاصة بك, يحدد وقت الدورة ومعدل الهدر معًا عائد الاستثمار. يوفر دليلنا لحساب الأداء نظرة أعمق على الأرقام حساب الأداء للتسخين بالحث.
4. التحكم في درجة الحرارة ودقة تكرار العملية
توفر أنظمة الحث تحكمًا دقيقًا, تحكم في الأداء شبه فوري. إلى جانب ردود فعل البيرومتر ذات الحلقة المغلقة والأتمتة القائمة على الوصفة، يتلقى كل مكون ظروف تسخين متطابقة تقريبًا - وهي ضرورية أثناء التصلب, مختلط وأي عملية مع نافذة درجة حرارة ضيقة.
يمكن للتدفئة المقاومة أيضًا الحفاظ على درجات الحرارة بدقة, خاصة في الأفران ذات الكتلة الحرارية العالية. ومع ذلك، يكون التفاعل أبطأ، إذ لا يمكن تغيير درجة حرارة الغرفة الساخنة أو اللوحة الساخنة الكبيرة في غضون ثوانٍ. إذا كانت عمليتكم تتطلب بدء تشغيل سريع, تغييرات المراحل أو ملفات تعريف محددة للمكونات, تستجيب الحث بسرعة.
تعتمد دقة التكرار في الإنتاج على أكثر من مجرد اسم التكنولوجيا. في الحث، الأمر يعتمد على موضع المكون الثابت, وحالة الملف وإعدادات القدرة. في التسخين بالمقاومة، يعتمد ذلك على حالة العنصر, وجودة الاتصال, توزيع الحمل وتيار الهواء المتساوي. في كلتا الحالتين، نافذة العملية المسيطر عليها أهم من تسمية المعدات.
5. المواد وهندسة الأجزاء
سؤال الاختيار الأول هو الأسهل: هل قطعة العمل موصلة كهربائيًا؟? التحريض يتطلب ذلك — الصلب, الفولاذ المقاوم للصدأ, نحاس, النحاس الأصفر والألومنيوم يعملان. التسخين بالمقاومة يمكن أن يسخّن كل شيء, ما يمكنك وضعه في فرن أو ضغطه على سطح ساخن: المعادن, البلاستيك, سيراميك, المواد المركبة, اللاصقات.
بالنسبة للمعادن الفيرومغناطيسية مثل الكربون- وسبائك الفولاذ، يقترن الحث بكفاءة بالمجال المغناطيسي - خاصة تحت درجة حرارة كوري - وبالتالي فهو الحل المفضل للتصلب والتسخين المسبق للطرق. يمكن أيضًا تسخين المعادن غير الحديدية مثل النحاس والألومنيوم بالحث, ومع ذلك، نظرًا لمقاومتها المنخفضة، فإنها تتطلب عادةً كثافة طاقة أعلى واختيار تردد مختلف.
تلعب هندسة المكونات دورًا أيضًا. الحث يعمل بشكل أفضل, عندما يمكن للملف أن يحيط بالمكون أو يتبع محيطه عن كثب — الأمواج, التروس, المحامل, الأنابيب, عناصر التثبيت والمكونات الأسطوانية مثالية. الأشكال المعقدة أو غير المنتظمة قد تتطلب تصميم ملف مخصص, مركزات التدفق, الدوران أو المسح الضوئي ضروري. التسخين بالمقاومة أكثر تسامحًا مع الهندسة غير المعتادة, عندما يتم وضع الأجزاء ببساطة في فرن; التسخين بالمقاومة مع الاتصال المباشر يواجه صعوبة مع الأسطح السيئة أو المتغيرة للاتصال.
6. المعدات, الصيانة والتكامل
Ein Induktionssystem ist stärker technisch ausgelegt als ein einfacher Widerstandsheizer. Es umfasst eine Stromquelle, eine Induktionsspule, واحد Wasserkühlsystem, eine Steuerungsschnittstelle, Sicherheitsverriegelungen und häufig auch Teilehandling. Diese Komplexität ist kein Nachteil, wenn der Nutzen in Geschwindigkeit, Wiederholgenauigkeit und einfacher Integration in automatisierte Zellen liegt.
Die Dimensionierung der Stromquelle sollte auf Bauteilmasse, مادة, درجة الحرارة المستهدفة, Zykluszeit und Produktionsrate basieren — nicht auf Schätzungen. الفرط في الأبعاد يهدر رأس المال. النقص في الأبعاد يؤدي إلى دورات بطيئة وعمليات غير مستقرة. Unser Leitfaden zur Leistungsauswahl يحدث من خلال الحساب.
التبريد مهم بنفس القدر. ملفات التحريض وإلكترونيات الطاقة تولد حرارة, يجب التخلص منها بشكل موثوق. نوعية المياه السيئة, تقييد التدفق أو التبريد المصغر يقلل من عمر المعدات ويتسبب في توقفات غير مخطط لها.
معدات التسخين بالمقاومة أبسط ميكانيكياً, لكنها تتطلب الصيانة على أي حال: تتآكل العناصر, تنجرف محسسات الحرارة, تنهار العوازل, تؤكسد الأسطح التلامسية ويتغير انتظام درجة الحرارة في الفرن مع مرور الوقت. في تطبيقات التلامس المباشر تؤثر نظافة الأسطح وثبات الضغط المباشر مباشرة على نقل الحرارة وجودة المكون.
7. التطبيقات الصناعية النموذجية
كلتا التقنيتين لها مجالات استخدام صناعية مثبتة. الأمر الحاسم هو هدف العملية.
يُستخدم التسخين بالحث بشكل متكرر لـ:
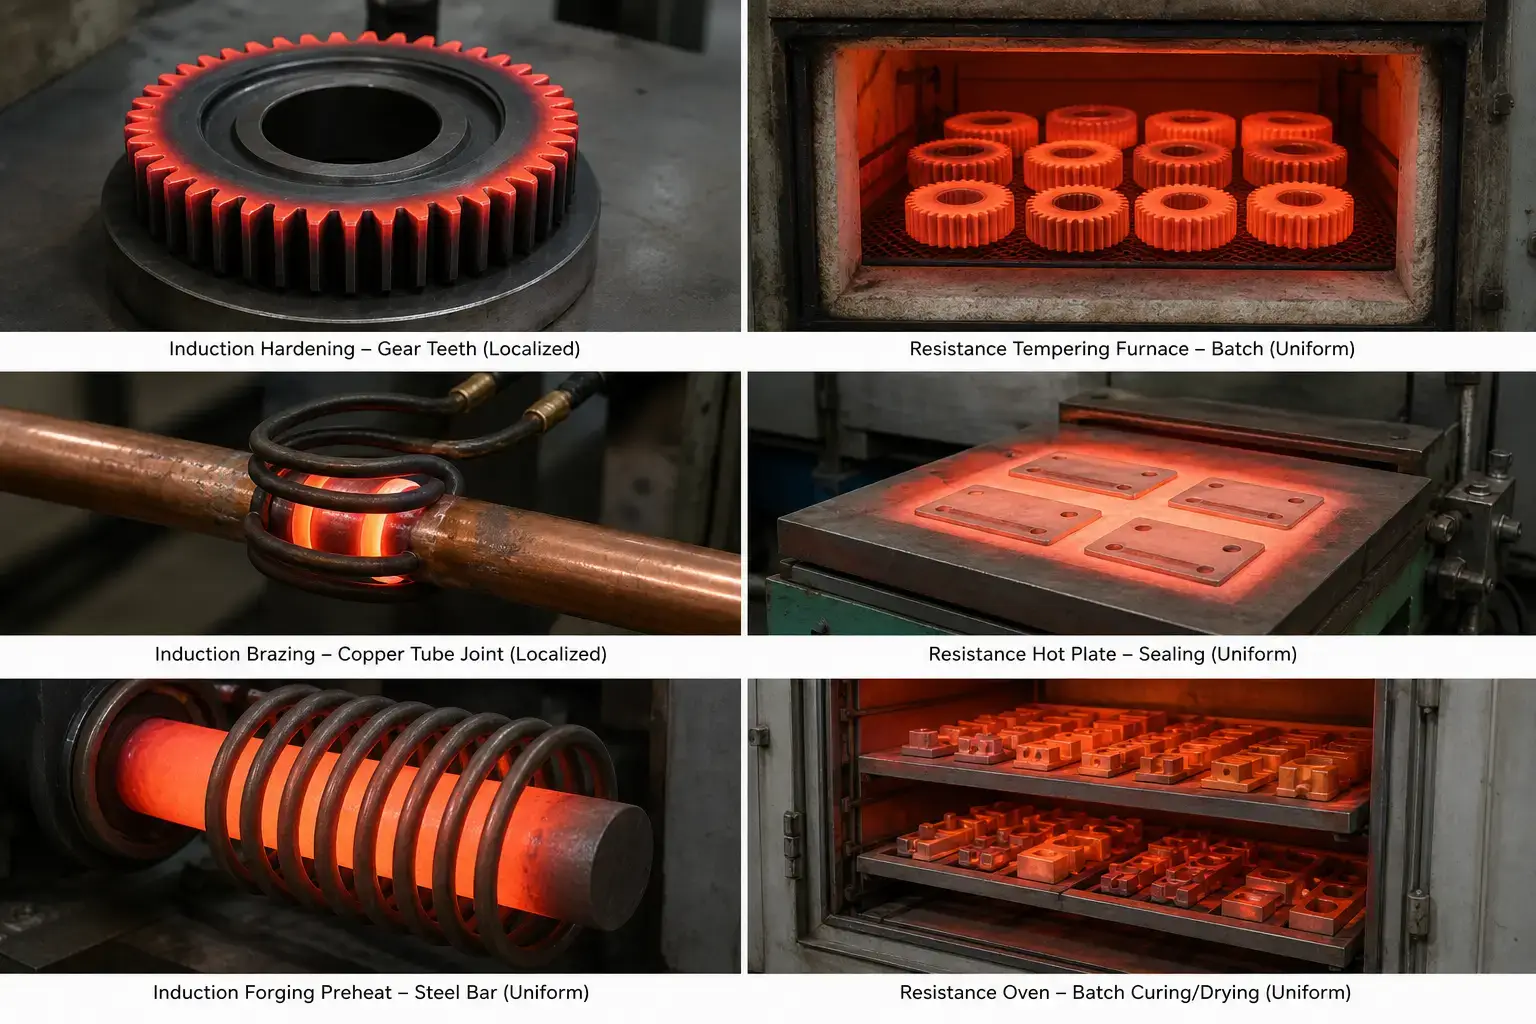
— Induktionshärten — المحاور, التروس, الدبابيس, مسارات التشغيل وأسطح المحامل, حيث يُراد فقط أن تتصلب الطبقة الخارجية, بينما يظل النواة لَيِّنًا
— اللُحام الصلب واللُحام اللين — تركيب أدوات الكربيد الصلب, وصلات النحاس, مكونات التكييف والتهوية والتدفئة, حيث يمنع التسخين المحلي لمكان الالتحام الضرر بالمواد المجاورة
— وصلات الانكماش والتركيب الحراري — التروس على الأعمدة, حلقات المحامل في العلب
— تسخين قضبان الصب بالتمهيد, التطبيع والتسخين المسبق قبل اللحام — بسرعة, حسب الحاجة, مع الحد الأدنى من تكون القشور
يُستخدم التسخين بالمقاومة غالبًا لـ:
— Batch-Anlassen und Spannungsarmglühen — große Mengen von Teilen, die ein gleichmäßiges Durchwärmen bei moderaten Temperaturen benötigen
— Trocknen, Aushärten und Backen — Beschichtungen, اللاصقات, Aushärten von Verbundwerkstoffen in Öfen mit kontrollierter Atmosphäre
— Heizplatten- und Plattenerwärmung — Kunstöϙürsiegelung, تشكيل, Laborerwärmung, Prozesse mit geringem Volumen
— Anwendungen mit Heizpatronen und Bandheizern — lokalisierte Kontakterwärmung, bei der Einfachheit wichtiger ist als Geschwindigkeit
Weitere Informationen zu spezifischen Prozessen finden Sie in unseren Leitfäden zu typischen Fehlern beim Induktionshärten و Best Practices für das Induktionshartlöten.
8. اختبار ذاتي قصير: Spricht Ihr Prozess eher für Induktion?
Markieren Sie jede Aussage, die auf Ihre Anwendung zutrifft. Je mehr Kästchen Sie markieren, desto stärker spricht der Fall für Induktion.
☐ قطعة العمل الخاصة بي موصلة للكهرباء (الصلب, الفولاذ المقاوم للصدأ, نحاس, Messing, ألومنيوم).
☐ أحتاج فقط إلى تسخين منطقة معينة - وليس المكون بأكمله.
☐ وقت دورة واحدة أدناه 60 ثوانٍ يؤثر مباشرة على الإنتاجية الخاصة بي.
☐ دقة درجة الحرارة أمر بالغ الأهمية لجودة المكونات, الصلابة أو تكامل الاتصال.
☐ هندسة المكون أسطوانية أو منتظمة بدرجة كافية, حتى يمكن للملف أن يحيط بها أو يتبعها عن كثب.
☐ أريد التسخين في خلية آلية باستخدام PLC- ومراقبة الوصفة.
☐ النيران المفتوحة, غاز العادم الساخن أو الغرف الساخنة الكبيرة غير مرغوب فيها في إنتاجي.
☐ الحد من المرفوضين, إن انحرافات صفحة Warpage والانحرافات من مكون إلى مكون لها عائد استثمار قابل للقياس لشركتي.
درجة 6–8: الحث مناسب جدًا. تم تطوير التكنولوجيا خصيصًا لهذه الظروف.
درجة 3–5: أنت في المنطقة الرمادية. قم بإجراء اختبار عينة على أجزائك الفعلية - نتيجة العملية, وليس ورقة البيانات, يجب أن تقرر.
Punktzahl 0–2: من المحتمل أن يكون التسخين بالمقاومة مناسبًا بشكل أفضل لعمليتك. Sehen Sie sich die Abschnitte 5 bis 7 oben erneut an, للتوجيه للدفعة, تطبيقات تمرغ غير موصلة أو طويلة الأجل.
أهم استنتاج
Induktionserwärmung vs. تسخين المقاومة ليس هناك شك, ما هي التكنولوجيا المتفوقة بشكل أساسي. Entscheidend ist, أي واحد يناسب المواد الخاصة بك بشكل أفضل, هندستك, يناسب وقت دورتك وبيئة الإنتاج الخاصة بك. الحث يهيمن, إذا السرعة, يعد التسخين الموضعي والتكرار أمرًا مهمًا - التصلب, اللحام الصلب, التسخين المسبق للتزوير, يتقلص يناسب. تؤكد عملية التسخين بالمقاومة نفسها في العمليات المجمعة, مواد غير موصلة, دورات الاحماء الطويلة والتطبيقات, حيث البساطة أكثر أهمية من السرعة. ابدأ بالمكون, وليس مع التكنولوجيا، فعادةً ما يصبح الجواب واضحًا.
ص: ما هو الفرق الرئيسي بين التسخين بالحث والتسخين بالمقاومة?
أ: ينتج الحث الحرارة باستخدام مجال كهرومغناطيسي مباشرة في قطعة عمل موصلة - المكون هو مصدر الحرارة الخاص به. تسخين المقاومة ينتج الحرارة في عنصر منفصل (سلك الجرح, هيزباترون, شريط) und überträgt sie durch Wärmeleitung, Konvektion oder Strahlung auf das Bauteil.
ص: Ist Induktionserwärmung immer energieeffizienter als Widerstandserwärmung?
أ: Nicht immer. Induktion ist bei schneller, lokalisierter Erwärmung von Metallen oft effizienter, weil weniger Energie für die Erwärmung von Luft, Vorrichtungen oder Ofenmasse verloren geht. Die tatsächliche Effizienz hängt jedoch von Spulendesign, Frequenzanpassung, Kopplungsabstand und Auswahl der Stromquelle ab. يمكن لنظام التحريض المصمم بشكل سيء أن يكون أداؤه أسوأ من فرن مقاومة مضبوط جيدًا.
ص: هل يمكن للتسخين بالحث أن يحل تمامًا محل فرن المقاومة?
أ: جزئيًا. يمكن للتحريض أن يستبدل التسخين في فرن المقاومة, إذا كانت العملية تتطلب تسخينًا سريعًا, موضعيًا للأجزاء الموصلة — التقسية, اللحام الصلب, التسخين المسبق للتزوير. لا يزال فرن المقاومة أكثر ملاءمة لمعالجة الدُفعات, دورات تسخين طويلة, العمليات ذات الغلاف الجوي المسيطر عليه أو تسخين المواد غير الموصلة مثل البلاستيك والسيراميك.
ص: ماذا يجب أن أجهز, قبل أن أتواصل مع مزود أنظمة التسخين بالحث?
أ: احتفظ بجودة المواد, رسوم الأجزاء, درجة الحرارة المستهدفة, منطقة التسخين, الوقت الدوري المستهدف وحجم الإنتاج السنوي جاهزة. Wenn möglich, أرسل عينات للأجزاء لاختبار العملية — لا شيء يغني عن اختبار فعلي على قطعة العمل الخاصة بك.
حاول, أن تقرر بين التسخين بالحث- والتسخين بالمقاومة?
أرسل لنا تفاصيل قطعة العمل ومتطلبات العملية الخاصة بك. نقوم بتقييم, ما إذا كان التحريض مناسبًا لتطبيقك — ونوصي بنظام, متوافق مع قطعك, statt eines Angebots nach dem Einheitsprinzip.










