
Индукционный нагрев автомобильных деталей: Практическое руководство по покупкам
Для предприятий, которые в производстве требуют стабильного и повторяемого нагрева—Твердая пайка медных труб, Твердая пайка твердосплавных инструментов, Предварительный нагрев труб, Поверхностная закалка кромок или термообработка—определяет правильный Индукционная нагревательная установка непосредственно влияет на качество продукта, Скорость производства и эксплуатационные расходы. Это руководство показывает, что руководители производства, Интеграторы автоматизации и закупочные отделы должны знать перед выбором индукционной нагревательной системы.
Дорожная карта для читателей
Руководители производства? Перейти к Раздел 4 (Применения) & Раздел 6 (Процесс выбора).
Интегратор автоматизации? Сосредоточьтесь на Раздел 3 (Автоматизация & Мониторинг).
Закупки / Закупщик? Начните с Раздел 5 (Частые ошибки) & Раздел 6 (Процесс выбора).
| 1. Почему важен выбор оборудования | 2. Как работает технология |
| 3. Важные критерии отбора | 4. Примеры промышленных применений |
| 5. Частые ошибки при закупке | 6. Простой процесс выбора |
1. Почему важен выбор оборудования
Индукционный нагреватель обеспечивает быстрый, локально ограниченный и контролируемый нагрев без прямого контакта с пламенем. Однако, если оборудование выбрано неправильно:
- Нестабильное качество нагрева—Детали выглядят горячими, но фактическая температура соединения, глубина закалки или равномерность варьируется от детали к детали. При пайке твердым припоем и закалке маленькие различия приводят к слабым соединениям, Трещины или неоднородная твердость.
- Неверная мощность или частота—Слишком низкая мощность замедляет скорость производства; Слишком высокая мощность затрудняет регулировку и сокращает срок службы катушки. Неправильная частота вызывает неравномерный нагрев или недостаточную глубину проникновения.
- Пробелы в автоматизации и контроле—система, которая работает в ручном тесте, может потерпеть неудачу в автоматизированном производстве, если коммуникация ПЛК, обратная связь в режиме реального времени, управление рецептами и сигналы тревоги ограничены.
2. Как работает технология
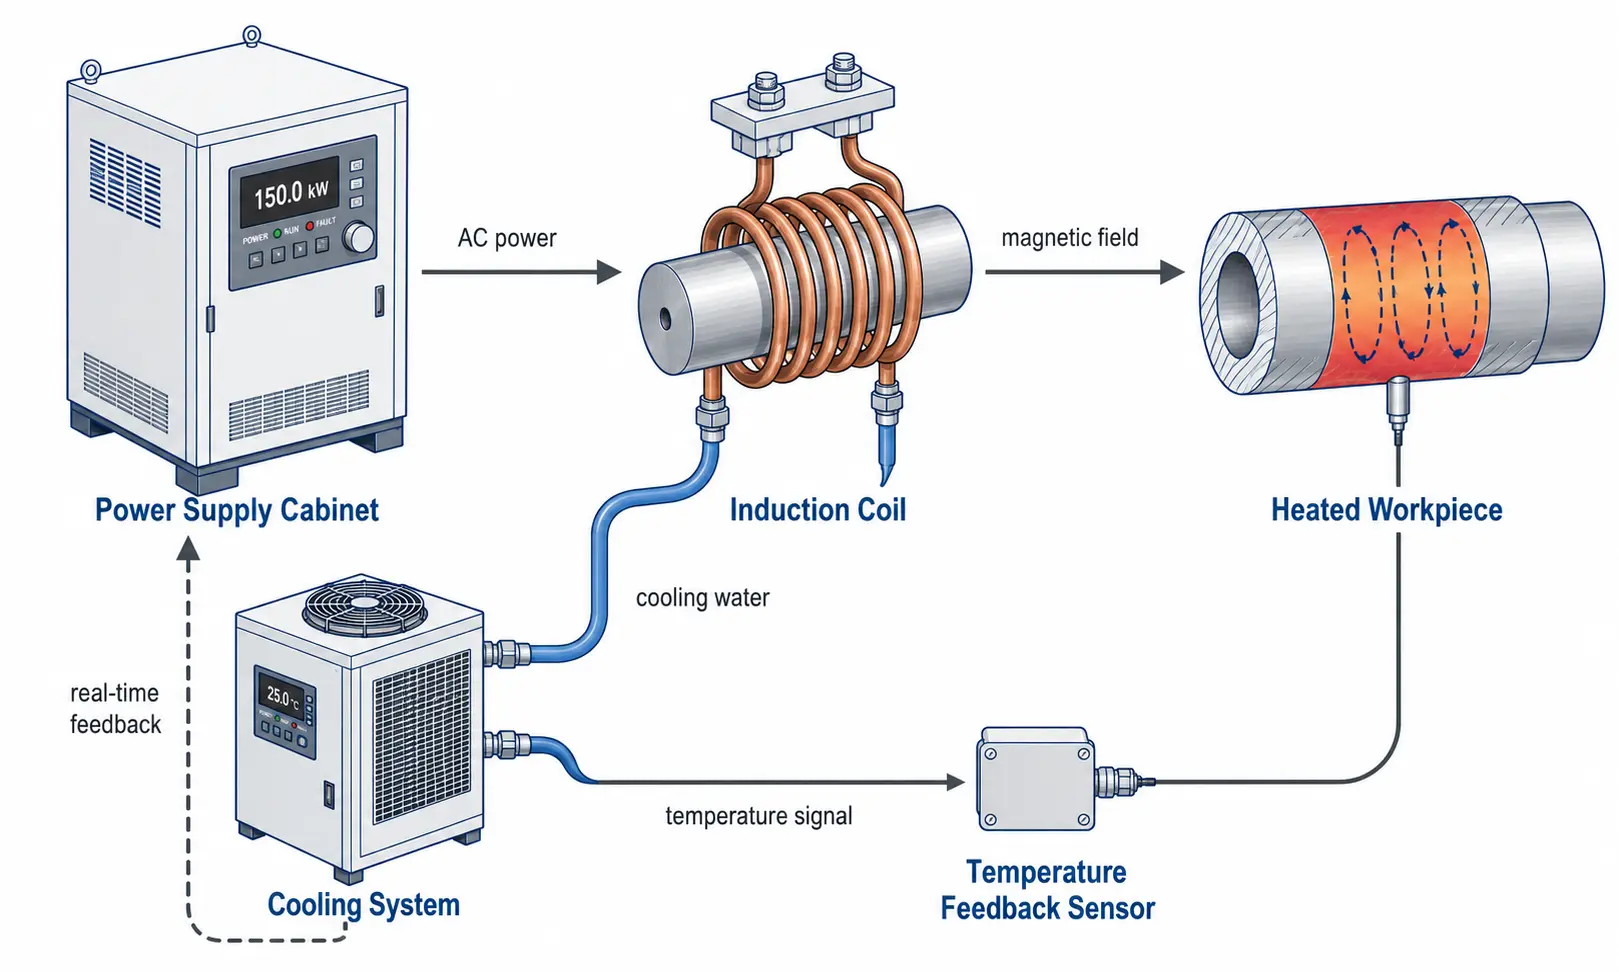
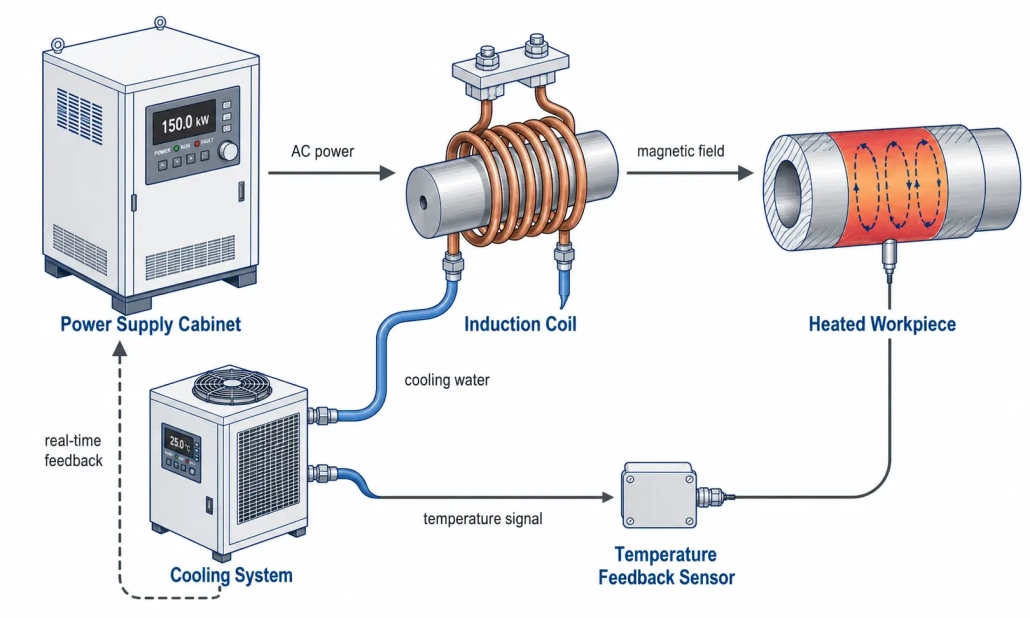
Система индукционного нагрева использует переменное магнитное поле, для создания вихревых токов в проводящем изделии. Тепло возникает в самом металле—оно не передается внешним пламенем. Четыре элемента образуют интегрированную систему: Источник питания обеспечивает контролируемую энергию, Катушка преобразует её в магнитное поле, Изделие поглощает её как тепло, и система охлаждения поддерживает все в стабильном состоянии. Так как нагрев происходит бесконтактно, процесс чистый, точный при повторении и подходит для автоматизированных линий. По основной физике смотрите наше руководство Как работает индукционный нагрев?.
3. Важные критерии отбора
Номинальная мощность
Как быстро система достигает целевой температуры в пределах вашего цикла. Размер выбирайте для вашей самой тяжелой реалистичной детали, а не для средней. Источник питания, который работает при 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% betrieben wird. Подробные расчеты производительности для различных применений вы найдете в нашем полном руководстве по выбору мощности.
Диапазон частот
Контролирует глубину прогрева. Более высокая частота (100–400 кГц) = равномерный нагрев поверхности для малых деталей и тонких краевых слоев. Средняя частота (10–100 кГц) = универсальное применение. Низкая частота (1–10 кГц) = глубокое проникновение при больших сечениях. Согласуйте частоту с размером детали и целью нагрева—не выбирайте только по каталогу. См. наш Руководство по классификации частот.
Дизайн катушки
Катушка — это технологический инструмент, не аксессуар. Форма катушки, Количество витков, Размер медной трубки, Водяное охлаждение и расстояние до компонента определяют равномерность и эффективность нагрева. Даже первоклассный источник питания не сможет компенсировать плохо спроектированную катушку.
Материал заготовки & Геометрия
Сталь нагревается эффективно. Медь и алюминий более проводящие—им требуются более высокие токи и более плотная связь катушек. Всегда указывайте поставщикам качество материала, Размеры и точную зону нагрева.
Интерфейс автоматизации
Если система должна быть интегрирована в роботизированную загрузку, Карусельные столы или конвейерные линии, подтвердите перед заказом дистанционный запуск/остановку, PLC-протоколь связи, хранение рецептов, выходы ошибок и вывод данных в реальном времени.
система охлаждения
индукционные установки создают тепло в катушке, силовой электронике и выходном трансформаторе. рассчитайте холодильник на постоянное отвод тепла, не по пиковым мощностям—недостаточное охлаждение приводит к остановкам посередине смены и сокращает срок службы компонентов. См. наш Руководство по водяному охлаждению.
Контроль процесса
In der Produktion ist Wiederholgenauigkeit wichtiger als maximale Geschwindigkeit. Echtzeitüberwachung von Leistung, Energie und Temperatur hilft, fehlende Teile, falsche Spulenpositionierung, anormale Zyklen und Chargendrift zu erkennen, до того, как появится брак.
4. Примеры промышленных применений
Твердая пайка медных труб
Saubere, lokal begrenzte Verbindungserwärmung für HVAC-, Kälte- und Fluidsystembaugruppen. Ersetzt manuelles Flammhartlöten durch wiederholgenaue, bedienerunabhängige Zyklen.
- Материал: Kupferrohr, Латунь- oder Kupferfittings
- Größe: Rohr-Außendurchmesser typischerweise 1/4″ bis 2″
- Температура: 640–730°C (BCuP-Silber-Phosphor-Lot)
- Катушка: Распределённая катушка или катушка с узким зазором (1–3 мм зазор)
- частоты: 15–50 кГц для общих размеров труб
Твердая пайка твердосплавных инструментов
Процесс индукционной пайки твёрдым припоем для твердосплавных инструментов
Контролируемый нагрев на границе твёрдосплав–сталь, чтобы припой правильно растекался, без теплового повреждения наплавки или неравномерного соединения.
- Материал: Твердосплавная наплавка, Ствол из легированной стали
- Größe: Масса наплавки 30–600 г
- Температура: 650–700°C (Серебряный припой BAg)
- Катушка: Плоская катушка или катушка формы, которая концентрирует тепло на соединении
- частоты: 150–250 кГц для локального нагрева границы
Нагрев труб & Предварительный нагрев при сварке
Равномерный прогрев перед сваркой, Термообработка после сварки или удаление покрытий. Равномерный нагрев по всей окружности имеет решающее значение.
- Материал: Углеродистая сталь, Легированная сталь, Трубa из нержавеющей стали
- Größe: Наружный диаметр трубы обычно 2″ до 24″+
- Температура: 150–350°C (Прогрев), 600–760°C (PWHT)
- Катушка: Разделенная катушка или складная катушка для доступа к трубе
- частоты: 1–10 кГц для более глубокого проникновения при толстых стенках
Индукционной закалкой & Термообработка
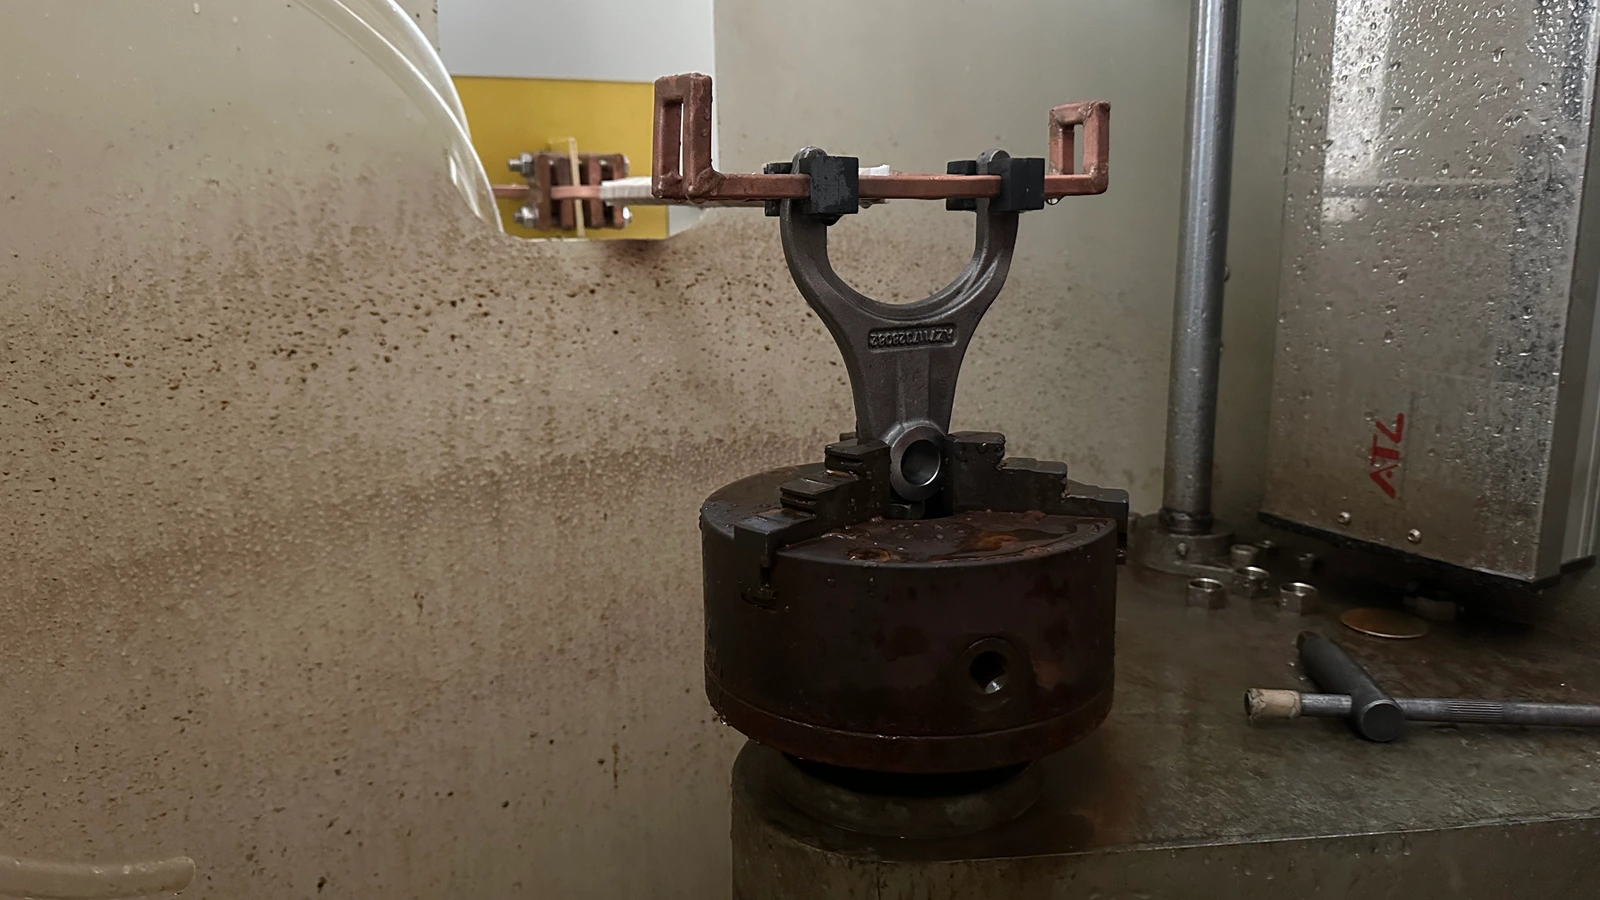
Быстрый нагрев поверхности с последующим закаливанием для повышения износостойкости валов, Зубчатых колес, Штифтов, Роликов и вилок переключения.
- Материал: Среднеуглеродистая сталь, Легированная сталь (1045, 4140, 4340)
- Größe: Типичный диаметр детали 10–80 мм
- Температура: 850–950°C (Аустенизация), после чего закаливание
- Катушка: Ein- или многоборотная охватывающая катушка, Сканирование- или статическая работа
- частоты: 10–50 кГц для глубины закалки 1–3 мм; 100–400 кГц для <1 мм
5. Частые ошибки при закупке
| Ошибки | Что он на самом деле стоит |
|---|---|
| Выбор только по цене | Низкая закупочная цена скрывает слабую подстройку частоты, недостаточное охлаждение или ограниченные системы управления. Die langfristigen Kosten zeigen sich in Ausschussrate, Stillstandzeiten und Wartung. |
| Frequenz ignorieren | Zwei 15-kW-Induktionserwärmer mit unterschiedlichen Frequenzen liefern am selben Bauteil völlig unterschiedliche Ergebnisse. Stimmen Sie die Frequenz immer auf Material, Größe und Erwärmungstiefe des Bauteils ab. |
| Die Spule als Nebensache behandeln | Die beste Stromversorgung kann eine schlechte Spule nicht ausgleichen. Das Spulendesign steuert, wohin die Wärme gelangt. Planen Sie Budget für anwendungsspezifische Spulen ein, nicht für generische. |
| Erwarten, dass ein Setup alles abdeckt | Eine flexible Stromversorgung kann mehrere Bauteilfamilien bedienen, aber Spulen, Rezepte und Vorrichtungen müssen in der Regel je Familie spezifisch ausgelegt werden. |
| Prozessüberwachung auslassen | Ohne Leistungs-, Энергия- oder Temperaturdaten können Sie Ihrem Kunden die Qualität nicht nachweisen und Prozessdrift nicht erkennen, bevor daraus eine Ausschusscharge wird. |
6. Простой процесс выбора
Wenn Sie Induktionserwärmungsanlagen bewerten und nicht wissen, wo Sie beginnen sollen, arbeiten Sie diese fünf Schritte der Reihe nach durch. Jeder Schritt grenzt die Auswahl ein und liefert konkrete Zahlen für Gespräche mit Lieferanten.
| Шаг | Was zu definieren ist | Warum es Ihre Optionen eingrenzt |
|---|---|---|
| 1. Werkstück definieren | качество материала, размеров, Masse und der genaue Bereich, который необходимо нагреть. | Material und Masse bestimmen die Mindestleistung. Die Erwärmungszone bestimmt Form und Größe der Spule. |
| 2. Erwärmungsziel festlegen | твёрдое пайка, Закалка, Vorwärmen oder Durchwärmen? Целевая температура? Erforderliche Taktzeit? | Температура + Время = Мощность. Тип процесса (Поверхность против. Прогревание) указывает на диапазон частот. |
| 3. Мощность & настроить частоту | требуемая кВт из массы, рассчитать повышение температуры и время. выбрать частоту на основе глубины нагрева и размера изделия. | устраняет 80% доступные модели. Теперь сравните 3–5 реалистичные варианты вместо 50. |
| 4. Катушка & указать охлаждение | геометрию катушки для доступа к изделию. расход охлаждающей воды, давление и мощность чиллера для вашего рабочего цикла. | Катушка определяет равномерность нагрева. Охлаждение определяет доступность—если она слишком мала, выключает систему посреди смены. |
| 5. Автоматизация & подтвердить мониторинг | PLC-протокол, удалённый I/O, количество рецептов, обратная связь по температуре, регистрация данных, выходы сигнализации. | Источник питания, который работает в ручном режиме, возможно, не удастся интегрировать в вашу линию. Подтвердите интерфейсы перед заказом. |
Пройдите эти пять шагов, и вы получите короткий список установок, которые подходят для вашего фактического производства—а не просто стопку технических характеристик. Когда будете готовы, обсудить конкретные детали, Принесите чертежи заготовок и желаемое тактовое время. Более глубокое понимание размерности мощности вы найдете в наших ресурсах по Выбору мощности для индукционного нагрева.
7. Основное открытие
Выбор системы индукционного нагрева для автомобильных деталей зависит от, пяти вещей для подстройки под ваше фактическое производство: Мощность на массу детали и тактовое время, Частота на глубину нагрева, Геометрия катушки на форму заготовки, Охлаждение на рабочий цикл и управление на уровень автоматизации. Wenn diese fünf Punkte stimmen, ergibt sich der Rest. Eine frühe technische Bewertung mit realen Musterteilen verhindert kostspielige Auswahlfehler, die deutlich teurer sind als der Preisunterschied zwischen einer ausreichenden Stromversorgung und der richtigen Lösung.
Часто задаваемые вопросы
Как выбрать правильную мощность для применения индукционного нагрева?
Beginnen Sie mit Werkstückmaterial, Masse, Zieltemperatur und erforderlicher Taktzeit. Berechnen Sie die theoretisch benötigte Energie, addieren Sie 30–50% für Verluste durch Spulenkopplung und validieren Sie anschließend mit einem realen Bauteiltest. Каталожные значения являются отправной точкой, не окончательный ответ.
Что лучше — высокочастотный или среднечастотный нагрев?
Ничто из этого принципиально не лучше. Выбирайте в зависимости от требуемой глубины нагрева: Высокая частота (100–400 кГц) для поверхностного нагрева под небольшим слоем 1 мм; Средняя частота (10–100 кГц) для общего пайки встык и глубины закалки 1–3 мм; Низкая частота (1–10 кГц) для глубокого прогрева больших сечений.
Может ли система индукционного нагрева обрабатывать несколько типов деталей?
Гибкий источник питания с широким диапазоном частот и сохраненными профилями рецептов может обслуживать несколько семейств компонентов. Однако для каждой группы компонентов почти всегда требуются специальные катушки и приспособления. Рассчитайте инвестиции в специализированные инструменты, даже если источник питания остается прежним.
Welche Informationen sollte ich vorbereiten, прежде чем я свяжусь с поставщиком?
Чертежи детали с указанием качества материала и размеров, точная зона нагрева, Целевая температура, необходимое время такта или производственная скорость, доступная подключаемая мощность и охлаждающая вода, а также требования к интерфейсам автоматизации. Один образец детали ценнее дюжины электронных писем.
Benötigen Sie Hilfe bei der Auswahl von Induktionserwärmungsanlagen?
Nennen Sie uns Werkstückmaterial, Диапазон нагрева, Zieltemperatur und Taktzeit—unsere Ingenieure empfehlen eine Stromversorgung und Spulenkonfiguration, die zu Ihrer Produktion passst.










