
Induktionserwärmung für Automobilteile: Ein praktischer Einkaufsleitfaden
Für Betriebe, die in der Produktion eine stabile und wiederholgenaue Erwärmung benötigen—Hartlöten von Kupferrohren, Hartlöten von Hartmetallwerkzeugen, Vorwärmen von Rohren, Randschichthärten oder Wärmebehandlung—bestimmt die richtige Induktionserwärmungsanlage unmittelbar die Produktqualität, Produktionsgeschwindigkeit und Betriebskosten. Dieser Leitfaden zeigt, was Produktionsleiter, Automatisierungsintegratoren und Einkaufsteams vor der Auswahl eines Induktionserwärmungssystems wissen sollten.
Leser-Roadmap
Produktionsleiter? Springen Sie zu Abschnitt 4 (Anwendungen) & Abschnitt 6 (Auswahlprozess).
Automatisierungsintegrator? Konzentrieren Sie sich auf Abschnitt 3 (Automatisierung & Überwachung).
Einkauf / Käufer? Beginnen Sie mit Abschnitt 5 (Häufige Fehler) & Abschnitt 6 (Auswahlprozess).
1. Warum die Anlagenauswahl wichtig ist
Ein Induktionserwärmer liefert schnelle, lokal begrenzte und kontrollierbare Wärme ohne direkten Flammenkontakt. Wird die Anlage jedoch falsch ausgewählt:
- Instabile Erwärmungsqualität—Bauteile sehen heiß aus, aber die tatsächliche Verbindungstemperatur, Einhärtetiefe oder Gleichmäßigkeit variiert von Teil zu Teil. Beim Hartlöten und Härten führen kleine Unterschiede zu schwachen Verbindungen, Rissen oder uneinheitlicher Härte.
- Falsche Leistung oder Frequenz—zu wenig Leistung bremst die Produktionsgeschwindigkeit; zu viel Leistung erschwert die Regelung und verkürzt die Lebensdauer der Spule. Eine falsche Frequenz verursacht ungleichmäßige Erwärmung oder eine unzureichende Eindringtiefe.
- Lücken bei Automatisierung und Überwachung—ein System, das im manuellen Test funktioniert, kann in der automatisierten Produktion versagen, wenn PLC-Kommunikation, Echtzeit-Feedback, Rezeptverwaltung und Alarmsignale eingeschränkt sind.
2. Wie die Technologie funktioniert
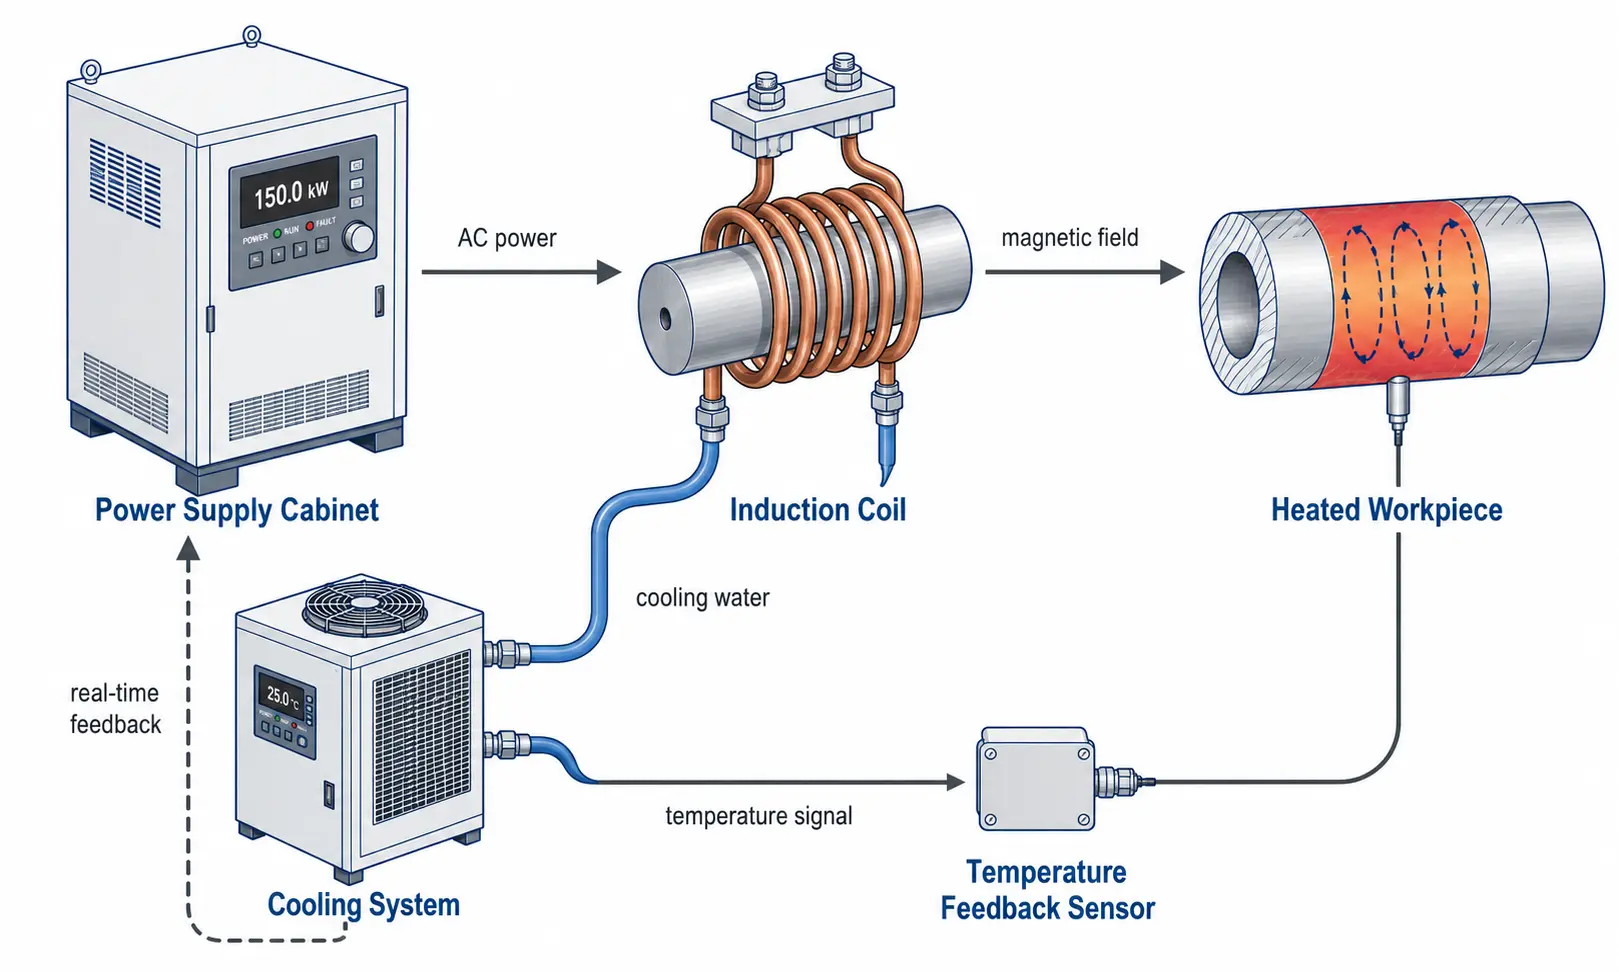
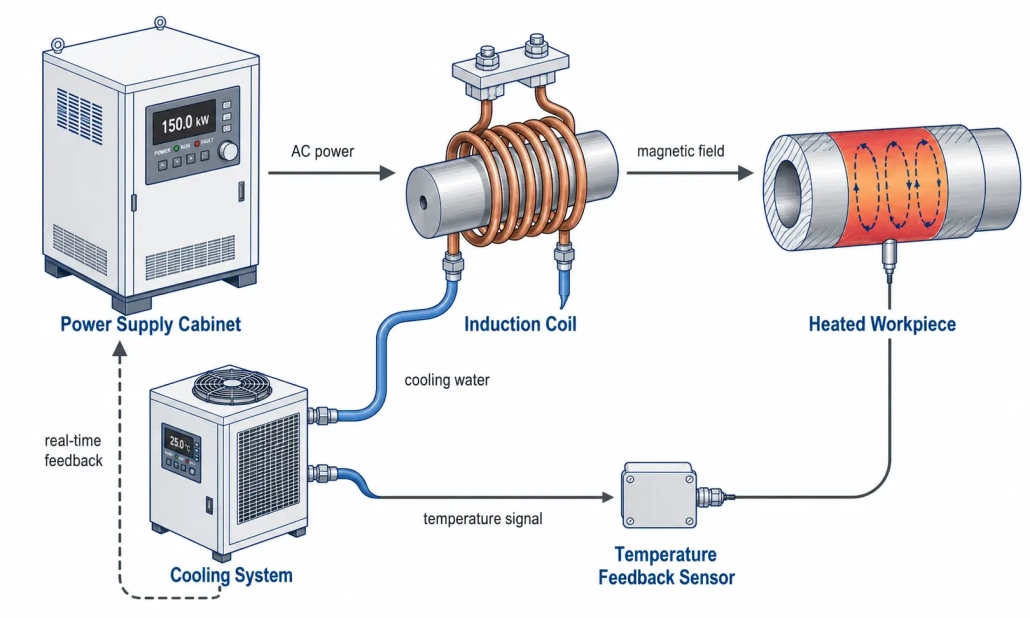
Ein Induktionserwärmungssystem nutzt ein wechselndes Magnetfeld, um Wirbelströme in einem leitfähigen Werkstück zu erzeugen. Die Wärme entsteht im Metall selbst—sie wird nicht von einer externen Flamme übertragen. Vier Elemente bilden ein integriertes System: Die Stromversorgung liefert kontrollierte Energie, die Spule wandelt sie in ein Magnetfeld um, das Werkstück nimmt sie als Wärme auf, und das Kühlsystem hält alles stabil. Da die Erwärmung berührungslos erfolgt, ist der Prozess sauber, wiederholgenau und für automatisierte Linien geeignet. Zur zugrunde liegenden Physik siehe unseren Leitfaden Wie funktioniert Induktionserwärmung?.
3. Wichtige Auswahlkriterien
Nennleistung
Wie schnell das System innerhalb Ihrer Taktzeit die Zieltemperatur erreicht. Dimensionieren Sie auf Ihr schwerstes realistisches Bauteil, nicht auf den Durchschnitt. Eine Stromversorgung, die mit 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% betrieben wird. Detaillierte Leistungsberechnungen für verschiedene Anwendungen finden Sie in unserem vollständigen Leitfaden zur Leistungsauswahl.
Frequenzbereich
Steuert die Erwärmungstiefe. Höhere Frequenz (100–400 kHz) = flache Oberflächenerwärmung für kleine Teile und dünne Randschichten. Mittlere Frequenz (10–100 kHz) = universell einsetzbar. Niedrigere Frequenz (1–10 kHz) = tiefe Eindringung bei großen Querschnitten. Stimmen Sie die Frequenz auf Bauteilgröße und Erwärmungsziel ab—wählen Sie nicht nur nach Katalog. Siehe unseren Leitfaden zur Frequenzklassifizierung.
Spulendesign
Die Spule ist ein Prozesswerkzeug, kein Zubehör. Spulenform, Windungen, Kupferrohrgröße, Wasserkühlung und Abstand zum Bauteil bestimmen die Gleichmäßigkeit und Effizienz der Erwärmung. Selbst eine erstklassige Stromversorgung kann eine schlecht ausgelegte Spule nicht kompensieren.
Werkstückmaterial & Geometrie
Stahl erwärmt sich effizient. Kupfer und Aluminium sind leitfähiger—sie benötigen höhere Ströme und eine engere Spulenkopplung. Geben Sie Lieferanten immer Werkstoffgüte, Abmessungen und die genaue Erwärmungszone an.
Automatisierungsschnittstelle
Wenn das System in Roboterbeladung, Rundtische oder Förderlinien integriert werden soll, bestätigen Sie vor der Bestellung Fernstart/-stopp, PLC-Kommunikationsprotokoll, Rezeptspeicher, Störausgänge und Echtzeit-Datenausgabe.
Kühlsystem
Induktionsanlagen erzeugen Wärme in der Spule, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—unterdimensionierte Kühlung führt mitten in der Schicht zu Abschaltungen und verkürzt die Lebensdauer der Komponenten. Siehe unseren Leitfaden zur Wasserkühlung.
Prozessüberwachung
In der Produktion ist Wiederholgenauigkeit wichtiger als maximale Geschwindigkeit. Echtzeitüberwachung von Leistung, Energie und Temperatur hilft, fehlende Teile, falsche Spulenpositionierung, anormale Zyklen und Chargendrift zu erkennen, bevor Ausschuss entsteht.
4. Beispiele industrieller Anwendungen
Hartlöten von Kupferrohren
Saubere, lokal begrenzte Verbindungserwärmung für HVAC-, Kälte- und Fluidsystembaugruppen. Ersetzt manuelles Flammhartlöten durch wiederholgenaue, bedienerunabhängige Zyklen.
- Material: Kupferrohr, Messing- oder Kupferfittings
- Größe: Rohr-Außendurchmesser typischerweise 1/4″ bis 2″
- Temperatur: 640–730°C (BCuP-Silber-Phosphor-Lot)
- Spule: Ringspule oder geteilte Spule mit engem Abstand (1–3 mm Spalt)
- Frequenz: 15–50 kHz für allgemeine Rohrgrößen
Hartlöten von Hartmetallwerkzeugen
Induktionshartlötprozess für Hartmetallwerkzeuge
Kontrollierte Erwärmung an der Hartmetall-Stahl-Grenzfläche, damit das Lot korrekt fließt, ohne thermische Schäden am Einsatz oder ungleichmäßige Bindung zu verursachen.
- Material: Wolframkarbid-Einsatz, Schaft aus legiertem Stahl
- Größe: Einsatzmasse 30–600 g
- Temperatur: 650–700°C (BAg-Silberlot)
- Spule: Flachspule oder Formspule, die die Wärme auf die Verbindung konzentriert
- Frequenz: 150–250 kHz für lokale Erwärmung der Grenzfläche
Rohrerwärmung & Schweißvorwärmung
Gleichmäßiges Vorwärmen vor dem Schweißen, Wärmebehandlung nach dem Schweißen oder Entfernen von Beschichtungen. Die gleichmäßige Erwärmung über den Umfang ist entscheidend.
- Material: Kohlenstoffstahl, legierter Stahl, Edelstahlrohr
- Größe: Rohr-Außendurchmesser typischerweise 2″ bis 24″+
- Temperatur: 150–350°C (Vorwärmen), 600–760°C (PWHT)
- Spule: Geteilte Spule oder Klappspule für Rohrzugang
- Frequenz: 1–10 kHz für tiefere Eindringung bei dicken Wandungen
Induktionshärten & Wärmebehandlung
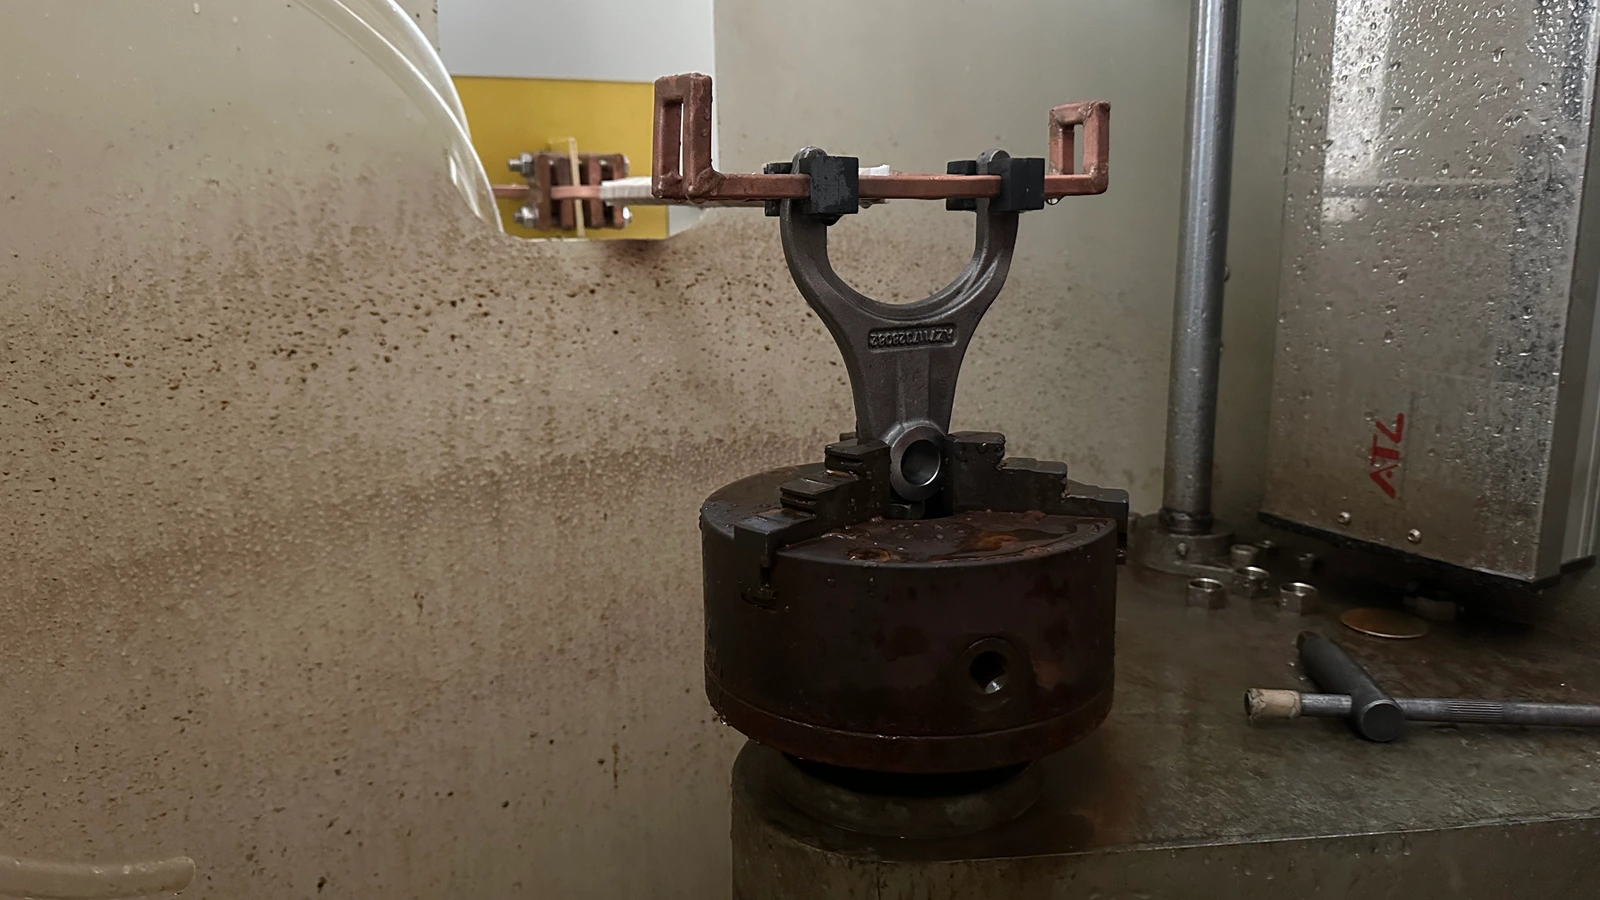
Schnelle Oberflächenerwärmung mit anschließendem Abschrecken zur Erhöhung der Verschleißfestigkeit von Wellen, Zahnrädern, Stiften, Rollen und Schaltgabeln.
- Material: Mittelgekohlter Stahl, legierter Stahl (1045, 4140, 4340)
- Größe: Bauteildurchmesser typischerweise 10–80 mm
- Temperatur: 850–950°C (Austenitisieren), anschließend Abschrecken
- Spule: Ein- oder mehrwindige Umschließungsspule, Scan- oder statischer Betrieb
- Frequenz: 10–50 kHz für Einhärtetiefe 1–3 mm; 100–400 kHz für <1 mm
5. Häufige Einkaufsfehler
| Fehler | Was er wirklich kostet |
|---|---|
| Auswahl nur nach Preis | Ein niedriger Anschaffungspreis verschleiert schwache Frequenzanpassung, unterdimensionierte Kühlung oder eingeschränkte Steuerungen. Die langfristigen Kosten zeigen sich in Ausschussrate, Stillstandzeiten und Wartung. |
| Frequenz ignorieren | Zwei 15-kW-Induktionserwärmer mit unterschiedlichen Frequenzen liefern am selben Bauteil völlig unterschiedliche Ergebnisse. Stimmen Sie die Frequenz immer auf Material, Größe und Erwärmungstiefe des Bauteils ab. |
| Die Spule als Nebensache behandeln | Die beste Stromversorgung kann eine schlechte Spule nicht ausgleichen. Das Spulendesign steuert, wohin die Wärme gelangt. Planen Sie Budget für anwendungsspezifische Spulen ein, nicht für generische. |
| Erwarten, dass ein Setup alles abdeckt | Eine flexible Stromversorgung kann mehrere Bauteilfamilien bedienen, aber Spulen, Rezepte und Vorrichtungen müssen in der Regel je Familie spezifisch ausgelegt werden. |
| Prozessüberwachung auslassen | Ohne Leistungs-, Energie- oder Temperaturdaten können Sie Ihrem Kunden die Qualität nicht nachweisen und Prozessdrift nicht erkennen, bevor daraus eine Ausschusscharge wird. |
6. Ein einfacher Auswahlprozess
Wenn Sie Induktionserwärmungsanlagen bewerten und nicht wissen, wo Sie beginnen sollen, arbeiten Sie diese fünf Schritte der Reihe nach durch. Jeder Schritt grenzt die Auswahl ein und liefert konkrete Zahlen für Gespräche mit Lieferanten.
| Schritt | Was zu definieren ist | Warum es Ihre Optionen eingrenzt |
|---|---|---|
| 1. Werkstück definieren | Werkstoffgüte, Abmessungen, Masse und der genaue Bereich, der erwärmt werden muss. | Material und Masse bestimmen die Mindestleistung. Die Erwärmungszone bestimmt Form und Größe der Spule. |
| 2. Erwärmungsziel festlegen | Hartlöten, Härten, Vorwärmen oder Durchwärmen? Zieltemperatur? Erforderliche Taktzeit? | Temperatur + Zeit = Leistung. Der Prozesstyp (Oberfläche vs. Durchwärmung) weist auf den Frequenzbereich hin. |
| 3. Leistung & Frequenz abstimmen | Erforderliche kW aus Masse, Temperaturanstieg und Zeit berechnen. Frequenz anhand von Erwärmungstiefe und Bauteilgröße auswählen. | Eliminiert 80% der verfügbaren Modelle. Jetzt vergleichen Sie 3–5 realistische Optionen statt 50. |
| 4. Spule & Kühlung spezifizieren | Spulengeometrie für den Bauteilzugang. Kühlwasserdurchfluss, Druck und Chiller-Kapazität für Ihren Arbeitszyklus. | Die Spule definiert die Erwärmungsgleichmäßigkeit. Die Kühlung definiert die Verfügbarkeit—ist sie zu klein, schaltet das System mitten in der Schicht ab. |
| 5. Automatisierung & Überwachung bestätigen | PLC-Protokoll, Remote-I/O, Anzahl der Rezepte, Temperaturfeedback, Datenprotokollierung, Alarmausgänge. | Eine Stromversorgung, die im manuellen Modus funktioniert, lässt sich möglicherweise nicht in Ihre Linie integrieren. Bestätigen Sie die Schnittstellen vor der Bestellung. |
Arbeiten Sie diese fünf Schritte durch, und Sie erhalten eine Shortlist von Anlagen, die zu Ihrer tatsächlichen Produktion passen—nicht nur einen Stapel Datenblätter. Wenn Sie bereit sind, konkrete Details zu besprechen, bringen Sie Werkstückzeichnungen und die angestrebte Taktzeit mit. Einen tieferen Einblick in die Leistungsdimensionierung finden Sie in unseren Ressourcen zur Leistungsauswahl für Induktionserwärmung.
7. Wichtigste Erkenntnis
Die Auswahl eines Induktionserwärmungssystems für Automobilteile hängt davon ab, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: Leistung auf Bauteilmasse und Taktzeit, Frequenz auf Erwärmungstiefe, Spulengeometrie auf Werkstückform, Kühlung auf Arbeitszyklus und Steuerung auf Automatisierungsgrad. Wenn diese fünf Punkte stimmen, ergibt sich der Rest. Eine frühe technische Bewertung mit realen Musterteilen verhindert kostspielige Auswahlfehler, die deutlich teurer sind als der Preisunterschied zwischen einer ausreichenden Stromversorgung und der richtigen Lösung.
Häufig gestellte Fragen
Wie wähle ich die richtige Leistung für eine Induktionserwärmungsanwendung?
Beginnen Sie mit Werkstückmaterial, Masse, Zieltemperatur und erforderlicher Taktzeit. Berechnen Sie die theoretisch benötigte Energie, addieren Sie 30–50% für Verluste durch Spulenkopplung und validieren Sie anschließend mit einem realen Bauteiltest. Katalogwerte sind ein Ausgangspunkt, keine endgültige Antwort.
Ist Hochfrequenz oder Mittelfrequenz besser?
Keines von beiden ist grundsätzlich besser. Wählen Sie anhand der erforderlichen Erwärmungstiefe: Hochfrequenz (100–400 kHz) für flache Oberflächenerwärmung unter 1 mm; Mittelfrequenz (10–100 kHz) für allgemeines Hartlöten und Einhärtetiefen von 1–3 mm; Niederfrequenz (1–10 kHz) für tiefes Durchwärmen großer Querschnitte.
Kann ein Induktionserwärmungssystem mehrere Bauteiltypen verarbeiten?
Eine flexible Stromversorgung mit breitem Frequenzbereich und gespeicherten Rezeptprofilen kann mehrere Bauteilfamilien bedienen. Allerdings sind je Bauteilfamilie fast immer spezielle Spulen und Vorrichtungen erforderlich. Rechnen Sie mit Investitionen in anwendungsspezifische Werkzeuge, auch wenn die Stromversorgung gleich bleibt.
Welche Informationen sollte ich vorbereiten, bevor ich einen Lieferanten kontaktiere?
Werkstückzeichnungen mit Werkstoffgüte und Abmessungen, die genaue Erwärmungszone, Zieltemperatur, erforderliche Taktzeit oder Produktionsrate, verfügbare Anschlussleistung und Kühlwasser sowie Anforderungen an Automatisierungsschnittstellen. Ein Musterteil ist mehr wert als ein Dutzend E-Mails.
Benötigen Sie Hilfe bei der Auswahl von Induktionserwärmungsanlagen?
Nennen Sie uns Werkstückmaterial, Erwärmungsbereich, Zieltemperatur und Taktzeit—unsere Ingenieure empfehlen eine Stromversorgung und Spulenkonfiguration, die zu Ihrer Produktion passt.










