
Riscaldamento a induzione per componenti automobilistici: Una pratica guida agli acquisti
Für Betriebe, che necessitano di un riscaldamento stabile e ripetibile nella produzione—brasatura dura dei tubi di rame, brasatura dura degli utensili in metallo duro, pre-riscaldamento dei tubi, indurimento superficiale o trattamento termico—determina il corretto impianto di riscaldamento a induzione immediatamente la qualità del prodotto, velocità di produzione e costi operativi. Questa guida mostra, cosa i responsabili di produzione, Cosa devono sapere gli integratori di automazione e i team di acquisto prima di scegliere un sistema di riscaldamento a induzione.
Roadmap del lettore
Responsabile della produzione? Vai a Sezione 4 (Applicazioni) & Sezione 6 (Processo di selezione).
Integratore di automazione? Concentrati su Sezione 3 (Automatisierung & Monitoraggio).
Acquisti / Acquirente? Inizia con Sezione 5 (Errori comuni) & Sezione 6 (Processo di selezione).
1. Perché la scelta dell'impianto è importante
Un riscaldatore a induzione fornisce calore rapido, localmente limitato e controllabile senza contatto diretto con le fiamme. Tuttavia, se l'impianto è selezionato in modo errato:
- Qualità di riscaldamento instabile—I componenti sembrano caldi, aber die tatsächliche Verbindungstemperatur, Einhärtetiefe oder Gleichmäßigkeit variiert von Teil zu Teil. Beim Hartlöten und Härten führen kleine Unterschiede zu schwachen Verbindungen, Rissen oder uneinheitlicher Härte.
- Falsche Leistung oder Frequenz—zu wenig Leistung bremst die Produktionsgeschwindigkeit; zu viel Leistung erschwert die Regelung und verkürzt die Lebensdauer der Spule. Eine falsche Frequenz verursacht ungleichmäßige Erwärmung oder eine unzureichende Eindringtiefe.
- Lacune nell'automazione e nel monitoraggio—un sistema, che funziona nel test manuale, può fallire nella produzione automatizzata, quando la comunicazione PLC, il feedback in tempo reale, la gestione delle ricette e i segnali di allarme sono limitati.
2. Come funziona la tecnologia
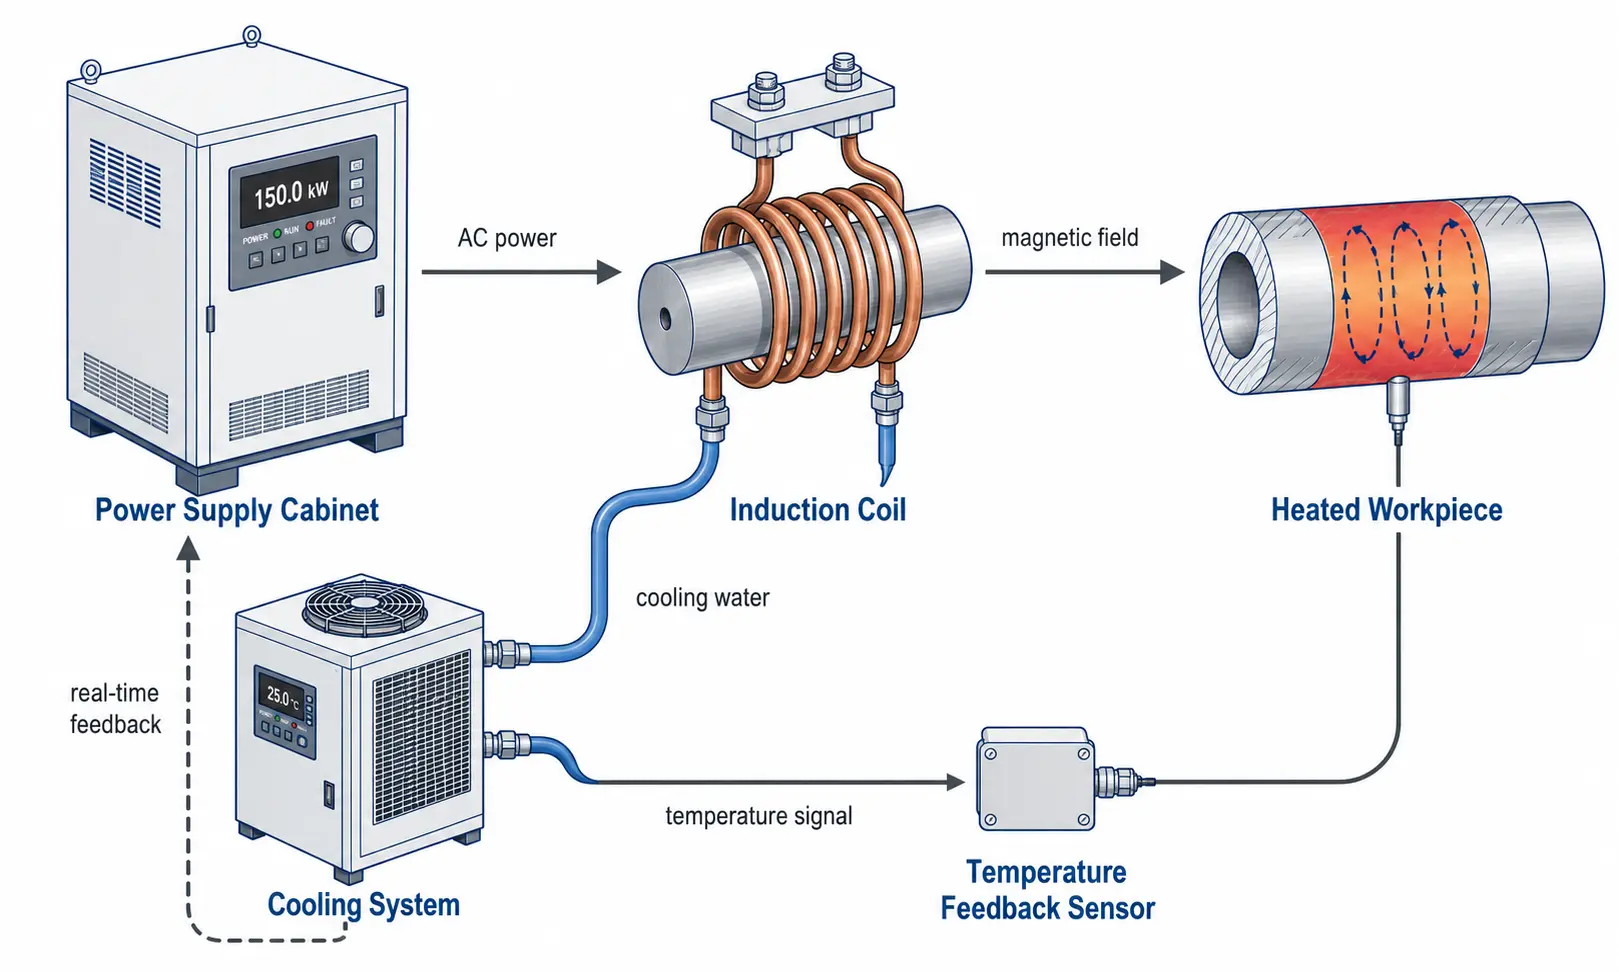
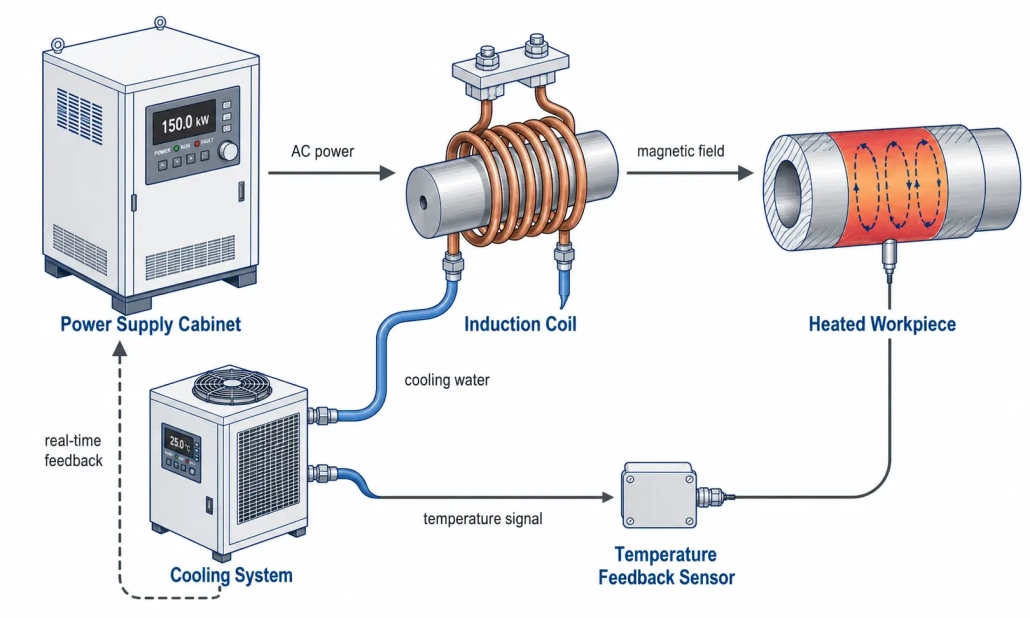
Un sistema di riscaldamento a induzione utilizza un campo magnetico variabile, per generare correnti parassite in un pezzo conduttivo. Il calore si genera nel metallo stesso—non viene trasmessa da una fiamma esterna. Quattro elementi costituiscono un sistema integrato: L'alimentazione fornisce energia controllata, la bobina la trasforma in un campo magnetico, il pezzo da lavorare la assorbe come calore, e il sistema di raffreddamento mantiene tutto stabile. Poiché il riscaldamento avviene senza contatto, il processo è pulito, ripetibile con precisione e adatto a linee automatizzate. Per la fisica di base si veda la nostra guida Come funziona il riscaldamento a induzione?.
3. Criteri di selezione importanti
Potenza nominale
Quanto velocemente il sistema raggiunge la temperatura obiettivo entro il vostro ciclo. Dimensionieren Sie auf Ihr schwerstes realistisches Bauteil, nicht auf den Durchschnitt. Eine Stromversorgung, die mit 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% betrieben wird. Detaillierte Leistungsberechnungen für verschiedene Anwendungen finden Sie in unserem vollständigen Leitfaden zur Leistungsauswahl.
Intervallo di frequenza
Controls the heating depth. Höhere Frequenz (100–400 kHz) = flache Oberflächenerwärmung für kleine Teile und dünne Randschichten. Frequenza media (10–100 kHz) = universell einsetzbar. Frequenza più bassa (1–10 kHz) = tiefe Eindringung bei großen Querschnitten. Adattate la frequenza alle dimensioni del componente e all'obiettivo di riscaldamento—non scegliete solo dal catalogo. Vedi il nostro Guida alla classificazione delle frequenze.
Progettazione della bobina
La bobina è uno strumento di processo, non un accessorio. Forma della bobina, Spire, Dimensione del tubo di rame, Il raffreddamento a acqua e la distanza dal componente determinano l'uniformità e l'efficienza del riscaldamento. Anche un'alimentazione di prima qualità non può compensare una bobina progettata male.
Materiale del pezzo & alla geometria
L'acciaio si riscalda in modo efficiente. Il rame e l'alluminio sono più conduttivi—necessitano di correnti più elevate e di un accoppiamento più stretto della bobina. Geben Sie Lieferanten immer Werkstoffgüte, Abmessungen und die genaue Erwärmungszone an.
Interfaccia di automazione
Wenn das System in Roboterbeladung, Rundtische oder Förderlinien integriert werden soll, bestätigen Sie vor der Bestellung Fernstart/-stopp, PLC-Kommunikationsprotokoll, Rezeptspeicher, Störausgänge und Echtzeit-Datenausgabe.
Kühlsystem
Induktionsanlagen erzeugen Wärme in der Spule, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—unterdimensionierte Kühlung führt mitten in der Schicht zu Abschaltungen und verkürzt die Lebensdauer der Komponenten. Vedi il nostro Guida al raffreddamento ad acqua.
Monitoraggio del processo
In der Produktion ist Wiederholgenauigkeit wichtiger als maximale Geschwindigkeit. Echtzeitüberwachung von Leistung, Energie und Temperatur hilft, fehlende Teile, falsche Spulenpositionierung, anormale Zyklen und Chargendrift zu erkennen, prima che si generino scarti.
4. Esempi di applicazioni industriali
brasatura dura dei tubi di rame
Saubere, lokal begrenzte Verbindungserwärmung für HVAC-, Kälte- und Fluidsystembaugruppen. Ersetzt manuelles Flammhartlöten durch wiederholgenaue, bedienerunabhängige Zyklen.
- Materiale: Kupferrohr, Messing- o raccordi in rame
- Dimensione: Diametro esterno del tubo tipicamente 1/4″ fino a 2″
- Temperatura: 640–730°C (Stagno-argento-fosforo BCuP)
- Spule: Bobina ad anello o bobina divisa con spaziatura ridotta (1–3 mm Spalt)
- Frequenza: 15–50 kHz per dimensioni comuni dei tubi
brasatura dura degli utensili in metallo duro
Processo di brasatura a induzione per utensili in metallo duro
Riscaldamento controllato alla giunzione metallo duro-acciaio, affinché lo stagno scorra correttamente, senza causare danni termici all'inserto o legature irregolari.
- Materiale: Inserto in carburo di tungsteno, Albero in acciaio legato
- Dimensione: Massa dell'inserto 30–600 g
- Temperatura: 650–700°C (Stagno-argento BAg)
- Spule: Bobina piatta o bobina sagomata, die die Wärme auf die Verbindung konzentriert
- Frequenza: 150–250 . kHz für lokale Erwärmung der Grenzfläche
Riscaldamento dei tubi & Schweißvorwärmung
Gleichmäßiges Vorwärmen vor dem Schweißen, Wärmebehandlung nach dem Schweißen oder Entfernen von Beschichtungen. Die gleichmäßige Erwärmung über den Umfang ist entscheidend.
- Materiale: Kohlenstoffstahl, legierter Stahl, Edelstahlrohr
- Dimensione: Rohr-Außendurchmesser typischerweise 2″ bis 24″+
- Temperatura: 150–350°C (Vorwärmen), 600–760°C (PWHT)
- Spule: Geteilte Spule oder Klappspule für Rohrzugang
- Frequenza: 1–10 kHz für tiefere Eindringung bei dicken Wandungen
tempra a induzione & Wärmebehandlung
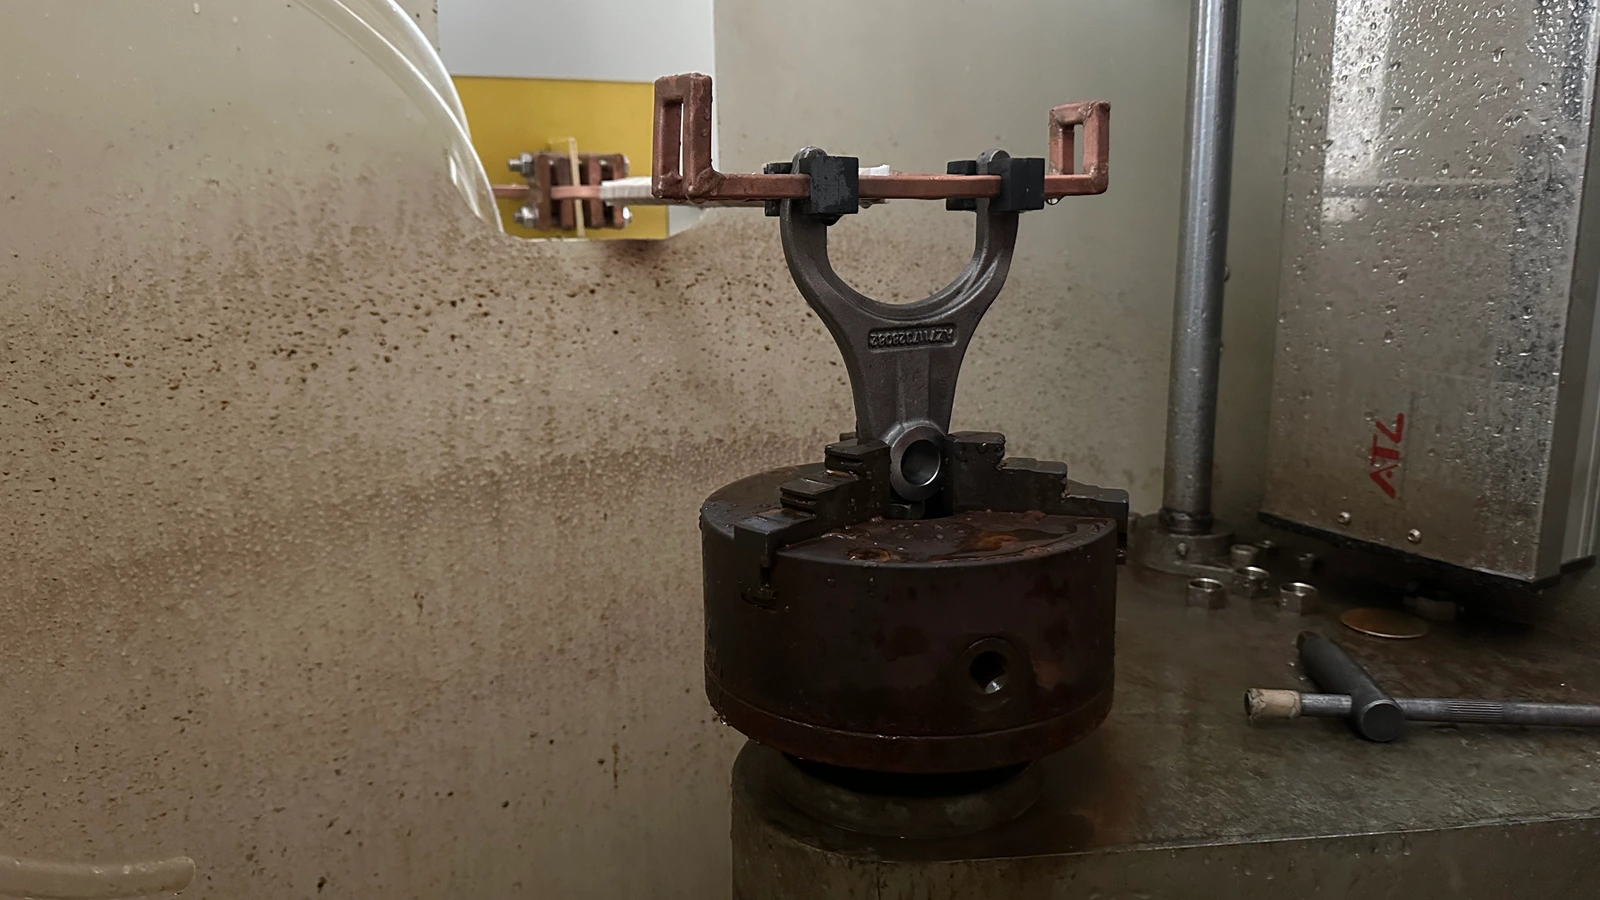
Riscaldamento rapido della superficie con successivo tempra per aumentare la resistenza all'usura degli alberi, Zahnrädern, Stiften, Rulli e forcelle del cambio.
- Materiale: Acciaio medio carbonio, legierter Stahl (1045, 4140, 4340)
- Dimensione: Diametro del componente tipicamente 10–80 mm
- Temperatura: 850–950°C (Austenitizzazione), successivamente tempra
- Spule: Un- oppure bobina di avvolgimento multiplo, Scansione- oppure funzionamento statico
- Frequenza: 10–50 kHz per profondità di indurimento 1–3 mm; 100–400 kHz per <1 mm
5. Errori comuni negli acquisti
| Errori | Quanto costa veramente |
|---|---|
| Selezione solo in base al prezzo | Un prezzo d'acquisto basso nasconde una scarsa adattabilità della frequenza, raffreddamento sottodimensionato o controlli limitati. I costi a lungo termine si manifestano nel tasso di scarto, Fermate e manutenzione. |
| Ignorare la frequenza | Due riscaldatori a induzione da 15 kW con frequenze diverse producono risultati completamente diversi sullo stesso componente. Regolare sempre la frequenza in base al materiale, dimensione e profondità di riscaldamento del componente. |
| Trattare la bobina come un dettaglio secondario | La migliore alimentazione non può compensare una bobina scadente. Il design della bobina controlla, wohin die Wärme gelangt. Planen Sie Budget für anwendungsspezifische Spulen ein, nicht für generische. |
| Erwarten, dass ein Setup alles abdeckt | Eine flexible Stromversorgung kann mehrere Bauteilfamilien bedienen, aber Spulen, Rezepte und Vorrichtungen müssen in der Regel je Familie spezifisch ausgelegt werden. |
| Prozessüberwachung auslassen | Ohne Leistungs-, energia- oder Temperaturdaten können Sie Ihrem Kunden die Qualität nicht nachweisen und Prozessdrift nicht erkennen, bevor daraus eine Ausschusscharge wird. |
6. Un semplice processo di selezione
Wenn Sie Induktionserwärmungsanlagen bewerten und nicht wissen, wo Sie beginnen sollen, arbeiten Sie diese fünf Schritte der Reihe nach durch. Jeder Schritt grenzt die Auswahl ein und liefert konkrete Zahlen für Gespräche mit Lieferanten.
| Passo | Was zu definieren ist | Warum es Ihre Optionen eingrenzt |
|---|---|---|
| 1. Werkstück definieren | la qualità del materiale, Abmessungen, Masse und der genaue Bereich, che deve essere riscaldata. | Material und Masse bestimmen die Mindestleistung. Die Erwärmungszone bestimmt Form und Größe der Spule. |
| 2. Erwärmungsziel festlegen | Brasatura forte, Härten, Riscaldamento preliminare o riscaldamento completo? Temperatura obiettivo? Tempo ciclo richiesto? | Temperatura + Tempo = Potenza. Tipo di processo (Superficie vs. Riscaldamento completo) indica l'intervallo di frequenza. |
| 3. Potenza & Regolare la frequenza | kW richiesti dalla massa, Calcolare l'aumento di temperatura e il tempo. Selezionare la frequenza in base alla profondità di riscaldamento e alle dimensioni del componente. | Elimina 80% dei modelli disponibili. Ora confronta 3–5 opzioni realistiche invece di 50. |
| 4. Spule & Specificare il raffreddamento | Geometria della bobina per l'accesso al componente. Flusso d'acqua di raffreddamento, Pressione e capacità del chiller per il tuo ciclo di lavoro. | La bobina definisce l'uniformità del riscaldamento. Il raffreddamento definisce la disponibilità—è troppo piccola, spegne il sistema nel bel mezzo del turno. |
| 5. Automatisierung & Confermare il monitoraggio | Protocollo PLC, I/O remoto, Numero di ricette, Feedback della temperatura, Registrazione dei dati, Uscite di allarme. | Eine Stromversorgung, che funziona in modalità manuale, potrebbe non integrarsi nella vostra linea. Confermare le interfacce prima dell'ordine. |
Seguite questi cinque passaggi, e otterrete una lista ristretta di impianti, die zu Ihrer tatsächlichen Produktion passen—nicht nur einen Stapel Datenblätter. Wenn Sie bereit sind, konkrete Details zu besprechen, bringen Sie Werkstückzeichnungen und die angestrebte Taktzeit mit. Einen tieferen Einblick in die Leistungsdimensionierung finden Sie in unseren Ressourcen zur Leistungsauswahl für Induktionserwärmung.
7. Principale scoperta
Die Auswahl eines Induktionserwärmungssystems für Automobilteile hängt davon ab, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: Leistung auf Bauteilmasse und Taktzeit, Frequenza sulla profondità di riscaldamento, Geometria della bobina sulla forma del pezzo, Raffreddamento sul ciclo di lavoro e controllo sul grado di automazione. Se questi cinque punti sono corretti, ergibt sich der Rest. Una valutazione tecnica precoce con pezzi campione reali evita costosi errori di scelta, che sono chiaramente più costosi della differenza di prezzo tra un'alimentazione sufficiente e la soluzione corretta.
Domande frequenti
Come scelgo la potenza giusta per un'applicazione di riscaldamento a induzione?
Iniziate con il materiale del pezzo, Massa, Temperatura obiettivo e tempo ciclo necessario. Calcolate l'energia teoricamente necessaria, aggiungete 30–50% per le perdite dovute all'accoppiamento delle bobine e successivamente convalidare con un test reale del componente. I valori di catalogo sono un punto di partenza, nessuna risposta definitiva.
È meglio alta frequenza o media frequenza?
Nessuno dei due è fondamentalmente migliore. Scegliere in base alla profondità di riscaldamento richiesta: Alta frequenza (100–400 kHz) per riscaldamento superficiale poco profondo sotto 1 mm; Frequenza media (10–100 kHz) per brasatura generale e profondità di indurimento di 1–3 mm; Bassa frequenza (1–10 kHz) per riscaldamento profondo di sezioni trasversali grandi.
Un sistema di riscaldamento a induzione può trattare diversi tipi di componenti?
Eine flexible Stromversorgung mit breitem Frequenzbereich und gespeicherten Rezeptprofilen kann mehrere Bauteilfamilien bedienen. Allerdings sind je Bauteilfamilie fast immer spezielle Spulen und Vorrichtungen erforderlich. Rechnen Sie mit Investitionen in anwendungsspezifische Werkzeuge, auch wenn die Stromversorgung gleich bleibt.
Welche Informationen sollte ich vorbereiten, prima di contattare un fornitore?
Werkstückzeichnungen mit Werkstoffgüte und Abmessungen, die genaue Erwärmungszone, Temperatura obiettivo, erforderliche Taktzeit oder Produktionsrate, potenza disponibile di collegamento e acqua di raffreddamento nonché requisiti per le interfacce di automazione. Un campione vale più di una dozzina di e-mail.
Avete bisogno di aiuto nella scelta di impianti di riscaldamento a induzione?
Nennen Sie uns Werkstückmaterial, Intervallo di riscaldamento, temperatura obiettivo e tempo ciclo—i nostri ingegneri raccomandano un'alimentazione e una configurazione della bobina, che si adatta alla vostra produzione.










