
Induktionserwärmung für Automobilteile: Ein praktischer Einkaufsleitfaden
Für Betriebe, que en la producción requieren un calentamiento estable y repetible—Soldadura fuerte de tubos de cobre, Soldadura fuerte de herramientas de carburo, Precalentamiento de tuberías, Endurecimiento superficial o tratamiento térmico—determina el correcto Sistema de calentamiento por inducción directamente la calidad del producto, Velocidad de producción y costos operativos. Esta guía muestra, lo que los gerentes de producción, Integradores de automatización y equipos de compras deben saber antes de elegir un sistema de calentamiento por inducción.
Mapa de ruta para el lector
Gerentes de producción? Springen Sie zu Abschnitt 4 (Aplicaciones) & Abschnitt 6 (Auswahlprozess).
Automatisierungsintegrator? Konzentrieren Sie sich auf Abschnitt 3 (Automatización & Überwachung).
Einkauf / Käufer? Beginnen Sie mit Abschnitt 5 (Errores frecuentes) & Abschnitt 6 (Auswahlprozess).
1. Warum die Anlagenauswahl wichtig ist
Un calentador por inducción proporciona calor rápido, localizado y controlable sin contacto directo con la llama. Sin embargo, si se selecciona incorrectamente el equipo:
- Calentamiento inestable—Los componentes parecen estar calientes, pero la temperatura real de unión, la profundidad de temple o la uniformidad varía de una pieza a otra. Durante la soldadura fuerte y el endurecimiento, pequeñas diferencias conducen a conexiones débiles, Grietas o dureza desigual.
- Rendimiento o frecuencia incorrectos—Demasiada poca potencia frena la velocidad de producción; Demasiada potencia dificulta el control y acorta la vida útil de la bobina. Una frecuencia incorrecta provoca calentamiento desigual o una profundidad de penetración insuficiente.
- Vacíos en la automatización y el monitoreo—un sistema, que funciona en la prueba manual, puede fallar en la producción automatizada, cuando la comunicación PLC, retroalimentación en tiempo real, gestión de recetas y señales de alarma limitadas.
2. Wie die Technologie funktioniert
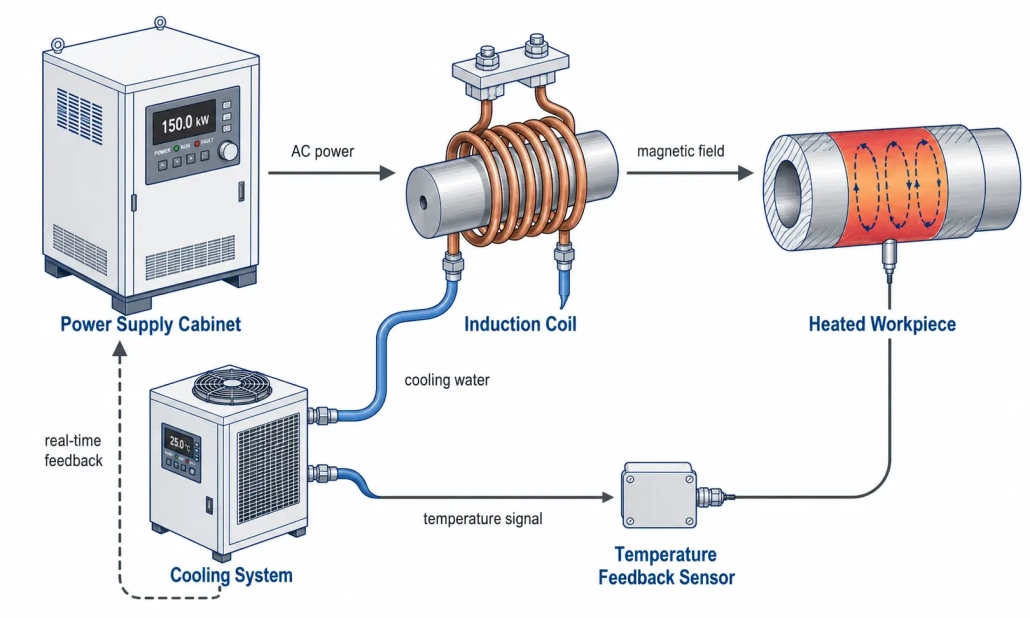
un sistema de calentamiento por inducción utiliza un campo magnético variable, para generar corrientes de Foucault en una pieza de trabajo conductora. el calor se genera en el propio metal—no se transfiere desde una llama externa. cuatro elementos forman un sistema integrado: La fuente de alimentación suministra energía controlada, la bobina la transforma en un campo magnético, la pieza la absorbe como calor, y el sistema de enfriamiento mantiene todo estable. Dado que la calentamiento se realiza sin contacto, el proceso es limpio, preciso y adecuado para líneas automatizadas. Para la física subyacente, consulte nuestra guía Cómo funciona la calefacción por inducción?.
3. Wichtige Auswahlkriterien
Nennleistung
Qué tan rápido el sistema alcanza la temperatura objetivo dentro de su ciclo. Dimensione para su pieza más pesada y realista, no para el promedio. Eine Stromversorgung, die mit 60–70% La capacidad funciona, dura más que una, que cubre capas completas cerca de 100% betrieben wird. Cálculos detallados de rendimiento para diversas aplicaciones se pueden encontrar en nuestro vollständigen Leitfaden zur Leistungsauswahl.
Rango de frecuencia
Controla la profundidad de calentamiento. Höhere Frequenz (100–400 kHz) = calentamiento superficial plano para piezas pequeñas y capas delgadas. Mittlere Frequenz (10–100 kHz) = uso universal. Niedrigere Frequenz (1–10 kHz) = penetración profunda en secciones transversales grandes. Ajuste la frecuencia según el tamaño de la pieza y el objetivo de calentamiento—no elija solo según el catálogo. Vea nuestra guía para la clasificación de frecuencias.
Diseño de bobina
La bobina es una herramienta de proceso, no es un accesorio. Forma de la bobina, Vueltas, Tamaño del tubo de cobre, La refrigeración por agua y la distancia al componente determinan la uniformidad y eficiencia del calentamiento. Incluso una fuente de alimentación de primera calidad no puede compensar una bobina mal diseñada.
material de la pieza de trabajo & geometría
El acero se calienta eficientemente. El cobre y el aluminio son más conductores—requieren corrientes más altas y un acoplamiento más estrecho de la bobina. Siempre proporcione a los proveedores la calidad del material, Las dimensiones y la zona exacta de calentamiento.
Interfaz de automatización
Si el sistema debe integrarse en carga de robots, Mesas giratorias o líneas de transporte, confirme antes de realizar el pedido el arranque/parada remota, protocolo de comunicación PLC, memoria de recetas, salidas de fallo y salida de datos en tiempo real.
sistema de refrigeración
las instalaciones de inducción generan calor en la bobina, la electrónica de potencia y el transformador de salida. dimensione el chiller para una disipación de calor continua, no según la potencia máxima—una refrigeración subdimensionada provoca paradas en medio del turno y acorta la vida útil de los componentes. Vea nuestra Guía de refrigeración por agua.
Monitoreo de procesos
En la producción, la repetibilidad es más importante que la velocidad máxima. La monitorización en tiempo real del rendimiento, energía y temperatura ayuda a, detectar piezas faltantes, posicionamiento incorrecto de bobinas, ciclos anormales y deriva de lotes, antes de que se genere desperdicio.
4. Beispiele industrieller Anwendungen
Soldadura fuerte de tubos de cobre
Saubere, calentamiento localizado limitado para ensamblajes de HVAC, Kälte- y sistemas de fluidos. Sustituye la soldadura manual con llama por ciclos repetibles, independientes del operador.
- Material: Tubo de cobre, Latón- o accesorios de cobre
- Tamaño: Diámetro exterior del tubo típicamente de 1/4″ a 2″
- Temperatura: 640–730°C (Fundente BCuP de plata y fósforo)
- Spule: Ringspule oder geteilte Spule mit engem Abstand (1–3 mm de separación)
- Frequenz: 15–50 . kHz für allgemeine Rohrgrößen
Soldadura fuerte de herramientas de carburo
Induktionshartlötprozess für Hartmetallwerkzeuge
Kontrollierte Erwärmung an der Hartmetall-Stahl-Grenzfläche, damit das Lot korrekt fließt, ohne thermische Schäden am Einsatz oder ungleichmäßige Bindung zu verursachen.
- Material: Wolframkarbid-Einsatz, Schaft aus legiertem Stahl
- Tamaño: Einsatzmasse 30–600 g
- Temperatura: 650–700°C (BAg-Silberlot)
- Spule: Flachspule oder Formspule, die die die Wärme auf die Verbindung konzentriert
- Frequenz: 150–250 kHz für lokale Erwärmung der Grenzfläche
Calentamiento de tubos & Schweißvorwärmung
Calentamiento uniforme antes de la soldadura, Tratamiento térmico después de la soldadura o eliminación de recubrimientos. El calentamiento uniforme alrededor del perímetro es crucial.
- Material: Acero al carbono, Acero aleado, Tubo de acero inoxidable
- Tamaño: Diámetro exterior del tubo típicamente de 2″ a 24″+
- Temperatura: 150–350°C (Precalentamiento), 600–760°C (PWHT)
- Spule: Bobina dividida o bobina plegable para acceso al tubo
- Frequenz: 1–10 kHz para penetración más profunda en paredes gruesas
Endurecimiento por inducción & Wärmebehandlung
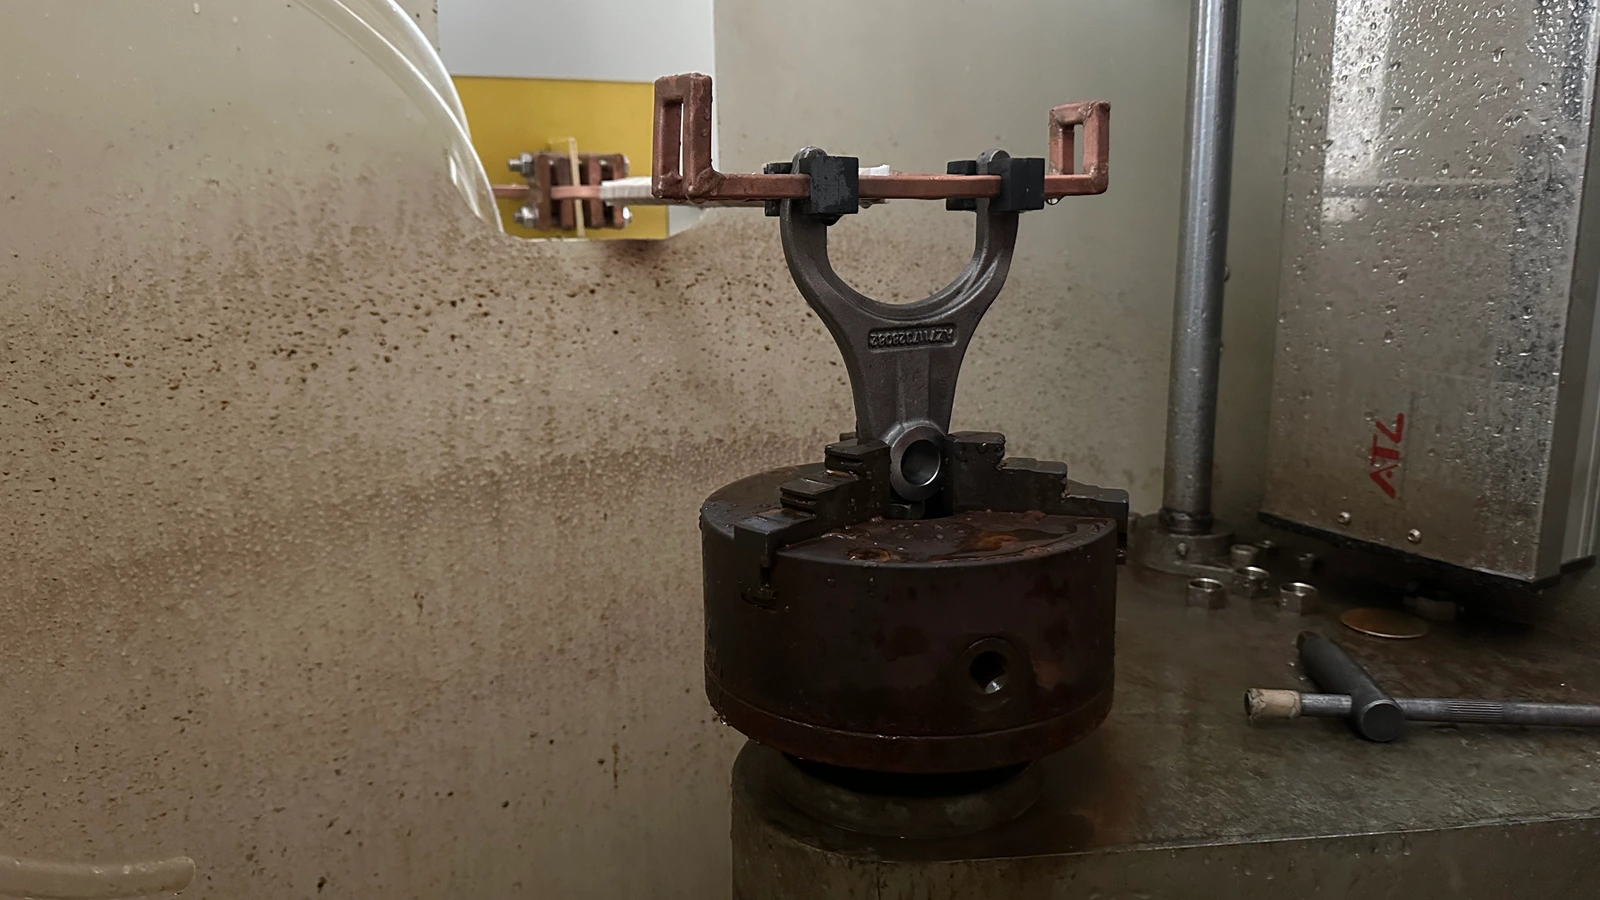
Calentamiento rápido de la superficie seguido de temple para aumentar la resistencia al desgaste de ejes, Engranajes, Pasadores, Rodillos y horquillas de cambio.
- Material: Acero medio carburizado, Acero aleado (1045, 4140, 4340)
- Tamaño: Diámetro de la pieza típicamente 10–80 mm
- Temperatura: 850–950°C (Austenitización), seguido de temple
- Spule: Un- o bobina de envoltura de múltiples vueltas, Escanear- o funcionamiento estático
- Frequenz: 10–50 kHz para profundidad de endurecimiento 1–3 mm; 100–400 kHz para <1 mm
5. Häufige Einkaufsfehler
| Errores | Lo que realmente cuesta |
|---|---|
| Selección solo por precio | Un precio de adquisición bajo oculta una adaptación de frecuencia débil, refrigeración sobredimensionada o controles limitados. Los costos a largo plazo se reflejan en la tasa de desperdicio, Tiempos de inactividad y mantenimiento. |
| Ignorar la frecuencia | Dos calentadores por inducción de 15 kW con diferentes frecuencias producen resultados totalmente diferentes en la misma pieza. Siempre ajuste la frecuencia al material, Tamaño y profundidad de calentamiento de la pieza. |
| Tratar la bobina como algo secundario | La mejor fuente de alimentación no puede compensar una mala bobina. El diseño de la bobina controla, a dónde va el calor. Planifique un presupuesto para bobinas específicas de la aplicación, no para genéricos. |
| Esperar, que una configuración cubra todo | Una fuente de alimentación flexible puede atender a varias familias de componentes, pero las bobinas, Las recetas y los dispositivos normalmente deben diseñarse específicamente para cada familia. |
| Omitir la supervisión del proceso | Sin datos de potencia,, energía- o temperatura, no puede demostrar la calidad a su cliente ni detectar la deriva del proceso, antes de que se convierta en un lote de rechazo. |
6. Ein einfacher Auswahlprozess
Si evalúa sistemas de calentamiento por inducción y no sabe, por dónde empezar, trabaje estos cinco pasos en orden. Cada paso limita la selección y proporciona cifras concretas para conversaciones con proveedores.
| Paso | Qué debe definirse | Por qué limita sus opciones |
|---|---|---|
| 1. Definir la pieza de trabajo | Calidad del material, Dimensiones, Masa y el rango exacto, que debe calentarse. | El material y la masa determinan la potencia mínima. La zona de calentamiento determina la forma y el tamaño de la bobina. |
| 2. Establecer el objetivo de calentamiento | Hartlöten, Temple, Precalentamiento o calentamiento completo? Temperatura objetivo? Tiempo de ciclo requerido? | Temperatura + Tiempo = Potencia. Tipo de proceso (Superficie vs. Calentamiento completo) weist auf den Frequenzbereich hin. |
| 3. Leistung & Frequenz abstimmen | Erforderliche kW aus Masse, Temperaturanstieg und Zeit berechnen. Frequenz anhand von Erwärmungstiefe und Bauteilgröße auswählen. | Eliminiert 80% der verfügbaren Modelle. Jetzt vergleichen Sie 3–5 realistische Optionen statt 50. |
| 4. Spule & Kühlung spezifizieren | Spulengeometrie für den Bauteilzugang. Kühlwasserdurchfluss, Druck und Chiller-Kapazität für Ihren Arbeitszyklus. | Die Spule definiert die Erwärmungsgleichmäßigkeit. Die Kühlung definiert die Verfügbarkeit—ist sie zu klein, apaga el sistema en medio del turno. |
| 5. Automatización & confirmar supervisión | protocolo PLC, E/S remota, número de recetas, retroalimentación de temperatura, registro de datos, salidas de alarma. | Eine Stromversorgung, que funciona en modo manual, posiblemente no se pueda integrar en su línea. confirme las interfaces antes de la compra. |
siga estos cinco pasos, y obtendrá una lista corta de plantas, que se adapten a su producción real—no solo un montón de hojas de datos. cuando esté listo, para discutir detalles concretos, traiga los planos de las piezas y el tiempo de ciclo objetivo. Puede encontrar una visión más profunda sobre la dimensionamiento de potencia en nuestros recursos sobre Selección de potencia para calentamiento por inducción.
7. Wichtigste Erkenntnis
La selección de un sistema de calentamiento por inducción para piezas de automóviles depende de, ajustar cinco cosas a su producción real: Potencia a la masa de la pieza y al tiempo de ciclo, Frecuencia a la profundidad de calentamiento, Geometría de la bobina a la forma de la pieza, Refrigeración al ciclo de trabajo y control al nivel de automatización. Si estos cinco puntos son correctos, el resto surge. Una evaluación técnica temprana con piezas de muestra reales evita costosos errores de selección, que son significativamente más caros que la diferencia de precio entre una fuente de alimentación suficiente y la solución correcta.
Häufig gestellte Fragen
Cómo elegir la potencia correcta para una aplicación de calentamiento por inducción?
Comience con el material de la pieza de trabajo, Masa, Temperatura objetivo y tiempo de ciclo requerido. Calcule la energía teóricamente necesaria, Agregue 30–50% para pérdidas debidas a la acoplamiento de la bobina y luego valide con una prueba de componente real. Los valores de catálogo son un punto de partida, no una respuesta definitiva.
¿Es mejor la alta frecuencia o la media frecuencia??
Ninguno de los dos es fundamentalmente mejor. Elija según la profundidad de calentamiento requerida: Alta frecuencia (100–400 kHz) para calentamiento superficial poco profundo bajo 1 mm; Frecuencia media (10–100 kHz) para soldadura fuerte general y profundidades de endurecimiento de 1–3 mm; Baja frecuencia (1–10 kHz) para calentamiento profundo de grandes secciones transversales.
¿Puede un sistema de calentamiento por inducción procesar varios tipos de componentes??
Una fuente de alimentación flexible con un amplio rango de frecuencia y perfiles de receta almacenados puede atender a varias familias de componentes. Sin embargo, casi siempre se requieren bobinas y dispositivos especiales para cada familia de componentes. Considere inversiones en herramientas específicas para la aplicación, incluso si la fuente de alimentación permanece igual.
¿Qué información debo preparar?, Antes de contactar a un proveedor?
Dibujos de la pieza con calidad de material y dimensiones, la zona de calentamiento exacta, Temperatura objetivo, ciclo requerido o tasa de producción, potencia de conexión disponible y agua de enfriamiento, así como requisitos para interfaces de automatización. Una pieza de muestra vale más que una docena de correos electrónicos.
Benötigen Sie Hilfe bei der Auswahl von Induktionserwärmungsanlagen?
Indíquenos el material de la pieza de trabajo, Rango de calentamiento, Zieltemperatur und Taktzeit—unsere Ingenieure empfehlen eine Stromversorgung und Spulenkonfiguration, die zu Ihrer Produktion passt.










