
Induktionserwärmung für Automobilteile: Ein praktischer Einkaufsleitfaden
Für Betriebe, die in der Produktion eine stabile und wiederholgenaue Erwärmung benötigen—Hartlöten von Kupferrohren, Hartlöten von Hartmetallwerkzeugen, Vorwärmen von Rohren, Randschichthärten oder Wärmebehandlung—bestimmt die richtige Induktionserwärmungsanlage unmittelbar die Produktqualität, Prędkość produkcji i koszty operacyjne. Ten przewodnik pokazuje, co menedżerowie produkcji, integratorzy automatyzacji i zespoły zakupowe powinni wiedzieć przed wyborem systemu nagrzewania indukcyjnego.
Mapa drogowa dla czytelników
Menedżerowie produkcji? Przejdź do Sekcja 4 (Zastosowania) & Sekcja 6 (Proces wyboru).
Integrator automatyzacji? Skoncentruj się na Sekcja 3 (automatyzacja & Monitorowanie).
Zakupy / Kupujący? Rozpocznij od Sekcja 5 (Częste błędy) & Sekcja 6 (Proces wyboru).
| 1. Dlaczego wybór instalacji jest ważny | 2. Jak działa technologia |
| 3. Kluczowe kryteria wyboru | 4. Przykłady zastosowań przemysłowych |
| 5. Częste błędy przy zakupach | 6. Prosty proces wyboru |
1. Dlaczego wybór instalacji jest ważny
Nagrzewacz indukcyjny dostarcza szybką, lokalnie ograniczoną i kontrolowaną ciepło bez bezpośredniego kontaktu z płomieniem. Jednak jeśli urządzenie zostanie źle dobrane:
- Niestabilna jakość nagrzewania—Elementy wydają się gorące, ale rzeczywista temperatura połączenia, głębokość utwardzania lub jednolitość różni się w zależności od części. Podczas lutowania twardego i hartowania niewielkie różnice prowadzą do słabych połączeń, Pęknięcia lub nierównomierna twardość.
- Nieprawidłowa moc lub częstotliwość—Zbyt mała moc spowalnia tempo produkcji; Zbyt duża moc utrudnia regulację i skraca żywotność cewki. Nieprawidłowa częstotliwość powoduje nierównomierne nagrzewanie lub niewystarczającą głębokość penetracji.
- Luki w automatyzacji i monitorowaniu—system, który działa w teście ręcznym, może zawieść w produkcji zautomatyzowanej, jeśli komunikacja PLC, sprzężenie zwrotne w czasie rzeczywistym, zarządzanie recepturami i sygnały alarmowe są ograniczone.
2. Jak działa technologia
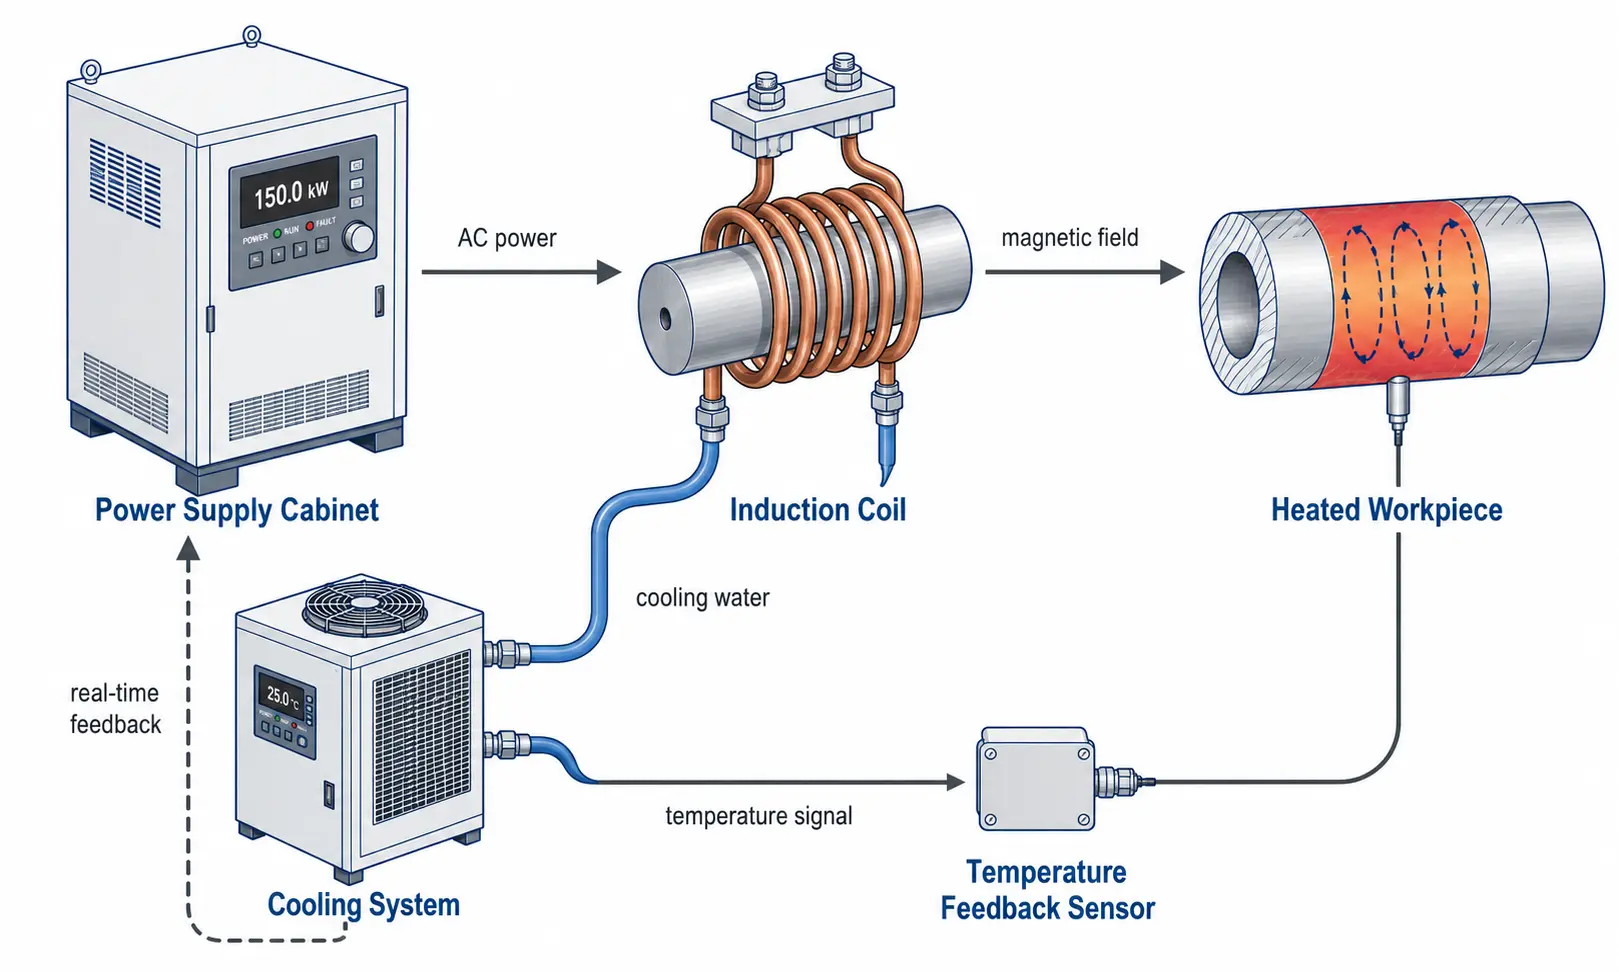
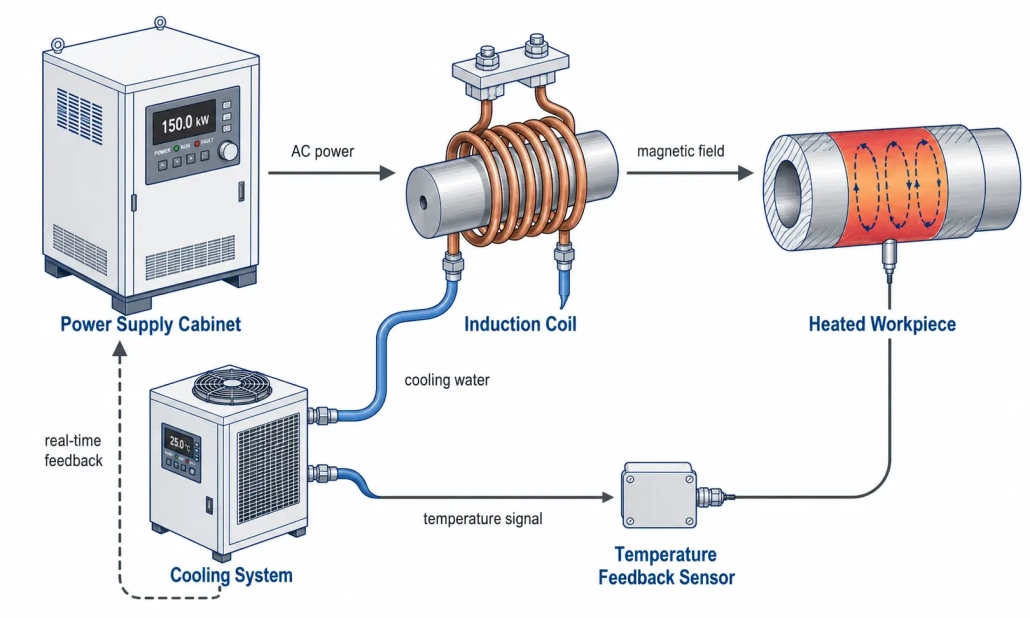
System nagrzewania indukcyjnego wykorzystuje zmienne pole magnetyczne, um Wirbelströme in einem leitfähigen Werkstück zu erzeugen. Die Wärme entsteht im Metall selbst—sie wird nicht von einer externen Flamme übertragen. Vier Elemente bilden ein integriertes System: Die Stromversorgung liefert kontrollierte Energie, die Spule wandelt sie in ein Magnetfeld um, das Werkstück nimmt sie als Wärme auf, und das Kühlsystem hält alles stabil. Da die Erwärmung berührungslos erfolgt, ist der Prozess sauber, wiederholgenau und für automatisierte Linien geeignet. Zur zugrunde liegenden Physik siehe unseren Leitfaden Wie funktioniert Induktionserwärmung?.
3. Kluczowe kryteria wyboru
Moc znamionowa
Wie schnell das System innerhalb Ihrer Taktzeit die Zieltemperatur erreicht. Dimensionieren Sie auf Ihr schwerstes realistisches Bauteil, nicht auf den Durchschnitt. Eine Stromversorgung, die mit 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% betrieben wird. Detaillierte Leistungsberechnungen für verschiedene Anwendungen finden Sie in unserem vollständigen Leitfaden zur Leistungsauswahl.
częstotliwości roboczej
Steuert die Erwärmungstiefe. Höhere Frequenz (100–400 kHz) = płaskie podgrzewanie powierzchni dla małych części i cienkich warstw brzegowych. Średnia częstotliwość (10–100 kHz) = uniwersalne zastosowanie. Niższa częstotliwość (1–10 kHz) = głębokie wnikanie w duże przekroje. Dopasuj częstotliwość do rozmiaru części i celu nagrzewania—Nie wybieraj tylko według katalogu. Siehe unseren Przewodnik po klasyfikacji częstotliwości.
Spulendesign
Cewka jest narzędziem procesu, nie akcesorium. Kształt cewki, Zwoje, Rozmiar rurki miedzianej, Chłodzenie wodne i odległość od części decydują o równomierności i efektywności nagrzewania. Nawet pierwszorzędne źródło zasilania nie może zrekompensować źle zaprojektowanej cewki.
Materiał obrabianego elementu & geometrii
Stal nagrzewa się efektywnie. Miedź i aluminium są bardziej przewodzące—wymagają wyższych prądów i bliższego sprzężenia cewek. Zawsze podawaj dostawcom jakość materiału, wymiary oraz dokładną strefę nagrzewania.
Interfejs automatyzacji
Jeśli system ma być zintegrowany z robotycznym załadunkiem, stołami obrotowymi lub liniami przenośnikowymi, potwierdź przed zamówieniem możliwość zdalnego uruchamiania/ zatrzymywania, protokół komunikacji PLC, pamięć receptur, Störausgänge und Echtzeit-Datenausgabe.
Kühlsystem
Induktionsanlagen erzeugen Wärme in der Spule, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—unterdimensionierte Kühlung führt mitten in der Schicht zu Abschaltungen und verkürzt die Lebensdauer der Komponenten. Siehe unseren Poradnik dotyczący chłodzenia wodnego.
Nadzór procesu
In der Produktion ist Wiederholgenauigkeit wichtiger als maximale Geschwindigkeit. Echtzeitüberwachung von Leistung, Energie und Temperatur hilft, fehlende Teile, falsche Spulenpositionierung, anormale Zyklen und Chargendrift zu erkennen, zanim powstaną odpady.
4. Przykłady zastosowań przemysłowych
Hartlöten von Kupferrohren
Czysty, lokal begrenzte Verbindungserwärmung für HVAC-, Chłód- und Fluidsystembaugruppen. Ersetzt manuelles Flammhartlöten durch wiederholgenaue, bedienerunabhängige Zyklen.
- Materiał: Kupferrohr, Messing- oder Kupferfittings
- Rozmiar: Rohr-Außendurchmesser typischerweise 1/4″ bis 2″
- Temperatur: 640–730°C (BCuP-Silber-Phosphor-Lot)
- Cewka: Ringspule oder geteilte Spule mit engem Abstand (1–3 mm odstępu)
- Częstotliwość: 15–50 kHz für allgemeine Rohrgrößen
Hartlöten von Hartmetallwerkzeugen
Induktionshartlötprozess für Hartmetallwerkzeuge
Kontrollierte Erwärmung an der Hartmetall-Stahl-Grenzfläche, damit das Lot korrekt fließt, ohne thermische Schäden am Einsatz oder ungleichmäßige Bindung zu verursachen.
- Materiał: Wolframkarbid-Einsatz, Schaft aus legiertem Stahl
- Rozmiar: Einsatzmasse 30–600 g
- Temperatur: 650–700°C (BAg-Silberlot)
- Cewka: Flachspule oder Formspule, die die Wärme auf die Verbindung konzentriert
- Częstotliwość: 150–250 kHz für lokale Erwärmung der Grenzfläche
Ogrzewanie rur & Schweißvorwärmung
Gleichmäßiges Vorwärmen vor dem Schweißen, Wärmebehandlung nach dem Schweißen oder Entfernen von von Beschichtungen. Równomierne nagrzewanie wokół obwodu jest kluczowe.
- Materiał: stal węglowa, stal stopowa, Rura ze stali nierdzewnej
- Rozmiar: Średnica zewnętrzna rury zazwyczaj 2″ do 24″+
- Temperatur: 150–350°C (Wstępne nagrzewanie), 600–760°C (PWHT)
- Cewka: Podzielona cewka lub cewka składana dla dostępu do rury
- Częstotliwość: 1–10 kHz dla głębszej penetracji przy grubych ściankach
hartowania indukcyjnego & Wärmebehandlung
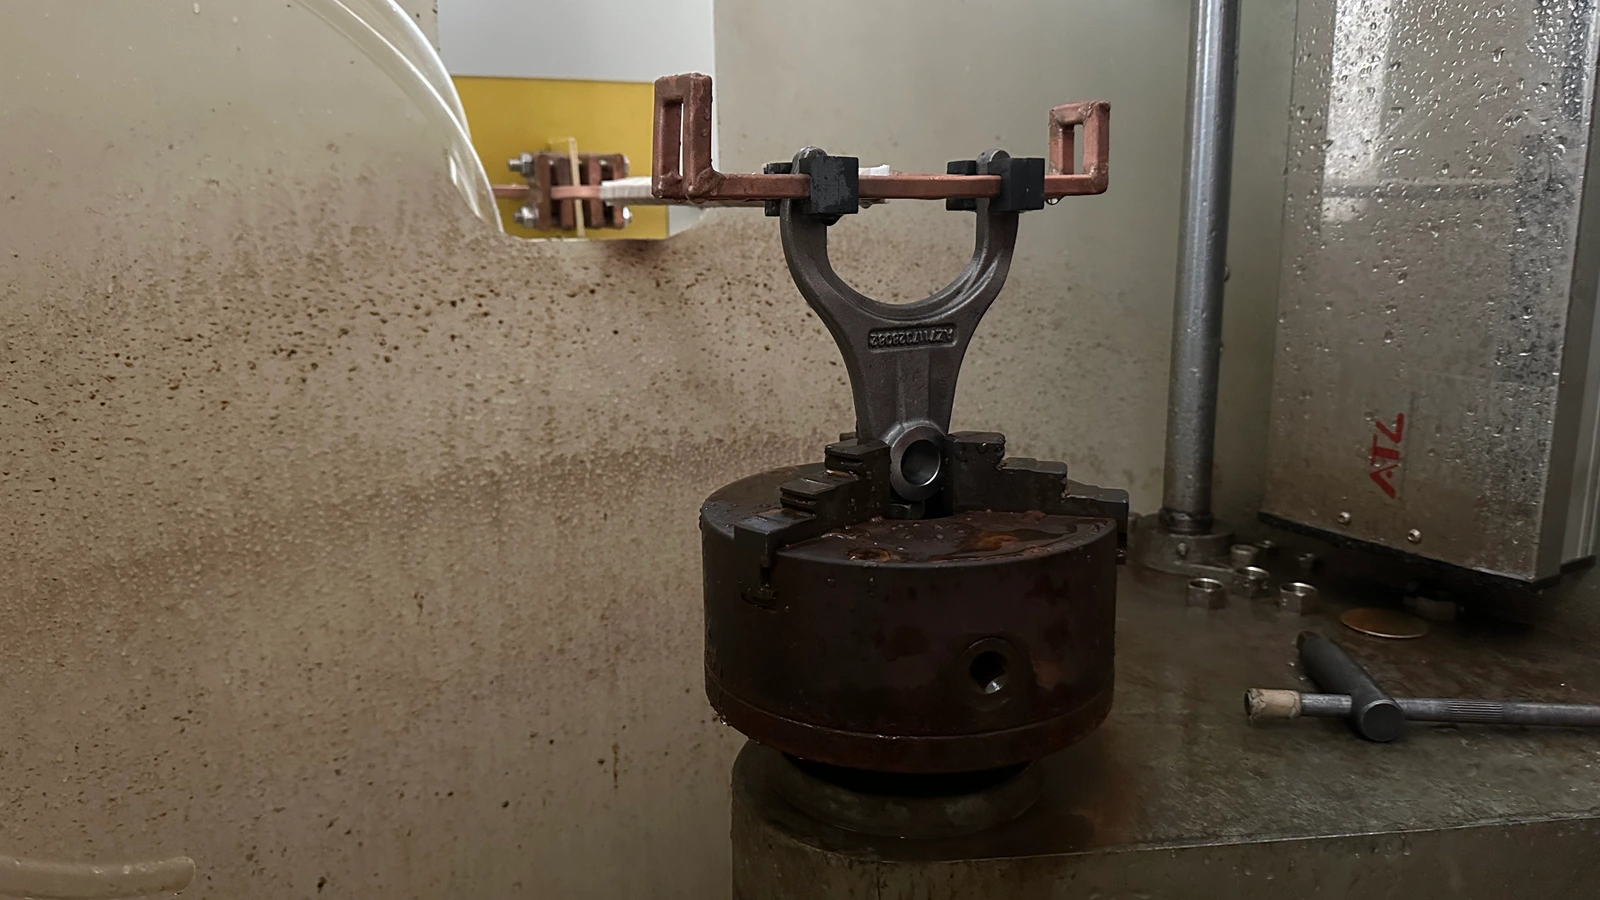
Szybkie nagrzewanie powierzchni z następnie hartowaniem w celu zwiększenia odporności na zużycie wałów, Kół zębatych, Sworzni, Rolek i widelców przełączników.
- Materiał: Stal średniowęglowa, stal stopowa (1045, 4140, 4340)
- Rozmiar: Średnica elementu typowo 10–80 mm
- Temperatur: 850–950°C (Austenityzacja), następnie hartowanie
- Cewka: Jeden- lub wielowarstwowa cewka otaczająca, Skanowanie- lub praca statyczna
- Częstotliwość: 10–50 kHz dla głębokości nawęglania 1–3 mm; 100–400 kHz dla <1 mm
5. Częste błędy przy zakupach
| Błędy | Ile to naprawdę kosztuje |
|---|---|
| Wybór tylko według ceny | Niska cena zakupu ukrywa słabą regulację częstotliwości, niedopasowane chłodzenie lub ograniczone sterowanie. Długoterminowe koszty ujawniają się w odrzutach, przestojach i konserwacji. |
| Ignorowanie częstotliwości | Dwa podgrzewacze indukcyjne 15 kW o różnych częstotliwościach dają zupełnie różne wyniki na tym samym elemencie. Zawsze dopasowuj częstotliwość do materiału, wielkości i głębokości nagrzewania elementu. |
| Traktuj cewkę jako sprawę drugorzędną | Najlepsze źródło zasilania nie nadrobi złej cewki. Projekt cewki kontroluje, dokąd trafia ciepło. Planuj budżet na cewki specyficzne dla aplikacji, nie na ogólne. |
| Nie oczekuj, że jedno ustawienie wszystko pokryje | Eine flexible Stromversorgung kann mehrere Bauteilfamilien bedienen, aber Spulen, Rezepte und Vorrichtungen müssen in der Regel je Familie spezifisch ausgelegt werden. |
| Prozessüberwachung auslassen | Ohne Leistungs-, Energie- oder Temperaturdaten können Sie Ihrem Kunden die Qualität nicht nachweisen und Prozessdrift nicht erkennen, bevor daraus eine Ausschusscharge wird. |
6. Prosty proces wyboru
Wenn Sie Induktionserwärmungsanlagen bewerten und nicht wissen, wo Sie beginnen sollen, arbeiten Sie diese fünf Schritte der Reihe nach durch. Każdy krok zawęża wybór i dostarcza konkretnych liczb do rozmów z dostawcami.
| Krok | Co należy zdefiniować | Dlaczego to ogranicza Twoje opcje |
|---|---|---|
| 1. Zdefiniować element roboczy | jakość materiału, Wymiary, Masa i dokładny zakres, który trzeba podgrzać. | Materiał i masa określają minimalną moc. Strefa podgrzewania określa kształt i wielkość cewki. |
| 2. Ustalić cel podgrzewania | Lutowanie twarde, Hartowanie, Podgrzewanie wstępne lub pełne? Temperatura docelowa? Wymagany czas cyklu? | Temperatur + Czas = moc. Typ procesu (Powierzchnia vs. Podgrzewanie w pełnej objętości) wskazuje na zakres częstotliwości. |
| 3. Wydajność & Dopasować częstotliwość | Wymagana moc kW według masy, Obliczyć wzrost temperatury i czas. Wybrać częstotliwość na podstawie głębokości nagrzewania i rozmiaru elementu. | Eliminuje 80% dostępne modele. Teraz porównaj 3–5 realistyczne opcje zamiast 50. |
| 4. Cewka & Określić chłodzenie | Geometria cewki dla dostępu do elementu. Przepływ wody chłodzącej, Ciśnienie i wydajność chłodziarki dla Twojego cyklu pracy. | Cewka definiuje równomierność nagrzewania. Chłodzenie definiuje dostępność—jeśli jest za mała, wyłącza system w środku cyklu. |
| 5. automatyzacja & Potwierdź monitorowanie | Protokół PLC, Zdalne I/O, Liczba przepisów, Sprzężenie zwrotne temperatury, Rejestracja danych, Wyjścia alarmowe. | Eine Stromversorgung, która działa w trybie ręcznym, może nie dać się zintegrować z Twoją linią. Potwierdź interfejsy przed zamówieniem. |
Przejdź przez te pięć kroków, a otrzymasz krótką listę urządzeń, które pasują do Twojej rzeczywistej produkcji—nie tylko stos kart danych. Gdy będziesz gotowy, aby omówić konkretne szczegóły, przynieś rysunki detali i zakładany czas taktu. Głębszy wgląd w wymiarowanie mocy znajdziesz w naszych zasobach dotyczących wyboru mocy dla nagrzewania indukcyjnego.
7. Najważniejsze spostrzeżenia
Wybór systemu nagrzewania indukcyjnego dla części samochodowych zależy od tego, dostosowania pięciu rzeczy do Twojej rzeczywistej produkcji: Moc do masy komponentu i czasu taktu, Częstotliwość do głębokości nagrzewania, Geometria cewki do kształtu detalu, Chłodzenie do cyklu pracy i sterowanie do poziomu automatyzacji. Jeśli te pięć punktów się zgadza, ergibt sich der Rest. Wczesna ocena techniczna z rzeczywistymi próbkami części zapobiega kosztownym błędom wyboru, które są znacznie droższe niż różnica w cenie między wystarczającym zasilaniem a odpowiednim rozwiązaniem.
Häufig gestellte Fragen
Jak wybrać odpowiednią moc dla aplikacji nagrzewania indukcyjnego?
Rozpocznij od materiału obrabianego, Masa, Docelowa temperatura i wymagana prędkość cyklu. Oblicz teoretycznie potrzebną energię, dodaj 30–50% na straty spowodowane sprzężeniem cewki i następnie zweryfikuj za pomocą prawdziwego testu komponentu. Wartości katalogowe są punktem wyjścia, nie są ostateczną odpowiedzią.
Czy lepsza jest wysoka częstotliwość czy średnia częstotliwość?
Żadne z nich nie jest zasadniczo lepsze. Wybierz w zależności od wymaganej głębokości nagrzewania: Wysoka częstotliwość (100–400 kHz) do płytkiego nagrzewania powierzchni pod 1 mm; Mittelfrequenz (10–100 kHz) do ogólnego lutowania twardego i głębokości hartowania 1–3 mm; Niska częstotliwość (1–10 kHz) do głębokiego nagrzewania dużych przekrojów.
Czy system nagrzewania indukcyjnego może obsługiwać różne typy części?
Elastyczne źródło zasilania o szerokim zakresie częstotliwości i zapisanymi profilami receptury może obsługiwać kilka rodzin elementów. Allerdings sind je Bauteilfamilie fast immer spezielle Spulen und Vorrichtungen erforderlich. Rechnen Sie mit Investitionen in anwendungspezifische Werkzeuge, auch wenn die Stromversorgung gleich bleibt.
Welche Informationen sollte ich vorbereiten, Zanim skontaktuję się z dostawcą?
Werkstückzeichnungen mit Werkstoffgüte und Abmessungen, die genaue Erwärmungszone, Temperatura docelowa, erforderliche Taktzeit oder Produktionsrate, verfügbare Anschlussleistung und Kühlwasser sowie Anforderungen an Automatisierungsschnittstellen. Ein Musterteil ist mehr wert als ein Dutzend E-Mails.
Benötigen Sie Hilfe bei der Auswahl von Induktionserwärmungsanlagen?
Nennen Sie uns Werkstückmaterial, Erwärmungsbereich, Zieltemperatur und Taktzeit—unsere Ingenieure empfehlen eine Stromversorgung und Spulenkonfiguration, die zu Ihrer Produktion passt.










