
Induktionserwärmung für Automobilteile: Ein praktischer Einkaufsleitfaden
สำหรับโรงงาน, die in der Produktion eine stabile und wiederholgenaue Erwärmung benötigen—Hartlöten von Kupferrohren, Hartlöten von Hartmetallwerkzeugen, Vorwärmen von Rohren, Randschichthärten oder Wärmebehandlung—bestimmt die richtige Induktionserwärmungsanlage unmittelbar die Produktqualität, Produktionsgeschwindigkeit und Betriebskosten. Dieser Leitfaden zeigt, was Produktionsleiter, Automatisierungsintegratoren und Einkaufsteams vor der Auswahl eines Induktionserwärmungssystems wissen sollten.
Leser-Roadmap
Produktionsleiter? Springen Sie zu Abschnitt 4 (การประยุกต์ใช้งาน) & Abschnitt 6 (Auswahlprozess).
Automatisierungsintegrator? Konzentrieren Sie sich auf Abschnitt 3 (ระบบอัตโนมัติ & Überwachung).
Einkauf / Käufer? Beginnen Sie mit Abschnitt 5 (Häufige Fehler) & Abschnitt 6 (Auswahlprozess).
1. Warum die Anlagenauswahl wichtig ist
เครื่องทำความร้อนแบบเหนี่ยวนำให้ความร้อนที่รวดเร็ว, จำกัดพื้นที่และควบคุมได้โดยไม่ต้องสัมผัสเปลวไฟโดยตรง. อย่างไรก็ตามหากเลือกเครื่องจักรผิด:
- คุณภาพการให้ความร้อนไม่เสถียร—ชิ้นส่วนดูร้อน, แต่ความร้อนที่เชื่อมจริง, ความลึกการชุบแข็งหรือความสม่ำเสมอแตกต่างกันไปในแต่ละชิ้น. Beim Hartlöten und Härten führen kleine Unterschiede zu schwachen Verbindungen, Rissen oder uneinheitlicher Härte.
- Falsche Leistung oder Frequenz—zu wenig Leistung bremst die Produktionsgeschwindigkeit; zu viel Leistung erschwert die Regelung und verkürzt die Lebensdauer der Spule. Eine falsche Frequenz verursacht ungleichmäßige Erwärmung oder eine unzureichende Eindringtiefe.
- Lücken bei Automatisierung und Überwachung—ein System, das im manuellen Test funktioniert, kann in der automatisierten Produktion versagen, เมื่อการสื่อสาร PLC, ฟีดแบ็กแบบเรียลไทม์, การจัดการสูตรและสัญญาณเตือนถูกจำกัด.
2. Wie die Technologie funktioniert
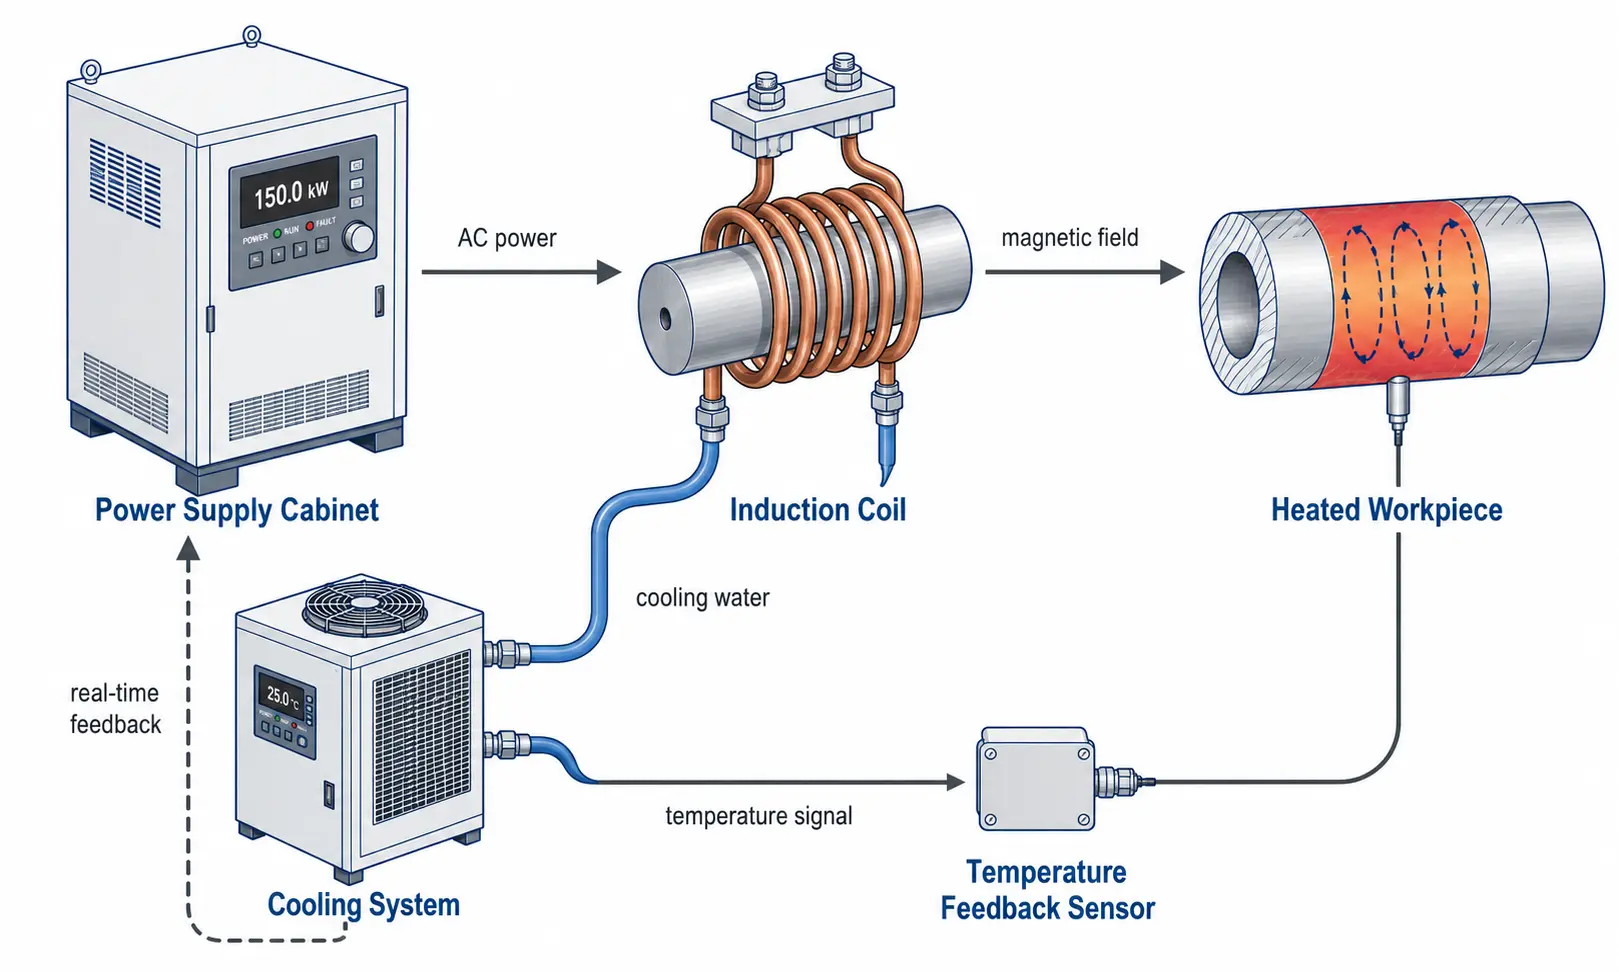
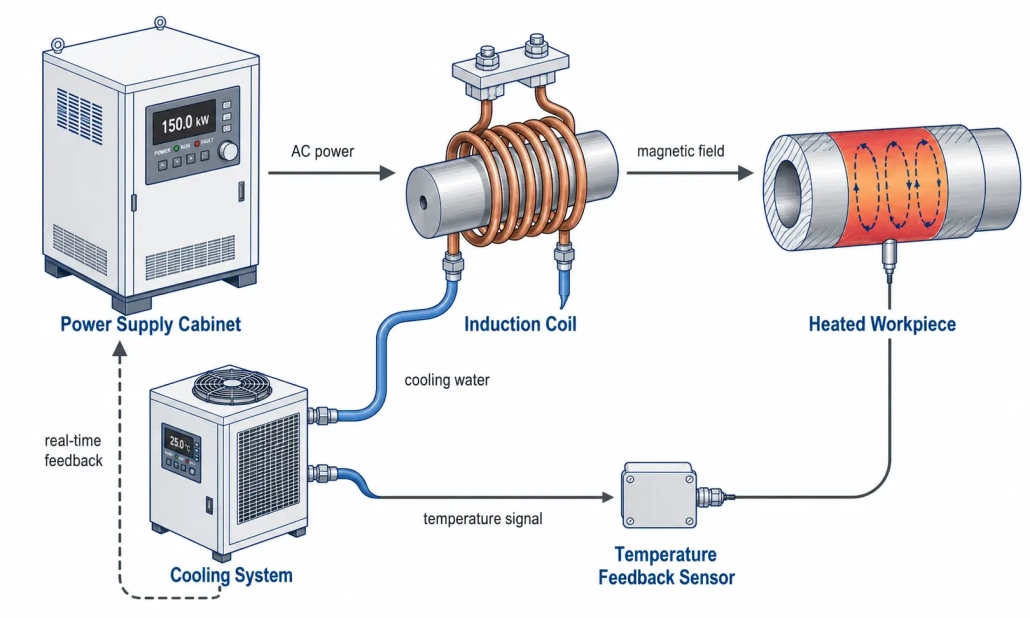
ระบบทำความร้อนด้วยเหนี่ยวนำใช้สนามแม่เหล็กสลับ, เพื่อสร้างกระแสไหลวนในชิ้นงานที่นำไฟฟ้าได้. ความร้อนเกิดขึ้นในโลหะเอง—ไม่ได้ถูกถ่ายโอนโดยเปลวไฟภายนอก. สี่องค์ประกอบสร้างระบบแบบบูรณาการ: Die Stromversorgung liefert kontrollierte Energie, die Spule wandelt sie in ein Magnetfeld um, das Werkstück nimmt sie als Wärme auf, und das Kühlsystem hält alles stabil. Da die Erwärmung berührungslos erfolgt, ist der Prozess sauber, wiederholgenau und für automatisierte Linien geeignet. Zur zugrunde liegenden Physik siehe unseren Leitfaden Wie funktioniert Induktionserwärmung?.
3. Wichtige Auswahlkriterien
Nennleistung
Wie schnell das System innerhalb Ihrer Taktzeit die Zieltemperatur erreicht. Dimensionieren Sie auf Ihr schwerstes realistisches Bauteil, nicht auf den Durchschnitt. Eine Stromversorgung, die mit 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% betrieben wird. Detaillierte Leistungsberechnungen für verschiedene Anwendungen finden Sie in unserem vollständigen Leitfaden zur Leistungsauswahl.
ช่วงความถี่
ควบคุมความลึกของการให้ความร้อน. Höhere Frequenz (100–400 กิโลเฮิรตซ์) = flache Oberflächenerwärmung für kleine Teile und dünne Randschichten. ความถี่ปานกลาง (10–100 กิโลเฮิรตซ์) = universell einsetzbar. ความถี่ต่ำกว่า (1–10 กิโลเฮิรตซ์) = tiefe Eindringung bei großen Querschnitten. Stimmen Sie die Frequenz auf Bauteilgröße und Erwärmungsziel ab—wählen Sie nicht nur nach Katalog. ดูของเรา คำแนะนำในการจำแนกความถี่.
การออกแบบขดลวด
ขดลวดเป็นเครื่องมือกระบวนการ, ไม่ใช่อุปกรณ์เสริม. รูปทรงของขดลวด, รอบขดลวด, ขนาดท่อทองแดง, การระบายความร้อนด้วยน้ำและระยะห่างจากชิ้นส่วนกำหนดความสม่ำเสมอและประสิทธิภาพของการให้ความร้อน. แม้แหล่งจ่ายไฟคุณภาพสูงก็ไม่สามารถชดเชยขดลวดที่ออกแบบมาไม่ดีได้.
วัสดุของชิ้นงาน & Geometrie
เหล็กให้ความร้อนได้อย่างมีประสิทธิภาพ. ทองแดงและอะลูมิเนียมมีความนำไฟฟ้าสูงกว่า—พวกมันต้องการกระแสไฟสูงกว่าและการเชื่อมต่อขดลวดที่แน่นกว่า. มอบข้อมูลคุณภาพวัสดุให้ผู้จัดจำหน่ายเสมอ, ขนาดและพื้นที่ให้ความร้อนที่แม่นยำ.
Automatisierungsschnittstelle
เมื่อระบบอยู่ในโหลดของหุ่นยนต์, Rundtische oder Förderlinien integriert werden soll, bestätigen Sie vor der Bestellung Fernstart/-stopp, PLC-Kommunikationsprotokoll, Rezeptspeicher, Störausgänge und Echtzeit-Datenausgabe.
ระบบระบายความร้อน
Induktionsanlagen erzeugen Wärme in der Spule, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—unterdimensionierte Kühlung führt mitten in der Schicht zu Abschaltungen und verkürzt die Lebensdauer der Komponenten. ดูของเรา คู่มือการทำความเย็นด้วยน้ำ.
Prozessüberwachung
ในการผลิต ความแม่นยำในการทำซ้ำสำคัญกว่าความเร็วสูงสุด. การตรวจสอบประสิทธิภาพแบบเรียลไทม์, พลังงานและอุณหภูมิมีประโยชน์, ตรวจจับชิ้นส่วนที่ขาด, การจัดวางขดลวดผิดพลาด, การตรวจพบวงจรที่ผิดปกติและการเลื่อนไหลของชุดผลิต, ก่อนที่จะเกิดของเสีย.
4. Beispiele industrieller Anwendungen
Hartlöten von Kupferrohren
สะอาด, การเกิดความร้อนของการเชื่อมต่อแบบจำกัดเฉพาะพื้นที่สำหรับ HVAC-, ความเย็น- และแอสเซมบลีของระบบของเหลว. แทนการบัดกรีด้วยเปลวไฟแบบแมนนวลด้วยวงจรที่แม่นยำซ้ำได้, ไม่ขึ้นอยู่กับผู้ปฏิบัติงาน.
- วัสดุ: ท่อทองแดง, ทองเหลือง- หรือฟิตติ้งทองแดง
- ขนาด: เส้นผ่านศูนย์กลางภายนอกของท่อโดยทั่วไป 1/4″ ถึง 2″
- อุณหภูมิ: 640–730°C (ตะกั่ว-เงิน-ฟอสฟอรัส บัดกรี BCuP)
- ขดลวด: Ringspule oder geteilte Spule mit engem Abstand (1–3 mm Spalt)
- ความถี่: 15–50 kHz für allgemeine Rohrgrößen
Hartlöten von Hartmetallwerkzeugen
Induktionshartlötprozess für Hartmetallwerkzeuge
Kontrollierte Erwärmung an der Hartmetall-Stahl-Grenzfläche, damit das Lot korrekt fließt, ohne thermische Schäden am Einsatz oder ungleichmäßige Bindung zu verursachen.
- วัสดุ: Wolframkarbid-Einsatz, Schaft aus legiertem Stahl
- ขนาด: Einsatzmasse 30–600 g
- อุณหภูมิ: 650–700°C (BAg-Silberlot)
- ขดลวด: Flachspule oder Formspule, die die Wärme auf die Verbindung konzentriert
- ความถี่: 150–250 kHz für lokale Erwärmung der Grenzfläche
การให้ความร้อนท่อ & การอุ่นล่วงหน้าก่อนเชื่อม
การอุ่นล่วงหน้าอย่างสม่ำเสมอก่อนการเชื่อม, การอบชุบความร้อนหลังการเชื่อมหรือการลบผิวเคลือบ. การอุ่นอย่างสม่ำเสมอรอบเส้นรอบวงมีความสำคัญ.
- วัสดุ: เหล็กกล้าคาร์บอน, เหล็กกล้าอัลลอย, ท่อสแตนเลส
- ขนาด: เส้นผ่านศูนย์กลางภายนอกของท่อโดยทั่วไป 2″ ถึง 24″+
- อุณหภูมิ: 150–350°C (การอุ่นล่วงหน้า), 600–760°C (PWHT)
- ขดลวด: ม้วนแยกหรือม้วนพับเพื่อเข้าถึงท่อ
- ความถี่: 1–10 kHz สำหรับการเจาะลึกมากขึ้นในผนังหนา
การชุบแข็งด้วยเหนี่ยวนำ & การอบความร้อน
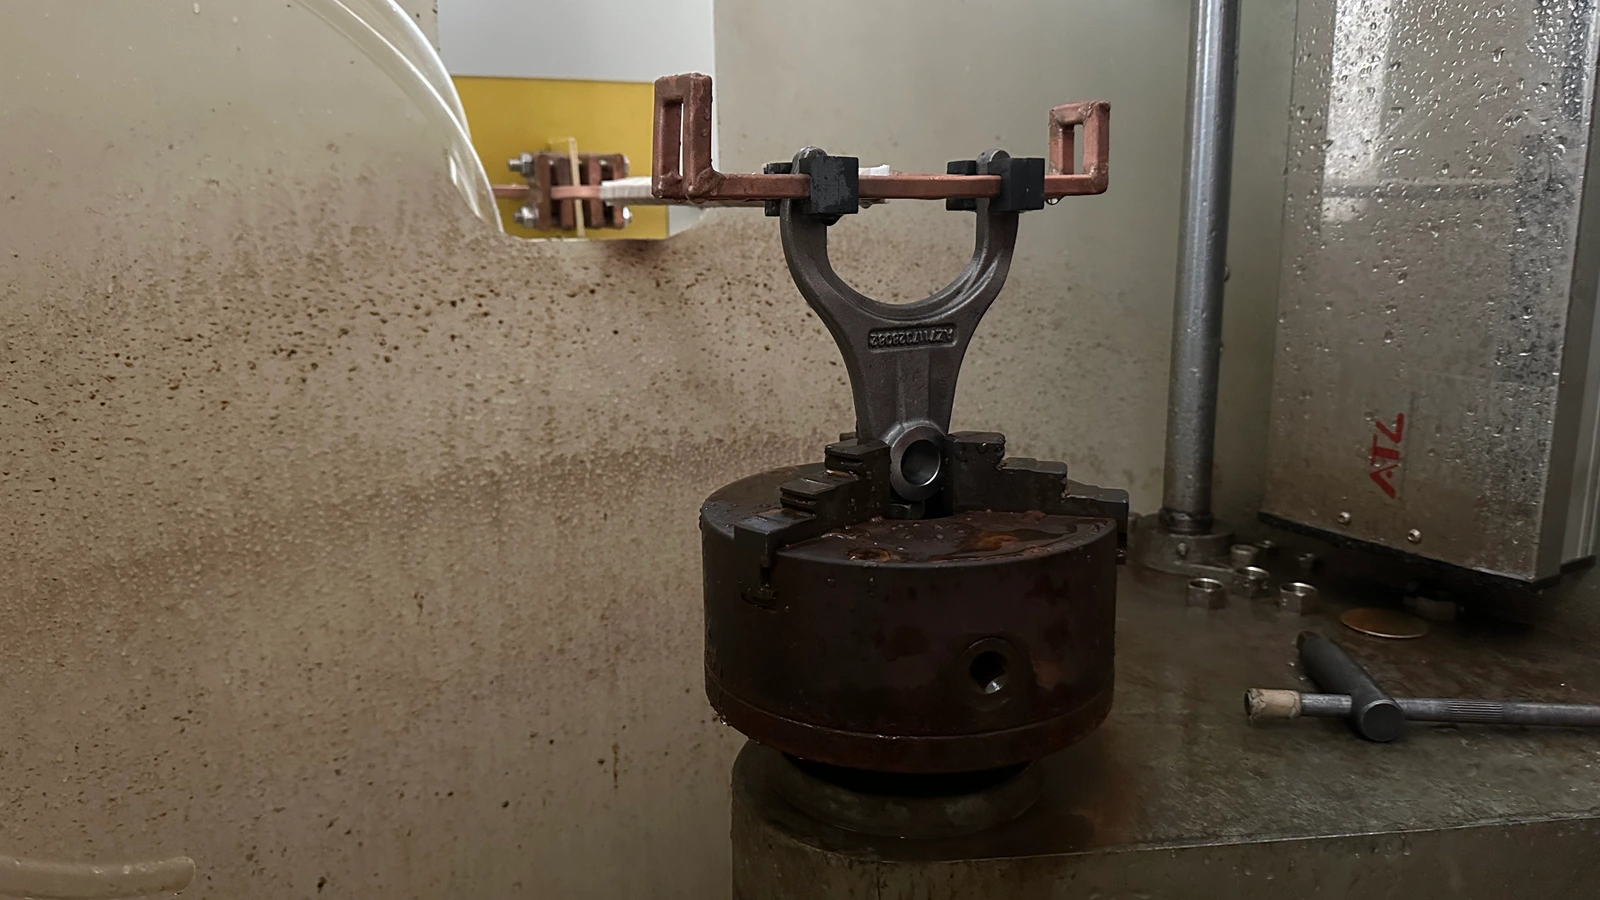
การทำให้พื้นผิวร้อนขึ้นอย่างรวดเร็วแล้วจุ่มน้ำหล่อเย็นเพื่อเพิ่มความทนทานต่อการสึกหรอของเพลา, เฟือง, พิน, โรลเลอร์และก้านเปลี่ยนเกียร์.
- วัสดุ: เหล็กที่ผ่านการชุบด้วยคาร์บอนปานกลาง, เหล็กกล้าอัลลอย (1045, 4140, 4340)
- ขนาด: เส้นผ่านศูนย์กลางชิ้นส่วนโดยทั่วไป 10–80 มม.
- อุณหภูมิ: 850–950°C (การออสเทไนไทซ์), จากนั้นจุ่มน้ำหล่อเย็น
- ขดลวด: หนึ่ง- หรือขดลวดครอบหลายรอบ, สแกน- หรือการทำงานแบบคงที่
- ความถี่: 10–50 กิโลเฮิรตซ์ สำหรับความลึกการแข็ง 1–3 มม.; 100–400 กิโลเฮิรตซ์ สำหรับ <1 มม.
5. Häufige Einkaufsfehler
| ข้อผิดพลาด | ราคาจริงของมัน |
|---|---|
| การเลือกเฉพาะตามราคา | ราคาซื้อที่ต่ำปกปิดการปรับความถี่ที่อ่อนแอ, การระบายความร้อนที่มีขนาดเล็กเกินไปหรือการควบคุมที่จำกัด. ต้นทุนระยะยาวปรากฏในอัตราของเสีย, เวลาหยุดทำงานและการบำรุงรักษา. |
| เพิกเฉยต่อความถี่ | เครื่องทำความร้อนแบบเหนี่ยวนำขนาด 15 กิโลวัตต์สองเครื่องที่มีความถี่ต่างกันให้ผลลัพธ์ที่แตกต่างกันโดยสิ้นเชิงกับชิ้นส่วนเดียวกัน. ปรับความถี่ให้ตรงกับวัสดุ, ขนาดและความลึกของการให้ความร้อนของชิ้นส่วน. |
| จัดการขดลวดเป็นเรื่องรอง | แหล่งจ่ายไฟที่ดีที่สุดไม่สามารถชดเชยขดลวดที่ไม่ดีได้. การออกแบบขดลวดควบคุม, wohin die Wärme gelangt. Planen Sie Budget für anwendungsspezifische Spulen ein, nicht für generische. |
| Erwarten, dass ein Setup alles abdeckt | Eine flexible Stromversorgung kann mehrere Bauteilfamilien bedienen, aber Spulen, Rezepte und Vorrichtungen müssen in der Regel je Familie spezifisch ausgelegt werden. |
| Prozessüberwachung auslassen | Ohne Leistungs-, Energie- oder Temperaturdaten können Sie Ihrem Kunden die Qualität nicht nacht nachweisen und Prozessdrift nicht erkennen, bevor daraus eine Ausschusscharge wird. |
6. Ein einfacher Auswahlprozess
Wenn Sie Induktionserwärmungsanlagen bewerten und nicht wissen, wo Sie beginnen sollen, arbeiten Sie diese fünf Schritte der Reihe nach durch. Jeder Schritt grenzt die Auswahl ein und liefert konkrete Zahlen für Gespräche mit Lieferanten.
| ขั้นตอน | Was zu definieren ist | Warum es Ihre Optionen eingrenzt |
|---|---|---|
| 1. Werkstück definieren | คุณภาพวัสดุ, Abmessungen, Masse und der genaue Bereich, der erwärmt werden muss. | Material und Masse bestimmen die Mindestleistung. Die Erwärmungszone bestimmt Form und Größe der Spule. |
| 2. Erwärmungsziel festlegen | การเชื่อมแข็งตัวแบบแข็ง, การชุบแข็ง, การอุ่นล่วงหน้าหรือการอุ่นให้ทั่ว? อุณหภูมิเฉพาะเป้าหมาย? เวลาวงจรที่จำเป็น? | อุณหภูมิ + เวลา = กำลัง. ประเภทกระบวนการ (พื้นผิว เทียบกับ. การอุ่นให้ทั่ว) ชี้ไปที่ช่วงความถี่. |
| 3. ประสิทธิภาพ & ปรับความถี่ | กิโลวัตต์ที่จำเป็นจากมวล, คำนวณการเพิ่มขึ้นของอุณหภูมิและเวลา. เลือกความถี่ตามความลึกของการอุ่นและขนาดชิ้นส่วน. | กำจัด 80% จากรุ่นที่มีอยู่. ตอนนี้เปรียบเทียบ 3–5 ทางเลือกที่สมจริงแทน 50. |
| 4. ขดลวด & ระบุการระบายความร้อน | เรขาคณิตของคอยล์สำหรับการเข้าถึงชิ้นส่วน. อัตราการไหลของน้ำหล่อเย็น, ความดันและความสามารถของเครื่องทำความเย็นสำหรับรอบการทำงานของคุณ. | ขดลวดกำหนดความสม่ำเสมอในการทำความร้อน. การระบายความร้อนกำหนดความพร้อมใช้งาน—ถ้ามันเล็กเกินไป, ระบบจะปิดกลางกะ. |
| 5. ระบบอัตโนมัติ & ยืนยันการตรวจสอบ | โปรโตคอล PLC, Remote-I/O, จำนวนสูตร, การตอบรับอุณหภูมิ, การบันทึกข้อมูล, สัญญาณเตือนออก. | Eine Stromversorgung, ซึ่งทำงานในโหมดแมนนวล, อาจไม่สามารถรวมเข้ากับสายการผลิตของคุณได้. ยืนยันอินเตอร์เฟสก่อนสั่งซื้อ. |
ทำขั้นตอนทั้งห้าเหล่านี้, และคุณจะได้รายชื่อย่อของเครื่องจักร, die zu Ihrer tatsächlichen Produktion passen—nicht nur einen Stapel Datenblätter. Wenn Sie bereit sind, konkrete Details zu besprechen, bringen Sie Werkstückzeichnungen und die angestrebte Taktzeit mit. Einen tieferen Einblick in die Leistungsdimensionierung finden Sie in unseren Ressourcen zur Leistungsauswahl für Induktionserwärmung.
7. ข้อค้นพบที่สำคัญ
Die Auswahl eines Induktionserwärmungssystems für Automobilteile hängt davon ab, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: การปลดปล่อยมวลชนและบรรยากาศ, Frequenz auf Erwärmungstiefe, Spulengeometrie auf Werkstückform, Kühlung auf Arbeitszyklus und Steuerung auf Automatisierungsgrad. Wenn diese fünf Punkte stimmen, ergibt sich der Rest. Eine frühe technische Bewertung mit realen Musterteilen verhindert kostspielige Auswahlfehler, die deutlich teurer sind als der Preisunterschied zwischen einer ausreichenden Stromversorgung und der richtigen Lösung.
คำถามที่พบบ่อย
Wie wähle ich die richtige Leistung für eine Induktionserwärmungsanwendung?
Beginnen Sie mit Werkstückmaterial, Masse, Zieltemperatur und erforderlicher Taktzeit. คำนวณพลังงานที่ต้องการตามทฤษฎี, บวกเพิ่ม 30–50% เพื่อชดเชยการสูญเสียจากการเชื่อมต่อขดลวดและตรวจสอบต่อด้วยการทดสอบชิ้นส่วนจริง. ค่าจากแคตตาล็อกเป็นจุดเริ่มต้น, ไม่ใช่คำตอบสุดท้าย.
ความถี่สูงหรืความถี่กลางดีกว่ากัน?
ไม่มีข้อใดดีกว่าโดยหลักการ. เลือกตามความลึกของการให้ความร้อนที่ต้องการ: ความถี่สูง (100–400 กิโลเฮิรตซ์) สำหรับการให้ความร้อนผิวบางใต้ 1 มม.; ความถี่กลาง (10–100 กิโลเฮิรตซ์) สำหรับการบัดกรีทั่วไปและความลึกการชุบแข็ง 1–3 มม.; ความถี่ต่ำ (1–10 กิโลเฮิรตซ์) สำหรับการให้ความร้อนลึกกับตัวตัดขวางขนาดใหญ่.
ระบบทำความร้อนแบบเหนี่ยวนำสามารถประมวลผลชิ้นส่วนหลายประเภทได้หรือไม่?
Eine flexible Stromversorgung mit breitem Frequenzbereich und gespeicherten Rezeptprofilen kann mehrere Bauteilfamilien bedienen. Allerdings sind je Bauteilfamilie fast immer spezielle Spulen und Vorrichtungen erforderlich. Rechnen Sie mit Investitionen in anwendungsspezifische Werkzeuge, auch wenn die Stromversorgung gleich bleibt.
ฉันควรเตรียมข้อมูลอะไรบ้าง, ก่อนที่ฉันจะติดต่อผู้จัดหา?
Werkstückzeichnungen mit Werkstoffgüte und Abmessungen, die genaue Erwärmungszone, อุณหภูมิเฉพาะเป้าหมาย, erforderliche Taktzeit oder Produktionsrate, กำลังไฟที่มีอยู่และน้ำหล่อเย็นรวมถึงข้อกำหนดสำหรับอินเทอร์เฟซระบบอัตโนมัติ. ชิ้นตัวอย่างมีค่ามากกว่าการส่งอีเมลสิบฉบับ.
Benötigen Sie Hilfe bei der Auswahl von Induktionserwärmungsanlagen?
Nennen Sie uns Werkstückmaterial, ช่วงอุณหภูมิที่จะทำความร้อน, Zieltemperatur und Taktzeit—unsere Ingenieure empfehlen eine Stromversorgung und Spulenkonfiguration, die zu Ihrer Produktion passt.










