
Induktionserwärmung für Automobilteile: Ein praktischer Einkaufsleitfaden
Für Betriebe, die in der Produktion eine stabile und wiederholgenaue Erwärmung benötigen—Hartlöten von Kupferrohren, Hartlöten von Hartmetallwerkzeugen, Vorwärmen von Rohren, Randschichthärten oder Wärmebehandlung—bestimmt die richtige منشأة التسخين بالحث جودة المنتج بشكل مباشر, سرعة الإنتاج وتكاليف التشغيل. يوضح هذا الدليل, ما يجب أن يعرفه مديرو الإنتاج, متكاملو الأتمتة وفرق المشتريات قبل اختيار نظام التسخين بالحث.
خريطة طريق للقارئ
مديرو الإنتاج? انتقل إلى القسم 4 (التطبيقات) & القسم 6 (عملية الاختيار).
متكامل الأتمتة? ركز على القسم 3 (الأتمتة & المراقبة).
المشتريات / المشتريون? ابدأ بـ القسم 5 (الأخطاء الشائعة) & القسم 6 (عملية الاختيار).
| 1. لماذا اختيار النظام مهم | 2. كيف تعمل التقنية |
| 3. معايير الاختيار المهمة | 4. أمثلة على التطبيقات الصناعية |
| 5. أخطاء الشراء الشائعة | 6. عملية اختيار بسيطة |
1. لماذا اختيار النظام مهم
يسلم جهاز التسخين بالحث حرارة سريعة, حرارة محدودة محليًا وقابلة للتحكم بدون تلامس مباشر باللهب. ومع ذلك، إذا تم اختيار الجهاز بشكل خاطئ:
- جودة التسخين غير مستقرة—تبدو الأجزاء ساخنة, لكن درجة حرارة الاتصال الفعلية, عمق أو تجانس التصلب يختلف من جزء إلى آخر. عند اللحام الصلب والتقسية، تؤدي الفروق الصغيرة إلى وصلات ضعيفة, تشقق أو صلابة غير متساوية.
- أداء أو تردد خاطئ—الطاقة القليلة تبطئ سرعة الإنتاج; الطاقة الزائدة تجعل التحكم صعبًا وتقصر عمر الملف. تردد خاطئ يسبب تسخين غير متساوٍ أو عمق تسلل غير كافٍ.
- ثغرات في الأتمتة والمراقبة—نظام, الذي يعمل في الاختبار اليدوي, قد يفشل في الإنتاج المؤتمت, عندما تكون اتصالات PLC, ردود الفعل في الوقت الفعلي, إدارة الوصفات وتنبيهات الإنذار محدودة.
2. كيف تعمل التقنية
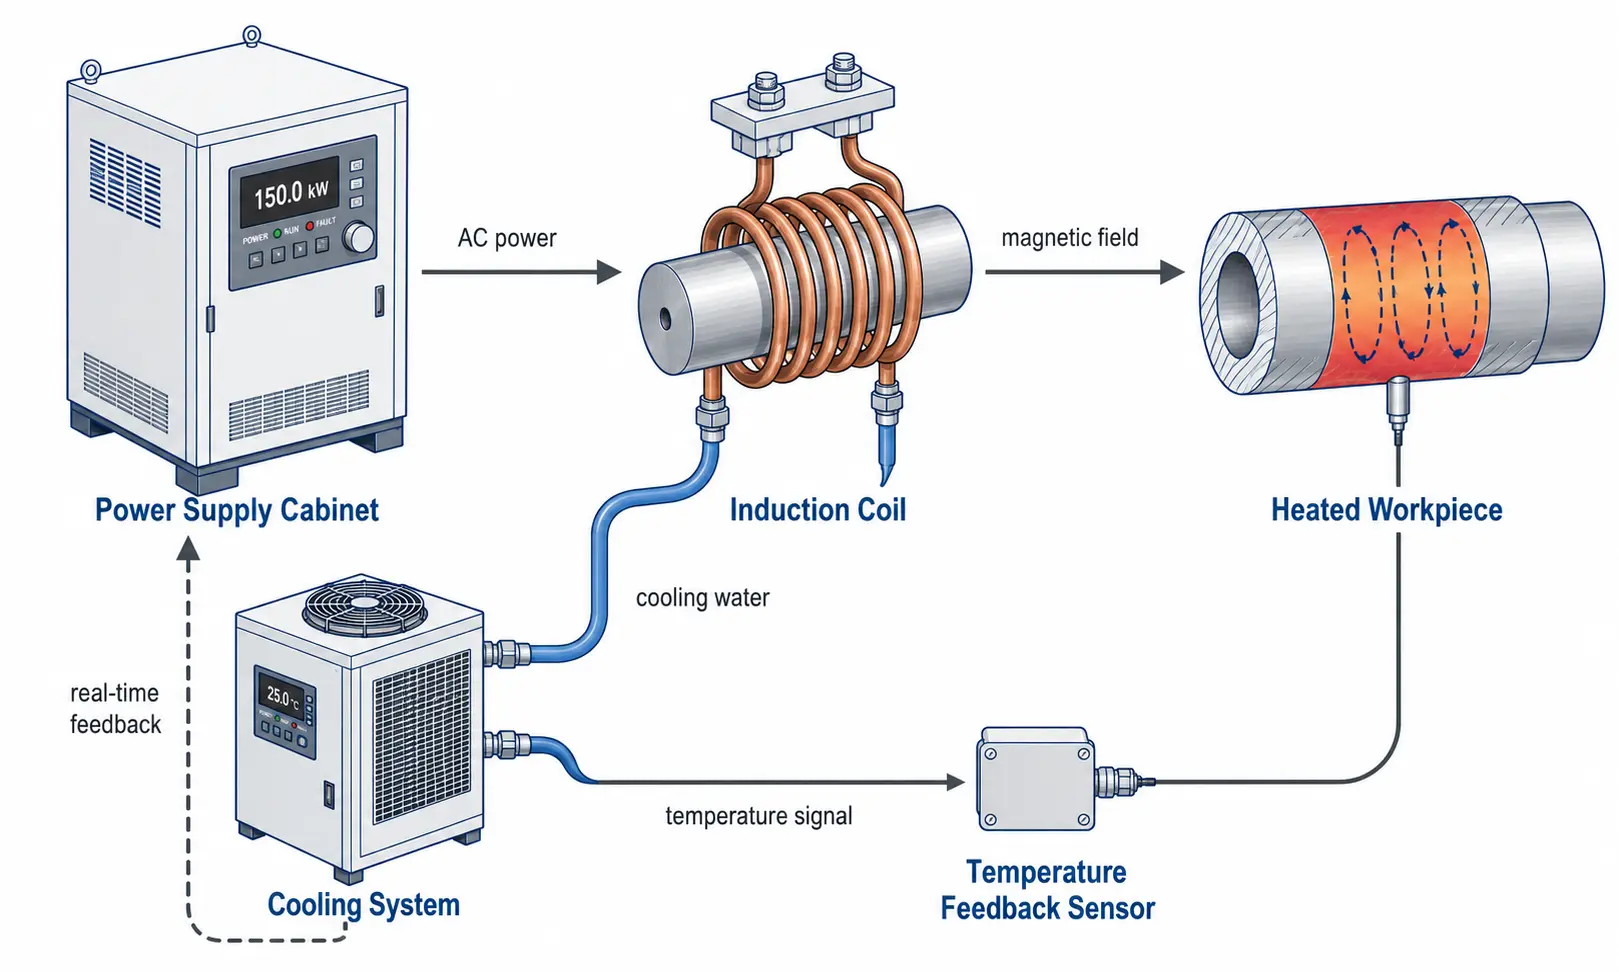
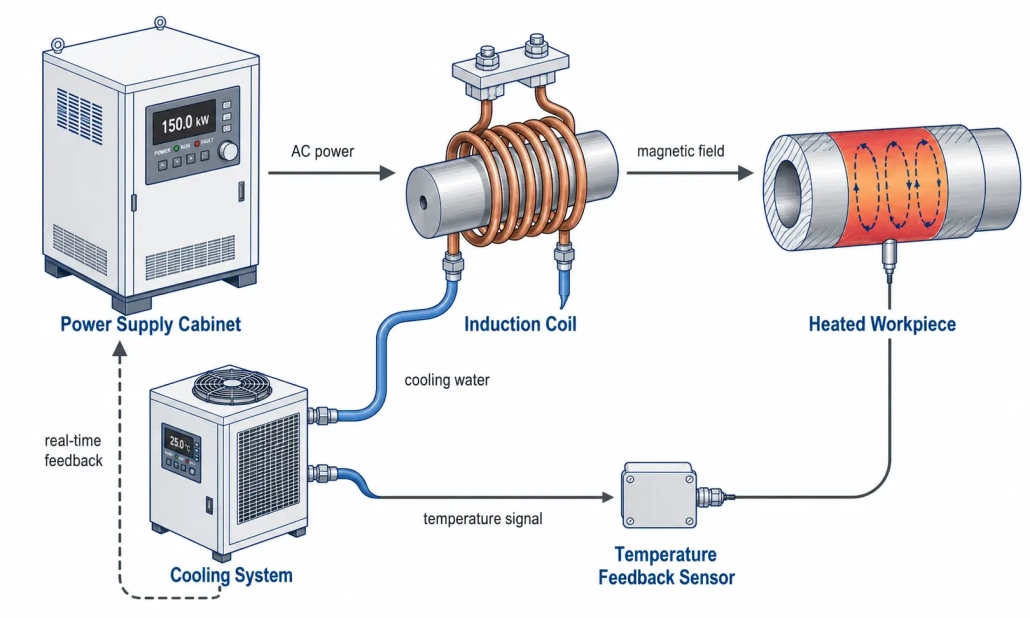
نظام التسخين بالحث يستخدم مجال مغناطيسي متغير, um Wirbelströme in einem leitfähigen Werkstück zu erzeugen. Die Wärme entsteht im Metall selbst—sie wird nicht von einer externen Flamme übertragen. Vier Elemente bilden ein integriertes System: Die Stromversorgung liefert kontrollierte Energie, die Spule wandelt sie in ein Magnetfeld um, das Werkstück nimmt sie als Wärme auf, und das Kühlsystem hält alles stabil. Da die Erwärmung berührungslos erfolgt, ist der Prozess sauber, wiederholgenau und für automatisierte Linien geeignet. Zur zugrunde liegenden Physik siehe unseren Leitfaden Wie funktioniert Induktionserwärmung?.
3. معايير الاختيار المهمة
القدرة الاسمية
Wie schnell das System innerhalb Ihrer Taktzeit die Zieltemperatur erreicht. Dimensionieren Sie auf Ihr schwerstes realistisches Bauteil, nicht auf den Durchschnitt. Eine Stromversorgung, die mit 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% berieben wird. Detaillierte Leistungsberechnungen für verschiedene Anwendungen finden Sie in unserem vollständigen Leitfaden zur Leistungsauswahl.
نطاق التردد
تحكم في عمق التسخين. Höhere Frequenz (100–400 كيلوهرتز) = تسخين سطحي مسطح للأجزاء الصغيرة والطبقات الحافة الرقيقة. تردد متوسط (10–100 كيلوهرتز) = قابل للاستخدام بشكل عام. تردد أقل (1–10 كيلوهرتز) = تغلغل عميق عبر المقطاعات الكبيرة. قم بضبط التردد حسب حجم الجزء وهدف التسخين—لا تختار فقط حسب الكتالوج. انظر إلى لتصنيف الترددات.
تصميم الملف
الملف عبارة عن أداة عملية, ليس إكسسوارًا. شكل الملف, اللفات, حجم أنبوب النحاس, تبريد المياه والمسافة إلى الجزء تحددان تساوي وكفاءة التسخين. Selbst eine erstklassige Stromversorgung kann eine schlecht ausgelegte Spule nicht kompensieren.
مواد قطعة العمل & الهندسة
Stahl erwärmt sich effizient. Kupfer und Aluminium sind leitfähiger—sie benötigen höhere Ströme und eine engere Spulenkopplung. Geben Sie Lieferanten immer Werkstoffgüte, Abmessungen und die genaue Erwärmungszone an.
واجهة الأتمتة
Wenn das System in Roboterbeladung, Rundtische oder Förderlinien integriert werden soll, bestätigen Sie vor der Bestellung Fernstart/-stopp, PLC-Kommunikationsprotokoll, Rezeptspeicher, Störausgänge und Echtzeit-Datenausgabe.
نظام التبريد
Induktionsanlagen erzeugen Wärme in der Spule, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—unterdimensionierte Kühlung führt mitten in der Schicht zu Abschaltungen und verkürzt die Lebensdauer der Komponenten. انظر إلى دليل التبريد بالماء.
مراقبة العملية
In der Produktion ist Wiederholgenauigkeit wichtiger als maximale Geschwindigkeit. Echtzeitüberwachung von Leistung, Energie und Temperatur hilft, fehlende Teile, falsche Spulenpositionierung, anormale Zyklen und Chargendrift zu erkennen, قبل حدوث الهدر.
4. أمثلة على التطبيقات الصناعية
Hartlöten von Kupferrohren
ينظف, lokal begrenzte Verbindungserwärmung für HVAC-, تبريد- und Fluidsystembaugruppen. Ersetzt manuelles Flammhartlöten durch wiederholgenaue, bedienerunabhängige Zyklen.
- مادة: Kupferrohr, Messing- oder Kupferfittings
- الحجم: Rohr-Außendurchmesser typischerweise 1/4″ bis 2″
- درجة الحرارة: 640–730°C (BCuP-Silber-Phosphor-Lot)
- Spule: ملف حلقي أو ملف مقسم بمسافة ضيقة (1–3 ملم الفجوة)
- التردد: 15–50 كيلو هرتز لأحجام الأنابيب العامة
Hartlöten von Hartmetallwerkzeugen
عملية لحام بالحث للأدوات المصنوعة من الكربيد
تسخين مُتحكم به عند واجهة الكربيد المعقّد والفولاذ, حتى يتدفق اللحام بشكل صحيح, دون التسبب في أضرار حرارية للأداة أو ربط غير متساوٍ.
- مادة: رأس من كربيد التنجستن, جذع من الفولاذ المُسبوك
- الحجم: كتلة الأداة 30–600 غرام
- درجة الحرارة: 650–700°C (لحام فضي BAg)
- Spule: ملف مسطح أو ملف ذو شكل, الذي يركز الحرارة على الوصلة
- التردد: 150–250 كُهرتز للتسخين المحلي للواجهة
تسخين الأنابيب & التسخين المسبق لللحام
تسخين متساوٍ قبل اللحام, معالجة حرارية بعد اللحام أو إزالة الطلاءات. التسخين المنتظم حول المحيط أمر بالغ الأهمية.
- مادة: فولاذ كربوني, فولاذ سبائكي, أنبوب من الفولاذ المقاوم للصدأ
- الحجم: القطر الخارجي للأنبوب عادة 2″ إلى 24″+
- درجة الحرارة: 150–350°C (Vorwärmen), 600–760°C (معالجة حرارية بعد اللحام PWHT)
- Spule: لفافة مقسمة أو لفافة قابلة للطي للوصول إلى الأنبوب
- التردد: 1–10 كيلوهرتز لاختراق أعمق في الجدران السميكة
Induktionshärten & معالجة حرارية
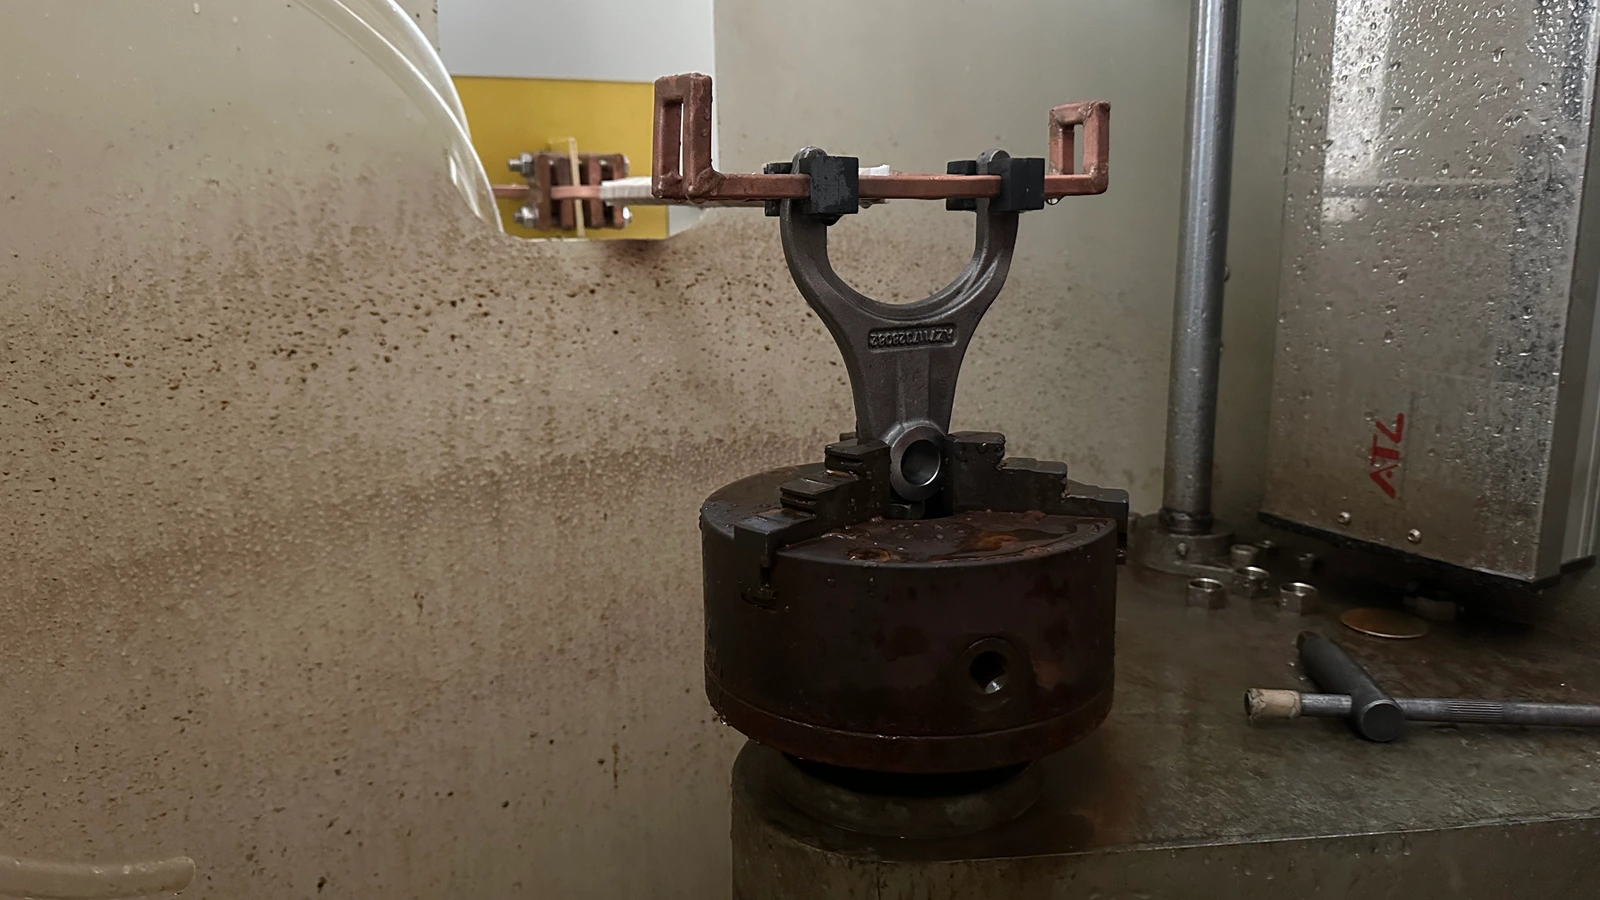
تسخين سريع للسطح يليه التبريد لزيادة مقاومة التآكل للمحاور, التروس, الدبابيس, البكرات وشوك التروس.
- مادة: فولاذ متوسط الكربون, فولاذ سبائكي (1045, 4140, 4340)
- الحجم: قطر المكون عادة 10–80 مم
- درجة الحرارة: 850–950°C (تحويل الأوستينيت), ثم التبريد بسرعة
- Spule: ملف إغلاق ذو لفة واحدة- أو متعددة اللفات, مسح- أو تشغيل ثابت
- التردد: 10–50 كيلو هرتز لعمق التصلب 1–3 مم; 100–400 كيلو هرتز لـ <1 مم
5. أخطاء الشراء الشائعة
| الخطأ | ما يكلفه حقًا |
|---|---|
| الاختيار فقط حسب السعر | سعر اقتناء منخفض يخفي ضعف ضبط التردد, تبريد غير كاف أو تحكمات محدودة. Die langfristigen Kosten zeigen sich in Ausschussrate, Stillstandzeiten und Wartung. |
| Frequenz ignorieren | Zwei 15-kW-Induktionserwärmer mit unterschiedlichen Frequenzen liefern am selben Bauteil völlig unterschiedliche Ergebnisse. Stimmen Sie die Frequenz immer auf Material, Größe und Erwärmungstiefe des Bauteils ab. |
| Die Spule als Nebensache behandeln | Die beste Stromversorgung kann eine schlechte Spule nicht ausgleichen. Das Spulendesign steuert, wohin die Wärme gelangt. Planen Sie Budget für anwendungsspezifische Spulen ein, غير للعامة. |
| نتوقع, أن الإعداد يغطي كل شيء | يمكن لمصدر الطاقة المرن أن يخدم عدة عائلات من المكونات, لكن الملفات, يجب أن تكون الوصفات والأجهزة عادة مصممة خصيصاً لكل عائلة. |
| تخطي المراقبة العملية | بدون طاقة-, الطاقة- أو بيانات الحرارة يمكنك إثبات جودة العميل لديك وعدم التعرف على انحراف العملية, قبل أن يصبح منها دفعة من المنتجات غير صالحة. |
6. عملية اختيار بسيطة
إذا كنت تقيم أنظمة التسخين بالترددات المعزولة ولا تعرف, أين يجب أن تبدأ, arbeiten Sie diese fünf Schritte der Reihe nach durch. كل خطوة تحدد الاختيار وتوفر أرقامًا محددة للمحادثات مع الموردين.
| الخطوة | ما يجب تعريفه | لماذا يحدد خياراتك |
|---|---|---|
| 1. تحديد قطعة العمل | جودة المواد, الأبعاد, الكتلة والنطاق الدقيق, الجزء الذي يجب تسخينه. | المادة والكتلة تحددان الحد الأدنى للأداء. منطقة التسخين تحدد شكل وحجم الملف. |
| 2. تحديد هدف التسخين | اللحام الصلب, Härten, التسخين المسبق أم التسخين الكامل? درجة الحرارة المستهدفة? وقت الدورة المطلوب? | درجة الحرارة + الوقت = القدرة. نوع العملية (السطح مقابل. التسخين الكامل) يشير إلى نطاق التردد. |
| 3. الأداء & Frequenz abstimmen | Erforderliche kW aus Masse, Temperaturanstieg und Zeit berechnen. Frequenz anhand von Erwärmungstiefe und Bauteilgröße auswählen. | Eliminiert 80% der verfügbaren Modelle. Jetzt vergleichen Sie 3–5 realistische Optionen statt 50. |
| 4. Spule & Kühlung spezifizieren | Spulengeometrie für den Bauteilzugang. Kühlwasserdurchfluss, Druck und Chiller-Kapazität für Ihren Arbeitszyklus. | Die Spule definiert die Erwärmungsgleichmäßigkeit. Die Kühlung definiert die Verfügbarkeit—ist sie zu klein, schaltet das System mitten in der Schicht ab. |
| 5. الأتمتة & تأكيد المراقبة | بروتوكول PLC, وحدة الإدخال/الإخراج عن بُعد, عدد الوصفات, تغذية راجعة للحرارة, تسجيل البيانات, مخارج الإنذار. | Eine Stromversorgung, التي تعمل في الوضع اليدوي, قد لا يمكن دمجها في خط الإنتاج الخاص بك. تأكد من الواجهات قبل الطلب. |
قم بتنفيذ هذه الخطوات الخمس, وستحصل على قائمة مختصرة من الأنظمة, التي تناسب إنتاجك الفعلي—وليس مجرد مجموعة من أوراق البيانات. عند جاهزيتك, لمناقشة التفاصيل المحددة, bringen Sie Werkstückzeichnungen und die angestrebte Taktzeit mit. Einen tieferen Einblick in die Leistungsdimensionierung finden Sie in unseren Ressourcen zur Leistungsauswahl für Induktionserwärmung.
7. أهم استنتاج
Die Auswahl eines Induktionserwärmungssystems für Automobilteile hängt davon ab, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: Leistung auf Bauteilmasse und Taktzeit, Frequenz auf Erwärmungstiefe, Spulengeometrie auf Werkstückform, Kühlung auf Arbeitszyklus und Steuerung auf Automatisierungsgrad. إذا كانت هذه النقاط الخمس صحيحة, ergibt sich der Rest. تقييم فني مبكر باستخدام قطع نموذجية حقيقية يمنع أخطاء اختيار مكلفة, التي تكون أغلى بكثير من الفرق السعري بين مصدر طاقة كافٍ والحل الصحيح.
الأسئلة المتكررة
كيفية اختيار القدرة المناسبة لتطبيق التسخين بالحث?
ابدأ بمواد القطعة, الكتلة, درجة الحرارة المستهدفة ووقت الدورة المطلوب. احسب الطاقة النظرية المطلوبة, أضف 30–50% لخسائر بسبب اقتران الملف ثم قم بالتحقق بعد ذلك باستخدام اختبار قطعة حقيقية. قيم الكتالوج هي نقطة البداية, ليست إجابة نهائية.
هل التردد العالي أو المتوسط أفضل?
لا شيء منهما أفضل بشكل أساسي. اختر بناءً على عمق التسخين المطلوب: تردد عالٍ (100–400 كيلوهرتز) للتسخين السطحي الضحل تحت 1 مم; تردد متوسط (10–100 كيلوهرتز) لللحام الصلب العام وعمق التصلب 1–3 مم; تردد منخفض (1–10 كيلوهرتز) للتسخين العميق للمقاطع الكبيرة.
هل يمكن لنظام التسخين بالحث معالجة عدة أنواع من المكونات?
مزود طاقة مرن ذو نطاق تردد واسع وملفات تعريف وصفات مخزنة يمكنه خدمه عدة عائلات من المكونات. ومع ذلك، يلزم تقريبًا دائمًا لفئة كل مكون ملفات خاصة وتجهيزات خاصة. احسب استثمارات في الأدوات الخاصة بالتطبيق, حتى لو بقيت مصادر الطاقة نفسها.
ما هي المعلومات التي يجب أن أجهزها, قبل الاتصال بمورد?
رسومات قطعة العمل مع جودة المواد والأبعاد, منطقة التسخين الدقيقة, درجة الحرارة المستهدفة, وقت الدورة المطلوب أو معدل الإنتاج, القدرة الكهربائية المتاحة ومياه التبريد وكذلك متطلبات واجهات التشغيل الآلي. الجزء النموذجي أكثر قيمة من عش دُفعات من الرسائل الإلكترونية.
Benötigen Sie Hilfe bei der Auswahl von Induktionserwärmungsanlagen?
Nennen Sie uns Werkstückmaterial, نطاق التسخين, Zieltemperatur und Taktzeit—unsere Ingenieure empfehlen eine Stromversorgung und Spulenkonfiguration, die zu Ihrer Produktion passt.










