
汽车零件的感应加热: 实用采购指南
对于企业, 在生产中需要稳定的且可重复精确的加热—铜管的硬钎焊, 硬质合金工具的硬钎焊, 管子的预热, 表面硬化或热处理—确定正确的 感应加热装置 直接的产品质量, 生产速度和运营成本. 本指南显示, 生产经理, 自动化集成商和采购团队在选择感应加热系统之前应该知道的.
读者路线图
生产经理? 跳到 章节 4 (应用) & 章节 6 (选择过程).
自动化集成器? 关注于 章节 3 (自动化 & 监控).
采购 / 采购员? 从...开始 章节 5 (常见错误) & 章节 6 (选择过程).
| 1. 为什么设备选择很重要 | 2. 技术如何工作 |
| 3. 主要选择标准 | 4. 工业应用示例 |
| 5. 常见采购错误 | 6. 简单的选择过程 |
1. 为什么设备选择很重要
感应加热器提供快速, 局部限制且可控的热量,而无需直接火焰接触. 如果装置选择不当:
- 不稳定的加热质量—部件看起来很热, 但实际的连接温度, 淬硬深度或均匀性因零件而异. 在钎焊和淬火过程中,细微的差异会导致接头薄弱, 开裂或硬度不均.
- 错误的功率或频率—功率不足会减慢生产速度; 功率过大会使控制变得困难并缩短线圈寿命. 错误的频率会导致加热不均或渗透深度不足.
- 自动化和监控方面的漏洞—一个系统, 在手动测试中有效, 在自动化生产中可能失效, 当PLC通信, 实时反馈, 配方管理和报警信号受限.
2. 技术如何工作
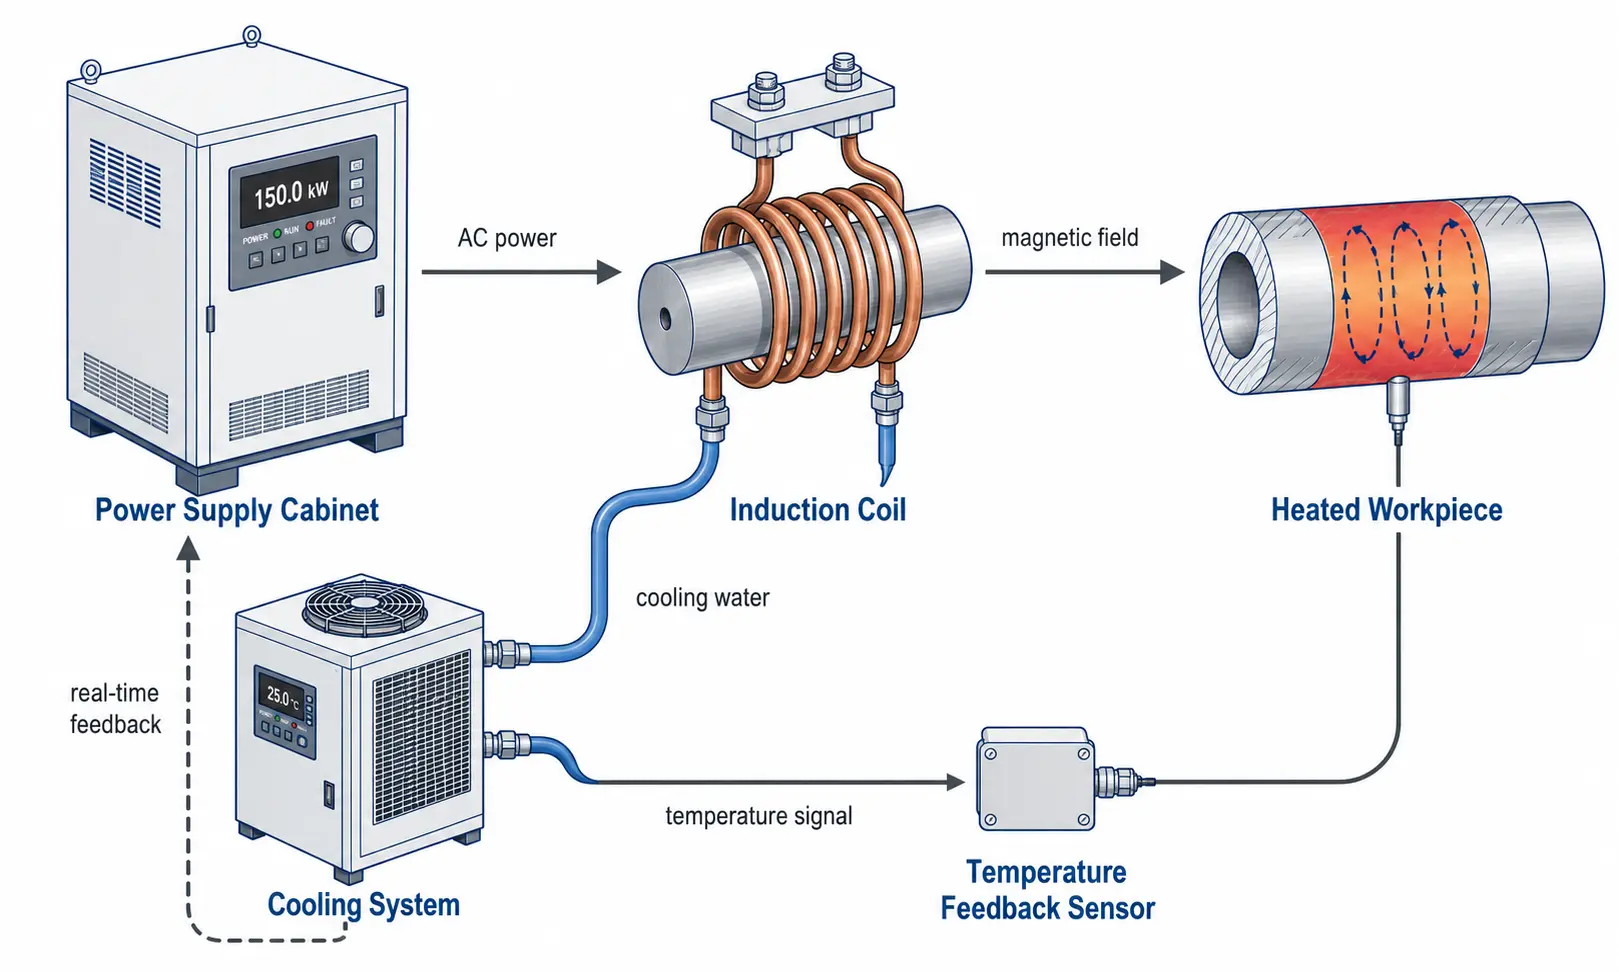
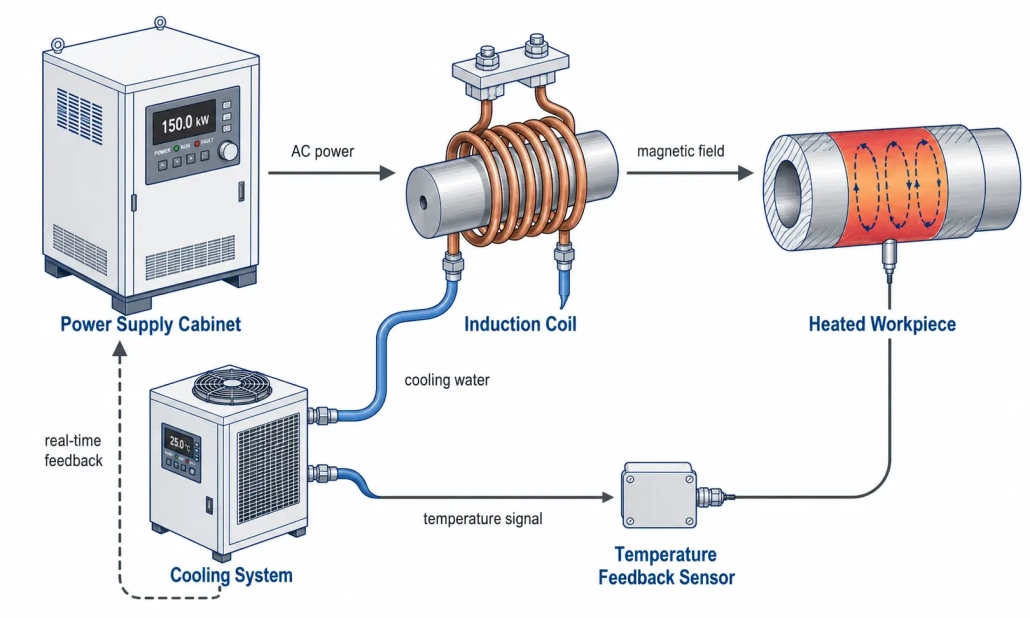
感应加热系统利用交变磁场, 以在导电工件中产生涡流. 热量在金属自身产生—它不是由外部火焰传递的. 四个元素形成一个整体系统: 电源提供受控能量, 线圈将其转换为磁场, 工件吸收它作为热量, 而冷却系统保持一切稳定. 由于加热是非接触进行的, 因此过程是干净的, 重复精确,并适用于自动化生产线. 有关基础物理,请参阅我们的指南 感应加热是如何工作的?.
3. 主要选择标准
额定功率
系统在您的周期时间内达到目标温度的速度. 根据您的情况进行尺寸设计 最重的实际部件, 不是平均的. 一个电源, 带有60的–70% 容量运行, 比一个保持更长, 覆盖整个层近 100% 被操作. 详细功率计算适用于不同应用请在我们的 完整的功率选择指南.
频率范围
控制加热深度. 较高的频率 (100–400 千赫) = 平面表面加热适用于小部件和薄边缘层. 中等频率 (10–100 千赫) = 通用可设置. 较低的频率 (1–10 千赫) = 大截面深度渗透. 调整频率以匹配部件大小和加热目标—不要仅根据目录选择. 参见我们的 频率分类指南.
线圈设计
线圈是一个工艺工具, 不是附件. 线圈形状, 匝数, 铜管尺寸, 水冷和与元件的距离决定加热的均匀性和效率. 即使一流的电源也无法弥补设计不良的线圈.
工件材料 & 几何形状
钢加热效率高. 铜和铝导电性更好—它们需要更高的电流和更紧密的线圈耦合. 始终向供应商提供材料等级, 尺寸和精确加热区域.
自动化接口
如果系统要集成到机器人上料, 回转台或输送线, 在订购前确认远程启动/停止, PLC通信协议, 配方存储, 故障输出和实时数据输出.
冷却系统
感应设备在线圈中产生热量, 功率电子设备和输出变压器. 为持久的散热而设计冷却器, 而不是按峰值功率设计—不足的冷却会在生产过程中间导致停机并缩短组件寿命. 参见我们的 水冷指南.
过程监控
在生产中,重复精度比最大速度更重要. 实时监控功率, 能量和温度有助于, 缺少零件, 线圈位置错误, 检测异常循环和批次漂移, 报废发生前.
4. 工业应用示例
铜管的硬钎焊
干净的, HVAC 局部连接加热, 制冷- 和流体系统组件. 用可重复钎焊代替手动火焰钎焊, 独立于操作员的循环.
- 材料: 铜管, 梅辛- 或铜配件
- 尺寸: 管道外径通常为1/4″ 之二2″
- 温度: 640–730°C (BCuP-银荧光粉批次)
- 线圈: 环形线圈或紧密间距的分裂线圈 (1–3 毫米间隙)
- 频率: 15–50 一般管道尺寸的 kHz
硬质合金工具的硬钎焊
硬质合金刀具的感应钎焊工艺
硬质合金-钢界面的受控加热, 以便焊料正确流动, 不会对插入件造成热损坏或粘合不均匀.
- 材料: 硬质合金焊头, 合金钢柄
- 尺寸: 焊头质量 30–600 克
- 温度: 650–700°C (BAg 银焊料)
- 线圈: 平面线圈或成型线圈, 将热量集中到接头处
- 频率: 150–250 用于局部界面加热的 kHz
管道加热 & 焊接预热
焊接前均匀预热, 焊接后的热处理或去除涂层. 沿周长均匀加热是关键.
- 材料: 碳钢, 合金钢, 不锈钢管
- 尺寸: 管外径通常为 2″ 至 24″+
- 温度: 150–350°C (预热), 600–760°C (焊后热处理 (PWHT))
- 线圈: 分体线圈或可翻转线圈用于管道进入
- 频率: 1–10 用于较厚壁厚的更深穿透的kHz
感应淬火 & 热处理
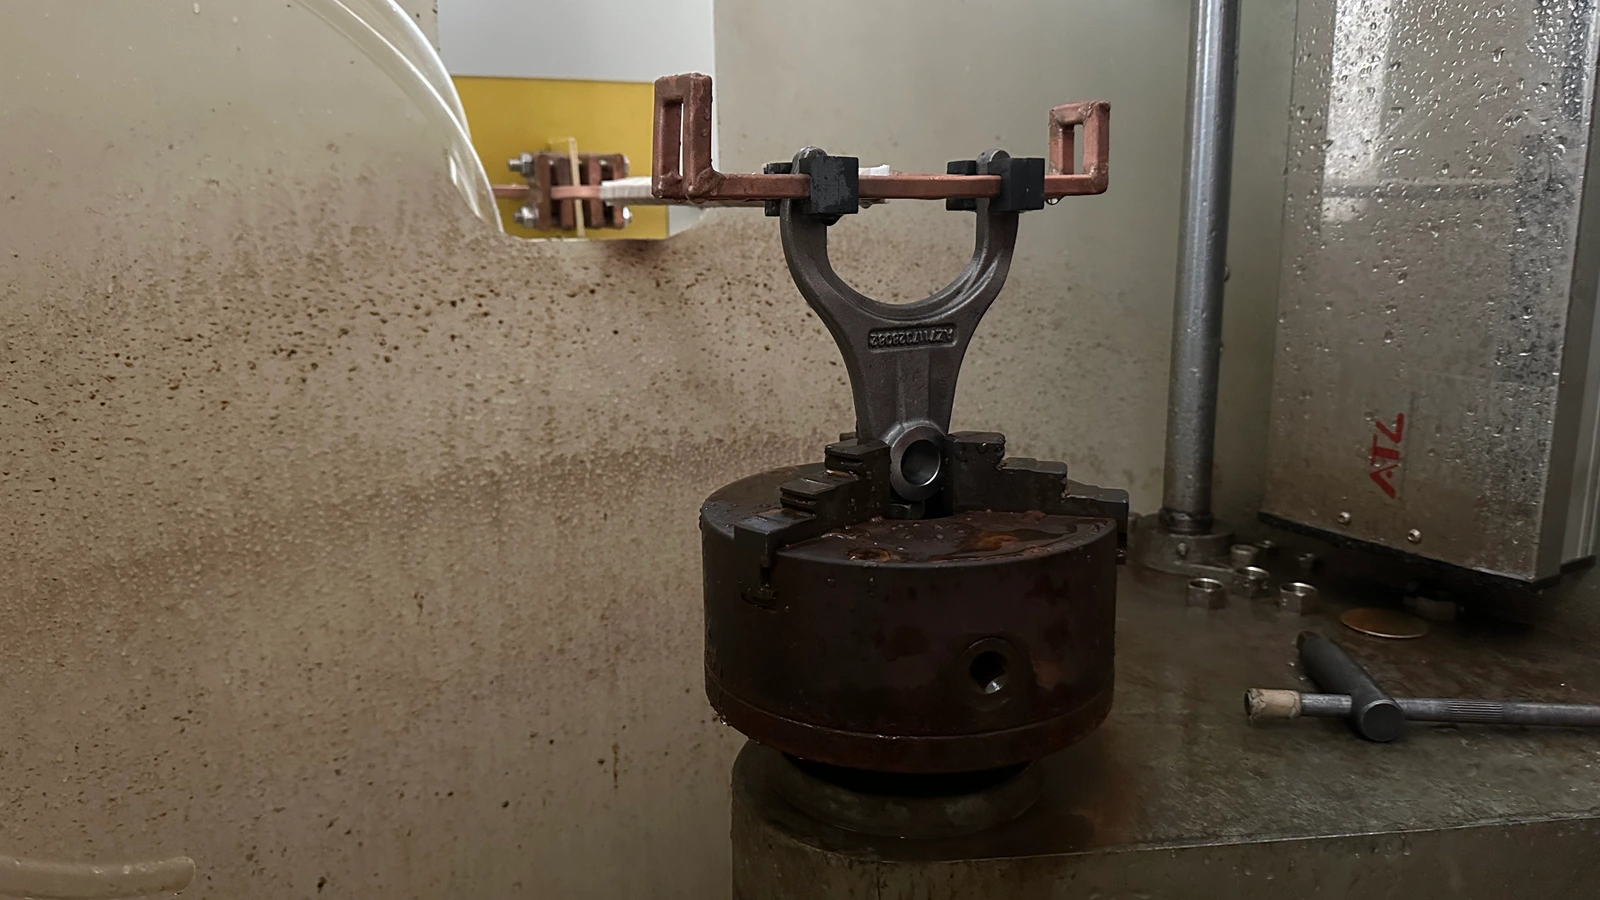
快速表面加热然后淬火以提高轴的耐磨性, 齿轮, 销钉, 滚子和换档叉.
- 材料: 中碳钢, 合金钢 (1045, 4140, 4340)
- 尺寸: 零件直径通常为10–80 毫米
- 温度: 850–950°C (奥氏体化), 随后淬火
- 线圈: 一个- 或多圈包绕线圈, 扫描- 或静态操作
- 频率: 10–50 用于硬化深度1的kHz–3 毫米; 100–400 kHz 为 <1 毫米
5. 常见采购错误
| 故障 | 真正的成本是多少 |
|---|---|
| 仅根据价格选择 | 较低的采购价格掩盖了较弱的频率匹配, 冷却尺寸过小或控制有限. 长期成本反映在废品率中, 停机和维护. |
| 忽略频率 | 两个不同频率的 15 kW 感应加热器在同一部件上产生完全不同的结果. 始终根据材料调整频率, 元件尺寸及加热深度. |
| 将线圈视为事后的想法 | 最好的电源无法弥补不良线圈. 线圈设计控制, 热量去哪儿了. 特定应用线圈的预算, 不适用于通用的. |
| 预计, 一个设置涵盖了一切 | 灵活的电源可以服务于多个组件系列, 但线圈, 食谱和设备通常必须为每个家庭专门设计. |
| 跳过进程监控 | 没有表现, 能源- 或温度数据,您无法向客户证明质量,也无法检测过程漂移, 在它成为废品批次之前. |
6. 简单的选择过程
如果您正在评估感应加热系统但不知道, 从哪里开始, 按顺序完成这五个步骤. 每一步都缩小选择范围,并为与供应商的谈判提供具体数据.
| 步骤 | 需要定义的内容 | 为什么它会缩小您的选项 |
|---|---|---|
| 1. 定义工件 | 材料质量, 尺寸, 质量和精确范围, 需要加热的部分. | 材料和质量决定最低功率. 加热区域决定线圈的形状和大小. |
| 2. 确定加热目标 | 钎焊, 淬火, 预热或整体加热? 目标温度? 所需循环时间? | 温度 + 时间 = 功率. 工艺类型 (表面与. 整体加热) 指示频率范围. |
| 3. 功率 & 调整频率 | 质量所需的千瓦, 计算温升和时间. 根据加热深度和部件尺寸选择频率. | 被淘汰 80% 可用型号. 现在比较3–5 现实的选择 50. |
| 4. 线圈 & 指定冷却 | 用于组件访问的线圈几何形状. 冷却水流量, 适合您工作周期的压力和制冷机容量. | 线圈定义了加热均匀性. 冷却决定可用性—它太小了, 系统在轮班中间关闭. |
| 5. 自动化 & 确认监控 | PLC协议, 远程 I/O, 食谱数量, 温度反馈, 数据记录, 报警输出. | 一个电源, 在手动模式下工作, 可能无法集成到您的生产线中. 订购前请确认接口. |
完成这五个步骤, 您将收到一份投资候选名单, 适合您的实际生产—不仅仅是一堆数据表. 当你准备好时, 讨论具体细节, 随身携带工件图纸和所需的周期时间. 有关性能尺寸调整的更深入见解,请参阅我们的资源: 感应加热的性能选择.
7. 最重要的发现
选择用于汽车零部件的感应加热系统取决于, 将五件事与您的实际生产相匹配: 将功率与零件质量和节拍时间匹配, 将频率与加热深度匹配, 将线圈几何形状与工件形状匹配, 将冷却与工作周期匹配,并将控制与自动化水平匹配. 如果这五点都正确, 其余的就迎刃而解. 使用真实样品零件进行早期技术评估可以防止代价高昂的选择错误, 这比充足的电源和正确的解决方案之间的价格差要贵得多.
常见问题
如何为感应加热应用选择正确的功率?
从工件材料开始, 马塞, 目标温度和所需的循环时间. 计算理论所需能量, 添加 30–50% 针对线圈耦合造成的损耗,然后通过实际组件测试进行验证. 目录值是一个起点, 没有明确的答案.
高频还是中频更好?
两者都没有本质上的优劣. 根据所需加热深度选择: 高频 (100–400 千赫) 用于浅表面加热 1 毫米; 中频 (10–100 千赫) 用于一般硬焊和1的淬硬深度–3 毫米; 低频 (1–10 千赫) 用于大截面部件的深度加热.
感应加热系统可以加工多种部件类型吗?
具有宽频范围和存储配方曲线的灵活电源可以用于多种零件系列. 然而,每种零件系列几乎总是需要专用的线圈和装置. 期望投资特定于应用程序的工具, 即使电源保持不变.
我应该准备哪些信息, 在我联系供应商之前?
工件图纸,包括材料等级和尺寸, 精确的加热区域, 目标温度, 所需的周期时间或生产率, 可用的电源和冷却水,以及自动化接口要求. 一个样品零件比十几封电子邮件更有价值.










