
Aquecimento por indução para peças automóveis: Um guia prático de compras
Für Betriebe, die in der Produktion eine stabile und wiederholgenaue Erwärmung benötigen—Soldadura forte de tubos de cobre, Soldadura forte de ferramentas de metal duro, Vorwärmen von Rohren, Randschichthärten oder Wärmebehandlung—bestimmt die richtige Induktionserwärmungsanlage unmittelbar die Produktqualität, Velocidade de produção e custos operacionais. Este guia mostra, o que os responsáveis de produção, integradores de automação e equipas de compras devem saber antes de escolher um sistema de aquecimento por indução.
Roteiro para o leitor
Responsáveis de produção? Ir para Secção 4 (Aplicações) & Secção 6 (Processo de seleção).
Integrador de automação? Concentre-se em Secção 3 (Automação & Monitorização).
Compras / Comprador? Comece com Secção 5 (Erros comuns) & Secção 6 (Processo de seleção).
1. Por que a seleção de equipamento é importante
Um aquecedor de indução fornece calor rápido, limitado localmente e controlável sem contacto direto com chamas. No entanto, se a instalação for mal selecionada:
- Qualidade de aquecimento instável—As peças parecem quentes, mas a temperatura real de ligação, Profundidade de endurecimento ou uniformidade varia de peça para peça. Na brasagem forte e no endurecimento pequenas diferenças conduzem a ligações fracas, Rachas ou dureza não uniforme.
- Desempenho ou frequência incorrectos—Pouca potência retarda a velocidade de produção; Demasiada potência dificulta o controlo e reduz a vida útil da bobina. Uma frequência incorreta causa aquecimento irregular ou penetração insuficiente.
- Lacunas na automação e supervisão—um sistema, que funciona no teste manual, pode falhar na produção automatizada, quando a comunicação PLC, feedback em tempo real, gestão de receitas e sinais de alarme são limitados.
2. Como a tecnologia funciona
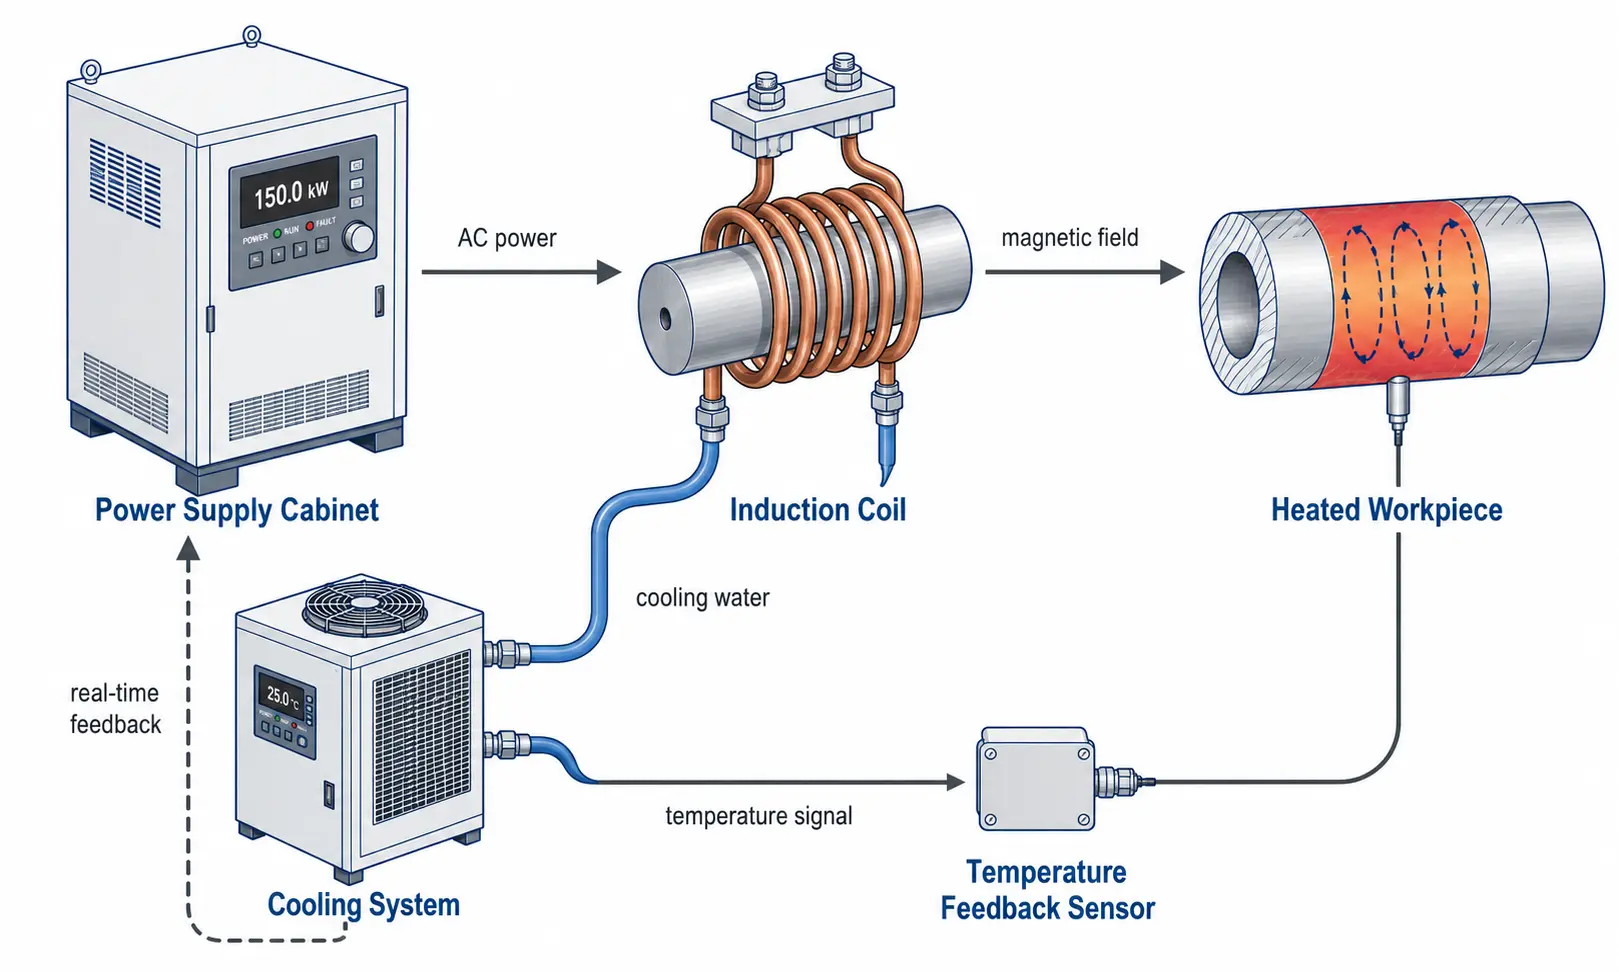
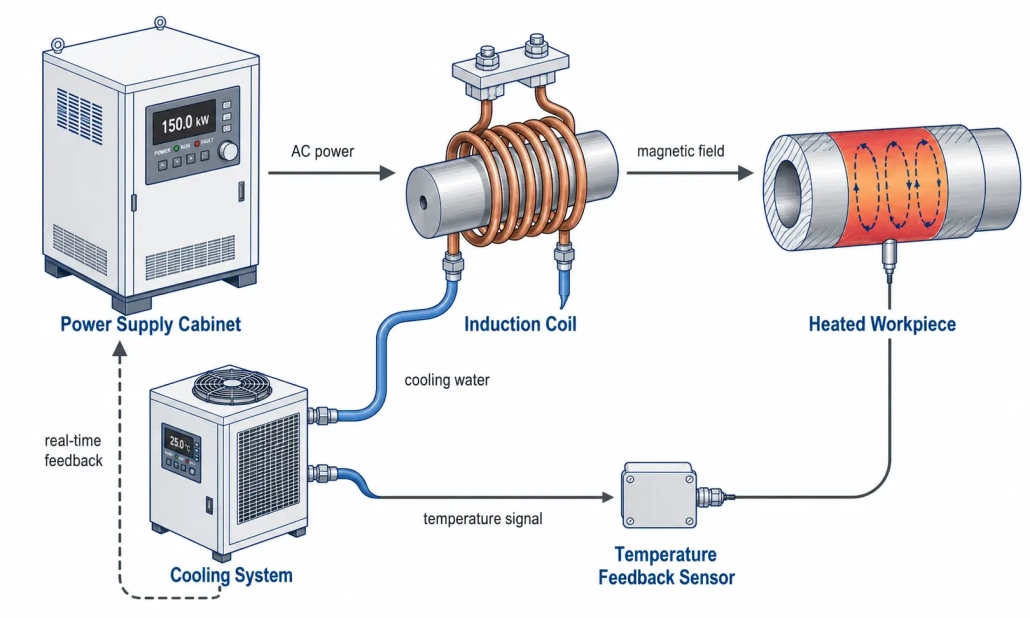
Um sistema de aquecimento por indução utiliza um campo magnético alternado, um Wirbelströme in einem leitfähigen Werkstück zu erzeugen. Die Wärme entsteht im Metall selbst—sie wird nicht von einer externen Flamme übertragen. Vier Elemente bilden ein integriertes System: Die Stromversorgung liefert kontrollierte Energie, die Spule wandelt sie in ein Magnetfeld um, das Werkstück nimmt sie als Wärme auf, e o sistema de refrigeração mantém tudo estável. Como o aquecimento ocorre sem contacto, o processo é limpo, repetível e adequado a linhas automatizadas. Zur zugrunde liegenden Physik siehe unseren Leitfaden Wie funktioniert Induktionserwärmung?.
3. Principais critérios de seleção
Potência nominal
Wie schnell das System innerhalb Ihrer Taktzeit die Zieltemperatur erreicht. Dimensionieren Sie auf Ihr schwerstes realistisches Bauteil, nicht auf den Durchschnitt. Eine Stromversorgung, die mit 60–70% Kapazität läuft, hält länger als eine, die über ganze Schichten nahe 100% betrieben wird. Detaillierte Leistungsberechnungen für verschiedene Anwendungen finden Sie in unserem vollständigen Leitfaden zur Leistungsauswahl.
Intervalo de frequência
Controla a profundidade de aquecimento. Frequência mais alta (100–400 kHz) = aquecimento superficial leve para peças pequenas e camadas finas de superfície. Frequência média (10–100 kHz) = aplicável de forma universal. Frequência mais baixa (1–10 kHz) = penetração profunda em secções transversais grandes. Ajuste a frequência ao tamanho da peça e ao objetivo de aquecimento—Não escolha apenas com base no catálogo. Veja o nosso Guia para classificação de frequência.
Spulendesign
A bobina é uma ferramenta de processo, não é um acessório. Forma da bobina, Voltas, Tamanho do tubo de cobre, A refrigeração a água e a distância até a peça determinam a uniformidade e a eficiência do aquecimento. Mesmo uma fonte de alimentação de primeira qualidade não pode compensar uma bobina mal projetada.
Material da peça & geometria
O aço aquece de forma eficiente. O cobre e o alumínio são mais condutores—Eles necessitam de correntes mais elevadas e de um acoplamento mais próximo da bobina. Informe sempre aos fornecedores a qualidade do material, Dimensões e a zona de aquecimento exata.
Interface de automatização
Se o sistema for integrado em carregamento por robô, Mesas giratórias ou linhas de transporte, Confirme antes da encomenda partida/paragem remota, Protocolo de comunicação PLC, Memória de receitas, Saídas de falha e saída de dados em tempo real.
sistema de arrefecimento
Os sistemas de indução geram calor na bobina, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—unterdimensionierte Kühlung führt mitten in der Schicht zu Abschaltungen und verkürzt die Lebensdauer der Komponenten. Veja o nosso Guia de arrefecimento a água.
Monitorização do processo
In der Produktion ist Wiederholgenauigkeit wichtiger als maximale Geschwindigkeit. Echtzeitüberwachung von Leistung, Energie und Temperatur hilft, fehlende Teile, falsche Spulenpositionierung, anormale Zyklen und Chargendrift zu erkennen, bevor Ausschuss entsteht.
4. Exemplos de aplicações industriais
Soldadura forte de tubos de cobre
Saubere, lokal begrenzte Verbindungserwärmung für HVAC-, Refrigeração- und Fluidsystembaugruppen. Ersetzt manuelles Flammhartlöten durch wiederholgenaue, bedienerunabhängige Zyklen.
- Material: Kupferrohr, Messing- oder Kupferfittings
- Größe: Rohr-Außendurchmesser typischerweise 1/4″ bis 2″
- Temperatur: 640–730°C (BCuP-Silber-Phosphor-Lot)
- Spule: Ringspule oder geteilte Spule mit engem Abstand (1–3 mm de folga)
- Frequência: 15–50 kHz für allgemeine Rohrgrößen
Soldadura forte de ferramentas de metal duro
Induktionshartlötprozess für Hartmetallwerkzeuge
Kontrollierte Erwärmung an der der Hartmetall-Stahl-Grenzfläche, damit das Lot korrekt fließt, sem causar danos térmicos à peça ou ligação desigual.
- Material: pastilha de carboneto de tungsténio, haste de aço ligado
- Größe: massa da pastilha 30–600 g
- Temperatur: 650–700°C (solda de prata BAg)
- Spule: bobina plana ou bobina moldada, que concentra o calor na ligação
- Frequência: 150–250 kHz para aquecimento localizado da interface
Aquecimento de tubos & Pré-aquecimento para soldadura
Aquecimento uniforme antes da soldadura, Tratamento térmico após a soldadura ou remoção de revestimentos. O aquecimento uniforme ao longo da circunferência é crucial.
- Material: Kohlenstoffstahl, legierter Stahl, tubo de aço inoxidável
- Größe: diâmetro exterior do tubo tipicamente 2″ até 24″+
- Temperatur: 150–350°C (Pré-aquecimento), 600–760°C (PWHT)
- Spule: Bobina partilhada ou bobina dobrável para acesso a tubos
- Frequência: 1–10 kHz para penetração mais profunda em paredes espessas
Induktionshärten & Wärmebehandlung
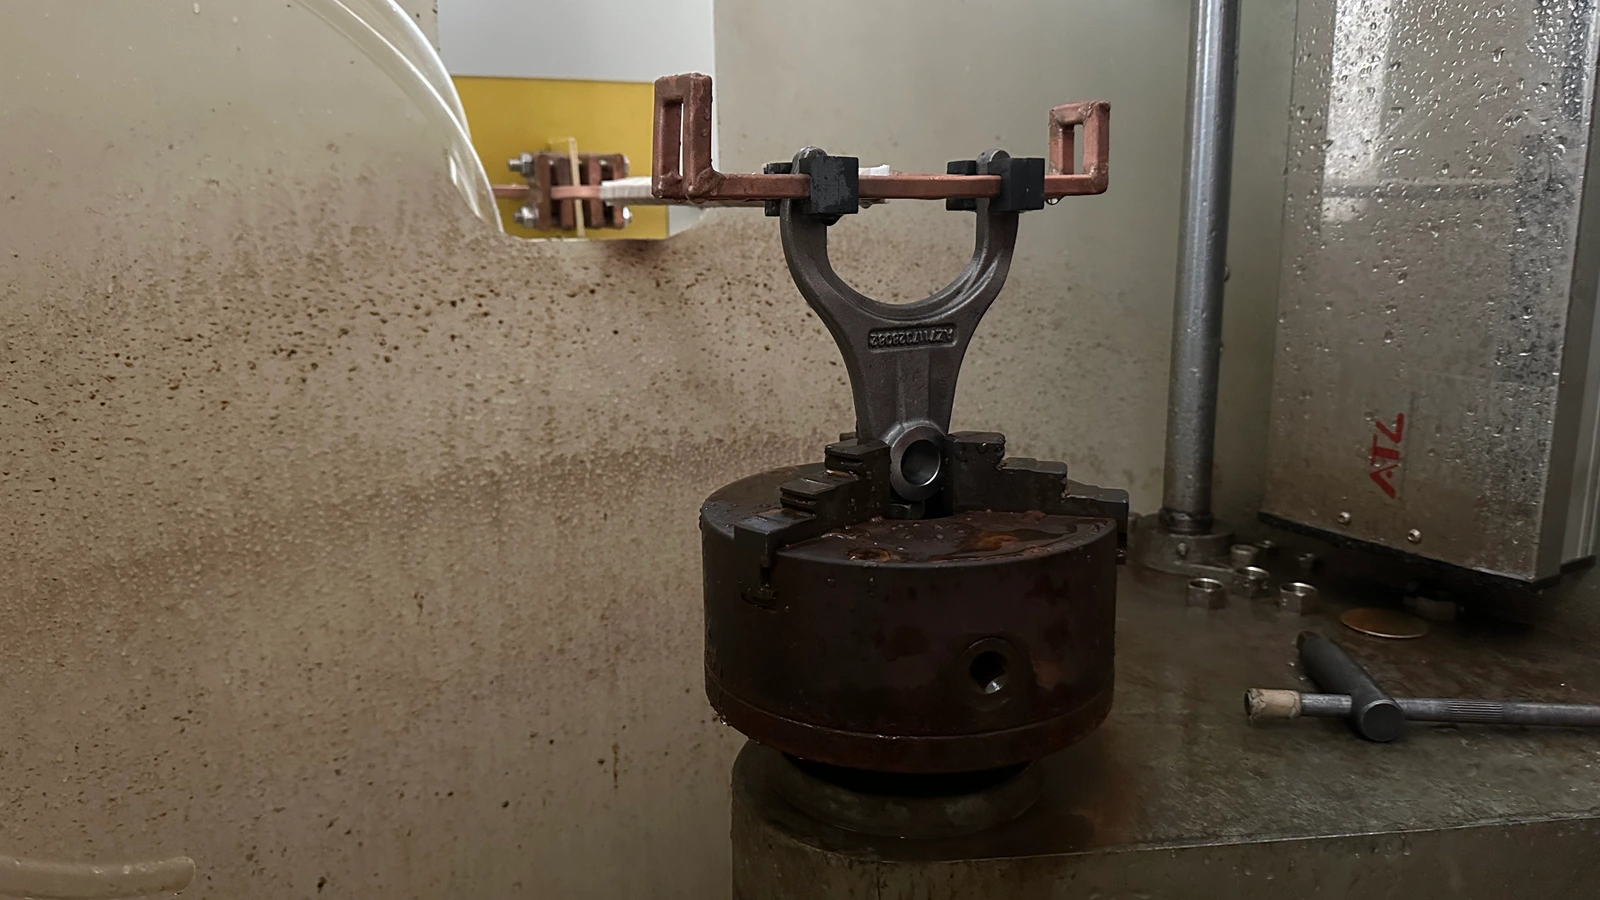
Aquecimento rápido da superfície com subsequente têmpera para aumentar a resistência ao desgaste de eixos, Engrenagens, Pinos, Rolos e forquilhas de mudança.
- Material: Aço médio-carbono, legierter Stahl (1045, 4140, 4340)
- Größe: Diâmetro típico da peça 10–80 mm
- Temperatur: 850–950°C (Austenitizar), seguido de têmpera
- Spule: Ein- ou bobina de enrolamento múltiplo, Digitalizar- oder statischer Betrieb
- Frequência: 10–50 kHz für Einhärtetiefe 1–3 mm; 100–400 kHz für <1 mm
5. Erros comuns de compras
| Erros | Was er wirklich kostet |
|---|---|
| Auswahl nur nach Preis | Ein niedriger Anschaffungspreis verschleiert schwache Frequenzanpassung, unterdimensionierte Kühlung oder eingeschränkte Steuerungen. Die langfristigen Kosten zeigen sich in Ausschussrate, Stillstandzeiten und Wartung. |
| Frequenz ignorieren | Zwei 15-kW-Induktionserwärmer mit unterschiedlichen Frequenzen liefern am selben Bauteil völlig unterschiedliche Ergebnisse. Stimmen Sie die Frequenz immer auf Material, Tamanho e profundidade de aquecimento do componente a ser considerado. |
| Tratar a bobina como assunto secundário | A melhor fonte de alimentação não consegue compensar uma bobina má. O design da bobina controla, para onde o calor se dirige. Planeie o orçamento para bobinas específicas da aplicação, não para genéricas. |
| Espere, que um único conjunto cubra tudo | Uma fonte de alimentação flexível pode servir várias famílias de componentes, mas bobinas, Receitas e dispositivos geralmente precisam ser projetados especificamente por família. |
| Omitir o acompanhamento do processo | Sem potência-, Energia- ou dados de temperatura você não pode provar a qualidade ao seu cliente nem detectar desvios de processo, antes que se torne um lote de desperdício. |
6. Um processo de seleção simples
Se estiver a avaliar sistemas de aquecimento por indução e não sabe, por onde começar, siga estes cinco passos por ordem. Jeder Schritt grenzt die Auswahl ein und liefert konkrete Zahlen für Gespräche mit Lieferanten.
| Passo | Was zu definieren ist | Warum es Ihre Optionen eingrenzt |
|---|---|---|
| 1. Werkstück definieren | qualidade do material, Abmessungen, Masse und der genaue Bereich, que precisa ser aquecido. | O material e a massa determinam a potência mínima. A zona de aquecimento determina a forma e o tamanho da bobina. |
| 2. Definir o objetivo de aquecimento | Soldadura dura, Endurecimento, Pré-aquecimento ou aquecimento uniforme? Temperatura alvo? Tempo de ciclo necessário? | Temperatur + Tempo = potência. O tipo de processo (Superfície vs. Aquecimento uniforme) indica a faixa de frequência. |
| 3. Potência & Ajustar a frequência | kW necessária a partir da massa, Calcular aumento de temperatura e tempo. Selecionar frequência com base na profundidade de aquecimento e no tamanho da peça. | Elimina 80% dos modelos disponíveis. Agora compare 3–5 opções realistas em vez de 50. |
| 4. Spule & Kühlung spezifizieren | . Spulengeometrie für den Bauteilzugang. Kühlwasserdurchfluss, Druck und Chiller-Kapazität für Ihren Arbeitszyklus. | Die Spule definiert die Erwärmungsgleichmäßigkeit. Die Kühlung definiert die Verfügbarkeit—ist sie zu klein, schaltet das System mitten in der Schicht ab. |
| 5. Automação & Überwachung bestätigen | PLC-Protokoll, Remote-I/O, Anzahl der Rezepte, Temperaturfeedback, Datenprotokollierung, Alarmausgänge. | Eine Stromversorgung, die im manuellen Modus funktioniert, lässt sich möglicherweise nicht in Ihre Linie integrieren. Confirme as interfaces antes de fazer a encomenda. |
Siga estes cinco passos, e obterá uma lista restrita de equipamentos, que se adequam à sua produção real—e não apenas uma montanha de fichas técnicas. Quando estiver pronto, para discutir detalhes concretos, traga desenhos das peças e o tempo de ciclo pretendido. Pode encontrar uma visão mais aprofundada sobre a dimensionamento de desempenho nos nossos recursos sobre seleção de potência para aquecimento por indução.
7. Principais conclusões
Die Auswahl eines Induktionserwärmungssystems für Automobilteile hängt davon ab, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: Leistung auf Bauteilmasse und Taktzeit, Frequenz auf Erwärmungstiefe, Spulengeometrie auf Werkstückform, Kühlung auf Arbeitszyklus und Steuerung auf Automatisierungsgrad. Wenn diese fünf Punkte stimmen, o resto resulta. Eine frühe technische Bewertung mit realen Musterteilen verhindert kostspielige Auswahlfehler, que são claramente mais caros do que a diferença de preço entre um fornecimento de energia suficiente e a solução adequada.
Häufig gestellte Fragen
Como escolher a potência certa para uma aplicação de aquecimento por indução?
Comece com o material da peça, Massa, Temperatura alvo e tempo de ciclo requerido. Calcule a energia teoricamente necessária, adicione 30–50% para perdas devido ao acoplamento da bobina e, em seguida, valide com um teste real da peça. Os valores do catálogo são um ponto de partida, não uma resposta final.
É melhor alta frequência ou frequência média?
Nenhum dos dois é fundamentalmente melhor. Escolha com base na profundidade de aquecimento requerida: Hochfrequenz (100–400 kHz) für flache Oberflächenerwärmung unter 1 mm; Mittelfrequenz (10–100 kHz) für allgemeines Hartlöten und Einhärtetiefen von 1–3 mm; Niederfrequenz (1–10 kHz) für tiefes Durchwärmen großer Querschnitte.
Pode um sistema de aquecimento por indução processar vários tipos de peças?
Eine flexible Stromversorgung mit breitem Frequenzbereich und gespeicherten Rezeptprofilen kann mehrere Bauteilfamilien bedienen. Allerdings sind je Bauteilfamilie fast immer spezielle Spulen und Vorrichtungen erforderlich. Rechnen Sie mit Investitionen in anwendungsspezifische Werkzeuge, auch wenn die Stromversorgung gleich bleibt.
Welche Informationen sollte ich vorbereiten, antes de contactar um fornecedor?
Desenhos da peça com a qualidade do material e dimensões, a zona exata de aquecimento, Temperatura alvo, tempo de ciclo ou taxa de produção necessária, potência disponível e água de arrefecimento, bem como requisitos para interfaces de automação. Uma peça modelo vale mais do que uma dúzia de e-mails.
Precisa de ajuda para escolher sistemas de aquecimento por indução?
Indique-nos o material da peça, Faixa de aquecimento, Temperatura alvo e tempo de ciclo—os nossos engenheiros recomendam uma fonte de alimentação e configuração da bobina, que se adequem à sua produção.










