
자동차 부품용 유도 가열: 실용적인 구매 가이드
사업체용, die in der Produktion eine stabile und wiederholgenaue Erwärmung benötigen—Hartlöten von Kupferrohren, Hartlöten von Hartmetallwerkzeugen, Vorwärmen von Rohren, Randschichthärten oder Wärmebehandlung—bestimmt die richtige Induktionserwärmungsanlage unmittelbar die Produktqualität, Produktionsgeschwindigkeit und Betriebskosten. Dieser Leitfaden zeigt, was Produktionsleiter, 자동화 통합자와 구매 팀이 유도 가열 시스템을 선택하기 전에 알아야 할 사항.
독자용 로드맵
생산 관리자? 건너뛰기 섹션 4 (응용) & 섹션 6 (선택 과정).
자동화 통합자? 주요 포인트 섹션 3 (자동화 & 모니터링).
구매 / 구매자? 시작하기 섹션 5 (자주 발생하는 실수) & 섹션 6 (선택 과정).
| 1. 장치 선택이 중요한 이유 | 2. 기술이 작동하는 방식 |
| 3. 중요한 선택 기준 | 4. 산업 응용 사례 |
| 5. 자주 하는 구매 실수 | 6. 간단한 선택 과정 |
1. 장치 선택이 중요한 이유
인덕션 히터는 빠른 속도를 제공합니다, 직접 불꽃 접촉 없이 국소적으로 제한되고 제어 가능한 열. 그러나 설비를 잘못 선택하면:
- 불안정한 가열 품질—부품이 뜨거워 보이지만, 실제 접속 온도, 경화 깊이 또는 균일성은 부품마다 다름. 경질납땜과 경화 시 작은 차이가 약한 접속, 균열 또는 불균일한 경도.
- 잘못된 출력 또는 주파수—출력이 너무 낮으면 생산 속도가 느려짐; 과도한 출력은 제어를 어렵게 하고 코일의 수명을 단축시킨다. 잘못된 주파수는 불균일한 가열이나 충분하지 않은 침투 깊이를 초래한다.
- 자동화 및 감시의 공백—시스템, 수동 테스트에서 작동하는, 자동화된 생산에서는 실패할 수 있다, PLC 통신, 실시간 피드백, 레시피 관리 및 경보 신호가 제한될 경우.
2. 기술이 작동하는 방식
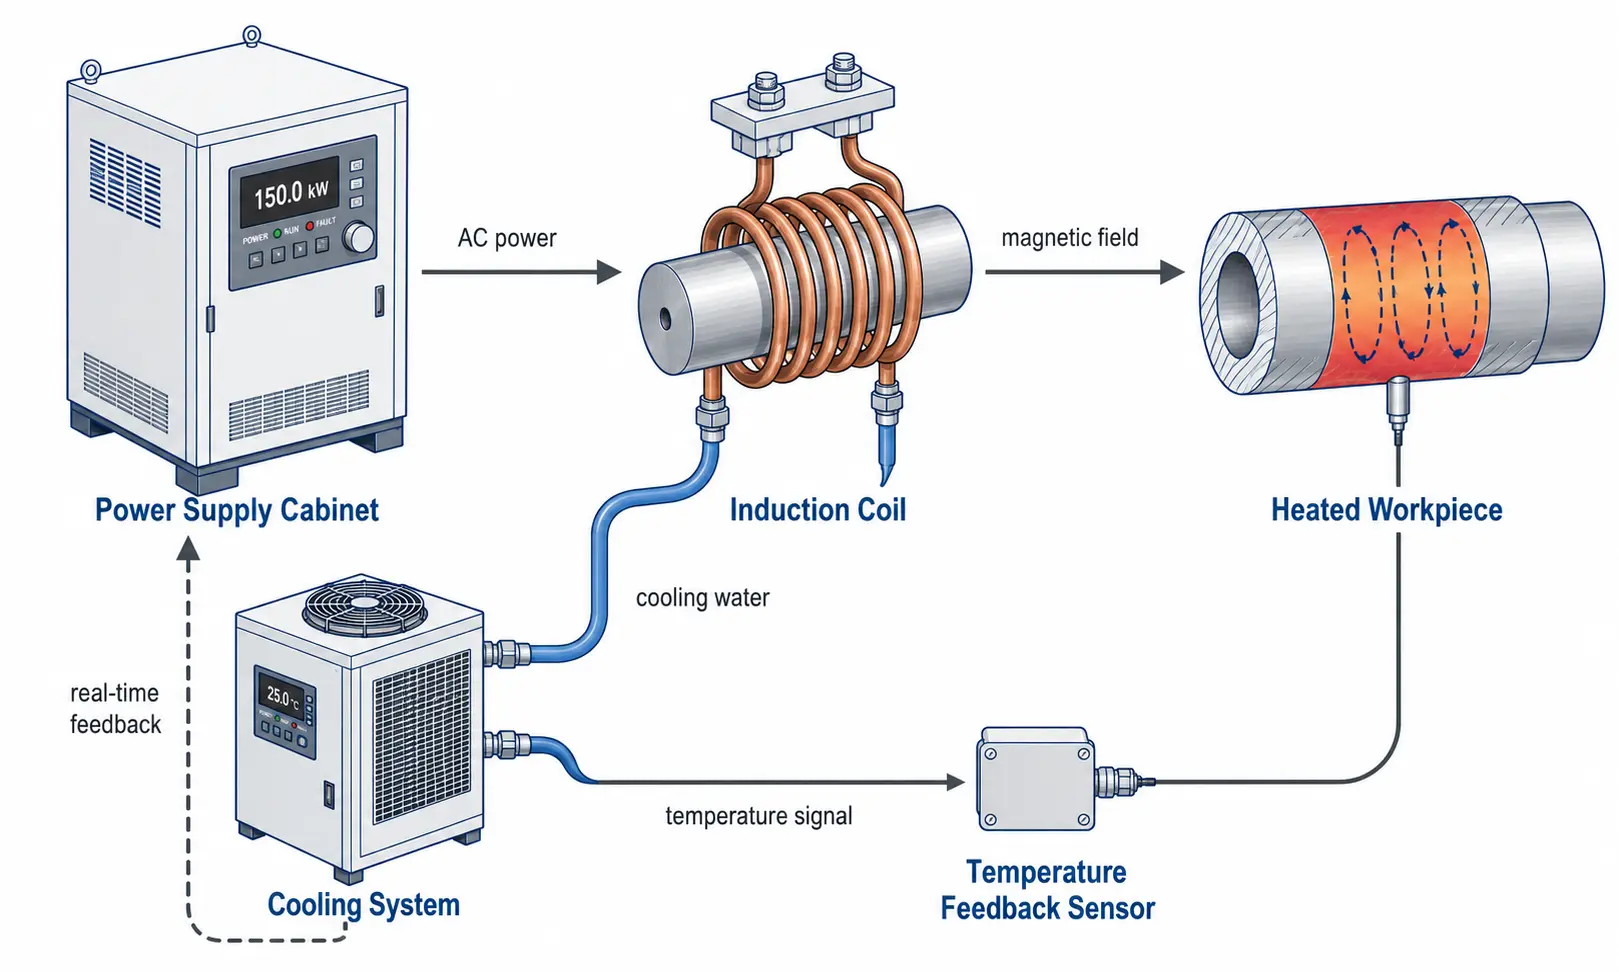
유도 가열 시스템은 교번 자기장을 사용하여, 전도성 공작물에 와전류를 생성한다. 열은 금속 자체에서 발생하며—외부 화염에 의해 전달되지 않는다. 네 가지 요소가 통합 시스템을 구성하며: 전원은 제어된 에너지를 공급하고, 코일은 이를 자기장으로 변환하며, 공작물은 이를 열로 흡수하고, 냉각 시스템은 모든 것을 안정적으로 유지한다. 열은 비접촉 방식으로 발생하기 때문에, 공정이 깨끗합니까, 반복 정밀도가 뛰어나고 자동화 라인에 적합합니다. 기본 물리학에 대해서는 저희 가이드 참조 Wie funktioniert Induktionserwärmung?.
3. 중요한 선택 기준
정격 출력
시스템이 사이클 타임 내에 목표 온도에 도달하는 속도. 귀하의 요구에 맞게 크기를 결정하십시오 가장 무거운 현실적인 부품, 평균에 해당하지 않음. 전원 공급 장치, 60과 함께–70% 용량 작동, 한 번보다 오래 지속, 전체 교대 근무 동안 거의 100% 작동됨. 다양한 응용 프로그램에 대한 자세한 성능 계산은 저희의 에서 확인할 수 있음 성능 선택에 대한 완전한 가이드.
주파수 범위
가열 깊이를 제어. 높은 주파수 (100–400 kHz) = 작은 부품과 얇은 표면층을 위한 얕은 표면 가열. 중간 주파수 (10–100 kHz) = 범용 사용 가능. 낮은 주파수 (1–10 kHz) = 큰 단면을 위한 깊은 침투. 부품 크기와 가열 목표에 맞춰 주파수를 조정—카탈로그만 보고 선택하지 마세요. Siehe unseren 주파수 분류 가이드.
스풀렌디자인
코일은 공정 도구입니다, 액세서리 아님. 코일 형태, 권선 수, 구리관 크기, 수냉 및 부품과의 거리로 가열의 균일성과 효율이 결정됨. 최고급 전원 공급 장치조차도 잘못 설계된 코일을 보상할 수 없음.
작업물 재료 & 기하학
강철은 효율적으로 가열됨. 구리와 알루미늄은 더 전도성이 있음—sie benötigen höhere Ströme und eine engere Spulenkopplung. Geben Sie Lieferanten immer Werkstoffgüte, Abmessungen und die genaue Erwärmungszone an.
자동화 인터페이스
Wenn das System in Roboterbeladung, Rundtische oder Förderlinien integriert werden soll, bestätigen Sie vor der Bestellung Fernstart/-stopp, PLC-Kommunikationsprotokoll, Rezeptspeicher, Störausgänge und Echtzeit-Datenausgabe.
Kühlsystem
Induktionsanlagen erzeugen Wärme in der Spule, der Leistungselektronik und dem Ausgangstransformator. Dimensionieren Sie den Chiller für eine dauerhafte Wärmeabfuhr, nicht nach Spitzenleistung—unterdimensionierte Kühlung führt mitten in der Schicht zu Abschaltungen und verkürzt die Lebensdauer der Komponenten. Siehe unseren Leitfaden zur Wasserkühlung.
공정 모니터링
In der Produktion ist Wiederholgenauigkeit wichtiger als maximale Geschwindigkeit. Echtzeitüberwachung von Leistung, Energie und Temperatur hilft, fehlende Teile, falsche Spulenpositionierung, anormale Zyklen und Chargendrift zu erkennen, bevor Ausschuss entsteht.
4. 산업 응용 사례
Hartlöten von Kupferrohren
깨끗한, lokal begrenzte Verbindungserwärmung für HVAC-, 냉동- und Fluidsystembaugruppen. Ersetzt manuelles Flammhartlöten durch wiederholgenaue, bedienerunabhängige Zyklen.
- 재료: Kupferrohr, Messing- oder Kupferfittings
- 크기: Rohr-Außendurchmesser typischerweise 1/4″ bis 2″
- Temperatur: 640–730°기음 (BCuP-Silber-Phosphor-Lot)
- 코일: Ringspule oder geteilte Spule mit engem Abstand (1–3 mm Spalt)
- 주파수: 15–50 kHz für allgemeine Rohrgrößen
Hartlöten von Hartmetallwerkzeugen
Induktionshartlötprozess für Hartmetallwerkzeuge
Kontrollierte Erwärmung an der Hartmetall-Stahl-Grenzfläche, damit das Lot korrekt fließt, ohne thermische Schäden am Einsatz oder ungleichmäßige Bindung zu verursachen.
- 재료: Wolframkarbid-Einsatz, Schaft aus legiertem Stahl
- 크기: Einsatzmasse 30–600 g
- Temperatur: 650–700°기음 (BAg-Silberlot)
- 코일: Flachspule oder Formspule, die die Wärme auf die Verbindung konzentriert
- 주파수: 150–250 kHz für lokale Erwärmung der Grenzfläche
배관 예열 & Schweißvorwärmung
용접 전 균일한 예열, 용접 후 또는 코팅 제거 후 열처리. 외주 전체에 걸친 균일한 가열이 중요.
- 재료: 탄소강, 합금강, 스테인리스 강관
- 크기: 관 외경 일반적으로 2″ ~24″+
- Temperatur: 150–350°기음 (예열), 600–760°기음 (PWHT (용접 후 열처리))
- 코일: 관 접근을 위한 분리형 권선 또는 접이식 권선
- 주파수: 1–10 두꺼운 벽에서 더 깊이 침투를 위한 kHz
Induktionshärten & 열처리
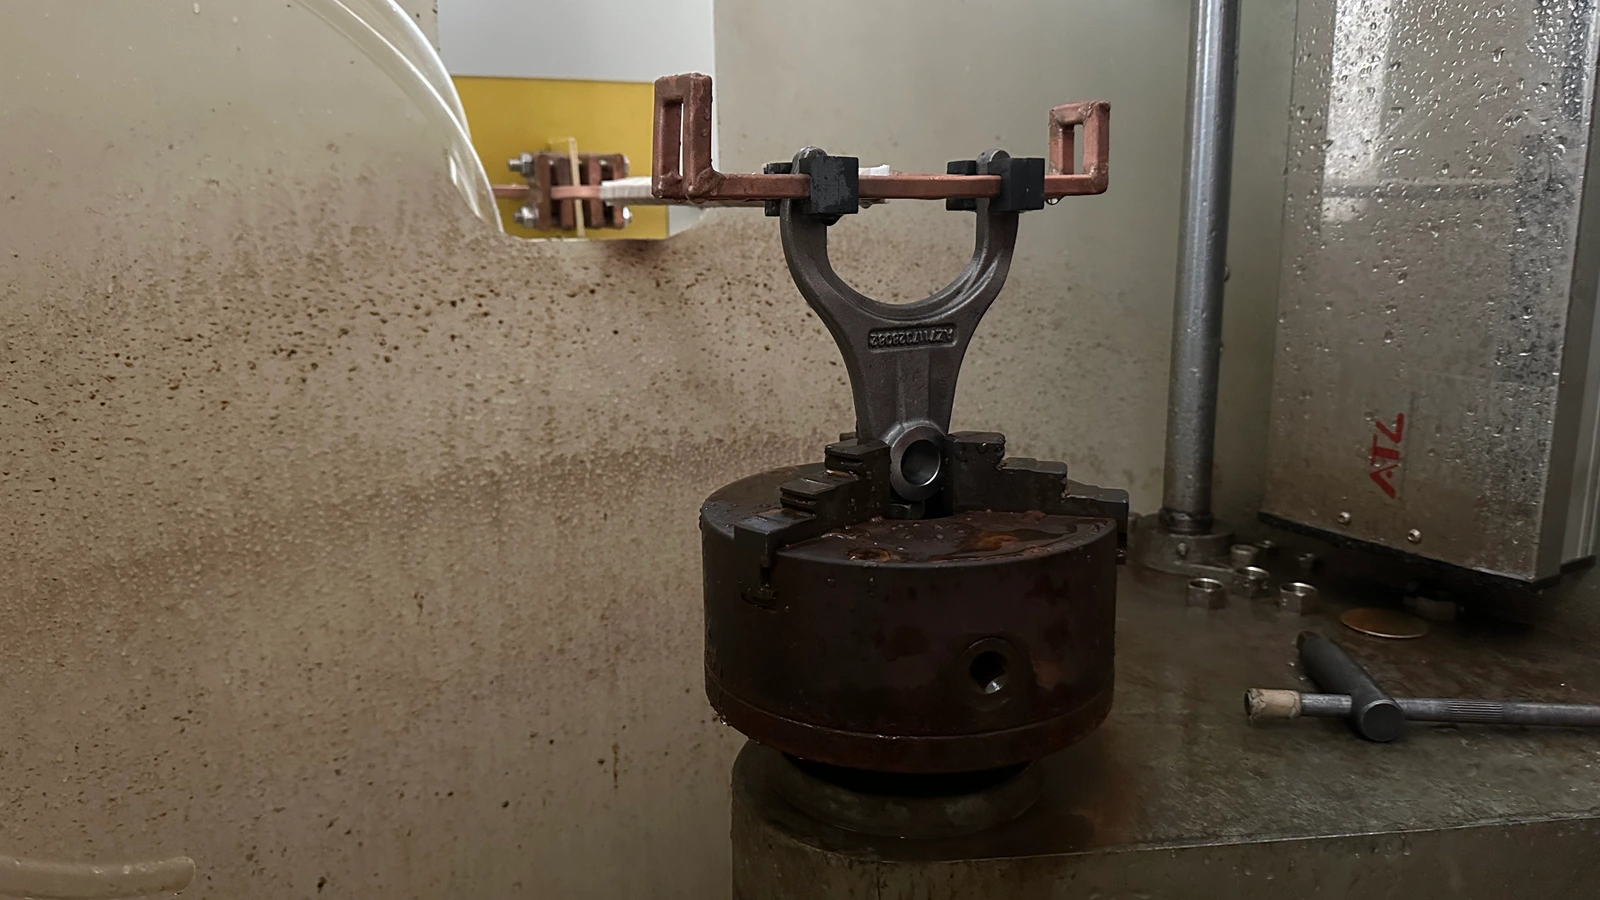
Schnelle Oberflächenerwärmung mit anschließendem Abschrecken zur Erhöhung der Verschleißfestigkeit von Wellen, Zahnrädern, Stiften, Rollen und Schaltgabeln.
- 재료: Mittelgekohlter Stahl, 합금강 (1045, 4140, 4340)
- 크기: Bauteildurchmesser typischerweise 10–80 mm
- Temperatur: 850–950°기음 (Austenitisieren), anschließend Abschrecken
- 코일: 하나의- oder mehrwindige Umschließungsspule, Scan- oder statischer Betrieb
- 주파수: 10–50 kHz für Einhärtetiefe 1–3 mm; 100–400 kHz für <1 mm
5. 자주 하는 구매 실수
| 펠러 | Was er wirklich kostet |
|---|---|
| Auswahl nur nach Preis | Ein niedriger Anschaffungspreis verschleiert schwache Frequenzanpassung, unterdimensionierte Kühlung oder eingeschränkte Steuerungen. Die langfristigen Kosten zeigen sich in Ausschussrate, Stillstandzeiten und Wartung. |
| Frequenz ignorieren | Zwei 15-kW-Induktionserwärmer mit unterschiedlichen Frequenzen liefern am selben Bauteil völlig unterschiedliche Ergebnisse. Stimmen Sie die Frequenz immer auf Material, Größe und Erwärmungstiefe des Bauteils ab. |
| Die Spule als Nebensache behandeln | Die beste Stromversorgung kann eine schlechte Spule nicht ausgleichen. Das Spulendesign steuert, wohin die Wärme gelangt. Planen Sie Budget für anwendungsspezifische Spulen ein, nicht für generische. |
| Erwarten, dass ein Setup alles abdeckt | Eine flexible Stromversorgung kann mehrere Bauteilfamilien bedienen, aber Spulen, Rezepte und Vorrichtungen müssen in der Regel je Familie spezifisch ausgelegt werden. |
| Prozessüberwachung auslassen | Ohne Leistungs-, Energie- 또는 Temperaturdaten können Sie Ihrem Kunden die Qualität nicht nachweisen und Prozessdrift nicht erkennen, bevor daraus eine Ausschusscharge wird. |
6. 간단한 선택 과정
Wenn Sie Induktionserwärmungsanlagen bewerten und nicht wissen, wo Sie beginnen sollen, Arbeiten Sie diese fünf Schritte der Reihe nach durch. Jeder Schritt grenzt die Auswahl ein und liefert konkrete Zahlen für Gespräche mit Lieferanten.
| Schritt | Was zu definieren ist | Warum es Ihre Optionen eingrenzt |
|---|---|---|
| 1. Werkstück definieren | Werkstoffgüte, Abmessungen, Masse und der genaue Bereich, der erwärmt werden muss. | Material und Masse bestimmt die Mindestleistung. Die Erwärmungszone bestimmt Form und Größe der Spule. |
| 2. Erwärmungsziel festlegen | 경질 인두접합, 경화, Vorwärmen oder Durchwärmen? Zieltemperatur? Erforderliche Taktzeit? | Temperatur + Zeit = Leistung. Der Prozesstyp (Oberfläche vs. Durchwärmung) weist auf den Frequenzbereich hin. |
| 3. Leistung & Frequenz abstimmen | Erforderliche kW aus Masse, Temperaturanstieg und Zeit berechnen. Frequenz anhand von Erwärmungstiefe und Bauteilgröße auswählen. | Eliminiert 80% 사용 가능한 모델들. 이제 3가지를 비교하세요–5 현실적인 옵션들 대신 50. |
| 4. 코일 & 냉각을 지정하세요 | 부품 접근을 위한 코일 기하학. 냉각수 유량, 작업 주기를 위한 압력 및 칠러 용량. | 코일은 가열 균일성을 정의합니다. 냉각은 가용성을 정의합니다—작으면, 시스템이 근무 중간에 꺼집니다. |
| 5. 자동화 & 모니터링 확인 | PLC 프로토콜, 원격 I/O, 레시피 수, 온도 피드백, 데이터 로깅, 알람 출력. | 전원 공급 장치, 수동 모드에서 작동하는, lässt sich möglicherweise nicht in Ihre Linie integrieren. Bestätigen Sie die Schnittstellen vor der Bestellung. |
Arbeiten Sie diese fünf Schritte durch, und Sie erhalten eine Shortlist von Anlagen, die zu Ihrer tatsächlichen Produktion passen—nicht nur einen Stapel Datenblätter. Wenn Sie bereit sind, konkrete Details zu besprechen, bringen Sie Werkstückzeichnungen und die angestrebte Taktzeit mit. Einen tieferen Einblick in die Leistungsdimensionierung finden Sie in unseren Ressourcen zur Leistungsauswahl für Induktionserwärmung.
7. 주요 발견 사항
Die Auswahl eines Induktionserwärmungssystems für Automobilteile hängt davon ab, fünf Dinge auf Ihre tatsächliche Produktion abzustimmen: Leistung auf Bauteilmasse und Taktzeit, 에르베르문슈티페의 Frequenz, 공작물 형상에 따른 스풀 기하학, 작업 사이클에서의 냉각 및 자동화 수준에 따른 제어. 이 다섯 가지 포인트가 맞으면, ergibt sich der Rest. 실제 샘플 부품을 통한 초기 기술 평가가 비용이 많이 드는 선택 실수를 방지한다, 이는 충분한 전원 공급과 올바른 솔루션 간의 가격 차이보다 훨씬 더 비싸다.
자주 묻는 질문
인덕션 가열 애플리케이션에 적합한 출력을 어떻게 선택합니까?
공작물 재료로 시작하라, 질량, 목표 온도와 필요한 사이클 시간. 이론적으로 필요한 에너지를 계산하라, 30을 더하라–50% 코일 결합 손실에 대해 확인하고 실제 부품 테스트로 검증하세요.. 카탈로그 값은 출발점입니다., 최종적인 답은 아닙니다..
고주파와 중주파 중 어느 것이 더 나은가요?
둘 중 어느 것이 근본적으로 더 낫다고 할 수 없습니다.. 필요한 가열 깊이에 따라 선택하세요.: 고주파 (100–400 kHz) 낮은 표면 가열을 위해 1 mm; 중주파 (10–100 kHz) 일반적인 납땜과 1의 경화 깊이를 위해–3 mm; 저주파 (1–10 kHz) 큰 단면적을 깊게 가열하기 위해.
인덕션 가열 시스템이 여러 부품 유형을 처리할 수 있습니까?
넓은 주파수 범위와 저장된 레시피 프로파일을 갖춘 유연한 전원 공급 장치는 여러 부품군을 지원할 수 있습니다.. 그러나 거의 모든 부품군에는 특별한 코일 및 장치가 필요합니다.. 응용 분야별 도구에 대한 투자를 예상하십시오., 전원 공급이 동일하더라도.
Welche Informationen sollte ich vorbereiten, 공급업체에 연락하기 전에?
재질 등급과 치수가 포함된 워크피스 도면, 정확한 가열 영역, Zieltemperatur, 필요한 사이클 시간 또는 생산 속도, 사용 가능한 전력 공급 및 냉각수, 그리고 자동화 인터페이스에 대한 요구 사항. 샘플 부품 한 개가 이메일 열두 통보다 더 가치 있습니다.
유도 가열 장비 선택에 도움이 필요하신가요?
부품 소재를 알려주세요, 가열 범위, 목표 온도 및 사이클 타임—저희 엔지니어가 귀하의 생산에 맞는 전원 공급 장치와 코일 구성을 추천합니다, 귀하의 생산에 맞는.










