
6 Kritische Faktoren für die Induktionhärtung der Innenbohrung: Komplexe Geometrien meistern
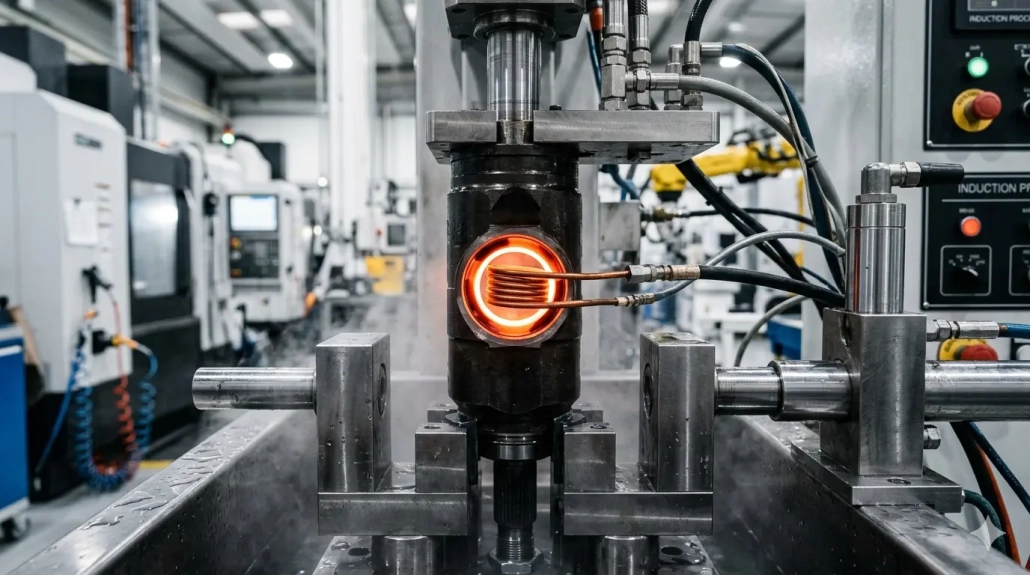
Induktives Härten von Innenbohrungen gehört zu den anspruchsvollsten Bereichen der Induktionshärtepraxis. Im Gegensatz zur äußeren Oberflächenhärtung, sind die physikalischen Bedingungen grundsätzlich ungünstiger: magnetische Flussleitungen verteilen sich außen an der Spule, und die Erwärmung basiert auf einem reflektierten Magnetfeld – von Natur aus weniger effizient. Der begrenzte Raum innerhalb eines Bohrungsrohrs schränkt die Designmöglichkeiten der Induktivitäten weiter ein, wodurch Induktionstechnik zur zentralen technischen Herausforderung des gesamten Prozesses ist.
Inhaltsverzeichnis
1. Typische Bauteile und Materialbereich
Die Induktionshärtung des Innenbohrung wird auf eine breite Palette von Komponenten in der Automobil-, Baumaschinen, und Industrieausrüstungsfertigung angewendet. Typische Beispiele sind Innenverzahnungen für Antriebsstränge von Elektrofahrzeugen, Innenverzahnungen von Tripod-Gehäusen, Abstandsplatten für Maschinenbau, Betonpumpenrohre, und Außenringe von Radlagern im Automobilbereich.
Bohrungsdurchmesser reichen typischerweise von 12 mm bis 200 mm, mit Materialien einschließlich 45 Stahl, S55C, 40Cr, 42CrMo, und 65Mn. Hinter dieser Vielfalt von Bauteilen liegt eine gemeinsame Prozessherausforderung: wie man eine Induktivität entwirft, die ausreichende Wärmeeffizienz liefert und eine funktionierende Abschreckkühlung im begrenzten Bohrungsraum ermöglicht.
Dies unterscheidet sich grundlegend von äußerer Oberflächenhärtung – zum Beispiel Welleninduktionshärtung oder Antriebsradhärtung — bei der sich die Spule um das Werkstück wickeln kann und den magnetischen Fluss direkt in die Oberfläche leitet. Bei Bohrungsanwendungen, jeder Millimeter des Induktorquerschnitts muss sorgfältig gerechtfertigt werden.
2. Frequenzauswahl: Der primäre Hebel für Effizienz
Für die von Natur aus niedrige Heizeffizienz von Innenbohrungen, ist eine Erhöhung der Frequenz die einzige direkt wirksame Lösung. Induktionshärten von Innenbohrungen erfordert Frequenzen über 20 kHz; für kleinere Bohrungsdurchmesser, sollte die Netzfrequenz erreichen 200 kHz oder höher.
Höhere Frequenz reduziert die Eindringtiefe des Stroms, konzentriert die Energie an der Bohrungsoberfläche und kompensiert die verringerte Effizienz der reflektierten Feldheizung. Dies ist die umgekehrte Logik gegenüber dem Härten großer Außendurchmesser, wo niedrigere Frequenzen oft benötigt werden, um eine ausreichende Gehäusetiefe zu erreichen. Die ASM International Heat Treating Society bietet umfangreiche Referenzdaten zu Induktionshärtungsparametern über verschiedene Geometrien und Materialien hinweg. Verstehen wie Frequenzklassifizierungen von Induktionsheizgeräten Abordnung mit Anwendungsanforderungen für die Auswahl der richtigen Stromversorgung unerlässlich ist.
Die praktische Regel ist einfach: da der Bohrdurchmesser abnimmt, die Frequenz muss steigen. A 15 die Bohrung kann 200–300 kHz erfordern, während a 150 Ein mm-Bohrloch kann bei 30–50 kHz effektiv gehärtet werden. Die richtige Frequenzwahl ist die wichtigste Entscheidung bei Auswahl der Induktionsheizleistung für Bohranwendungen.
3. Induktorentwurf: Technische Abwägungen unter räumlichen Einschränkungen
Das Design des Induktors für die Innenbohrung umfasst mehrere sich gegenseitig einschränkende Faktoren. Jede Designentscheidung beeinflusst die anderen, und der begrenzte Raum lässt wenig Spielraum für Fehler.
Leiterwandstärke
Die Wandstärke sollte minimiert werden — typischerweise 0,3–1 mm — unter Verwendung von T2-Kupfer, elektrolytischem Kupfer, oder sauerstofffreiem Kupfer. Dies maximiert die Leitfähigkeit und erhält gleichzeitig Platz für Flusskonzentratoren und Kühlkanäle. Jeder Zehntel eines Millimeters, der an Wanddicke eingespart wird, kann für eine effektivere Flusskonzentration verwendet werden.
Flusskonzentratorauswahl
Die Wahl des Flusskonzentrators hängt vollständig von der Betriebsfrequenz ab. Bei niedrigeren Frequenzen (20–50 kHz), Siliziumstahl-Laminationen von 0.15 mm Dicke mit hochtemperaturbeständiger Isolierung auf beiden Seiten sind geeignet. Bei höheren Frequenzen (100 kHz+), bearbeitbare Flusskonzentratoren oder importierte Flusspaste werden zu den praktischen Alternativen. Für detaillierte Hinweise zur Materialauswahl, Fluxtrol bietet umfassende technische Ressourcen zu Materialien für magnetische Flusskonzentratoren und deren anwendungsspezifischen Leistungseigenschaften. Eine bewährte ingenieurtechnische Lösung besteht darin, eine spiralige Rille in eine bearbeitbare Konzentratorstange einzufräsen und die Spule in die Rille zu wickeln – wodurch sowohl die Raumausnutzung als auch die Effizienz des magnetischen Kreises in einer einzigen Konstruktion optimiert werden..
Windungszahl und Frequenz
Einzelwendel-Induktoren sind im Allgemeinen bei hohen Frequenzen ausreichend.. Mehrwendel-Konfigurationen bei hoher Frequenz können in einigen Fällen auch ohne Flusskonzentratoren funktionieren, obwohl dies von der Bohrungsgeometrie und der erforderlichen Leistungsdichte abhängt..
Abschreckkühlung-Routing
Die Quench-Kühlung ist besonders schwierig bei Blindbohrungskomponenten, wo Wasserleitungen nicht vom Bohrungsende ausgehen können. Eine praktische Lösung für Einzelschuss-Härtung ist es, das Abschreckmittel direkt von oberhalb der Bohröffnung einzuführen, wobei die Schwerkraft zur Unterstützung der Entwässerung genutzt wird. Für Bauteile mit Durchgangsbohrung, Konventionellere Mehrkanalanordnungen sind möglich.
4. CVJ Außendurchmesser: Eine detaillierte Fallstudie zur Bohrungshärtung
Das Gleichlaufgelenk (CVJ) Der Außenring ist ein repräsentatives Beispiel, das nahezu jede Herausforderung beim Induktionshärten von Innenbohrungen veranschaulicht. Der Bohrung umfasst eine innere zylindrische Fläche und Kugelbahnen – eine komplexe Geometrie, die eine präzise Wärmeverteilung erfordert. Das Material ist typischerweise Cf53, mit einer Härteanforderung von 58–62 HRC und einer Einsatzhärtetiefe von 2,5–3,5 mm.
Scannerhärtungsverfahren
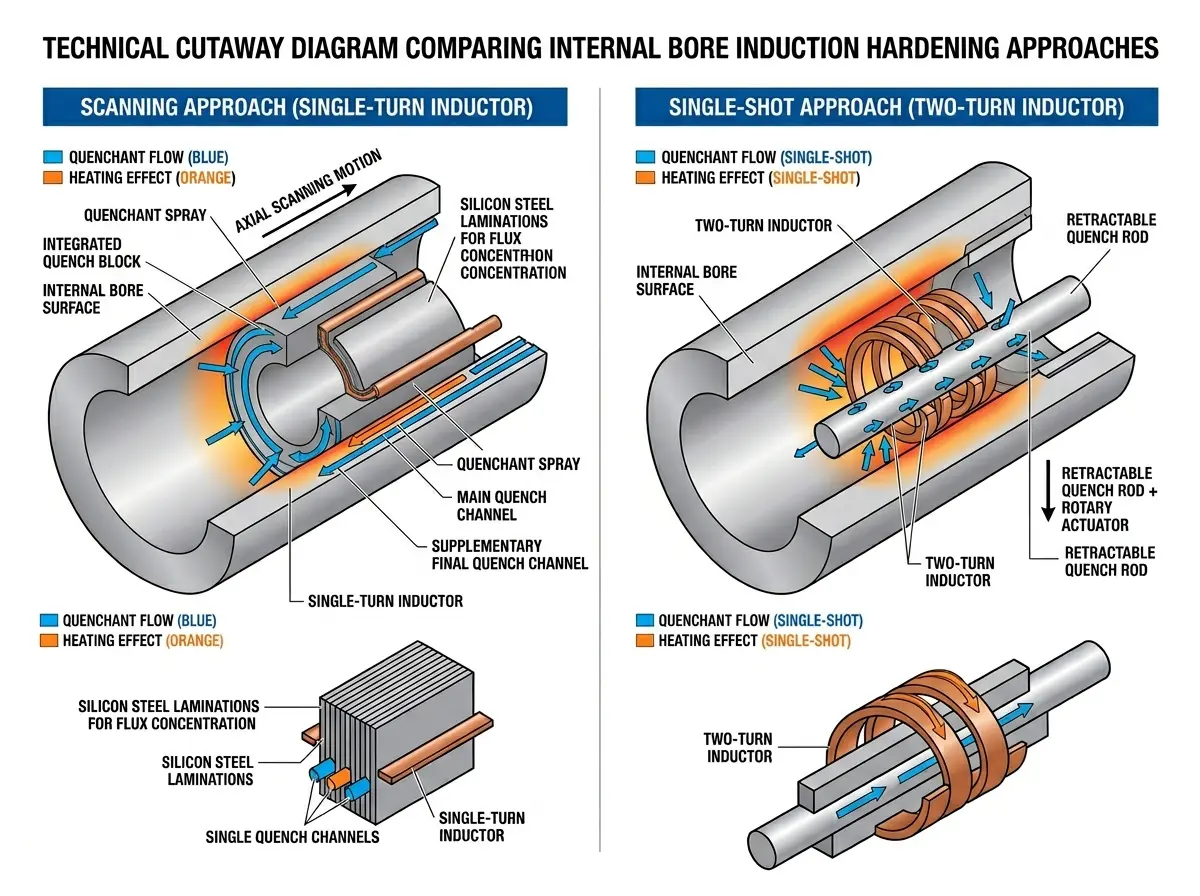
Das Werkstück wird am Wellenende eingespannt, wobei die Bohrungsöffnung nach unten zeigt. Ein Einkreis-Induktor mit 0.15 mm doppelseitig hochtemperaturisolierten Siliziumstahl-Lamellen wird verwendet. Es sind drei unabhängige Abschreckwasserkanäle erforderlich: ein externer schützender Wasserfluss, um eine Überhitzung des Bohrungsrandes zu verhindern, ein Hauptabschreckfluss für die primäre Kühlung, und ein ergänzender Endabschreckfluss, um eine gleichmäßige Schichttiefe zu gewährleisten. Die zeitliche Abfolge dieser drei Kanäle ist kritisch — eine Fehlzeit auch nur eines Kanals kann ungleichmäßige Schichttiefe oder weiche Stellen erzeugen.
Einmaliges Härteverfahren
Der einmalige Ansatz verwendet eine Zwei-Umlauf-Induktionsspule, mit der Abschreckdüse, die auf einer einziehbaren Stange entworfen ist, die nach dem Abschrecken zurückgezogen wird – eine Konfiguration, die sich gut für die Integration in automatisierte Produktionszyklen eignet. Obwohl die Zykluszeit schneller ist, erfordert diese Methode ein komplexeres Design der Induktorabdeckung und eine engere Abschreckzeitsteuerung.
Vergleich der beiden Ansätze
Scanning-Härtung stellt höhere Anforderungen an die Präzision der Induktorfertigung, führt aber tendenziell zu einer gleichmäßigeren Gehäusetiefe – ein entscheidender Vorteil in der Großserienproduktion, bei der Konsistenz oberste Priorität hat. Die Einzelschusshärtung hat eine schnellere Zykluszeit, erfordert jedoch ein ausgefeilteres Design der Induktorabdeckung und eine komplexere Steuerung des Abschreckzeitpunkts. Die Wahl zwischen ihnen hängt vom Produktionsvolumen ab, Bohrungsgeometrie, und das akzeptable Toleranzband für die Gehäusetiefe.
Für zusätzliche Anleitungen zu prozessspezifischen Härtungsherausforderungen, verweisen wir auf unsere Analyse von häufigen Induktionshärtungsfehlern bei Zahnrädern — viele der Prinzipien zur Frequenzauswahl und Abschreckungsdesign gelten gleichermaßen für Bohrungsanwendungen.
🔑 Wichtige Erkenntnis
Die Prozesslogik von Induktionshärten von Bohrungen im Inneren kann kurz und bündig ausgedrückt werden: verwenden Sie hohe Frequenz, um den inhärenten Effizienznachteil der Reflektierungsfeldheizung auszugleichen, verwenden Sie präzises Induktordesign, um innerhalb strenger räumlicher Einschränkungen zu arbeiten, und verwenden Sie Mehrkanal-Quenchkühlung, um eine gleichmäßige Oberflächenhärtetiefe zu erreichen.
Bohrungsdurchmesser, Geometrie (Durchgangsbohrung oder Sacklochbohrung), Härteanforderungen, und Härtebeschränkung zusammen bestimmen die spezifische Kombination aus Frequenz, Induktorstruktur, und Kühlungsanordnung. Es gibt keine universelle Standardlösung — jeder Teiltyp erfordert ein eigenes gezieltes Design und eine Prozessqualifikation.
Häufig gestellte Fragen
Q: Warum ist das Induktionshärten der Innenbohrung schwieriger als das Härten der Außenfläche?
Zwei Gründe. Erste, Magnetische Flusslinien verteilen sich natürlicherweise außen an der Spule — das Erwärmen einer Bohrung hängt von einem reflektierten Magnetfeld ab, welches von Natur aus weniger effizient ist. Zweitens, Der begrenzte Raum innerhalb einer Bohrung schränkt die Größe des Induktors stark ein, was schwierige technische Kompromisse zwischen Leiterstärke erzwingt, Flusskonzentratorvolumen, und Kühlkanalführung.
Q: Welche Frequenz wird für die Induktionshärtung des Innenlochs benötigt?
Die Härtung des Innenlochs erfordert Frequenzen von mindestens 20 kHz. Für kleinere Bohrungsdurchmesser (unter 30 mm), sollte die Netzfrequenz erreichen 200 kHz oder höher. Als praktische Regel: kleineres Innenloch = höhere Frequenz. A 15 mm Bohrung kann 200–300 kHz benötigen, während a 150 mm Bohrung kann effektiv bei 30–50 kHz gehärtet werden.
Q: Abtast- vs. Einzelschusshärtung – welche ist für Innenlöcher besser?
Keiner von beiden ist universell besser. Abtast-Härtung erzeugt gleichmäßigere Härtefälle, erfordert aber höhere Präzision bei der Induktorherstellung. Einmalhärtung ist in der Zykluszeit schneller und eignet sich für die automatisierte Produktion, erfordert jedoch eine komplexere Spulenzuführungsabdeckung und eine genauere Steuerung der Abschreckzeit. Die richtige Wahl hängt von der Bauteilgeometrie, dem Volumen, und den Toleranzanforderungen ab.
Q: Welches Flusskonzentrator-Material sollte ich für Bohrungsinduktoren verwenden?
Bei niedrigeren Frequenzen (20–50 kHz), 0.15 MM-Siliziumstahlbleche mit Hochtemperatur-Isolierbeschichtung funktionieren gut. Bei höheren Frequenzen (100 kHz+), bearbeitbare Flusskonzentratoren oder Flusspaste werden bevorzugt. Eine gängige Lösung ist die Bearbeitung einer spiralförmigen Nut in eine bearbeitbare Konzentratorstange und das Wickeln der Spule in die Nut für optimale Platzeffizienz.
Bedarf an Unterstützung des Bohrungshärtungsprozesses?
Kontaktieren Sie unser Ingenieurteam für anwendungsspezifische Anleitung zum Design von Innenrohrinduktoren, Frequenzauswahl, und Prozessqualifikation. Wir reagieren umgehend mit einer technischen Bewertung.


