
3 métodos probados para controlar la profundidad de endurecimiento en el endurecimiento por inducción selectiva
En muchas aplicaciones del temple por inducción solo se deben endurecer ciertas áreas de un componente—Lagersitze, Superficies de estanqueidad, Dientes de engranajes, Levas. Otras áreas deben mantenerse más blandas, para conservar la tenacidad del núcleo, reducir la deformación o cumplir con los requisitos de montaje. Es aquí donde el temple por inducción selectivo se vuelve indispensable. El objetivo es claro: inyectar calor intensivo en una zona definida mientras se mantienen frías o solo ligeramente calentadas las áreas adyacentes.
La física subyacente de Induktionserwärmung ofrece aquí una ventaja natural—el calor se genera en el metal mismo y no se transfiere desde una fuente externa. Pero para convertir esta ventaja en un patrón de endurecimiento preciso, y repetible, se requiere un diseño de inductor bien pensado. Durante el temple por avance se pueden ajustar la potencia y la velocidad de avance, mientras la bobina se mueve. En el temple de un solo disparo, donde la pieza y el inductor permanecen estacionarios, el patrón de calentamiento debe integrarse en la geometría de la bobina desde el principio.
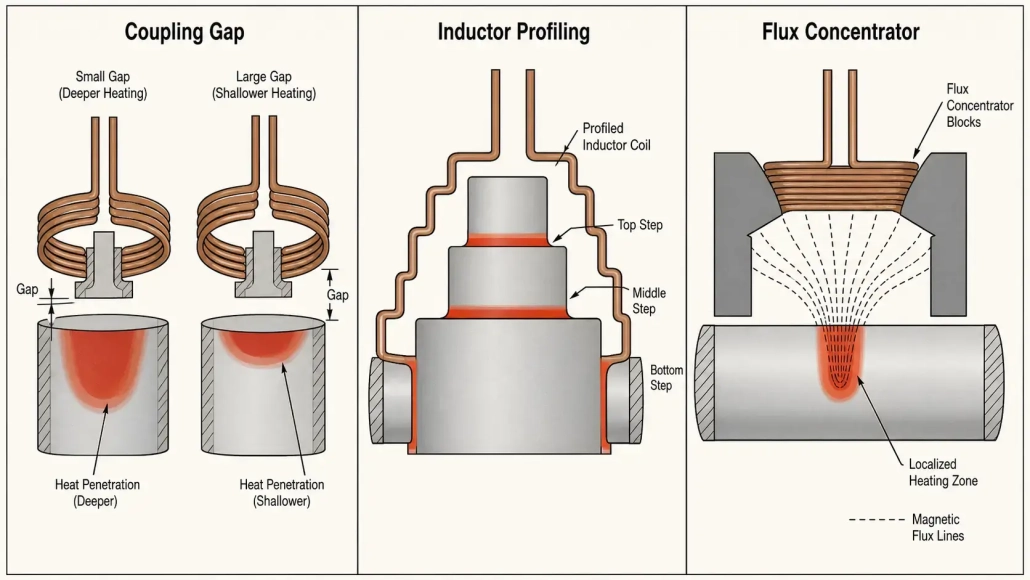
Hay tres parámetros centrales, que controlan, hacia dónde llega el calor y cuán profundamente penetra: Distancia de acoplamiento, Perfilado del inductor y concentradores de flujo. Cada uno ofrece al ingeniero un grado diferente de control. Usados conjuntamente, pueden generar un patrón de endurecimiento, que es preciso, estable y óptimamente adaptado al diseño de la pieza.
1. Distancia de acoplamiento — El primer parámetro para la intensidad de calentamiento
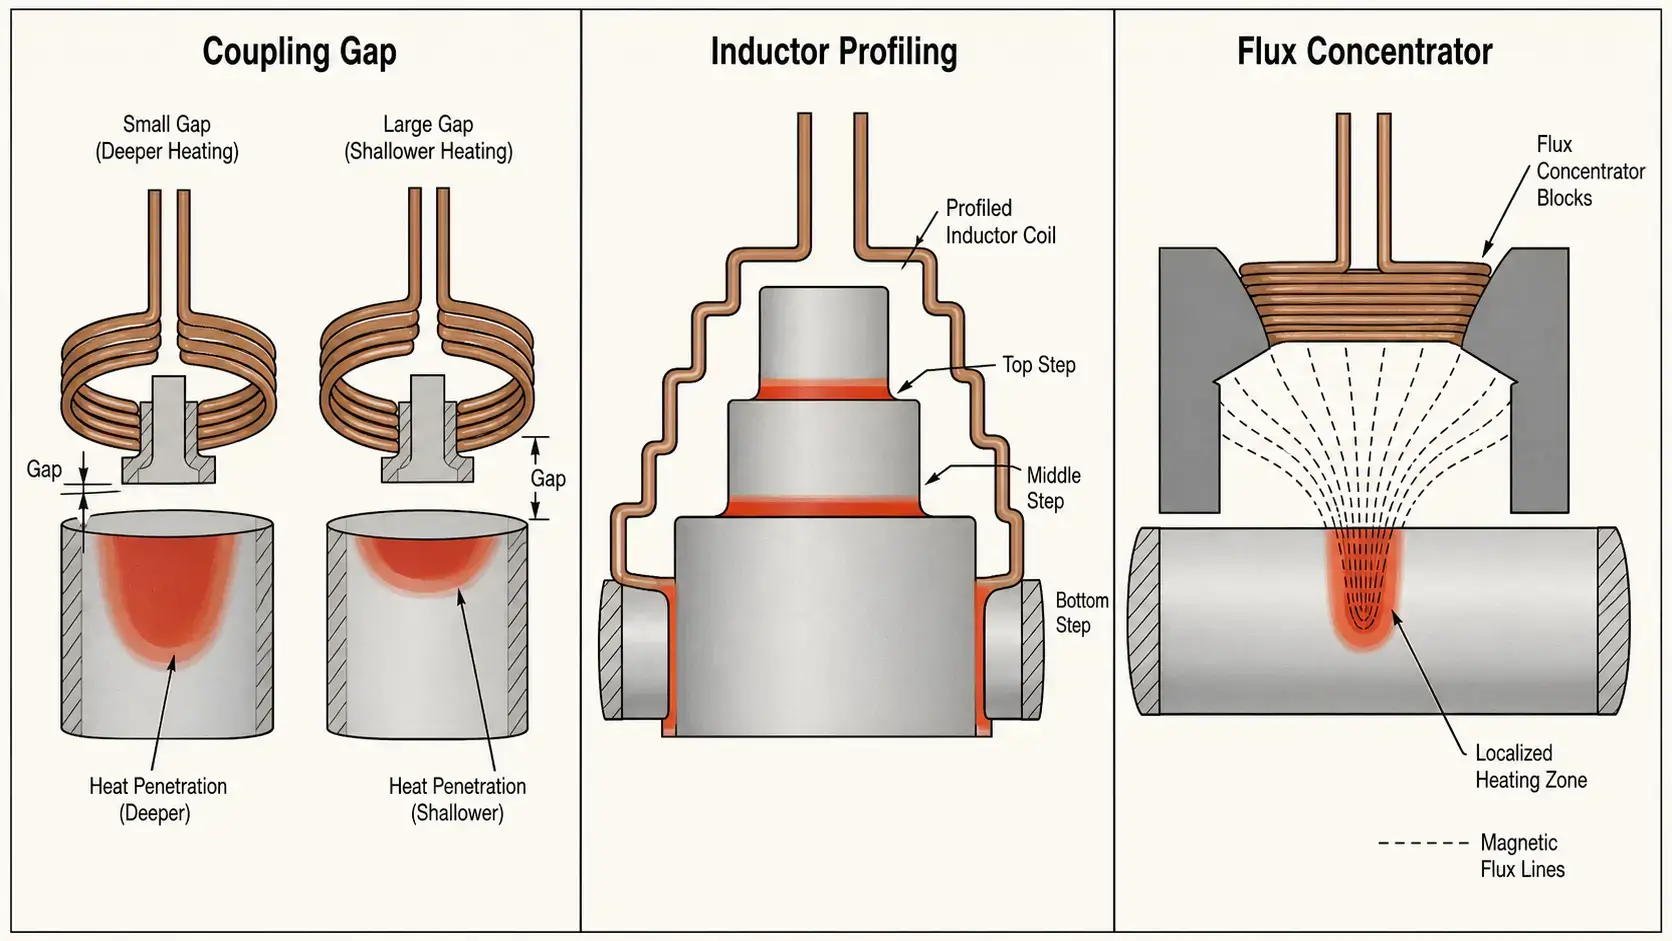
La distancia de acoplamiento es la distancia entre el inductor y la superficie de la pieza. Es la forma más sencilla y rápida, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
— 1.5–3 mm de separación: Starke Kopplung, größere Randschichttiefe (typisch 3–5 mm), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 mm de separación: Moderate Kopplung, flachere Randschicht (1–3 mm). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 mm de separación: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Sin embargo, el control del espacio solo tiene un límite práctico: En geometrías complejas con hombros, radios o cambios bruscos de sección, un espacio uniforme no puede generar una zona de calentamiento bien definida. En este punto entra en juego el perfilado.
2. Perfilado del inductor — Ajuste de la bobina a la pieza
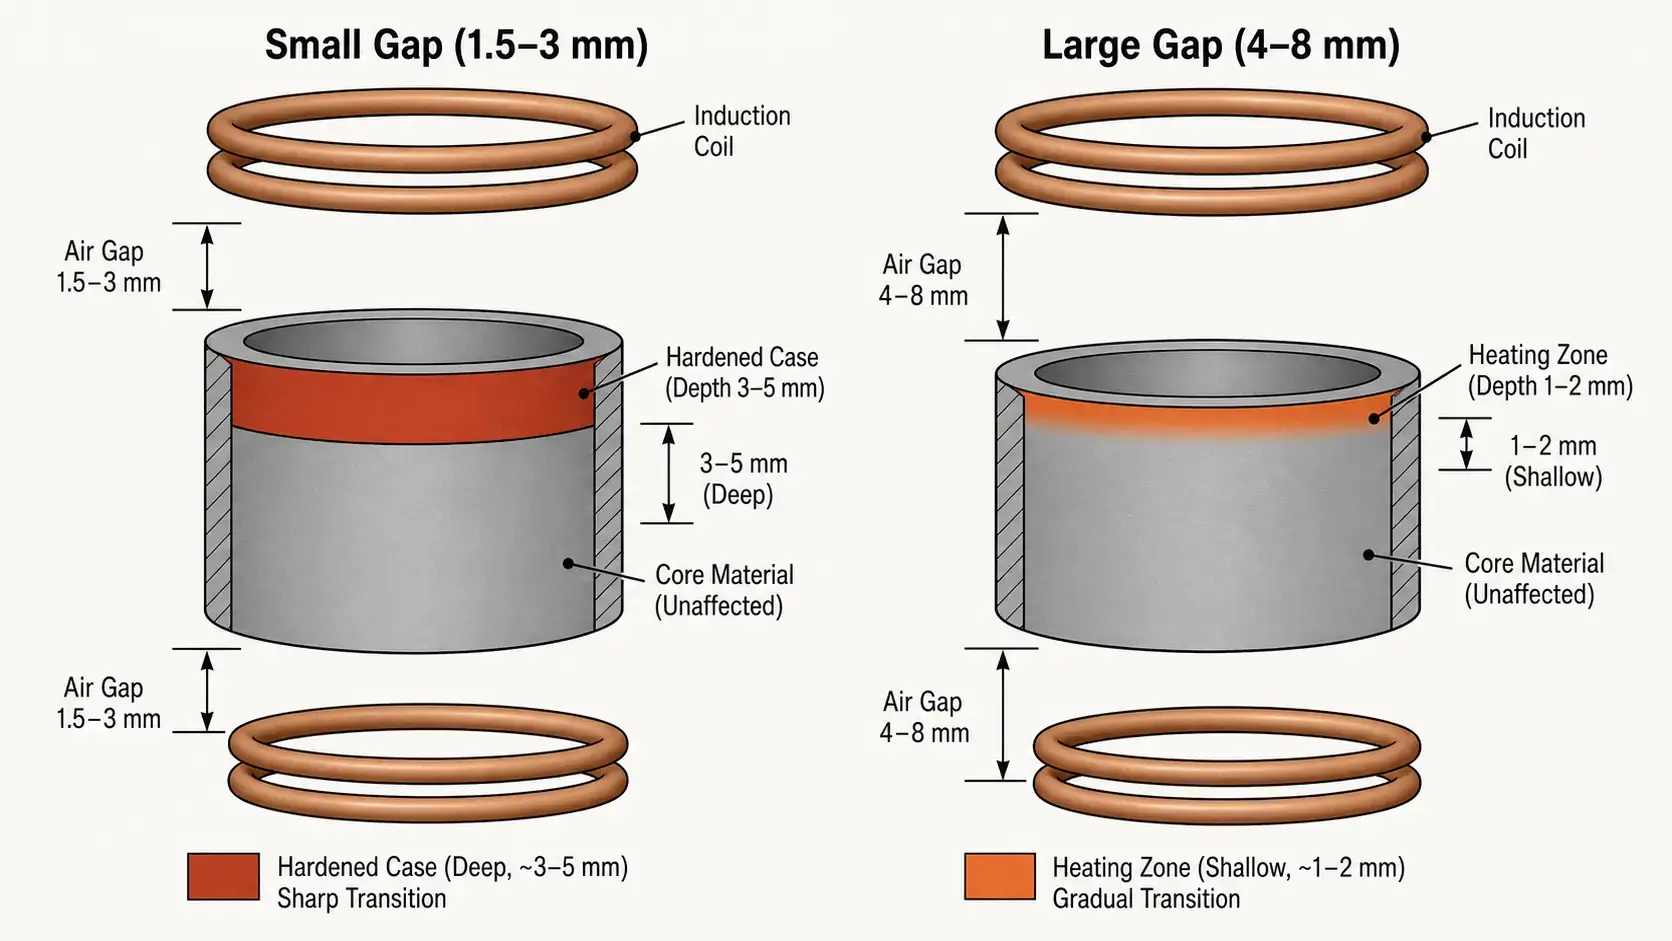
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. Die Mitte der Spule erzeugt aufgrund elektromagnetischer Randeffekte eine stärkere Erwärmung als die Kanten—das Magnetfeld ist an den Spulenenden weniger stark begrenzt, sodass die Kopplungseffizienz dort abnimmt. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, anstatt gegen sie zu arbeiten.
— Reduziert Überhitzung in der Mitte: Durch Anpassung des Spulenprofils verhindern Sie das tonnenförmige Muster und erzielen eine gleichmäßigere Randschichttiefe von einem Ende zum anderen.
— Verbessert die Kantenerwärmung: Eine engere Kopplung an den Spulenenden kompensiert den natürlichen Abfall der Feldstärke.
— Passt die gehärtete Zone an die Bauteilform an: Bei abgesetzten Wellen, Achsen mit Schultern und Bauteilen mit mehreren Durchmessern sorgt die Profilierung dafür, dass die Randschichttiefe über Geometrieänderungen hinweg konstant bleibt.
— Controla la profundidad de endurecimiento final de manera más uniforme: Una bobina bien perfilada reduce la necesidad de ajuste de potencia durante la producción.
El perfilado es especialmente valioso para piezas con hombros, Escalones, Transiciones o múltiples superficies, que requieren diferentes niveles de endurecimiento. Aplicaciones como el Endurecimiento de agujeros internos dependen en gran medida del perfilado, ya que la bobina debe ajustarse a una geometría de ID limitada y al mismo tiempo generar una capa uniforme alrededor del perímetro del orificio.
3. Concentradores de flujo — Precisión, cuando la separación y el perfil no son suficientes
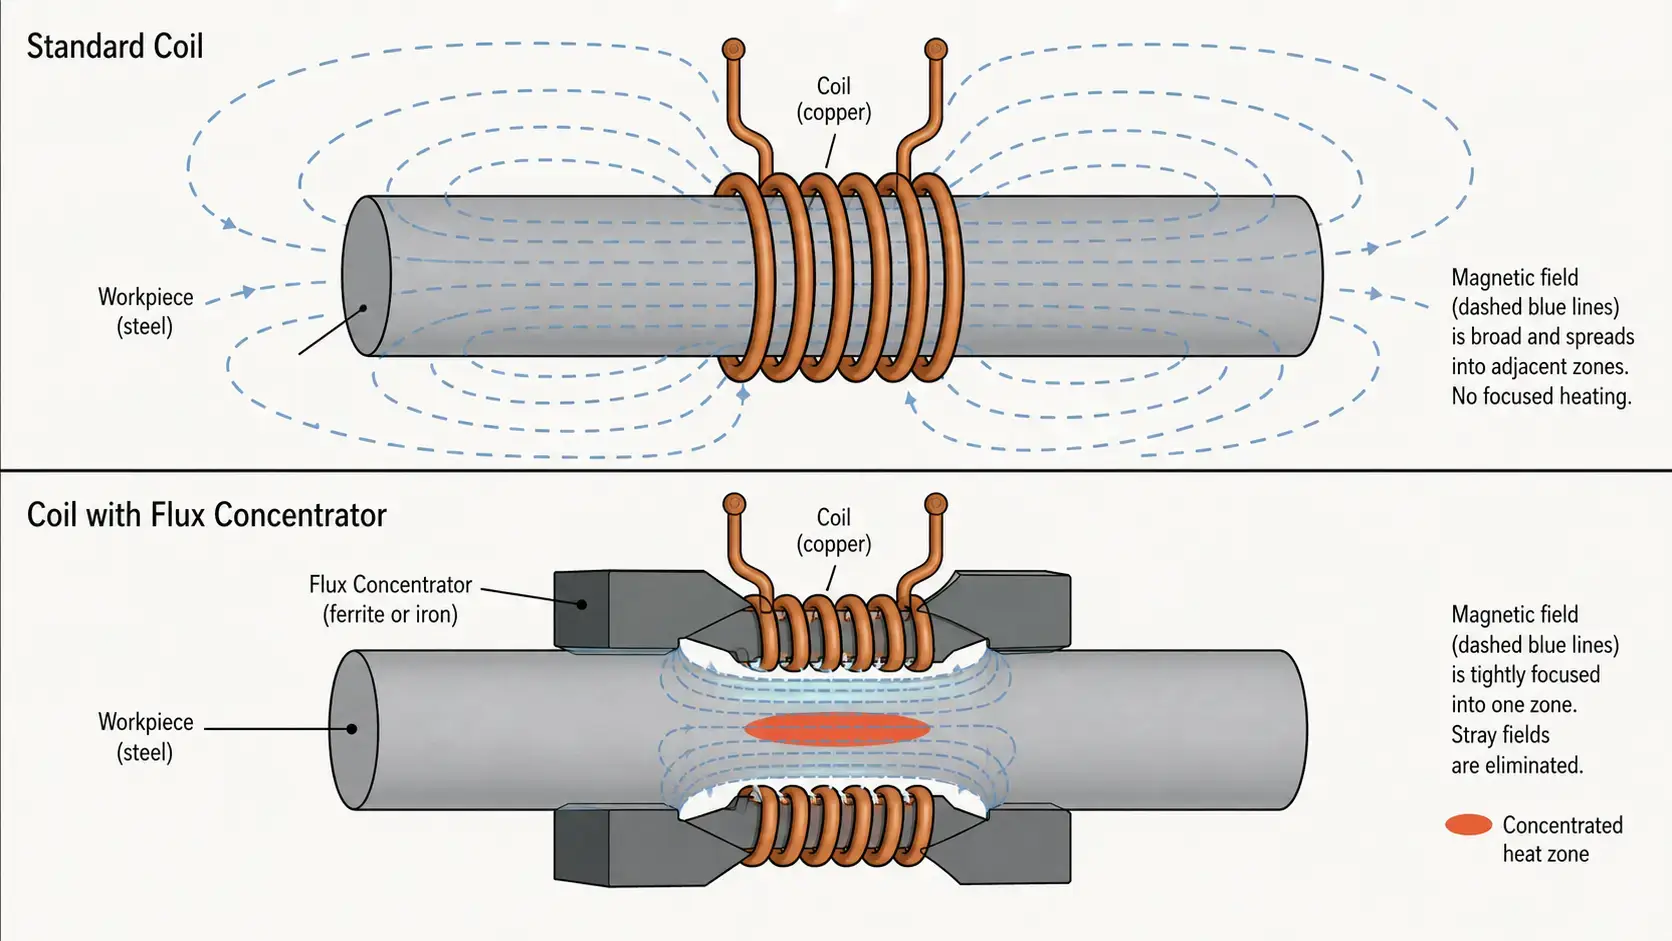
Si la separación de acoplamiento es el ajuste grueso y el perfilado es el ajuste de forma, los concentradores de flujo son la herramienta para el ajuste fino. Un concentrador de flujo es un material magnético, que se coloca sobre o cerca del inductor y que desvía el campo magnético—esencialmente bloquea áreas, que desea proteger, y concentra el campo en áreas, die Sie erwärmen möchten. Er verändert weder die Spulengeometrie noch die Bauteilposition. Er verändert, wohin der magnetische Fluss tatsächlich verläuft.
Mit einem richtig ausgelegten Flusskonzentrator kann der Ingenieur drei Dinge gleichzeitig steuern: wo die Wärme eingebracht wird, wie intensiv sie in den einzelnen Zonen ist und wie gleichmäßig die Temperatur über die Zielzone hinweg wird. Dadurch sind Flusskonzentratoren unverzichtbar, wenn ein Bauteil entlang seiner Länge deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-Rango de frecuencia ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 kHz. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 kHz. Baja conductividad eléctrica mantiene las pérdidas por corrientes parásitas bajo control, buena permeabilidad en frecuencias de rango medio.
— Materiales compuestos ferromagnéticos blandos (SMC): Para frecuencias más altas, por encima de 100 kHz. Materiales en polvo prensados con espacios de aire distribuidos, muy bajas pérdidas por corrientes parásitas, pueden ser trabajados en formas complejas.
En muchas aplicaciones de templado por inducción selectiva los concentradores de flujo ofrecen un control espacial más fino, que el que se puede lograr únicamente mediante el ajuste de huecos o perfilado. El compromiso consiste en, que hacen la interpretación más compleja y aumentan los costos de material—pero en componentes con requisitos estrictos para el patrón de dureza, a menudo son la única solución práctica.
4. Cómo combinar los tres métodos
Al templar en la producción, los mejores resultados rara vez se obtienen usando solo un método. Cada palanca de ajuste tiene una fuerza diferente, y juntas actúan en una jerarquía lógica:
| Método | Regelpräzision | Impacto en los costos | Más adecuado para |
|---|---|---|---|
| Distancia de acoplamiento | Bajo–Mittel | Mínimo | Ajuste de intensidad amplio, Coordinación del proceso |
| Perfilado del inductor | Mittel–Hoch | Moderado | Adaptación a las contornos de la pieza, Reducción de efectos en los bordes |
| Concentradores de flujo | Hoch | Más alto | Control de zonas con precisión puntual, Formación de campo compleja |
Una secuencia de diseño práctica es la siguiente: Comience con la distancia de acoplamiento, para establecer la intensidad de calentamiento amplia a lo largo de la pieza. Luego use el perfilado del inductor, para adaptar la forma de la bobina a la geometría de la pieza—para compensar los efectos de los bordes, para seguir los contornos y para abrir sobre áreas, que deben mantenerse frías. Agregue finalmente concentradores de flujo para el ajuste fino: para desviar el flujo disperso de las zonas protegidas y concentrarlo en la zona objetivo.
Cuando se utilizan estos tres instrumentos de manera conjunta, el inductor proporciona el calor exactamente allí, donde se necesita—y las mantiene alejadas de, que deben permanecer no endurecidos. El proceso se vuelve más estable, porque cada método aborda una fuente de variación diferente: La distancia controla la fuerza de acoplamiento, la perfilación se encarga del ajuste geométrico, y los concentradores de flujo se encargan de la formación del campo.
5. Endurecimiento por escaneo vs. Endurecimiento de un solo disparo
La elección entre endurecimiento por escaneo y endurecimiento de un solo disparo influye, en cuánto de su control de zonas debe integrarse en la bobina y cuánto puede controlarse a través de los parámetros del proceso. En el endurecimiento por escaneo, el inductor se mueve a lo largo de la pieza durante el calentamiento. Puede variar la potencia, la velocidad de avance y el tiempo de permanencia, während die Spule verschiedene Zonen durchläuft. Diese dynamische Regelung erleichtert es, unterschiedliche Einhärtetiefen entlang eines einzelnen Bauteils zu erzeugen, ohne eine komplexe Spulengeometrie zu benötigen.
Beim Single-Shot-Härten bleiben Induktor und Werkstück stationär. Das gesamte Erwärmungsmuster wird festgelegt, bevor die Leistung eingeschaltet wird—durch die Spulengeometrie, den Kopplungsabstand an jedem Punkt und alle installierten Flusskonzentratoren. Durante el ciclo de calentamiento no hay ajuste en tiempo real. Por esta razón, las aplicaciones de disparo único dependen desde el principio en mayor medida de la calidad del diseño de la bobina. Las tres palancas de diseño descritas arriba—Separación, Perfilado, Concentradores de flujo—no son opcionales en el endurecimiento de disparo único; son los principales medios de control.
Si su aplicación requiere un endurecimiento local preciso y su volumen de producción justifica una herramienta de disparo único, sollte der Induktor mit derselben Sorgfalt ausgelegt werden wie die Stromversorgung und die Prozesseinstellungen. Einen ausführlicheren Vergleich von Scanning- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Selección de un sistema de temple por inducción.
6. 5 Consejos prácticos de diseño para un mejor control de zonas
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, al sobrecalentar las áreas, que de todos modos se calientan más rápido.
— 2. Revise la geometría del componente a tiempo. La forma de la pieza de trabajo—Cambios de sección transversal, Radios, Hombros, Ranuras para chavetas—tiene una gran influencia en la uniformidad del calentamiento. Características, que concentran o dispersan el campo magnético, deben ser detectadas, antes de que comience el diseño de la bobina, y no solo descubiertas durante las pruebas del proceso.
— 3. Pruebe los cambios de distancia de manera sistemática. Un cambio en la distancia de acoplamiento de 1 mm puede producir una diferencia medible en la profundidad de endurecimiento. Varíe la distancia al configurar en pasos controlados y documente el resultado. Estos datos se utilizarán como base para las tolerancias de producción.
— 4. Utilice la perfilación, para reducir inicialmente los efectos de borde. Antes de añadir concentradores de flujo, optimice el perfil del bobinado. La perfilación es generalmente la forma más rápida, para mejorar la uniformidad de extremo a extremo, y evita los costos adicionales de material y la mayor complejidad en el montaje, lo que los concentradores conllevan.
— 5. Utilice concentradores de flujo, si necesita un control más preciso. Si el patrón de calentamiento sigue siendo demasiado amplio o irregular después de la optimización de la distancia y el perfil, los concentradores de flujo pueden delimitarlo de manera más nítida. Son especialmente eficaces, si necesita un límite de transición duro entre una zona endurecida y un área adyacente más blanda—por ejemplo, dentro de unos pocos milímetros de una ranura de anillo de seguridad o un taladro de aceite.
El hilo conductor en los cinco consejos: El diseño del inductor determina el control de zonas. La Alimentación eléctrica proporciona la energía, pero la bobina determina, a dónde llega realmente esta energía. Más sobre esto, lo que puede suceder, si el control de zonas es insuficiente, aprenda en nuestra guía sobre errores comunes en el endurecimiento por inducción. Trata los síntomas—profundidad de endurecimiento desigual, puntos blandos y desplazamiento del patrón—que a menudo se deben al diseño del inductor.
Wichtigste Erkenntnis
Endurecimiento por inducción selectiva significa, llevar el calor al lugar correcto y controlarlo, qué tan profundo penetra este calor—ni más ni menos. Para aplicaciones con endurecimiento localizado, los tres factores de diseño más importantes son la distancia de acoplamiento para el control aproximado de la intensidad, la perfilación del inductor para adaptarse a la geometría y los concentradores de flujo para una conformación precisa del campo. Si se aplican uno tras otro—primero la distancia, luego el perfil, luego los concentradores—, permiten un patrón de calentamiento, que sea preciso, estable y bien ajustado al plano de la pieza. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
Preguntas frecuentes
F: Was ist selektives Induktionshärten?
A: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- hasta que las zonas propensas a fatiga alcancen la dureza requerida.
F: ¿Cómo se puede controlar más fácilmente la profundidad de endurecimiento??
A: La distancia de acoplamiento es el punto de partida más sencillo. Una distancia menor (1,5–3 mm) aumenta el acoplamiento electromagnético y genera una mayor profundidad de endurecimiento. Una distancia mayor (3–10 mm) debilita el acoplamiento y produce un endurecimiento menor o nulo. Die Einstellung des Abstands erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
A: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 kHz), Ferrit für mittlere Frequenzen (10–100 kHz) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 kHz). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: Lässt sich Vorschubhärten leichter steuern als Single-Shot-Härten?
A: Im Allgemeinen ja. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit dynamisch angepasst werden, während sich die Spule über verschiedene Zonen bewegt. Beim Single-Shot-Härten wird das gesamte Erwärmungsmuster in einem stationären Zyklus erzeugt, sodass das Spulendesign—Separación, Profilierung und Flusskonzentratoren—das Ergebnis bestimmt. Single-Shot erfordert mehr Engineering im Vorfeld, sin embargo, puede lograr un mayor rendimiento en la producción en serie.
¿Necesita una bobina personalizada para el endurecimiento selectivo??
Compártanos la geometría de sus componentes, Zonas objetivo, Requisitos de la profundidad de endurecimiento y su volumen de producción con. Le apoyamos en el diseño de un inductor, que lleva el calor exactamente donde lo necesita, donde lo necesita.







