
3 선택적 유도 경화 시 경화 깊이를 제어하는 검증된 방법
유도 경화의 많은 응용에서 부품의 특정 영역만 경화되어야 합니다—베어링 좌석, 밀폐면, 기어 이빨, 캠. 다른 영역은 더 부드럽게 유지되어야 합니다, 핵심 인성을 유지하기 위해, 변형을 줄이기 위해 또는 조립 요구사항을 만족시키기 위해. 바로 여기서 선택적 유도 경화 필수적이다. 목표는 명확하다: 정의된 영역에 집중적인 열을 가하면서 동시에 인접 영역은 차갑게 하거나 약간만 가열하도록 유지.
그 기초가 되는 물리학은 Induktionserwärmung 여기서 자연스러운 장점을 제공한다—열은 외부 소스에서 전달되는 것이 아니라 금속 자체에서 발생한다. 하지만 이 장점을 정밀하고, 재현 가능한 경화 패턴으로 구현하려면, 신중한 인덕터 설계가 필요하다. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit angepasst werden, während sich die Spule bewegt. Beim Single-Shot-Härten, bei dem Bauteil und Induktor stationär bleiben, muss das Erwärmungsmuster von Anfang an in die Spulengeometrie integriert sein.
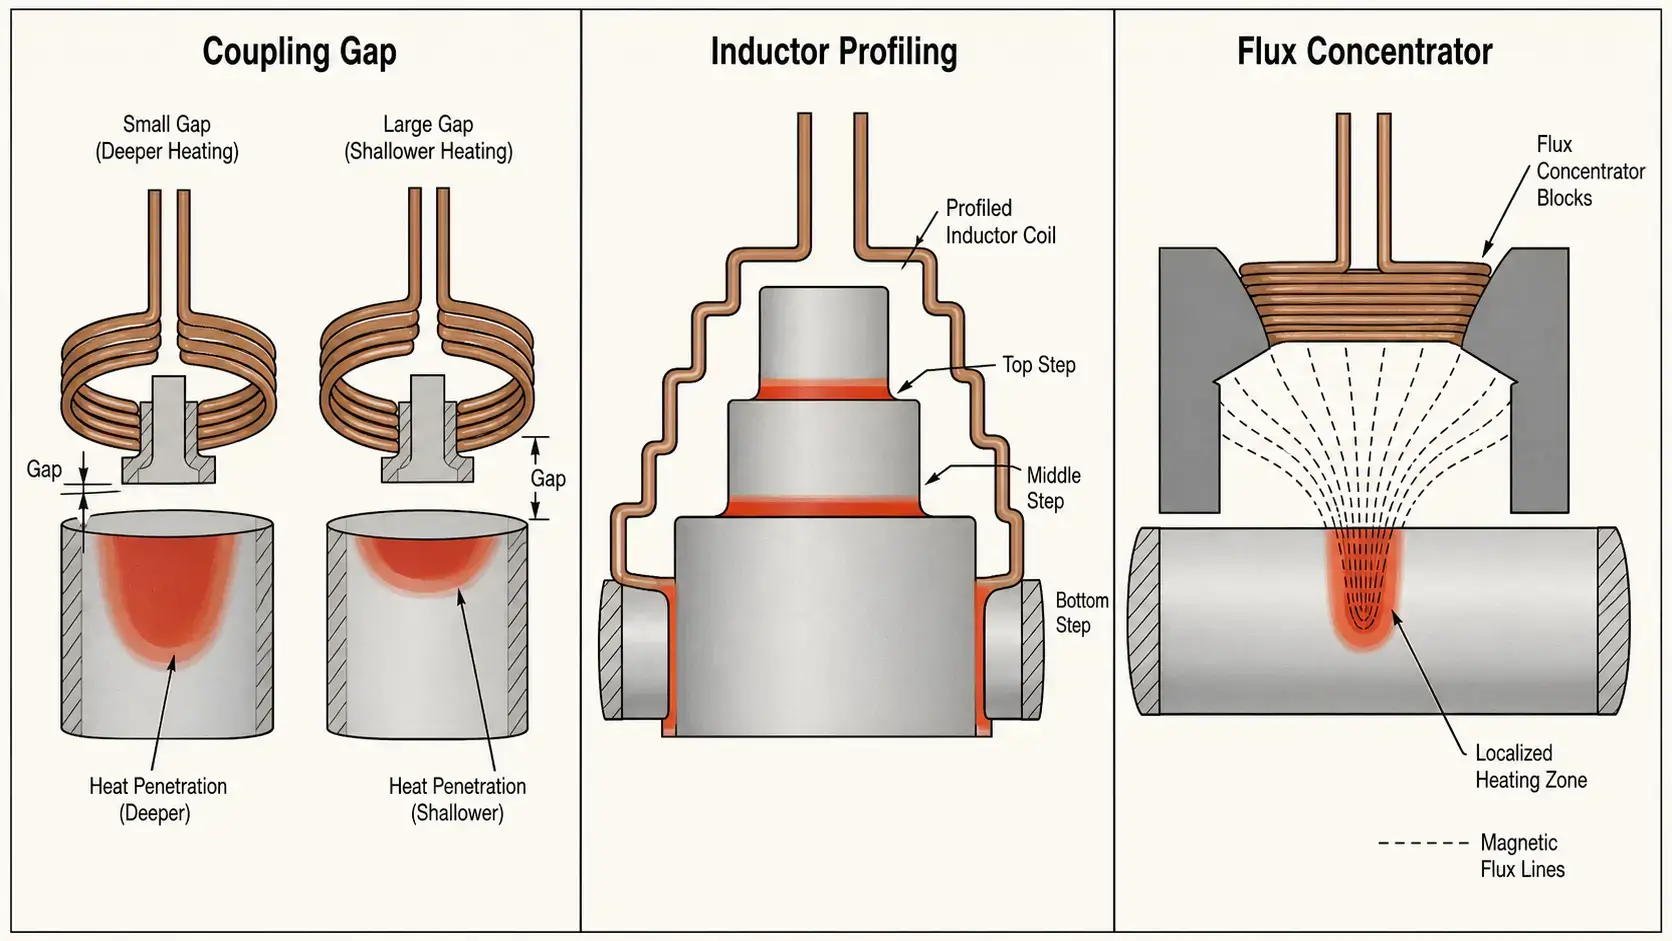
Es gibt drei zentrale Stellgrößen, die steuern, wohin die Wärme gelangt und wie tief sie eindringt: Kopplungsabstand, Induktorprofilierung und Flusskonzentratoren. Jede bietet dem Ingenieur ein unterschiedliches Maß an Kontrolle. Gemeinsam eingesetzt, 그들은 경도 패턴을 생성할 수 있습니다, 정확하게, 부품 구조에 맞게 안정적이고 최적화된.
| 1. Kopplungsabstand: 첫 번째 조절 변수 | 2. 인덕터 프로파일링: 형상이 중요함 |
| 3. 플럭스 집중기: 정밀한 제어 | 4. 세 가지 방법을 모두 결합하는 방법 |
| 5. 전위경화 vs. 싱글샷 경화 | 6. 5 실용적인 설계 팁 |
| 7. 주요 발견 사항 | 8. 자주 묻는 질문(FAQ) |
1. Kopplungsabstand — 가열 강도의 첫 번째 조절 변수
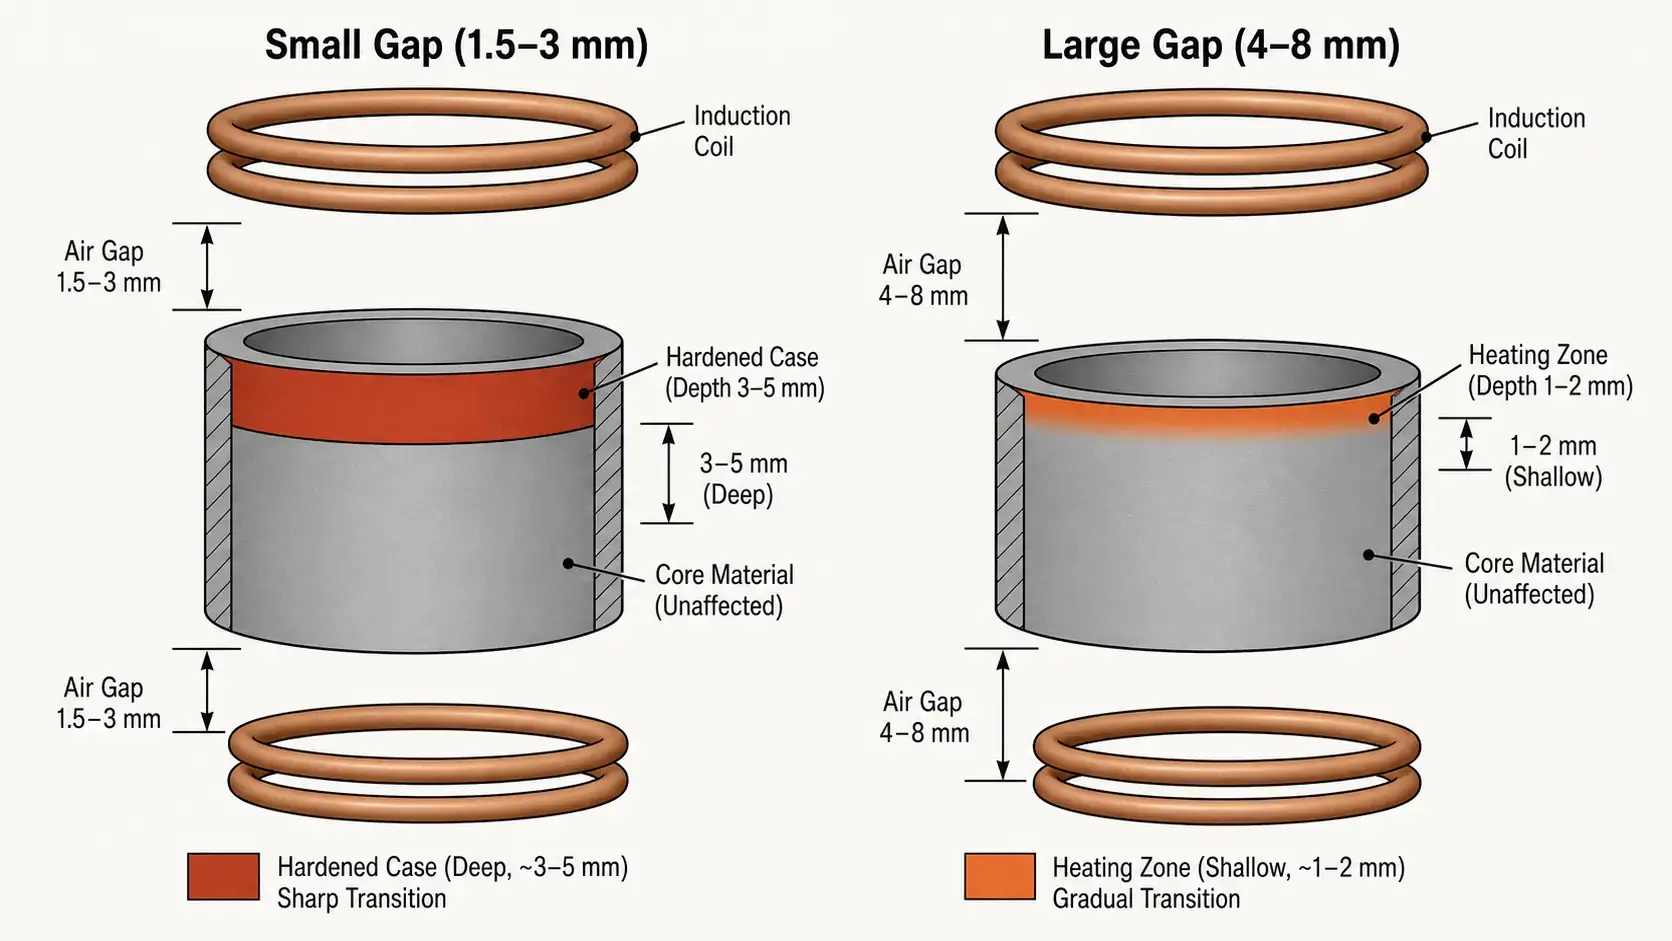
Der Kopplungsabstand ist der Abstand zwischen dem Induktor und der Werkstückoberfläche. Er ist die einfachste und schnellste Möglichkeit, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
— 1.5–3 mm Spalt: Starke Kopplung, größere Randschichttiefe (typisch 3–5 mm), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 mm Spalt: Moderate Kopplung, flachere Randschicht (1–3 mm). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 mm Spalt: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. 이 시점에서 프로파일링이 수행된다.
2. 인덕터 프로파일링 — 부품에 맞춘 코일 조정
직선 원통형 인덕터는 부품을 한쪽 끝에서 다른 끝까지 균일하게 가열하지 못한다. 코일 중앙은 전자기 경계 효과 때문에 가장자리보다 더 강한 가열을 발생시킨다—자기장은 코일 끝에서 덜 강하게 제한된다, 그래서 그곳에서 결합 효율이 감소한다. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, 그들에 맞서 싸우는 대신.
— 중앙의 과열을 줄입니다: 코일 프로파일을 조정하여 통 모양 패턴을 방지하고 양 끝에서 더 균일한 경계층 깊이를 얻습니다.
— 모서리 가열을 개선합니다: 코일 끝과의 더 밀접한 결합은 필드 강도의 자연스러운 감소를 보상합니다.
— 경화 영역을 부품 형상에 맞춥니다: 분리된 샤프트에서, 어깨가 있는 축과 여러 직경을 가진 부품에서 프로파일링이 이를 보장합니다, dass die Randschichttiefe über Geometrieänderungen hinweg konstant bleibt.
— Steuert die endgültige Härtetiefe gleichmäßiger: Eine gut profilierte Spule reduziert den Bedarf an Leistungsnachregelung während der Produktion.
Profilierung ist besonders wertvoll für Bauteile mit Schultern, Stufen, Übergängen oder mehreren Oberflächen, die unterschiedliche Härtungsniveaus erfordern. Anwendungen wie das Härten von Innenbohrungen hängen stark von der Profilierung ab, da die Spule sich an eine begrenzte ID-Geometrie anpassen und gleichzeitig eine gleichmäßige Randschicht um den Umfang der Bohrung erzeugen muss.
3. 플럭스 집중기 — 정밀성, 갭과 프로필이 충분하지 않은 경우
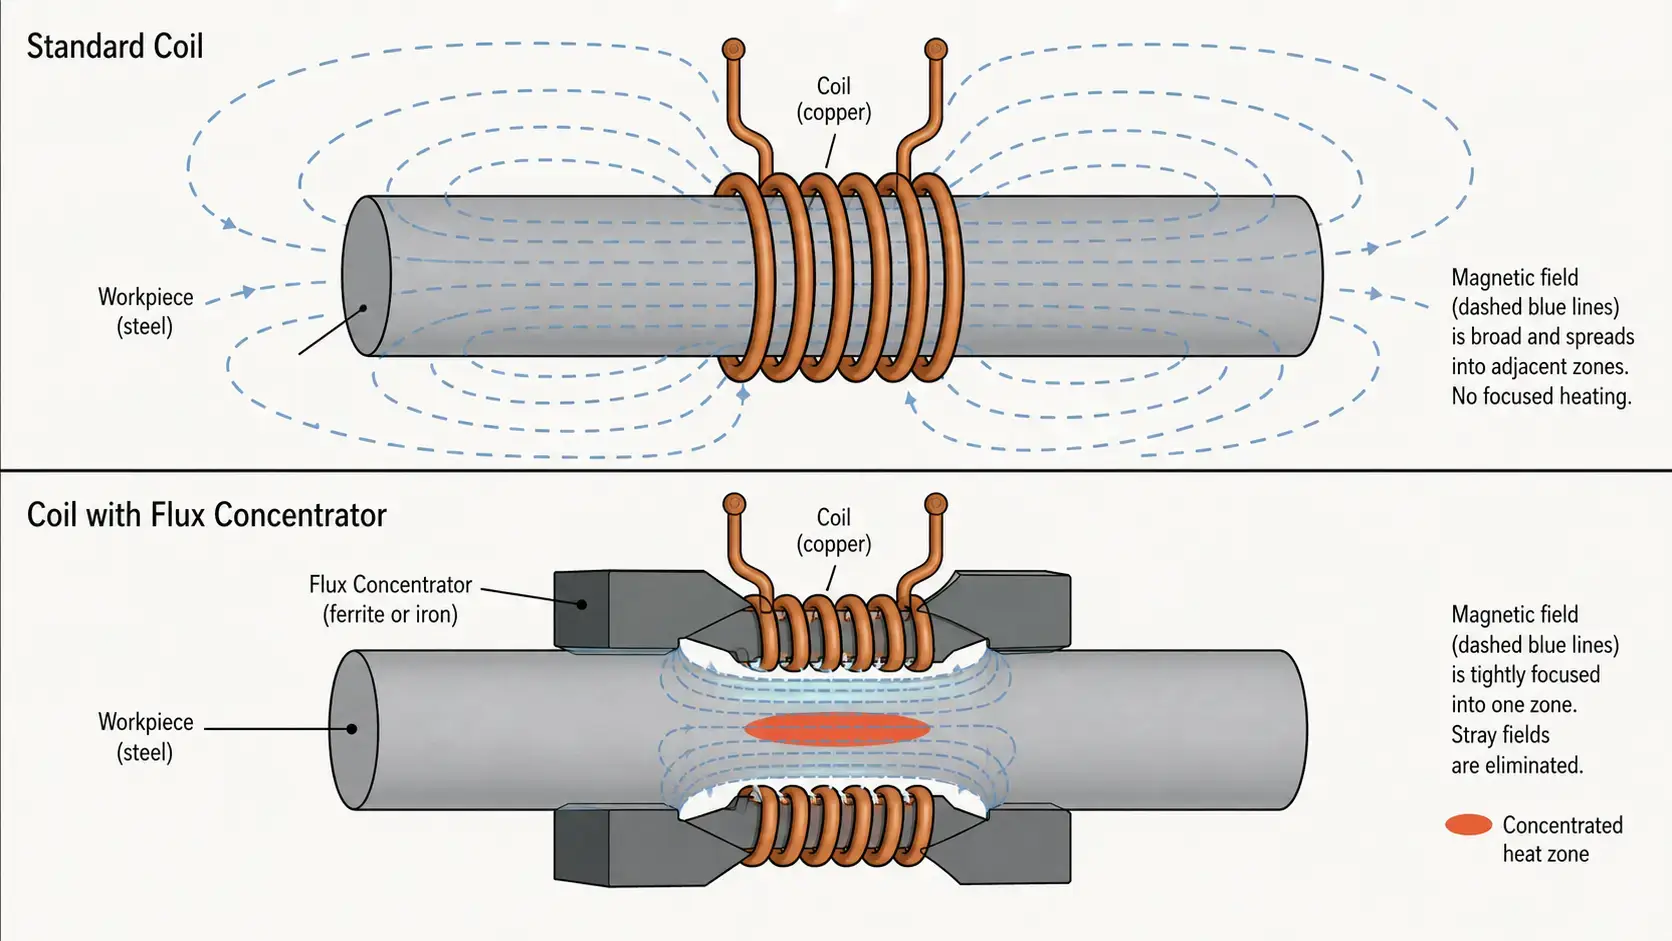
Wenn der Kopplungsspalt die Grobeinstellung und die Profilierung die Formanpassung ist, sind Flusskonzentratoren das Werkzeug zur Feinabstimmung. Ein Flusskonzentrator ist ein magnetisches Material, das auf oder nahe am Induktor platziert wird und das Magnetfeld umlenkt—im Wesentlichen schirmt es Bereiche ab, die Sie schützen möchten, und bündelt das Feld in Bereichen, die Sie erwärmen möchten. Er verändert weder die Spulengeometrie noch die Bauteilposition. Er verändert, wohin der magnetische Fluss tatsächlich verläuft.
Mit einem richtig ausgelegten Flusskonzentrator kann der Ingenieur drei Dinge gleichzeitig steuern: wo die Wärme eingebracht wird, wie intensiv sie in den einzelnen Zonen ist und wie gleichmäßig die Temperatur über die Zielzone hinweg wird. Dadurch sind Flusskonzentratoren unverzichtbar, wenn ein Bauteil entlang seiner Länge deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-주파수 범위 ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 kHz. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 kHz. Geringe elektrische Leitfähigkeit hält Wirbelstromverluste beherrschbar, gute Permeabilität bei Frequenzen im mittleren Bereich.
— Weichmagnetische Verbundwerkstoffe (SMC): Für höhere Frequenzen über 100 kHz. Gepresste Pulverwerkstoffe mit verteilten Luftspalten, sehr geringe Wirbelstromverluste, können zu komplexen Formen bearbeitet werden.
In vielen Anwendungen des selektiven Induktionshärtens bieten Flusskonzentratoren eine feinere räumliche Steuerung, als sie allein durch Spaltanpassung oder Profilierung erreicht werden kann. Der Kompromiss besteht darin, dass sie die Auslegung komplexer machen und die Materialkosten erhöhen—doch bei Bauteilen mit engen Vorgaben für das Härtebild sind sie oft die einzige praktikable Lösung.
4. 세 가지 방법을 모두 결합하는 방법
Beim Härten in der Produktion entstehen die besten Ergebnisse selten durch den Einsatz nur einer einzigen Methode. Jeder Stellhebel hat eine andere Stärke, und zusammen wirken sie in einer logischen Hierarchie:
| Methode | 규칙 정밀도 | 비용 영향 | Am besten geeignet für |
|---|---|---|---|
| Kopplungsabstand | 낮음–중간 | 최소 | 넓은 강도 조정, 공정 조율 |
| 인덕터 프로파일링 | 중간–높음 | Moderat | 부품 윤곽에 맞춘 조정, 모서리 효과 감소 |
| 플럭스 집중기 | 높음 | Höher | 정확한 영역 제어, 복잡한 필드 형성 |
실용적인 설계 순서는 다음과 같습니다: 결합 거리를 시작하십시오, 부품 전체에 걸친 넓은 가열 강도를 설정하기 위해. 그런 다음 인덕터 프로파일링을 사용하여, 코일 형태를 공작물 형상에 맞추고—모서리 효과를 보정하기 위해, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, wo sie benötigt wird—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: 간격은 결합 강도를 조절하고, 프로파일링은 기하학적 조정을 담당하며, 유동 집중 장치는 필드 형성을 수행합니다.
5. 스캔 경화 대. 싱글샷 경화
스캔 경화와 싱글샷 경화 중 선택은, 코일에 통합해야 하는 존 제어의 양과 공정 매개변수로 제어할 수 있는 양에 영향을 미칩니다. 스캔 경화에서는 부품을 따라 가열하는 동안 인덕터가 이동합니다. 전력,, 이송 속도 및 체류 시간을 조절할 수 있습니다, 코일이 다양한 구간을 통과하는 동안. 이 동적 제어는 쉽게 만들어 준다, 단일 부품을 따라 서로 다른 경화 깊이를 생성하는 것을, 복잡한 코일 구조를 필요로 하지 않고.
싱글-샷 경화에서는 인덕터와 작업물이 고정되어 있으며. 전체 가열 패턴이 설정된다, 전원이 켜지기 전에—코일 구조를 통해, 각 점에서의 결합 거리와 설치된 모든 플럭스 집중기를 고려하여. 예열 사이클 동안 실시간 조정이 없습니다. 이 때문에 싱글 샷 응용 프로그램은 처음부터 코일 설계 품질에 더 많이 의존합니다. 위에서 설명한 세 가지 설계 레버—Abstand, 프로파일링, 플럭스 집중기—싱글 샷 경화에서는 선택 사항이 아닙니다; 이것들은 주요 제어 수단입니다.
응용 프로그램이 정밀한 국소 경화를 필요로 하고 생산량이 싱글 샷 도구를 정당화한다면, 소르테 더 인듀크터 미 데르셀벤 소르그팔트 ausgelegt werden wie die Stromversorgung und die Prozesseinstellungen. Einen ausführlicheren Vergleich von Scanning- 그리고 단발 시스템엔 Sie in unserem Leitfaden zur Auswahl eines Induktionshärtesystems.
6. 5 praktische Konstruktionstipps für eine bessere Zonenkontrolle
— 1. Verlassen Sie sich nicht allein die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, 영역을 과열시키는 방식으로, die ohnehin am schnellsten warm werden.
— 2. Prüfen Sie die Bauteilgeometrie frühzeitig. Die Form des Werkstücks—Querschnittsänderungen, Radien, Schultern, Passfedernuten—hat einen großen Einfluss auf die Gleichmäßigkeit der Erwärmung. Merkmale, die das Magnetfeld bündeln oder streuen, sollten erkannt werden, bevor die Spulenauslegung beginnt, und nicht erst bei Prozessversuchen entdeckt werden.
— 3. Testen Sie Abstandsänderungen systematisch. Eine Änderung des Kopplungsabstands um 1 mm kann einen messbaren Unterschied in der Einhärtetiefe bewirken. Variieren Sie beim Einrichten den Abstand in kontrollierten Schritten und dokumentieren Sie das Ergebnis. Diese Daten werden zur Grundlage für Produktionstoleranzen.
— 4. Nutzen Sie Profilierung, um zunächst Randeffekte zu reduzieren. Bevor Sie Flusskonzentratoren hinzufügen, optimieren Sie das Spulenprofil. Profilierung ist in der Regel der schnellste Weg, um die Gleichmäßigkeit von Ende zu Ende zu verbessern, und vermeidet die zusätzlichen Materialkosten und die höhere Montagekomplexität, die Konzentratoren mit sich bringen.
— 5. Setzen Sie Flusskonzentratoren ein, wenn Sie eine engere Kontrolle benötigen. Wenn das Erwärmungsmuster nach der Optimierung von Abstand und Profil noch zu breit oder ungleichmäßig ist, können Flusskonzentratoren es schärfer abgrenzen. Sie sind besonders wirksam, wenn Sie eine harte Übergangsgrenze zwischen einer gehärteten Zone und einem angrenzenden weichen Bereich benötigen—우 바이스피엘 인nerhalb 웬니어 밀리미터 한 번 더 많은 것들.
Der rote Faden in allen fünf tipps: Die Induktorauslegung bestimmt die Zonenkontrolle. 그 전원 공급 liefert die Energie, aber die Spule bestimmt, wohin diese Energie tatsächlich gelangt. Mehr dazu, was passieren kann, wenn die Zonenkontrolle unzureichend ist, erfahren Sie in unserem Leitfaden zu häufigen Fehlern beim Induktionshärten. Er behandelt die Symptome—ungleichmäßige Einhärtetiefe, weiche Stellen und Musterverschiebung—자주 인덕터 설계에 기인하는 것들.
주요 발견 사항
선택적 유도경화 의미한다, 열을 올바른 위치로 전달하고 제어하는 것, 이 열이 얼마나 깊이 침투하는지—그 이상도 그 이하도 아니다. 국부 경화 응용에서 가장 중요한 세 가지 설계 조정 변수는 대략적인 강도 조절을 위한 결합 거리, 기하학에 맞추기 위한 인덕터 프로파일링 및 정밀한 자기장 형성을 위한 플럭스 집중기. 이들이 순차적으로 사용될 때—먼저 거리, 그 다음 프로파일, 그 다음 집중기—, ermöglichen sie ein Erwärmungsmuster, das genau, stabil und gut auf die Bauteilzeichnung abgestimmt ist. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, 전원 공급과 공정 설정을 선택하는 방법.
자주 묻는 질문(FAQ)
F: 선택적 유도 경화란 무엇인가?
A: 선택적 유도 경화는, 부품의 특정 영역만을 가열하고 담금질하는 것을 의미한다—예를 들어, 베어링 자리, 밀봉면 또는 기어 치형—인접한 영역은 경화되지 않은 상태로 둔다. 이를 통해 비치명적인 영역에서는 인성과 연성을 유지할 수 있다, 마모가 발생하는 동안- 또는 피로 위험 지역에서 필요한 경도가 달성됩니다.
F: 경화 깊이를 가장 쉽게 제어하는 방법?
A: 결합 거리가 가장 쉬운 출발점입니다. 거리가 짧으면 (1,5–3 mm) 전자기 결합이 증가하고 더 큰 경화 깊이를 생성합니다. 거리가 길면 (3–10 mm) 결합이 약해져 경화가 적거나 발생하지 않습니다. Die Einstellung des Abstands erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
A: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 kHz), Ferrit für mittlere Frequenzen (10–100 kHz) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 kHz). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: 예열 경화는 단일 샷 경화보다 더 쉽게 제어할 수 있는가?
A: 일반적으로 그렇다. 예열 경화에서는 출력과 이송 속도를 동적으로 조정할 수 있다, 코일이 다양한 구역을 이동하는 동안. 단일 샷 경화에서는 전체 가열 패턴이 정지된 사이클에서 생성된다, 따라서 코일 설계—Abstand, 프로파일링과 유로 집중기—결과를 결정한다. 단일 샷은 사전 엔지니어링이 더 많이 필요하다, 그러나 대량 생산 시 더 높은 처리량을 달성할 수 있습니다.
선택적 경화를 위한 맞춤형 코일이 필요하신가요?
Teilen Sie uns Ihre Bauteilgeometrie, 목표 영역, 경화 깊이 요구 사항과 귀하의 생산량을 포함하여. 인덕터 설계를 지원합니다, 열을 정확히 필요한 곳으로 전달하는, 필요한 곳.







