
3 проверенные методы управления глубиной закалки при селективной индукционной закалке
Bei vielen Anwendungen des Induktionshärtens müssen nur bestimmte Bereiche eines Bauteils gehärtet werden—подшипниковые гнезда, Dichtflächen, зубья шестерни, Nocken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzug zu reduzieren oder Montageanforderungen zu erfüllen. Genau hier wird Селективная индукционная закалка unverzichtbar. Das Ziel ist klar: intensive Wärme in eine definierte Zone einbringen und gleichzeitig angrenzende Bereiche kühl oder nur leicht erwärmt halten.
Die zugrunde liegende Physik der индукционное нагревание предоставляет здесь естественное преимущество—тепло создается непосредственно в металле, а не передается от внешнего источника. Однако, чтобы превратить это преимущество в точный, повторяемый рисунок закалки, требуется продуманная конструкция индуктора. При закалке с подачей можно регулировать мощность и скорость подачи, пока катушка движется. При одноразовой закалке, когда деталь и индуктор остаются неподвижными, шаблон нагрева должен быть изначально интегрирован в геометрию катушки.
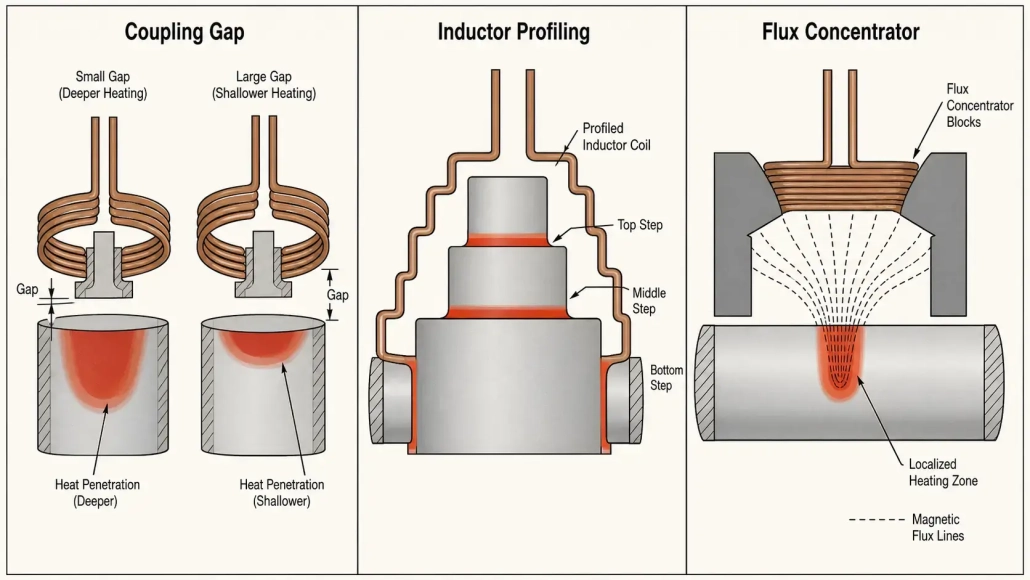
Существует три основных управляющих параметра, которые определяют, куда идет тепло и насколько глубоко оно проникает: Расстояние между катушкой и деталью, Профилирование индуктора и концентраторы потока. Каждый из них обеспечивает инженеру разный уровень контроля. Используемые вместе, они могут создавать закалочную зону, которая точно, стабильно и оптимально соответствует конструкции детали.
1. Расстояние между катушкой и деталью — Первый регулируемый параметр для интенсивности нагрева
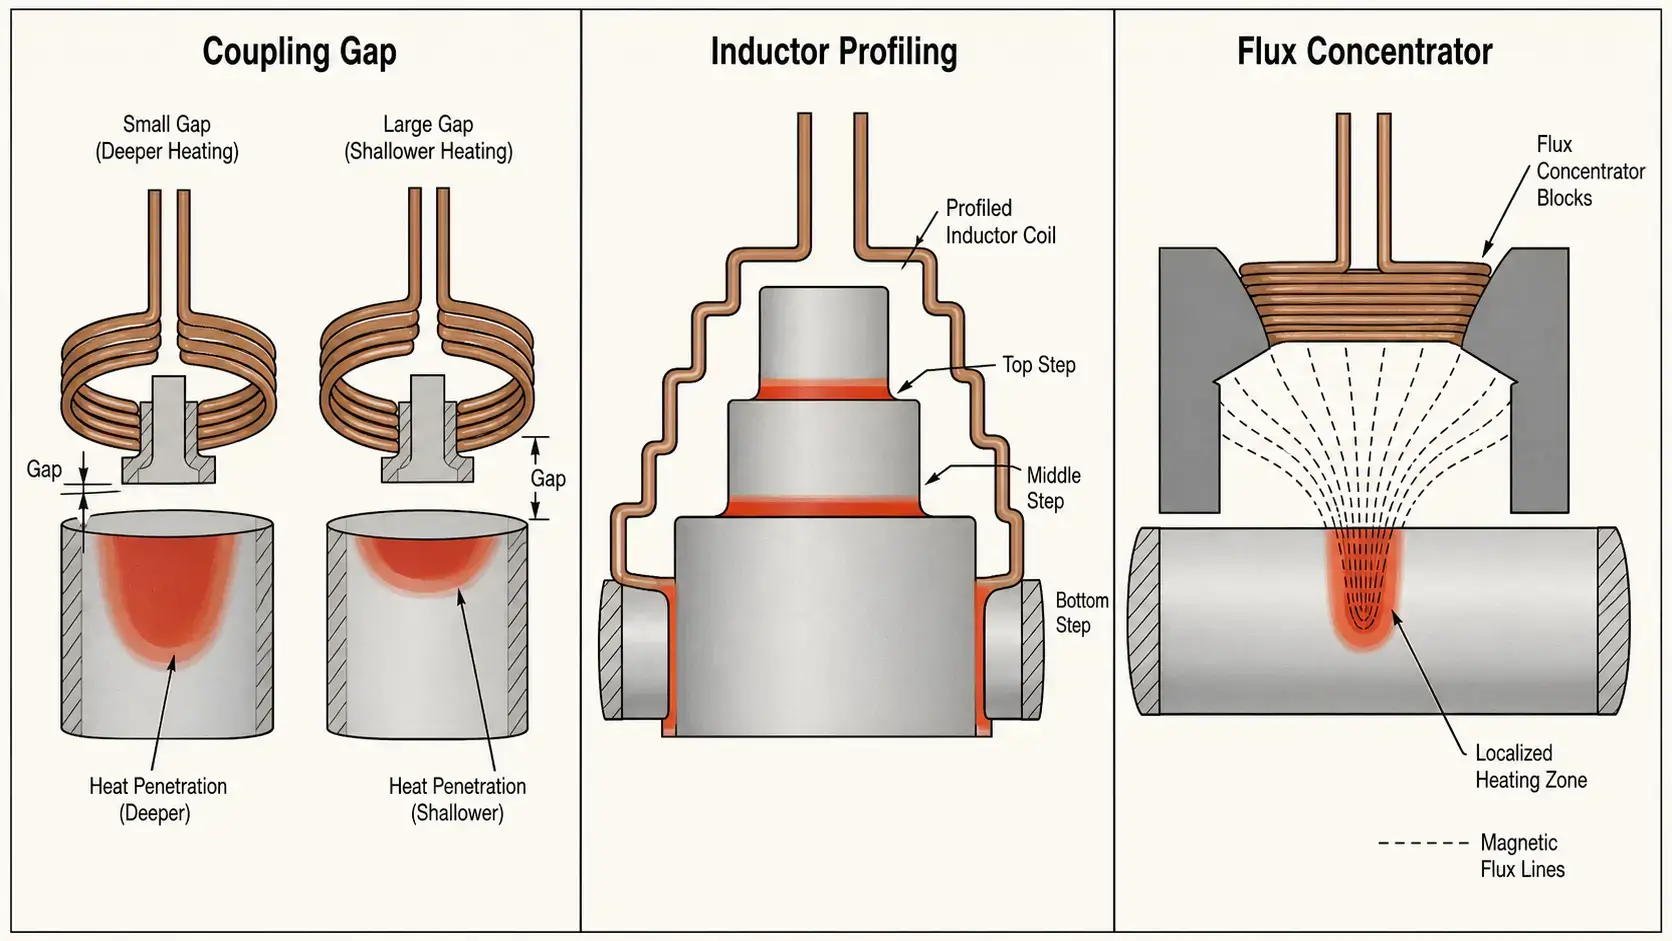
Расстояние сцепления — это расстояние между индуктором и поверхностью заготовки. Это самый простой и быстрый способ, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
— 1.5–3 мм зазор: Starke Kopplung, größere Randschichttiefe (typisch 3–5 мм), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 мм зазор: Moderate Kopplung, flachere Randschicht (1–3 мм). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 мм зазор: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. An diesem Punkt übernimmt die Profilierung.
2. Профилирование индуктора — Адаптация катушки к изделию
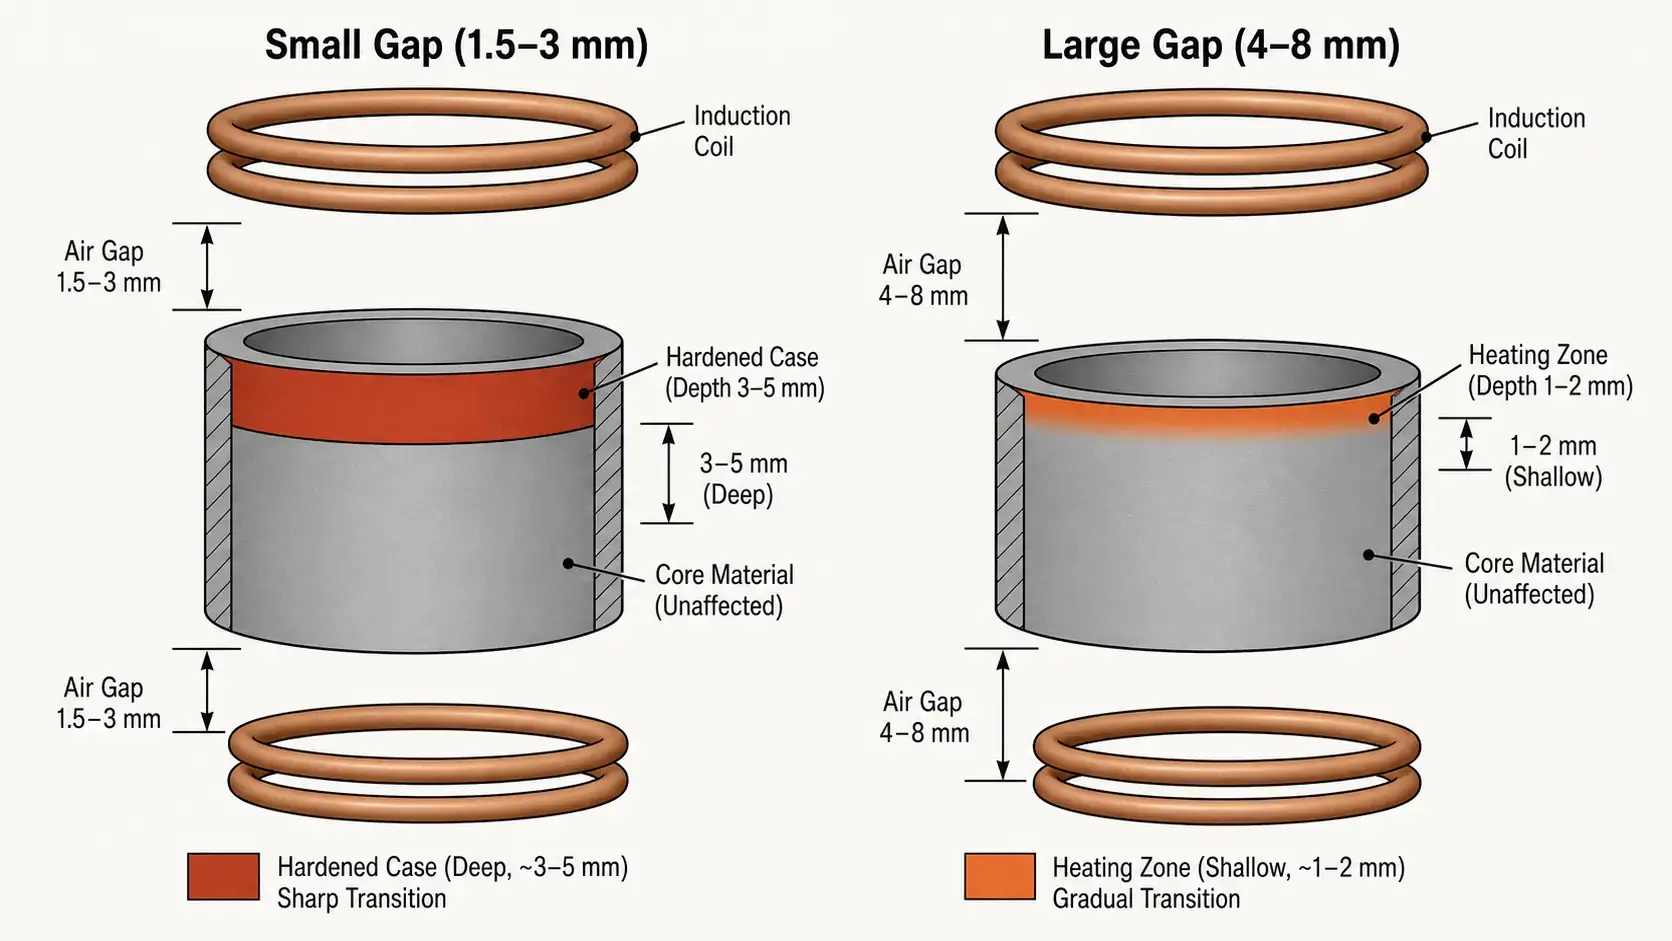
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. Die Mitte der Spule erzeugt aufgrund elektromagnetischer Randeffekte eine stärkere Erwärmung als die Kanten—das Magnetfeld ist an den Spulenenden weniger stark begrenzt, sodass die Kopplungseffizienz dort abnimmt. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Профиль индукторной катушки — это целенаправленная форма катушки, чтобы следовать контуру заготовки. Профиль может сужать зазор на концах, чтобы компенсировать потери по краям, расширять зазор в областях, которые требуют меньше тепла, или отображать контуры вокруг особенностей, таких как фланцы и ступени. Результат — схема нагрева, которая соответствует геометрии детали, вместо того чтобы работать против нее.
— Снижает перегрев в центре: Регулируя профиль катушки, вы предотвращаете бочкообразный узор и достигаете более равномерной глубины поверхностного слоя от одного конца к другому.
— Улучшает нагрев кромок: Более плотное сопряжение с концами катушки компенсирует естественное падение интенсивности поля.
— Приспосабливает закалённую зону к форме детали: На ступенчатых валу, Валах с выступами и деталях с несколькими диаметрами профилировка обеспечивает, что глубина поверхностного слоя остаётся постоянной на всех изменениях геометрии.
— Контролирует окончательную глубину закалки более равномерно: Хорошо профилированная катушка снижает потребность в регулировке мощности во время производства.
Профилирование особенно ценно для деталей с уступами, ступенями, переходами или несколькими поверхностями, которые требуют разных уровней закалки. Применения, такие как закалка внутренних отверстий сильно зависят от профилирования, так как катушка должна подстроиться под ограниченную геометрию идентификатора и при этом создавать равномерный краевой слой по окружности отверстия.
3. Концентраторы потока — Точность, когда зазор и профиль недостаточны
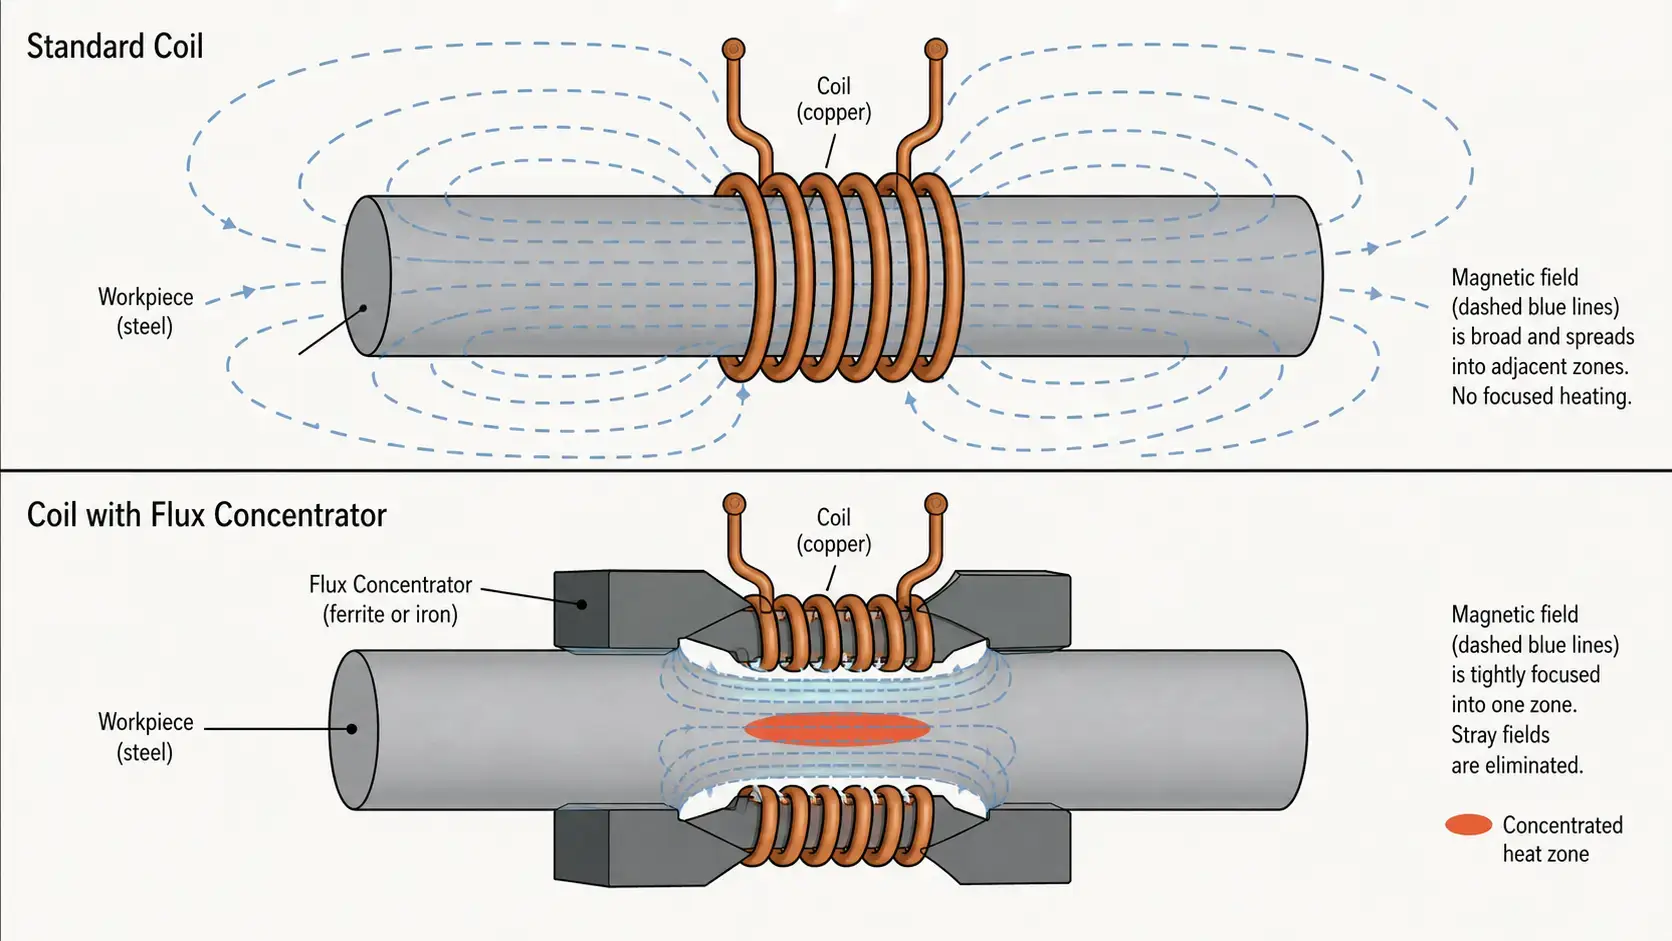
Если зазор связи — это грубая настройка, а профилирование — это подгонка формы, то концентраторами потока является инструмент для тонкой настройки. Концентратор потока — это магнитный материал, который размещается на индукторе или рядом с ним и отклоняет магнитное поле—по сути, он экранирует области, которые вы хотите защитить, и фокусирует поле в определенных областях, которые вы хотите нагреть. Он не изменяет геометрию катушки и положение компонента. Он изменяет, куда фактически течет магнитный поток.
С правильно спроектированным концентратором потока инженер может одновременно контролировать три вещи: где вводится тепло, насколько интенсивная она в отдельных зонах и насколько равномерно распределяется температура по целевой зоне. Благодаря этому концентраторы потока незаменимы, wenn ein Bauteil entlang seiner Länge deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-Диапазон частот ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 кГц. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 кГц. Низкая электрическая проводимость удерживает потери на вихревые токи под контролем, хорошая проницаемость на средних частотах.
— Мягкомагнитные композитные материалы (SMC): Для более высоких частот выше 100 кГц. Прессованные порошковые материалы с распределенными воздушными зазорами, очень низкие потери на вихревые токи, могут быть обработаны в сложные формы.
Во многих применениях селективного индукционного закаливания потоковые концентраторы обеспечивают более точное пространственное управление, чем это может быть достигнуто только за счет регулировки зазоров или профилирования. Компромисс заключается в том,, что они усложняют конструкцию и увеличивают материальные затраты—но для деталей с жесткими требованиями к структуре твердости они часто являются единственным практичным решением.
4. Как комбинировать все три метода
При закалке в производстве наилучшие результаты редко достигаются использованием только одного метода. Каждый регулируемый рычаг имеет разную силу, и вместе они действуют в логической иерархии:
| Метод | Точность регулирования | Влияние на стоимость | Наиболее подходит для |
|---|---|---|---|
| Расстояние между катушкой и деталью | Низкая–Среднее | Минимальный | Широкая настройка интенсивности, Согласование процессов |
| Профилирование индукторов | Среднее–Высокая | Умеренно | Адаптация к контурам детали, Снижение краевых эффектов |
| Концентраторы потока | Высокая | Выше | Точечное управление зонами, Сложное формирование поля |
Практическая последовательность проектирования выглядит так: Начните с расстояния между катушками, чтобы установить широкую интенсивность нагрева по всей детали. Затем используйте профилирование индуктора, чтобы адаптировать форму катушки к геометрии заготовки—для компенсации краевых эффектов, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, где оно нужно—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: Der Abstand steuert die Kopplungsstärke, die Profilierung sorgt für die Geometrieanpassung, und Flusskonzentratoren übernehmen die Feldformung.
5. Сканирующая закалка vs. Однократная закалка
Die Wahl zwischen Scan-Härten und Single-Shot-Härten beeinflusst, wie viel Ihrer Zonenregelung in die Spule integriert werden muss und wie viel über die Prozessparameter gesteuert werden kann. Beim Scan-Härten bewegt sich der Induktor während der Erwärmung entlang des Bauteils. Sie können Leistung, Vorschubgeschwindigkeit und Verweilzeit variieren, während die Spule verschiedene Zonen durchläuft. Diese dynamische Regelung erleichtert es, создание различных глубин закалки вдоль одной детали, без необходимости сложной геометрии катушки.
при одноразовой закалке индуктор и деталь остаются неподвижными. вся схема нагрева задается, до включения мощности—через геометрию катушки, расстояние связи в каждой точке и все установленные концентраторы потока. в течение цикла нагрева нет настройки в реальном времени. По этой причине приложения типа Single-Shot с самого начала больше зависят от качества конструкции катушки. Три вышеописанных рычага дизайна—Расстояние, Профилирование, Концентраторы потока—не являются необязательными при закалке Single-Shot; они являются основными средствами управления.
Если ваше приложение требует точной локализованной закалки, а объем производства оправдывает использование инструмента Single-Shot, индуктор следует проектировать с такой же тщательностью, как источник питания и настройки процесса. Более подробное сравнение сканирования- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Auswahl eines Induktionshärtesystems.
6. 5 Практические советы по конструкции для лучшего контроля зон
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, indem die Bereiche überhitzt werden, die ohnehin am schnellsten warm werden.
— 2. Проверяйте геометрию детали на раннем этапе. Форма заготовки—Изменения сечения, Радиусы, Плечи, Шпоночные пазы—имеют большое влияние на равномерность нагрева. Особенности, которые концентрируют или рассеивают магнитное поле, должны быть выявлены, до начала проектирования катушки, а не обнаружены только при испытаниях процесса.
— 3. Систематически проверяйте изменения зазора. Изменение зазора соединения на 1 мм может вызвать измеримую разницу в глубине закалки. Варьируйте расстояние при установке контролируемыми шагами и документируйте результат. Эти данные станут основой для производственных допусков.
— 4. Используйте профилирование, сначала для уменьшения краевых эффектов. Перед добавлением концентраторов потока, оптимизируйте профиль намотки. Профилирование обычно является самым быстрым способом, улучшить равномерность от конца до конца, и избежать дополнительных затрат на материалы и повышенной сложности сборки, которые приносят концентраторы.
— 5. Используйте концентраторы потока, если требуется более строгий контроль. Если тепловой узор после оптимизации расстояния и профиля всё ещё слишком широкий или неравномерный, концентраторы потока могут сделать его более резким. Они особенно эффективны, если требуется резкая граница между закаленной зоной и соседней мягкой областью—например, в пределах нескольких миллиметров от канавки стопорного кольца или масляного отверстия.
Красная нить во всех пяти советах: Проектирование индуктора определяет контроль зоны. Die Питание обеспечивает энергию, но катушка определяет, куда эта энергия фактически направляется. Mehr dazu, что может произойти, если контроль зоны недостаточен, узнайте в нашем руководстве по частым ошибкам при индукционной закалке. Оно рассматривает симптомы—неравномерная глубина закалки, мягкие участки и смещение узора—которые часто связаны с проектированием индуктора.
Основное открытие
Selektives Induktionshärten означает, доставлять тепло в нужное место и управлять им, wie tief diese Wärme eindringt—nicht mehr und nicht weniger. Für Anwendungen mit lokaler Härtung sind die drei wichtigsten konstruktiven Stellgrößen der Kopplungsabstand zur groben Intensitätsregelung, die Induktorprofilierung zur Anpassung an die Geometrie und Flusskonzentratoren zur präzisen Feldformung. Werden sie nacheinander eingesetzt—zuerst der Abstand, dann das Profil, dann die Konzentratoren—, ermöglichen sie ein Erwärmungsmuster, das genau, stabil und gut auf die Bauteilzeichnung abgestimmt ist. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
Часто задаваемые вопросы
F: Was ist selektives Induktionshärten?
А: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- oder ermüdungsgefährdeten Zonen die erforderliche Härte erreicht wird.
F: Wie lässt sich die Härtetiefe am einfachsten steuern?
А: Der Kopplungsabstand ist der einfachste Ausgangspunkt. Ein kleinerer Abstand (1,5–3 мм) erhöht die elektromagnetische Kopplung und erzeugt eine größere Einhärtetiefe. Ein größerer Abstand (3–10 мм) schwächt die Kopplung und erzeugt eine geringere oder keine Härtung. Die Einstellung des Abstands erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
А: . Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 кГц), Ferrit für mittlere Frequenzen (10–100 кГц) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 кГц). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: Lässt sich Vorschubhärten leichter steuern als Single-Shot-Härten?
А: Im Allgemeinen ja. При подвижном закаливании мощность и скорость подачи можно динамически регулировать, в то время как катушка движется через различные зоны. При однократной закалке весь нагревательный рисунок создается за один стационарный цикл, таким образом, конструкция катушки—Расстояние, профилирование и концентраторы потока—определяют результат. Однократная закалка требует больше инженерной подготовки на этапе проектирования, но может обеспечивать более высокую производительность при массовом производстве.
Нужна ли вам индивидуальная катушка для селективного закаливания?
Сообщите нам геометрию вашего изделия, Целевые зоны, Требования к глубине закалки и вашему объему производства. Мы поддерживаем вас в проектировании индуктора, который точно доставляет тепло туда, где оно вам необходимо.







