
Wie man ein Induktionshärtungssystem auswählt: 8 Kritische Faktoren für Hersteller
Auswahl einer Induktionshärtungssystem ist keine Entscheidung nach einer Spezifikation. Die Nennleistung allein sagt Ihnen sehr wenig. Das richtige System hängt von der Geometrie Ihres Werkstücks ab, der gewünschten Einsatzhärtetiefe, Durchsatz, und davon, wie gut der Lieferant Ihren Prozess versteht – nicht nur seine eigene Ausrüstung.
Wenn Sie hier etwas falsch machen, endet man mit inkonsistenter Härte, Spulendurchbrennung, oder einer Maschine, die die halbe Schicht untätig steht. Dieser Leitfaden erläutert die acht Faktoren, die tatsächlich bestimmen, ob ein System zuverlässige Ergebnisse liefert – oder ein Engpass in Ihrer Produktionslinie wird.
1. Beginnen Sie mit Ihrem Werkstück, Nicht mit der Maschine
Zu viele Werkstätten beginnen damit, Kilowatt und Preisschilder zu vergleichen. Drehen Sie das um. Beginnen Sie mit dem, was Sie härten.
Klären Sie diese sechs Datenpunkte, bevor Sie mit einem Lieferanten sprechen:
— Werkstückart und Geometrie (Schafts, ein Zahnrad, Lagerring, Gelenkwelle (CV-Gelenk))
— Materialgüte
— Ziel-Oberflächenhärte (HRC-Bereich)
— Geforderte Einsatzhärtetiefe
— Jahresproduktionsvolumen
— Zielzykluszeit pro Teil
Ein System, das für eine flache Zahnradhärtung bei 0.8 mm Einsatzhärtetiefe ausgelegt ist, wird bei einer 6 mm Wellenanwendung nicht ausreichen. Das Bauteil zuerst zu definieren verhindert, dass Sie eine Maschine kaufen, die entweder überdimensioniert oder unterdimensioniert ist.
2. Wählen Sie die richtige Heizmethode
Zwei Ansätze dominieren das Einsatzhärten, und sie eignen sich für verschiedene Werkstücke.
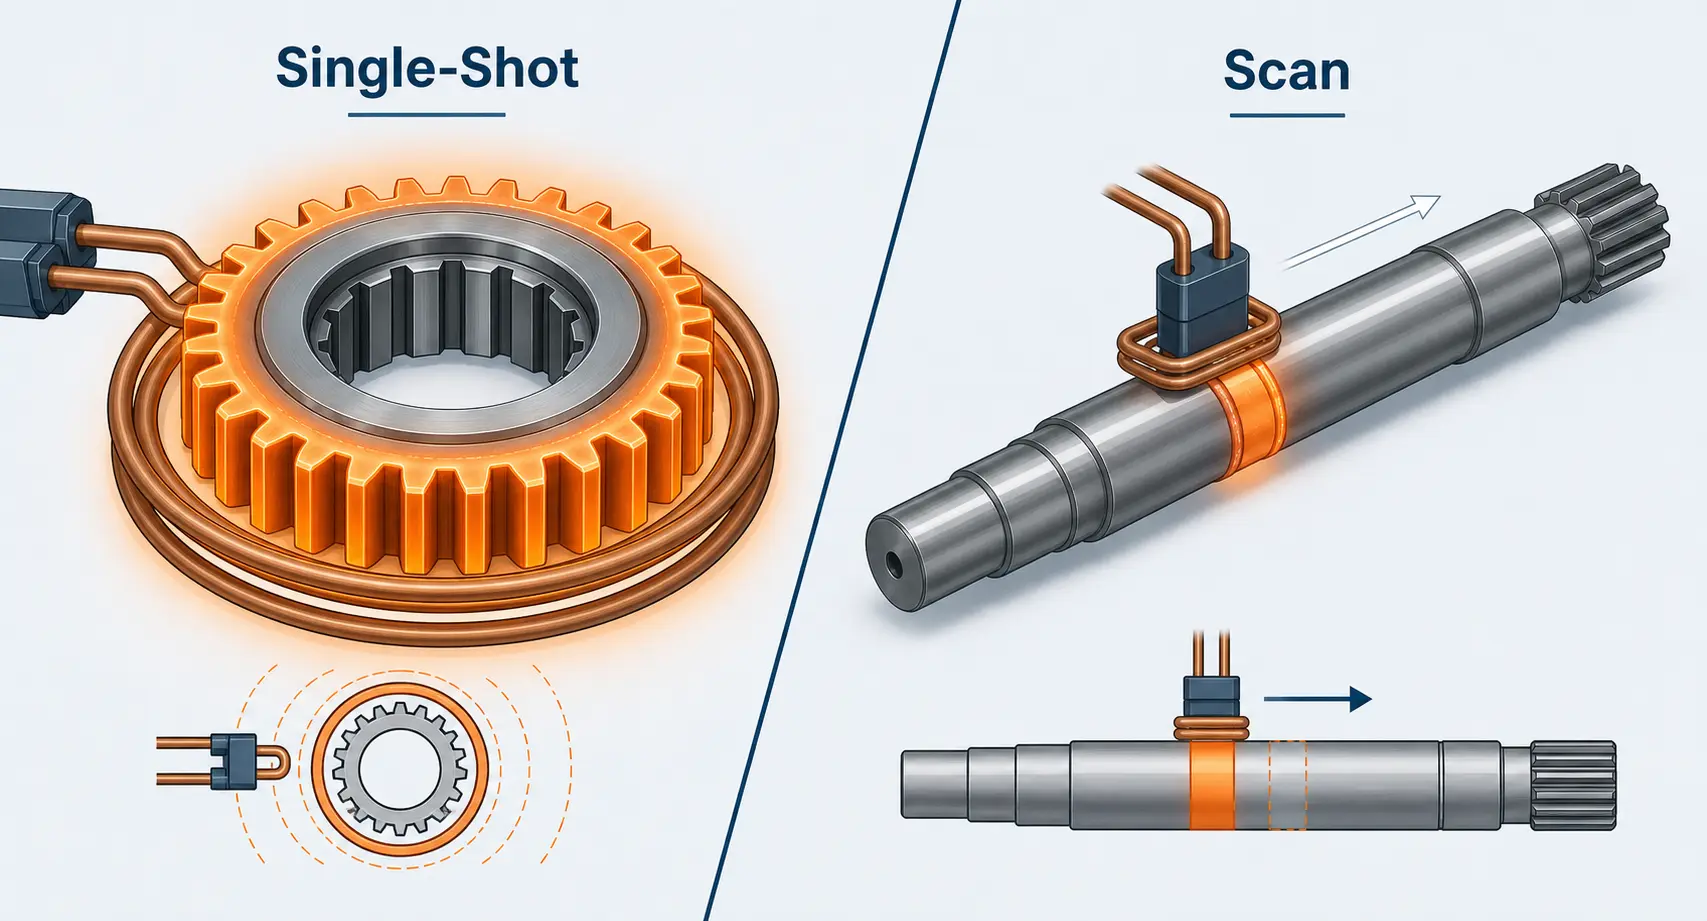
Einmalhärtung erwärmt die gesamte Zielzone auf einmal mit einer stationären Spule, die das Werkstück umgibt. es liefert eine ausgezeichnete Gleichmäßigkeit und kurze Zykluszeiten — ideal für Zahnräder, Lagerringe, und Flanschbauteile, bei denen die gehärtete Zone kompakt ist.
Scanhärtung bewegt die Spule schrittweise entlang des Werkstücks, während das Abschrecken direkt dahinter erfolgt. Dies ist die bevorzugte Methode für lange Wellen, Führungsbahnen, und Rollen, bei denen das gleichzeitige Erwärmen der gesamten Oberfläche eine unpraktisch große Stromversorgung erfordern würde.
Frühzeitig auf die Methode festlegen. Es prägt alles, was stromabwärts folgt: Spulenform, Strombedarf, Löschen-Design, und wie das Teil gespannt ist.
| Faktor | Einzelschusshärtung | Scanhärtung |
|---|---|---|
| Am besten für | Räder, Lagerringe, Flanschteile — kompakte Härtungszonen | Lange Wellen, Führungsbahnen, Rollen — erweiterte Härtungszonen |
| Zykluszeit | Kurz — gesamte Zone auf einmal erhitzt | Länger — Spule wandert fortschreitend entlang des Teils |
| Heizgleichmäßigkeit | Ausgezeichnet — stationäre Spule umgibt das Teil | Hängt von Spulengeometrie und Regelung der Scan-Geschwindigkeit ab |
| Leistungsanforderung | Höher — muss die gesamte Zone gleichzeitig mit Energie versorgen | Niedriger — heizt zu jedem Zeitpunkt nur einen schmalen Bereich |
| Spulenkomplexität | Moderat — Mehrfachwendelring oder profilierte Spule | Niedriger — Einfachwendel- oder Flachspule, einfachere Konstruktion |
| Ausrüstungskosten | Höhere Anfangsinvestition | Typischerweise niedriger — kleinere Stromversorgung erforderlich |
3. Leistung und Frequenz an die Aufgabe anpassen
Leistung bestimmt, wie schnell Sie erhitzen. Frequenz bestimmt, wie tief die Wärme eindringt. Beide müssen zusammen bewertet werden — keines allein erzählt die ganze Geschichte.
höhere Frequenzen (100–500 kHz) Energie nahe der Oberfläche konzentrieren, Erzeugung oberflächennaher Härtetiefen von 0,5–1.5 mm. Mittlere Frequenzen (1–10 kHz) Triebstrom tiefer, geeignet für Härtetiefen von 2 mm und mehr an größeren Teilen. Für tiefes Einsatzhärten über 5 mm, Frequenzen unter 3 kHz sind typisch.
Der häufige Fehler ist, höhere Leistung zu verfolgen, während die Frequenz vernachlässigt wird. A 200 Ein kW-System bei falscher Frequenz liefert schlechtere Ergebnisse als ein richtig abgestimmtes 100 kW-Einheit. Wenn Sie tiefer einsteigen möchten Leistungsauswahl, haben wir das separat behandelt.
4. Die Spule entscheidet über den Erfolg oder Misserfolg des Prozesses
Keine Stromversorgung — wie fortschrittlich auch immer — kann eine schlecht entworfene Spule nicht beheben. Die Spule ist der Punkt, an dem elektromagnetische Energie zu Wärme wird. Ihre Geometrie bestimmt die Gleichmäßigkeit der Erwärmung, Effizienz, und ob Sie von Teil zu Teil die gleiche Härte erreichen.
Wenn Sie einen Lieferanten bewerten, prüfen Sie ihn auf die Spule:
— Ist sie auf Ihr spezifisches Werkstück ausgelegt, oder ist es eine Standardform?
— Können sie Ihnen eine thermische Simulation oder frühere Ergebnisse zu ähnlichen Geometrien zeigen?
— Wie ist die Kühlung in den Spulenkörper integriert?
— Wie lange hält eine typische Spule, und wie schnell können Sie Ersatz erhalten?
Eine kundenspezifische Spule kostet zunächst mehr, zahlt sich jedoch durch geringeren Ausschuss aus, schnellere Zyklen, und weniger Härtungsfehler verursacht durch ungleichmäßige Erwärmung.
5. Kühlung ist kein nachträglicher Gedanke
Induktivhärten kombiniert Erwärmung und Abschrecken in einem einzigen Prozess. Man kann das Aufheizprofil genau einhalten und trotzdem das Bauteil ruinieren, wenn der Abschreckstrom ungleichmäßig, verzögert, oder unzureichend ist.
Schauen Sie sich drei Dinge auf der Abschreckseite an: Sprühmusterabdeckung, Flussstabilität bei Dauerbetrieb, und Konsistenz der Abschreckverzögerung. Eine halbe Sekunde Verzögerungsabweichung zwischen den Zyklen reicht aus, um die Härte außerhalb der Spezifikation zu verschieben.
Über das Werkstück hinaus, das Kühlsystem schützt auch die Spule und die Leistungselektronik. Zu geringe Kühlung führt zu Spulendurchbrennen, IGBT-Ausfälle, und ungeplante Ausfallzeiten, die weit mehr kosten als das Kühlungs-Upgrade.
6. Automatisierungsfunktionen, die Sie wirklich brauchen
Selbst eine manuell geladene Station profitiert von der Prozessautomatisierung auf der Steuerungsseite. Mindestens, achten Sie auf:
— Rezeptverwaltung mit gespeicherten Parametern pro Artikelnummer
— Echtzeitüberwachung von Leistung und Frequenz mit Alarmausgängen
— PLC-Kommunikation zur Integration mit vorgelagerten und nachgelagerten Stationen
— Produktionsdatenerfassung zur Rückverfolgbarkeit
Dies sind keine Luxusausstattungen. Die Rezeptverwaltung allein beseitigt Einrichtungsfehler, wenn Bediener zwischen Teilefamilien wechseln, und die Datenprotokollierung liefert die Papierspur, die Kunden aus der Automobil- und Luftfahrtbranche zunehmend verlangen.
7. Bewerten Sie den Lieferanten, Nicht nur das Datenblatt
Eine Maschine, die auf einem Datenblatt perfekt aussieht, bedeutet wenig, wenn der Anbieter sie nicht unterstützen kann. Bevor Sie sich verpflichten, stellen Sie sicher, dass der Anbieter bietet:
— Musterprüfung an Ihren tatsächlichen Teilen (nicht nur an Referenzwerkstücken)
— Spulen-Design und Prozessentwicklung als Teil des Pakets
— Inbetriebnahme vor Ort und Anwenderschulungen
— Verfügbarkeit von Ersatzteilen mit dokumentierten Lieferzeiten
Ein Lieferant mit Anwendungstechnik-Kompetenz liefert oft bessere Ergebnisse mit Mittelklasse-Hardware als ein reiner Geräteverkäufer, der Premium-Spezifikationen anbietet, aber keinerlei Prozessunterstützung.
8. Vier Fehler, die Einkaufsentscheidungen entgleisen lassen
Nur nach Leistungsklasse kaufen. A 300 Ein kW-System mit schlechter Spule produziert schlechtere Teile als ein 150 kW-System mit gut konstruierter Spule und passender Frequenzabstimmung.
Verzicht auf Musterprüfung. Kaufen Sie niemals, ohne Ihre eigenen Teile zuerst durch das System laufen zu lassen. Was bei einem Demo-Gerät funktioniert, lässt sich möglicherweise nicht auf Ihre Geometrie übertragen, Ihr Material, oder Ihr Zykluszeit-Ziel.
Die Spule als Standardware behandeln. Eine generische Spule ist der schnellste Weg zu ungleichmäßiger Härte, geringe Effizienz, und vorzeitigem Ausfall. Planen Sie von Anfang an Budget für kundenspezifische Spulenentwicklung ein.
Flexibilität ignorieren. Wenn Ihr Produktmix mehrere Teilefamilien umfasst, wird ein System, das nur eine Geometrie handhabt, schnell veraltet sein. Fragen Sie nach Schnellwechsel-Spulenhalterungen, Speicherkapazität für Rezepte, und ob das Netzgerät verschiedene Spulentypen ohne Neukonfiguration betreiben kann.
Schlüssel zum Mitnehmen
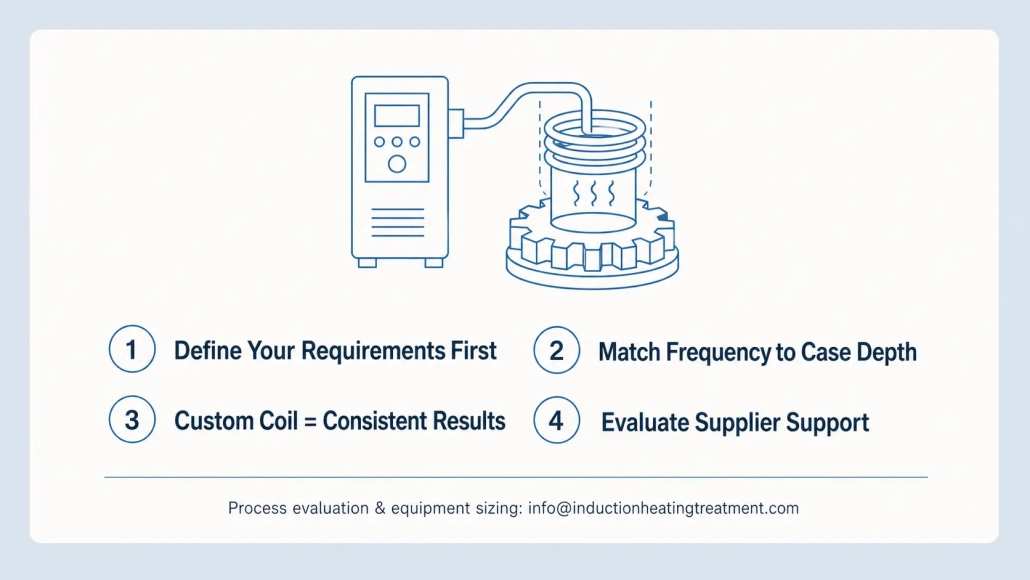
Ein Induktivhärtungssystem ist eine Prozessinvestition, kein Warenkauf. Das beste System ist selten das leistungsstärkste oder das günstigste — es ist dasjenige, dessen Leistung, Frequenz, Spulendesign, Kühlung, und Steuerungsarchitektur vollständig auf Ihre Teile und Ihre Produktionsrealität abgestimmt sind. Induktionserwärmung Grundlagen sind überall gleich, aber die Anwendungsentwicklung bestimmt, ob ein System seinen Platz auf Ihrem Produktionsboden verdient.
Q: Welche Informationen sollte ich einem Lieferanten von Induktionshärteanlagen senden?
A: Senden Sie Werkstückzeichnungen, Materialqualität, Zielhärte und Einsatzhärtetiefe, Jahresvolumen, und Zykluszeit. Wenn Sie Musterteile versenden können, tun Sie es — Nichts ersetzt einen echten Prozessversuch.
Q: Kann ein System mehrere Teilearten handhaben?
A: Ja — mit speziellen Spulen pro Teilefamilie und einem Steuersystem, das separate Rezepte speichert. Eine flexible Plattform mit Schnellwechselvorrichtungen spart Platz auf dem Boden und Kapital im Vergleich zum Betrieb mehrerer Einzelmaschinen.
Q: Ist höhere Leistung immer besser?
A: Nein. Übermäßige Leistung erschwert die Temperaturkontrolle und erhöht die Betriebskosten, ohne die Ergebnisse zu verbessern. Die Leistung auf Ihre größte Teilefamilie und den schnellsten erforderlichen Zyklus abstimmen — alles darüber hinaus ist Verschwendung.
Brauchen Sie Hilfe bei der Dimensionierung eines Induktionshärtungssystems?
Senden Sie uns Ihre Werkstückzeichnungen und Anforderungen. Wir führen einen Mustertest durch und empfehlen ein System, das auf Ihre Teile abgestimmt ist — kein Einheitszitat.


