
3 bewährte Methoden zur Steuerung der Härtetiefe beim selektiven Induktionshärten
Bei vielen Anwendungen des Induktionshärtens müssen nur bestimmte Bereiche eines Bauteils gehärtet werden—ที่นั่งแบริ่ง, Dichtflächen, ฟันเฟือง, Nocken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzug zu reduzieren oder Montageanforderungen zu erfüllen. Genau hier wird การชุบแข็งเหนี่ยวนำแบบเลือก unverzichtbar. Das Ziel ist klar: intensive Wärme in eine definierte Zone einbringen und gleichzeitig angrenzende Bereiche kühl oder nur leicht erwärmt halten.
Die zugrunde liegende Physik der การให้ความร้อนด้วยการเหนี่ยวนำ ให้ประโยชน์ตามธรรมชาติที่นี่—ความร้อนจะเกิดขึ้นในโลหะเองและไม่ได้ถูกส่งมาจากแหล่งภายนอก. แต่เพื่อเปลี่ยนประโยชน์นี้ให้เป็นรูปแบบความแข็งที่แม่นยำ, และสามารถทำซ้ำได้, จำเป็นต้องมีการออกแบบตัวเหนี่ยวนำอย่างรอบคอบ. ในการทำความแข็งด้วยการเลื่อนผ่าน สามารถปรับกำลังและความเร็วในการเลื่อนได้, ในขณะที่ขดลวดเคลื่อนที่. ในการชุบแข็งแบบ Single-Shot, ซึ่งชิ้นส่วนและตัวเหนี่ยวนำอยู่นิ่ง, ต้องมีการออกแบบรูปแบบการให้ความร้อนตั้งแต่ต้นเข้าไปในรูปทรงของขดลวด.
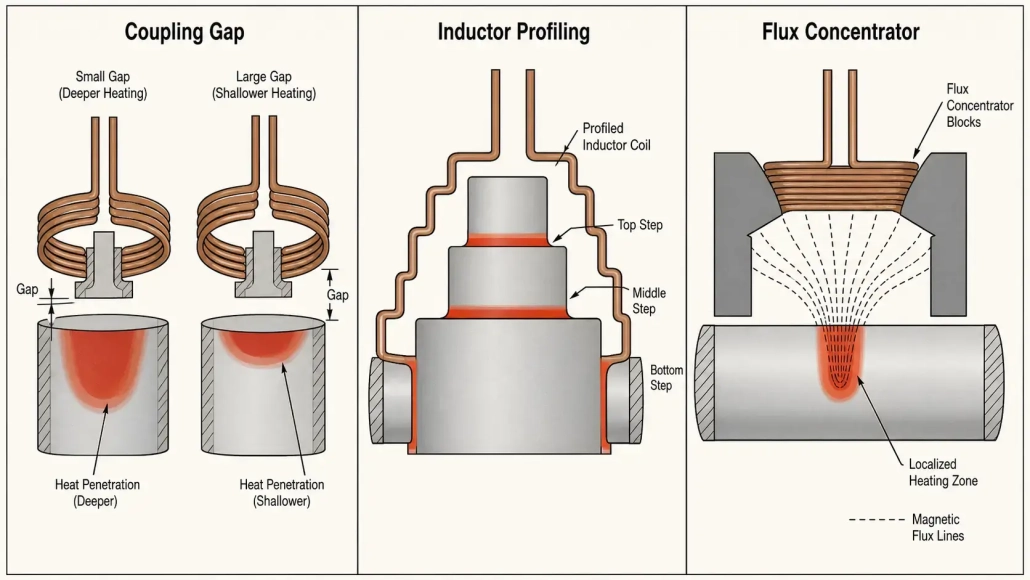
Es gibt drei zentrale Stellgrößen, die steuern, wohin die Wärme gelangt und wie tief sie eindringt: Kopplungsabstand, Induktorprofilierung und Flusskonzentratoren. Jede bietet dem Ingenieur ein unterschiedliches Maß an Kontrolle. Gemeinsam eingesetzt, können sie ein Härtebild erzeugen, das präzise, stabil und optimal auf die Bauteilkonstruktion abgestimmt ist.
1. Kopplungsabstand — ตัวปรับค่าแรกสำหรับความเข้มของความร้อน
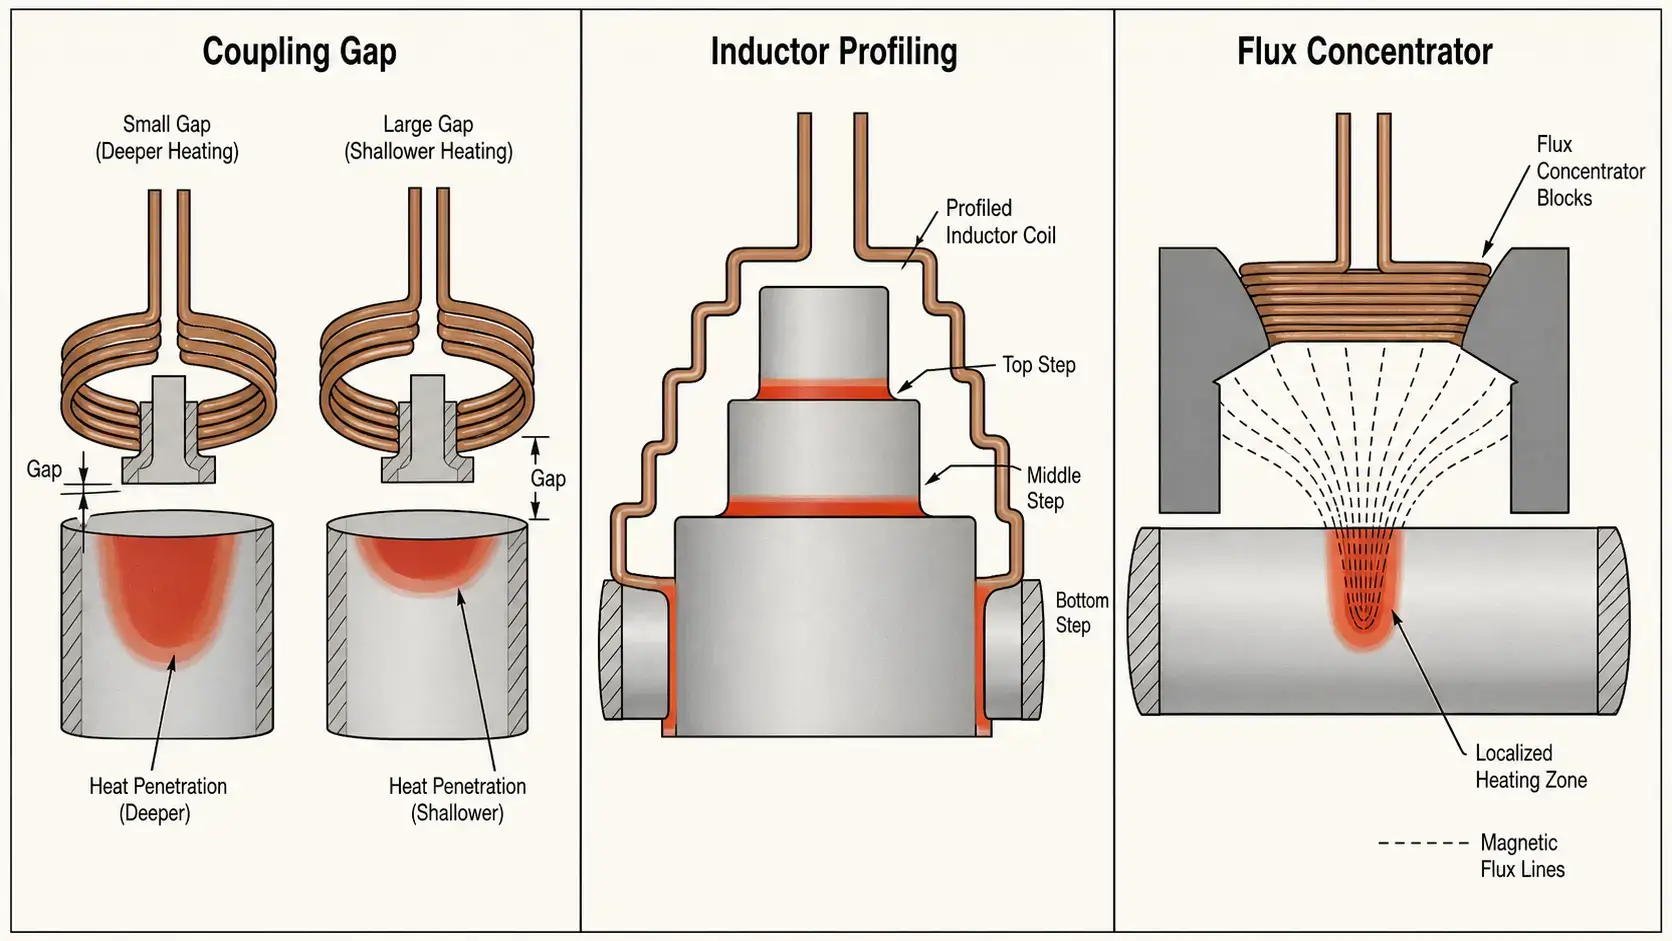
ระยะห่างการจับคู่คือระยะห่างระหว่างตัวเหนี่ยวนำกับพื้นผิวชิ้นงาน. นี่คือวิธีที่ง่ายและรวดเร็วที่สุด, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
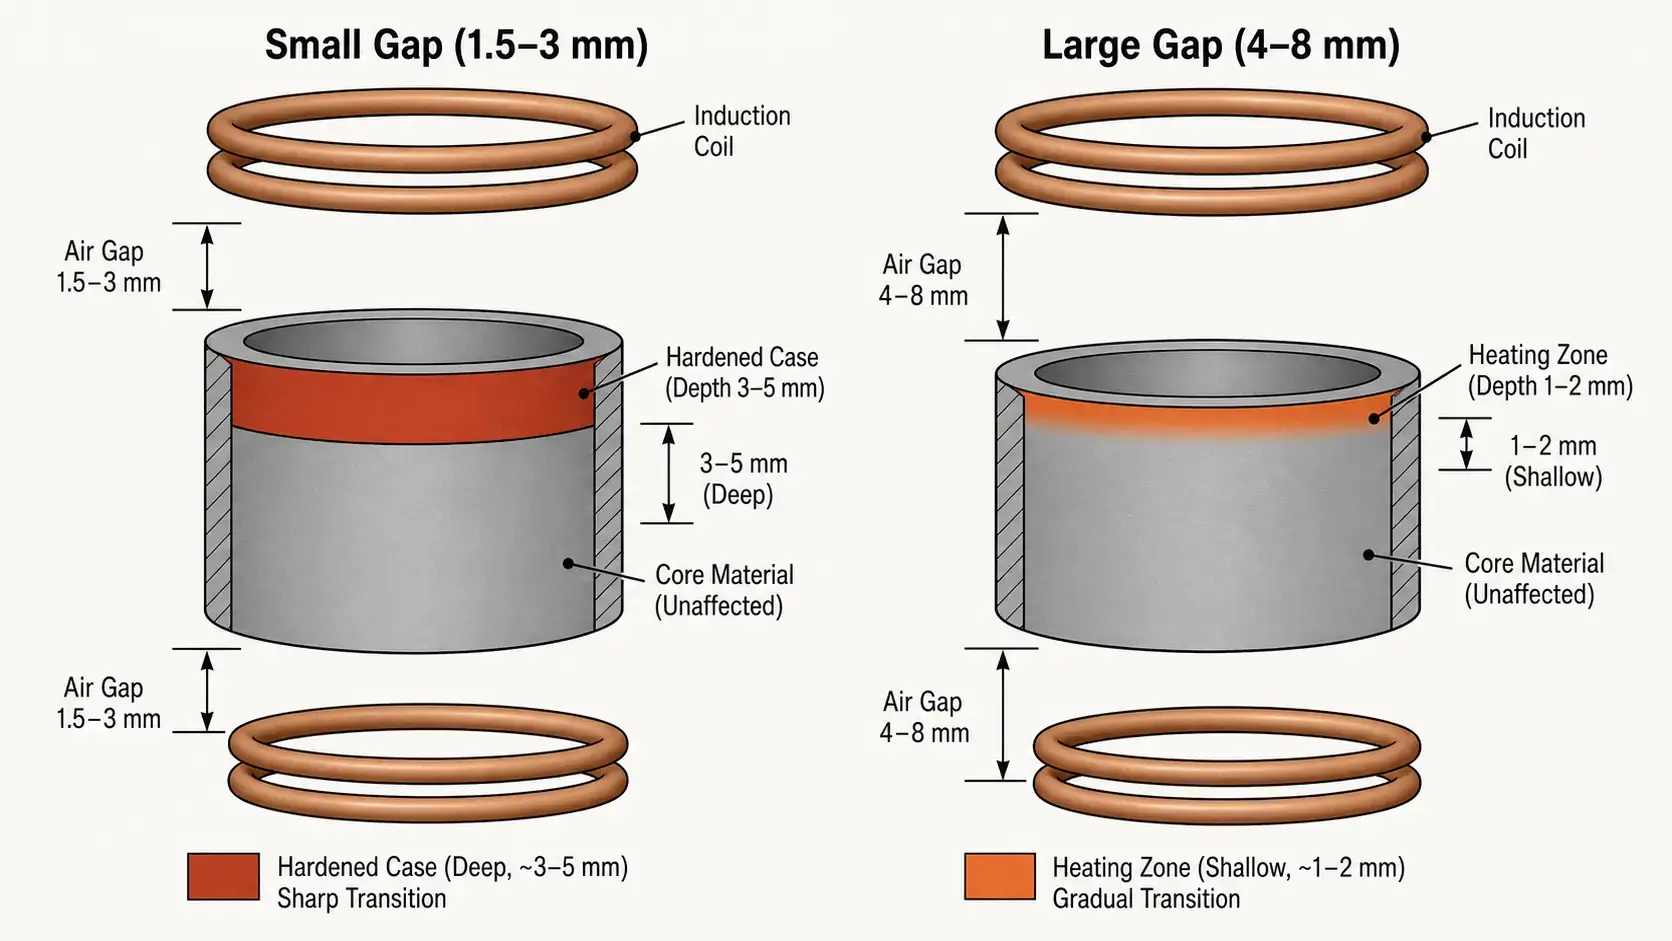
— 1.5–3 mm Spalt: Starke Kopplung, größere Randschichttiefe (typisch 3–5 มม.), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 mm Spalt: Moderate Kopplung, flachere Randschicht (1–3 มม.). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 mm Spalt: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. An diesem Punkt übernimmt die Profilierung.
2. Induktorprofilierung — การปรับคอยล์ให้เข้ากับชิ้นงาน
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. Die Mitte der Spule erzeugt aufgrund elektromagnetischer Randeffekte eine stärkere Erwärmung als die Kanten—das Magnetfeld ist an den Spulenenden weniger stark begrenzt, sodass die Kopplungseffizienz dort abnimmt. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, anstatt gegen sie zu arbeiten.
— Reduziert Überhitzung in der Mitte: Durch Anpassung des Spulenprofils verhindern Sie das tonnenförmige Muster und erzielen eine gleichmäßigere Randschichttiefe von einem Ende zum anderen.
— Verbessert die Kantenerwärmung: Eine engere Kopplung an den Spulenenden kompensiert den natürlichen Abfall der Feldstärke.
— Passt die gehärtete Zone an die Bauteilform an: Bei abgesetzten Wellen, Achsen mit Schultern und Bauteilen mit mehreren Durchmessern sorgt die Profilierung dafür, dass die Randschichttiefe über Geometrieänderungen hinweg konstant bleibt.
— ควบคุมความลึกของความแข็งสุดท้ายให้สม่ำเสมอมากขึ้น: การพันม้วนที่มีโปรไฟล์ดีจะลดความจำเป็นในการปรับกำลังระหว่างการผลิต.
โปรไฟล์มีประโยชน์อย่างยิ่งสำหรับชิ้นส่วนที่มีไหล่, ขั้นบันได, การเปลี่ยนผ่าน หรือหลายพื้นผิว, ซึ่งต้องการระดับความแข็งแตกต่างกัน. การใช้งานเช่น การทำให้แข็งของรูภายใน พึ่งพาโปรไฟล์อย่างมาก, da die Spule sich an eine begrenzte ID-Geometrie anpassen und gleichzeitig eine gleichmäßige Randschicht um den Umfang der Bohrung erzeugen muss.
3. ตัวรวมความเข้มของกระแสไหล — ความแม่นยำ, เมื่อช่องว่างและรูปทรงไม่เพียงพอ
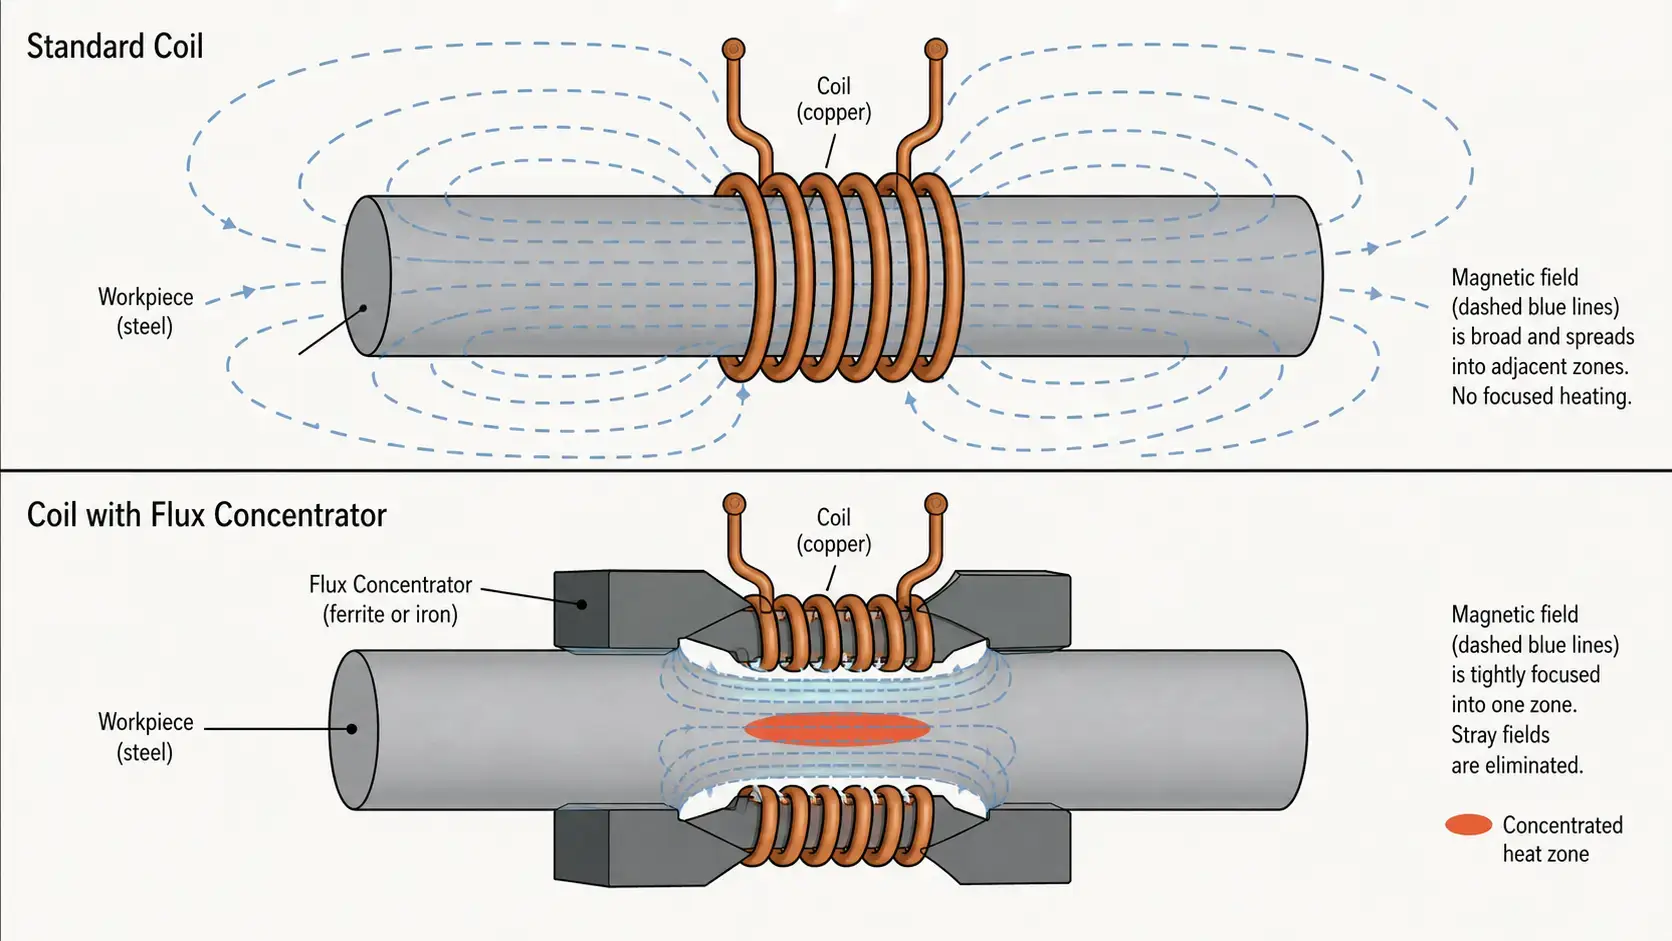
Wenn der Kopplungsspalt die Grobeinstellung und die Profilierung die Formanpassung ist, sind Flusskonzentratoren das Werkzeug zur Feinabstimmung. Ein Flusskonzentrator ist ein magnetisches Material, das auf oder nahe am Induktor platziert wird und das Magnetfeld umlenkt—im Wesentlichen schirmt es Bereiche ab, die Sie schützen möchten, und bündelt das Feld in Bereichen, ที่คุณต้องการให้ความร้อน. มันไม่เปลี่ยนรูปร่างของขดลวดหรือตำแหน่งของชิ้นส่วน. มันเปลี่ยน, ว่าเส้นทางของกระแสแม่เหล็กไหลไปที่ไหน.
ด้วยตัวรวมสนามแม่เหล็กที่ออกแบบมาอย่างเหมาะสม วิศวกรสามารถควบคุมสามสิ่งพร้อมกัน: ที่ซึ่งความร้อนถูกใส่เข้าไป, ความเข้มของความร้อนในแต่ละโซนและความสม่ำเสมอของอุณหภูมิในโซนเป้าหมาย. ด้วยเหตุนี้ ตัวรวมสนามแม่เหล็กจึงเป็นสิ่งที่ขาดไม่ได้, เมื่อเรากําลังจะได้เรียนรู้ เยอรมนี (deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-ช่วงความถี่ ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 กิโลเฮิรตซ์. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 กิโลเฮิรตซ์. ค่าการนำไฟฟ้าต่ำช่วยควบคุมการสูญเสียจากกระแวนิวแมกเนติกได้, ความสามารถในการผ่านแม่เหล็กดีที่ความถี่ช่วงกลาง.
— วัสดุคอมโพสิตแม่เหล็กอ่อน (SMC): สำหรับความถี่ที่สูงกว่า 100 กิโลเฮิรตซ์. วัสดุผงอัดมีช่องว่างอากาศกระจาย, การสูญเสียจากกระแวนิวแมกเนติกต่ำมาก, สามารถขึ้นรูปเป็นรูปร่างซับซ้อนได้.
ในการใช้งานหลายอย่างของ การชุบแข็งด้วยเหนี่ยวนำแบบเฉพาะจุด ตัวเพิ่มความเข้มของฟลักซ์ช่วยให้ควบคุมเชิงพื้นที่ได้ละเอียดกว่า, เมื่อเทียบกับการปรับช่องว่างหรือการขึ้นรูปเพียงอย่างเดียว. ข้อตกลงประนีประนอมคือ, ว่าพวกเขาทำให้การตีความซับซ้อนขึ้นและเพิ่มต้นทุนวัสดุ—แต่สำหรับชิ้นส่วนที่มีข้อกำหนดเข้มงวดเกี่ยวกับรูปแบบความแข็ง พวกเขามักเป็นทางออกเดียวที่ใช้งานได้.
4. วิธีรวมสามวิธีนี้เข้าด้วยกัน
ในการชุบแข็งในกระบวนการผลิต ผลลัพธ์ที่ดีที่สุดแทบไม่เคยเกิดขึ้นจากการใช้เพียงวิธีเดียว. คันโยกแต่ละตัวมีความแข็งแรงต่างกัน, และรวมกันพวกมันทำงานในลำดับขั้นตรรกะ:
| วิธี | ความแม่นยำของกฎ | ผลกระทบต่อค่าใช้จ่าย | เหมาะสมที่สุดสำหรับ |
|---|---|---|---|
| Kopplungsabstand | Niedrig–Mittel | Minimal | การปรับความเข้มในวงกว้าง, การปรับกระบวนการให้สอดคล้องกัน |
| การสร้างโปรไฟล์ของตัวเหนี่ยวนำ | Mittel–Hoch | Moderat | การปรับให้เข้ากับเส้นโค้งของชิ้นส่วน, การลดผลกระทบจากขอบ |
| ตัวรวมความเข้มของกระแสไหล | Hoch | สูง | การควบคุมโซนอย่างแม่นยำ, การสร้างรูปสนามที่ซับซ้อน |
ลำดับการออกแบบที่ใช้งานได้จริงมีดังนี้: เริ่มด้วยระยะห่างของการเชื่อมต่อ, เพื่อกำหนดความเข้มของความร้อนที่กระจายไปทั่วชิ้นส่วน. จากนั้นใช้การสร้างโปรไฟล์ของตัวเหนี่ยวนำ, เพื่อปรับรูปร่างของขดลวดให้เข้ากับรูปทรงของชิ้นงาน—เพื่อลดผลกระทบจากขอบ, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, wo sie benötigt wird—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: ระยะห่างควบคุมความแรงของการเชื่อมต่อ, การทำโปรไฟล์ช่วยให้การปรับรูปทรงเรขาคณิต, และตัวรวมกระแสช่วยในการขึ้นรูปสนาม.
5. การชุบแข็งแบบสแกน vs. การชุบแข็งแบบยิงครั้งเดียว
การเลือกว่าจะใช้การชุบแข็งแบบสแกนหรือแบบยิงครั้งเดียวมีผลต่อ, ว่ามีการควบคุมพื้นที่ของคุณมากแค่ไหนที่จะต้องรวมเข้ากับขดลวดและมากน้อยเพียงใดที่จะควบคุมผ่านพารามิเตอร์ของกระบวนการ. ในการชุบแข็งแบบสแกน ตัวเหนี่ยวนำจะเคลื่อนที่ไปตามชิ้นงานในขณะให้ความร้อน. คุณสามารถปรับกำลัง, ความเร็วฟีด และเวลาพักค้างได้, ในขณะที่ขดลวดเคลื่อนผ่านโซนต่างๆ. การควบคุมแบบไดนามิกนี้ช่วยให้สะดวกขึ้น, ในการสร้างความลึกของการชุบแข็งที่แตกต่างกันตามชิ้นงานเดียว, โดยไม่จำเป็นต้องใช้รูปทรงขดลวดที่ซับซ้อน.
ในการชุบแข็งแบบ Single-Shot ขดลวดและชิ้นงานจะอยู่กับที่. รูปแบบการให้ความร้อนทั้งหมดจะถูกกำหนด, ก่อนที่จะเปิดใช้งานพลังงาน—ผ่านรูปทรงของขดลวด, ระยะห่างการจับคู่ในแต่ละจุด และตัวเข้มข้นของฟลักซ์ที่ติดตั้งทั้งหมด. ในระหว่างรอบการอุ่นก่อน ไม่มีการปรับแบบเรียลไทม์. ด้วยเหตุนี้ แอปพลิเคชันแบบ Single-Shot จึงขึ้นอยู่กับคุณภาพของการออกแบบขดลวดตั้งแต่แรก. สามตัวควบคุมการออกแบบที่กล่าวถึงข้างต้น—Abstand, การพิมพ์ลาย, ตัวรวมความเข้มของกระแสไหล—ไม่ได้เป็นตัวเลือกเมื่อทำการชุบแข็งแบบ Single-Shot; พวกมันเป็นวิธีควบคุมหลัก.
หากแอปพลิเคชันของคุณต้องการการชุบแข็งเฉพาะจุดอย่างแม่นยำ และปริมาณการผลิตของคุณสนับสนุนเครื่องมือแบบ Single-Shot, sollte der Induktor mit derselben Sorgfalt ausgelegt werden wie die Stromversorgung und die Prozesseinstellungen. Einen ausführlicheren Vergleich von Scanning- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Auswahl eines Induktionshärtesystems.
6. 5 เคล็ดลับการออกแบบเชิงปฏิบัติเพื่อการควบคุมโซนที่ดียิ่งขึ้น
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, indem die Bereiche überhitzt werden, die ohnehin am schnellsten warm werden.
— 2. Prüfen Sie die Bauteilgeometrie frühzeitig. Die Form des Werkstücks—Querschnittsänderungen, Radien, Schultern, Passfedernuten—hat einen großen Einfluss auf die Gleichmäßigkeit der Erwärmung. Merkmale, die das Magnetfeld bündeln oder streuen, sollten erkannt werden, bevor die Spulenauslegung beginnt, und nicht erst bei Prozessversuchen entdeckt werden.
— 3. Testen Sie Abstandsänderungen systematisch. Eine Änderung des Kopplungsabstands um 1 มม สามารถสร้างความแตกต่างที่วัดได้ในความลึกของการชุบแข็ง. ปรับระยะห่างทีละขั้นตอนอย่างควบคุมเมื่อตั้งค่าและบันทึกผลลัพธ์. ข้อมูลเหล่านี้จะเป็นพื้นฐานสำหรับค่าความคลาดเคลื่อนในการผลิต.
— 4. ใช้การโปรไฟล์, เพื่อเริ่มลดผลกระทบขอบ. ก่อนที่จะเพิ่มตัวเข้มข้นของการไหล, ปรับโปรไฟล์ของขดลวดให้เหมาะสม. การโปรไฟล์มักเป็นวิธีที่เร็วที่สุด, เพื่อปรับปรุงความสม่ำเสมอตั้งแต่ต้นจนจบ, und vermeidet die zusätzlichen Materialkosten und die höhere Montagekomplexität, die Konzentratoren mit sich bringen.
— 5. Setzen Sie Flusskonzentratoren ein, wenn Sie eine engere Kontrolle benötigen. Wenn das Erwärmungsmuster nach der Optimierung von Abstand und Profil noch zu breit oder ungleichmäßig ist, können Flusskonzentratoren es schärfer abgrenzen. Sie sind besonders wirksam, wenn Sie eine harte Übergangsgrenze zwischen einer gehärteten Zone und einem angrenzenden weichen Bereich benötigen—zum Beispiel innerhalb weniger Millimeter einer Sicherungsringnut oder Ölbohrung.
Der rote Faden in allen fünf Tipps: Die Induktorauslegung bestimmt die Zonenkontrolle. การ แหล่งจ่ายไฟ liefert die Energie, aber die Spule bestimmt, wohin diese Energie tatsächlich gelangt. Mehr dazu, was passieren kann, wenn die Zonenkontrolle unzureichend ist, erfahren Sie in unserem Leitfaden zu häufigen Fehlern beim Induktionshärten. Er behandelt die Symptome—ungleichmäßige Einhärtetiefe, เสียงแหลมและเสียงปืนใหญ่—ที่มักเกิดจากการออกแบบขดลวดเหนี่ยวนำ.
ข้อค้นพบที่สำคัญ
Selektives Induktionshärten หมายถึง, การนำความร้อนไปยังจุดที่ถูกต้องและควบคุมมัน, ความลึกที่ความร้อนซึมเข้าไป—ไม่มากเกินไปและไม่น้อยเกินไป. สำหรับการใช้งานที่ต้องการการชุบแข็งเฉพาะจุด ขนาดสำคัญสามประการในการออกแบบคือ ระยะห่างของการจับคู่สำหรับการควบคุมความเข้มโดยคร่าวๆ, การจัดรูปขดลวดเพื่อตรงกับรูปทรงของชิ้นงาน และตัวเพิ่มความเข้มของสนามเพื่อการสร้างรูปสนามอย่างแม่นยำ. ถ้าใช้ทีละขั้น—เริ่มจากระยะห่าง, แล้วรูปขดลวด, แล้วตัวเพิ่มความเข้ม—, ermöglichen sie ein Erwärmungsmuster, das genau, stabil und gut auf die Bauteilzeichnung abgestimmt ist. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
คำถามที่พบบ่อย
F: Was ist selektives Induktionshärten?
ก: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- oder ermüdungsgefährdeten Zonen die erforderliche Härte erreicht wird.
F: Wie lässt sich die Härtetiefe am einfachsten steuern?
ก: Der Kopplungsabstand ist der einfachste Ausgangspunkt. Ein kleinerer Abstand (1,5–3 มม.) erhöht die elektromagnetische Kopplung und erzeugt eine größere Einhärtetiefe. Ein größerer Abstand (3–10 มม.) schwächt die Kopplung und erzeugt eine geringere oder keine Härtung. Die Einstellung des Abstands erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
ก: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 กิโลเฮิรตซ์), Ferrit für mittlere Frequenzen (10–100 กิโลเฮิรตซ์) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 กิโลเฮิรตซ์). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: การชุบแข็งแบบเลื่อนสามารถควบคุมได้ง่ายกว่าการชุบแข็งแบบช็อตเดี่ยวไหม?
ก: โดยทั่วไปใช่. ในการชุบแข็งแบบเลื่อนสามารถปรับกำลังและความเร็วฟีดได้อย่างไดนามิก, ในขณะที่ขดลวดเคลื่อนที่ผ่านโซนต่าง ๆ. ในการชุบแข็งแบบช็อตเดี่ยว รูปแบบการให้ความร้อนทั้งหมดจะเกิดขึ้นในรอบคงที่หนึ่งครั้ง, ดังนั้นการออกแบบขดลวด—Abstand, การทำโปรไฟลิงและตัวรวมการไหล—จึงกำหนดผลลัพธ์. แบบช็อตเดี่ยวต้องการวิศวกรรมมากขึ้นล่วงหน้า, kann jedoch bei der Großserienfertigung einen höheren Durchsatz erzielen.
Benötigen Sie eine kundenspezifische Spule für selektives Härten?
Teilen Sie uns Ihre Bauteilgeometrie, Zielzonen, Anforderungen an die Einhärtetiefe und Ihr Produktionsvolumen mit. Wir unterstützen Sie bei der Auslegung eines Induktors, der die Wärme genau dorthin bringt, wo Sie sie benötigen.







