
3 控制选择性感应淬火深度的验证方法
Bei vielen Anwendungen des Induktionshärtens müssen nur bestimmte Bereiche eines Bauteils gehärtet werden—Lagersitze, Dichtflächen, Zahnradzähne, Nocken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzug zu reduzieren oder Montageanforderungen zu erfüllen. Genau hier wird 选择性感应淬火 不可或缺. 目标明确: 将集中的热量引入定义的区域,同时保持相邻区域冷却或仅轻微加热.
其基础物理 感应加热 在这里提供了天然优势—热量在金属内部生成,而不是从外部来源传递. 但要将这一优势转化为精确的, 可重复的硬化模式, 需要经过深思熟虑的感应器设计. 在推进淬火时,可以调节功率和进给速度, 当线圈移动时. 在单次淬火时, 工件和感应器保持静止, 加热模式必须从一开始就融入线圈几何形状中.
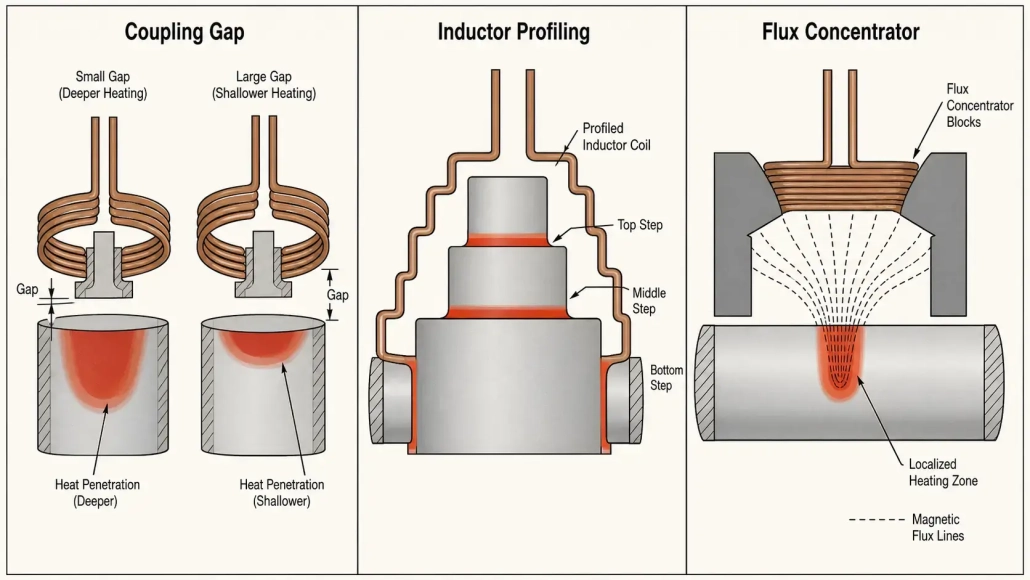
有三个主要的控制变量, 它们控制, 热量传递到哪里以及渗透多深: 耦合距离, 感应器轮廓和磁通集中器. 每个为工程师提供不同程度的控制. 联合使用, können sie ein Härtebild erzeugen, das präzise, stabil und optimal auf die Bauteilkonstruktion abgestimmt ist.
1. 耦合距离 — Die erste Stellgröße für die Erwärmungsintensität
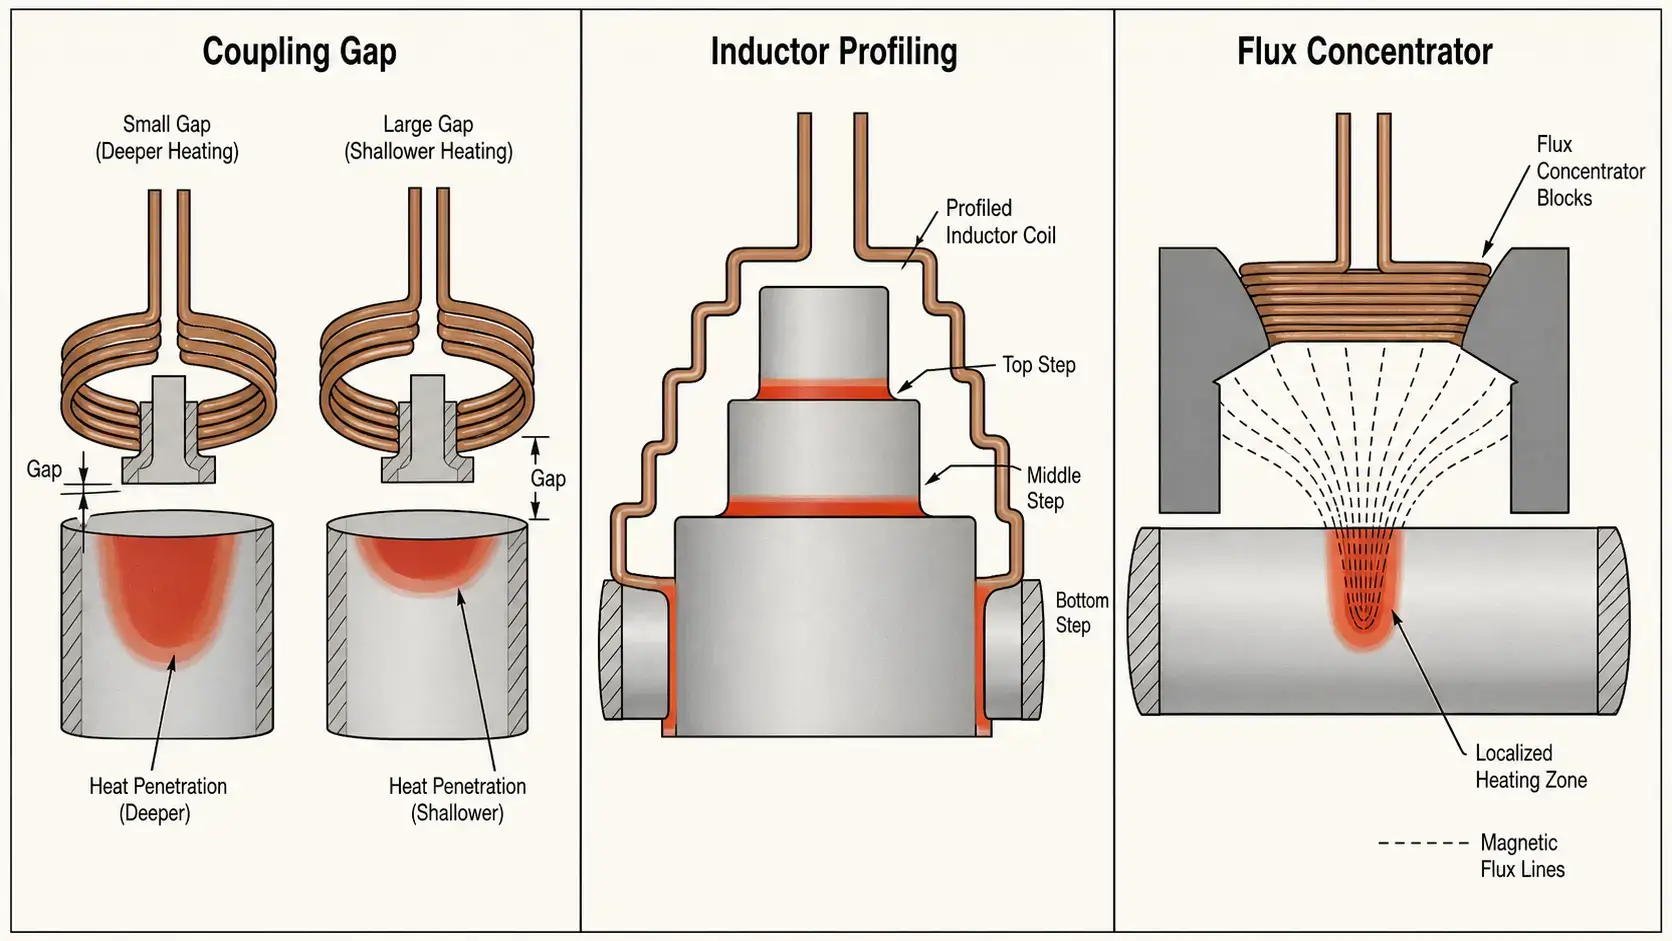
Der Kopplungsabstand ist der Abstand zwischen dem Induktor und der Werkstückoberfläche. Er ist die einfachste und schnellste Möglichkeit, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
— 1.5–3 毫米间隙: Starke Kopplung, größere Randschichttiefe (typisch 3–5 毫米), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 毫米间隙: Moderate Kopplung, flachere Randschicht (1–3 毫米). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 毫米间隙: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. An diesem Punkt übernimmt die Profilierung.
2. 感应器成型 — Anpassung der Spule an das Bauteil
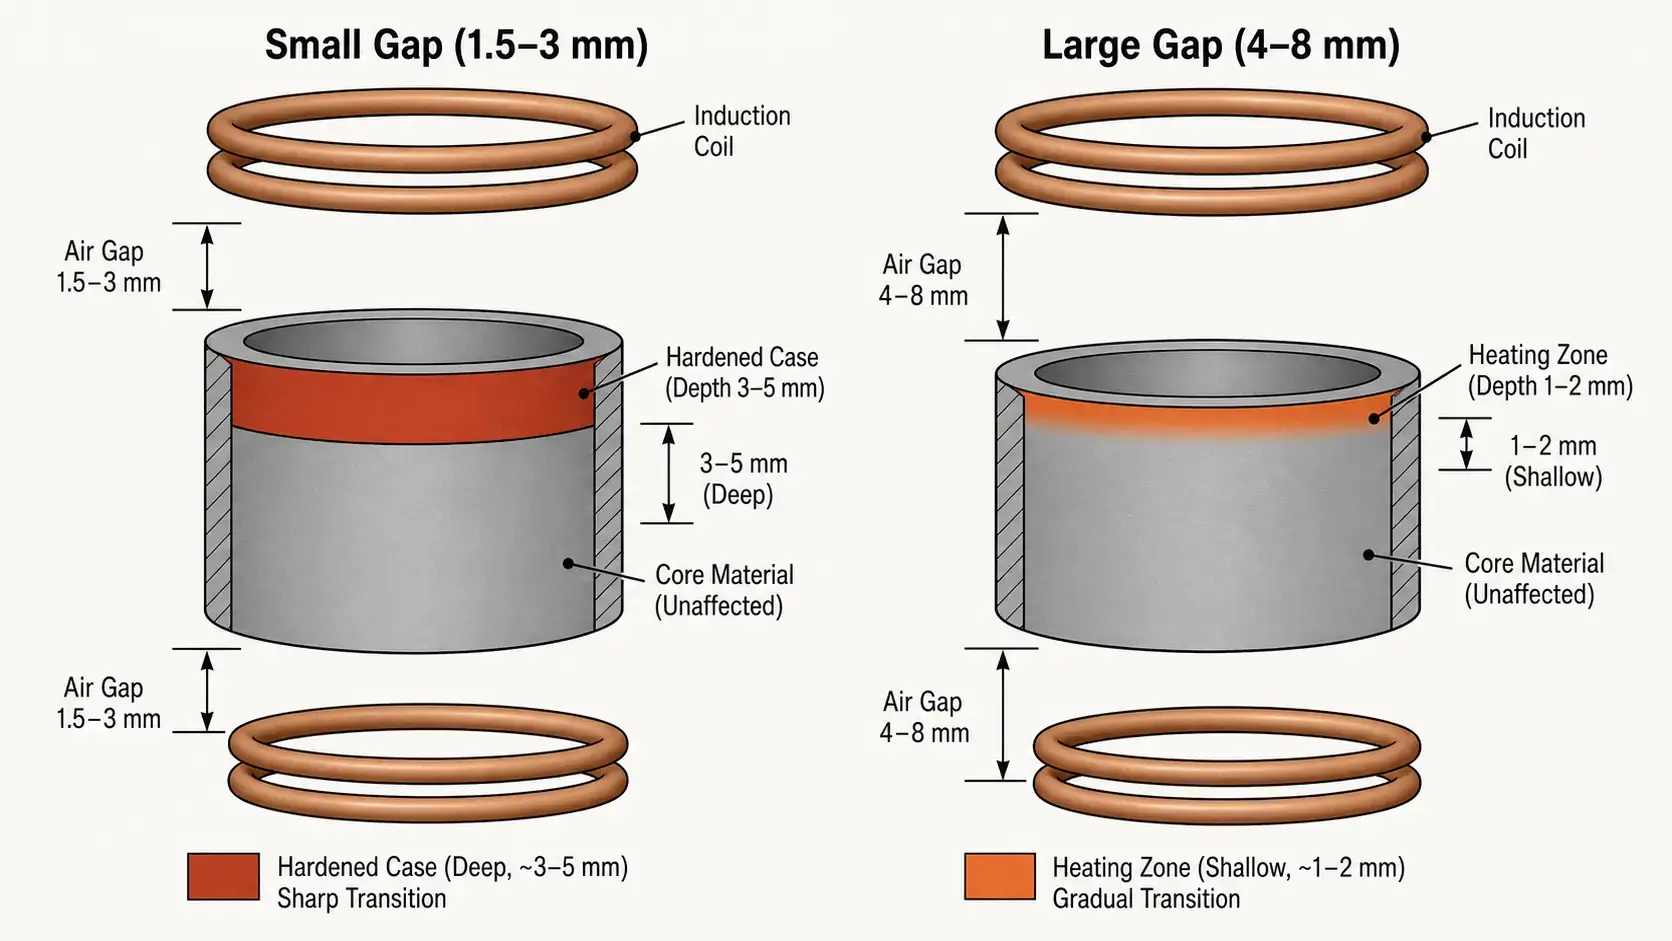
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. 由于电磁边缘效应,线圈的中心产生的加热比边缘更强—磁场在线圈端部受到的限制较小, 因此那里的耦合效率降低. 在单波情况下,这会导致桶状的加热分布: 中心的硬化深度较大, 端部较小. 这很少符合零件图纸中的要求.
电感器轮廓是对线圈的有针对性的成形, 以跟随工件轮廓. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, anstatt gegen sie zu arbeiten.
— Reduziert Überhitzung in der Mitte: Durch Anpassung des Spulenprofils verhindern Sie das tonnenförmige Muster und erzielen eine gleichmäßigere Randschichttiefe von einem Ende zum anderen.
— Verbessert die Kantenerwärmung: 与线圈端的更紧密耦合可以补偿磁场强度的自然衰减.
— 将硬化区适应零件形状: 对于有台阶的轴, 带肩部的轴和具有多个直径的零件,轮廓设计可确保, 表层深度在几何变化过程中保持恒定.
— 更均匀地控制最终硬化深度: 良好轮廓的线圈在生产过程中可减少功率调节的需求.
Profilierung ist besonders wertvoll für Bauteile mit Schultern, Stufen, Übergängen oder mehreren Oberflächen, die unterschiedliche Härtungsniveaus erfordern. Anwendungen wie das Härten von Innenbohrungen hängen stark von der Profilierung ab, da die Spule sich an eine begrenzte ID-Geometrie anpassen und gleichzeitig eine gleichmäßige Randschicht um den Umfang der Bohrung erzeugen muss.
3. 磁通集中器 — 精确性, wenn Spalt und Profil nicht ausreichen
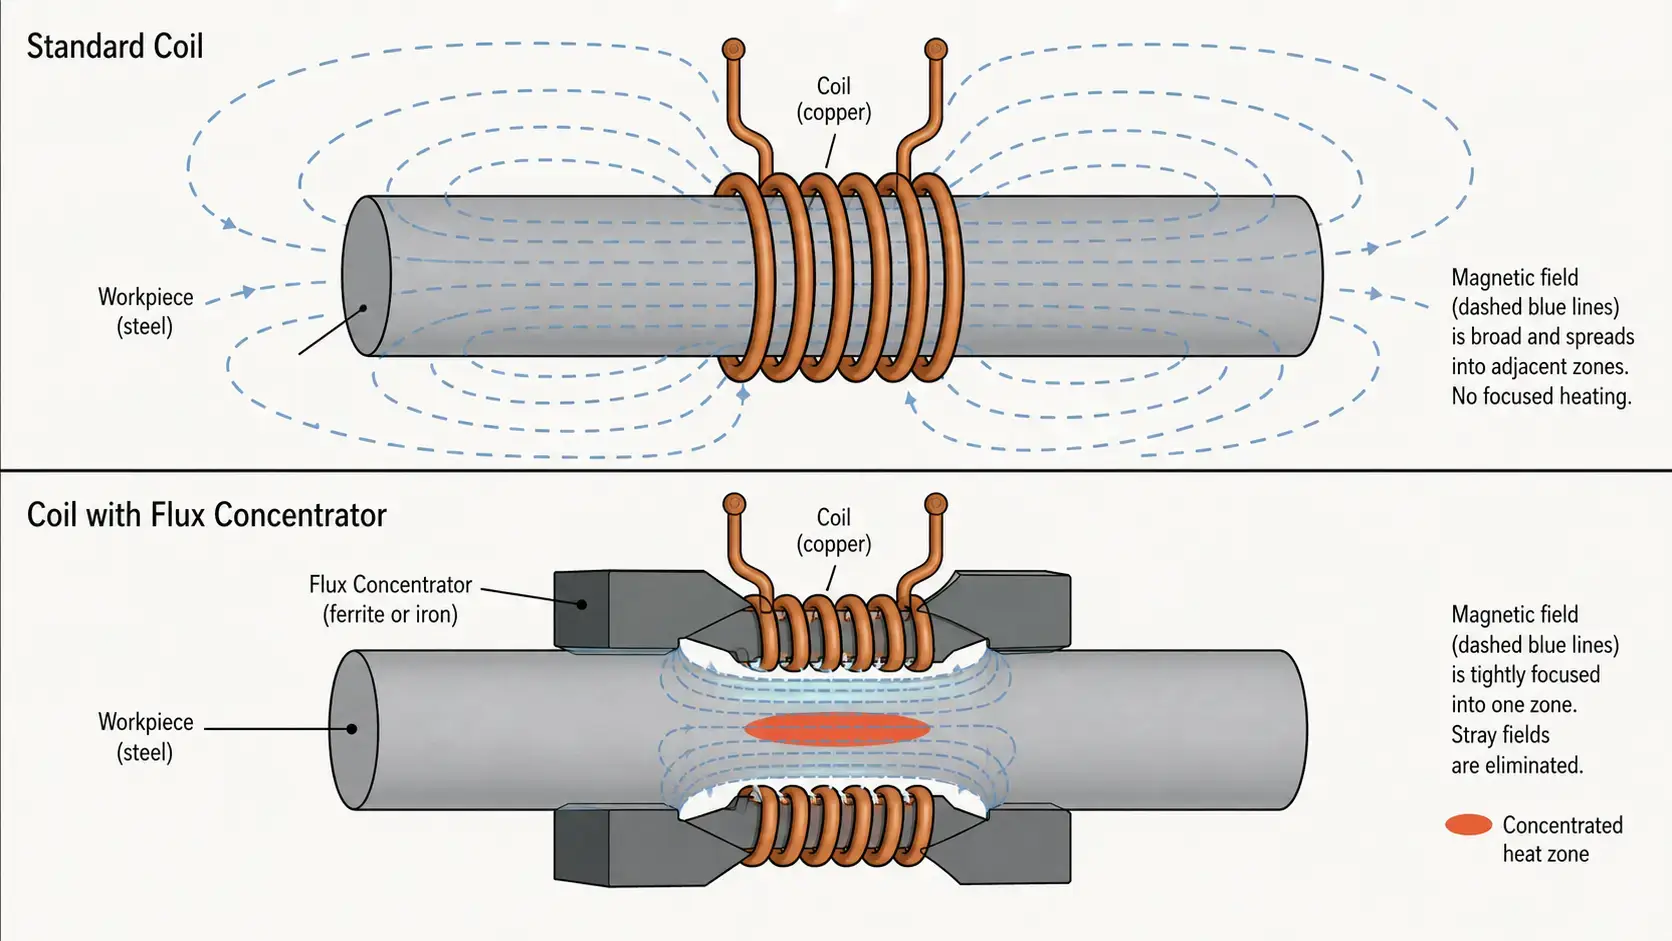
Wenn der Kopplungsspalt die Grobeinstellung und die Profilierung die Formanpassung ist, sind Flusskonzentratoren das Werkzeug zur Feinabstimmung. Ein Flusskonzentrator ist ein magnetisches Material, das auf oder nahe am Induktor platziert wird und das Magnetfeld umlenkt—im Wesentlichen schirmt es Bereiche ab, die Sie schützen möchten, und bündelt das Feld in Bereichen, 您想加热的部位. 它既不改变线圈几何形状,也不改变部件位置. 它改变了, 磁通实际流向.
通过正确设计的磁通集中器,工程师可以同时控制三件事: 热量注入的位置, 各个区域的强度以及目标区的温度均匀性. 因此,磁通集中器是不可或缺的, wenn ein Bauteil entlang seiner Länge deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-频率范围 ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 千赫. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 千赫. Geringe elektrische Leitfähigkeit hält Wirbelstromverluste beherrschbar, gute Permeabilität bei Frequenzen im mittleren Bereich.
— Weichmagnetische Verbundwerkstoffe (SMC): Für höhere Frequenzen über 100 千赫. Gepresste Pulverwerkstoffe mit verteilten Luftspalten, sehr geringe Wirbelstromverluste, können zu komplexen Formen bearbeitet werden.
In vielen Anwendungen des selektiven Induktionshärtens bieten Flusskonzentratoren eine feinere räumliche Steuerung, als sie allein durch Spaltanpassung oder Profilierung erreicht werden kann. 妥协在于, 它们使解释更复杂并增加材料成本—但对于硬度分布要求严格的零件,它们往往是唯一可行的解决方案.
4. So kombinieren Sie alle drei Methoden
在生产中的淬火过程中,最佳效果很少仅通过使用单一方法实现. 每个调节手段都有不同的强度, 并且它们共同作用于一个逻辑层次结构:
| 方法 | 规则精度 | 成本影响 | 最适合 |
|---|---|---|---|
| 耦合距离 | 低–中等 | 最小 | 宽范围强度调节, 工艺协调 |
| 感应器轮廓 | 中等–高 | 中等 | Anpassung an Bauteilkonturen, Reduzierung von Kanteneffekten |
| 磁通集中器 | 高 | 较高 | Punktgenaue Zonenregelung, komplexe Feldformung |
Eine praktische Designabfolge sieht so aus: Beginnen Sie mit dem Kopplungsabstand, um die breite Erwärmungsintensität über das Bauteil hinweg festzulegen. Verwenden Sie anschließend die Induktor-Profilierung, um die Spulenform an die Werkstückgeometrie anzupassen—zum Ausgleich von Kanteneffekten, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, 需要的地方—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: Der Abstand steuert die Kopplungsstärke, die Profilierung sorgt für die Geometrieanpassung, und Flusskonzentratoren übernehmen die Feldformung.
5. Scan-Härten vs. 一次性淬火
Die Wahl zwischen Scan-Härten und Single-Shot-Härten beeinflusst, wie viel Ihrer Zonenregelung in die Spule integriert werden muss und wie viel über die Prozessparameter gesteuert werden kann. Beim Scan-Härten bewegt sich der Induktor während der Erwärmung entlang des Bauteils. Sie können Leistung, Vorschubgeschwindigkeit und Verweilzeit variieren, während die Spule verschiedene Zonen durchläuft. Diese dynamische Regelung erleichtert es, unterschiedliche Einhärtetiefen entlang eines einzelnen Bauteils zu erzeugen, ohne eine komplexe Spulengeometrie zu benötigen.
Beim Single-Shot-Härten bleiben Induktor und Werkstück stationär. Das gesamte Erwärmungsmuster wird festgelegt, bevor die Leistung eingeschaltet wird—durch die Spulengeometrie, den Kopplungsabstand an jedem Punkt und alle installierten Flusskonzentratoren. Während des Erwärmungszyklus gibt es keine Echtzeitanpassung. 因此,单次加热应用从一开始就更依赖线圈设计的质量. 如上所述的三种设计杠杆—间距, 轮廓设计, 磁通集中器—在单次加热处理中不是可选的; 它们是主要的控制手段.
如果您的应用需要精确的局部淬火,并且您的生产数量足以支持单次加热工具, 感应器的设计应与电源和工艺参数的设置同样谨慎. Einen ausführlicheren Vergleich von Scanning- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Auswahl eines Induktionshärtesystems.
6. 5 praktische Konstruktionstipps für eine bessere Zonenkontrolle
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, indem die Bereiche überhitzt werden, die ohnehin am schnellsten warm werden.
— 2. Prüfen Sie die Bauteilgeometrie frühzeitig. Die Form des Werkstücks—Querschnittsänderungen, Radien, Schultern, Passfedernuten—hat einen großen Einfluss auf die Gleichmäßigkeit der Erwärmung. Merkmale, die das Magnetfeld bündeln oder streuen, sollten erkannt werden, bevor die Spulenauslegung beginnt, und nicht erst bei Prozessversuchen entdeckt werden.
— 3. Testen Sie Abstandsänderungen systematisch. Eine Änderung des Kopplungsabstands um 1 mm kann einen messbaren Unterschied in der Einhärtetiefe bewirken. Variieren Sie beim Einrichten den Abstand in kontrollierten Schritten und dokumentieren Sie das Ergebnis. Diese Daten werden zur Grundlage für Produktionstoleranzen.
— 4. Nutzen Sie Profilierung, um zunächst Randeffekte zu reduzieren. Bevor Sie Flusskonzentratoren hinzufügen, optimieren Sie das Spulenprofil. Profilierung ist in der Regel der schnellste Weg, um die Gleichmäßigkeit von Ende zu Ende zu verbessern, und vermeidet die zusätzlichen Materialkosten und die höhere Montagekomplexität, die Konzentratoren mit sich bringen.
— 5. Setzen Sie Flusskonzentratoren ein, wenn Sie eine engere Kontrolle benötigen. Wenn das Erwärmungsmuster nach der Optimierung von Abstand und Profil noch zu breit oder ungleichmäßig ist, können Flusskonzentratoren es schärfer abgrenzen. Sie sind besonders wirksam, wenn Sie eine harte Übergangsgrenze zwischen einer gehärteten Zone und einem angrenzenden weichen Bereich benötigen—zum Beispiel innerhalb weniger Millimeter einer Sicherungsringnut oder Ölbohrung.
Der rote Faden in allen fünf Tipps: Die Induktorauslegung bestimmt die Zonenkontrolle. 该 电源 liefert die Energie, aber die Spule bestimmt, wohin diese Energie tatsächlich gelangt. Mehr dazu, was passieren kann, wenn die Zonenkontrolle unzureichend ist, erfahren Sie in unserem Leitfaden zu häufigen Fehlern beim Induktionshärten. Er behandelt die Symptome—ungleichmäßige Einhärtetiefe, weiche Stellen und Musterverschiebung—die häufig auf die Induktorauslegung zurückzuführen sind.
最重要的发现
Selektives Induktionshärten bedeutet, Wärme an die richtige Stelle zu bringen und zu steuern, wie tief diese Wärme eindringt—nicht mehr und nicht weniger. Für Anwendungen mit lokaler Härtung sind die drei wichtigsten konstruktiven Stellgrößen der Kopplungsabstand zur groben Intensitätsregelung, die Induktorprofilierung zur Anpassung an die Geometrie und Flusskonzentratoren zur präzisen Feldformung. Werden sie nacheinander eingesetzt—zuerst der Abstand, dann das Profil, dann die Konzentratoren—, ermöglichen sie ein Erwärmungsmuster, das genau, stabil und gut auf die Bauteilzeichnung abgestimmt ist. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
常见问题解答
F: Was ist selektives Induktionshärten?
一个: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- oder ermüdungsgefährdeten Zonen die erforderliche Härte erreicht wird.
F: Wie lässt sich die Härtetiefe am einfachsten steuern?
一个: Der Kopplungsabstand ist der einfachste Ausgangspunkt. Ein kleinerer Abstand (1,5–3 毫米) erhöht die elektromagnetische Kopplung und erzeugt eine größere Einhärtetiefe. Ein größerer Abstand (3–10 毫米) schwächt die Kopplung und erzeugt eine geringere oder keine Härtung. Die Einstellung des Abstands erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
一个: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 千赫), Ferrit für mittlere Frequenzen (10–100 千赫) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 千赫). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: Lässt sich Vorschubhärten leichter steuern als Single-Shot-Härten?
一个: Im Allgemeinen ja. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit dynamisch angepasst werden, während sich die Spule über verschiedene Zonen bewegt. Beim Single-Shot-Härten wird das gesamte Erwärmungsmuster in einem stationären Zyklus erzeugt, sodass das Spulendesign—间距, Profilierung und Flusskonzentratoren—das Ergebnis bestimmt. Single-Shot erfordert mehr Engineering im Vorfeld, kann jedoch bei der Großserienfertigung einen höheren Durchsatz erzielen.
Benötigen Sie eine kundenspezifische Spule für selektives Härten?
告诉我们您的零件几何形状, 目标区域, 对淬火深度的要求以及您的生产量. 我们支持您设计一个电感器, 将热量准确传递到, 您所需的位置.







