
3 bewährte Methoden zur Steuerung der Härtetiefe beim selektiven Induktionshärten
Bei vielen Anwendungen des Induktionshärtens müssen nur bestimmte Bereiche eines Bauteils gehärtet werden—Gniazda łożysk, Dichtflächen, Zahnradzähne, Nocken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzug zu reduzieren oder Montageanforderungen zu erfüllen. Genau hier wird selektives Induktionshärten unverzichtbar. Das Ziel ist klar: intensive Wärme in eine definierte Zone einbringen und gleichzeitig angrenzende Bereiche kühl oder nur leicht erwärmt halten.
Die zugrunde liegende Physik der Induktionserwärmung bietet hier einen natürlichen Vorteil—die Wärme wird im Metall selbst erzeugt und nicht von einer externen Quelle übertragen. Doch um diesen Vorteil in ein präzises, wiederholbares Härtebild umzusetzen, ist eine durchdachte Induktorauslegung erforderlich. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit angepasst werden, während sich die Spule bewegt. Beim Single-Shot-Härten, bei dem Bauteil und Induktor stationär bleiben, muss das Erwärmungsmuster von Anfang an in die Spulengeometrie integriert sein.
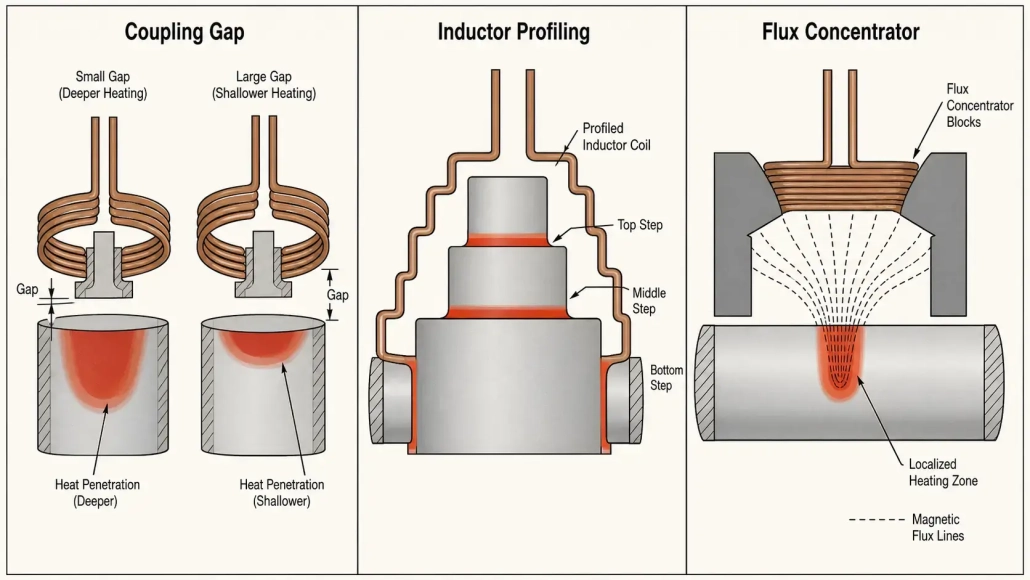
Es gibt drei zentrale Stellgrößen, die steuern, wohin die Wärme gelangt und wie tief sie eindringt: Kopplungsabstand, Induktorprofilierung und Flusskonzentratoren. Jede bietet dem Ingenieur ein unterschiedliches Maß an Kontrolle. Gemeinsam eingesetzt, können sie ein Härtebild erzeugen, das präzise, stabil und optimal auf die Bauteilkonstruktion abgestimmt ist.
1. Kopplungsabstand — Pierwszy parametr ustawienia intensywności nagrzewania
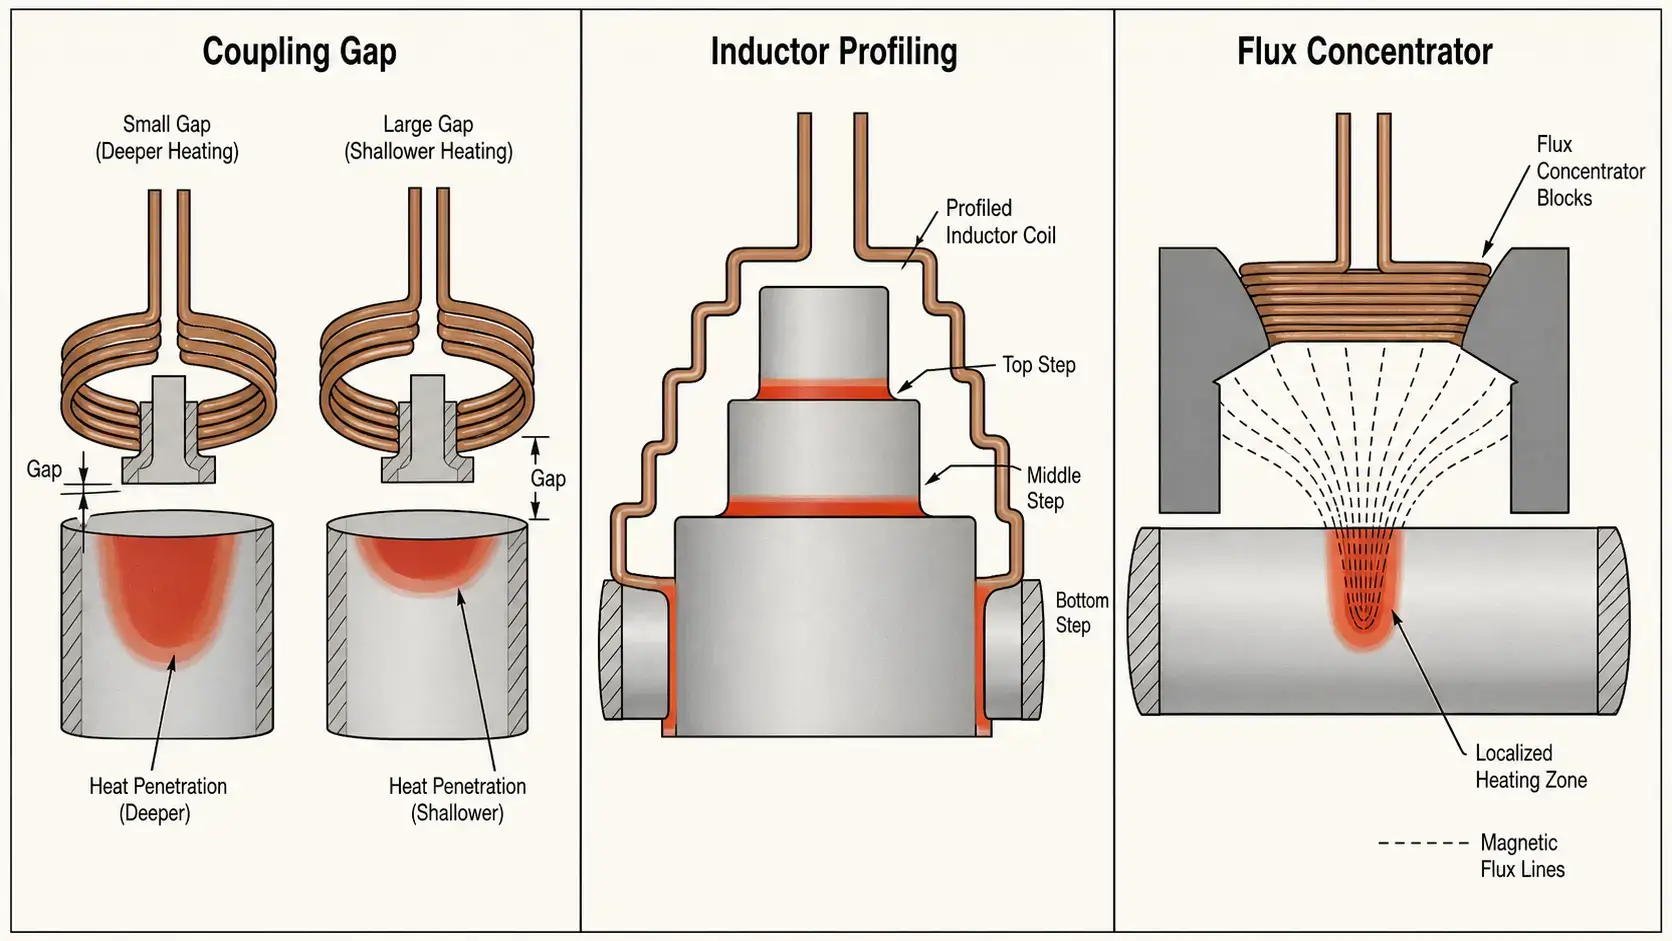
Odległość sprzężenia to odległość między induktorem a powierzchnią elementu. To najprostszy i najszybszy sposób, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
— 1.5–3 mm odstępu: Starke Kopplung, größere Randschichttiefe (typisch 3–5 mm), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 mm odstępu: Moderate Kopplung, flachere Randschicht (1–3 mm). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 mm odstępu: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. An diesem Punkt übernimmt die Profilierung.
2. Induktorprofilierung — Dopasowanie cewki do elementu
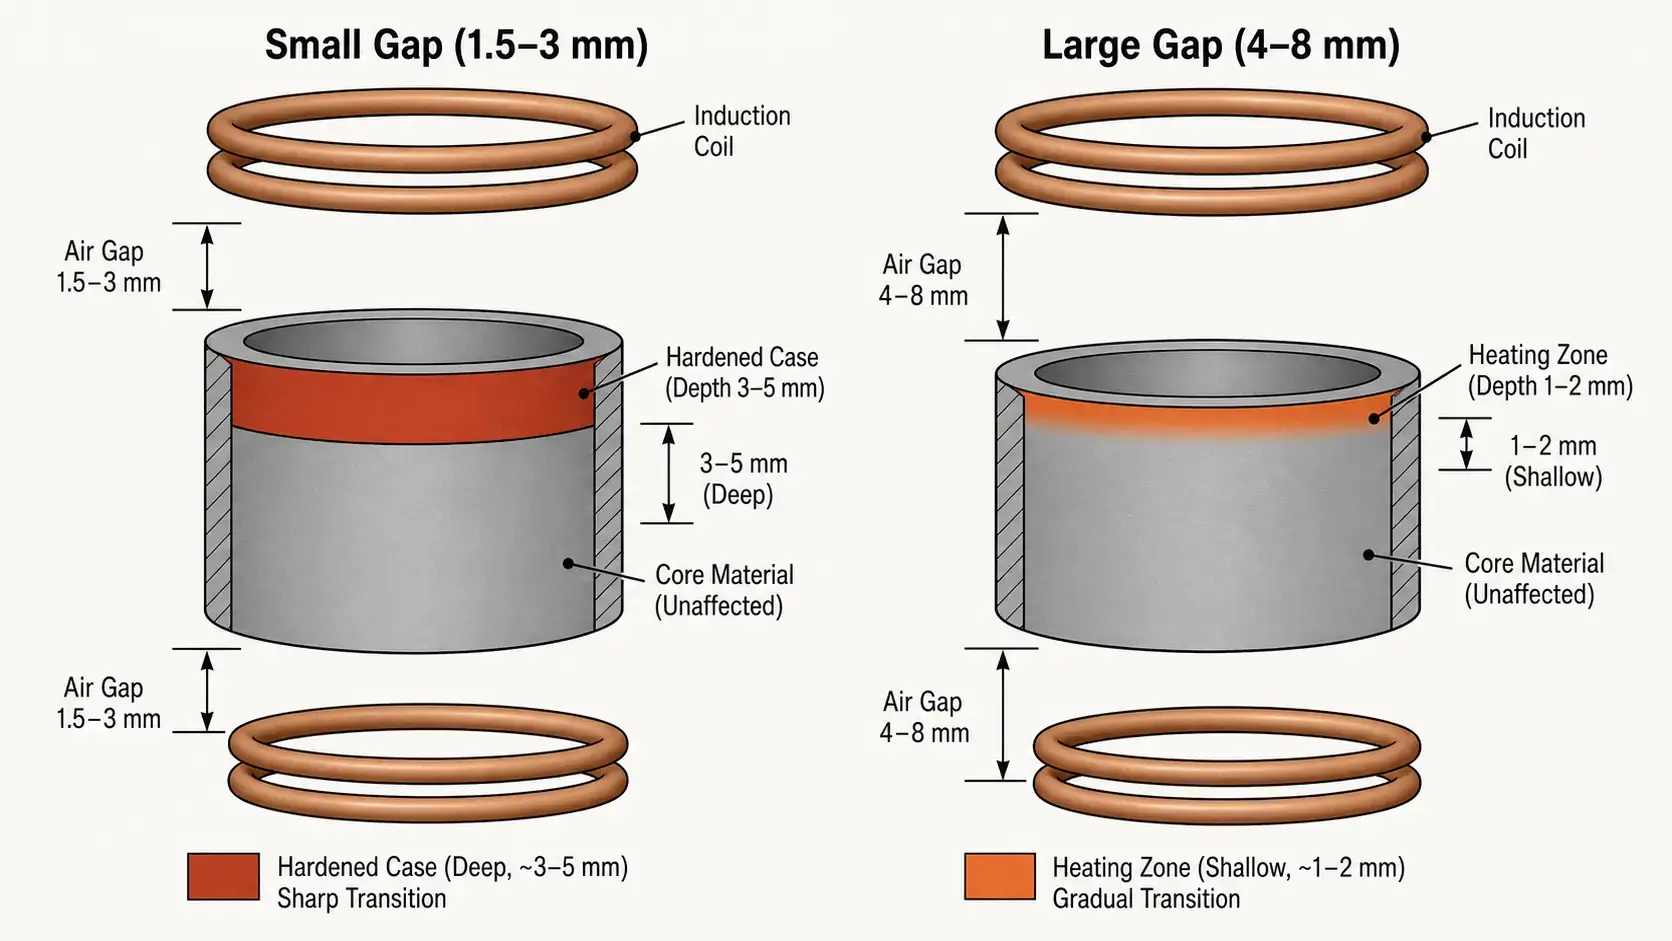
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. Die Mitte der Spule erzeugt aufgrund elektromagnetischer Randeffekte eine stärkere Erwärmung als die Kanten—das Magnetfeld ist an den Spulenenden weniger stark begrenzt, sodass die Kopplungseffizienz dort abnimmt. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, anstatt gegen sie zu arbeiten.
— Reduziert Überhitzung in der Mitte: Durch Anpassung des Spulenprofils verhindern Sie das tonnenförmige Muster und erzielen eine gleichmäßigere Randschichttiefe von einem Ende zum anderen.
— Verbessert die Kantenerwärmung: Eine engere Kopplung an den Spulenenden kompensiert den natürlichen Abfall der Feldstärke.
— Passt die gehärtete Zone an die Bauteilform an: Bei abgesetzten Wellen, Achsen mit Schultern und Bauteilen mit mehreren Durchmessern sorgt die Profilierung dafür, dass die Randschichttiefe über Geometrieänderungen hinweg konstant bleibt.
— Kontroluje równomierność końcowej głębokości hartowania: Dobrze ukształtowana cewka zmniejsza potrzebę regulacji mocy podczas produkcji.
Profilowanie jest szczególnie cenne dla części z miękko zaokrąglonymi krawędziami, Stopniami, Przejściami lub wieloma powierzchniami, które wymagają różnych poziomów utwardzania. Zastosowania takie jak Hartowanie otworów wewnętrznych w dużym stopniu zależą od profilowania, da die Spule sich an eine begrenzte ID-Geometrie anpassen und gleichzeitig eine gleichmäßige Randschicht um den Umfang der Bohrung erzeugen muss.
3. Flusskonzentratoren — Precyzja, gdy szczelina i profil nie wystarczą
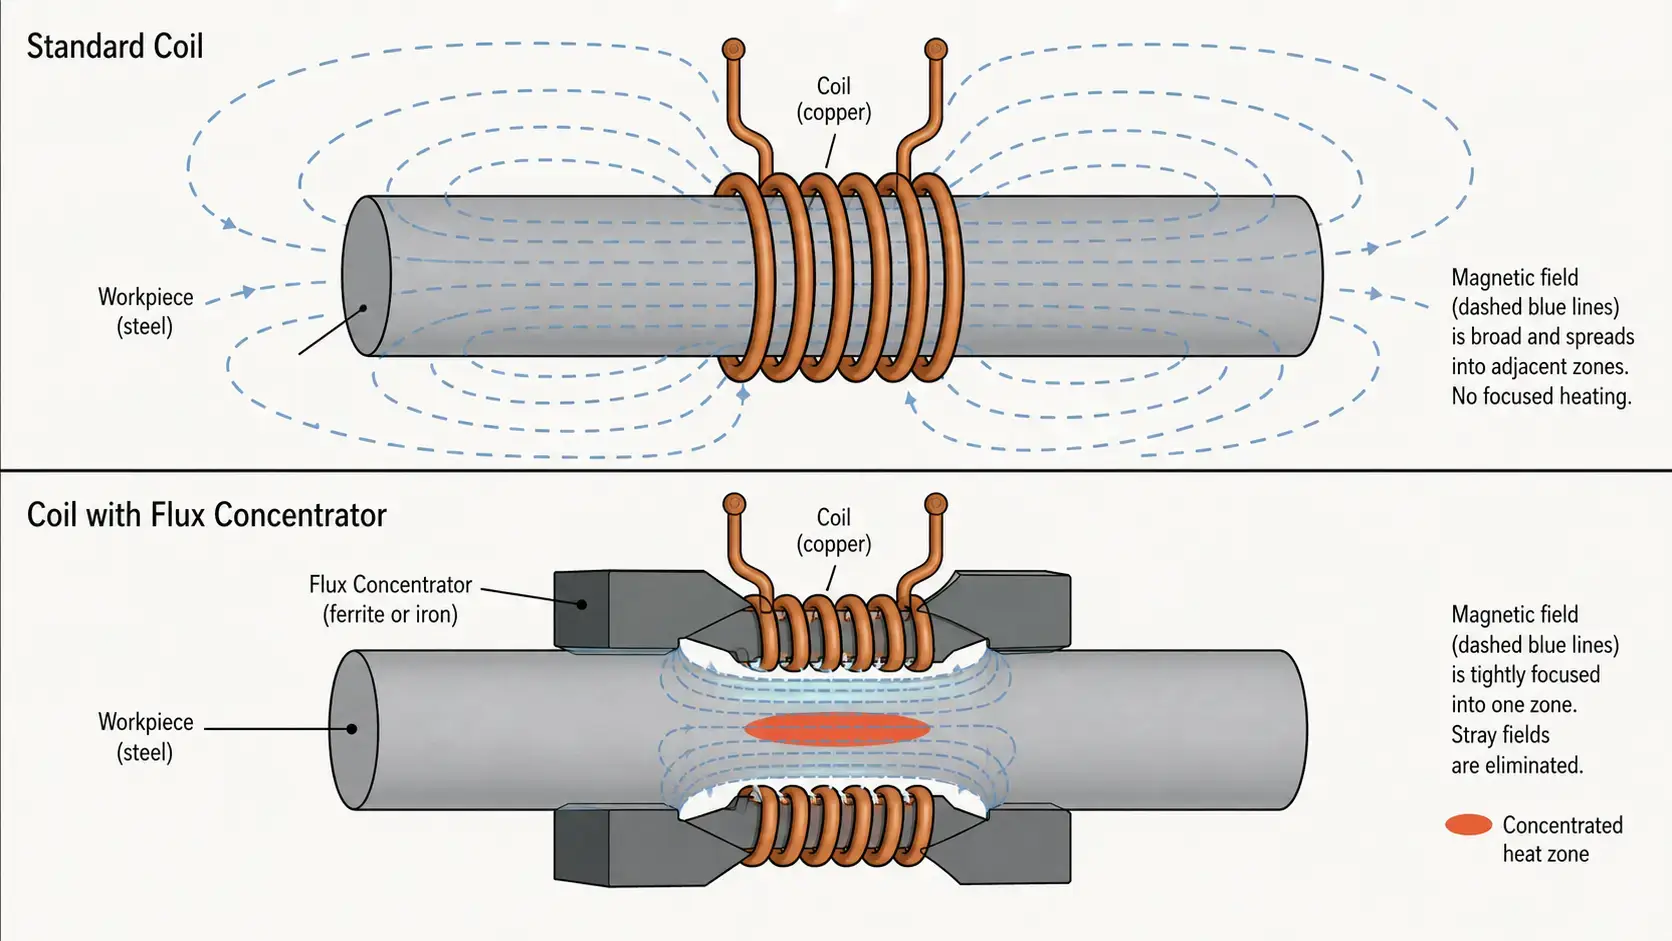
Wenn der Kopplungsspalt die Grobeinstellung und die Profilierung die Formanpassung ist, sind Flusskonzentratoren das Werkzeug zur Feinabstimmung. Ein Flusskonzentrator ist ein magnetisches Material, das auf oder nahe am Induktor platziert wird und das Magnetfeld umlenkt—im Wesentlichen schirmt es Bereiche ab, die Sie schützen möchten, und bündelt das Feld in Bereichen, die Sie erwärmen möchten. Er verändert weder die Spulengeometrie noch die Bauteilposition. Er verändert, wohin der magnetische Fluss tatsächlich verläuft.
Mit einem richtig ausgelegten Flusskonzentrator kann der Ingenieur drei Dinge gleichzeitig steuern: wo die Wärme eingebracht wird, wie intensiv sie in den einzelnen Zonen ist und wie gleichmäßig die Temperatur über die Zielzone hinweg wird. Dadurch sind Flusskonzentratoren unverzichtbar, gdy element konstrukcyjny wymaga wyraźnie różnych stopni utwardzenia wzdłuż swojej długości—na przykład wał z utwardzonym miejscem łożyskowym obok miękkiego odcinka wału klinowego.
Dobór materiału dla koncentratorów przepływu zależy od zakresu-częstotliwości roboczej od:
— laminowane blachy krzemowej: Dla niskich częstotliwości poniżej 10 kHz. wysoka przenikalność magnetyczna, niskie koszty, ale straty prądów wirowych szybko rosną powyżej 10 kHz.
— ferryt: Dla średnich częstotliwości od 10 kHz do około 100 kHz. Niska przewodność elektryczna utrzymuje straty prądów wirowych pod kontrolą, dobra przenikalność przy częstotliwościach w średnim zakresie.
— Miękkie materiały magnetyczne kompozytowe (SMC): Dla wyższych częstotliwości powyżej 100 kHz. Prasowane materiały proszkowe z rozmieszczonymi szczelinami powietrznymi, bardzo niskie straty prądów wirowych, mogą być obrabiane do skomplikowanych kształtów.
W wielu zastosowaniach selektywnego hartowania indukcyjnego koncentratory strumienia oferują precyzyjniejszą kontrolę przestrzenną, niż można osiągnąć tylko poprzez dopasowanie szczeliny lub profilowanie. Der Kompromiss besteht darin, dass sie die Auslegung komplexer machen und die Materialkosten erhöhen—doch bei Bauteilen mit engen Vorgaben für das Härtebild sind sie oft die einzige praktikable Lösung.
4. Jak połączyć wszystkie trzy metody
Beim Härten in der Produktion entstehen die besten Ergebnisse selten durch den Einsatz nur einer einzigen Methode. Jeder Stellhebel hat eine andere Stärke, und zusammen wirken sie in einer logischen Hierarchie:
| Methode | precyzję regulacji | Wpływ na koszty | Najlepiej nadaje się do |
|---|---|---|---|
| Kopplungsabstand | Niski–Mittel | Minimalny | Szeroka regulacja intensywności, Dostosowanie procesu |
| Profilowanie induktora | Mittel–Hoch | Umiarkowany | Dopasowanie do konturów elementu, Redukcja efektów krawędzi |
| Flusskonzentratoren | Hoch | Höher | Precyzyjna regulacja strefowa, Złożone kształtowanie pola |
Praktyczna sekwencja projektowania wygląda następująco: Zacznij od odległości sprzężenia, aby ustalić szeroką intensywność nagrzewania w całym elemencie. Następnie użyj profilowania induktora, aby dopasować kształt cewki do geometrii elementu—w celu kompensacji efektów krawędzi, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, O sie benötigt wird—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: Der Abstand steuert die Kopplungsstärke, profilowanie zapewnia dopasowanie geometrii, a koncentratory przepływu przejmują kształtowanie pola.
5. Hartowanie skanowaniem vs. Hartowanie pojedynczym strzałem
Wybór między utwardzaniem skanowaniem a utwardzaniem pojedynczym ma wpływ, na to, ile Państwa sterowania strefami musi być zintegrowane ze zwojem, a ile można kontrolować poprzez parametry procesu. Podczas utwardzania skanowaniem induktor porusza się wzdłuż elementu w trakcie nagrzewania. Można zmieniać moc, prędkość posuwu i czas przebywania, gdy zwoje przechodzą przez różne strefy. Diese dynamische Regelung erleichtert es, unterschiedliche Einhärtetiefen entlang eines einzelnen Bauteils zu erzeugen, ohne eine komplexe Spulengeometrie zu benötigen.
Beim Single-Shot-Härten bleiben Induktor und Werkstück stationär. Das gesamte Erwärmungsmuster wird festgelegt, bevor die Leistung eingeschaltet wird—durch die Spulengeometrie, den Kopplungsabstand an jedem Punkt und alle installierten Flusskonzentratoren. Während des Erwärmungszyklus gibt es keine Echtzeitanpassung. Z tego powodu aplikacje typu single-shot od samego początku w większym stopniu zależą od jakości projektu cewki.. Trzy opisane powyżej dźwignie projektowe—Abstand, profilowanie, Flusskonzentratoren—nie są opcjonalne przy hartowaniu single-shot.; są głównymi środkami sterującymi..
Jeśli Twoja aplikacja wymaga precyzyjnego lokalnego hartowania i Twój wolumen produkcji uzasadnia użycie narzędzia single-shot, to induktor powinien być zaprojektowany z taką samą starannością jak zasilacz i ustawienia procesu.. Einen ausführlicheren Vergleich von Scanning- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Wybór systemu indukcyjnego hartowania.
6. 5 praktyczne wskazówki konstrukcyjne dla lepszej kontroli stref
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, indem die Bereiche überhitzt werden, die ohnehin am schnellsten warm werden.
— 2. Prüfen Sie die Bauteilgeometrie frühzeitig. Kształt obrabianego przedmiotu—Zmiany przekroju, Promienie, Fasety, Rowki pod wpust—mają duży wpływ na jednolitość nagrzewania. Cechy, które skupiają lub rozpraszają pole magnetyczne, powinny zostać rozpoznane, zanim rozpocznie się projektowanie cewki, a nie dopiero podczas prób procesowych.
— 3. Systematycznie testuj zmiany odstępów. Zmiana odstępu sprzężenia o 1 mm może spowodować mierzalną różnicę w głębokości utwardzenia. Różnicuj odległość podczas ustawiania w kontrolowanych krokach i dokumentuj wynik. Te dane będą podstawą do tolerancji produkcyjnych.
— 4. Skorzystaj z profilowania, aby najpierw zmniejszyć efekty brzegowe. Zanim dodasz koncentratory przepływu, optymalizuj profil nawoju. Profilowanie jest zazwyczaj najszybszym sposobem, aby poprawić jednolitość od końca do końca, i unika dodatkowych kosztów materiałowych oraz większej złożoności montażu, które wiążą się z koncentratorami.
— 5. Stosuj koncentratory przepływu, jeśli potrzebujesz dokładniejszej kontroli. Jeśli wzór nagrzewania po optymalizacji odległości i profilu jest nadal zbyt szeroki lub nierównomierny, koncentratory przepływu mogą je wyraźniej wyodrębnić. Są szczególnie skuteczne, jeśli potrzebujesz ostrej granicy przejścia między utwardzoną strefą a przylegającym miękkim obszarem—na przykład w obrębie kilku milimetrów od rowka pierścienia zabezpieczającego lub otworu olejowego.
Czerwona nić we wszystkich pięciu wskazówkach: Projektowanie induktora określa kontrolę strefy. Die Stromversorgung dostarczając energię, ale to cewka decyduje, dokąd ta energia faktycznie trafia. Więcej na ten temat, co może się stać, jeśli kontrola strefy jest niewystarczająca, dowiesz się w naszym przewodniku po częstych błędach w hartowaniu indukcyjnym. Opisuje on objawy—nierównomiernej głębokości hartowania, miękkich miejsc i przesunięć wzoru—które często wynikają z projektu induktora.
Najważniejsze spostrzeżenia
Selektives Induktionshärten oznacza, dostarczanie ciepła we właściwe miejsce i kontrolowanie, jak głęboko to ciepło przenika—nicht mehr und nicht weniger. Für Anwendungen mit lokaler Härtung sind die drei wichtigsten konstruktiven Stellgrößen der Kopplungsabstand zur groben Intensitätsregelung, die Induktorprofilierung zur Anpassung an die Geometrie und Flusskonzentratoren zur präzisen Feldformung. Werden sie nacheinander eingesetzt—zuerst der Abstand, dann das Profil, dann die Konzentratoren—, ermöglichen sie ein Erwärmungsmuster, das genau, stabil und gut auf die Bauteilzeichnung abgestimmt ist. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
FAQ
F: Was ist selektives Induktionshärten?
A: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- oder ermüdungsgefährdeten Zonen die erforderliche Härte erreicht wird.
F: Wie lässt sich die Härtetiefe am einfachsten steuern?
A: Der Kopplungsabstand ist der einfachste Ausgangspunkt. Ein kleinerer Abstand (1,5–3 mm) erhöht die elektromagnetische Kopplung und erzeugt eine größere Einhärtetiefe. Ein größerer Abstand (3–10 mm) schwächt die Kopplung und erzeugt eine geringere oder keine Härtung. Die Einstellung des Abstands erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
A: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 kHz), Ferrit für mittlere Frequenzen (10–100 kHz) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 kHz). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: Lässt sich Vorschubhärten leichter steuern als Single-Shot-Härten?
A: Im Allgemeinen ja. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit dynamisch angepasst werden, während sich die Spule über verschiedene Zonen bewegt. Beim Single-Shot-Härten wird das gesamte Erwärmungsmuster in einem stationären Zyklus erzeugt, sodass das Spulendesign—Abstand, Profilierung und Flusskonzentratoren—das Ergebnis bestimmt. Single-Shot erfordert mehr Engineering im Vorfeld, kann jedoch bei der Großserienfertigung einen höheren Durchsatz erzielen.
Benötigen Sie eine kundenspezifische Spule für selektives Härten?
Teilen Sie uns Ihre Bauteilgeometrie, Zielzonen, Anforderungen an die Einhärtetiefe und Ihr Produktionsvolumen mit. Wir unterstützen Sie bei der Auslegung eines Induktors, der die Wärme genau dorthin bringt, wo Sie sie benötigen.







