
3 bewährte Methoden zur Steuerung der Härtetiefe beim selektiven Induktionshärten
Bei vielen Anwendungen des Induktionshärtens müssen nur bestimmte Bereiche eines Bauteils gehärtet werden—Lagersitze, Dichtflächen, أسنان التروس, Nocken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzug zu reduzieren oder Montageanforderungen zu erfüllen. Genau hier wird تصلب انتقائي بالمحث الكهربائي unverzichtbar. Das Ziel ist klar: intensive Wärme in eine definierte Zone einbringen und gleichzeitig angrenzende Bereiche kühl oder nur leicht erwärmt halten.
Die zugrunde liegende Physik der تسخين بالتحريض bietet hier einen natürlichen Vorteil—die Wärme wird im Metall selbst erzeugt und nicht von einer externen Quelle übertragen. Doch um diesen Vorteil in ein präzises, wiederholbares Härtebild umzusetzen, ist eine durchdachte Induktorauslegung erforderlich. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit angepasst werden, während sich die Spule bewegt. Beim Single-Shot-Härten, bei dem Bauteil und Induktor stationär bleiben, muss das Erwärmungsmuster von Anfang an in die Spulengeometrie integriert sein.
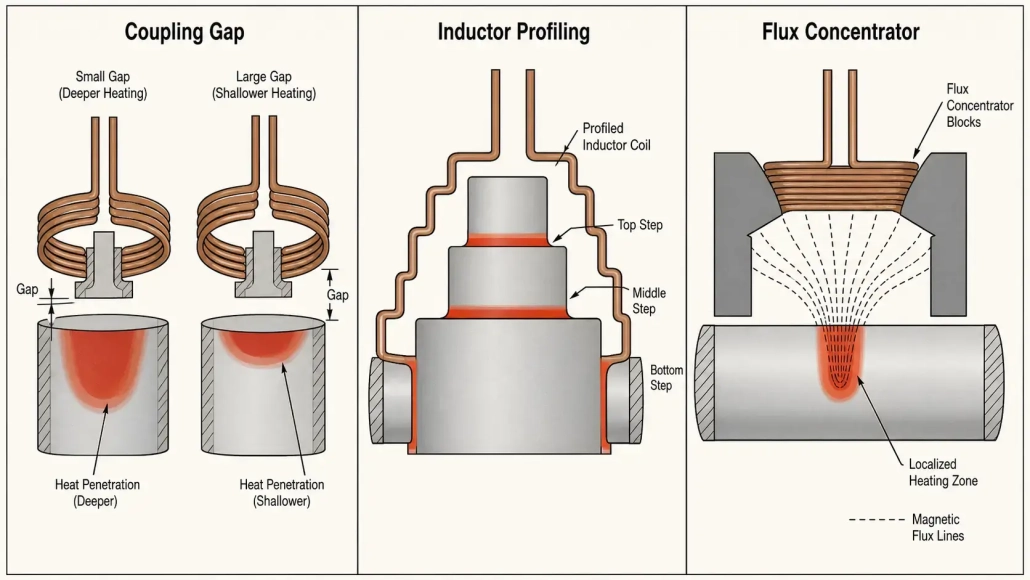
Es gibt drei zentrale Stellgrößen, die steuern, wohin die Wärme gelangt und wie tief sie eindringt: Kopplungsabstand, Induktorprofilierung und Flusskonzentratoren. Jede bietet dem Ingenieur ein unterschiedliches Maß an Kontrolle. Gemeinsam eingesetzt, können sie ein Härtebild erzeugen, das präzise, stabil und optimal auf die Bauteilkonstruktion abgestimmt ist.
1. Kopplungsabstand — أول معلمة لتحديد شدة التسخين
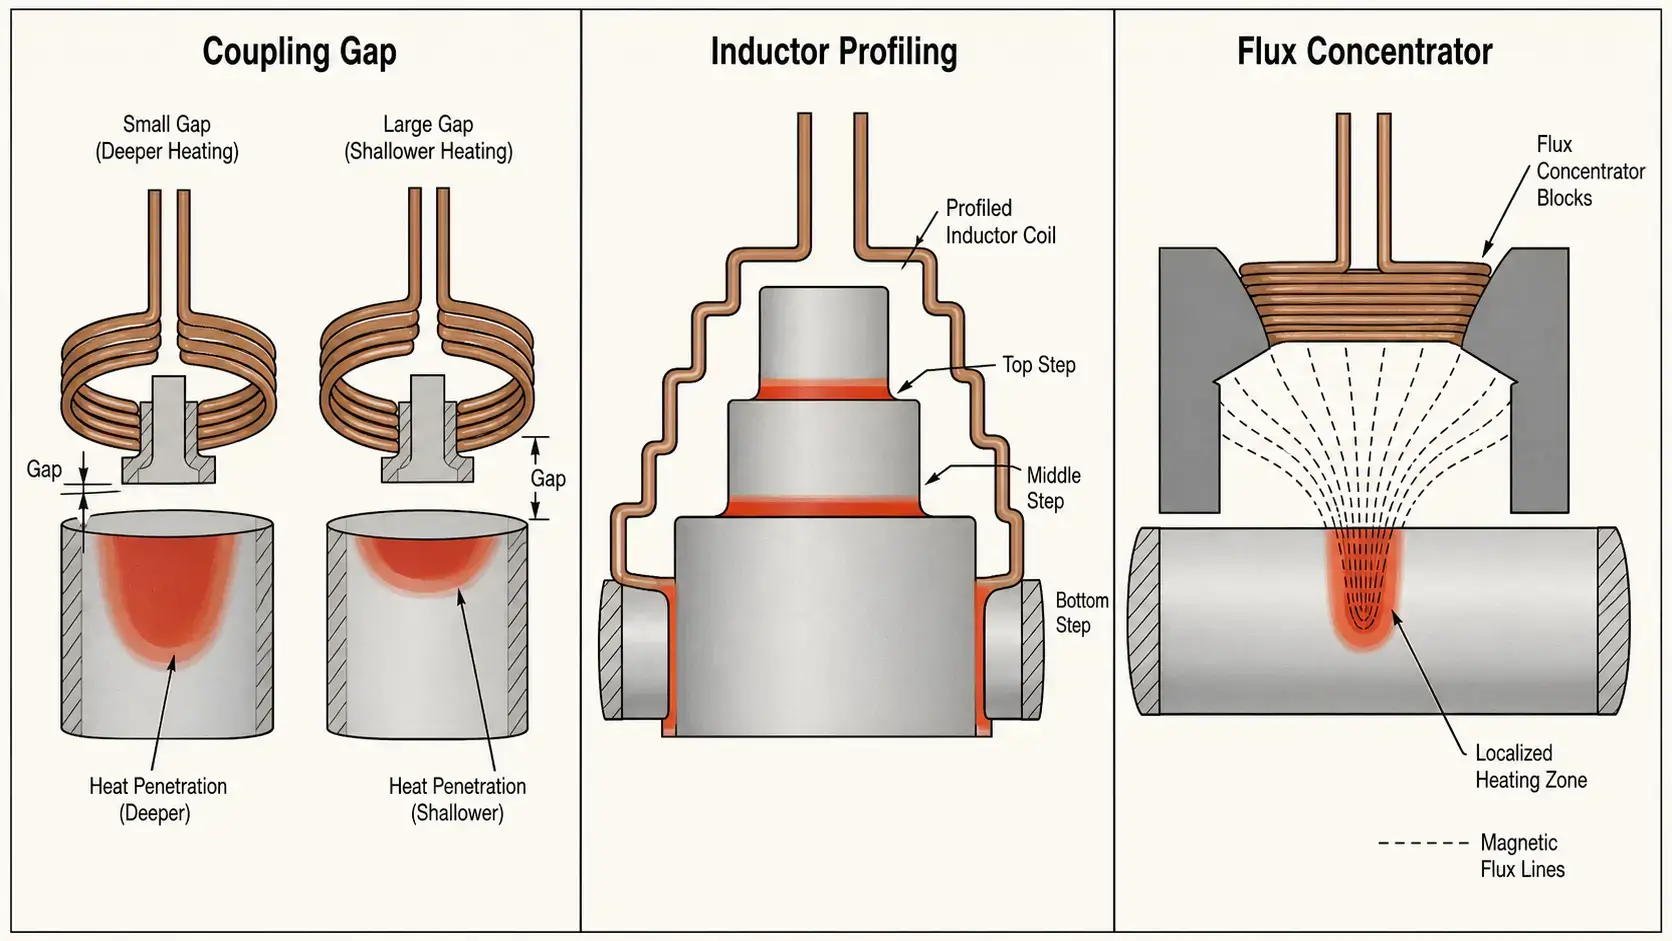
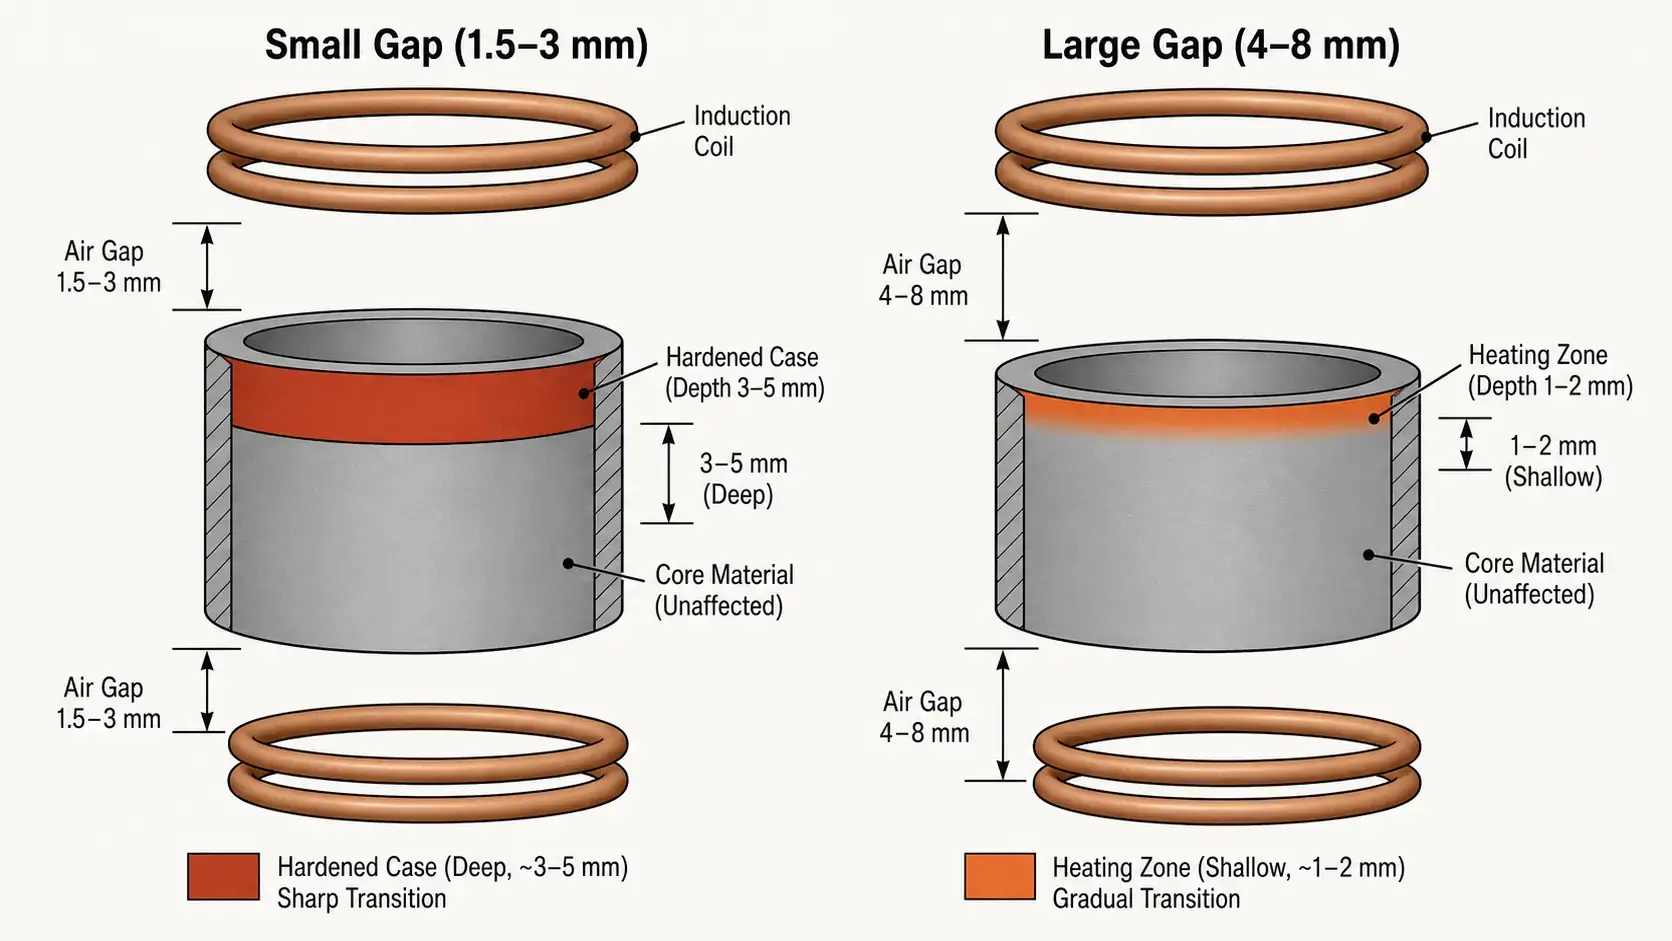
مسافة الاقتران هي المسافة بين المحث وسطح القطعة. إنها أبسط وأسرع طريقة, die lokale Erwärmungsintensität beim التصلب التحريضي الانتقائي للتكيف. الفيزياء وراء ذلك واضحة: تقل قوة الربط الكهرومغناطيسي بسرعة مع زيادة المسافة. المسافة الصغيرة تعني ربطًا أقوى وتيارًا مستحثًا أكبر في المكون. المسافة الأكبر تعني ربطًا أضعف وحرارة أقل.
في الممارسة العملية، يتبع التحكم في فراغ الربط نمطًا متوقعًا:
— 1.5–3 ملم الفجوة: ربط قوي, عمق الطبقة الحدودية الأكبر (عادة 3–5 مم), تسخين أسرع. يُستخدم للمناطق, التي تحتاج إلى عمق تصلب كامل.
— 3–6 ملم الفجوة: الترابط المعتدل, الطبقة الحافية الأكثر سطحية (1–3 مم). يُستخدم لمناطق الانتقال أو المناطق, التي تحتاج فقط إلى معالجة سطحية.
— 6–10 ملم الفجوة: الترابط الضعيف, تصلب ضئيل أو معدوم. يُستخدم, لتوفير المناطق, التي يجب أن تظل ناعمة.
أثناء تطوير العملية، غالباً ما يكون تعديل فجوة الترابط هو الخطوة الأولى للضبط. لا تتطلب أي تغييرات في الأدوات—فقط إعادة وضع اللفة بالنسبة للقطعة. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. An diesem Punkt übernimmt die Profilierung.
2. Induktorprofilierung — تكييف الملف مع القطعة
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. Die Mitte der Spule erzeugt aufgrund elektromagnetischer Randeffekte eine stärkere Erwärmung als die Kanten—das Magnetfeld ist an den Spulenenden weniger stark begrenzt, sodass die Kopplungseffizienz dort abnimmt. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Das Ergebnis ist ein Erwärmungsmuster, das zur Bauteilgeometrie passt, anstatt gegen sie zu arbeiten.
— Reduziert Überhitzung in der Mitte: Durch Anpassung des Spulenprofils verhindern Sie das tonnenförmige Muster und erzielen eine gleichmäßigere Randschichttiefe von einem Ende zum anderen.
— Verbessert die Kantenerwärmung: Eine engere Kopplung an den Spulenenden kompensiert den natürlichen Abfall der Feldstärke.
— Passt die gehärtete Zone an die Bauteilform an: Bei abgesetzten Wellen, Achsen mit Schultern und Bauteilen mit mehreren Durchmessern sorgt die Profilierung dafür, dass die Randschichttiefe über Geometrieänderungen hinweg konstant bleibt.
— يُتحكم في عمق التصلب النهائي بشكل أكثر انتظامًا: لفائف جيدة التشكيل تقلل من الحاجة إلى تعديل الأداء أثناء الإنتاج.
التشكيل ذو قيمة خاصة للأجزاء ذات الأكتاف, الخطوات, الانتقالات أو الأسطح المتعددة, التي تتطلب مستويات تصلب مختلفة. تطبيقات مثل تصلب الثقوب الداخلية تعتمد بشكل كبير على التشكيل, نظرًا لأن الملف يجب أن يتكيف مع هندسة معرف محدودة وفي نفس الوقت يُنشئ طبقة حافة متساوية حول محيط الفتحة.
3. مركزات التدفق — الدقة, عندما لا تكون الفجوة والملف الشخصي كافيين
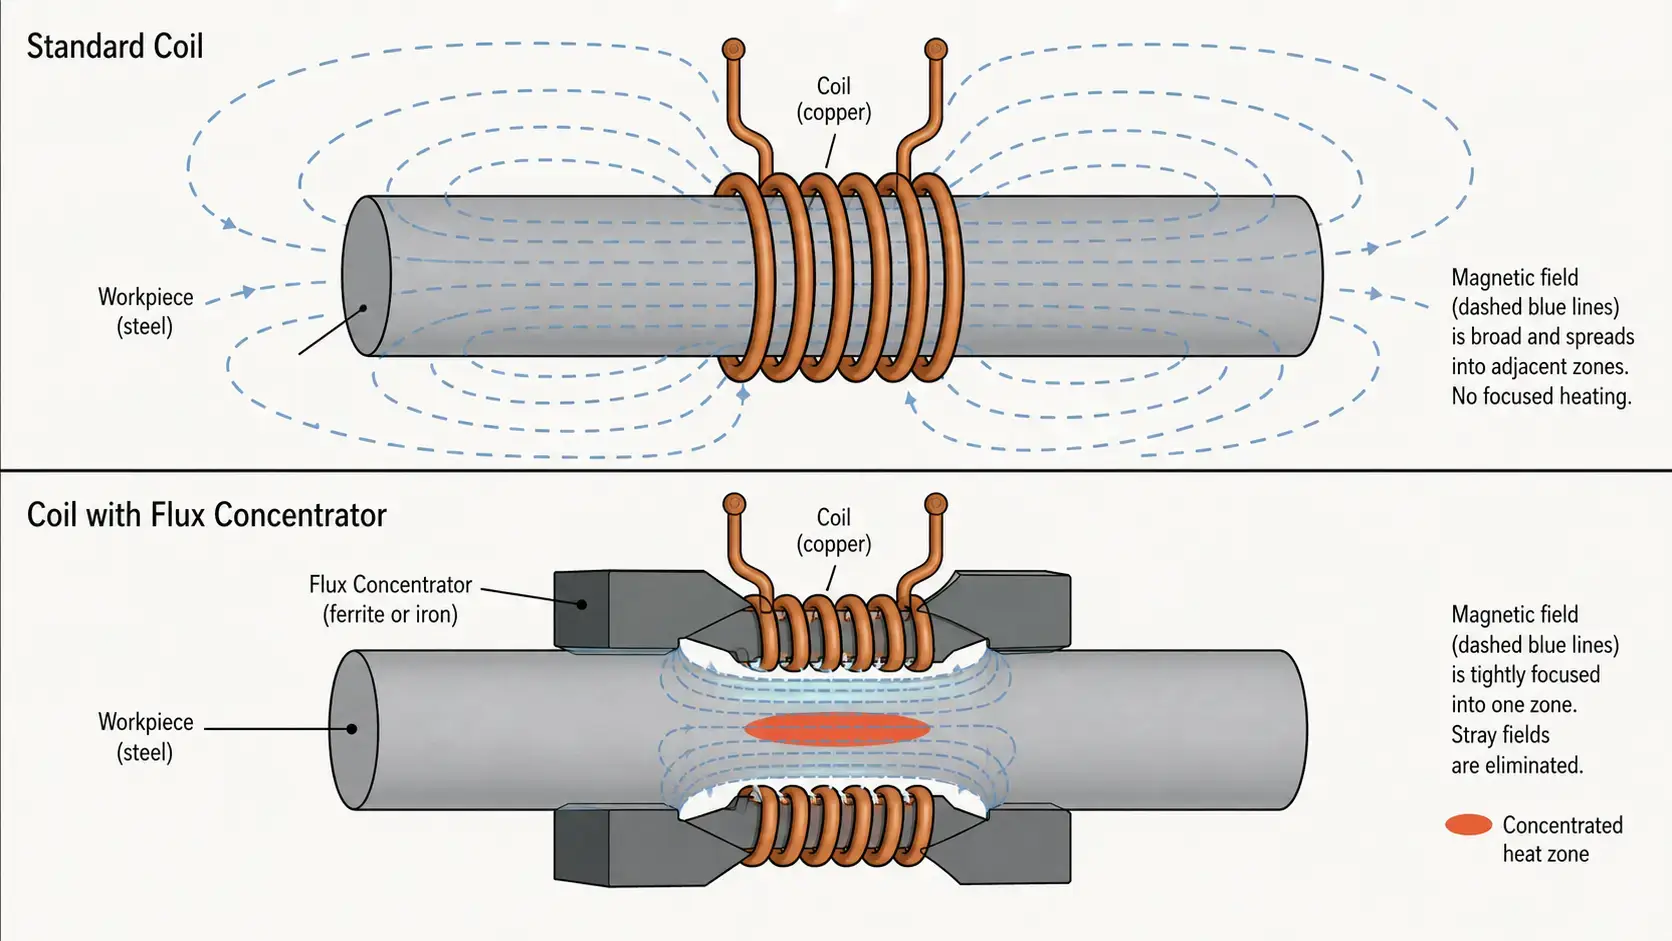
إذا كان الفجوة بين الارتباط هي الضبط الخشن والتشكيل هو تعديل الشكل, فالمُركّزات المغناطيسية هي الأداة للضبط الدقيق. المركّز المغناطيسي هو مادة مغناطيسية, توضع على أو بالقرب من المحث وتوجه المجال المغناطيسي—في جوهره يحجب مناطق, ترغب في حمايتها, ويركز المجال في مناطق, التي ترغب في تسخينها. إنه لا يغير شكل الملف أو موضع المكون. إنه يغير, إلى أين يسير التدفق المغناطيسي فعليًا.
مع مُركِّز تدفق مصمم بشكل صحيح، يمكن للمهندس التحكم في ثلاثة أشياء في الوقت نفسه: أين يتم إدخال الحرارة, مدى شدتها في المناطق الفردية ومدى تساوي درجة الحرارة عبر المنطقة المستهدفة. لذلك فإن مُركِّزات التدفق لا غنى عنها, wenn ein Bauteil entlang seiner Länge deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-نطاق التردد ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 كيلوهرتز. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 كيلوهرتز. الموصلية الكهربائية المنخفضة تحافظ على خسائر التيار الدوامي تحت السيطرة, نفاذية جيدة عند الترددات في النطاق المتوسط.
— مواد مركبة مغناطيسية لينة (SMC): للاستخدام عند ترددات أعلى من 100 كيلوهرتز. مواد مسحوق مضغوط مع فتحات هوائية موزعة, خسائر تيار دوامي منخفضة جدًا, يمكن تشكيلها إلى أشكال معقدة.
في العديد من تطبيقات التقسية بالحث الانتقائي توفر مكثفات التدفق تحكمًا مكانيًا أدق, من الذي يمكن تحقيقه فقط عن طريق ضبط الفجوة أو التشكيل. الحل الوسط هو, أنها تجعل التفسير أكثر تعقيدًا وتزيد من تكاليف المواد—لكن بالنسبة للأجزاء ذات المتطلبات الدقيقة لنمط الصلابة، غالبًا ما تكون هي الحل العملي الوحيد.
4. كيفية دمج كل الطرق الثلاث
أثناء التصلب في الإنتاج، نادرًا ما تتحقق أفضل النتائج باستخدام طريقة واحدة فقط. كل رافعة لها قوة مختلفة, وتعمل معًا في تسلسل منطقي:
| طريقة | Regelpräzision | Kostenauswirkung | الأفضل لـ |
|---|---|---|---|
| Kopplungsabstand | Niedrig–Mittel | حد أدنى | Breite Intensitätsanpassung, Prozessabstimmung |
| Induktor-Profilierung | Mittel–Hoch | Moderat | Anpassung an Bauteilkonturen, Reduzierung von Kanteneffekten |
| مركزات التدفق | Hoch | أعلى | Punktgenaue Zonenregelung, komplexe Feldformung |
Eine praktische Designabfolge sieht so aus: Beginnen Sie mit dem Kopplungsabstand, um die breite Erwärmungsintensität über das Bauteil hinweg festzulegen. Verwenden Sie anschließend die Induktor-Profilierung, um die Spulenform an die Werkstückgeometrie anzupassen—zum Ausgleich von Kanteneffekten, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, حيث تكون مطلوبة—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: المسافة تتحكم في قوة الاقتران, التشكيل يوفر التكيف الهندسي, مركزات التدفق تتولى تشكيل المجال.
5. التصلب بالمسح مقابل. التصلب بالطلقة الواحدة
الاختيار بين المعالجة بالمسح والمعالجة الفردية يؤثر على, كم من التحكم في المناطق يجب دمجه في الملف وكم يمكن التحكم فيه عبر معلمات العملية. أثناء المعالجة بالمسح يتحرك المحرض على طول القطعة أثناء التسخين. يمكنك تغيير القدرة, سرعة التغذية ووقت البقاء, أثناء مرور الملف عبر مناطق مختلفة. تُسهل هذه الضبط الديناميكي, إنتاج أعماق تصلب مختلفة على طول جزء واحد, دون الحاجة إلى هندسة ملف معقدة.
أثناء التصلب لمرة واحدة يظل المحرض وقطعة العمل ثابتين. يتم تحديد نمط التسخين الكامل, قبل تشغيل الطاقة—من خلال هندسة الملف, مسافة الربط عند كل نقطة وجميع مركزات التدفق المثبتة. Während des Erwärmungszyklus gibt es keine Echtzeitanpassung. Aus diesem Grund hängen Single-Shot-Anwendungen von Anfang an stärker von der Qualität des Spulendesigns ab. Die oben beschriebenen drei Designhebel—المسافة, Profilierung, مركزات التدفق—sind beim Single-Shot-Härten nicht optional; sie sind die primären Steuerungsmittel.
Wenn Ihre Anwendung eine präzise lokale Härtung erfordert und Ihr Produktionsvolumen ein Single-Shot-Werkzeug rechtfertigt, sollte der Induktor mit derselben Sorgfalt ausgelegt werden wie die Stromversorgung und die Prozesseinstellungen. Einen ausführlicheren Vergleich von Scanning- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Auswahl eines Induktionshärtesystems.
6. 5 نصائح التصميم العملي لتحكم أفضل في المنطقة
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, indem die Bereiche überhitzt werden, die ohnehin am schnellsten warm werden.
— 2. Prüfen Sie die Bauteilgeometrie frühzeitig. Die Form des Werkstücks—Querschnittsänderungen, Radien, Schultern, Passfedernuten—hat einen großen Einfluss auf die Gleichmäßigkeit der Erwärmung. Merkmale, die das Magnetfeld bündeln oder streuen, sollten erkannt werden, bevor die Spulenauslegung beginnt, und nicht erst bei Prozessversuchen entdeckt werden.
— 3. Testen Sie Abstandsänderungen systematisch. Eine Änderung des Kopplungsabstands um 1 يمكن لـ مم أن يُحدث فرقًا قابلًا للقياس في عمق التصلب. قم بتغيير المسافة عند الإعداد بخطوات محكومة وسجل النتيجة. تُستخدم هذه البيانات كأساس لتفاوتات الإنتاج.
— 4. استخدم التشكيل الملفي, لتقليل تأثير الحواف أولاً. قبل إضافة مركِّزات التدفق, قم بتحسين ملف اللفات. عادةً ما يكون التشكيل الملفي هو الطريقة الأسرع, لتحسين التساوي من طرف إلى طرف, und vermeidet die zusätzlichen Materialkosten und die höhere Montagekomplexität, die Konzentratoren mit sich bringen.
— 5. Setzen Sie Flusskonzentratoren ein, wenn Sie eine engere Kontrolle benötigen. Wenn das Erwärmungsmuster nach der Optimierung von Abstand und Profil noch zu breit oder ungleichmäßig ist, können Flusskonzentratoren es schärfer abgrenzen. Sie sind besonders wirksam, wenn Sie eine harte Übergangsgrenze zwischen einer gehärteten Zone und einem angrenzenden weichen Bereich benötigen—zum Beispiel innerhalb weniger Millimeter einer Sicherungsringnut oder Ölbohrung.
Der rote Faden in allen fünf Tipps: Die Induktorauslegung bestimmt die Zonenkontrolle. ال إمداد الكهرباء liefert die Energie, aber die Spule bestimmt, wohin diese Energie tatsächlich gelangt. Mehr dazu, was passieren kann, wenn die Zonenkontrolle unzureichend ist, erfahren Sie in unserem Leitfaden zu häufigen Fehlern beim Induktionshärten. Er behandelt die Symptome—ungleichmäßige Einhärtetiefe, Weche Stellen und Musterverschiebung—التي غالبًا ما تُعزى إلى تصميم الحثّاس.
أهم استنتاج
Selektives Induktionshärten يعني, توصيل الحرارة إلى المكان المناسب والتحكم فيها, كمية الاختراق الحراري—لا أكثر ولا أقل. بالنسبة للتطبيقات التي تتطلب التصلب الموضعي، فإن أهم ثلاثة عوامل تصميمية هي مسافة الربط للتحكم الخشن في الشدة, تشكيل الحثّاس للتكيف مع الشكل الهندسي ومكثفات التدفق لتشكيل المجال بدقة. إذا تم استخدامها بالتتابع—أولاً المسافة, ثم التشكيل, ثم المكثفات—, ermöglichen sie ein Erwärmungsmuster, das genau, stabil und gut auf die Bauteilzeichnung abgestimmt ist. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
الأسئلة المتكررة
ص: Was ist selektives Induktionshärten?
أ: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- oder ermüdungsgefährdeten Zonen die erforderliche Härte erreicht wird.
ص: Wie lässt sich die Härtetiefe am einfachsten steuern?
أ: Der Kopplungsabstand ist der einfachste Ausgangspunkt. Ein kleinerer Abstand (1,5–3 مم) erhöht die elektromagnetische Kopplung und erzeugt eine größere Einhärtetiefe. Ein größerer Abstand (3–10 مم) schwächt die Kopplung und erzeugt eine geringere oder keine Härtung. Die Einstellung des Abstands erfordert keine Werkzeugänderungen und kann während der Prozessentwicklung schnell getestet werden.
ص: Welche Materialien werden für Flusskonzentratoren verwendet?
أ: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 كيلوهرتز), Ferrit für mittlere Frequenzen (10–100 كيلوهرتز) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 كيلوهرتز). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
ص: هل يمكن التحكم في التصلب التدريجي بسهولة أكبر من التصلب الفوري؟?
أ: بشكل عام نعم. في التصلب التدريجي يمكن تعديل القوة وسرعة التقدم بشكل ديناميكي, بينما تتحرك الملف عبر مناطق مختلفة. في التصلب الفوري، يتم توليد نمط التسخين بأكمله في دورة ثابتة, لذلك فإن تصميم الملف—المسافة, التشكيل والمركزات التدفقية—هو ما يحدد النتيجة. التصلب الفوري يتطلب المزيد من الهندسة المسبقة, kann jedoch bei der Großserienfertigung einen höheren Durchsatz erzielen.
Benötigen Sie eine kundenspezifische Spule für selektives Härten?
Teilen Sie uns Ihre Bauteilgeometrie, Zielzonen, Anforderungen an die Einhärtetiefe und Ihr Produktionsvolumen mit. Wir unterstützen Sie bei der Auslegung eines Induktors, der die Wärme genau dorthin bringt, wo Sie sie benötigen.







