
3 các phương pháp đã được chứng minh để kiểm soát độ sâu đông cứng trong quá trình đông cứng cảm ứng chọn lọc
Trong nhiều ứng dụng làm cứng cảm ứng, chỉ một số khu vực nhất định của bộ phận cần được làm cứng—Lagersitze, bề mặt niêm phong, răng bánh răng, máy quay. Các lĩnh vực khác cần mềm mại hơn, để duy trì độ dẻo dai cốt lõi, Giảm cong vênh hoặc đáp ứng yêu cầu lắp ráp. Ngay đây sẽ có Selektives Induktionshärten không thể thiếu. Mục tiêu rõ ràng: đưa nhiệt lượng tập trung vào một vùng xác định và đồng thời giữ các khu vực liền kề mát hoặc chỉ hơi ấm.
Vật lý cơ bản của Induktionserwärmung cung cấp một lợi thế tự nhiên ở đây—nhiệt lượng được sinh ra ngay trong kim loại chứ không được truyền từ một nguồn bên ngoài. Tuy nhiên, để chuyển lợi thế này thành một mô hình tôi luyện chính xác, có thể lặp lại được, cần phải có một thiết kế cuộn cảm được tính toán kỹ lưỡng. Trong quá trình tôi luyện tiến, công suất và tốc độ tiến có thể được điều chỉnh, trong khi cuộn dây di chuyển. Beim Single-Shot-Härten, bei dem Bauteil und Induktor stationär bleiben, muss das Erwärmungsmuster von Anfang an in die Spulengeometrie integriert sein.
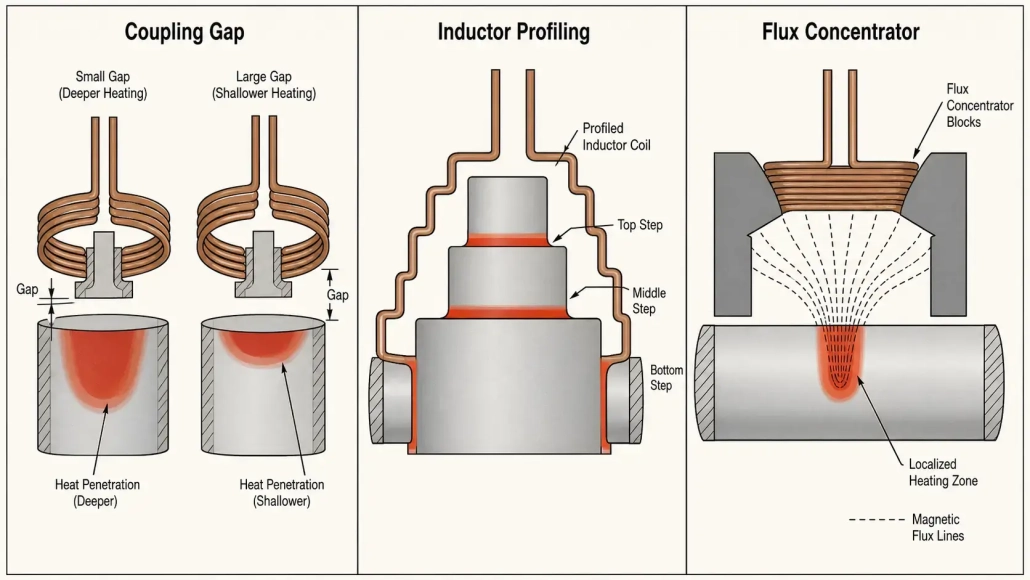
Es gibt drei zentrale Stellgrößen, die steuern, wohin die Wärme gelangt und wie tief sie eindringt: Kopplungsabstand, Induktorprofilierung und Flusskonzentratoren. Jede bietet dem Ingenieur ein unterschiedliches Maß an Kontrolle. Gemeinsam eingesetzt, können sie ein Härtebild erzeugen, das präzise, ổn định và tối ưu cho công cụ xây dựng cơ hội.
1. Kopplungsabstand — Tham số điều chỉnh đầu tiên cho cường độ làm nóng
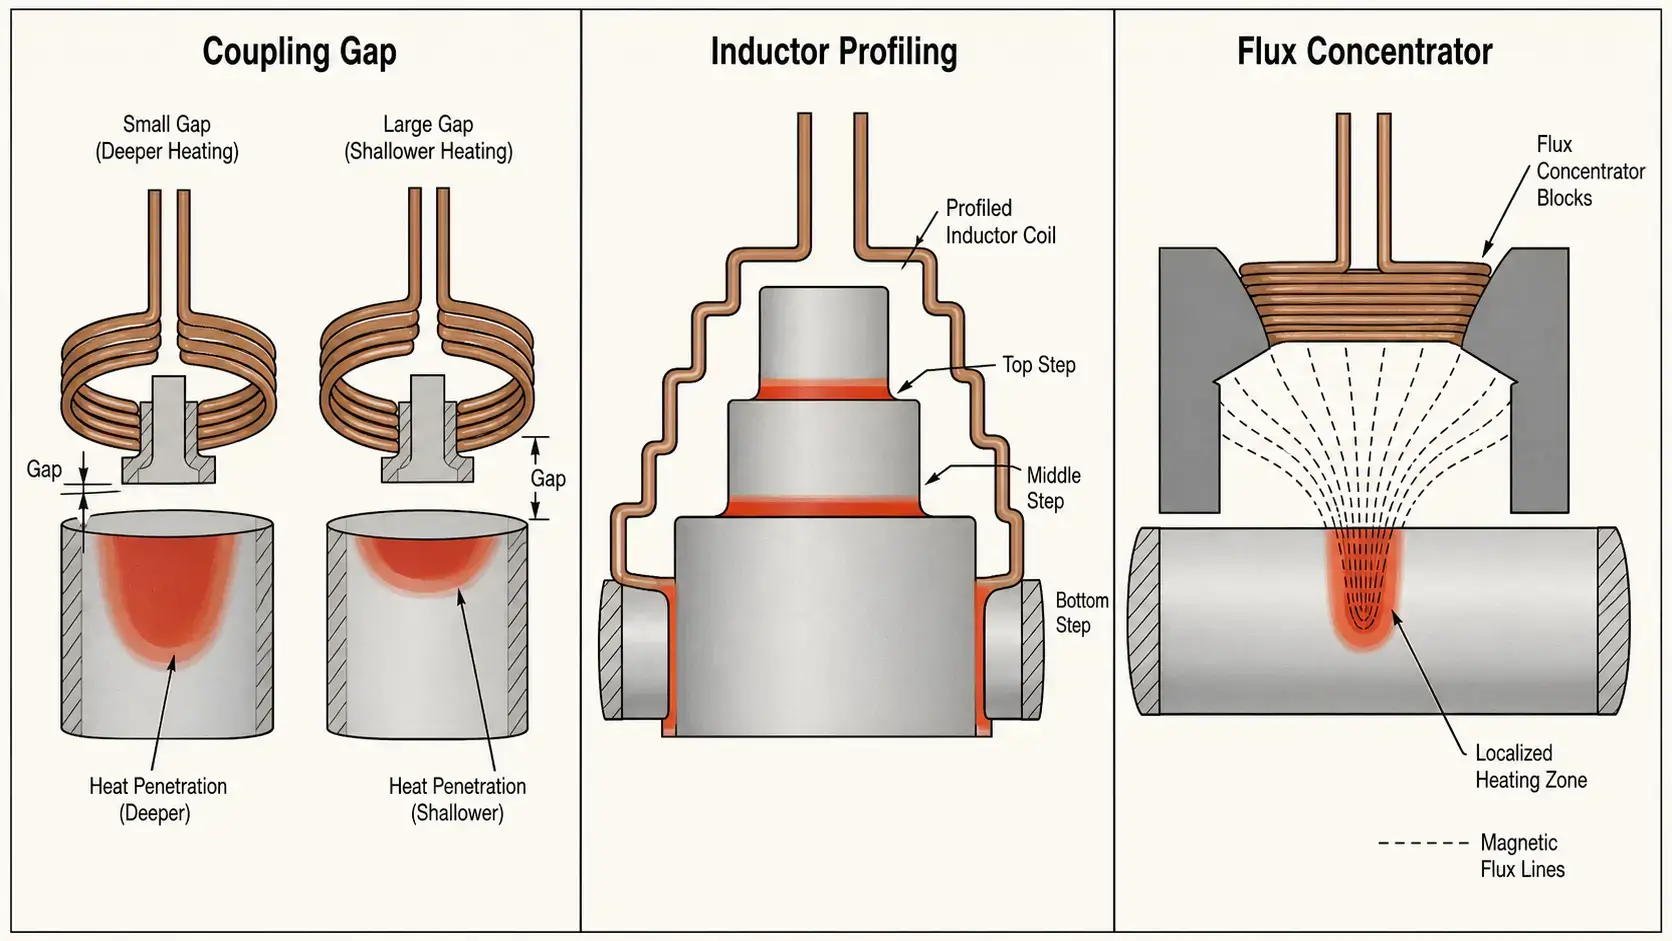
Khoảng cách ghép là khoảng cách giữa cuộn cảm và bề mặt phôi. Đó là lựa chọn dễ nhất và nhanh nhất, cường độ nóng lên cục bộ tại làm cứng cảm ứng chọn lọc để thích nghi. Vật lý đằng sau nó rất rõ ràng: Độ bền của khớp nối điện từ giảm nhanh khi khoảng cách ngày càng tăng. Khoảng cách nhỏ hơn có nghĩa là khả năng ghép nối mạnh hơn và dòng điện cảm ứng trong linh kiện nhiều hơn. Khoảng cách lớn hơn có nghĩa là khớp nối yếu hơn và ít nhiệt hơn.
Trong thực tế, việc kiểm soát khe nối theo một mô hình có thể dự đoán được:
— 1.5–3 mm Spalt: Liên kết mạnh, chiều sâu lớp bì lớn hơn (thường là 3–5 mm), nhiệt độ tăng nhanh hơn. Được sử dụng cho các vùng, cần độ cứng toàn phần.
— 3–6 mm Spalt: Liên kết vừa phải, lớp bì nông hơn (1–3 mm). Được sử dụng cho các vùng chuyển tiếp hoặc khu vực, chỉ cần xử lý bề mặt.
— 6–10 mm Spalt: Liên kết yếu, cứng tối thiểu hoặc không có. Được sử dụng, để bỏ qua các vùng, phải giữ mềm.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Die Spaltsteuerung allein hat jedoch eine praktische Grenze: Bei komplexen Geometrien mit Schultern, Radien oder abrupten Querschnittsänderungen kann ein gleichmäßiger Spalt keine scharf definierte Erwärmungszone erzeugen. An diesem Punkt übernimmt die Profilierung.
2. Tạo hình cuộn cảm — Điều chỉnh cuộn dây phù hợp với chi tiết
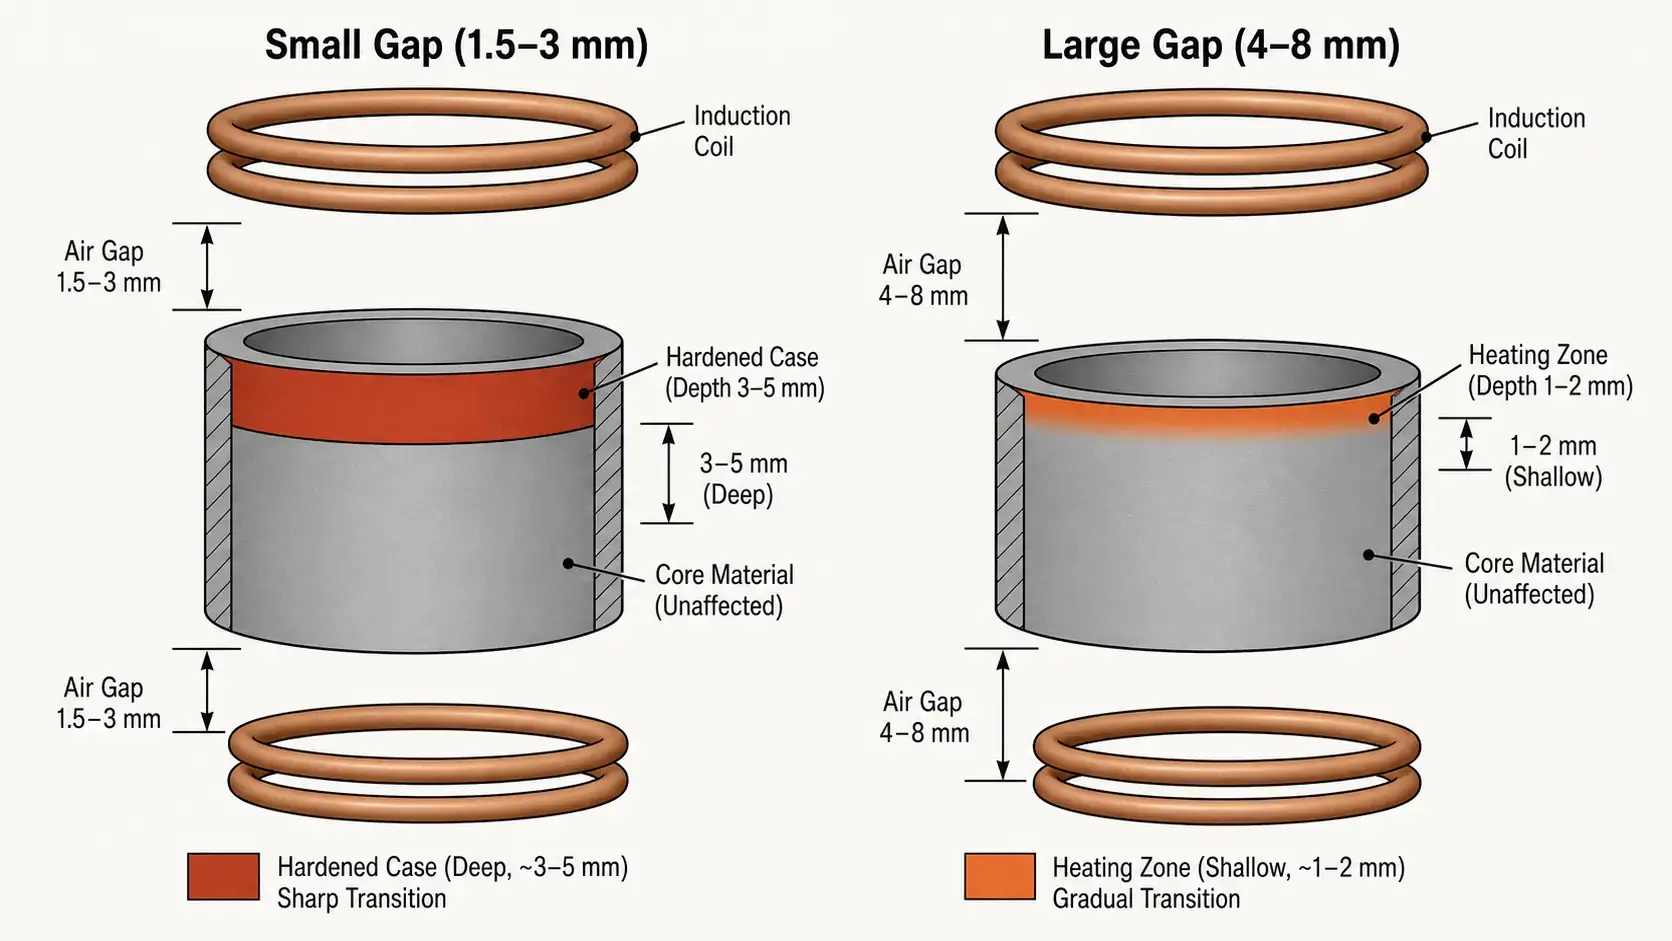
Một cuộn cảm hình trụ thẳng không làm nóng đều chi tiết từ đầu này đến đầu kia. Trung tâm của cuộn tạo ra sự gia nhiệt mạnh hơn các mép do các hiệu ứng biên điện từ—từ trường ở hai đầu cuộn ít bị giới hạn hơn, do đó hiệu suất ghép ở đó giảm. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. Kết quả là một mô hình sưởi ấm, phù hợp với hình dạng thành phần, thay vì làm việc chống lại họ.
— Giảm quá nhiệt ở giữa: Bằng cách điều chỉnh cấu hình cuộn dây, bạn ngăn chặn mô hình hình thùng và đạt được độ sâu lớp nhất quán hơn từ đầu này đến đầu kia.
— Cải thiện hệ thống sưởi cạnh: Khớp nối chặt hơn ở các đầu cuộn dây sẽ bù đắp cho sự sụt giảm cường độ trường tự nhiên.
— Điều chỉnh vùng cứng phù hợp với hình dạng thành phần: Với sóng tách biệt, Trục có vai và các bộ phận có nhiều đường kính được đảm bảo bằng cách định hình, rằng độ sâu lớp bề mặt không đổi qua các thay đổi hình học.
— Kiểm soát độ sâu đông cứng cuối cùng đồng đều hơn: Cuộn dây có cấu hình tốt giúp giảm nhu cầu điều chỉnh công suất trong quá trình sản xuất.
Cấu hình đặc biệt có giá trị đối với các thành phần có vai, bước, chuyển tiếp hoặc nhiều bề mặt, đòi hỏi mức độ cứng khác nhau. Các ứng dụng như thế này Làm cứng các lỗ khoan bên trong phụ thuộc nhiều vào sự định hình hồ sơ, vì cuộn dây cần phải điều chỉnh theo một hình dạng ID giới hạn đồng thời tạo ra một lớp rìa đều xung quanh chu vi của lỗ khoan.
3. các bộ tập trung dòng — Độ chính xác, khi khoảng hở và hình dạng không đủ
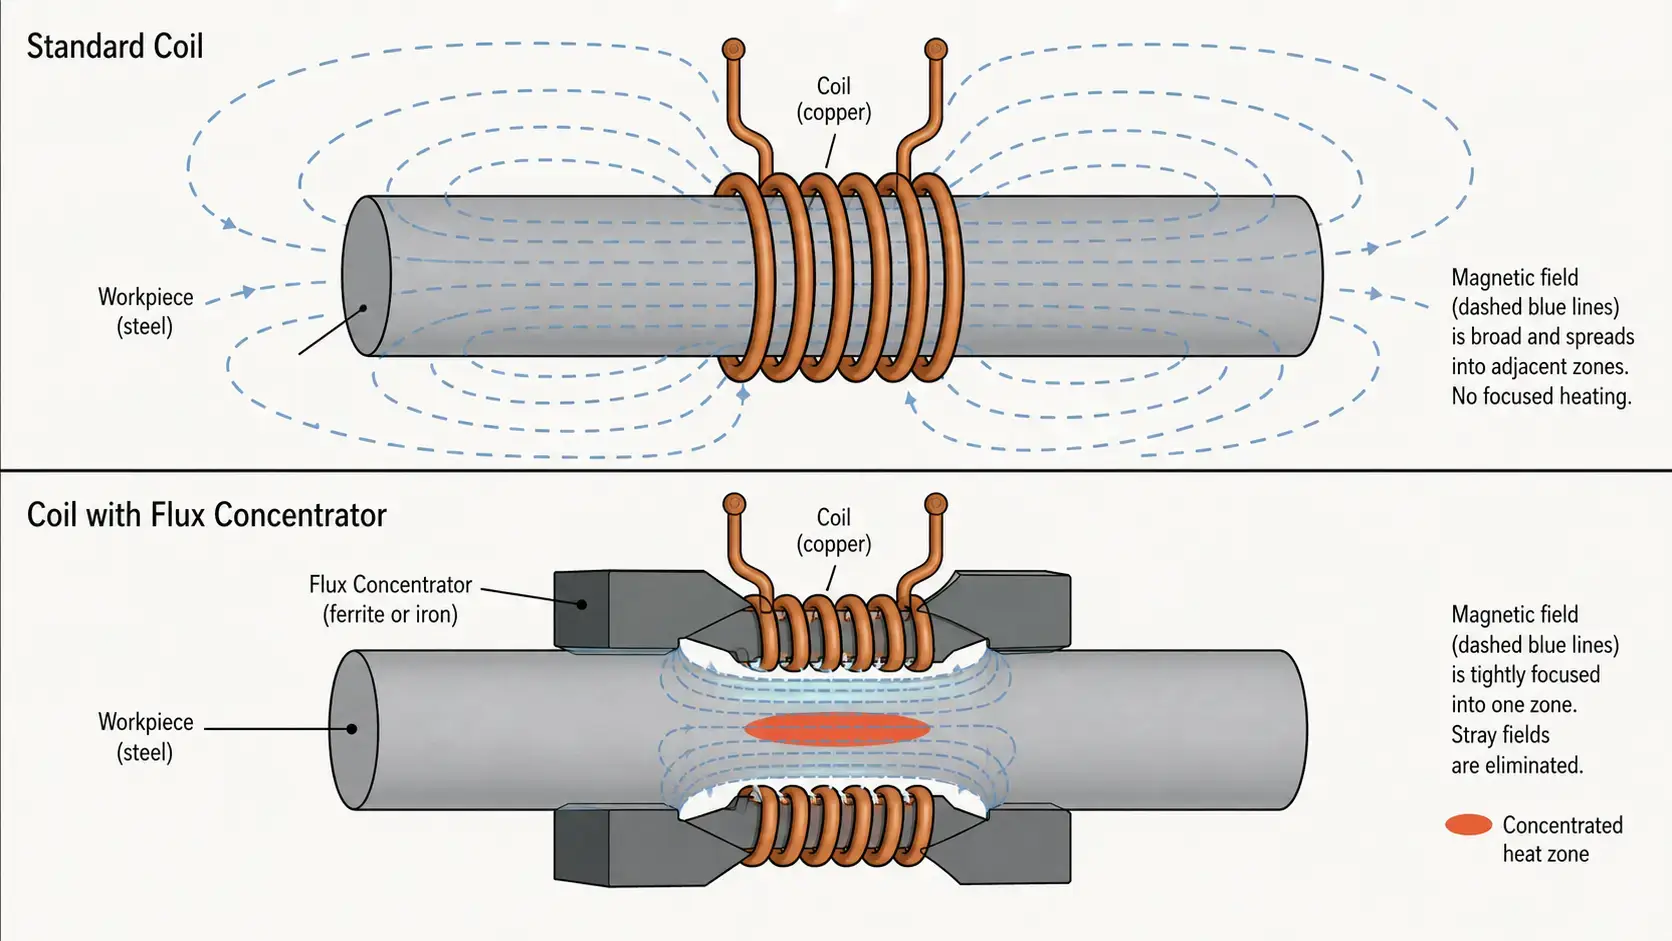
Nếu khe ghép là điều chỉnh thô và việc định hình hồ sơ là điều chỉnh hình dạng, thì các bộ tập trung dòng là công cụ để tinh chỉnh. Một bộ tập trung dòng là một vật liệu từ tính, được đặt trên hoặc gần bộ cảm ứng và điều hướng lại từ trường—về cơ bản, nó che chắn các khu vực, mà bạn muốn bảo vệ, und bündelt das Feld in Bereichen, die Sie erwärmen möchten. Er verändert weder die Spulengeometrie noch die Bauteilposition. Er verändert, wohin der magnetische Fluss tatsächlich verläuft.
Mit einem richtig ausgelegten Flusskonzentrator kann der Ingenieur drei Dinge gleichzeitig steuern: wo die Wärme eingebracht wird, wie intensiv sie in den einzelnen Zonen ist und wie gleichmäßig die Temperatur über die Zielzone hinweg wird. Dadurch sind Flusskonzentratoren unverzichtbar, khi một chi tiết cần các mức độ tôi luyện khác nhau rõ rệt dọc theo chiều dài của nó—ví dụ như một trục với chỗ ngồi vòng bi đã tôi cứng bên cạnh một đoạn trục then mềm.
Việc lựa chọn vật liệu cho bộ tập trung dòng chảy phụ thuộc vào hoạt động-Phạm vi tần số thấp:
— Tấm thép silic cán: Đối với tần số thấp dưới 10 kHz. Độ từ thẩm cao, chi phí thấp, nhưng tổn thất dòng điện xoáy tăng nhanh trên 10 kHz.
— Feri: Đối với tần số trung bình từ 10 kHz đến khoảng 100 kHz. Độ dẫn điện thấp giúp hạn chế tổn thất dòng điện xoáy, độ thẩm thấu tốt ở tần số trung bình.
— Vật liệu composite từ vật liệu từ mềm (SMC): Cho các tần số cao hơn 100 kHz. Vật liệu bột ép với khe hở phân tán, tổn thất dòng điện xoáy rất thấp, có thể chế tạo thành các hình dạng phức tạp.
Trong nhiều ứng dụng của làm cứng cảm ứng chọn lọc các bộ tập trung từ cung cấp khả năng điều khiển không gian tinh tế hơn, so với việc chỉ điều chỉnh khe hở hoặc tạo hình cấu trúc. Sự thỏa hiệp là, rằng chúng làm cho việc giải thích phức tạp hơn và tăng chi phí vật liệu—nhưng đối với các bộ phận có yêu cầu khắt khe về mô hình cứng, chúng thường là giải pháp khả thi duy nhất.
4. Cách kết hợp cả ba phương pháp
Trong quá trình tôi luyện trong sản xuất, kết quả tốt nhất hiếm khi đạt được chỉ bằng một phương pháp duy nhất. Mỗi đòn bẩy điều chỉnh có một độ mạnh khác nhau, và chúng cùng nhau hoạt động theo một hệ thống thứ bậc hợp lý:
| Phương pháp | độ chính xác điều khiển | Ảnh hưởng chi phí | Phù hợp nhất cho |
|---|---|---|---|
| Kopplungsabstand | Niedrig–Trung bình | Tối thiểu | Điều chỉnh cường độ rộng, Điều chỉnh quy trình |
| Lập hồ sơ cuộn cảm | Trung bình–Cao | Vừa | Điều chỉnh theo đường viền chi tiết, Giảm thiểu hiệu ứng cạnh |
| các bộ tập trung dòng | Cao | Cao | Điều khiển vùng chính xác theo điểm, Tạo hình trường phức tạp |
Một một trình tự thiết kế thực tế như sau: Bắt đầu với khoảng cách ghép nối, để xác định cường độ làm nóng rộng trên chi tiết. Tiếp theo, sử dụng lập hồ sơ cuộn cảm, để điều chỉnh hình dạng cuộn theo hình học chi tiết—để cân bằng hiệu ứng cạnh, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, nơi cần thiết—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: Der Abstand steuert die Kopplungsstärke, die Profilierung sorgt für die Geometrieanpassung, und Flusskonzentratoren übernehmen die Feldformung.
5. Tôi luyện quét so với. Tôi luyện một lần
Die Wahl zwischen Scan-Härten und Single-Shot-Härten beeinflusst, wie viel Ihrer Zonenregelung in die Spule integriert werden muss und wie viel über die Prozessparameter gesteuert werden kann. Beim Scan-Härten bewegt sich der Induktor während der Erwärmung entlang des Bauteils. Sie können Leistung, Vorschubgeschwindigkeit und Verweilzeit variieren, während die Spule verschiedene Zonen durchläuft. Điều khiển động này làm cho nó dễ dàng hơn, để tạo ra các độ sâu làm cứng khác nhau dọc theo một thành phần riêng lẻ, không yêu cầu hình dạng cuộn dây phức tạp.
Trong quá trình đông cứng một lần, cuộn cảm và phôi vẫn đứng yên. Mô hình nóng lên tổng thể được thiết lập, trước khi bật nguồn—thông qua hình học cuộn dây, khoảng cách ghép nối tại mỗi điểm và bất kỳ bộ tập trung dòng chảy nào được lắp đặt. Không có điều chỉnh thời gian thực trong chu kỳ làm nóng. Vì lý do này, các ứng dụng Single-Shot phụ thuộc nhiều hơn vào chất lượng thiết kế cuộn dây ngay từ đầu. Ba đòn bẩy thiết kế đã được mô tả ở trên—Abstand, Phân vùng, các bộ tập trung dòng—không tùy chọn trong việc tôi luyện Single-Shot; chúng là các phương tiện kiểm soát chính.
Nếu ứng dụng của bạn đòi hỏi nhiệt luyện cục bộ chính xác và khối lượng sản xuất của bạn đủ để biện minh cho một công cụ Single-Shot, bộ cảm ứng nên được thiết kế cẩn thận như nguồn điện và các cài đặt quy trình. Einen ausführlicheren Vergleich von Scanning- und Single-Shot-Systemen finden Sie in unserem Leitfaden zur Auswahl eines Induktionshärtesystems.
6. 5 Mẹo thiết kế thực tế để kiểm soát vùng tốt hơn
— 1. Verlassen Sie sich nicht allein auf die Leistung. Die Leistungsstufe steuert, wie viel Gesamtenergie in das Bauteil eingebracht wird, kann aber einen schlecht ausgelegten Induktor nicht kompensieren. Wenn das Magnetfeld nicht richtig geformt ist, verschärft eine Leistungserhöhung das Problem oft, indem die Bereiche überhitzt werden, die ohnehin am schnellsten warm werden.
— 2. Prüfen Sie die Bauteilgeometrie frühzeitig. Hình dạng của chi tiết gia công—Thay đổi tiết diện, Bán kính cong, Vai, Rãnh then—có ảnh hưởng lớn đến độ đồng đều của quá trình làm nóng. Đặc điểm, nắm từ trường hoặc làm tán xạ, nên được nhận dạng, trước khi bắt đầu thiết kế cuộn cảm, và không phải đợi đến khi thử nghiệm quá trình mới phát hiện.
— 3. Hãy kiểm tra thay đổi khoảng cách một cách có hệ thống. Một thay đổi khoảng cách ghép đôi khoảng 1 mm có thể tạo ra sự khác biệt có thể đo được trong độ sâu tôi cứng. Khi thiết lập, hãy thay đổi khoảng cách theo các bước được kiểm soát và ghi lại kết quả. Dữ liệu này trở thành cơ sở cho dung sai sản xuất.
— 4. Sử dụng hồ sơ, để ban đầu giảm hiệu ứng cạnh. Trước khi thêm bộ tập trung dòng chảy, tối ưu hóa hồ sơ cuộn dây. Lập hồ sơ thường là cách nhanh nhất, để cải thiện tính đồng nhất từ đầu đến cuối, và tránh được chi phí vật liệu bổ sung và độ phức tạp lắp ráp cao hơn, bộ tập trung mang theo bên mình.
— 5. Sử dụng bộ tập trung dòng chảy, nếu bạn cần kiểm soát chặt chẽ hơn. Nếu mẫu nhiệt sau khi tối ưu khoảng cách và hồ sơ vẫn quá rộng hoặc không đều, bộ tập trung dòng chảy có thể làm cho nó rõ ràng hơn. Chúng đặc biệt hiệu quả, khi bạn cần một ranh giới chuyển tiếp cứng giữa một vùng đã làm cứng và một vùng mềm liền kề—ví dụ, trong vài milimét của rãnh vòng chặn hoặc lỗ dầu.
Sợi chỉ đỏ trong tất cả năm mẹo: Thiết kế cuộn cảm xác định kiểm soát vùng. Cuộn cảm Nguồn điện cung cấp năng lượng, nhưng cuộn dây xác định, năng lượng này thực sự đi đến đâu. Tìm hiểu thêm, những gì có thể xảy ra, nếu kiểm soát vùng không đầy đủ, tìm hiểu trong hướng dẫn của chúng tôi về các lỗi thường gặp khi tôi một cách tác động cảm ứng. Nó đề cập đến các triệu chứng—độ sâu cứng không đồng đều, vùng mềm và dịch chuyển mẫu—thường là do thiết kế cuộn cảm.
Nhận định quan trọng nhất
Selektives Induktionshärten nghĩa là, đưa nhiệt đến đúng vị trí và kiểm soát, nhiệt thâm nhập sâu bao nhiêu—không hơn và không kém. Đối với các ứng dụng có làm cứng cục bộ, ba yếu tố cấu trúc quan trọng nhất là khoảng cách ghép nối để điều chỉnh cường độ thô, hình dạng cuộn cảm để phù hợp với hình học và các bộ tập trung từ trường để tạo hình trường chính xác. Nếu chúng được sử dụng lần lượt—trước tiên là khoảng cách, sau đó là hình dạng, rồi đến các bộ tập trung—, chúng sẽ tạo ra một mô hình làm nóng, mà chính xác, ổn định và phù hợp tốt với bản vẽ chi tiết. Nếu bạn chỉ cần làm cứng một số vùng nhất định của phôi, bố trí cuộn cảm một cách cẩn thận, cách chọn nguồn điện và cài đặt quy trình.
Câu hỏi thường gặp
F: Làm cứng cảm ứng chọn lọc là gì?
MỘT: Phương tiện làm cứng cảm ứng chọn lọc, chỉ làm nóng và làm nguội các khu vực nhất định của một bộ phận—ví dụ như ghế chịu lực, Niêm phong bề mặt hoặc bánh răng—trong khi các khu vực lân cận vẫn chưa được gia cố. Điều này có nghĩa là độ dẻo dai và độ dẻo được giữ lại ở những khu vực không quan trọng, trong khi mặc- đạt được độ cứng cần thiết ở các vùng dễ bị mỏi hoặc mòn.
F: Làm thế nào để kiểm soát độ sâu làm cứng một cách dễ dàng nhất?
MỘT: Khoảng cách ghép nối là điểm xuất phát đơn giản nhất. Khoảng cách nhỏ hơn (1,5–3 mm) tăng cường sự ghép nối điện từ và tạo ra độ sâu làm cứng lớn hơn. Khoảng cách lớn hơn (3–10 mm) làm yếu sự ghép nối và tạo ra độ cứng ít hơn hoặc không có độ cứng nào. Việc điều chỉnh khoảng cách không yêu cầu thay đổi dụng cụ và có thể được thử nghiệm nhanh chóng trong quá trình phát triển.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
MỘT: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 kHz), Ferrit für mittlere Frequenzen (10–100 kHz) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 kHz). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: Lässt sich Vorschubhärten leichter steuern als Single-Shot-Härten?
MỘT: Im Allgemeinen ja. Trong quá trình tôi cứng theo tiến trình, công suất và tốc độ tiến được điều chỉnh động, trong khi cuộn dây di chuyển qua các vùng khác nhau. Trong tôi cứng một lần, toàn bộ mẫu nhiệt được tạo ra trong một chu kỳ tĩnh, do đó thiết kế cuộn dây—Abstand, hình dạng và các bộ tập trung dòng chảy—quyết định kết quả. Tôi cứng một lần đòi hỏi nhiều kỹ thuật hơn trước đó, tuy nhiên có thể đạt năng suất cao hơn trong sản xuất hàng loạt.
Bạn có cần một cuộn dây tùy chỉnh cho tôi cứng chọn lọc không?
Teilen Sie uns Ihre Bauteilgeometrie, Vùng mục tiêu, Yêu cầu về độ sâu đông cứng và khối lượng sản xuất của bạn. Chúng tôi hỗ trợ bạn thiết kế cuộn cảm, điều này mang lại sức nóng chính xác ở đó, nơi bạn cần chúng.







