
3 bewährte Methoden zur Steuerung der Härtetiefe beim selektiven Induktionshärten
Em muitas aplicações da têmpera por indução, apenas algumas áreas de uma peça devem ser endurecidas—Lagersitze, Superfícies de vedação, Dentes de engrenagem, Cames. Outras áreas devem permanecer mais moles, para manter a tenacidade do núcleo, para reduzir a distorção ou cumprir requisitos de montagem. É exatamente aqui que a têmpera por indução seletiva se torna indispensável. Das Ziel ist klar: intensive Wärme in eine definierte Zone einbringen und gleichzeitig angrenzende Bereiche kühl oder nur leicht erwärmt halten.
Die zugrunde liegende Physik der Induktionserwärmung bietet hier einen natürlichen Vorteil—die Wärme wird im Metall selbst erzeugt und nicht von einer externen Quelle übertragen. Doch um diesen Vorteil in ein präzises, wiederholbares Härtebild umzusetzen, ist eine durchdachte Induktorauslegung erforderlich. Beim Vorschubhärten können Leistung und Vorschubgeschwindigkeit angepasst werden, während sich die Spule bewegt. Beim Single-Shot-Härten, bei dem Bauteil und Induktor stationär bleiben, muss das Erwärmungsmuster von Anfang an in die Spulengeometrie integriert sein.
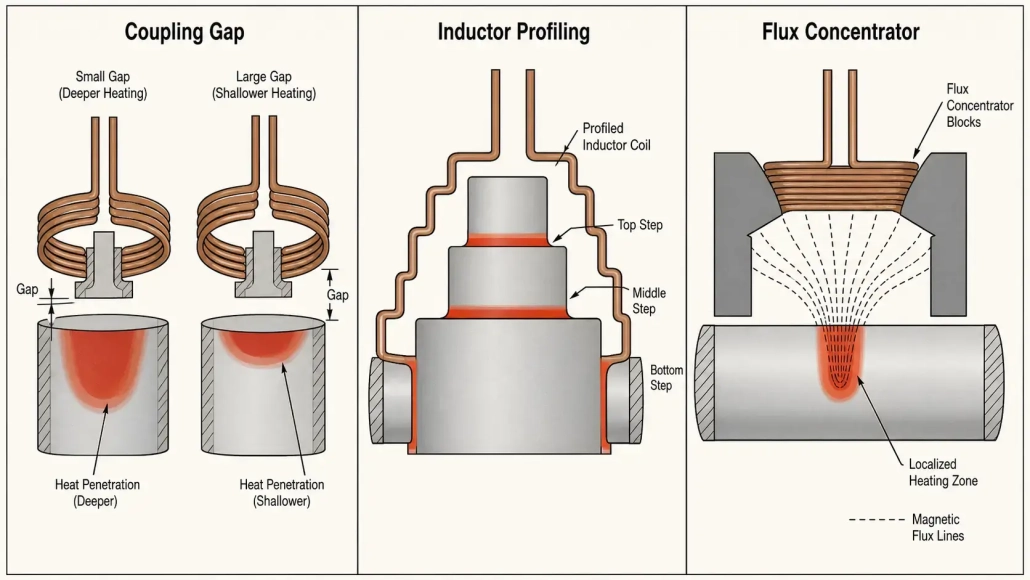
Es gibt drei zentrale Stellgrößen, die steuern, wohin die Wärme gelangt und wie tief sie eindringt: Kopplungsabstand, Induktorprofilierung und Flusskonzentratoren. Jede bietet dem Ingenieur ein unterschiedliches Maß an Kontrolle. Gemeinsam eingesetzt, können sie ein Härtebild erzeugen, das präzise, estável e optimizado de forma ideal para a construção da peça.
1. Kopplungsabstand — O primeiro parâmetro de ajuste para a intensidade de aquecimento
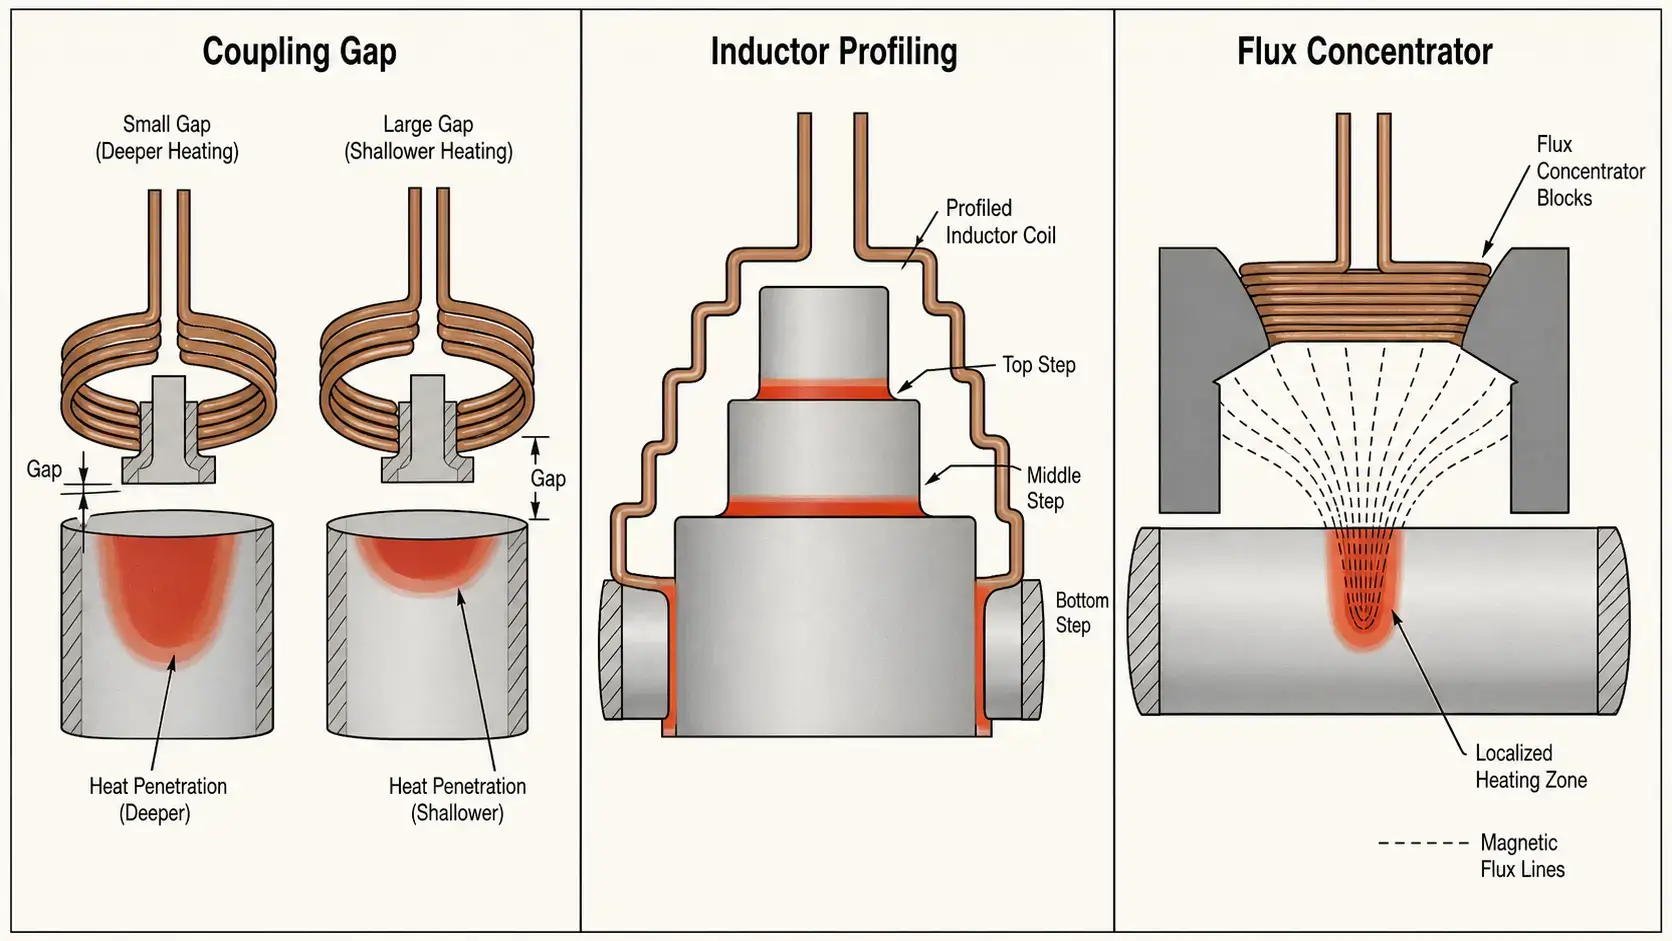
Der Kopplungsabstand ist der Abstand zwischen dem Induktor und der Werkstücücücürfläche. Er ist die einfachste und schnellste Möglichkeit, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Uma distância menor significa uma ligação mais forte e mais corrente induzida no componente. Uma distância maior significa uma ligação mais fraca e menos calor.
Na prática, o controlo da folga de acoplamento segue um padrão previsível:
— 1.5–3 mm de folga: Ligação forte, profundidade de camada superficial maior (típico 3–5 mm), aquecimento mais rápido. É usado para zonas, que necessitam de uma profundidade de endurecimento completa.
— 3–6 mm de folga: Ligação moderada, camada superficial mais rasa (1–3 mm). É usado para zonas de transição ou áreas, que só precisam de tratamento superficial.
— 6–10 mm de folga: Ligação fraca, endurecimento mínimo ou inexistente. É usado, para deixar áreas sem endurecer, que devem permanecer macias.
Durante o desenvolvimento do processo, o ajuste da folga de acoplamento é frequentemente a primeira etapa de afinação. Não são necessárias alterações na ferramenta para isso—apenas um reposicionamento da bobina em relação à peça. No entanto, o controlo da folga tem um limite prático: Em geometrias complexas com ombros, raios ou mudanças abruptas de secção, uma folga uniforme não consegue criar uma zona de aquecimento bem definida. Neste ponto, a perfilagem assume.
2. Perfilagem do indutor — Adaptação da bobina à peça
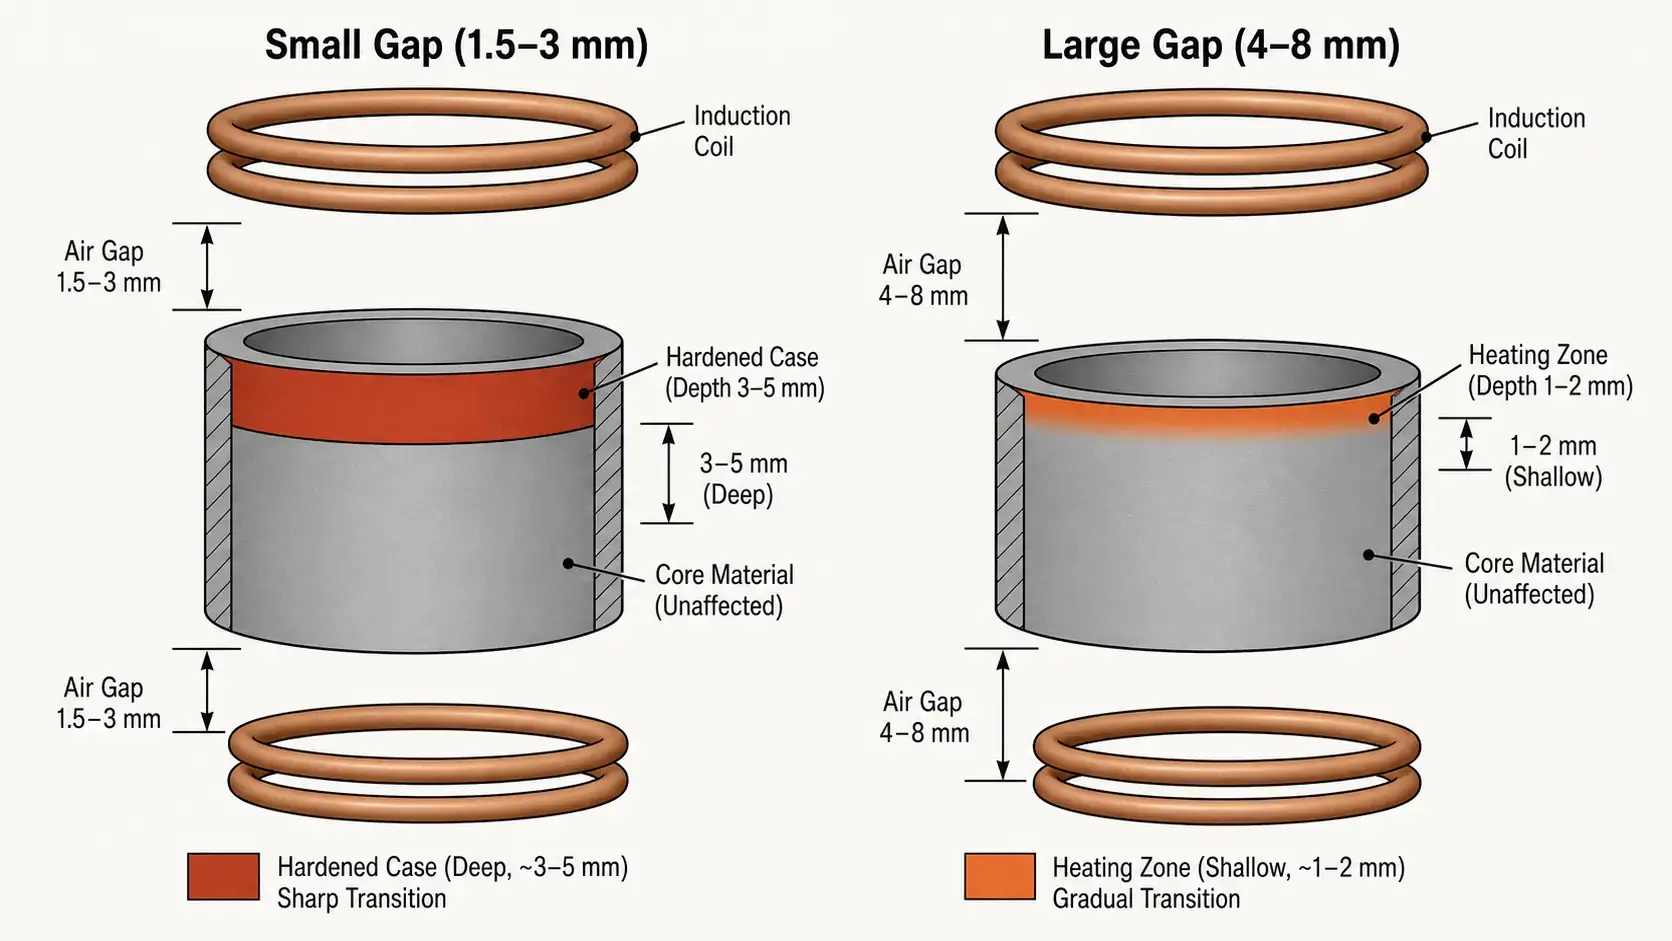
Um indutor cilíndrico reto não aquece uniformemente uma peça de uma extremidade à outra. O centro da bobina gera um aquecimento mais forte devido a efeitos de borda eletromagnéticos do que as extremidades—o campo magnético é menos confinado nas extremidades das bobinas, de forma que a eficiência de acoplamento diminui aí. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Das entspricht nur selten den Vorgaben in der Bauteilzeichnung.
Ein Induktorprofil ist eine gezielte Formgebung der Spule, um der Werkstückkontur zu folgen. Das Profil kann den Spalt an den Enden verengen, um Randverluste auszugleichen, den Spalt über Bereichen öffnen, die weniger Wärme benötigen, oder Konturen um Merkmale wie Flansche und Stufen herum abbilden. O resultado é um padrão de aquecimento, que se ajusta à geometria da peça, em vez de trabalhar contra ela.
— Reduz o sobreaquecimento no centro: Ao ajustar o perfil da bobina, evita-se o padrão em forma de tonel e obtém-se uma profundidade de camada superficial mais uniforme de uma extremidade à outra.
— Melhora o aquecimento das bordas: Uma ligação mais próxima às extremidades da bobina compensa a queda natural da intensidade do campo.
— Adapta a zona endurecida à forma da peça: Em eixos deslocados, Achsen mit Schultern und Bauteilen mit mehreren Durchmessern sorgt die Profilierung dafür, dass die Randschichttiefe über Geometrieänderungen hinweg konstant bleibt.
— Steuert die endgültige Härtetiefe gleichmäßiger: Eine gut profilierte Spule reduziert den Bedarf an Leistungsnachregelung während der Produktion.
Profilierung ist besonders wertvoll für Bauteile mit Schultern, Stufen, Übergängen oder mehreren Oberflächen, die unterschiedliche Härtungsniveaus erfordern. Anwendungen wie das Härten von Innenbohrungen dependem bastante da profilagem, já que a bobina tem de se ajustar a uma geometria de ID limitada e ao mesmo tempo criar uma camada regular nas bordas ao longo do perímetro do furo.
3. Concentradores de fluxo — Precisão, wenn Spalt und Profil nicht ausreichen
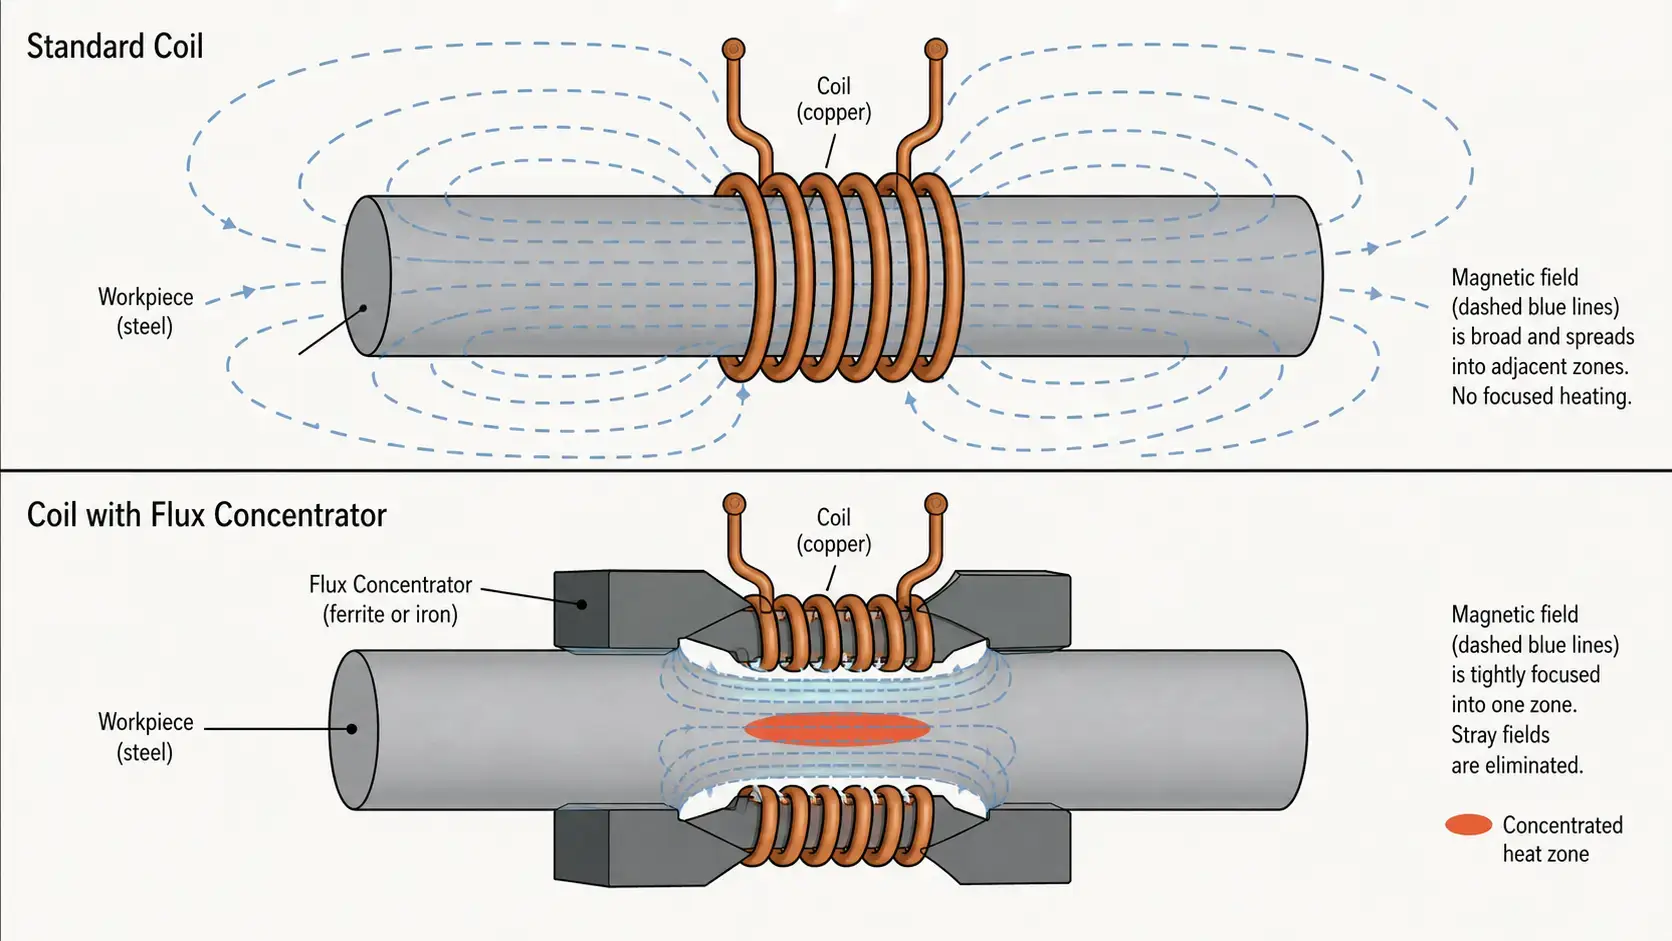
Se o espaço de acoplamento for o ajuste grosseiro e a profilagem o ajuste da forma, os concentradores de fluxo são a ferramenta para o ajuste fino. Um concentrador de fluxo é um material magnético, que é colocado em cima ou próximo do indutor e desvia o campo magnético—basicamente, protege áreas, que você quer proteger, und bündelt das Feld in Bereichen, die Sie erwärmen möchten. Er verändert weder die Spulengeometrie noch die Bauteilposition. Er verändert, wohin der magnetische Fluss tatsächlich verläuft.
Mit einem richtig ausgelegten Flusskonzentrator kann der Ingenieur drei Dinge gleichzeitig steuern: wo die Wärme eingebracht wird, wie intensiv sie in den einzelnen Zonen ist und wie gleichmäßig die Temperatur über die Zielzone hinweg wird. Dadurch sind Flusskonzentratoren unverzichtbar, quando uma peça necessita de diferentes níveis de endurecimento ao longo do seu comprimento—por exemplo, um eixo com um assento de rolamento endurecido ao lado de uma secção de eixo mole.
A escolha do material para concentradores de fluxo depende da operação-Intervalo de frequência abaixo:
— Chapa de aço silício laminada: Para baixas frequências abaixo de 10 kHz. Alta permeabilidade magnética, baixo custo, mas as perdas por correntes parasitas aumentam rapidamente acima de 10 kHz.
— Ferrite: Para frequências médias de 10 kHz até aproximadamente 100 kHz. Baixa condutividade elétrica mantém as perdas por correntes parasitas sob controlo, boa permeabilidade em frequências na gama média.
— Materiais compósitos magneticamente moles (SMC): Para frequências mais altas acima de 100 kHz. Materiais em pó prensado com entradas de ar distribuídas, perdas por correntes parasitas muito baixas, podem ser trabalhados em formas complexas.
Em muitas aplicações de endurecimento por indução seletiva os concentradores de fluxo oferecem um controlo espacial mais fino, do que o que pode ser alcançado apenas através do ajuste de folga ou perfilagem. Der Kompromiss besteht darin, dass sie die Auslegung komplexer machen und die Materialkosten erhöhen—doch bei Bauteilen mit engen Vorgaben für das Härtebild sind sie oft die einzige praktikable Lösung.
4. Como combinar os três métodos
Beim Härten in der Produktion entstehen die besten Ergebnisse selten durch den Einsatz nur einer einer einzigen Methode. Jeder Stellhebel hat eine andere Stärke, und zusammen wirken sie in einer logischen Hierarchie:
| Methode | Regelpräzision | Impacto de custos | Mais adequada para |
|---|---|---|---|
| Kopplungsabstand | Niedrig–Mittel | Mínimo | Ajuste de intensidade amplo, Coordenação de processos |
| Perfilagem do indutor | Mittel–Hoch | Moderado | Ajuste às contornos da peça, Redução de efeitos de borda |
| Concentradores de fluxo | Hoch | Mais alto | Regulação zonal precisa, Modelagem complexa de campo |
Uma sequência prática de design é a seguinte: Comece com a distância de acoplamento, para definir a intensidade de aquecimento ampla sobre a peça. Em seguida, use a perfilagem do indutor, para ajustar a forma da bobina à geometria da peça—para compensar efeitos de borda, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, wo sie benötigt wird—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: Der Abstand steuert die Kopplungsstärke, o perfilamento assegura a adaptação geométrica, e os concentradores de fluxo assumem a modelação do campo.
5. Scan-Härten vs. Endurecimento de disparo único
A escolha entre endurecimento por varrimento e endurecimento por disparo único influencia, quanto do seu controlo de zonas precisa de ser integrado na bobina e quanto pode ser controlado pelos parâmetros do processo. No endurecimento por varrimento, o indutor move-se ao longo da peça durante o aquecimento. Pode variar a potência, a velocidade de avanço e o tempo de permanência, enquanto a bobina atravessa diferentes zonas. Esta regulação dinâmica facilita, gerar diferentes profundidades de endurecimento ao longo de uma única peça, sem necessidade de uma geometria de bobina complexa.
Durante a têmpera de um único disparo, o indutor e a peça permanecem estacionários. Todo o padrão de aquecimento é definido, antes de a potência ser ligada—pela geometria da bobina, a distância de acoplamento em cada ponto e todos os concentradores de fluxo instalados. Durante o ciclo de aquecimento, não há ajuste em tempo real. Por esta razão, as aplicações de disparo único dependem desde o início mais da qualidade do design da bobina. As três alavancas de design descritas acima—Abstand, Perfilamento, Concentradores de fluxo—não são opcionais no endurecimento de disparo único; elas são os principais meios de controlo.
Se a sua aplicação requer endurecimento local preciso e o seu volume de produção justificar uma ferramenta de disparo único, o indutor deve ser projetado com o mesmo cuidado que a fonte de alimentação e as configurações do processo. Uma comparação mais detalhada entre os sistemas de varrimento- e de disparo único pode ser encontrada no nosso guia de Auswahl eines Induktionshärtesystems.
6. 5 praktische Konstruktionstipps für eine bessere Zonenkontrolle
— 1. Não confie apenas na potência. O nível de potência controla, quanto de energia total é introduzido no componente, mas não pode compensar um indutor mal dimensionado. Se o campo magnético não estiver corretamente formado, um aumento de potência muitas vezes agrava o problema, ao sobreaquecer as áreas, que de qualquer forma aquecem mais rapidamente.
— 2. Verifique a geometria do componente desde cedo. A forma da peça—Alterações na secção transversal, Raios, Ombros, Ranhuras de chaveta—tem uma grande influência na uniformidade do aquecimento. Características, die das Magnetfeld bündeln oder streuen, sollten erkannt werden, bevor die Spulenauslegung beginnt, und nicht erst bei Prozessversuchen entdeckt werden.
— 3. Testen Sie Abstandsänderungen systematisch. Eine Änderung des Kopplungsabstands um 1 mm kann einen messbaren Unterschied in der Einhärtetiefe bewirken. Variieren Sie beim Einrichten den Abstand in kontrollierten Schritten und dokumentieren Sie das Ergebnis. Diese Daten werden zur Grundlage für Produktionstoleranzen.
— 4. Nutzen Sie Profilierung, um zunächst Randeffekte zu reduzieren. Bevor Sie Flusskonzentratoren hinzufügen, optimieren Sie das Spulenprofil. Profilierung ist in der Regel der schnellste Weg, um die Gleichmäßigkeit von Ende zu Ende zu verbessern, und vermeidet die zusätzlichen Materialkosten und die höhere Montagekomplexität, die Konzentratoren mit sich bringen.
— 5. Use concentradores de fluxo, quando precisar de um controlo mais apertado. Se o padrão de aquecimento, após a otimização da distância e do perfil, ainda for demasiado largo ou desigual, os concentradores de fluxo podem defini-lo de forma mais nítida. São particularmente eficazes, quando precisar de uma transição abrupta entre uma zona endurecida e uma área macia adjacente—por exemplo, dentro de alguns milímetros de um sulco de anel de retenção ou de um furo de óleo.
O fio condutor em todas as cinco dicas: O dimensionamento do indutor determina o controlo da zona. A Alimentação elétrica fornece a energia, mas a bobina determina, para onde essa energia realmente vai. Mais sobre isso, o que pode acontecer, quando o controlo da zona é insuficiente, saiba no nosso guia sobre erros comuns no endurecimento por indução. Ele aborda os sintomas—profundidade de endurecimento desigual, zonas moles e deslocamento de padrão—que muitas vezes se devem ao dimensionamento do indutor.
Principais conclusões
Endurecimento por indução seletiva significa, levar o calor ao local correto e controlar, quão profundamente esse calor penetra—nem mais nem menos. Para aplicações com endurecimento local, as três principais variáveis construtivas são a distância de acoplamento para controlo grosseiro da intensidade, a perfilagem do indutor para adaptação à geometria e os concentradores de fluxo para moldagem precisa do campo. Quando são usados sucessivamente—primeiro a distância, de seguida o perfil, depois os concentradores—, permitem um padrão de aquecimento, que é exato, estável e bem ajustado ao desenho da peça. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
Perguntas Frequentes
F: Was ist selektives Induktionshärten?
A: O endurecimento por indução seletiva significa, aquecer e temperar apenas determinadas áreas de uma peça—por exemplo, assentos de rolamentos, superfícies de vedação ou engrenagens—enquanto as áreas adjacentes permanecem não endurecidas. Dessa forma, a tenacidade e a ductilidade nas áreas não críticas são mantidas, enquanto no desgaste- onde as zonas propensas à fadiga atingem a dureza necessária.
F: Como é que a profundidade de endurecimento se controla mais facilmente?
A: A distância de acoplamento é o ponto de partida mais simples. Uma distância menor (1,5–3 mm) aumenta o acoplamento electromagnético e gera uma maior profundidade de endurecimento. Uma distância maior (3–10 mm) reduz o acoplamento e gera um endurecimento menor ou nenhum. O ajuste da distância não requer alterações da ferramenta e pode ser testado rapidamente durante o desenvolvimento do processo.
F: Quais materiais são usados para concentradores de fluxo?
A: Normalmente, são utilizadas três famílias de materiais: chapas de aço silício laminadas para baixas frequências (sob 10 kHz), Ferrite para frequências médias (10–100 kHz) e compósitos ferromagnéticos moles (SMC) para altas frequências (acima 100 kHz). A escolha depende da frequência de operação, da precisão necessária e da geometria da peça.
F: É mais fácil controlar o endurecimento progressivo do que o endurecimento de um único disparo?
A: Em geral, sim. Durante a têmpera por avanço, a potência e a velocidade de avanço podem ser ajustadas de forma dinâmica, enquanto a bobina se move através de diversas zonas. Na têmpera de um único disparo, todo o padrão de aquecimento é gerado num ciclo estacionário, de modo que o design da bobina—Abstand, a profilagem e os concentradores de fluxo—determinam o resultado. O único disparo requer mais engenharia preliminar, mas pode alcançar uma maior produção em série.
Necessita de uma bobina personalizada para têmpera seletiva?
Partilhe connosco a geometria da sua peça, Zonas alvo, Anforderungen an die Einhärtetiefe und Ihr Produktionsvolumen mit. Wir unterstützen Sie bei der Auslegung eines Induktors, der die Wärme genau dorthin bringt, wo Sie sie benötigen.







