
3 bewährte Methoden zur Steuerung der Härtetiefe beim selektiven Induktionshärten
Bei vielen Anwendungen des Induktionshärtens müssen nur bestimmte Bereiche eines Bauteils gehärtet werden—Lagersitze, Dichtflächen, denti degli ingranaggi, Nocken. Andere Bereiche müssen weicher bleiben, um die Kernzähigkeit zu erhalten, Verzug zu reduzieren oder Montageanforderungen zu erfüllen. Genau hier wird selective induction hardening indispensabile. Das Ziel ist klar: intensive Wärme in eine definierte Zone einbringen und gleichzeitig angrenzende Bereiche kühl oder nur leicht erwärmt halten.
Die zugrunde liegende Physik der Induction heating offre qui un vantaggio naturale—il calore viene generato nel metallo stesso e non trasmesso da una fonte esterna. Tuttavia, per tradurre questo vantaggio in un profilo di indurimento preciso, ripetibile, è necessaria una progettazione ponderata dell'induttore. Durante l'indurimento per avanzamento è possibile adattare la potenza e la velocità di avanzamento, mentre la bobina si muove. Durante l'indurimento a colpo singolo, in cui il componente e l'induttore rimangono fermi, il modello di riscaldamento deve essere integrato nella geometria della bobina fin dall'inizio.
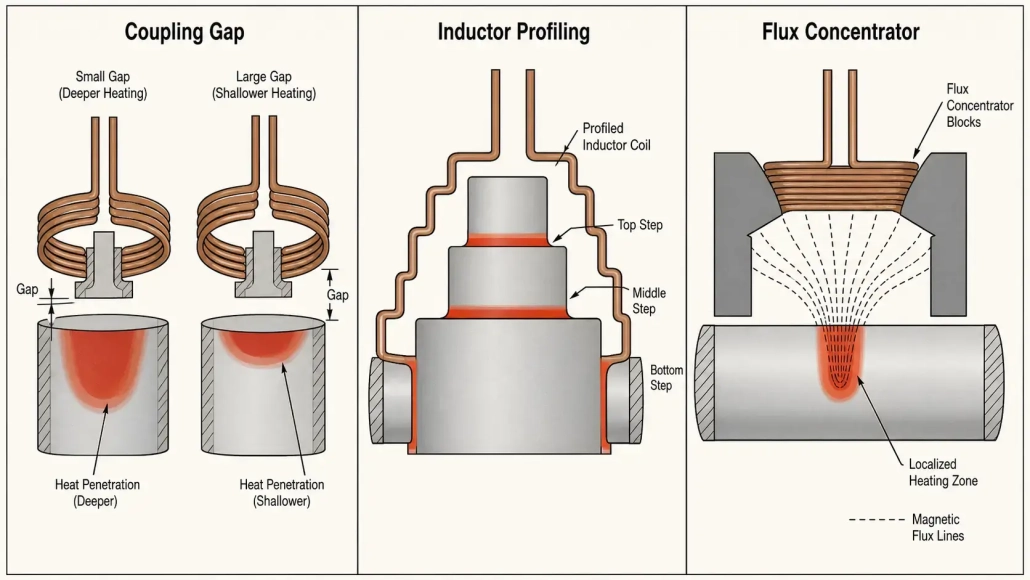
Ci sono tre principali leve di controllo, che regolano, dove il calore arriva e quanto profondamente penetra: Distanza di accoppiamento, Profilatura dell'induttore e concentratori di flusso. Ognuno offre all'ingegnere un diverso grado di controllo. Usati insieme, possono creare un modello di tempratura, che è preciso, stabile e ottimale per la progettazione del componente.
1. Distanza di accoppiamento — Il primo parametro per l'intensità del riscaldamento
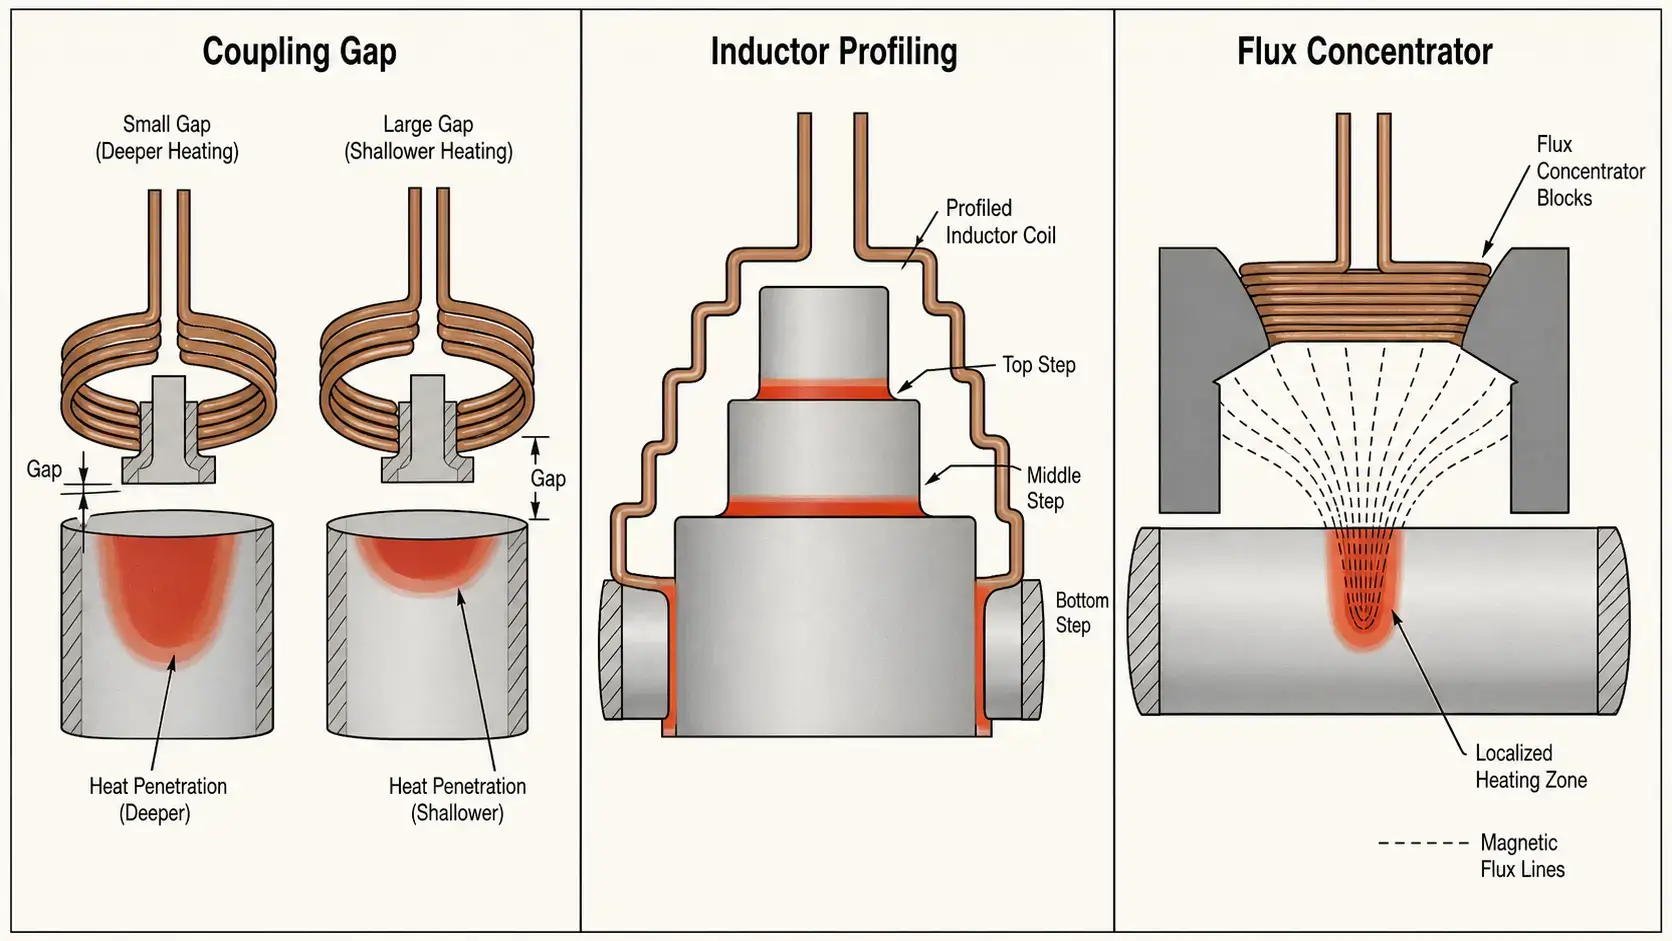
La distanza di accoppiamento è la distanza tra l'induttore e la superficie del pezzo. È il modo più semplice e veloce, die lokale Erwärmungsintensität beim selektiven Induktionshärten anzupassen. Die Physik dahinter ist eindeutig: Die Stärke der elektromagnetischen Kopplung nimmt mit zunehmendem Abstand schnell ab. Ein kleinerer Abstand bedeutet stärkere Kopplung und mehr induzierten Strom im Bauteil. Ein größerer Abstand bedeutet schwächere Kopplung und weniger Wärme.
In der Praxis folgt die Steuerung des Kopplungsspalts einem vorhersehbaren Muster:
— 1.5–3 mm Spalt: Starke Kopplung, größere Randschichttiefe (typisch 3–5 mm), schnellere Erwärmung. Wird für Zonen eingesetzt, die eine volle Härtetiefe benötigen.
— 3–6 mm Spalt: Moderate Kopplung, flachere Randschicht (1–3 mm). Wird für Übergangszonen oder Bereiche eingesetzt, die nur eine Oberflächenbehandlung benötigen.
— 6–10 mm Spalt: Schwache Kopplung, minimale oder keine Härtung. Wird verwendet, um Zonen auszusparen, die weich bleiben müssen.
Während der Prozessentwicklung ist die Anpassung des Kopplungsspalts oft der erste Abstimmungsschritt. Dafür sind keine Werkzeugänderungen erforderlich—nur eine Neupositionierung der Spule relativ zum Bauteil. Tuttavia, il controllo della fessura da solo ha un limite pratico: In geometrie complesse con spalle, Raggi o variazioni brusche della sezione trasversale, una fessura uniforme non può creare una zona di riscaldamento ben definita. A questo punto interviene la profilatura.
2. Profilatura dell'induttore — Adattamento della bobina al componente
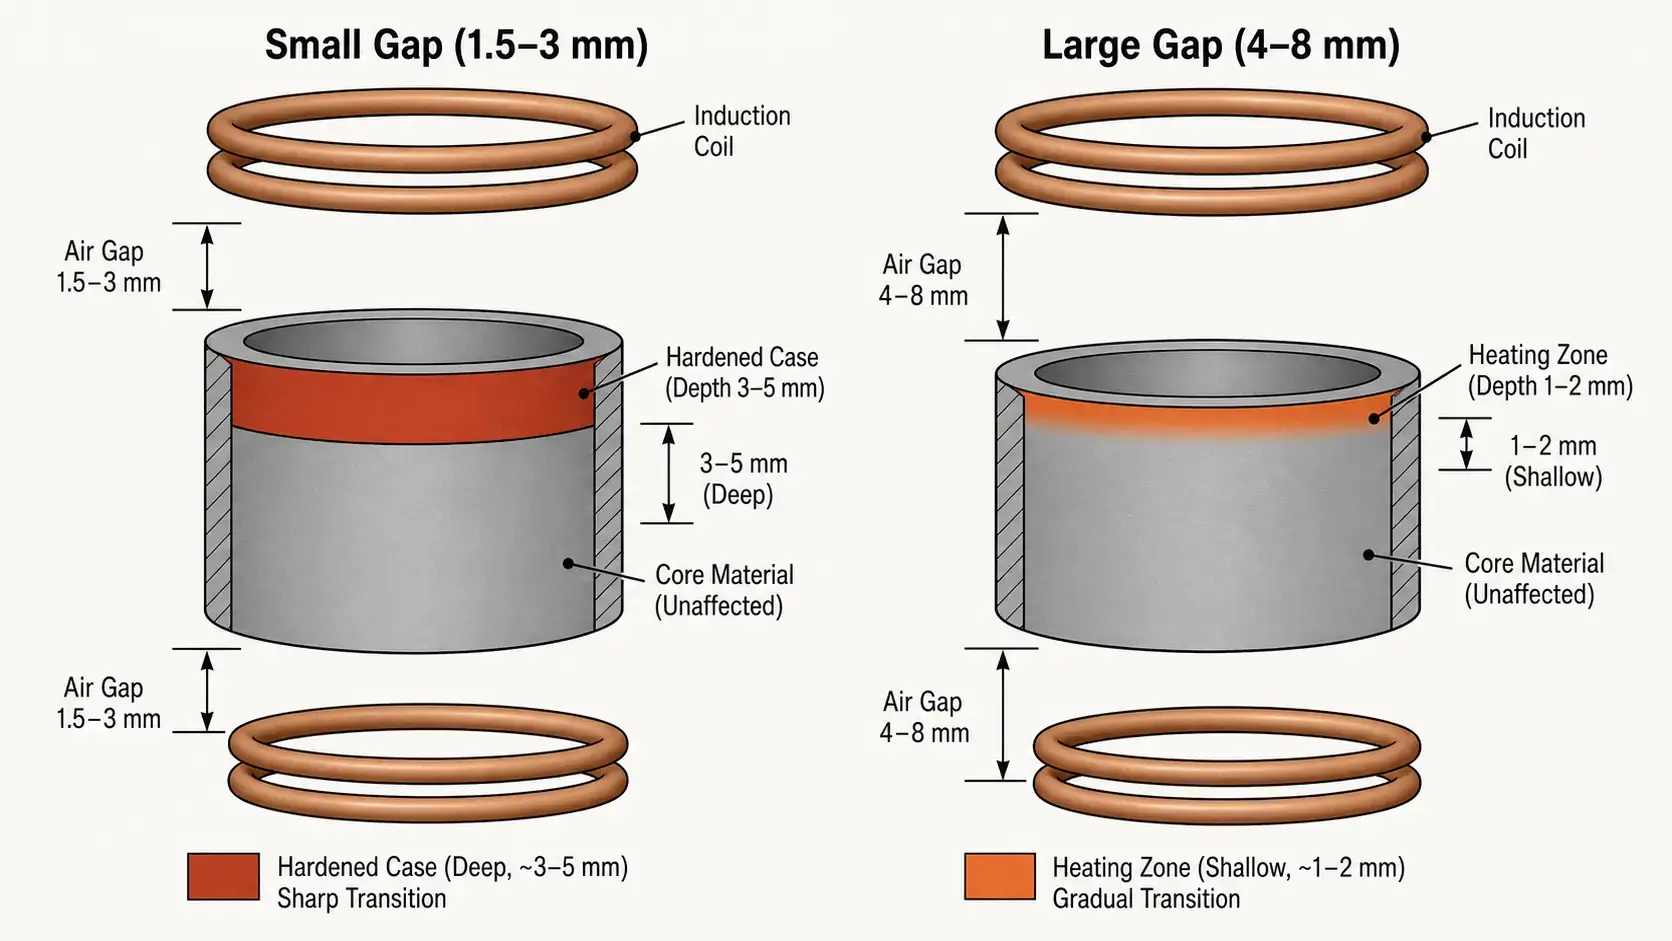
Ein gerader zylindrischer Induktor erwärmt ein Bauteil nicht gleichmäßig von einem Ende zum anderen. Die Mitte der Spule erzeugt aufgrund elektromagnetischer Randeffekte eine stärkere Erwärmung als die Kanten—das Magnetfeld ist an den Spulenenden weniger stark begrenzt, sodass die Kopplungseffizienz dort abnimmt. Bei einer einfachen Welle führt dies zu einem tonnenförmigen Erwärmungsprofil: größere Härtetiefe in der Mitte, geringere an den Enden. Questo raramente corrisponde alle indicazioni nel disegno del componente.
Un profilo dell'induttore è una conformazione mirata della bobina, per seguire il contorno del pezzo. Il profilo può restringere il gioco alle estremità, per compensare le perdite ai bordi, aprire il gioco in aree, che richiedono meno calore, o rappresentare contorni intorno a caratteristiche come flange e gradini. Il risultato è un modello di riscaldamento, che si adatta alla geometria del componente, invece di andare contro di essa.
— Riduce il surriscaldamento al centro: Regolando il profilo della bobina si evita il motivo a botte e si ottiene una profondità dello strato superficiale più uniforme da un'estremità all'altra.
— Migliora il riscaldamento dei bordi: Un accoppiamento più stretto alle estremità della bobina compensa la naturale diminuzione dell'intensità del campo.
— Adatta la zona temprata alla forma del componente: Per alberi sporgenti, Alberi con spalle e componenti con più diametri, la profilatura garantisce, che la profondità dello strato superficiale rimanga costante attraverso le variazioni geometriche.
— Controlla la profondità di indurimento finale in modo più uniforme: Una bobina ben profilata riduce la necessità di regolazioni di potenza durante la produzione.
La profilatura è particolarmente preziosa per componenti con spalle, Gradini, Transizioni o più superfici, che richiedono diversi livelli di indurimento. Applicazioni come la Indurimento di fori interni dipendono fortemente dalla profilatura, poiché la bobina deve adattarsi a una geometria ID limitata e allo stesso tempo creare uno strato uniforme lungo il perimetro del foro.
3. Concentratori di flusso — Precisione, quando gap e profilo non sono sufficienti
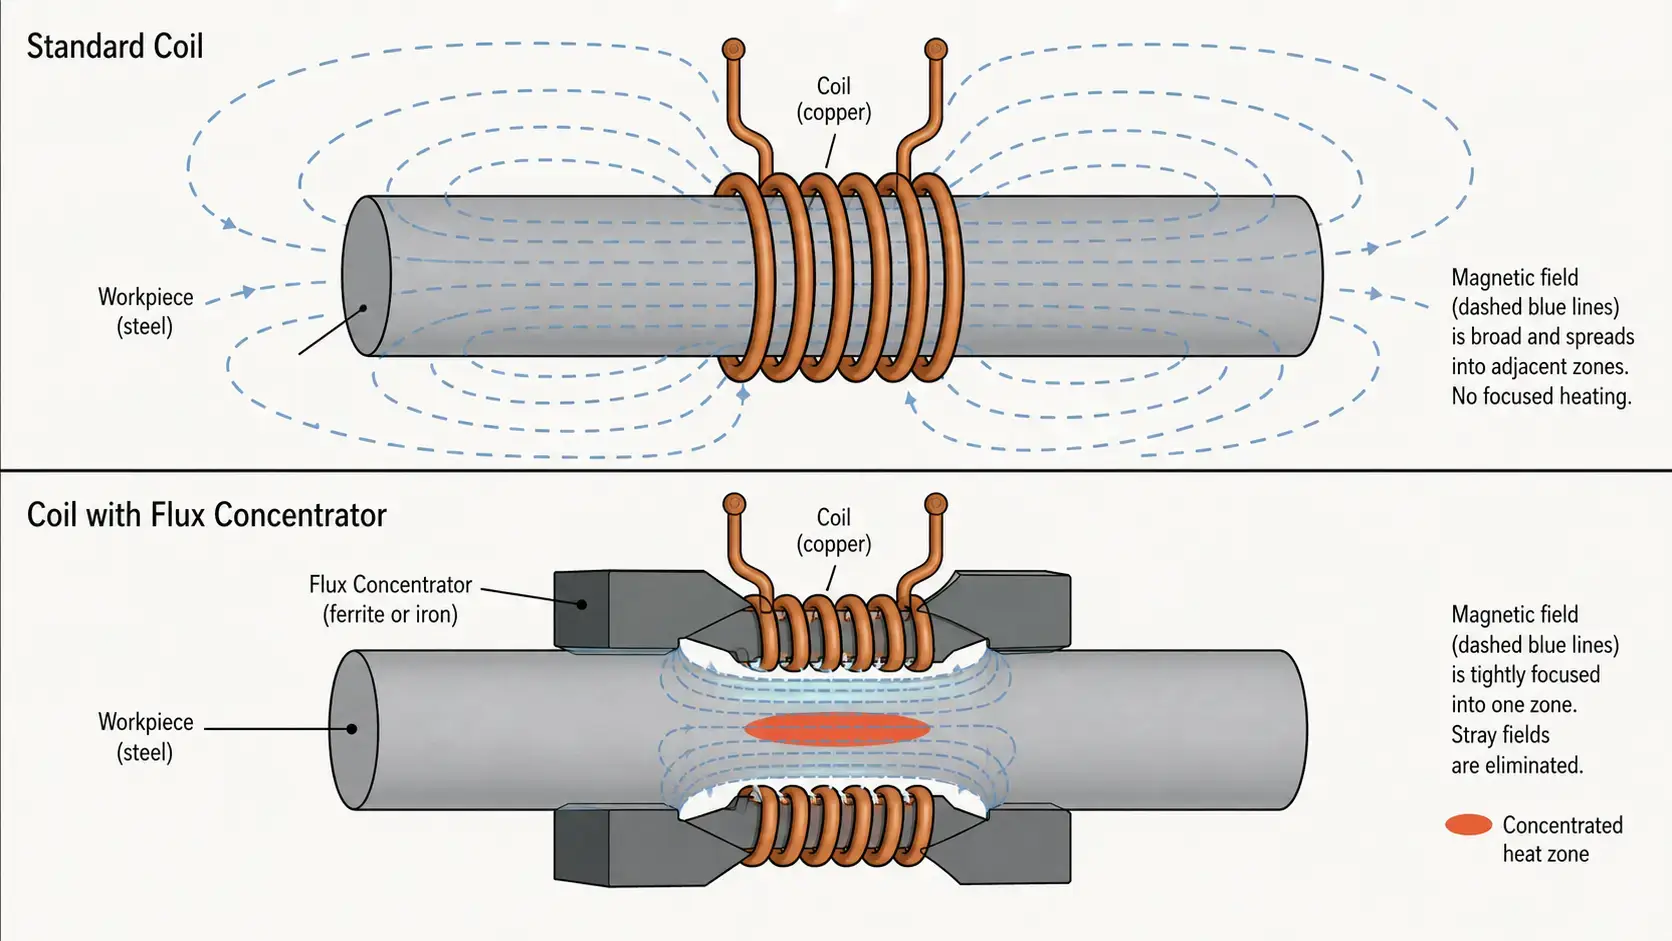
Se la distanza di accoppiamento è la regolazione grossolana e la profilatura è l'adattamento della forma, i concentratori di flusso sono lo strumento per la messa a punto fine. Un concentratore di flusso è un materiale magnetico, che viene posizionato sull'induttore o vicino ad esso e devia il campo magnetico—in sostanza isola le aree, che vuoi proteggere, e concentra il campo in aree, die Sie erwärmen möchten. Er verändert weder die Spulengeometrie noch die Bauteilposition. Er verändert, wohin der magnetische Fluss tatsächlich verläuft.
Mit einem richtig ausgelegten Flusskonzentrator kann der Ingenieur drei Dinge gleichzeitig steuern: wo die Wärme eingebracht wird, wie intensiv sie in den einzelnen Zonen ist und wie gleichmäßig die Temperatur über die Zielzone hinweg wird. Dadurch sind Flusskonzentratoren unverzichtbar, wenn ein Bauteil entlang seiner Länge deutlich unterschiedliche Härtungsgrade benötigt—zum Beispiel eine Welle mit einem gehärteten Lagersitz neben einem weichen Keilwellenabschnitt.
Die Materialauswahl für Flusskonzentratoren hängt vom Betriebs-Intervallo di frequenza ab:
— Laminiertes Siliziumstahlblech: Für niedrige Frequenzen unter 10 kHz. Hohe magnetische Permeabilität, geringe Kosten, aber Wirbelstromverluste steigen oberhalb von 10 kHz schnell an.
— Ferrit: Für mittlere Frequenzen von 10 kHz bis etwa 100 kHz. La bassa conducibilità elettrica mantiene controllabili le perdite da correnti parassite, buona permeabilità a frequenze nella gamma media.
— Materiali compositi magnetici molli (SMC): Per frequenze più alte di 100 kHz. Materiali in polvere pressata con spazi d'aria distribuiti, perdite da correnti parassite molto basse, possono essere lavorati in forme complesse.
In molte applicazioni di tempra ad induzione selettiva i concentratori di flusso offrono un controllo spaziale più fine, di quanto possa essere raggiunto solo tramite l'adattamento della fessura o la profilatura. Der Kompromiss besteht darin, dass sie die Auslegung komplexer machen und die Materialkosten erhöhen—doch bei Bauteilen mit engen Vorgaben für das Härtebild sind sie oft die einzige praktikable Lösung.
4. Come combinare tutti e tre i metodi
Beim Härten in der Produktion entstehen die besten Ergebnisse selten durch den Einsatz nur einer einzigen Methode. Jeder Stellhebel hat eine andere Stärke, und zusammen wirken sie in einer logischen Hierarchie:
| Methode | Regelpräzision | Impatto sui costi | Più adatto per |
|---|---|---|---|
| Distanza di accoppiamento | Basso–Medio | Minimo | Regolazione dell'intensità ampia, Allineamento del processo |
| Profilatura dell'induttore | Medio–Alta | Moderato | Adattamento ai contorni del componente, Riduzione degli effetti di bordo |
| Concentratori di flusso | Alta | Più alto | Regolazione zonale precisa, Formazione complessa del campo |
Una sequenza di progettazione pratica è la seguente: Iniziare con la distanza di accoppiamento, per definire l'intensità di riscaldamento ampia sul componente. Quindi utilizzare la profilatura dell'induttore, per adattare la forma della bobina alla geometria del pezzo—per compensare gli effetti di bordo, zum Folgen von Konturen und zum Öffnen über Bereichen, die kühl bleiben sollen. Fügen Sie schließlich Flusskonzentratoren für die Feinabstimmung hinzu: um Streufluss von geschützten Zonen wegzulenken und ihn im Zielbereich zu konzentrieren.
Wenn diese drei Werkzeuge gemeinsam eingesetzt werden, liefert der Induktor die Wärme genau dorthin, where it is needed—und hält sie von Bereichen fern, die ungehärtet bleiben müssen. Der Prozess wird stabiler, weil jede Methode eine andere Variationsquelle adressiert: Der Abstand steuert die Kopplungsstärke, La profilatura garantisce l'adattamento geometrico, e i concentratori di flusso gestiscono la formazione del campo.
5. Tempra a scansione vs. Tempra a colpo singolo
La scelta tra tempra a scansione e tempra a singolo colpo influenza, quanto del vostro controllo delle zone deve essere integrato nella bobina e quanto può essere regolato tramite i parametri del processo. Durante la tempra a scansione l'induttore si muove lungo il componente durante il riscaldamento. È possibile variare la potenza, la velocità di avanzamento e il tempo di permanenza, mentre la bobina attraversa diverse zone. Questo controllo dinamico lo rende più semplice, per creare diverse profondità di tempra lungo un singolo componente, senza richiedere una geometria complessa della bobina.
Durante la tempra a colpo singolo, l'induttore e il pezzo rimangono fermi. Viene stabilito il modello di riscaldamento complessivo, prima che l'alimentazione venga accesa—attraverso la geometria della bobina, la distanza di accoppiamento in ciascun punto e gli eventuali concentratori di flusso installati. Non è prevista alcuna regolazione in tempo reale durante il ciclo di riscaldamento. Per questo motivo, le applicazioni a colpo singolo dipendono fin dall'inizio in misura maggiore dalla qualità della progettazione della bobina. I tre leve di progettazione descritti sopra—distanza, La profilatura, Concentratori di flusso—non sono opzionali nell’indurimento a colpo singolo; sono i principali mezzi di controllo.
Se la vostra applicazione richiede un indurimento locale preciso e il vostro volume di produzione giustifica uno strumento a colpo singolo, l'induttore dovrebbe essere progettato con la stessa cura dell'alimentazione elettrica e delle impostazioni del processo. Un confronto più dettagliato della scansione- e i sistemi a colpo singolo possono essere trovati nella nostra guida a Scelta di un sistema di tempra ad induzione.
6. 5 Consigli pratici di progettazione per un migliore controllo delle zone
— 1. Non fare affidamento solo sulle prestazioni. I controlli del livello di potenza, quanta energia totale viene introdotta nel componente, ma non può compensare un induttore mal progettato. Se il campo magnetico non è formato correttamente, L’aumento delle prestazioni spesso aggrava il problema, surriscaldando le zone, che comunque si riscaldano più velocemente.
— 2. Verificare la geometria del componente in una fase precoce. La forma del pezzo—Variazioni della sezione trasversale, Raggi, Spalle, Cave per chiavette—ha un grande impatto sull'uniformità del riscaldamento. Caratteristiche, che concentrano o disperdono il campo magnetico, dovrebbero essere individuate, prima che inizi la progettazione della bobina, e non scoperte solo durante i test di processo.
— 3. Testare sistematicamente le variazioni di distanza. Una variazione della distanza di accoppiamento di 1 mm può provocare una differenza misurabile nella profondità di indurimento. Variate la distanza durante l'allestimento in passaggi controllati e documentate il risultato. Questi dati diventano la base per le tolleranze di produzione.
— 4. Utilizzate la profilatura, per ridurre inizialmente gli effetti di bordo. Prima di aggiungere concentratori di flusso, ottimizzate il profilo dell'avvolgimento. La profilatura è generalmente il modo più rapido, per migliorare l'uniformità da un'estremità all'altra, e evita i costi aggiuntivi del materiale e la maggiore complessità di assemblaggio, che i concentratori comportano.
— 5. Utilizzare i concentratori di flusso, quando è necessaria un controllo più preciso. Se il modello di riscaldamento, dopo l'ottimizzazione della distanza e del profilo, è ancora troppo ampio o irregolare, i concentratori di flusso possono delimitarlo in modo più netto. Sono particolarmente efficaci, quando è necessario un confine netto tra una zona temprata e un'area adiacente più morbida—ad esempio entro pochi millimetri di una scanalatura per anello di sicurezza o di un foro per olio.
Il filo conduttore in tutti e cinque i consigli: Il design dell'induttore determina il controllo della zona. La Alimentazione elettrica fornisce l'energia, ma la bobina sicuramente, dove va effettivamente questa energia. Di più, cosa può succedere, se il controllo di zona è inadeguato, consulta la nostra guida a quelli comuni Errori nella tempra ad induzione. Tratta i sintomi—profondità di indurimento non uniforme, punti deboli e cambiamenti di modello—che sono spesso dovuti al design dell'induttore.
Principale scoperta
Tempra selettiva a induzione significa, Portare il calore nel posto giusto e controllarlo, quanto in profondità penetra questo calore—non più e non meno. Per le applicazioni con indurimento locale, i tre principali parametri costruttivi sono la distanza di accoppiamento per il controllo grossolano dell'intensità, la profilatura dell'induttore per l'adattamento alla geometria e i concentratori di flusso per una precisa formazione del campo. Se vengono utilizzati uno dopo l'altro—prima la distanza, poi il profilo, poi i concentratori—, consentono uno schema di riscaldamento, che è preciso, stabile e ben allineato al disegno del componente. Wenn Sie nur bestimmte Zonen eines Werkstücks härten müssen, legen Sie den Induktor ebenso sorgfältig aus, wie Sie die Stromversorgung und die Prozesseinstellungen auswählen.
FAQ
F: Was ist selektives Induktionshärten?
Un: Selektives Induktionshärten bedeutet, nur bestimmte Bereiche eines Bauteils zu erwärmen und abzuschrecken—zum Beispiel Lagersitze, Dichtflächen oder Verzahnungen—während angrenzende Bereiche ungehärtet bleiben. Dadurch bleiben Zähigkeit und Duktilität in nicht kritischen Bereichen erhalten, während in verschleiß- dove vengono raggiunte le zone soggette a fatica la durezza richiesta.
F: Come si può controllare più facilmente la profondità di indurimento?
Un: La distanza di accoppiamento è il punto di partenza più semplice. Una distanza minore (1,5–3 mm) aumenta l'accoppiamento elettromagnetico e produce una maggiore profondità di indurimento. Una distanza maggiore (3–10 mm) riduce l'accoppiamento e produce un indurimento minore o nullo. La regolazione della distanza non richiede cambiamenti degli utensili e può essere testata rapidamente durante lo sviluppo del processo.
F: Welche Materialien werden für Flusskonzentratoren verwendet?
Un: Üblicherweise werden drei Materialfamilien eingesetzt: laminiertes Siliziumstahlblech für niedrige Frequenzen (unter 10 kHz), Ferrit für mittlere Frequenzen (10–100 kHz) und weichmagnetische Verbundwerkstoffe (SMC) für hohe Frequenzen (über 100 kHz). Die Wahl hängt von der Betriebsfrequenz, der erforderlichen Präzision und der Bauteilgeometrie ab.
F: Lässt sich Vorschubhärten leichter steuern als Single-Shot-Härten?
Un: Im Allgemeinen ja. Durante la tempra a spostamento, la potenza e la velocità di avanzamento possono essere regolate dinamicamente, mentre la bobina si muove attraverso diverse zone. Durante la tempra a singolo colpo, l'intero schema di riscaldamento viene generato in un ciclo stazionario, così che il design della bobina—distanza, la profilatura e i concentratori di flusso—determinano il risultato. La singolo colpo richiede più ingegneria in anticipo, ma può ottenere una maggiore produttività nella produzione di massa.
Avete bisogno di una bobina personalizzata per la tempra selettiva?
Teilen Sie uns Ihre Bauteilgeometrie, Zone target, Anforderungen an die Einhärtetiefe und Ihr Produktionsvolumen mit. Wir unterstützen Sie bei der Auslegung eines Induktors, der die Wärme genau dorthin bringt, wo Sie sie benötigen.







