
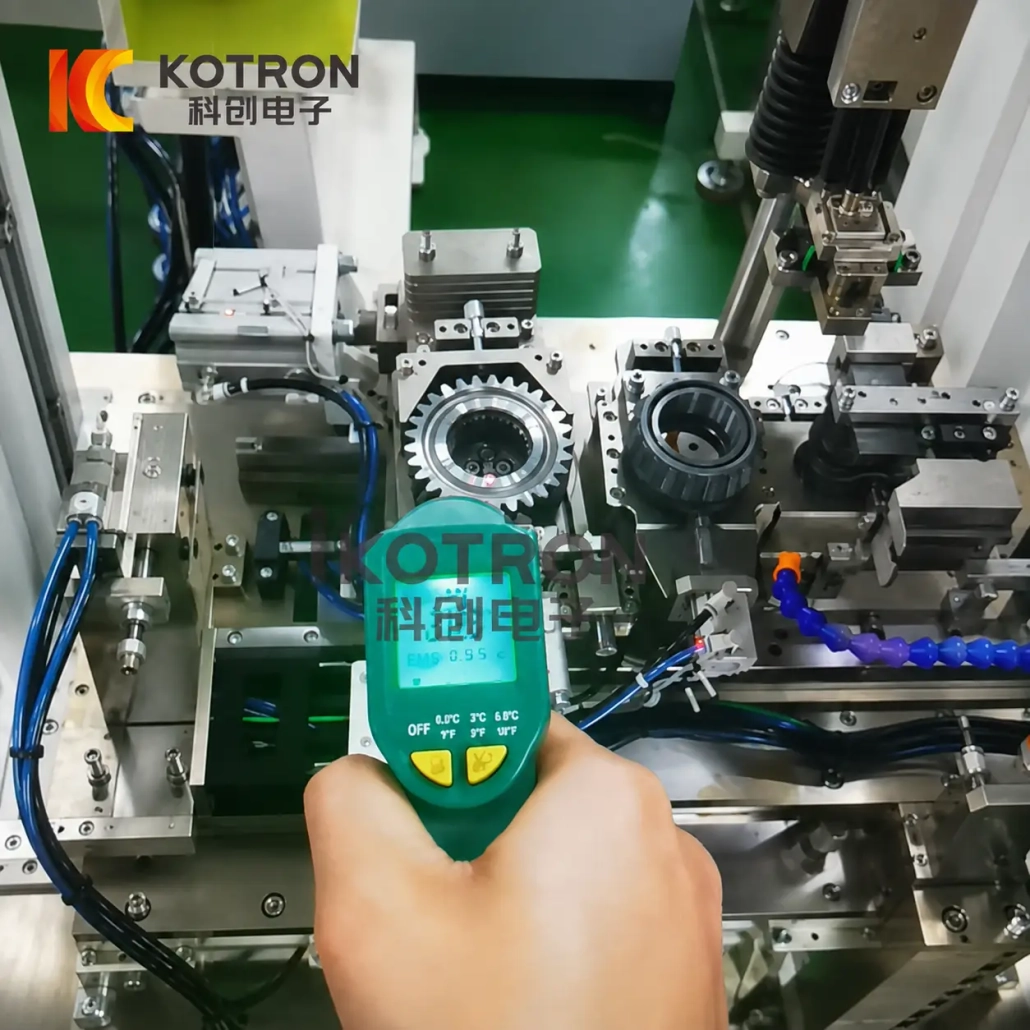
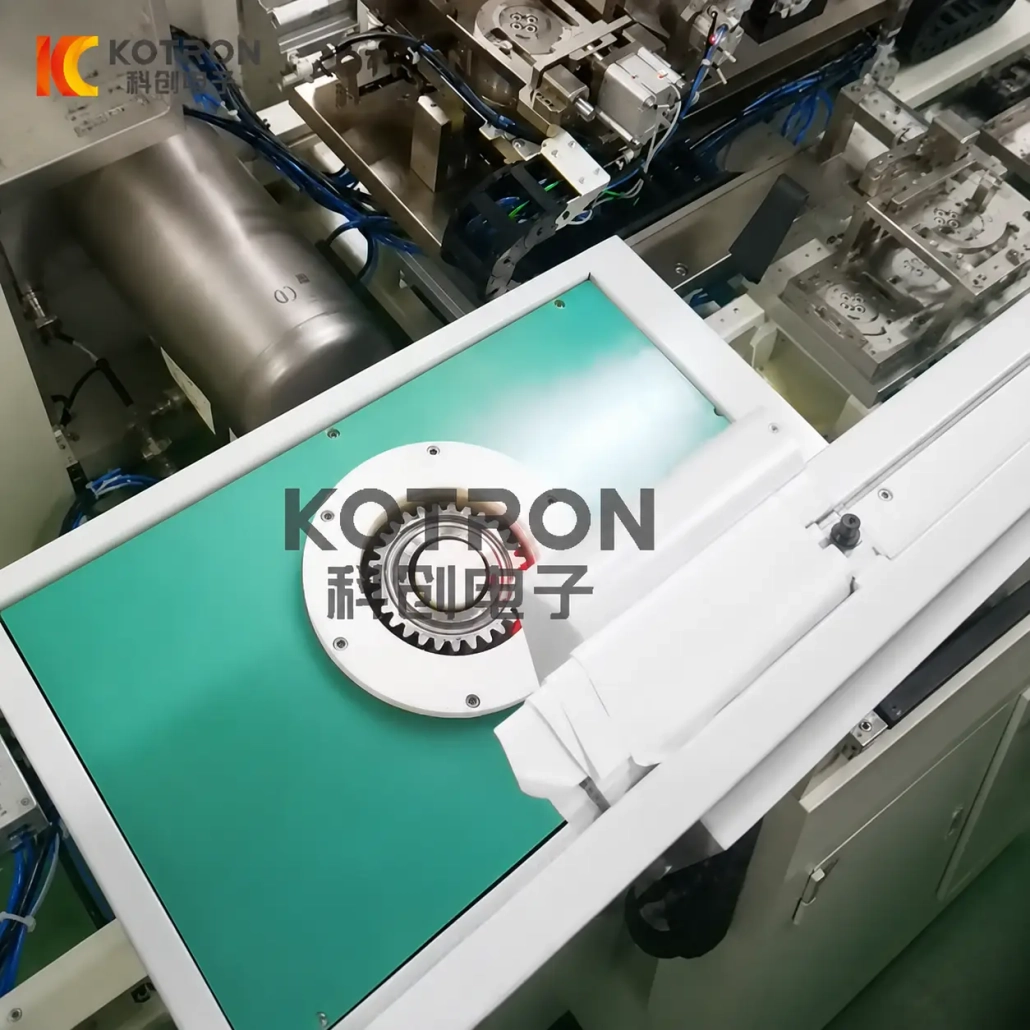
Automatische Induktionsschrumpfverbindung
Kontrollierte Induktionserwärmung und automatisierte Montage für Presspassungskomponenten
Eine automatische Induktionsschrumpfanlage erwärmt das äußere Bauteil, um den für die Montage erforderlichen temporären Abstand zu schaffen, Anschließend werden die zusammenpassenden Teile in einem kontrollierten Produktionsablauf positioniert und zusammengefügt.
Die Linie kann für Zahnräder konfiguriert werden, Rotoren, Kupplungen, Hülsen, Naben und andere Presssitzbaugruppen. Heizstationen, Induktoren, Teilehandling, Temperaturregelung und Montagewerkzeuge werden um das eigentliche Werkstück herum entwickelt und nicht um ein festes Maschinenformat.
Ⅰ. Sehen Sie sich eine Schrumpfanlage für Zahnräder im Betrieb an
Dieses Video zeigt eine Anwendung der Produktionslinie: Induktionserwärmung und automatisierte Montage eines Zahnrads auf seinem Gegenstück.
Die Getriebeanwendung ist repräsentativ statt restriktiv. Das gleiche Schrumpfprinzip lässt sich auf andere Presspassteile aus unterschiedlichen Materialien anwenden, Abmessungen, Passgenauigkeit und Montagevoraussetzungen sind geeignet. Für einen tieferen Einblick in die Ausstattungsentscheidungen hinter einer solchen Linie, sehen Sie unser Leitfaden zur Auswahl der Schrumpfmaschine.
Die Linie übernimmt den kompletten Ablauf – von der Teilebestückung über die Induktionserwärmung bis hin zur Temperaturüberprüfung, Montage, Kühlung und Freigabe – so verwaltet der Bediener den Prozess, anstatt mit erhitzten Bauteilen zu hantieren.
Ⅱ. Was kann durch Schrumpfen montiert werden??
Die Schrumpfpassung ist besonders nützlich, wenn eine Komponente mit Presspassung über einer anderen montiert werden muss. Zu den typischen Baugruppenbeziehungen gehören::
Getriebe, Antriebsstrang, Industriegetriebebaugruppen – häufig in der Automobilfertigung
Herstellung von Elektromotoren und Generatoren
Pumpe, Kompressor- und Antriebsstranganschlüsse
Allgemeine mechanische Presspassungsverbindungen
Wälzlagermontage – siehe auch Induktionslagerentfernung zur Demontage
Ⅲ. So funktioniert das Induktionsschrumpfen
Eine Schrumpfpassung beginnt mit einer absichtlichen Maßüberschneidung zwischen zwei zusammenpassenden Komponenten. Anstatt die Teile in ihren ursprünglichen Abmessungen zusammenzudrücken, Das äußere Bauteil wird erhitzt, so dass sich seine Bohrung vorübergehend ausdehnt. Anschließend werden die Komponenten zusammengebaut, solange genügend Freiraum vorhanden ist. Da der erhitzte Teil abkühlt, Es zieht sich um die Gegenkomponente zusammen und stellt die vorgesehene Interferenz wieder her.
Hierbei handelt es sich um ein übliches mechanisches Verbindungsprinzip. Fertigungskurs des MIT beschreibt eine Schrumpfpassung als die Erwärmung eines Körpers, so dass er sich ausdehnt, indem Sie es über die andere Komponente legen, und dann abkühlen lassen. Um zu verstehen, wie das elektromagnetische Feld diese Wärme auf Komponentenebene erzeugt, lesen Sie unseren Leitfaden über wie Induktionsheizung funktioniert.
Die erforderliche Temperatur beträgt daher kein fester Maschinenparameter. Es kommt auf die Teileabmessungen an, Wärmeausdehnung des Materials, Interferenz, erforderlicher Montagefreiraum und Prozessgrenzen.
Ⅳ. Warum Induktionserwärmung für den Montageschritt verwenden??
Die Induktionserwärmung erzeugt durch ein elektromagnetisches Wechselfeld Wärme in elektrisch leitendem Material. Die USA. Energieministerium beschreibt die industrielle Induktionserwärmung als die Verwendung von elektrischem Strom zur Erzeugung eines Magnetfelds, das leitfähige Materialien erhitzt.
Für das Schrumpfen, das macht es möglich Konzentrieren Sie den Erwärmungsprozess auf das Bauteil, das sich ausdehnen muss anstatt die gesamte Baugruppe als eine erhitzte Masse zu behandeln. Im Vergleich zu Gasöfen oder Widerstandsheizung, Die Induktion liefert Energie direkt an die Oberfläche des Teils, wo die Expansion stattfinden muss.
Das Ziel besteht nicht nur darin, das Teil so schnell wie möglich zu erwärmen. Das Teil muss den erforderlichen Montagezustand erreichen, ohne einen unnötigen Temperaturunterschied zu erzeugen oder den Transfer zur Montagestation zu verzögern.
Ⅴ. Von der Erwärmung bis zur Montage – So ist die Linie konfiguriert
Eine Produktionslinie wird um die vom Teil geforderte Reihenfolge herum aufgebaut. Jede Station – von der Induktionsheizungssystemkomponenten an bis hin zur Teilehandhabung und -kühlung – wird passend zum Werkstück konfiguriert. Ein typisches Projekt kann Folgendes umfassen::
Laden → Positionierung → Induktionserwärmung → Temperaturbestätigung → Transfer → Schrumpfmontage → Positionsbestätigung → Abkühlen → Entladen
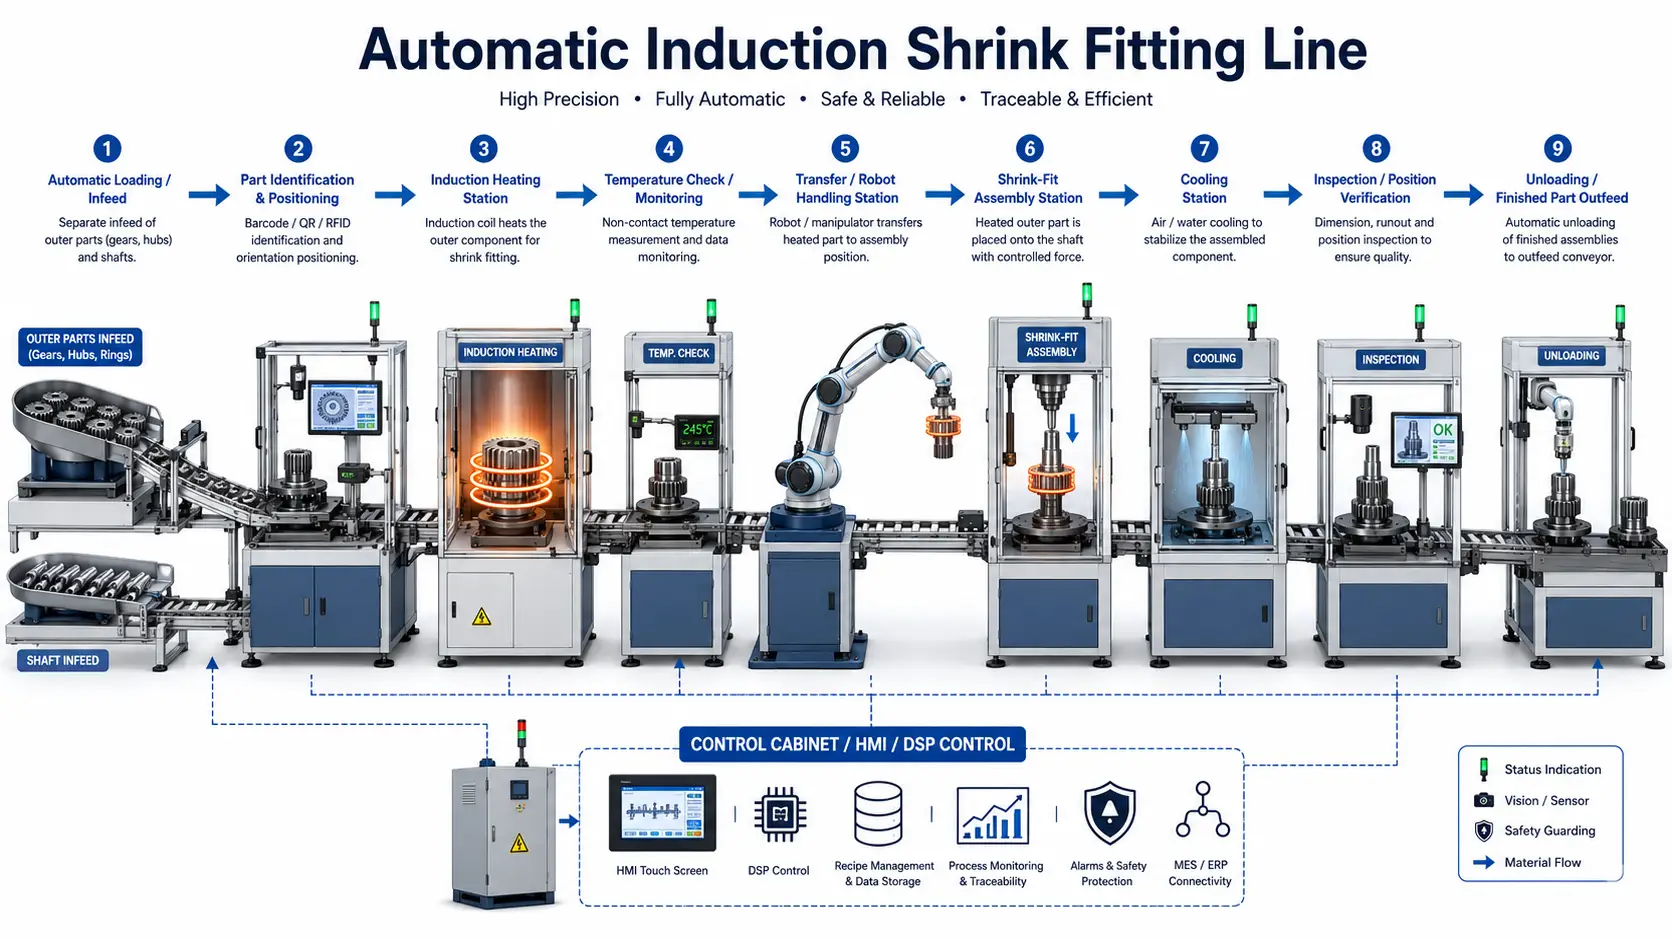
Der genaue Ablauf hängt vom Werkstück ab. Einige Anwendungen erfordern lediglich eine Erwärmung und eine automatische Einfügung; andere erfordern möglicherweise Orientierung, kontrollierter Transfer, Hilfspressung, Positionserkennung oder zusätzliche Kühlung vor der Freigabe.
Induktor und Heizmethode auf das auszudehnende Teil abgestimmt. Die Spulengeometrie ist besonders wichtig, wenn die Erwärmung um eine Bohrung herum konzentriert werden muss, Ring oder ausgewählten Abschnitt.
Bei der Teileausrichtung und -übertragung muss das erhitzte Bauteil auf seinem Gegenstück platziert werden, bevor beim Abkühlen zu viel Montagespiel verloren geht.
Abhängig von Passform und Herstellungsweise, Die Montage kann auf thermischem Abstand oder kontrollierter mechanischer Bewegung beruhen.
Nach der Montage, Das montierte Bauteil kühlt ab, bis die Verbindung den für die spätere Handhabung erforderlichen Zustand erreicht.
Ⅵ. Mehrstationenheizung für die automatische Produktion
Eine einzelne Heizstation ist nicht immer die am besten geeignete Anordnung für eine Produktionslinie.
Für Mehrplatzanwendungen, Die Induktionsheizplattform umfasst Time-Sharing, Mehrfrequenzkonfigurationen mit mehreren Lastausgängen. Einzelne Stationen können unterschiedliche Leistungs- und Frequenzeinstellungen verwenden und mit unterschiedlichen Induktionsspulen für unterschiedliche Werkstücke oder Erwärmungsprozesse ausgestattet werden. Die Induktionsheizgenerator Die Auswahl bestimmt, wie flexibel Strom zwischen den Stationen verteilt werden kann.
Dies ist nützlich, wenn eine Linie mehrere Heizpositionen enthält, verarbeitet unterschiedliche Teilevarianten, oder die Heizsequenz muss mit anderen Montagevorgängen koordiniert werden.
Das sollte nicht der Fall sein, Jedoch, Gehen Sie davon aus, dass jede Zeile mehrere Ausgänge benötigt. Die Anzahl der Stationen wird aus dem gewünschten Zyklus ausgewählt, Teilmischung und Linienanordnung.
Ⅶ. IGBT-Leistungsumwandlung und DSP-Digitalsteuerung
Der Induktionsheizabschnitt verwendet IGBT-Leistungsumwandlung mit digitaler DSP-Steuerung. Für einen detaillierten Vergleich digitaler Steuerungsplattformen, siehe unseren Leitfaden zu Digitale Induktionsheiznetzteile.
Die Rolle der digitalen Steuerung ist wichtiger als die Komponentennamen selbst: Die Stromversorgung muss das Heizrezept konsequent befolgen und Betriebsinformationen mit dem Rest der Linie austauschen. Die DSP-Steuerung ermöglicht die Echtzeiterfassung von:
Dieselbe Plattform kann mit zentralisierten Steuerungsgeräten kommunizieren, Dadurch kann die Heizstation Teil eines größeren Steuerungsnetzwerks der Produktionslinie werden.
Wo erforderlich, Die Heizungsregelung kann auch auf Konstantstrom ausgelegt werden, leistungskonstanter oder temperaturgesteuerter Betrieb, abhängig vom gewählten Stromversorgungs- und Temperierpaket.
VIII.. Die Temperaturkontrolle ist wichtig, bevor die Teile aufeinandertreffen
Für das Schrumpfen, Die nützliche Prozessvariable ist nicht nur die Einschaltzeit der Heizung.
Das erhitzte Bauteil benötigt für den Zusammenbau eine ausreichende Dimensionsausdehnung, und diese Ausdehnung hängt sowohl vom Material als auch von seiner Temperatur ab. Ein zu geringer thermischer Abstand kann die Montage erschweren; Eine übermäßige Erwärmung kann für das Bauteil unnötig oder ungeeignet sein. Die gleiche Temperaturempfindlichkeit gilt für verwandte Prozesse wie z Induktionsnormalisieren und Glühen, wo eine präzise thermische Kontrolle das metallurgische Ergebnis bestimmt.
Deshalb sollte die Temperaturmessung zusammen mit der Einstellung der Induktionsleistung berücksichtigt werden. Abhängig von der Anwendung, Das System kann ein Thermoelement oder eine andere geeignete Temperaturrückmeldung verwenden, mit einer um den Produktionsprozess herum konfigurierten Regelung. Zu den verfügbaren Konfigurationen gehören: Dual-Regelung für Leistung und Temperatur, Temperaturkurven und Hoch-/Tieftemperatur- oder Heizzeitalarme.
Der tatsächliche Sensortyp und die Steuerungsmethode sollten ausgewählt werden, nachdem das Werkstück und die Heizposition bekannt sind.
IX.. Prozessrezepte, Alarme und Produktionsaufzeichnungen
Für wiederkehrende Produkte, Bediener sollten nicht jedes Mal, wenn eine Charge zurückkehrt, die Heizungskonfiguration aus dem Speicher neu erstellen müssen. Mit der entsprechenden Überwachungskonfiguration, Heizparameter können zusammen mit den Betriebsaufzeichnungen gespeichert und überprüft werden.
Zu den verfügbaren Funktionen gehört die Echtzeit-Spannung, Strom- und Leistungsanzeige, Erwärmungskurven, Alarme für obere/untere Parameter, historische Aufzeichnungen, Bedienerinformationen und Produktionschargendaten. Diese Funktionen sind Teil einer optionalen Energieüberwachungsplattform und sollten spezifiziert werden, wenn Prozessrückverfolgbarkeit erforderlich ist.
Für eine automatisierte Schrumpfanlage, Diese Daten beantworten praktische Produktionsfragen:
Q: Welches Rezept wurde für diesen Teil verwendet??
Gespeicherte Rezeptnamen und Parameter, die mit jedem Produktionslauf verknüpft sind.
Q: Ist der Heizzyklus innerhalb der definierten Grenzen geblieben??
Obere/untere Alarmprotokolle zeigen, ob Parameter außerhalb des Prozessfensters verschoben wurden.
Q: Es wurde ein Alarm ausgelöst? Welche Charge wurde verarbeitet??
Alarme werden mit einem Zeitstempel versehen und zur Rückverfolgbarkeit mit Chargen- und Bedienerdatensätzen verknüpft.
Q: Kann eine frühere Heizkurve überprüft werden??
Zur Qualitätsüberprüfung sind historische Kurven abrufbar, Fehlerbehebung oder Kundenaudit.
X.. Der Induktor und die Werkzeuge sind um das Teil herum konzipiert
Eine universelle Produktionslinie bedeutet nicht eine universelle Induktionsspule. Die Form der Komponente, Bohrungsposition, verfügbare Heizfläche, Die Umgebungsgeometrie und die erforderliche Temperaturverteilung wirken sich alle auf das Induktordesign aus. Für einen detaillierten Blick darauf, wie die Spulengeometrie das Heizmuster prägt, siehe unseren Leitfaden zu wie Induktionsspulen funktionieren.
Zu den verfügbaren Induktorformen für Montage- und Heizarbeiten gehören: Öffnungstyp, Rahmentyp, Rahmen mit einstellbarem Radius, Gürtel, flache und flexible Heizanordnungen. Für eine automatische Schrumpfanlage, Die endgültige Spule und Vorrichtung werden entsprechend dem tatsächlichen Werkstück und der Automatisierungsmethode ausgewählt.
Die Teilehandhabung verdient die gleiche Aufmerksamkeit. Ein Zahnrad, Rotor und Kupplung können alle mit einer Schrumpfverbindung versehen werden, sondern ihre Ausrichtung, Greifpunkte, Übertragungsweg und Montagebewegung können sehr unterschiedlich sein.
Ⅺ. Passungs- und Teiledaten stehen vor der Maschinenauswahl
Das Heizsystem kann nicht allein über den Außendurchmesser ausgewählt werden. Ein nützlicher technischer Vorschlag beginnt mit der Beziehung zwischen den passenden Komponenten.
| Werkstückinformationen | Montageanforderung |
|---|---|
| Teilzeichnung | Erforderliche Passform / Interferenz |
| Materialien beider Teile | Montageposition |
| Bohrungsdurchmesser | Erforderliche Einstecktiefe |
| Wellen- oder Gegendurchmesser | Orientierungsvoraussetzung |
| Außenmaße | Produktionsrate |
| Teilegewicht | Zulässige Prozesstemperatur |
| Aktuelle Montagemethode | Automatisierungsanforderung |
Wenn die Anschlussmaße mithilfe eines Standardsystems aus Grenzwerten und Passungen angegeben werden, Die Angabe der tatsächlichen Toleranzbezeichnung ist der bloßen Beschreibung der Verbindung vorzuziehen „enge Passform.“ ISO 286 definiert das System der Toleranzen, Abweichungen und Passungen für Merkmale linearer Größe. Wo möglich, Senden Sie die tatsächliche Zeichnungs- und Interferenzanforderungen, nicht nur der Nennwellendurchmesser.
Ⅻ. Technische Konfiguration
Denn eine automatische Schrumpfanlage ist werkstückspezifisch, Die Veröffentlichung eines willkürlichen universellen Leistungs- oder Temperaturbereichs wäre irreführend. Stattdessen kann eine Projektkonfiguration um die folgenden Elemente herum definiert werden:
| Artikel | Konfiguration |
|---|---|
| Induktionsleistung | Je nach Werkstück und Heizzyklus ausgewählt |
| Betriebsfrequenz | Ausgewählt entsprechend der Teilegeometrie und dem Wärmebedarf |
| Anzahl der Heizstationen | Anwendungsabhängig |
| Induktor | Auf das Werkstück abgestimmt |
| Temperaturmessung | Je nach Heizposition und Prozess konfiguriert |
| Leistungskontrolle | DSP-Digitalsteuerung |
| Mehrstationsausgabe | Verfügbar bei Bedarf |
| SPS / HMI | Konfiguriert für die Reihenfolge der Produktionslinie |
| Teiletransfer | Angepasst an Werkstück und Layout |
| Montagemechanismus | Ausgewählt nach Passform und Montageart |
| Prozessüberwachung | Optional je nach Rückverfolgbarkeitsanforderung |
| Kommunikationsschnittstelle | Verfügbar je nach Anforderung der Liniensteuerung |
Spezifische Stromversorgungsmodelle und mechanische Abmessungen sollten nach der Bewertung des Teils und des Produktionszyklus bestätigt werden.
ⅩⅢ. Typische Schrumpfanwendungen
Die Bewerbung sollte immer anhand der tatsächlichen Passung beurteilt werden, Material und Geometrie und nicht allein aus dem Komponentennamen.
Getriebe-Welle-Montage
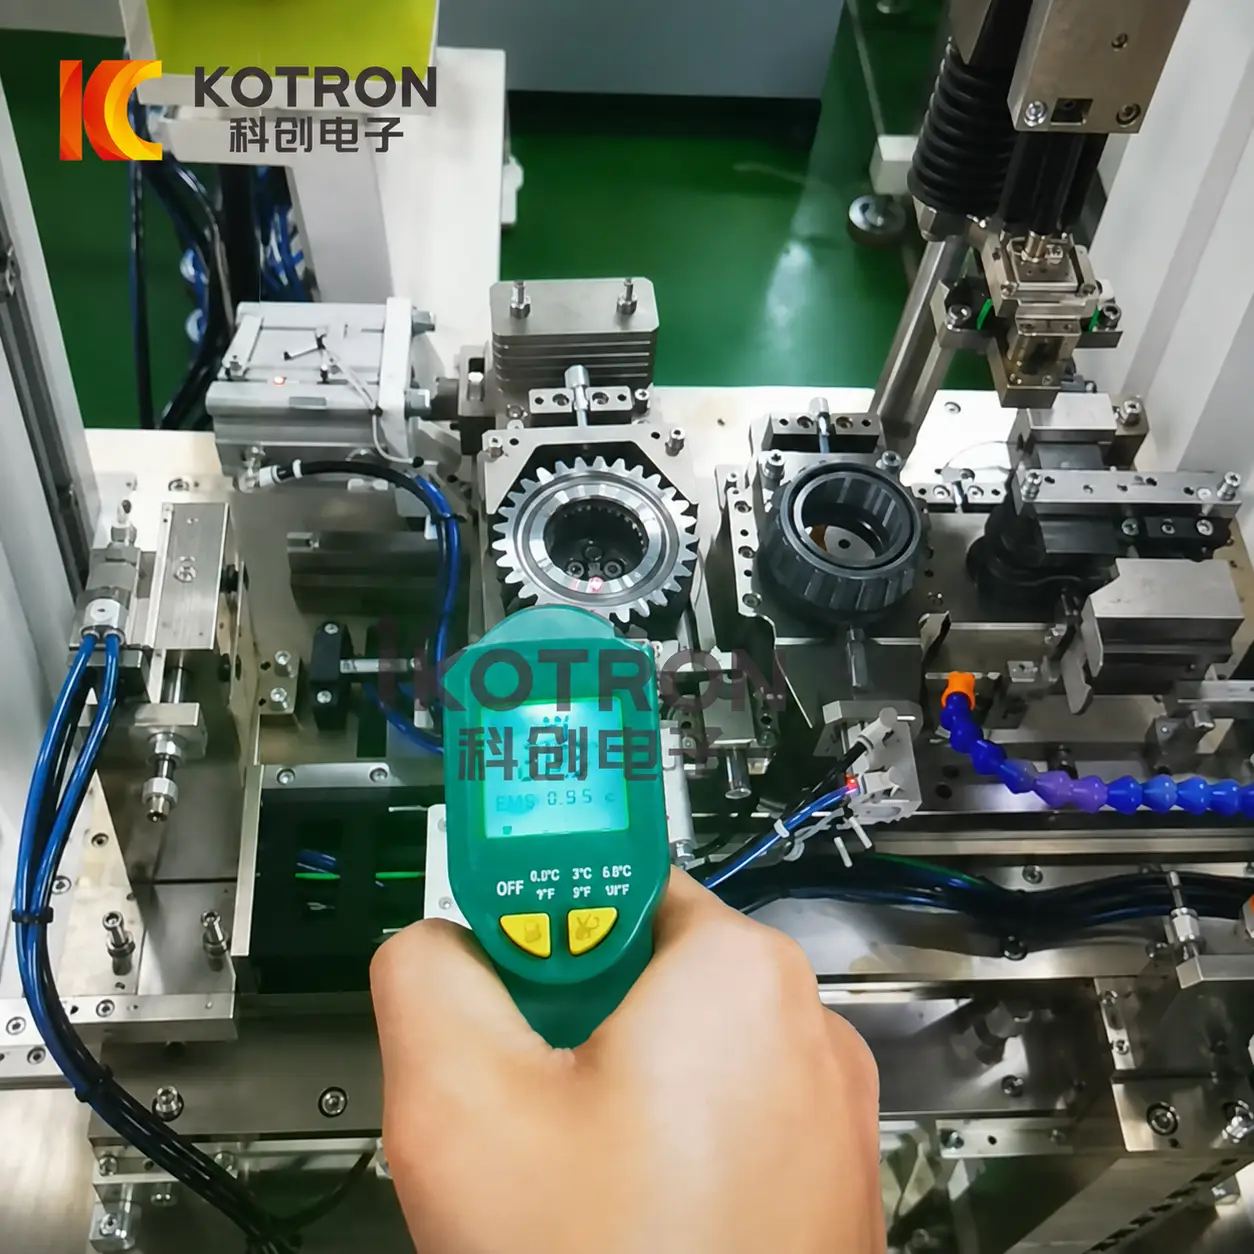
Ein Zahnrad wird erhitzt, um das Bohrungsspiel zu vergrößern, in die Montageposition überführt und auf die Welle montiert. Dies ist die im Produktionsvideo auf dieser Seite gezeigte Anwendung. Zahnräder für Getriebe, Antriebsstränge und Industriegetriebe gehören zu den häufigsten Kandidaten für Schrumpfverbindungen – die Presspassung überträgt bei korrekter Konstruktion Drehmomente ohne Keile oder Keilnuten. Für einen umfassenderen Überblick über die Induktionserwärmung von Antriebsstrangkomponenten, sehen Sie unser Kaufratgeber für Autoteile.
Rotor-Welle-Montage
Motorrotoren gehören zu den thermischen Montageanwendungen für Fertigungslinien für Elektromotoren und Generatoren. Siehe auch Induktionshärten für Windkraftkomponenten, wo das Schrumpfen von Generatorrotoren eine wiederkehrende Anwendung ist.
Kupplung-zu-Welle-Montage
Durch die Induktionserwärmung werden Wellenkupplungen für die thermische Montage oder Demontage in der Pumpe vorbereitet, Kompressor- und Antriebsstranganwendungen. Für Entfernungsszenarien, siehe Induktionslagerentfernung – Es gelten viele der gleichen Grundsätze.
Lager & Ringkomponenten
Das Erhitzen eines ringförmigen Bauteils vor der Montage ist eine etablierte Presspassungstechnik. Temperatur und Handhabung müssen den Anforderungen des Komponentenherstellers entsprechen. Siehe auch Induktionserwärmung für große Ringe aus geometriespezifischen Überlegungen.
Ärmel, Naben & Ähnliche Passformen
Wird bewertet, wenn Geometrie und Material eine kontrollierte Wärmeausdehnung zulassen und die Linie die erforderliche Positionierungs- und Montagesequenz bereitstellen kann. Verwandt: Pleuel-Induktionserwärmung deckt ähnliche Herausforderungen bei der Presspassmontage ab.
ⅩⅣ. Wenn eine automatische Linie Sinn macht
Eine automatische Schrumpfanlage ist am nützlichsten, wenn der Vorgang zum Erhitzen oft genug wiederholt wird, Transfer und Montage müssen als ein Produktionsablauf koordiniert werden.
Typische Gründe für den Wechsel von einer Einzelheizung zu einer Linienheizung sind::
• Wiederholte Herstellung gleicher oder verwandter Baugruppen
• Notwendigkeit einer kontrollierten Übertragung zwischen Heizung und Armatur
• Mehrere Heiz- oder Montagestationen
• Anforderungen an die Teileidentifizierung oder Rezeptverwaltung
• Die manuelle Handhabung erhitzter Komponenten muss reduziert werden
• Produktionsaufzeichnungen oder Rückverfolgbarkeitsanforderungen
• Integration mit vor- oder nachgeschalteten Geräten
Für gelegentliche Wartungsmontage oder Demontage vor Ort, Ein eigenständiges Induktionsheizsystem ist möglicherweise besser geeignet als eine vollständig automatische Linie. Tragbare Induktionsheizer und luftgekühlte Systeme stehen für Montage- und Demontagearbeiten vor Ort zur Verfügung – diese Systeme dienen einem anderen Zweck als das automatisierte Produktionslinienprodukt auf dieser Seite.
ⅩⅤ. Häufig gestellte Fragen
Welche Informationen werden zur Auswahl der Heizleistung benötigt??
Entfällt beim Schrumpfen immer die Druckkraft??
Kann eine Linie mehr als ein Produkt zusammenbauen??
Kann die Heiztemperatur automatisch geregelt werden??
Können mehrere Heizstationen unterschiedliche Einstellungen verwenden??
Können Produktionsdaten aufgezeichnet werden??
Ist die Linie nur für Zahnräder?
ⅩⅥ. Senden Sie uns die beiden passenden Teile
Ein nützlicher Vorschlag zum Schrumpfen beginnt mit beiden Seiten der Baugruppe. Bitte angeben:
✓ Werkstückzeichnungen
✓ Materialien
✓ Bohrungs- und Schaftabmessungen
✓ Toleranzen oder Interferenzmenge
✓ Gewünschte Montageposition
✓ Teilegewicht
✓ Aktuelle Montagemethode
✓ Erforderliche Produktionsrate
✓ Verfügbares Fabriklayout
✓ Anforderungen an Automatisierung und Datenaufzeichnung
Aus diesen Details, die Induktionsheizstation, Leistung und Frequenz, Induktor, Methode zur Temperaturkontrolle, Übertragungsmechanismus und Montagereihenfolge können gemeinsam ausgewertet werden.
Verwandte Produkte



Klicken Sie hier, um Ihren eigenen Text hinzuzufügen


