Innenbohrungs-Induktionshärtemaschine für die Automobilindustrie & Motorrad-Präzisionskomponenten
Ⅰ. Innenbohrungshärtung im Betrieb
Induktionshärten der Innenbohrung
Für Automotive & Motorrad-Präzisionsteile
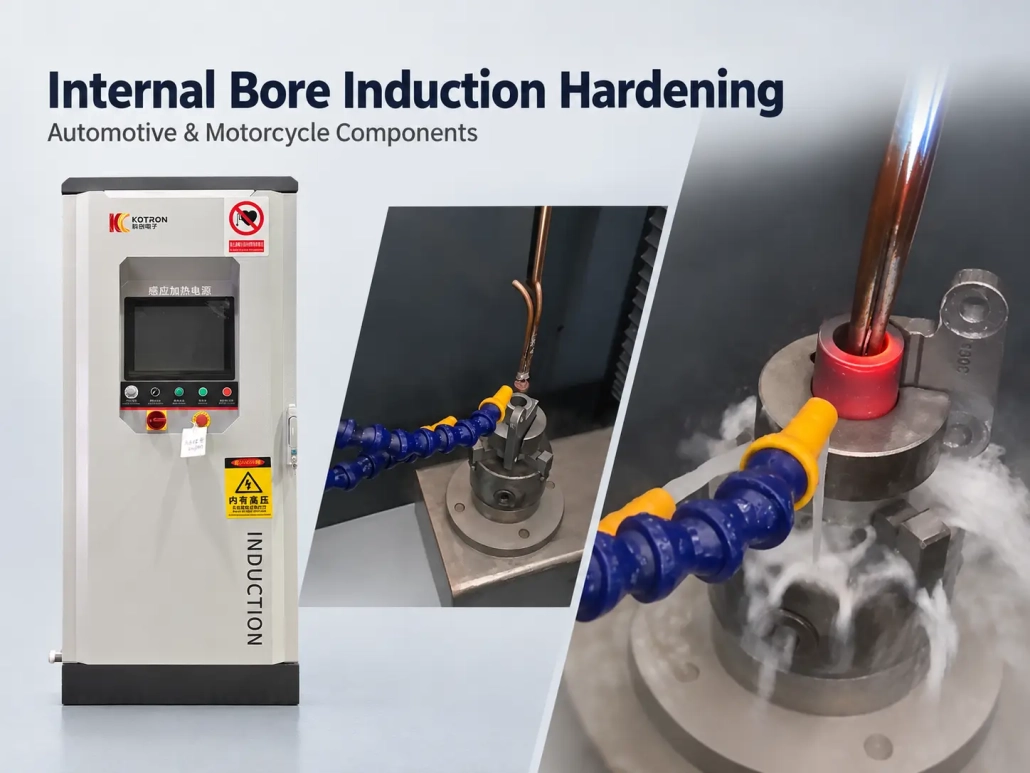
In der im Video gezeigten Anwendung, Der Induktor wird in der Bohrung positioniert und erwärmt die angegebene Innenfläche. Der erhitzte Bereich wird dann abgeschreckt, um die erforderliche gehärtete Zone zu erzeugen.
Dieser Vorgang wird allgemein als bezeichnet Induktionshärten von Bohrungen im Inneren, Innendurchmesser (ID) Induktionshärten, oder einfach Bohrungshärtung.
Im Gegensatz zu Außenschaft- oder Oberflächenhärtung, Das Heizgerät muss in einem begrenzten Raum betrieben werden. Bohrungsdurchmesser, Die Bohrtiefe und die Lage der erforderlichen Härtung haben daher direkten Einfluss auf die Induktor- und Maschinenauslegung.
Ⅱ. Geeignete Teile und Härteanforderungen
Das Induktionshärten von Innenbohrungen wird verwendet, wenn sich die Verschleiß- oder Kontaktfläche innerhalb einer Bohrung befindet und nur dieser Bereich gehärtet werden muss.
Bei der auf dieser Seite gezeigten Anwendung handelt es sich um ein Automobil- oder Motorrad-Präzisionsbauteil. Ähnliche Prozesse können ebenfalls evaluiert werden Buchsen, Hülsen und andere härtbare Stahlkomponenten mit zugänglichen Innenflächen.
Ob ein Teil geeignet ist, hängt nicht nur vom Vorhandensein einer Bohrung ab. Zu den wichtigsten Überlegungen gehören:
•Material und Härtbarkeit
•Bohrungsdurchmesser und -tiefe
•Erforderliche gehärtete Länge und Position
•Zielhärte
•Einsatzhärtetiefe, falls angegeben
•Zugang für die Induktor- und Löschanordnung
Für Teile mit Stufen, vertiefte oder anderweitig komplexe Innengeometrie, Besonders hilfreich ist eine Schnittzeichnung. Es zeigt, wo der Induktor eindringen kann und wo die gehärtete Zone tatsächlich benötigt wird.
Ⅲ. Induktordesign für die Innenbohrungshärtung
Der Induktor ist einer der Hauptunterschiede zwischen der Innenbohrungshärtung und der herkömmlichen Außeninduktionshärtung.
Es muss in das Werkstück passen und gleichzeitig eine angemessene Beziehung zur erhitzten Oberfläche beibehalten. Der verfügbare Freiraum kann begrenzt sein, vor allem, wenn die Bohrung eng ist, tief oder von anderen Merkmalen umgeben.
Die Induktorentwicklung berücksichtigt daher die tatsächliche Geometrie des Teils, einschließlich:
•Bohrungsdurchmesser
•Bohrtiefe
•Gehärtete Zonenposition
•Verfügbarer Einfügungsraum
•Beziehung zwischen Spule und Oberfläche
•Werkstückzentrierung und -positionierung
Eine Änderung der Bohrungsgeometrie kann einen anderen Induktor erfordern, selbst wenn die Gesamtgröße der Komponente ähnlich ist.
Auch die Positionierung beeinflusst das Heizmuster. Wenn sich die Beziehung zwischen dem Induktor und der Bohrungswand von einem Werkstück zum anderen erheblich ändert, die beheizte Fläche kann sich damit verändern. Daher können spezielle Vorrichtungen oder kontrollierte Maschinenbewegungen verwendet werden, wenn die Produktionsanforderungen eine wiederholbare Positionierung erfordern.
Betriebsfrequenz, verfügbare Leistung, Erhitzungszeit und Induktordesign werden zusammen mit der erforderlichen Gehäusetiefe berücksichtigt. Die Falltiefe sollte nicht allein aufgrund der Häufigkeit behandelt werden.
Ⅳ. Erhitzen und Abschrecken innerhalb der Bohrung
Der erforderliche Härteverlauf hängt sowohl vom Erhitzen als auch vom anschließenden Abkühlen ab.
Im im Video gezeigten Vorgang, Die Innenfläche wird zuerst erhitzt und dann abgeschreckt. Für ein anderes Werkstück, Die Abschreckposition oder -sequenz muss möglicherweise je nach Bohrtiefe geändert werden, Teileausrichtung und die Position des Ziel-Härtungsbereichs.
Bei der Prozessentwicklung muss möglicherweise die erhitzte Länge innerhalb der Bohrung berücksichtigt werden, Kühlmittelzugang, die Zeit zwischen Erhitzen und Abschrecken, und die Position des Werkstücks während des Zyklus.
Das Abschrecken muss nicht einer festen mechanischen Anordnung folgen. Abhängig von der Anwendung, es kann getrennt vom Induktor angeordnet sein oder in die Werkzeugausstattung integriert.
Das Ziel besteht nicht einfach darin, die gesamte Innenfläche gleichmäßig zu erwärmen. Die Heiz- und Abschreckanordnung sollte dem für das Teil angegebenen gehärteten Bereich folgen.
Ⅴ. Maschinenkonfiguration und Prozesssteuerung
Die Auswahl der Maschine richtet sich nach dem Werkstück und den Wärmebehandlungsanforderungen und nicht nur nach dem Bohrungsdurchmesser.
Das Induktionsnetzteil, Werkzeugen, Werkstückbefestigung und Bewegungsanordnung müssen als ein Prozess funktionieren. Abhängig von der Anwendung, Die Ausrüstung kann eine feste Positionierung oder eine kontrollierte Bewegung zwischen Werkstück und Induktor verwenden.
Heizleistung und Heizzeit werden je nach Bauteil eingestellt, Material und gewünschtes Härteergebnis. Wenn die ausgewählte Gerätekonfiguration Folgendes umfasst: digitale Prozesssteuerung, Parameter wie Heizzeit und Leistungsabgabe können über die Maschinensteuerung verwaltet werden.
Auch die Automatisierungsanforderungen variieren. Eine Entwicklungs- oder Kleinserienanwendung erfordert möglicherweise nicht die gleichen Handhabungsvorkehrungen wie die wiederholte Produktion einer Komponente.
Aus diesem Grund, Ein Maschinenvorschlag basiert normalerweise auf der Teilezeichnung und den Produktionsanforderungen und nicht auf einer einzelnen Standardkonfiguration.
Ⅵ. Für die Maschinenauswahl erforderliche Informationen
Für eine erste Einschätzung, Die folgenden Informationen sind nützlicher als eine allgemeine Anfrage „Maschine zum Härten von Innenbohrungen.“
| Information | Warum sie wichtig ist |
|---|---|
| Teilzeichnung oder Schnittzeichnung | Zeigt die interne Geometrie und den verfügbaren Induktorzugriff an |
| Material | Hilft bei der Feststellung, ob die erforderliche Härtungsreaktion durchführbar ist |
| Bohrungsdurchmesser | Beeinflusst die Induktorgröße und den verfügbaren Abstand |
| Bohrtiefe | Beeinflusst die Reichweite und Positionierung des Induktors |
| Erforderlicher gehärteter Bereich | Definiert, wo Erhitzen und Abschrecken erforderlich sind |
| Zielhärte | Definiert das erforderliche Oberflächenergebnis |
| Einsatzhärtetiefe, falls angegeben | Beeinflusst die Prozess- und Geräteauswahl |
| Produktionsanforderung | Beeinflusst die Vorrichtung, Bewegungs- und Automatisierungskonfiguration |
Für zwei Teile mit demselben Bohrungsdurchmesser sind möglicherweise dennoch unterschiedliche Werkzeuge erforderlich. Möglicherweise ist in der Nähe des Bohrungseingangs ein kurzes gehärtetes Band erforderlich, während ein anderer möglicherweise eine Behandlung tiefer im Inneren der Komponente erfordert.
Für verwandte Komponenten, Dieselbe Leistungsplattform kann manchmal mit unterschiedlichen Induktoren verwendet werden, Vorrichtungen oder Prozesseinstellungen. Dies muss anhand der tatsächlichen Teile beurteilt werden und nicht anhand der Nennmaße.
Ⅶ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann eine Maschine verschiedene Bohrungsdurchmesser härten??
Der Bohrungsdurchmesser ist ein Auswahlfaktor, aber der Induktor, Vorrichtungs- und Prozesseinstellungen werden anhand des tatsächlichen Teils entwickelt. Für zwei Teile mit demselben Bohrungsdurchmesser sind möglicherweise dennoch unterschiedliche Werkzeuge erforderlich.
Ist die Härtung der Innenbohrung dasselbe wie die Härtung der Welle oder der Oberfläche??
Nein. Beim Innenhärten von Bohrungen arbeitet der Induktor in einem begrenzten Raum, also Bohrungsdurchmesser, Die Bohrtiefe und die Lage des gehärteten Bereichs haben direkten Einfluss auf die Induktor- und Maschinenanordnung.
Welche Informationen muss ich für eine Bewertung bereitstellen??
Eine Teil- oder Schnittzeichnung, das Material, Bohrungsdurchmesser und -tiefe, die erforderliche gehärtete Fläche, Zielhärte, Gehäusetiefe, falls angegeben, und der Produktionsanforderung.
Können verwandte Komponenten die gleiche Stromversorgung nutzen??
Manchmal. Zugehörige Komponenten können dieselbe Leistungsplattform mit unterschiedlichen Induktoren verwenden, Vorrichtungen oder Prozesseinstellungen, Dies muss jedoch anhand der tatsächlichen Teile beurteilt werden und nicht anhand der Nennmaße.
Bestimmt allein der Bohrungsdurchmesser die Maschinenauswahl??
Nein. Die Auswahl der Maschine erfolgt anhand der kompletten Werkstück- und Wärmebehandlungsanforderungen – Bohrungsdurchmesser und -tiefe, die gehärtete Zone, Zielhärte, Gehäusetiefe und Produktionsrate tragen alle dazu bei.
VIII.. Senden Sie uns Ihre Teilezeichnung
Für einen ersten Rückblick, Senden Sie uns eine Zeichnung oder ein klares Foto des Bauteils zusammen mit dem Material, falls bekannt, und der Bereich, der gehärtet werden muss.
Wenn Zielhärte, Gehäusetiefe oder Produktionsanforderungen sind bereits definiert, sie können auch einbezogen werden. Sie sind vor dem ersten Gespräch nicht erforderlich.
Basierend auf den verfügbaren Teileinformationen, das Induktor mit Innenbohrung, Werkstückpositionierung, Heizmethode, Abschreckanordnung und Maschinenkonfiguration für den Antrag ausgewertet werden können.
Senden Sie uns Ihre Teilezeichnung
Senden Sie eine Zeichnung oder ein anschauliches Foto Ihres Bauteils zusammen mit dem Material und der zu härtenden Stelle. Wir werden den Induktor bewerten, Werkstückpositionierung, Heizmethode, Abschreckanordnung und Maschinenkonfiguration für Ihre Anwendung.