
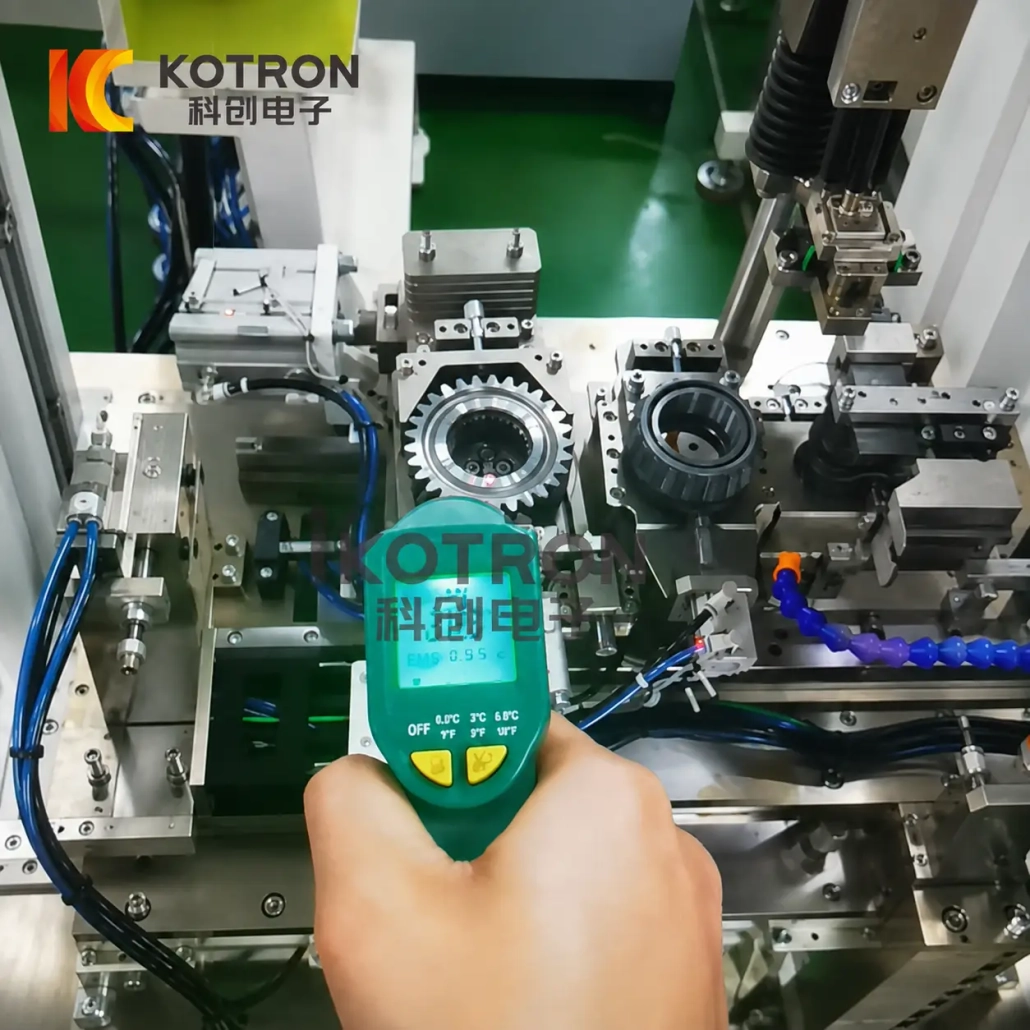
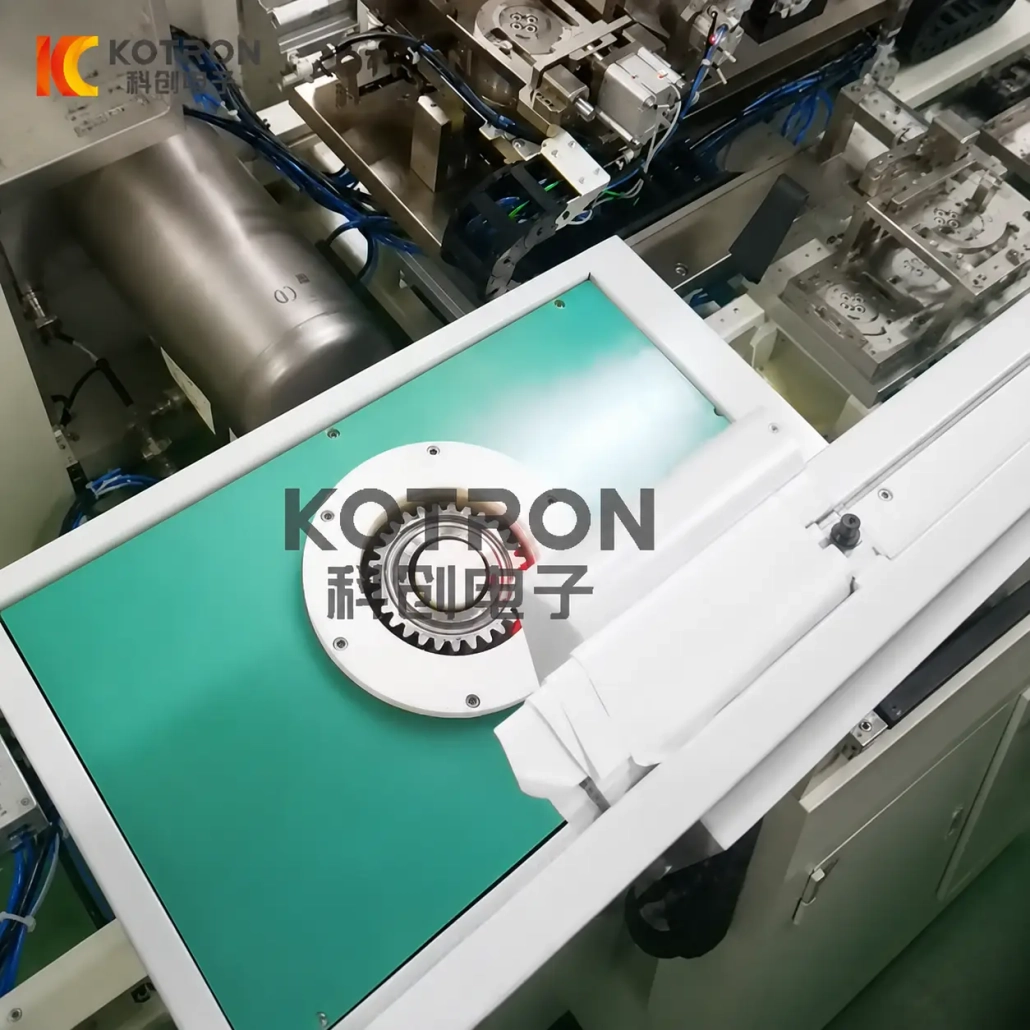
Автоматическая индукционная усадочная фитинговая линия
Контролируемый индукционный нагрев и автоматическая сборка компонентов, посаженных с натягом
Автоматическая линия индукционной термоусадочной установки нагревает внешний компонент, чтобы создать временный зазор, необходимый для сборки., затем позиционирует и соединяет сопрягаемые детали в рамках контролируемой производственной последовательности..
Линия может быть настроена для передач, роторы, муфт, Втулки, ступицы и другие узлы с натягом. Тепловые станции, индукторы, обработка деталей, инструменты для контроля температуры и сборки разрабатываются вокруг реальной заготовки, а не фиксированного формата станка..
Ⅰ. Посмотрите, как работает линия термоусадочной установки зубчатых передач
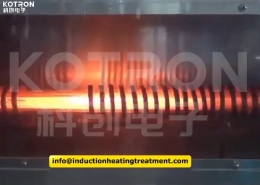
В этом видео показано одно применение производственной линии.: индукционный нагрев и автоматическая сборка шестерни на сопрягаемую деталь.
Приложение передач репрезентативный, а не ограничительный. Тот же принцип термоусадочной посадки можно применить к другим деталям, посаженным с натягом, если их материалы, размеры, Требования к посадке и сборке соответствуют. Для более глубокого рассмотрения решений по оборудованию, стоящих за такой линией, см. наше Руководство по выбору термоусадочной машины.
Линия выполняет всю последовательность операций — от загрузки деталей и индукционного нагрева до проверки температуры., сборка, охлаждение и выпуск — поэтому оператор управляет процессом, а не работает с нагретыми компонентами.
Ⅱ. Что можно собрать с помощью термоусадочной фитинга?
Термоусадочная посадка особенно полезна, когда один компонент должен быть установлен поверх другого с натягом.. Типичные отношения сборки включают в себя:
Передача инфекции, трансмиссия, промышленные коробки передач — распространены в автомобильное производство
Производство электродвигателей и генераторов
Насос, соединения компрессора и трансмиссии
Общие механические соединения с натягом
Монтаж подшипника качения — см. также снятие подшипника индукцией для разборки
Ⅲ. Как работает индукционный термоусадочный фитинг
Посадка с горячей посадкой начинается с преднамеренного наложения размеров между двумя сопрягаемыми компонентами.. Вместо того, чтобы сжимать детали вместе по их первоначальным размерам, внешний компонент нагревается так, что его отверстие временно расширяется. Затем компоненты собираются при наличии достаточного зазора.. По мере остывания нагретой части, он сжимается вокруг сопрягаемого компонента и восстанавливает расчетное взаимодействие.
Это стандартный принцип механического соединения.. Производственный курс MIT описывает термоусадку как нагрев одного тела до его расширения., размещение его поверх другого компонента, а затем дать ему остыть. Понять, как электромагнитное поле генерирует это тепло на уровне компонентов., прочитайте наше руководство по как работает индукционный нагрев.
Таким образом, необходимая температура не фиксированный параметр машины. Это зависит от размеров детали, тепловое расширение материала, вмешательство, требуемый монтажный зазор и технологические ограничения.
Ⅳ. Зачем использовать индукционный нагрев на этапе сборки?
Индукционный нагрев генерирует тепло в электропроводящем материале посредством переменного электромагнитного поля.. США. Министерство энергетики описывает промышленный индукционный нагрев как использование электрического тока для создания магнитного поля, нагревающего проводящие материалы..
Для усадки с натягом, это позволяет сосредоточить процесс нагрева на компоненте, который необходимо расширить вместо того, чтобы рассматривать всю сборку как одну нагретую массу. По сравнению с газовые печи или резистивный нагрев, индукция доставляет энергию непосредственно к поверхности детали, где должно произойти расширение.
Цель состоит не в том, чтобы просто нагреть деталь как можно быстрее.. Деталь должна достичь требуемого состояния сборки, не создавая при этом ненужной разницы температур и не задерживая передачу на станцию сборки..
Ⅴ. От нагрева до сборки — как устроена линия
Производственная линия строится вокруг последовательности, необходимой для изготовления детали.. Каждая станция — от компонентов системы индукционного нагрева для обработки и охлаждения деталей — настроен в соответствии с заготовкой. Типичный проект может включать в себя:
Загрузка → Размещение → Индукционный нагрев → Подтверждение температуры → Перенос → Термоусадочная сборка → Подтверждение положения → Охлаждение → Разгрузка
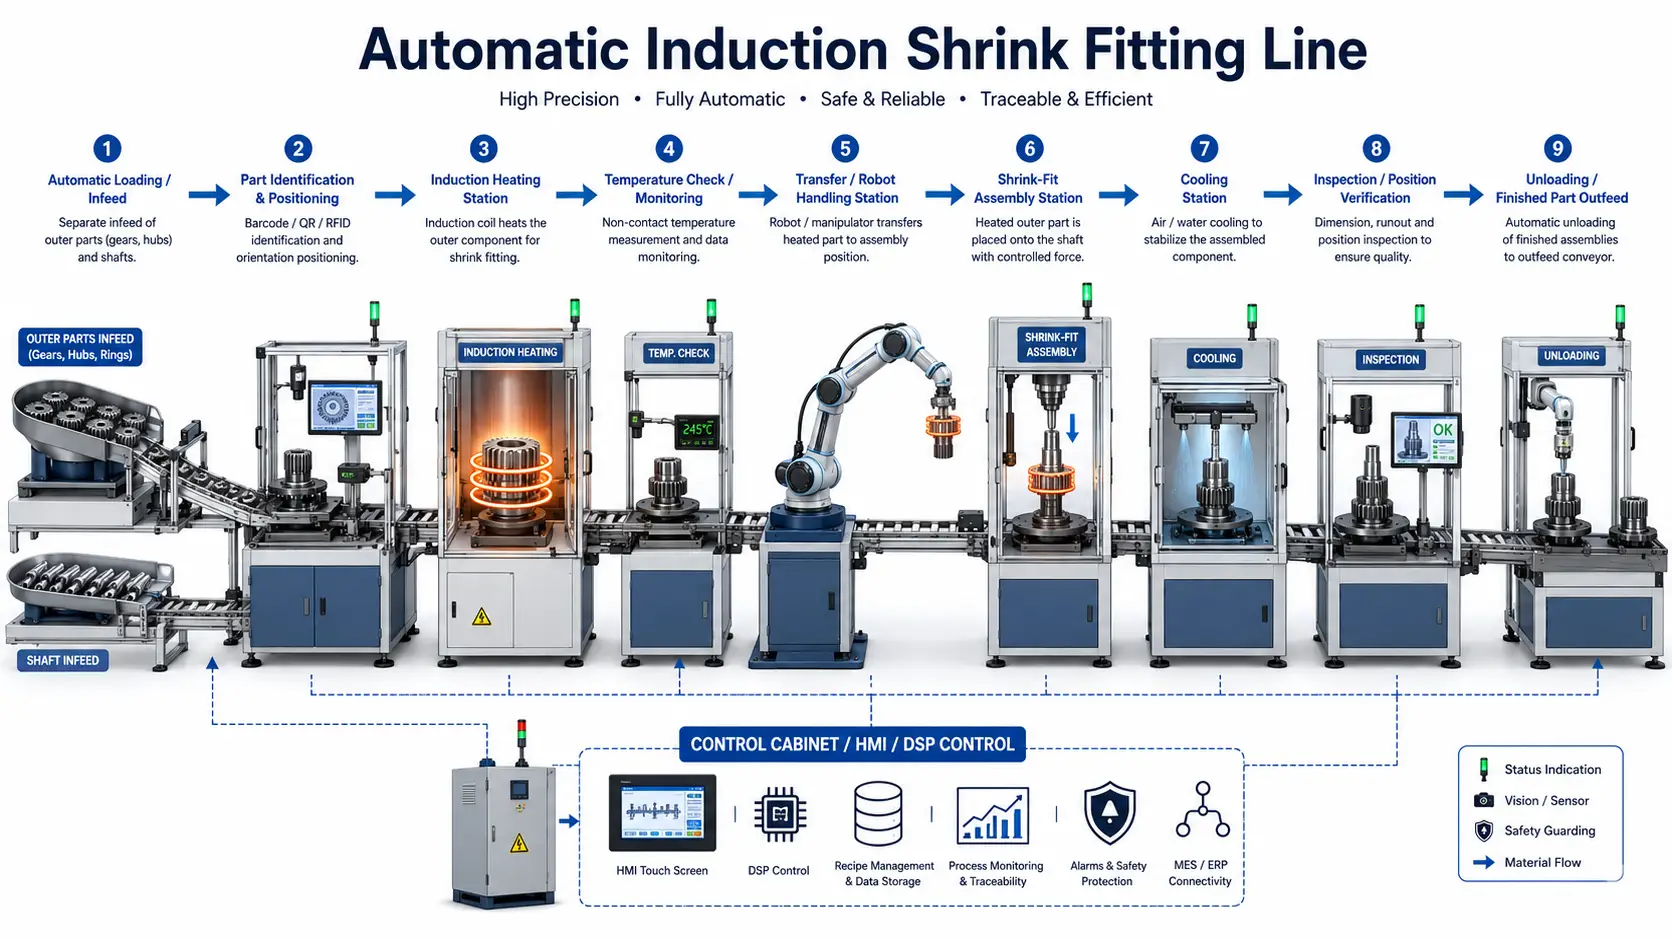
Точная последовательность зависит от заготовки.. Некоторые приложения требуют только нагрева и автоматической установки.; другим может потребоваться ориентация, контролируемая передача, вспомогательное нажатие, определение положения или дополнительное охлаждение перед выпуском.
Индуктор и метод нагрева соответствуют детали, которая должна расширяться.. Геометрия змеевика особенно важна там, где нагрев необходимо сосредоточить вокруг отверстия., кольцо или выбранный раздел.
Ориентация и перенос детали должны привести к тому, что нагретый компонент будет помещен на сопрягаемую часть, прежде чем во время охлаждения будет потерян слишком большой зазор при сборке..
В зависимости от размера и способа производства, сборка может зависеть от теплового зазора или использовать контролируемое механическое движение..
После сборки, установленная деталь остывает до тех пор, пока соединение не достигнет состояния, необходимого для последующей обработки..
Ⅵ. Многостанционный обогрев для автоматического производства
Одна нагревательная станция не всегда является наиболее подходящим вариантом для производственной линии..
Для приложений с несколькими станциями, Платформа индукционного нагрева включает в себя с разделением времени, многочастотные конфигурации с несколькими выходами нагрузки. Отдельные станции могут использовать разные настройки мощности и частоты и могут быть оснащены разными индукционными катушками для разных заготовок или процессов нагрева.. The генератор индукционного нагрева выбор определяет, насколько гибко можно распределять мощность между станциями.
Это полезно, если линия содержит несколько позиций нагрева., обрабатывает различные варианты деталей, или требуется координация последовательности нагрева с другими операциями сборки.
Не следует, однако, Предположим, что каждой строке требуется несколько выходов. Количество станций выбирается из необходимого цикла., Микс частей и аранжировка линий.
Ⅶ. Преобразование мощности IGBT и цифровое управление DSP
В секции индукционного нагрева используются преобразование мощности IGBT с цифровым управлением DSP. Для детального сравнения платформ цифрового управления, см. наше руководство по цифровые источники питания для индукционного нагрева.
Роль цифрового управления важнее, чем сами названия компонентов.: источник питания должен последовательно следовать рецепту нагрева и обмениваться рабочей информацией с остальной частью линии. Управление DSP обеспечивает сбор данных в режиме реального времени.:
Одна и та же платформа может взаимодействовать с оборудованием централизованного управления., позволяя нагревательной станции стать частью более широкой сети управления производственной линией.
При необходимости, контроль нагрева также может быть настроен на постоянный ток, работа с постоянной мощностью или с контролем температуры, в зависимости от выбранного блока питания и терморегулирования.
Ⅷ. Контроль температуры имеет значение до того, как детали встретятся
Для усадки с натягом, полезная переменная процесса — это не просто время включения нагревателя.
Нагретому компоненту требуется достаточное расширение размеров для сборки., и это расширение зависит как от материала, так и от его температуры.. Слишком маленький тепловой зазор может затруднить сборку.; чрезмерный нагрев может быть ненужным или неподходящим для компонента.. Та же температурная чувствительность применима к связанным процессам, таким как индукционная нормализация и отжиг, где точный термический контроль определяет результат металлургии.
Вот почему измерение температуры следует рассматривать вместе с настройкой индукционной мощности.. В зависимости от приложения, в системе может использоваться термопара или другая подходящая обратная связь по температуре., с замкнутым контуром управления, настроенным вокруг производственного процесса. Доступные конфигурации включают в себя двойной замкнутый контур управления мощностью и температурой, температурные кривые и сигнализация высокой/низкой температуры или времени нагрева.
Фактический тип датчика и метод управления следует выбирать после того, как известны заготовка и положение нагрева..
Ⅸ. Рецепты процессов, Сигналы тревоги и производственные записи
Для повторяющихся продуктов, операторам не придется восстанавливать настройки нагрева из памяти каждый раз, когда партия возвращается. При соответствующей конфигурации мониторинга, параметры нагрева можно сохранять и просматривать вместе с рабочими записями.
Доступные функции включают измерение напряжения в реальном времени., дисплей тока и мощности, кривые нагрева, сигналы тревоги верхнего/нижнего параметра, исторические записи, информация оператора и данные производственной партии. Эти функции являются частью дополнительной платформы мониторинга энергопотребления и должны быть указаны, когда требуется прослеживаемость процесса..
Для автоматизированной линии термоусадки, эти данные отвечают на практические производственные вопросы:
вопрос: Какой рецепт использовался для этой части?
Сохраненные названия рецептов и параметры, связанные с каждым производственным циклом..
вопрос: Остался ли цикл нагрева в установленных пределах??
Верхние/нижние журналы тревог показывают, вышли ли параметры за пределы окна процесса..
вопрос: Была ли сгенерирована тревога? Какая партия обрабатывалась?
Аварийные сигналы имеют временные метки и связаны с записями партии и оператора для отслеживания..
вопрос: Можно ли просмотреть предыдущую кривую отопления??
Исторические кривые можно извлечь для проверки качества., устранение неполадок или аудит клиентов.
Ⅹ. Индуктор и инструменты спроектированы вокруг детали
Универсальная производственная линия не означает универсальную индукционную катушку.. Форма компонента, положение отверстия, доступная площадь обогрева, окружающая геометрия и необходимое распределение температуры влияют на конструкцию индуктора.. Подробное описание того, как геометрия катушки влияет на схему нагрева., см. наше руководство по как работают индукционные катушки.
Доступные формы индукторов для монтажных и нагревательных работ включают: открывающегося типа, рамочный тип, рама с регулируемым радиусом, пояс, плоские и гибкие схемы отопления. Для автоматической линии термоусадки, окончательная катушка и приспособление выбираются в зависимости от фактической заготовки и метода автоматизации..
Обработка деталей заслуживает такого же внимания.. Шестерня, ротор и муфта могут использовать термоусадочную посадку, но их ориентация, точки захвата, Расстояние передачи и движение сборки могут сильно различаться.
Ⅺ. Данные о посадке и деталях предшествуют выбору машины
Систему отопления нельзя выбрать только по внешнему диаметру.. Полезное техническое предложение начинается с соотношения между сопрягаемыми компонентами..
| Информация о заготовке | Требование к сборке |
|---|---|
| Чертеж детали | Требуемая посадка / вмешательство |
| Материалы обеих частей | Положение сборки |
| Диаметр отверстия | Требуемая глубина вставки |
| Диаметр вала или сопряжения | Требование ориентации |
| Внешние размеры | Производственная скорость |
| Вес детали | Допустимая температура процесса |
| Текущий метод сборки | Требования к автоматизации |
Если сопрягаемые размеры указаны с использованием стандартной системы пределов и посадок, предоставление фактического обозначения допуска предпочтительнее, чем описание соединения только как «плотная посадка.» ИСО 286 определяет систему допусков, отклонения и подгонки для элементов линейного размера. Где возможно, отправить фактические требования к чертежу и взаимодействию, не только номинальный диаметр вала.
Ⅻ. Техническая конфигурация
Потому что автоматическая линия термоусадочной посадки индивидуальна для каждой детали., публикация произвольного универсального диапазона мощности или температуры ввела бы в заблуждение.. Вместо этого конфигурация проекта может быть определена вокруг следующих элементов::
| Элемент | Конфигурация |
|---|---|
| Индукционная мощность | Выбирается в зависимости от заготовки и цикла нагрева. |
| Рабочая частота | Выбирается в соответствии с геометрией детали и требованиями к нагреву. |
| Количество ТЭЦ | Зависит от приложения |
| Индуктор | Настраивается на заготовку |
| Измерение температуры | Конфигурируется в соответствии с положением нагрева и процессом |
| Контроль мощности | DSP-цифровое управление |
| Многостанционный выход | Доступно при необходимости |
| ПЛК / ЧМИ | Настроен в соответствии с последовательностью производственной линии |
| Перенос детали | Подгоняется под заготовку и компоновку |
| Механизм сборки | Подбирается по размеру и способу сборки. |
| Мониторинг процессов | Опционально в соответствии с требованиями прослеживаемости |
| Интерфейс связи | Доступно в соответствии с требованиями линейного управления |
Конкретные модели источников питания и механические размеры должны быть подтверждены после оценки детали и производственного цикла..
ⅩⅢ. Типичные применения термоусадочных фитингов
Применение всегда должно оцениваться на основе фактического соответствия., материал и геометрия, а не только имя компонента.
Сборка шестерни с валом
Шестерня нагревается для увеличения зазора отверстия., переводится в монтажное положение и устанавливается на вал. Это приложение показано в производственном видео на этой странице.. Шестерни для трансмиссий, силовые агрегаты и промышленные коробки передач являются одними из наиболее распространенных кандидатов на термоусадочную посадку — при правильной конструкции посадка с натягом передает крутящий момент без шпонок или шлицов.. Более широкий взгляд на индукционный нагрев компонентов трансмиссии, см. наше Руководство для покупателя автомобильных запчастей.
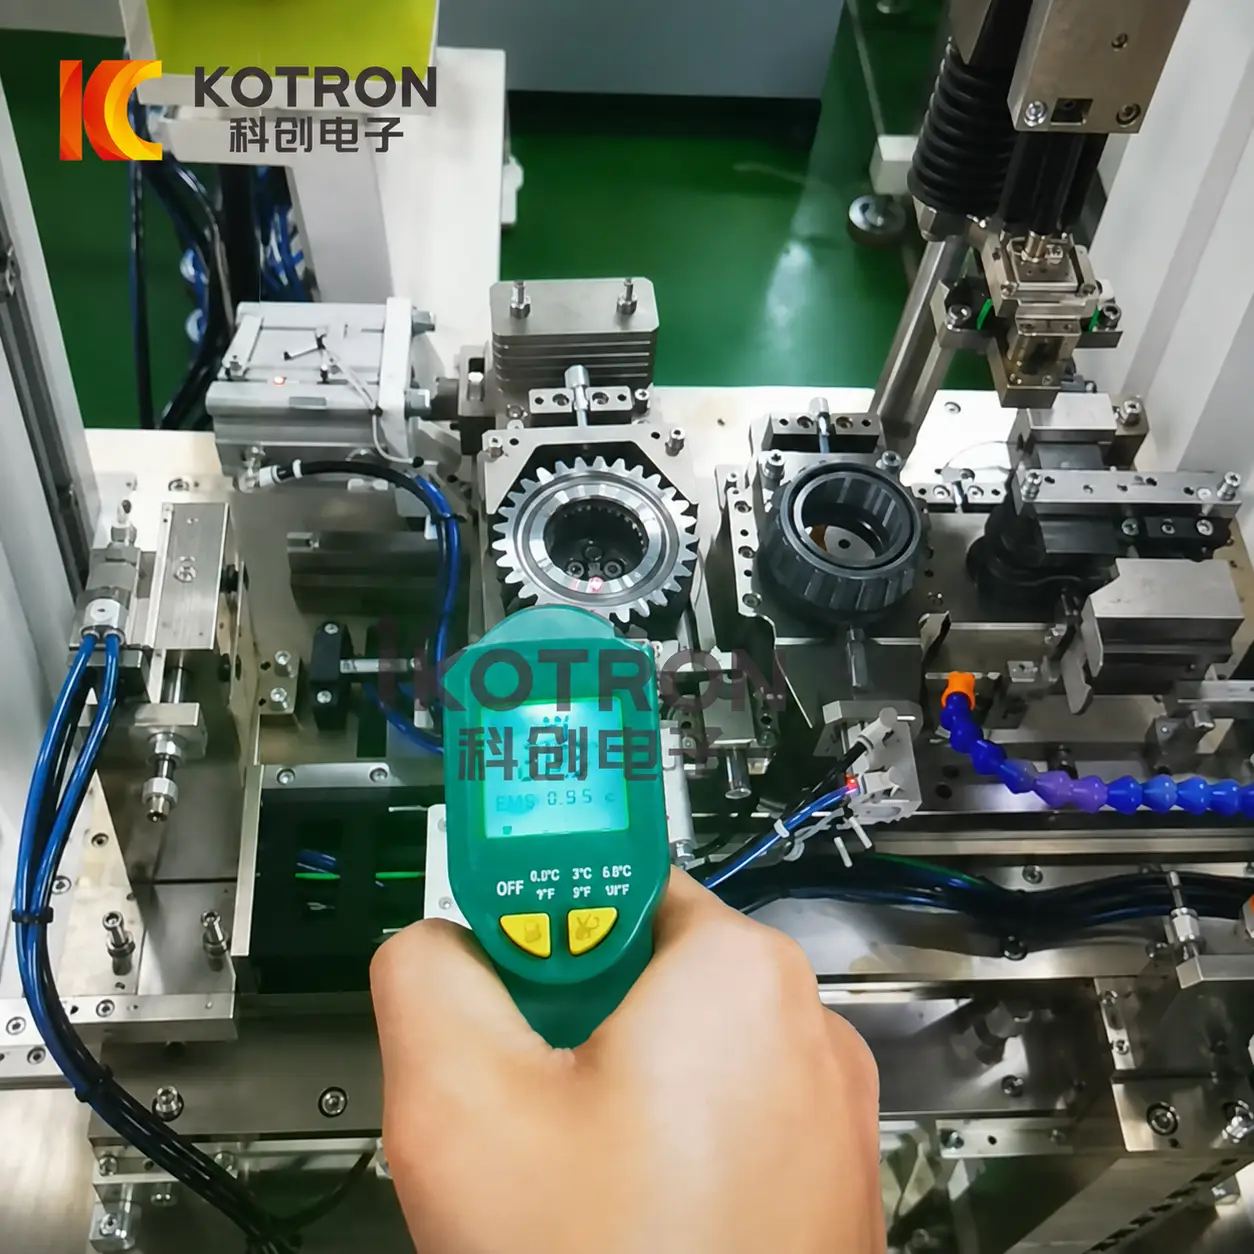
Сборка ротор-вал
Роторы двигателей относятся к числу применений термической сборки на линиях по производству электродвигателей и генераторов.. Также см. индукционный нагрев компонентов ветроэнергетических установок, где термозажимная посадка ротора генератора является повторяющимся применением.
Соединение с валом в сборе
Индукционный нагрев подготавливает муфты валов к термической сборке или разборке в насосе., применение компрессоров и трансмиссий. Для сценариев удаления, см. снятие подшипника индукцией — применяются многие из тех же принципов.
Подшипник & Компоненты кольца
Нагрев кольцеобразного компонента перед монтажом — общепринятый метод посадки с натягом.. Температура и обращение должны соответствовать требованиям производителя компонента.. См. также индукционный нагрев больших колец для геометрических соображений.
Рукава, Ступицы & Подобные припадки
Оценивается, когда геометрия и материал допускают контролируемое тепловое расширение, а линия может обеспечить необходимое позиционирование и последовательность сборки.. Связанные: индукционный нагрев шатуна охватывает аналогичные проблемы сборки с натягом.
ⅩⅣ. Когда автоматическая линия имеет смысл
Автоматическая линия термоусадки наиболее полезна, когда процесс повторяется достаточно часто для нагрева., транспортировка и сборка должны быть скоординированы как одна производственная последовательность.
Типичные причины перехода с автономного обогревателя на линию включают::
• Повторное производство одних и тех же или родственных узлов
• Необходимость контролируемого перехода между отоплением и установкой
• Несколько станций нагрева или сборки
• Требования к идентификации деталей или управлению рецептами
• Необходимость сократить ручную обработку нагретых компонентов.
• Производственные записи или требования к прослеживаемости
• Интеграция с вышестоящим или нижестоящим оборудованием
Для периодической сборки или разборки в полевых условиях., автономная система индукционного нагрева может оказаться более подходящей, чем полностью автоматическая линия.. Портативные индукционные нагреватели и системы с воздушным охлаждением доступны для монтажных и демонтажных работ на месте — эти системы служат иной цели, чем продукт автоматизированной производственной линии на этой странице..
ⅩⅤ. Часто задаваемые вопросы
Какая информация необходима для выбора мощности отопления?
Всегда ли термоусадочная посадка устраняет силу прижима??
Может ли одна линия собирать более одного продукта??
Можно ли автоматически контролировать температуру нагрева??
Могут ли несколько тепловых станций использовать разные настройки??
Можно ли записывать производственные данные?
Линия только для передач?
ⅩⅥ. Отправьте нам две сопрягаемые детали
Полезное предложение по термоусадке начинается с обеих сторон сборки.. Пожалуйста, предоставьте:
✓ Чертежи деталей
✓ Материалы
✓ Размеры отверстия и вала
✓ Допуски или величина помех
✓ Требуемая монтажная позиция
✓ Вес детали
✓ Текущий метод сборки
✓ Требуемая производительность
✓ Доступная заводская планировка
✓ Требования к автоматизации и регистрации данных
Из этих деталей, станция индукционного нагрева, мощность и частота, индуктор, метод контроля температуры, механизм передачи и последовательность сборки можно оценить вместе.
Сопутствующие товары

Нажмите здесь, чтобы добавить свой текст


