
Dây chuyền lắp co cảm ứng tự động
Hệ thống sưởi cảm ứng có điều khiển và lắp ráp tự động cho các bộ phận phù hợp với nhiễu
Dây chuyền lắp ráp cảm ứng tự động làm nóng bộ phận bên ngoài để tạo khoảng trống tạm thời cần thiết cho việc lắp ráp, sau đó định vị và nối các bộ phận giao phối theo trình tự sản xuất được kiểm soát.
Dòng có thể được cấu hình cho bánh răng, Rôto, khớp nối, ống lót, trung tâm và các tổ hợp phù hợp với nhiễu khác. Trạm sưởi ấm, cuộn cảm, xử lý một phần, Công cụ lắp ráp và kiểm soát nhiệt độ được phát triển xung quanh phôi thực tế thay vì định dạng máy cố định.
Ⅰ. Quan sát dây chuyền co bánh răng đang hoạt động
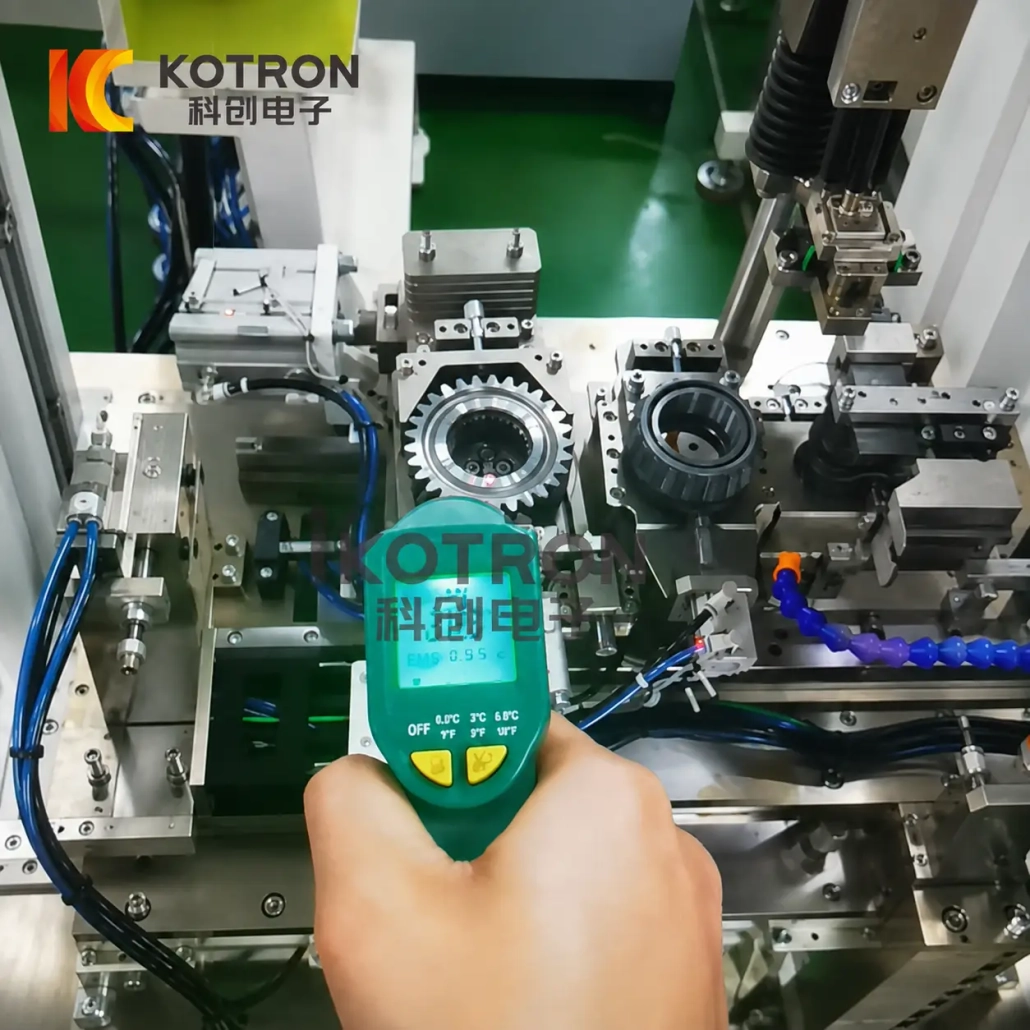
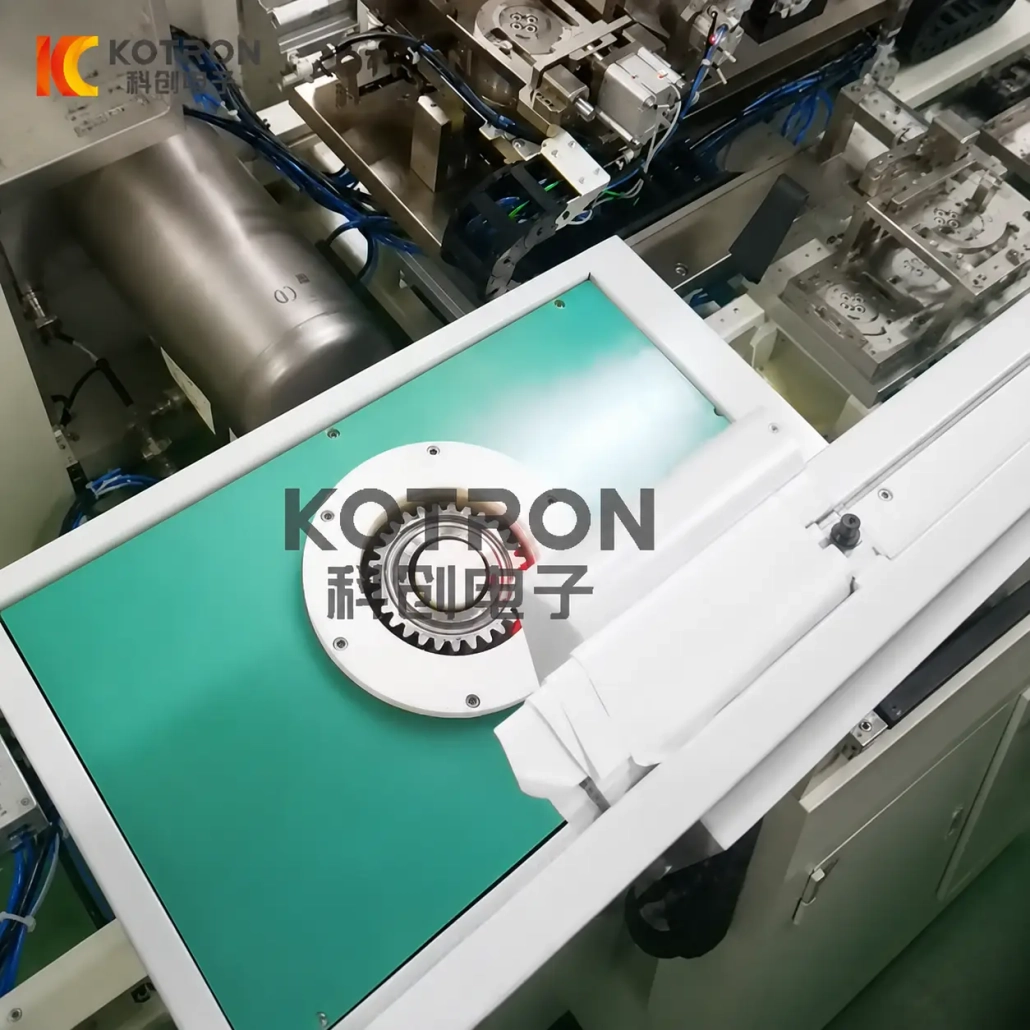
Video này cho thấy một ứng dụng của dây chuyền sản xuất: sưởi ấm cảm ứng và lắp ráp tự động một thiết bị vào bộ phận giao phối của nó.
Ứng dụng bánh răng là mang tính đại diện hơn là hạn chế. Nguyên tắc lắp co ngót tương tự có thể được áp dụng cho các bộ phận lắp khít khác khi vật liệu của chúng, kích thước, yêu cầu phù hợp và lắp ráp phù hợp. Để có cái nhìn sâu hơn về các quyết định về thiết bị đằng sau một dây chuyền như thế này, xem các trang hướng dẫn lựa chọn máy thu nhỏ.
Dây chuyền này xử lý toàn bộ trình tự — từ tải bộ phận và gia nhiệt cảm ứng cho đến xác minh nhiệt độ, lắp ráp, làm mát và giải phóng - để người vận hành quản lý quy trình thay vì xử lý các bộ phận được làm nóng.
Ⅱ. Những gì có thể được lắp ráp bằng cách lắp ráp co lại?
Khớp co lại đặc biệt hữu ích khi một bộ phận phải được gắn lên trên bộ phận khác có khớp nối chống nhiễu. Các mối quan hệ lắp ráp điển hình bao gồm:
Truyền động, hệ thống truyền động, cụm hộp số công nghiệp - phổ biến ở sản xuất ô tô
Sản xuất động cơ điện và máy phát điện
Bơm, kết nối máy nén và hệ thống truyền động
Các mối nối chống nhiễu cơ học chung
Lắp ổ lăn – xem thêm loại bỏ vòng bi cảm ứng để tháo gỡ
Ⅲ. Cách thức hoạt động của ống co cảm ứng
Sự phù hợp co rút bắt đầu bằng sự can thiệp về chiều có chủ ý giữa hai thành phần giao phối. Thay vì buộc các bộ phận lại với nhau ở kích thước ban đầu, thành phần bên ngoài được làm nóng để lỗ khoan của nó giãn nở tạm thời. Các bộ phận sau đó được lắp ráp trong khi có đủ khoảng trống. Khi phần được làm nóng nguội đi, nó co lại xung quanh thành phần giao phối và khôi phục sự can thiệp đã thiết kế.
Đây là nguyên lý nối cơ khí tiêu chuẩn. Khóa học sản xuất của MIT mô tả hiện tượng co rút là làm nóng một cơ thể để nó giãn nở, đặt nó lên thành phần khác, và sau đó để nó nguội. Để hiểu cách trường điện từ tạo ra nhiệt này ở cấp độ thành phần, hãy đọc hướng dẫn của chúng tôi về cách hoạt động của gia nhiệt cảm ứng.
Do đó nhiệt độ cần thiết là thông số máy không cố định. Nó phụ thuộc vào kích thước bộ phận, sự giãn nở nhiệt của vật liệu, sự can thiệp, yêu cầu giải phóng mặt bằng lắp ráp và giới hạn quy trình.
Ⅳ. Tại sao nên sử dụng hệ thống sưởi cảm ứng cho bước lắp ráp?
Gia nhiệt cảm ứng tạo ra nhiệt trong vật liệu dẫn điện thông qua trường điện từ xen kẽ. Hoa Kỳ. Sở năng lượng mô tả hệ thống sưởi cảm ứng công nghiệp là sử dụng dòng điện để tạo ra từ trường làm nóng vật liệu dẫn điện.
Dành cho ghép nối co nóng, điều này làm cho nó có thể tập trung quá trình gia nhiệt vào thành phần cần giãn nở thay vì coi tổ hợp hoàn chỉnh như một khối được nung nóng. So với lò khí hoặc sưởi ấm điện trở, cảm ứng cung cấp năng lượng trực tiếp đến bề mặt bộ phận nơi cần xảy ra sự giãn nở.
Mục đích không chỉ đơn giản là làm nóng bộ phận càng nhanh càng tốt. Bộ phận phải đạt điều kiện lắp ráp yêu cầu mà không tạo ra chênh lệch nhiệt độ không cần thiết hoặc làm chậm trễ việc chuyển đến trạm lắp ráp.
Ⅴ. Từ hệ thống sưởi đến lắp ráp - Cách cấu hình dây chuyền
Một dây chuyền sản xuất được xây dựng theo trình tự mà bộ phận đó yêu cầu. Mỗi trạm - từ các thành phần hệ thống gia nhiệt cảm ứng để xử lý và làm mát bộ phận - được cấu hình để phù hợp với phôi. Một dự án điển hình có thể bao gồm:
Đang tải → Định vị → Gia nhiệt cảm ứng → Xác nhận nhiệt độ → Truyền → Lắp ráp co lại → Xác nhận vị trí → Làm mát → Dỡ tải
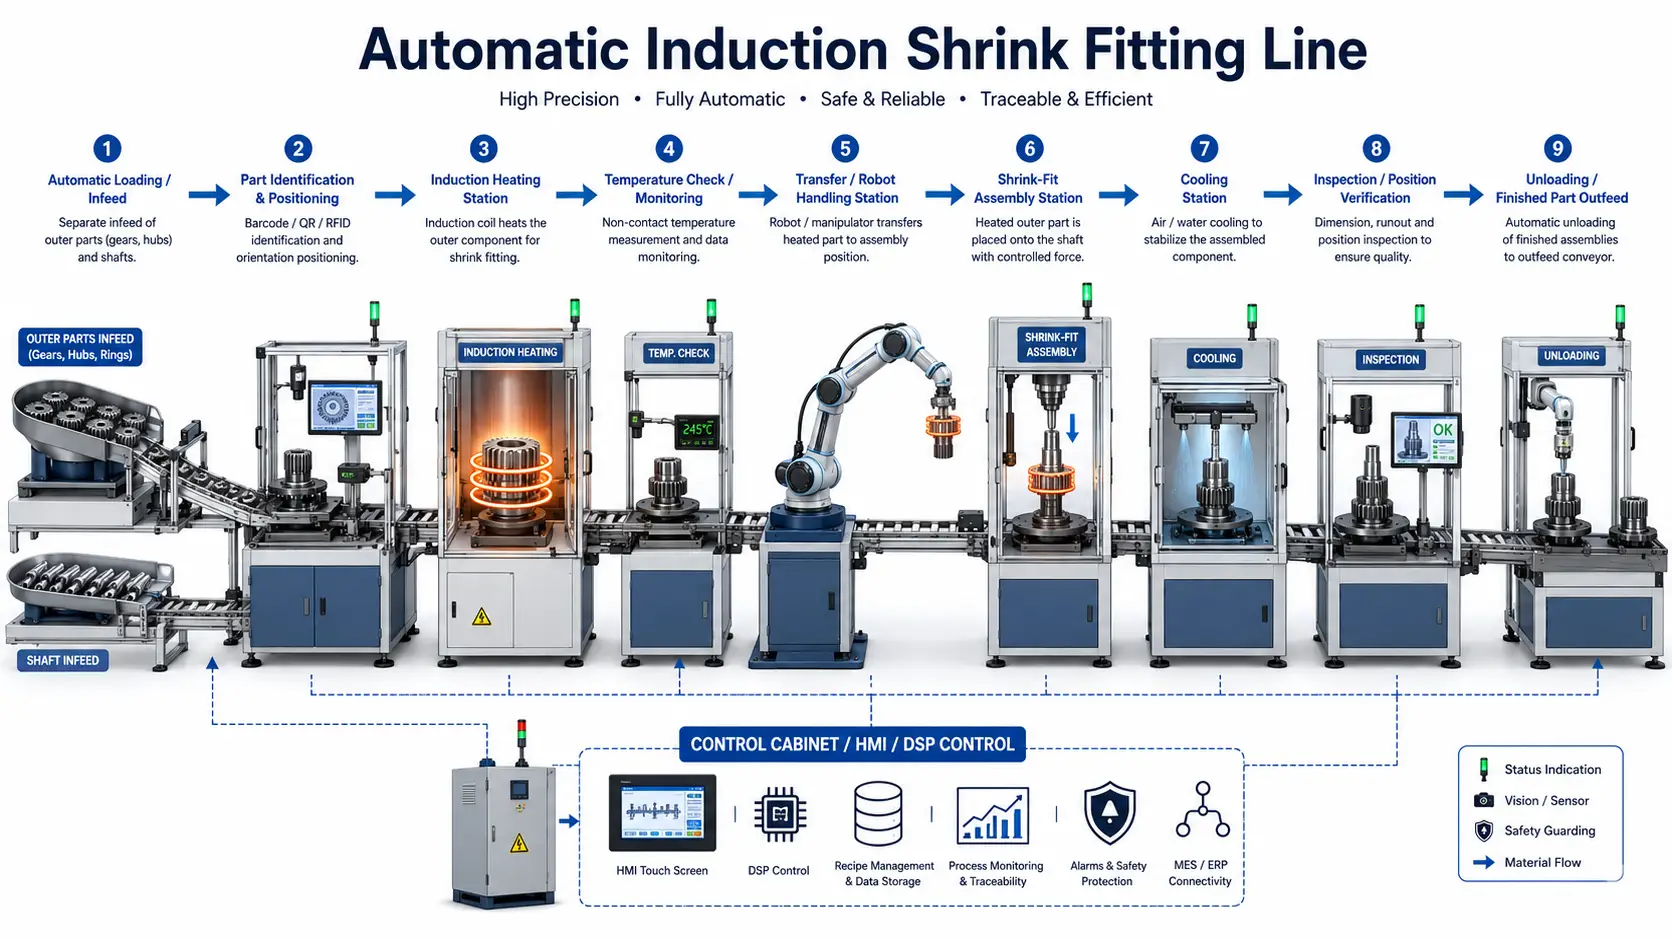
Trình tự chính xác phụ thuộc vào phôi. Một số ứng dụng chỉ yêu cầu gia nhiệt và chèn tự động; những người khác có thể yêu cầu định hướng, chuyển giao có kiểm soát, ép phụ, phát hiện vị trí hoặc làm mát bổ sung trước khi phát hành.
Cuộn cảm và phương pháp gia nhiệt phù hợp với bộ phận phải giãn nở. Hình dạng cuộn dây đặc biệt quan trọng khi hệ thống sưởi cần tập trung xung quanh lỗ khoan, đổ chuông hoặc phần đã chọn.
Việc định hướng và chuyển giao bộ phận phải đặt bộ phận được làm nóng lên bộ phận giao phối của nó trước khi mất quá nhiều khoảng trống lắp ráp trong quá trình làm mát.
Tùy thuộc vào sự phù hợp và phương pháp sản xuất, việc lắp ráp có thể dựa vào khe hở nhiệt hoặc sử dụng chuyển động cơ học được kiểm soát.
Sau khi lắp ráp, bộ phận được lắp nguội cho đến khi khớp đạt đến điều kiện cần thiết cho việc xử lý tiếp theo.
Ⅵ. Hệ thống sưởi đa trạm cho sản xuất tự động
Một trạm sưởi ấm không phải lúc nào cũng là sự bố trí phù hợp nhất cho dây chuyền sản xuất.
Đối với các ứng dụng đa trạm, nền tảng sưởi ấm cảm ứng bao gồm chia sẻ thời gian, cấu hình đa tần số với nhiều đầu ra tải. Các trạm riêng lẻ có thể sử dụng các cài đặt nguồn và tần số khác nhau và có thể được kết hợp với các cuộn cảm ứng khác nhau cho các phôi hoặc quy trình gia nhiệt khác nhau. The máy phát điện sưởi ấm cảm ứng lựa chọn xác định mức độ phân bổ điện năng linh hoạt giữa các trạm.
Điều này rất hữu ích khi một đường dây chứa nhiều vị trí gia nhiệt, xử lý các biến thể phần khác nhau, hoặc cần trình tự gia nhiệt phối hợp với các thao tác lắp ráp khác.
Nó không nên, tuy nhiên, được giả định rằng mỗi dòng cần nhiều đầu ra. Số lượng trạm được chọn từ chu kỳ yêu cầu, trộn bộ phận và sắp xếp dây chuyền.
Ⅶ. Chuyển đổi nguồn IGBT và điều khiển kỹ thuật số DSP
Phần gia nhiệt cảm ứng sử dụng chuyển đổi công suất IGBT với điều khiển số DSP. Để so sánh chi tiết các nền tảng điều khiển kỹ thuật số, xem hướng dẫn của chúng tôi về nguồn cung cấp năng lượng sưởi ấm cảm ứng kỹ thuật số.
Vai trò của điều khiển kỹ thuật số quan trọng hơn chính tên gọi các thành phần: bộ nguồn phải tuân theo công thức làm nóng một cách nhất quán và trao đổi thông tin vận hành với phần còn lại của đường dây. Điều khiển DSP cung cấp việc thu thập thông tin theo thời gian thực:
Nền tảng tương tự có thể giao tiếp với thiết bị điều khiển tập trung, cho phép trạm sưởi ấm trở thành một phần của mạng lưới điều khiển dây chuyền sản xuất rộng hơn.
Trường hợp cần thiết, điều khiển hệ thống sưởi cũng có thể được cấu hình xung quanh dòng điện không đổi, hoạt động với công suất không đổi hoặc được kiểm soát nhiệt độ, tùy thuộc vào gói cung cấp điện và kiểm soát nhiệt độ đã chọn.
Ⅷ. Các vấn đề kiểm soát nhiệt độ trước khi gặp các bộ phận
Dành cho ghép nối co nóng, biến quy trình hữu ích không chỉ đơn giản là thời gian làm nóng.
Bộ phận được gia nhiệt cần có độ giãn nở kích thước đủ để lắp ráp, và sự giãn nở đó phụ thuộc vào cả vật liệu và nhiệt độ của nó. Khe hở nhiệt quá ít có thể gây khó khăn cho việc lắp ráp; gia nhiệt quá mức có thể không cần thiết hoặc không phù hợp với bộ phận. Độ nhạy nhiệt độ tương tự áp dụng cho các quá trình liên quan như bình thường hóa cảm ứng và ủ, nơi kiểm soát nhiệt chính xác xác định kết quả luyện kim.
Đây là lý do tại sao việc đo nhiệt độ nên được xem xét cùng với việc cài đặt nguồn điện cảm ứng.. Tùy thuộc vào ứng dụng, hệ thống có thể sử dụng cặp nhiệt điện hoặc phản hồi nhiệt độ phù hợp khác, với điều khiển vòng kín được cấu hình xung quanh quy trình sản xuất. Cấu hình có sẵn bao gồm điều khiển vòng kín kép công suất và nhiệt độ, đường cong nhiệt độ và báo động nhiệt độ cao/thấp hoặc thời gian gia nhiệt.
Nên chọn loại cảm biến thực tế và phương pháp điều khiển sau khi biết rõ vị trí phôi và gia nhiệt..
Ⅸ. Công thức chế biến, Báo động và hồ sơ sản xuất
Đối với sản phẩm định kỳ, người vận hành không cần phải xây dựng lại thiết lập gia nhiệt từ bộ nhớ mỗi khi trả về một lô. Với cấu hình giám sát tương ứng, các thông số gia nhiệt có thể được lưu trữ và xem xét cùng với hồ sơ vận hành.
Các chức năng có sẵn bao gồm điện áp thời gian thực, hiển thị dòng điện và công suất, đường cong gia nhiệt, báo động thông số trên/dưới, ghi chép lịch sử, thông tin người vận hành và dữ liệu lô sản xuất. Các chức năng này là một phần của nền tảng giám sát năng lượng tùy chọn và phải được chỉ định khi cần truy xuất nguồn gốc quá trình.
Đối với dây chuyền co rút tự động, dữ liệu này trả lời các câu hỏi sản xuất thực tế:
Q: Công thức nào đã được sử dụng cho phần này?
Tên công thức được lưu trữ và các thông số được liên kết với mỗi lần sản xuất.
Q: Chu trình gia nhiệt có nằm trong giới hạn xác định không?
Nhật ký cảnh báo trên/dưới hiển thị liệu các tham số có bị trôi ra ngoài cửa sổ quy trình hay không.
Q: Đã tạo cảnh báo chưa? Lô nào đang được xử lý?
Cảnh báo được đánh dấu thời gian và liên kết với hồ sơ lô và người vận hành để truy xuất nguồn gốc.
Q: Có thể xem lại đường cong gia nhiệt trước đó không?
Các đường cong lịch sử có thể truy xuất được để đánh giá chất lượng, xử lý sự cố hoặc kiểm tra khách hàng.
Ⅹ. Cuộn cảm và dụng cụ được thiết kế xung quanh bộ phận
Dây chuyền sản xuất đa năng không có nghĩa là cuộn dây cảm ứng đa năng. Hình dạng của thành phần, vị trí lỗ khoan, khu vực sưởi ấm có sẵn, hình học xung quanh và phân bố nhiệt độ cần thiết đều ảnh hưởng đến thiết kế cuộn cảm. Để có cái nhìn chi tiết về cách hình học cuộn dây định hình mô hình gia nhiệt, xem hướng dẫn của chúng tôi về cách các cuộn dây cảm ứng hoạt động.
Các dạng cuộn cảm có sẵn cho công việc lắp đặt và sưởi ấm bao gồm kiểu mở đầu, kiểu khung, khung bán kính có thể điều chỉnh, thắt lưng, sắp xếp sưởi ấm bằng phẳng và linh hoạt. Đối với dây chuyền co rút tự động, cuộn dây và vật cố định cuối cùng được chọn xung quanh phôi thực tế và phương pháp tự động hóa.
Xử lý bộ phận xứng đáng được chú ý như nhau. Một thiết bị, rôto và khớp nối đều có thể sử dụng khớp nối co ngót, nhưng định hướng của họ, điểm hấp dẫn, khoảng cách truyền và chuyển động lắp ráp có thể khá khác nhau.
Ⅺ. Dữ liệu phù hợp và bộ phận được đưa ra trước khi lựa chọn máy
Hệ thống sưởi không thể được chọn chỉ từ đường kính ngoài. Một đề xuất kỹ thuật hữu ích bắt đầu bằng mối quan hệ giữa các thành phần giao phối.
| Thông tin phôi | Yêu cầu lắp ráp |
|---|---|
| Bản vẽ phần | Yêu cầu phù hợp / sự can thiệp |
| Vật liệu của cả hai phần | Vị trí lắp ráp |
| Đường kính khoan | Độ sâu chèn cần thiết |
| Đường kính trục hoặc giao phối | Yêu cầu định hướng |
| Kích thước bên ngoài | Tốc độ sản xuất |
| Trọng lượng một phần | Nhiệt độ quá trình cho phép |
| Phương pháp lắp ráp hiện tại | Yêu cầu tự động hóa |
Nếu kích thước khớp nối được chỉ định bằng cách sử dụng hệ thống tiêu chuẩn về giới hạn và độ khít, cung cấp ký hiệu dung sai thực tế thì tốt hơn là chỉ mô tả kết nối như “vừa khít.” ISO 286 xác định hệ thống dung sai, độ lệch và phù hợp cho các tính năng kích thước tuyến tính. Nếu có thể, gửi yêu cầu vẽ và can thiệp thực tế, không chỉ đường kính trục danh nghĩa.
Ⅻ. Cấu hình kỹ thuật
Bởi vì dây chuyền co rút tự động dành riêng cho phôi, việc xuất bản phạm vi công suất hoặc nhiệt độ phổ quát tùy ý sẽ gây hiểu nhầm. Thay vào đó, cấu hình dự án có thể được xác định xung quanh các mục sau:
| Mục | Cấu hình |
|---|---|
| Công suất cảm ứng | Được lựa chọn theo phôi và chu trình gia nhiệt |
| Tần số hoạt động | Được lựa chọn theo hình dạng bộ phận và yêu cầu gia nhiệt |
| số lượng trạm sưởi ấm | Phụ thuộc vào ứng dụng |
| Cuộn cảm | Tùy chỉnh để phôi |
| Đo nhiệt độ | Cấu hình theo vị trí và quá trình gia nhiệt |
| Kiểm soát quyền lực | Điều khiển kỹ thuật số DSP |
| Đầu ra đa trạm | Có sẵn khi được yêu cầu |
| PLC / HMI | Được cấu hình theo trình tự dây chuyền sản xuất |
| Chuyển nhượng một phần | Tùy chỉnh theo phôi và bố trí |
| Cơ chế lắp ráp | Được lựa chọn theo phương pháp phù hợp và lắp ráp |
| Giám sát quá trình | Tùy chọn theo yêu cầu truy xuất nguồn gốc |
| Giao diện truyền thông | Có sẵn theo yêu cầu kiểm soát dòng |
Các mô hình cung cấp điện cụ thể và kích thước cơ học phải được xác nhận sau khi đánh giá bộ phận và chu trình sản xuất.
ⅩⅢ. Các ứng dụng lắp co ngót điển hình
Ứng dụng phải luôn được đánh giá dựa trên mức độ phù hợp thực tế, vật liệu và hình học chứ không chỉ từ tên thành phần.
Lắp ráp bánh răng với trục
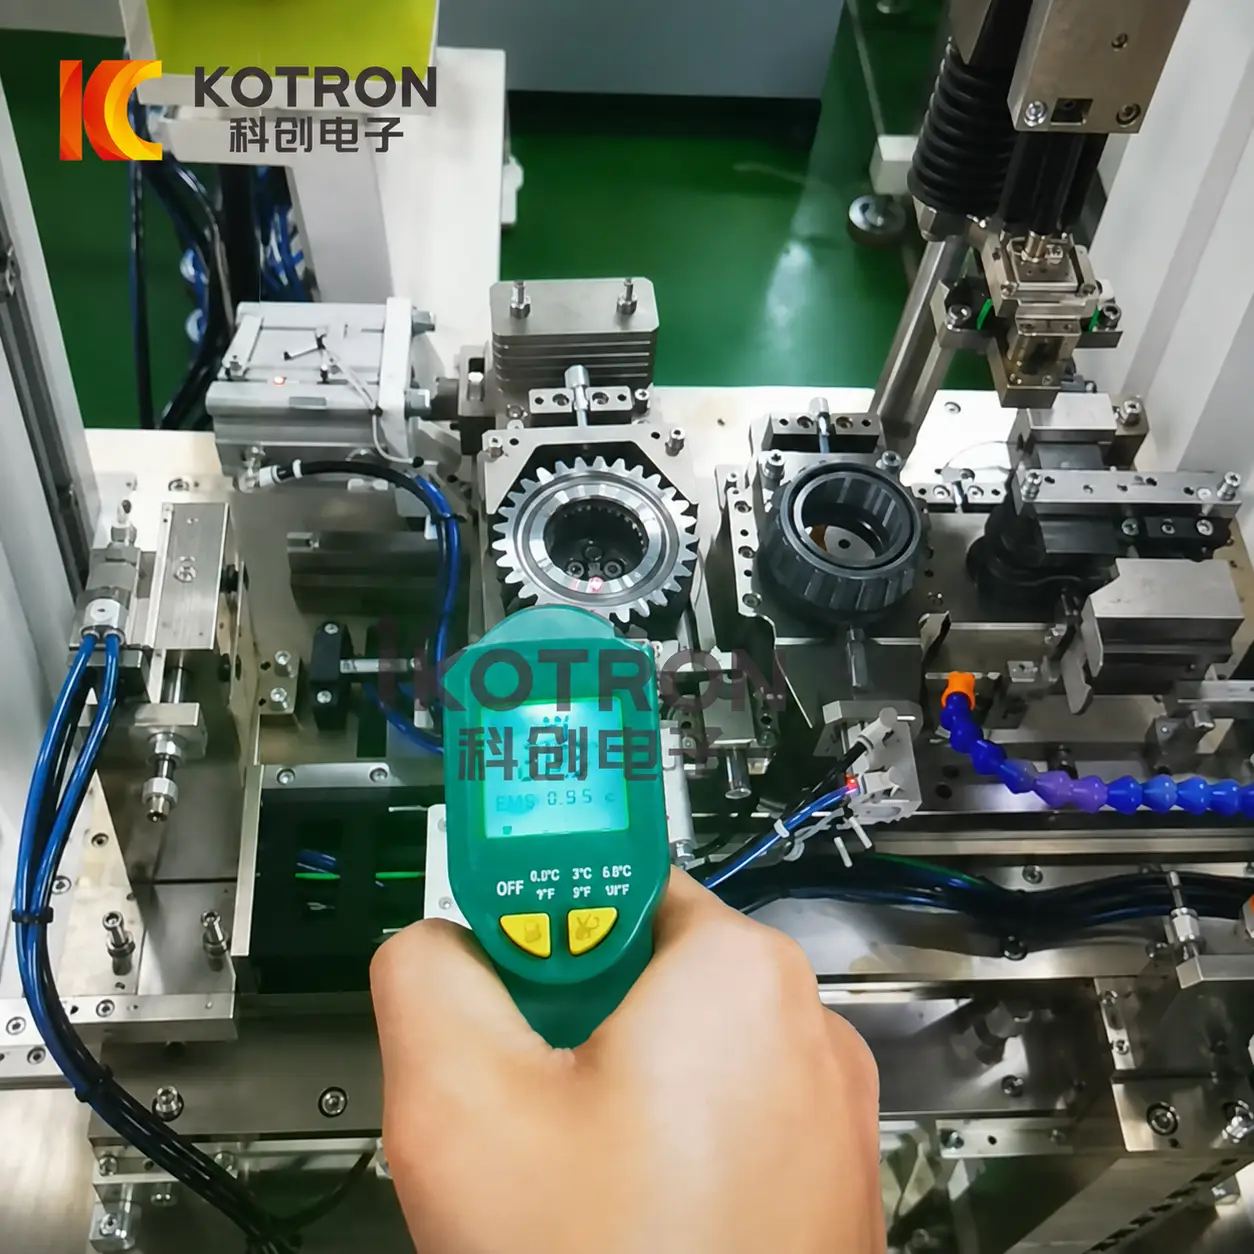
Bánh răng được làm nóng để tăng độ hở lỗ khoan, chuyển đến vị trí lắp ráp và lắp vào trục. Đây là ứng dụng được hiển thị trong video sản xuất trên trang này. Bánh răng truyền động, hệ thống truyền động và hộp số công nghiệp là một trong những ứng cử viên có khớp nối co ngót phổ biến nhất - khớp nối can thiệp truyền mô-men xoắn mà không cần chìa khóa hoặc trục xoay khi được thiết kế chính xác. Để có cái nhìn rộng hơn về hệ thống sưởi cảm ứng trên các bộ phận của hệ thống truyền động, xem các trang hướng dẫn mua phụ tùng ô tô.
Lắp ráp rô-to-trục
Rôto động cơ là một trong những ứng dụng lắp ráp nhiệt cho dây chuyền sản xuất động cơ điện và máy phát điện. Cũng xem sưởi ấm cảm ứng cho các thành phần năng lượng gió, trong đó việc lắp rôto máy phát điện bị co lại là một ứng dụng định kỳ.
Lắp ráp khớp nối với trục
Gia nhiệt cảm ứng chuẩn bị cho khớp nối trục để lắp ráp hoặc tháo rời nhiệt trong máy bơm, ứng dụng máy nén và hệ thống truyền động. Đối với các tình huống loại bỏ, xem loại bỏ vòng bi cảm ứng - nhiều nguyên tắc tương tự được áp dụng.
mang & Linh kiện vòng
Làm nóng bộ phận hình vòng trước khi lắp là một kỹ thuật lắp vừa vặn đã được thiết lập. Nhiệt độ và cách xử lý phải tôn trọng yêu cầu của nhà sản xuất linh kiện. Xem thêm sưởi ấm cảm ứng cho vòng lớn cho các xem xét theo hình học cụ thể.
Tay áo, Hubs & Phù hợp tương tự
Được đánh giá khi hình học và vật liệu cho phép giãn nở nhiệt được kiểm soát và dây chuyền có thể cung cấp trình tự lắp ráp và định vị cần thiết. Liên quan: hệ thống sưởi cảm ứng thanh kết nối bao gồm các thách thức lắp ráp phù hợp với nhiễu tương tự.
ⅩⅣ. Khi một dòng tự động có ý nghĩa
Dây chuyền co rút tự động hữu ích nhất khi quá trình này được lặp lại đủ thường xuyên để gia nhiệt., chuyển giao và lắp ráp được phối hợp thành một chuỗi sản xuất.
Những lý do điển hình để chuyển từ lò sưởi độc lập sang đường dây bao gồm:
• Sản xuất lặp đi lặp lại các cụm lắp ráp giống nhau hoặc liên quan
• Cần chuyển giao có kiểm soát giữa hệ thống sưởi và lắp đặt
• Nhiều trạm sưởi ấm hoặc lắp ráp
• Yêu cầu nhận dạng bộ phận hoặc quản lý công thức
• Cần giảm việc xử lý thủ công các bộ phận được làm nóng
• Hồ sơ sản xuất hoặc yêu cầu truy xuất nguồn gốc
• Tích hợp với thiết bị thượng nguồn hoặc hạ nguồn
Để bảo trì thường xuyên hoặc tháo gỡ tại hiện trường, một hệ thống sưởi ấm cảm ứng độc lập có thể thích hợp hơn một dây chuyền tự động hoàn chỉnh. Máy gia nhiệt cảm ứng di động và hệ thống làm mát bằng không khí có sẵn cho công việc lắp và tháo tại hiện trường - những hệ thống đó phục vụ mục đích khác với sản phẩm dây chuyền sản xuất tự động trên trang này.
ⅩⅤ. Câu hỏi thường gặp
Những thông tin cần thiết để chọn công suất sưởi ấm?
Khớp co có luôn loại bỏ lực ép không?
Một dây chuyền có thể lắp ráp nhiều sản phẩm không?
Nhiệt độ sưởi ấm có thể được kiểm soát tự động?
Một số trạm sưởi có thể sử dụng các cài đặt khác nhau không?
Dữ liệu sản xuất có thể được ghi lại?
Là dòng chỉ dành cho bánh răng?
ⅩⅥ. Gửi cho chúng tôi hai bộ phận giao phối
Một đề xuất lắp ráp hữu ích bắt đầu từ cả hai phía của tổ hợp. Vui lòng cung cấp:
✓ Bản vẽ phôi
✓ Nguyên vật liệu
✓ Kích thước lỗ khoan và trục
✓ Dung sai hoặc lượng nhiễu
✓ Vị trí lắp ráp cần thiết
✓ Trọng lượng một phần
✓ Phương pháp lắp ráp hiện tại
✓ Tỷ lệ sản xuất yêu cầu
✓ Bố trí nhà máy có sẵn
✓ Yêu cầu tự động hóa và ghi dữ liệu
Từ những chi tiết này, trạm sưởi ấm cảm ứng, công suất và tần số, cuộn cảm, phương pháp kiểm soát nhiệt độ, cơ chế chuyển giao và trình tự lắp ráp có thể được đánh giá cùng nhau.
Sản phẩm liên quan
Bấm vào đây để thêm văn bản của riêng bạn


