
Bevor Sie eine Induktions-Schrumpffuttermaschine kaufen: 6 Entscheidungen, die wichtig sind
Die meisten Induktions-Schrumpffuttermaschine Käufe beginnen mit einer Leistungseinstufung. Sie sollten mit einer Bauteilzeichnung beginnen. Die Kilowattzahl ist wichtig, aber sie beantworten eine Frage, die Sie noch nicht gestellt haben: wie viel Expansion benötigen Sie, wie schnell, und wie reproduzierbar? Wenn Sie diese drei Zahlen nicht genau bestimmen können, bedeutet die auf dem Typenschild angegebene Zahl nichts.
Eine Maschine, die sich innerhalb von zwölf Monaten amortisiert, und eine, die Staub ansammelt, werden normalerweise durch sechs Entscheidungen getrennt – alle werden getroffen, bevor der Kaufauftrag unterschrieben wird.
1. Verstehen Sie, was der Prozess tatsächlich verlangt?
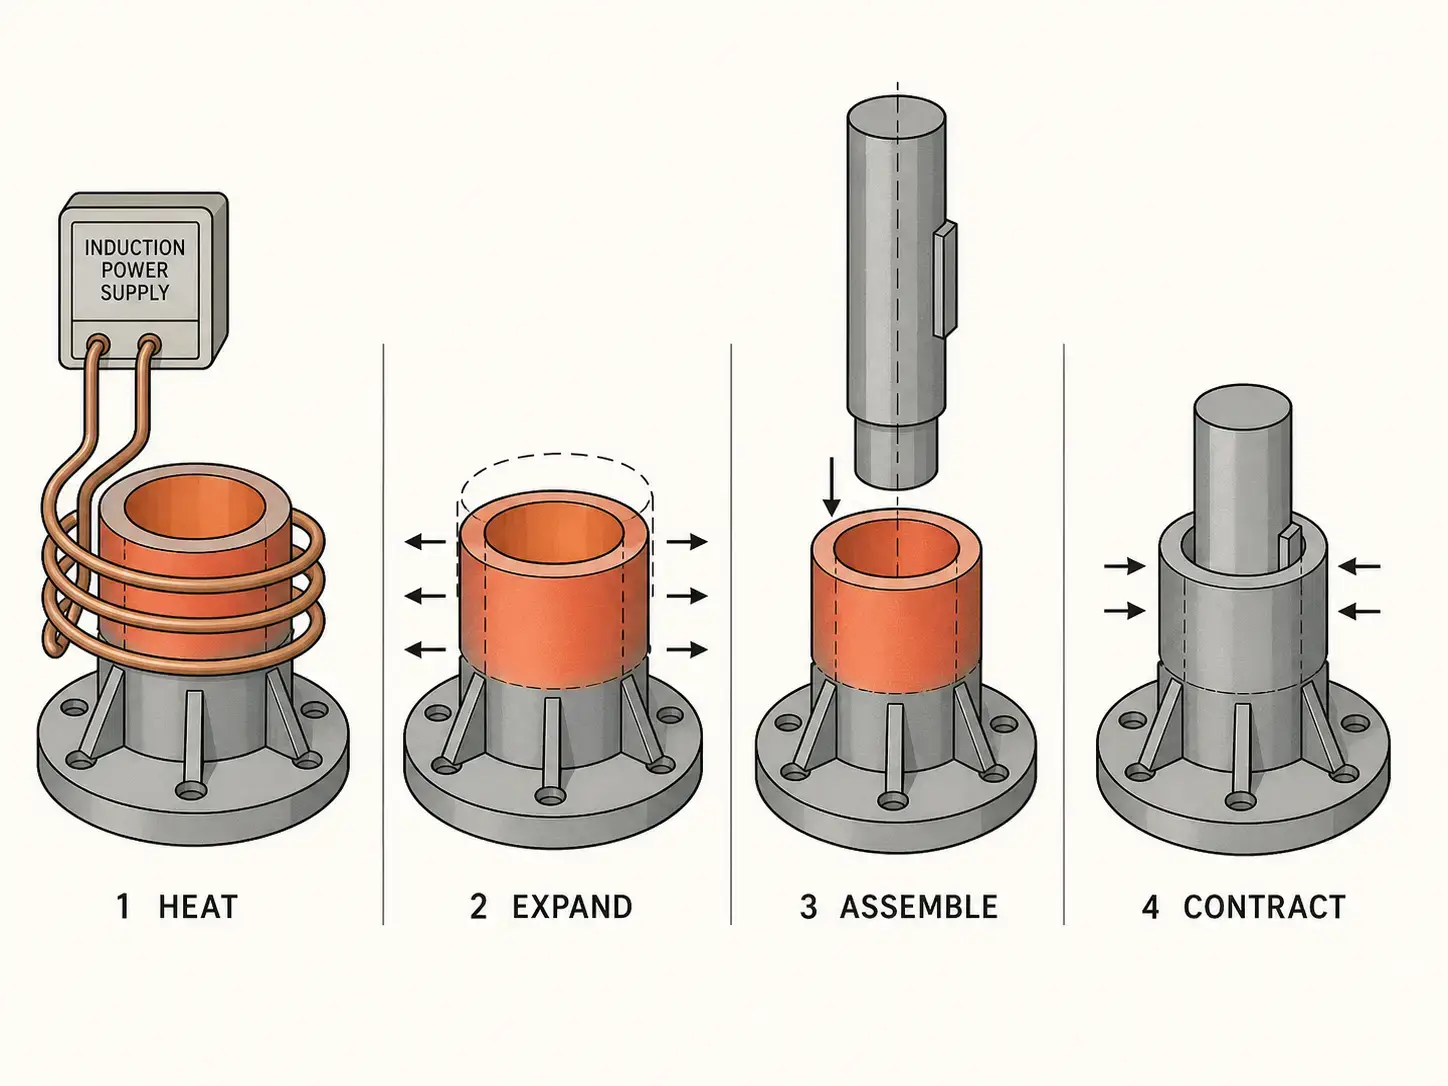
Eine Induktions-Schrumpffuttermaschine verwendet elektromagnetisches Induktionsheizen einen Metallbauteil zu erweitern, damit er ein anderes Teil mit Übermaßpassung aufnehmen kann. Nach der Montage, das erhitzte äußere Teil kühlt ab und zieht sich zusammen, eine starke mechanische Verbindung entsteht—keine Klebstoffe, kein Schweißen, keine mechanischen Verbindungselemente. Typische Anwendungen sind Werkzeughalter, Motorrotoren, Getriebeeinheiten, Lagersitze, Kupplungen, Wellen, und Hülsen.
Induktion erwärmt nur das Bauteil, das erweitert werden muss, nicht die gesamte Baugruppe. schnellere Zyklen als ein Ofen, bessere Wiederholbarkeit als eine Lötlampe, kein Ölbad zu warten. Alles davon ist egal, wenn das Prozessfenster falsch ist.
Vor dem Vergleich der Maschinenmodelle, zuerst die Baugruppe auf Papier legen:
— äußeres Bauteilmaterial, Qualität, und wärmebehandelter Zustand
— Innenkomponentenmaterial
— Außendurchmesser, Innendurchmesser, und erhitzte Länge
— Interferenzanpassungsbereich und erforderlicher Montagefreistand
— Zielausdehnung oder Zieltemperatur
— Maximal zulässige Temperatur
— Teilebeschichtungen, Beschichtungen, oder Oberflächenbedingungen
— erforderliche Zykluszeit und Produktionsvolumen pro Schicht
— Lademethode: manuell, halbautomatisch, oder vollautomatisch
Materialzustand ist kritisch. wenn das Teil bereits gehärtet und angereist wurde, die Heiztemperatur der Schrumpfanschluss muss mindestens 20–30°C unter der ursprünglichen Anlasstemperatur bleiben. Überschreitet man diesen Schwellenwert, riskiert man eine Verringerung der Härte, Änderung der Maße, oder eine Verschlechterung des Oberflächenverhältnisses. Für Teile mit engeren thermischen Grenzwerten, überprüfen Sie das Prozessfenster neben Ihren Induktionsanläser Parameter zur Bestätigung, dass die Temperaturmarge ausreichend ist.
2. Welche Maschinenkonfiguration passt zu Ihrer Produktion?
Wähle die Konfiguration basierend auf dem Bauteil, nicht mit dem Katalog. Teile-Geometrie, Gewicht, Produktionsvolumen, und wie sich die Baugruppe durch Ihre Werkstatt bewegt, bestimmen Sie das Layout.
| Konfiguration | Am besten geeignet für | Typisches Volumen |
|---|---|---|
| Arbeitstisch | Werkzeughalter, kleine Präzisionsbaugruppen, Werkzeugraum- oder Wartungsarbeiten | Niedrig |
| Vertikal | Wellen, Hülsen, Rotoren, Lagerbaugruppen — Schwerkraft unterstützt die Ausrichtung | Niedrig–Medium |
| horizontal | Lange Wellen, Rohre, zylindrische Bauteile, die vertikal nicht zu handhaben sind | Niedrig–hoch |
| Rotationsindexierung | Mehrstation: Last, Heizung, Zusammenbau, Entlastung an verschiedenen Positionen | Mittel–hoch |
| Robotik / Förderbandzelle | Inline-Produktion mit enger Taktzeit, Rückverfolgbarkeit, oder Arbeitsreduzierungsziele | Hoch |
| Maßgefertigt | Schwer, Unregelmäßig, oder schwer handhabbare Komponenten über Standardwerkzeuge hinaus | Variiert |
Viele Käufer benötigen eine Maschine, um eine Teilefamilie abzudecken. Dies ist praktisch, wenn die Teile ähnliche Materialien teilen, Durchmesser, und Heizlängen. Aber eine Maschine, die zu weit gespannt ist, wird oft ineffizient, teuer, oder schwer zu bearbeiten. Ein guter Anbieter sollte Ihre gesamte Bauteilfamilie überprüfen und herausfinden, welche Teile die Spulen teilen können, Vorrichtungen, und Rezepte. In manchen Fällen, Zwei kleinere spezialisierte Stationen liefern eine bessere Durchsatzleistung und einfachere Bedienung als ein überdimensioniertes universelles System.
3. Leistung, Frequenz, und Zykluszeit—Haben Sie getestet oder geraten??
Die Leistung bestimmt, wie schnell die Maschine Wärme liefert. Die Frequenz bestimmt, wo sich die Wärme konzentriert. Für das Schrumpfen, Das Ziel ist es, genügend von der äußeren Komponente zu erhitzen, um eine gleichmäßige Bohrungsausdehnung im Passbereich zu erzeugen—nicht nur die Oberfläche, und nicht so tief, dass der innere Teil vor der Montage unnötige Wärme erhält.
— Kleinere, dünnere Teile verwenden typischerweise höhere Frequenz (Energie konzentriert sich in der Nähe der Oberfläche, schnellere Bohrerweiterung bei dünnwandigen Bauteilen)
— Größere oder dickere Teile erfordern im Allgemeinen niedrigere Frequenzen (tieferes Stromdurchdringen, um die gesamte Wandstärke zu erweitern)
— Höher Leistung kann die Erwärmungszeit verkürzen, aber nur, wenn das Spulen- und Teiledesign eine effiziente Kopplung unterstützt
— Übermäßige Leistung ohne geeignete Steuerung erzeugt Überhitzung, Hotspots, oder Bauteilverformung
Stromversorgung nicht nur nach Teiledurchmesser dimensionieren. Zwei Teile mit gleichem Außendurchmesser können unterschiedliche Leistungsniveaus benötigen, wenn die Wandstärke unterschiedlich ist, Materialqualität, erhitzte Länge, oder Änderungen des Temperaturlimits. Der einzige Weg, Leistung und Frequenz zu bestätigen, ist Anwendungstests—Dokumentieren der Heizdauer, Endtemperatur, gemessene Ausdehnung, Teileerscheinung, und Montagewiederholbarkeit an Ihren tatsächlichen Bauteilen.
Noch eine Sache: Ein fünfsekündiger Heizzyklus bedeutet nichts, wenn der Bediener zwanzig Sekunden benötigt, um die Baugruppe zu laden und auszurichten. Der Engpass ist normalerweise das Handling, nicht das Erhitzen.
4. Ist die Spule für Ihr Teil ausgelegt?
Die Induktionsspule ist der Punkt, an dem die Maschine auf das Bauteil trifft. Selbst ein hochwertiges Netzteil funktioniert mit falscher Spulengeometrie schlecht. Für das Schrumpfen, die Spule muss Energie in die erforderliche Heizzone mit guter Umfangsgleichmäßigkeit einbringen—ungleichmäßige Erhitzung führt zu ungleichmäßiger Ausdehnung, und ungleichmäßige Ausdehnung macht die Baugruppe inkonsistent.
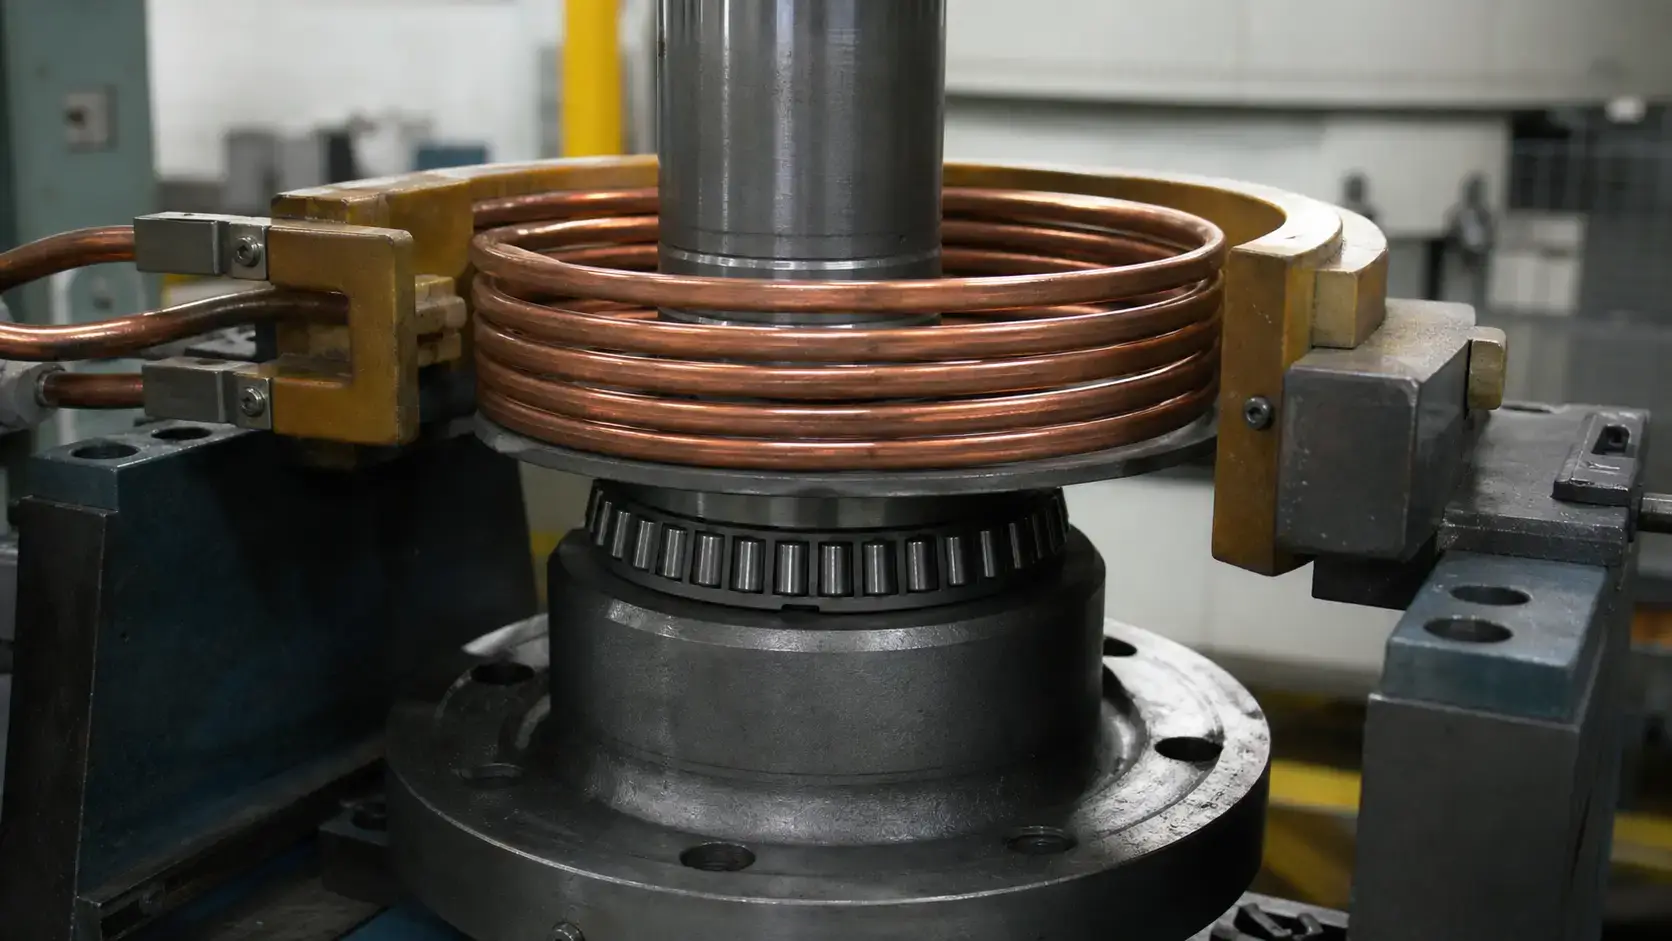
Gut Induktionsspulendesign für Schrumpfverschluss:
| Faktor | Was es für Schrumpfverschluss bedeutet |
|---|---|
| Beheizte Länge & Rohrplatz | Bestimmt die Wicklungszone der Spule — Energie muss den vollen Passbereich erreichen |
| Spulen-zu-Teil-Abstand | Zu breit verliert Kupplungseffizienz; zu enges Risiko für Kontakt während der Belastung |
| Temperaturgleichmäßigkeit | Ungleichmäßige Erhitzung = ungleichmäßige Ausdehnung = inkonsistente Baugruppe und mögliche Fehlausrichtung |
| Magnetische Flusskonzentratoren | Erforderlich in der Nähe der Schultern, Flansche, oder hitzeempfindlicher Merkmale, um Energie zu lenken |
| Variationen von Teil zu Teil | Verändert das Heizmuster; Die Vorrichtung sollte eine konsistente Teilepositionierung erzwingen |
| Spulen-Kühlaufgabe | Muss unter anhaltender Produktionswärmebelastung ohne Drift oder Ausfall standhalten |
| Wartungszugang | Der Austausch der Spule sollte keinen umfangreichen Maschinenabbau erfordern |
Die Positionierung der Spule am Bauteil muss wiederholbar sein. Wenn ein Bediener das Teil in unterschiedlichen Höhen oder Versätzen laden kann, verschiebt sich das Heizmuster—was zu inkonsistenter Ausdehnung, langsamer Montage, oder lokaler Überhitzung führt. Produktionsvorrichtungen sollten das Teil in die Position führen, ohne dass der Bediener Korrekturen per Hand in der Nähe eines heißen Bauteils vornehmen muss.
Schrumpffügen erfordert ebenfalls Timing. Das Teil muss erhitzt,, übertragen oder montiert werden, und sitzt davor, verliert zu viel Temperatur. Eine langsame oder umständliche Handhabungssequenz verkleinert das verfügbare Montagefenster. Für schwerere Teile, pneumatische oder Servo-Schieber, vertikale Hubmechanismen, oder Roboterbeladung können erforderlich sein. Das Vorrichtungsdesign ist oft genauso wichtig wie das Spulendesign.
5. Wie viel Prozesskontrolle benötigen Sie tatsächlich?
Heizen ein, Heizen aus ist das Minimum. Ein Produktionssystem benötigt wiederholbare Energiezufuhr, prüfbare Teilepositionierung, und eine Prozessaufzeichnung—insbesondere wenn das Bauteil in einem wärmebehandelten Zustand ist, den Sie sich nicht leisten können.
Vier Ansätze, in der Reihenfolge des erhöhten Schutzes:
— Zeitbasierte Steuerung—einfach, effektiv, wenn die eingehenden Bauteile in Geometrie und Anfangstemperatur konsistent sind
— Leistungsbasierte Steuerung—hält ein festgelegtes Leistungsniveau, passt sich an geringfügige Lastschwankungen an
— Temperaturrückkopplung (Infrarot-Pyrometer oder Kontaktsensor)—bietet den besten Schutz, wenn die Temperaturgrenzen knapp sind oder die Anfangsbedingungen von Teil zu Teil variieren
— rezeptbasierte Steuerung—speichert Parameter pro Teilenummer, reduziert Bediener-Einrichtungsfehler bei Umrüstungen
Wenn Rückverfolgbarkeit wichtig ist, geben Sie diese an:
— Regelung der Leistung im geschlossenen Kreis mit Echtzeitanpassung
— Teileanwesenheitserkennung (verhindert Trockenlauf und ausgelassene Zyklen)
— Überwachung des Spulen-Kühlmittelflusses mit Alarmgrenze
— Datenaufzeichnung mit zeitgestempelten Zyklusaufzeichnungen
— Barcode- oder MES-Integration für Rückverfolgbarkeit auf Teileebene
— Passwortgeschützter Parameterzugriff zur Vermeidung unbefugter Anpassungen
Automatisieren Sie nicht, nur weil Sie können. Eine manuelle Tischanlage ist die richtige Maschine für Werkzeugmaschinenarbeiten, Wartung, und Kleinserien von Bauteilen. Eine vollautomatische Zelle lohnt sich, wenn die Taktzeit unter ... fällt 30 Sekunden, oder wenn Rückverfolgbarkeit und Arbeitskosten die Kalkulation kippen. Wenn Sie die Amortisationszeit für die Automatisierung nicht aufschreiben können, brauchen Sie sie wahrscheinlich noch nicht.
6. Wird sie Ihren Fabrikboden überleben?
Eine Induktions-Schrumpffuttermaschine läuft auf einer Fabrikhalle. Kalkablagerungen, Öl, Späne, Kühlschmierstoffnebel, Vibrationen, Gabelstaplerverkehr, und der Bediener in der dritten Schicht, der die Teile anders lädt als der in der ersten Schicht—all das beeinflusst die Zuverlässigkeit. Spezifizieren Sie für diese Umgebung.
Kühlung ist das Erste, was richtig gemacht werden muss. Unzureichende Kühlung verkürzt die Lebensdauer der Stromversorgung, verursacht Störfälle, und führt zu ungleichmäßiger Erwärmung. Die meisten Industriesysteme verwenden einen geschlossenen Regelkreis Wasserkühlsystem. Überprüfen Sie Durchflussrate, Druck, Leitfähigkeit, und Temperaturbereich vor dem Kauf—Anlagenwasser ist nicht immer ohne Filtration oder Wärmetauscher geeignet.
Sicherheitsanforderungen hängen von der Teiltemperatur, dem Maschinenlayout, dem Spannungsniveau, und dem Zugang des Bedieners ab. Mindestens:
— Abdeckungen und Verriegelungen um heiße Teile und Quetschstellen
— Not-Aus-Schalter in Reichweite des Bedieners
— Spulen- und Busspannungsschutz
— Klarer Zyklusstatus-Anzeige von der Bedienerposition aus
— Lockout/Tagout-Zugang für Wartung
Wenn Ihr Wartungsteam eine Leiter benötigt, ein Spiegel, und drei Inbusschlüssel nur zur Inspektion einer Spule, wurde die Maschine von jemandem entworfen, der nie an einer Produktionslinie gearbeitet hat. Spulen, Schläuche, Vorrichtungen, und Sensoren müssen erreichbar sein. Häufige Wechsel erfordern schnelle, wiederholbare Spulenwechsel—keine Neuausrichtung, kein Raten. Eine Maschine, die neben Bearbeitungszentren steht, benötigt Spän- und Kühlmittelnebelschutz. Eine Maschine auf einer Schmiedefläche benötigt stärkeren Schutz, robustere Kühlung, und Steuerungen, die einfach genug sind, um sie mit Handschuhen zu bedienen.
Der Rahmen und das Werkzeug müssen das Teil während des Erhitzens und der Montage sicher stützen. Schlechte Ergonomie oder instabile Vorrichtungen führen zu Qualitätsproblemen, selbst wenn der Heizprozess korrekt ist. Jede Komponente des Induktionsheizsystems muss unter Produktionsbedingungen zusammenarbeiten—nicht nur auf dem Angebotsblatt.
Schlüssel zum Mitnehmen
Sechs Entscheidungen. Treffe eine falsch und die Maschine arbeitet unter ihren Möglichkeiten. Trifft man zwei falsch, kauft man innerhalb von zwei Jahren eine zweite Maschine. Die Leistungsangabe wird auf dem Typenschild angegeben. Alles andere—Prozessdefinition, Maschinenkonfiguration, Frequenz, Spulenform, Steuerungslogik, Werkstättenkompatibilität—wird entschieden, bevor das Angebot geschrieben wird. Bringen Sie Bauteilzeichnungen, Passe Daten, Temperaturgrenzen, und eine realistische Zykluszeit zu Ihrem ersten Lieferantengespräch mit. Wenn ihr Vorschlag einen der sechs oben genannten Bereiche überspringt, finden Sie einen anderen Lieferanten.
Q: Welche Informationen benötigt ein Lieferant, um eine Induktions-Schrumpfpastmaschine auszulegen?
A: Bauteilzeichnungen, Materialdaten, Passungstoleranzen, erforderliche Ausdehnung oder Zieltemperatur, erhitzte Länge, Produktionsrate, Lademethode, und verfügbare Anlagenressourcen. Wenn das Teil beschichtet, gehärtet, oder temperaturempfindlich ist, teilen Sie diese Informationen frühzeitig mit—es wirkt sich direkt auf die Leistung, Frequenz, und das Prozessfenster aus.
Q: Ist Induktionspassung durch Schrumpfen schneller als Ofenerwärmung?
A: Ja, typischerweise viel schneller. Induktion erwärmt nur die äußere Komponente lokal, und bringt sie innerhalb von Sekunden statt Minuten auf die Ausdehnungstemperatur. Es reduziert auch den Energieverbrauch, Bodenfläche, und unnötige Hitzeeinwirkung auf das gesamte Teil. Öfen können dennoch für Arbeiten mit geringem Volumen oder sehr große Bauteile geeignet sein, bei denen die Zykluszeit nicht die Hauptbeschränkung ist.
Q: Kann eine Induktionsschrumpfmaschine mehrere Bauteilgrößen bewältigen?
A: Ja, wenn die Bauteilfamilie während der Konstruktion überprüft wird. Das System benötigt mehrere Spulen, Vorrichtungen, und gespeicherte Rezepte. Wenn der Bereich zu groß ist, Zwei dedizierte Stationen übertreffen oft eine übergroße Maschine.
Lassen Sie eine Anwendungsprüfung für Ihren Schrumpfanpassungsprozess einholen
Senden Sie uns Ihre Bauteilzeichnungen und Passformanforderungen. Wir sagen Ihnen, welche Leistung es ist, Frequenz, und die Spulenanordnung ergibt Sinn—bevor Sie irgendeine Ausrüstung kaufen.


